 Italiano



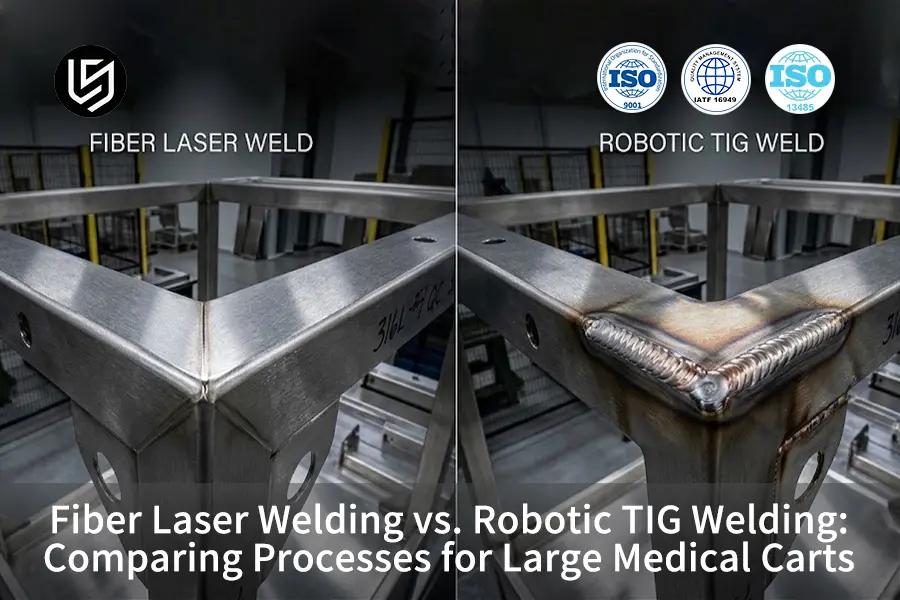
In breve: Anche se saldatura laser a fibra Offre una distorsione termica trascurabile con una zona termicamente alterata (HAZ) molto ristretta di 0,4 mm, la saldatura TIG robotizzata riduce l'investimento iniziale e consente tolleranze fino a 0,25 mm nell'accoppiamento dei giunti. Il punto di pareggio si raggiunge con 48 carrelli, il che spinge a optare per la saldatura laser a fibra oltre tale soglia.
I team di approvvigionamento e gli ingegneri meccanici nella progettazione e produzione di custodie per apparecchiature mediche affidabili si imbattono spesso in un punto critico in cui il compromesso tra planarità estetica e costo diventa fondamentale: decidere tra saldatura laser a fibra ad alta densità di potenza e Saldatura TIG è necessario per valutare i pro e i contro in termini di apporto di energia termica, tolleranze, rettifica post-saldatura e costo unitario dei pezzi a passaggi multipli. Di seguito segue un'analisi tecnica per la decisione su quale metodo di giunzione meccanica sia fattibile, nonché metriche di ciclo comparative e un'analisi empirica dei costi di produzione.
Punti chiave
- Nel caso in cui il carrello sia allungato e sottile Pannelli in acciaio inox 316L e 304In tal caso, è consigliabile utilizzare la saldatura laser a fibra. La distorsione e la finitura saranno minime.
- La scelta appropriata sarà Saldatura TIG robotizzata quando lo spazio è maggiore di 0,25 mm e si verifica un frequente cambiamento del percorso articolare o quando l'aspetto segue la formazione di un ponte tra lo spazio in ordine di priorità.
- Prendere in considerazioneunità 48 unità come criteri economici per il carrello in questione piuttosto che per l'intero settore a causa delle diverse lunghezze di saldatura e dei dispositivi di fissaggio.
- Nessuno dei due processi dovrebbe essere specificato per giunti in acciaio inox 316L da 3,0 mm che richiedono la penetrazione completa senza previa qualificazione della procedura di saldatura (PQR) e prove empiriche su provini.
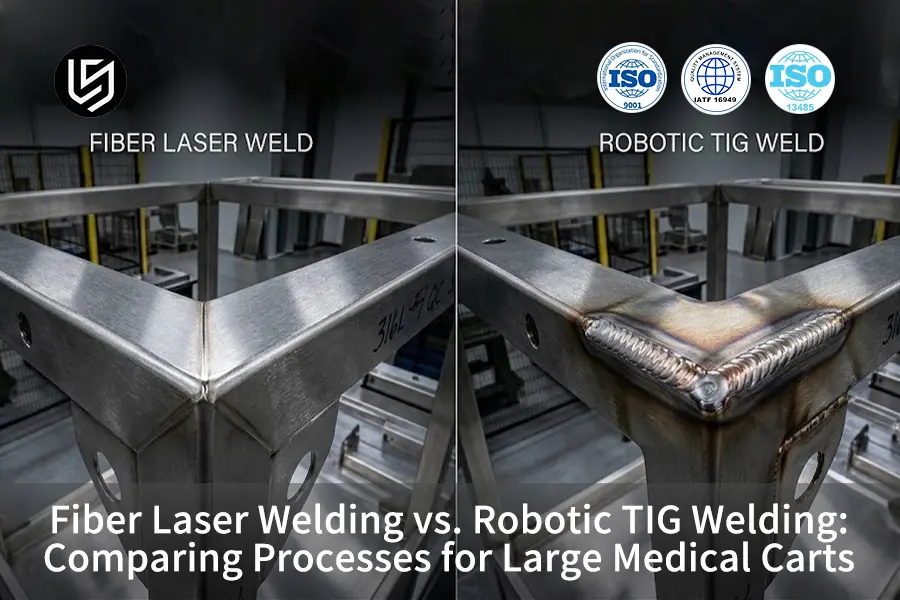
Saldatura laser a fibra vs. saldatura TIG robotizzata in corrispondenza delle soglie di fabbricazione critiche per i carrelli medicali
La tabella seguente rappresenta il modo più rapido per prendere una decisione di produzione che sia difendibile. Non fornisce un vincitore definitivo, ma piuttosto il processo che soddisfa per primo il vincolo restrittivo.
|
Dimensione |
Saldatura laser a fibra |
Saldatura TIG robotizzata |
Soglia di selezione / raccomandazione |
|---|---|---|---|
|
Deviazione di precisione, 316L 1,5 mm |
±0,12 mm |
±0,25 mm |
Un movimento dell'inviluppo inferiore a 0,15 mm favorisce la saldatura laser a fibra |
|
Ra con superficie saldata |
Ra 3,2 μm |
Ra 6,3 μm |
Un valore di Ra inferiore a 6,3 μm per i pannelli visibili favorisce la saldatura laser a fibra. |
|
larghezza HAZ |
0,4 mm |
2,6 mm |
Pannelli sottili e giunture lunghe favoriscono la saldatura laser a fibra |
|
Montaggio congiunto |
0,10 mm dimostrato massimo |
0,25 mm dimostrato massimo |
Spazi superiori a 0,15 mm generalmente favoriscono la saldatura TIG robotizzata. |
|
Ciclo di saldatura |
7,4 min/carrello |
14,9 min/carrello |
Per produzioni superiori a 48 unità, si predilige la saldatura laser a fibra. |
|
Produzione giornaliera |
320–420 unità |
180–230 unità |
La pianificazione della capacità ad alta varietà potrebbe comunque favorire la saldatura TIG robotizzata. |
|
Costo unitario diretto, 100 pezzi |
$71 |
$118 |
Calcolare in base alla lunghezza di saldatura e alle attrezzature specifiche del carrello |
|
Costo di post-elaborazione, 100 pezzi |
$8.400 |
$14.500 |
I carrelli per cosmetici e prodotti delicati per la pulizia sono ideali per la saldatura laser a fibra. |
La matrice dimostra che la saldatura laser a fibra domina in termini di distorsione, apporto di calore e velocità di produzione, mentre la saldatura TIG robotizzata è migliore per le tolleranze di giunzione e l'adattamento a lamiere di scarsa qualità. Pertanto, la valutazione Saldatura laser a fibra contro saldatura TIG Per i carrelli medicali, la progettazione inizia con i vincoli di assemblaggio e viene poi considerata la quantità di produzione.
Perché fidarsi dei nostri dati ingegneristici empirici?
LS Manufacturing ha saldatura laser a fibra linea e linea di saldatura TIG robotizzata nel suo stabilimento di produzione di Dongguan, Guangdong, con una rete di partner certificati a livello nazionale che la supporta. Questo confronto vuole essere neutrale perché i processi consigliati dipendono dalla forma dei pezzi, dall'assemblaggio e dalle quantità dell'ordine.
Questo articolo è stato scritto da Gloria, Prototipazione rapida Esperto di produzione rapida con oltre 15 anni di esperienza nell'ingegneria di precisione.e tecnicamente revisionato dal reparto di ingegneria della saldatura di LS Manufacturing. LS Manufacturing è certificata ISO 9001, ISO 13485 e IATF 16949..
Per comprendere l'esperienza dell'autore nella produzione interprocesso, è possibile visitare La competenza trasversale di Gloria su LinkedIn.
Quale processo garantisce tolleranze più strette per i contenitori dei carrelli medicali?
La saldatura laser a fibra offre risultati con tolleranze più strette per la struttura del carrello medicale testata, a condizione che il processo di preformatura, piegatura e fissaggio garantisca che la giunzione rimanga entro la finestra di accoppiamento ristretta del processo di saldatura laser.
Le tolleranze raggiunte sono laser a fibra ±0,12 mm E Saldatura TIG robotizzata ±0,25 mm in acciaio inox 316L, assemblaggio del pannello laterale da 1,5 mm. Quando si valuta la saldatura laser rispetto alla saldatura TIG per involucri sottili, la differenza di tolleranza deriva direttamente dalla fisica dell'apporto di calore. La saldatura laser a fibra focalizza l'energia ottica radiante in un punto sub-millimetrico, generando uno stretto 0,4 mm zona termicamente alterata (ZTA) e mitigando il ritiro angolare cumulativo lungo le lunghe giunture dei pannelli. In confronto, la saldatura TIG robotizzata forma una zona termicamente alterata (HAZ) di 2,6 mm sullo stesso materiale e spessore, lasciando una giunzione più lunga con maggiori possibilità di causare il movimento del pannello nonostante un fissaggio adeguato.
La scelta dovrebbe tenere conto dell'intera catena del processo di fabbricazione e non solo della velocità di saldatura. Richiede un grezzo pronto per il taglio laser, una piegatura precisa, il controllo della condizione dei bordi e un dispositivo di fissaggio che controlli la curvatura e la torsione. La saldatura TIG robotizzata è il processo con tolleranze più sicure qualora sia necessario sostituire la lamiera per realizzare la giunzione.
- Base di tolleranza: Saldatura laser a fibra (±0,12 mm) e saldatura TIG robotizzata (±0,25 mm)
- Zona termicamente alterata (HAZ): Saldatura laser a fibra (0,4 mm) e saldatura TIG robotizzata (2,6 mm)
- Grilletto: Utilizzare la saldatura laser a fibra quando il movimento dell'inviluppo deve essere inferiore a 0,15 mm
Come gestiscono la distorsione termica la saldatura laser a fibra e la saldatura TIG robotizzata?
La saldatura laser a fibra attenua la distorsione termica attraverso un ridotto apporto termico complessivo e una piccola HAZ; la saldatura TIG robotizzata attenua la distorsione termica attraverso la modulazione degli impulsi, la sequenza di saldatura e un fissaggio efficace. Secondo LS Manufacturing test, la saldatura laser a fibra ha raggiunto 0,28 kJ/mm mentre La saldatura TIG robotizzata ha raggiunto un valore di 0,72 kJ/mm.
La gestione della distorsione termica nella saldatura laser a fibra rispetto alla saldatura TIG richiede la comprensione delle condizioni limite metallurgiche. Secondo i dati empirici dell'AWS Welding Journal del 2024 sull'acciaio inossidabile 316L, la flessione longitudinale aumenta da 1,2 mm a 3,6 mm quando l'energia lineare passa da 0,3 kJ/mm a 0,472 kJ/mm, mentre la precipitazione di carburi nella zona termicamente alterata (HAZ) accelera in presenza di temperature di picco prolungate. Questo fornisce la spiegazione fisica del limite, ma non può sostituire una procedura di saldatura specifica per il pezzo. I carrelli medicali necessitano di una sequenza di saldatura adeguata, di una saldatura bilanciata e di un gioco di fissaggio verificato, poiché i giunti periferici tendono ad accumulare movimento con un basso apporto termico.
Il principio è che il processo si adatti alle condizioni del telaio. La saldatura laser a fibra dovrebbe essere utilizzata laddove la progettazione del componente e la catena di fornitura consentano un accoppiamento preciso. La saldatura TIG robotizzata dovrebbe essere utilizzata quando è necessario modulare il calore durante percorsi di giunzione variabili o quando l'involucro esistente non può essere modificato per tollerare il laser.
- Effetto riscaldante: Saldatura laser a fibra (0,28 kJ/mm) contro saldatura TIG robotizzata (0,72 kJ/mm)
- Deviazione dei pannelli: Saldatura laser a fibra (±0,12 mm) vs. saldatura TIG robotizzata (±0,25 mm)
- Gestione della distorsione: Nella saldatura laser a fibra si utilizza un basso effetto termico; nella saldatura TIG robotizzata si utilizza la saldatura a impulsi
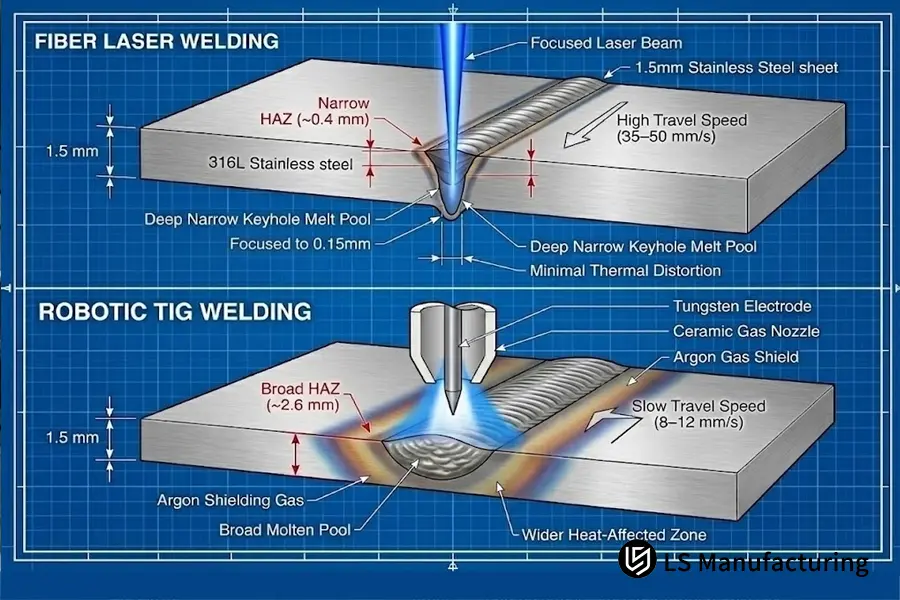
Figura 1: Confronto delle sezioni termodinamiche. In alto: Profilo del keyhole profondo e stretto nella saldatura laser a fibra (HAZ di circa 0,4 mm). In basso: Bagno di fusione in modalità di conduzione nella saldatura TIG robotizzata con protezione dinamica ad argon (HAZ di circa 2,6 mm).
Quale processo di saldatura è più conveniente per la produzione di 50-500 carrelli medicali?
Per il processo di saldatura TIG robotizzata, la soluzione tende a essere economicamente vantaggiosa con circa 48 unità operative, grazie all'assenza di costi per le attrezzature di fissaggio. Per la saldatura laser a fibra, invece, la convenienza economica aumenta dopo aver ammortizzato i costi di 2.250 dollari per attrezzature e programmazione su un ciclo di produzione più lungo.
Un rigoroso confronto dei costi tra saldatura laser a fibra e saldatura TIG rivela che, per 100 unità, il prezzo unitario misurato da LS Manufacturing è di 71 dollari per la saldatura laser a fibra contro i 118 dollari per la saldatura TIG robotizzata. Questo vantaggio del 40% sul costo unitario include il tempo di utilizzo della torcia, il gas di protezione, le punte di ricambio e la manodopera per le rilavorazioni, escludendo le materie prime acquistate. Il punto di pareggio può essere calcolato utilizzando la seguente formula.
Q = Costo degli utensili / (Prezzo unitario B – Prezzo unitario A)
Q = $2.250 / ($118 – $71) = 47,87 unità
Da ciò si ricava un totale di 48 unità. Analizzando il volume di saldatura TIG robotizzata rispetto alla saldatura laser a fibra, il rapido tempo di ciclo di 7,4 minuti della saldatura laser a fibra e la riduzione della rettifica superficiale post-saldatura continuano a generare un effetto cumulativo tra 50 e 500 carrelli. A 500 carrelli, il peso delle attrezzature diventa trascurabile rispetto al costo totale di produzione, consentendo al risparmio di manodopera di prevalere.
|
Quantità |
Saldatura laser a fibra |
Saldatura TIG robotizzata |
Interpretazione |
|---|---|---|---|
|
20 pezzi |
$181/pezzo |
$118/pezzo |
La saldatura TIG robotizzata è più economica |
|
48 pezzi |
$118/pezzo |
$118/pezzo |
I processi raggiungono il punto di pareggio misurato |
|
100 pezzi |
71 dollari al pezzo |
$118/pezzo |
La saldatura laser a fibra è inferiore del 40% |
|
500 pezzi |
37 dollari al pezzo |
63 dollari al pezzo |
La saldatura laser a fibra rimane inferiore |
Questi valori si riferiscono al carrello medicale in acciaio inox 316L da 1,5 mm utilizzato nel caso di studio. Sarà necessario un nuovo modello, basato su una nuova geometria, lunghezza della saldatura, spazio e costi locali, prima di poter utilizzare la quantità di pareggio di 48 unità in un programma diverso.
- Costo unitario per 100 unità: Saldatura laser a fibra (71 dollari) contro saldatura TIG robotizzata (118 dollari)
- Attrezzatura e configurazione: Saldatura laser a fibra (2.250 $ per attrezzatura/programmazione) vs. saldatura TIG robotizzata (0 $)
- Punto di pareggio a 48 unità nel programma attuale
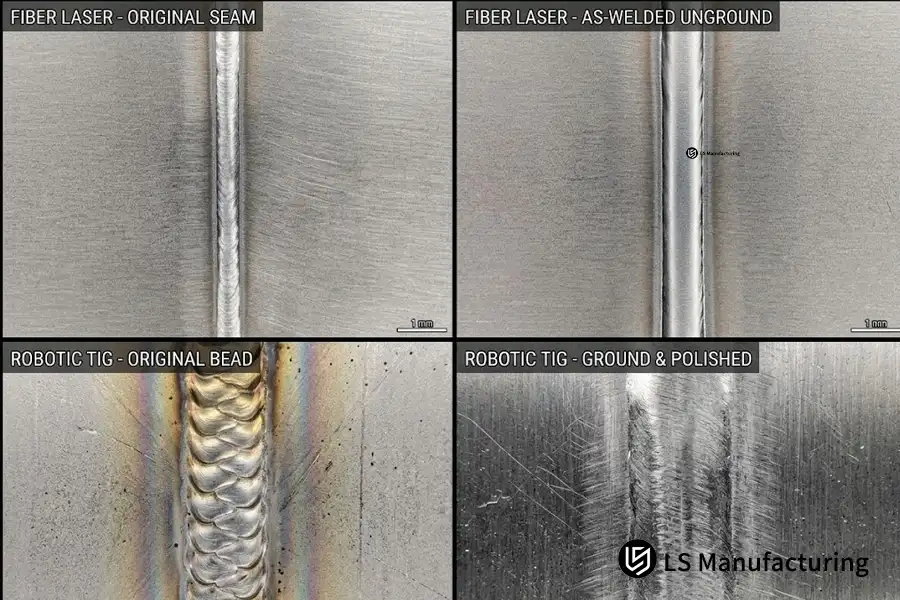
Figura 2: Studio della superficie tramite macroprofilometro in diverse condizioni di finitura. In alto: cordone di saldatura laser a fibra con finitura non rettificata Ra 3,2 μm. In basso: ondulazione della saldatura TIG robotizzata (Ra 6,3 μm) confrontata con i segni di sfumatura abrasiva post-saldatura.
Quando la precisione dell'accoppiamento dei giunti dovrebbe determinare se utilizzare la saldatura laser a fibra o la saldatura TIG?
L'adattamento deve determinare la scelta del processo non appena la dimensione dell'intercapedine raggiunge il livello minimo in cui la penetrazione del laser rimane ripetibile. La tolleranza di accoppiamento misurata da LS Manufacturing era di 0,10 mm per la saldatura laser a fibra e di 0,25 mm per la saldatura TIG robotizzata su acciaio inox 316L da 1,5 mm.
Ma un accoppiamento troppo stretto non è l'unico rischio di un cattivo accoppiamento. La mancata corrispondenza dei bordi, la variabilità delle dimensioni dell'apertura alla base, le distorsioni causate da precedenti piegature e la presentazione variabile del pezzo possono tutti provocare un foro di penetrazione laser instabile. La saldatura TIG robotizzata è in grado di saldare utilizzando materiale d'apporto ER316/316L, gestire piccoli spazi e fornire calore variabile lungo la giunzione. Tuttavia, questo vantaggio comporta un aumento dei tempi di ciclo e dei costi di finitura.
La decisione deve partire dalla fase di progettazione. Se è possibile ottenere una precisione di 0,10 mm mediante taglio laser, piegatura e fissaggio adeguato, la saldatura laser a fibra è il processo preferibile. Tuttavia, se ciò comporta costi eccessivi per la sostituzione del grezzo o introduce rischi nella catena di fornitura, la saldatura TIG robotizzata rappresenta una scelta migliore, pur essendo un processo più costoso per singolo pezzo.
|
condizione articolare |
Saldatura laser a fibra |
Saldatura TIG robotizzata |
Decisione consigliata |
|---|---|---|---|
|
Spazio ≤0,10 mm |
Buona ripetibilità metallurgica ed estetica |
Più lento e termicamente più pesante |
Saldatura laser a fibra |
|
Spazio 0,11–0,25 mm |
Richiede una prova di saldatura e possibilmente saldatura laser di riempimento. |
Finestra operativa normale |
Saldatura TIG robotizzata |
|
Giunzioni miste, visibili e strutturali |
Ottimo risultato estetico; l'articolazione deve essere predisposta per il trattamento laser. |
Un unico processo può coprire le cuciture visibili e non visibili |
percorso con carrello ibrido |
|
Contenitore esistente con spazi vuoti variabili |
Rischio di adattamento più elevato |
Più adattabile |
Saldatura TIG robotizzata |
- Soglia di adattamento: Saldatura laser a fibra (0,10 mm) vs. saldatura TIG robotizzata (0,25 mm)
- Caratteristiche del riempitivo: Nella saldatura laser a fibra, è autogena, mentre nella saldatura TIG robotizzata, c'è l'aggiunta di materiale d'apporto
- Misure di sicurezza: Verificare l'idoneità dei giunti saldando campioni prima della creazione delle attrezzature.
Quali sono i limiti di fattibilità delle caratteristiche tra la saldatura laser a fibra e la saldatura TIG?
La fattibilità delle caratteristiche deve essere la priorità, poiché alcuni requisiti sono più facili da soddisfare in termini di vincoli fisici in un processo, anche se entrambi i processi sono in grado di realizzare una saldatura eccellente.
L'elenco seguente si riferisce a carrelli medicali di grandi dimensioni e non alla saldatura astratta di coupon.
La prima fase di verifica di fattibilità (10 secondi) serve a controllare se le giunture più lunghe, i raggi di curvatura visibili più stretti, i pannelli più sottili e la maggiore variabilità degli spazi vuoti possono essere realizzati senza ridisegnare il grezzo e le tolleranze di piegatura. Se la risposta è negativa, suddividere i percorsi per ogni elemento e non forzare un singolo processo per l'intero carrello.
|
Caratteristica o requisito |
Saldatura laser a fibra |
Saldatura TIG robotizzata |
Percorso consigliato |
|---|---|---|---|
|
Pannelli lunghi e piatti visibili |
Migliore stabilità termica e finitura più bassa |
Maggiore rischio di movimento cumulativo |
Saldatura laser a fibra |
|
Cuciture di classe A visibili senza margine di rettifica post-lavorazione |
Saldatura stretta e minore colorazione termica |
Di solito richiede la miscelazione |
Saldatura laser a fibra |
|
Spazi tra le giunzioni di 0,11–0,25 mm |
Richiede una lavorazione speciale |
Intervallo operativo standard |
Saldatura TIG robotizzata |
|
Frequenti modifiche di progettazione prima dell'investimento nell'attrezzatura |
Dipendente dal processo e dagli strumenti |
Più adattabile ai cambiamenti di programma |
Saldatura TIG robotizzata |
|
Staffe interne ed elementi strutturali non visibili |
Veloce, ma il controllo dell'assetto è fondamentale |
Elevata tolleranza agli spazi vuoti e controllo della deposizione. |
Saldatura TIG robotizzata |
|
Linea continua di lunghezza superiore a 3 m |
Il basso apporto di calore preserva la forma del pannello |
L'accumulo termico richiede un controllo attivo |
Saldatura laser a fibra |
|
Carrello ibrido con entrambe le classi di funzionalità |
Ideale per pannelli cosmetici |
Ideale per giunti e staffe variabili |
percorso ibrido |
La soluzione ibrida non è un compromesso, ma prevede la saldatura laser a fibra per gli assemblaggi estetici e sensibili alla distorsione, e la saldatura TIG robotizzata per le staffe variabili e le interfacce strutturali. LS Manufacturing produce il carrello testato in questo modo per ridurre le operazioni di finitura senza rendere l'intero sistema predisposto per la saldatura laser.
Per quanto riguarda il programma testato, il percorso ibrido sarebbe consigliato ogniqualvolta più del 40% della lunghezza saldata non sia di natura estetica o presenti un accoppiamento superiore a 0,10 mm. Una percentuale inferiore a questa renderebbe un'operazione predisposta per il laser più semplice da fissare e ispezionare.
Saldatura laser a fibra vs. saldatura TIG robotizzata di LS Manufacturing per involucri di carrelli per diagnostica per immagini medicali: recupero del 36% dei tempi di consegna grazie alla suddivisione del processo
Un produttore OEM nel settore dell'imaging medicale ha fabbricato un carrello in acciaio inox 316L composto da involucri laterali, un telaio di base, staffe e coperture rimovibili. Inizialmente, il produttore OEM aveva pianificato di fabbricare l'intero carrello utilizzando la saldatura TIG robotizzata. Il produttore OEM richiedeva pannelli laterali piatti, una superficie pulibile. finitura superficiale e stabilità per il lancio del prodotto.
Le parti del primo articolo hanno soddisfatto i requisiti di resistenza; tuttavia, si è verificato un problema relativo al movimento delle lunghe giunture dei pannelli durante la saldatura. La saldatura TIG robotizzata ha prodotto una HAZ di 2,6 mm e ±0,25 mm deviazione nei pannelli laterali. Sebbene la tolleranza di 0,25 mm del gap della saldatura TIG robotizzata abbia assorbito la variazione del grezzo, il calore accumulato ha influenzato le superfici esposte del pezzo.
LS Manufacturing ha eseguito un'analisi di progettazione per la produzione di questo componente, ha realizzato campioni di entrambe le tecnologie utilizzando le stesse attrezzature e condizioni di ispezione e ha assegnato le caratteristiche di conseguenza. LS Manufacturing ha utilizzato la saldatura laser a fibra per le lunghe giunture laterali e di copertura esposte, mantenendo la saldatura TIG robotizzata per le staffe e le interfacce dove era necessaria una tolleranza di accoppiamento di 0,25 mm..
Il programma ha riscontrato un problema di produzione durante il tentativo di introdurre la messa in servizio della saldatura laser a fibra. Il taglio laser ha lasciato bave sui bordi e spazi irregolari localizzati entro le tolleranze stabilite dal fornitore, ma troppo irregolari per garantire una penetrazione laser uniforme. Impostazioni di potenza più elevate hanno causato la perforazione del materiale anziché la chiusura del giunto. Il team di ingegneria ha riprogettato il controllo dei bordi, introdotto un dispositivo di posizionamento e ridotto l'accumulo di calore utilizzando la saldatura bilanciata. La planarità post-saldatura è risultata costante a ±0,12 mm senza prolungare il tempo di ciclo.
Ciò ha dato un tempo di ciclo di 7,4 minuti per la saldatura laser a fibra e 14,9 minuti per la saldatura TIG robotizzata sul carrello testato. La percentuale di scarti si è ridotta dal 22% con il processo iniziale al 4% con le modifiche al processo e all'attrezzatura. Il miglioramento nei tempi di consegna rispetto al processo iniziale è del 36%.
I materiali e i processi utilizzati in questo carrello sono stati certificati ISO 9001 e ISO 13485 da LS Manufacturing.Per i team di ingegneri che devono scegliere tra saldatura laser a fibra o TIG, il concetto fondamentale è chiaro: selezionare i processi di giunzione a livello di singola caratteristica, piuttosto che compromettere la planarità esterna o il costo complessivo per imporre un unico metodo di saldatura su un intero carrello medicale.
Identificativi del progetto: #MED-2026-318A e #MED-2026-318B. Fonte dati: database di misurazioni interprocesso LS Manufacturing 2025-2026; n = 1.512 pezzi.
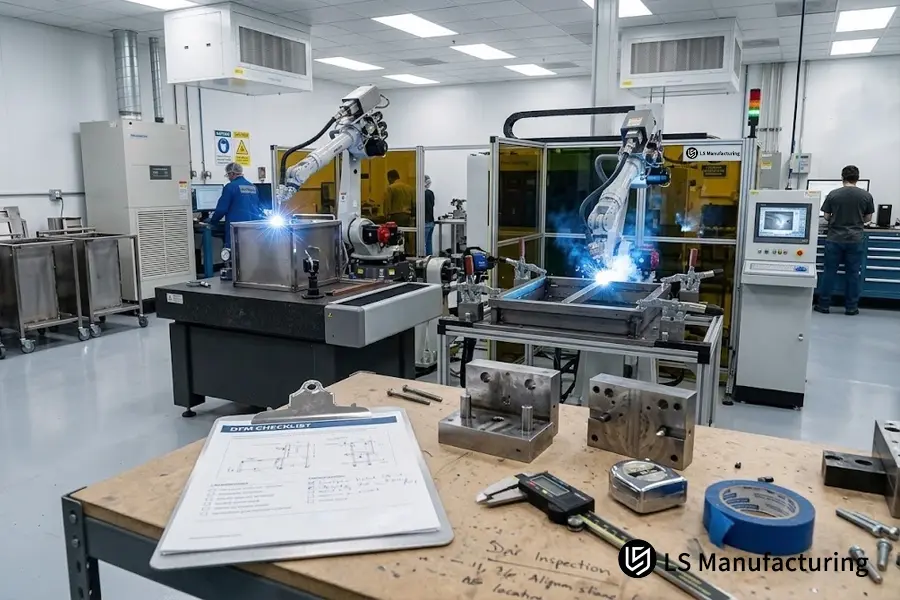
Figura 3: Impianto di fabbricazione di carrelli medicali a doppio processo presso LS Manufacturing, che comprende la saldatura laser a fibra automatizzata per gli involucri esterni a parete sottile e la saldatura TIG robotizzata per i telai pesanti.
FAQ
1. Quale processo garantisce una maggiore penetrazione in staffe strutturali di telaio spesse?
La saldatura TIG robotizzata offre una maggiore affidabilità in termini di profondità di penetrazione nelle staffe strutturali del telaio con spessore pari o superiore a 4,0 mm. Ciò è dovuto all'arco continuo ad alta corrente e al bagno di fusione del filo che garantiscono una penetrazione completa alla radice e una bagnatura laterale ottimale per giunzioni di lamiere spesse. D'altro canto, la saldatura laser a fibra autogena richiede un fascio ottico ad altissima potenza (superiore a 8 kW) o una lavorazione di precisione con smussi.
(Fonte dati: Registro di saldatura di LS Manufacturing)
2. Qual è l'esatto volume di produzione al quale i due processi raggiungono il punto di pareggio finanziario?
Il punto di pareggio si raggiunge a 48 carrelli medicali. La saldatura TIG robotizzata utilizza morsetti da officina per quantità inferiori a 48 carrelli medicali al fine di minimizzare i costi di setup. La saldatura laser a fibra, per quantità superiori a 48 carrelli medicali, offre tempi di ciclo di saldatura più rapidi (7,4 minuti contro 14,9 minuti per carrello) e l'assenza di operazioni di molatura complesse riduce il costo unitario di produzione a 71 dollari.
(Fonte dati: modello di costo di produzione LS.)
3. In che modo la tolleranza di accoppiamento del giunto di saldatura influisce sulla probabilità di perforazione?
Se lo spazio tra le saldature autogene supera 0,10 mm, il raggio laser concentrato attraversa lo spazio senza accoppiamento, causando bruciature e riempimento insufficiente. Al contrario, la saldatura TIG robotizzata tollera uno spazio tra i giunti di saldatura fino a 0,25 mm grazie al riempimento dinamico con filo d'apporto. Per ridurre la sensibilità del laser alla dimensione dello spazio, LS Manufacturing applica una precisione di ±0,03 mm nel taglio laser CNC.
(Fonte dati: norma ISO 13919-1 relativa ai livelli di qualità per la saldatura laser).
4. Qual è il motivo per cui è necessario controllare la rugosità superficiale dopo la saldatura nella produzione di carrelli medicali?
I carrelli per la diagnostica medica sono sottoposti quotidianamente a disinfezione clinica e le saldature con una rugosità superficiale superiore a Ra 6,3 μm trattengono umidità, microbi e sostanze chimiche. Mentre la saldatura TIG robotizzata crea delle irregolarità grossolane con una rugosità superficiale media di Ra 6,3 μm che richiedono molteplici fasi di rettifica, la saldatura laser a fibra produce una rugosità uniforme di Ra 3,2 μm direttamente dal banco di lavoro.
(Fonte dati: ISO 13485 Pulibilità dei dispositivi medici e analisi profilometrica).
5. È possibile saldare involucri sottili in acciaio inossidabile senza che si verifichino deformazioni termiche?
Sebbene tutte le tecniche di saldatura creino stress termico, la tecnologia di saldatura laser a fibra limita la zona termicamente alterata a 0,4 mm rispetto ai 2,6 mm della saldatura TIG robotizzata, mantenendo così la deviazione spaziale fino a ±0,12 mm su una lamiera di acciaio inox 316L da 1,5 mm. La saldatura TIG robotizzata crea una maggiore deformazione termica che porta a una deviazione di ±0,25 mm. LS Manufacturing utilizza la saldatura laser a fibra in combinazione con il bloccaggio pneumatico, eliminando la necessità di una successiva spianatura idraulica.
(Riferimento al set di dati: Database di produzione LS Manufacturing 2025-2026.)
6. Come possono gli ingegneri selezionare rapidamente uno dei due processi per i carrelli medicali?
Analizzare tre criteri: precisione di accoppiamento, dimensione del lotto e requisiti di igiene estetica. Se la precisione di accoppiamento è pari o inferiore a 0,10 mm, la dimensione del lotto supera le 48 unità e le superfici esterne richiedono un aspetto estetico (Ra ≤ 3,2 μm), scegliere la saldatura laser a fibra. In caso di produzione di piccoli lotti (<48 unità), giunzioni con precisione di accoppiamento superiore a 0,15 mm o realizzazione di staffe pesanti (≥ 4,0 mm), utilizzare la saldatura TIG robotizzata.
Conclusione
Non c'è scambio di saldatura laser a fibra e saldatura TIG robotizzata in caso di carrelli medicali di grandi dimensioni. La prima soluzione è preferibile nei casi in cui vi siano involucri lunghi, sottili e visibili dove è possibile un accoppiamento preciso, mentre la seconda è l'alternativa migliore quando vi sono ampi spazi nel giunto o quando i programmi cambiano.
Si basa su caratteristiche in cui la planarità e la finitura sono i requisiti principali per l'utilizzo della saldatura laser a fibra, mentre quando prevale l'adattabilità dei giunti è necessario impiegare la saldatura TIG robotizzata. In molti casi, un approccio ibrido sarebbe la soluzione produttiva più logica.
Puoi inviarci il Disegni 3D e 2D del tuo prodotto al fine di ottenere un'analisi ingegneristica imparziale di entrambi saldatura laser a fibra e saldatura TIG robotizzataSe avete domande relative all'assegnazione delle tolleranze o al meccanismo di produzione, potete discuterne tramite il seguente link. https://www.lsrpf.com/quote.

