 Deutsch



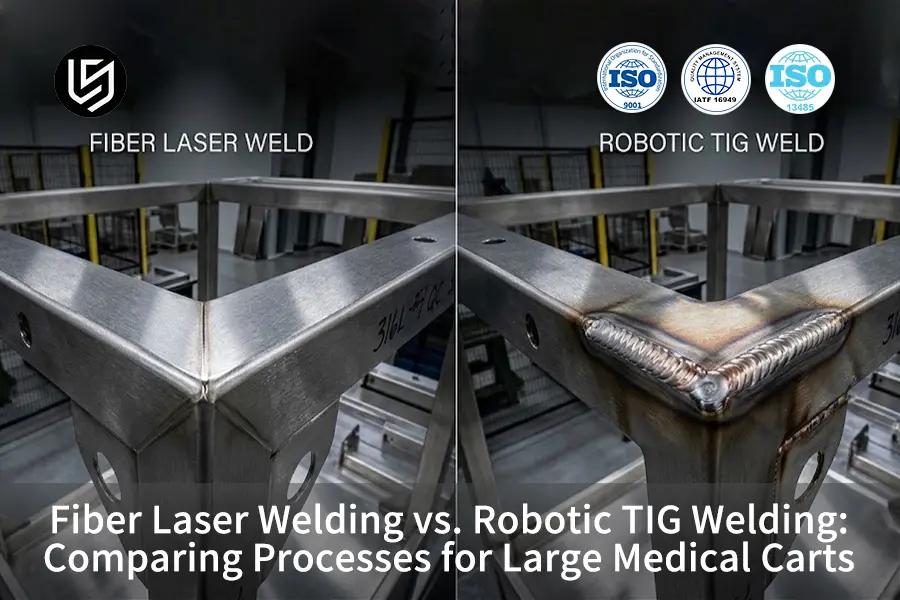
Kurz gesagt: Obwohl Faserlaserschweißen bietet eine vernachlässigbare thermische Verformung mit einer sehr schmalen Wärmeeinflusszone (WEZ) von 0,4 mm, das robotergestützte WIG-Schweißen reduziert den Kapitalaufwand und ermöglicht Toleranzen von bis zu 0,25 mm bei der Passung der Verbindungen. Die Gewinnschwelle wird bei 48 Wagen erreicht, wodurch sich die Entscheidungsfindung ab dieser Marke hin zum Faserlaserschweißen verschiebt.
Beschaffungsteams und Maschinenbauingenieure stoßen bei der Entwicklung und Herstellung zuverlässiger Gehäuse für medizinische Geräte häufig auf einen kritischen Punkt, an dem der Kompromiss zwischen ästhetischer Planheit und Kosten von größter Bedeutung ist: die Entscheidung zwischen Hochleistungs-Faserlaserschweißen und WIG-Schweißen ist notwendig, um die Vor- und Nachteile hinsichtlich des Wärmeeintrags abzuwägen.Toleranzen, Nachschleifen nach dem Schweißen und die Kosten für Mehrlagenfertigung werden pro Einheit berücksichtigt. Im Folgenden finden Sie eine technische Analyse zur Entscheidung, welches mechanische Fügeverfahren geeignet ist, sowie vergleichende Zykluskennzahlen und eine empirische Fertigungskostenanalyse.
Wichtigste Erkenntnisse
- Falls der Wagen länglich und schlank ist 316L- und 304-PlattenDann sollten Sie das Faserlaserschweißen verwenden. Verformungen und Nachbearbeitungsfehler sind in diesem Fall minimal.
- Die richtige Wahl wird sein Robotergestütztes WIG-Schweißen wenn der Spalt größer als 0,25 mm ist und häufige Änderungen des Fugenverlaufs vorliegen oder wenn das Erscheinungsbild der Spaltüberbrückung in der Reihenfolge der Priorität folgt.
- Berücksichtigen Sie diesunt 48 Einheiten als wirtschaftliche Kriterien für den betreffenden Wagen und nicht für die gesamte Branche aufgrund unterschiedlicher Schweißnahtlängen und Vorrichtungen.
- Keines der beiden Verfahren sollte für 3,0 mm 316L-Verbindungen, die einen vollständigen Durchschweißen erfordern, ohne vorherige Qualifizierung des Schweißverfahrens (PQR) und empirische Probenprüfung spezifiziert werden.
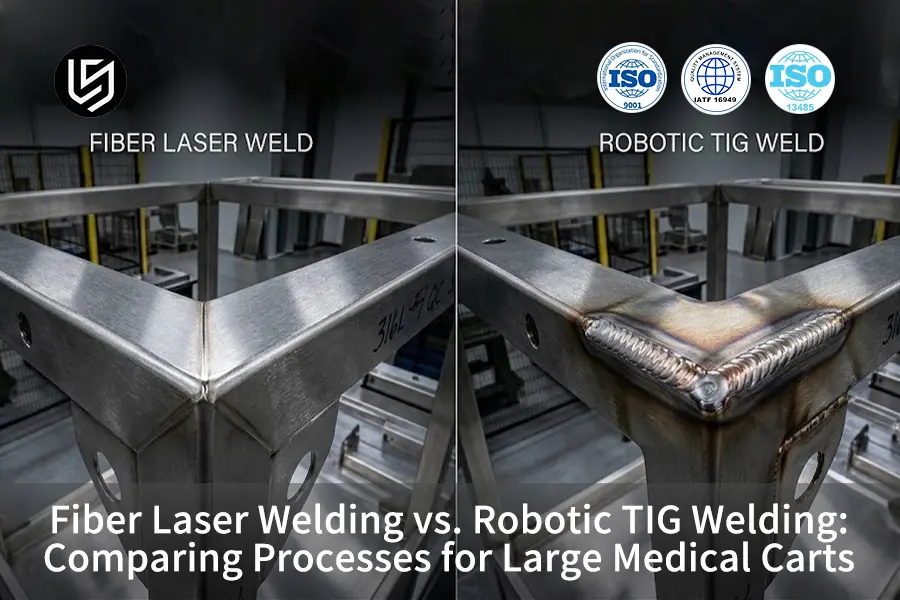
Faserlaser- vs. Roboter-WIG-Schweißen bei kritischen Fertigungsschwellenwerten für medizinische Wagen
Die folgende Tabelle zeigt den schnellsten Weg zu einer nachvollziehbaren Produktionsentscheidung. Sie nennt keinen eindeutigen Gewinner, sondern den Prozess, der die einschränkende Bedingung als erster erfüllt.
|
Dimension |
Faserlaserschweißen |
Robotergestütztes WIG-Schweißen |
Auswahlschwelle / Empfehlung |
|---|---|---|---|
|
Präzisionsabweichung, 316L 1,5 mm |
±0,12 mm |
±0,25 mm |
Bewegungen unterhalb von 0,15 mm begünstigen das Faserlaserschweißen. |
|
Schweißnaht Ra |
Ra 3,2 μm |
Ra 6,3 μm |
Eine Oberflächenrauheit (Ra) unter 6,3 μm bei sichtbaren Paneelen spricht für das Faserlaserschweißen. |
|
HAZ-Breite |
0,4 mm |
2,6 mm |
Dünne Paneele und lange Nähte begünstigen das Faserlaserschweißen. |
|
Gelenkpassung |
0,10 mm zeigten maximale |
0,25 mm zeigten maximale |
Spaltbreiten über 0,15 mm eignen sich im Allgemeinen besser für das robotergestützte WIG-Schweißen. |
|
Schweißzyklus |
7,4 Min./Wagen |
14,9 Min./Wagen |
Bei Serien über 48 Einheiten ist das Faserlaserschweißen von Vorteil. |
|
Tagesproduktion |
320–420 Einheiten |
180–230 Einheiten |
Bei der Produktionsplanung für hohe Produktvielfalt könnte das robotergestützte WIG-Schweißen weiterhin vorteilhaft sein. |
|
Direkte Stückkosten, 100 Stück |
71 US-Dollar |
118 US-Dollar |
Berechnung anhand der wagenspezifischen Schweißnahtlänge und Vorrichtungen |
|
Nachbearbeitungskosten, 100 Stück |
8.400 US-Dollar |
14.500 US-Dollar |
Für Kosmetik- und reinigungsempfindliche Wagen eignet sich das Faserlaserschweißen. |
Die Matrix zeigt, dass das Faserlaserschweißen hinsichtlich Verzug, Wärmeeinbringung und Produktionsraten überlegen ist, während das robotergestützte WIG-Schweißen bessere Ergebnisse bei den Verbindungstoleranzen und der Anpassung an minderwertige Rohlinge erzielt. Daher ist die Bewertung Faserlaser vs. WIG-Schweißen Bei medizinischen Wagen stehen zunächst die Einbaubeschränkungen und dann das Losvolumen im Vordergrund.
Warum Sie unseren empirischen Ingenieurdaten vertrauen sollten?
LS Manufacturing hat Faserlaserschweißen Die Produktionsstätte in Dongguan, Guangdong, verfügt über eine Linien- und eine robotergestützte WIG-Schweißanlage mit Unterstützung durch ein landesweites Netzwerk zertifizierter Partner. Dieser Vergleich ist neutral gehalten, da die Verfahren je nach Teileform, Passgenauigkeit und Bestellmenge empfohlen werden.
Dieser Artikel wurde von Gloria verfasst. Schnelles Prototyping Experte für schnelle Fertigung mit über 15 Jahren Erfahrung in der Präzisionstechnikund wurde von der Schweißtechnikabteilung von LS Manufacturing technisch geprüft. LS Manufacturing ist nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert.Die
Um den Lesern das fertigungsübergreifende Fachwissen des Autors näherzubringen, können Sie Folgendes besuchen: Glorias prozessübergreifende Expertise auf LinkedInDie
Welches Verfahren bietet engere Toleranzen für Gehäuse von medizinischen Wagen?
Das Faserlaserschweißen liefert Ergebnisse mit engeren Toleranzen für das getestete Gehäuse des medizinischen Wagens, sofern beim Zuschnitt, Biegen und Einspannen sichergestellt wird, dass die Verbindung innerhalb des engen Passungsfensters des Laserschweißprozesses bleibt.
Die erreichten Toleranzen sind Faserlaser ±0,12 mm Und Robotergestütztes WIG-Schweißen ±0,25 mm in 316LDie Seitenwandmontage erfolgt 1,5 mm dick. Beim Vergleich von Laser- und WIG-Schweißen für dünne Gehäuse ist der Toleranzunterschied direkt auf die Wärmeeinbringung zurückzuführen. Beim Faserlaserschweißen wird die optische Strahlungsenergie auf einen Submillimeter-Punkt fokussiert, wodurch eine enge Toleranz von 0,4 mm entsteht. Wärmeeinflusszone (WEZ) und die kumulative Winkelschrumpfung entlang langer Plattennähte zu mindern. Im Vergleich dazu bildet das robotergestützte WIG-Schweißen bei gleichem Material und gleicher Dicke eine 2,6 mm dicke Wärmeeinflusszone (WEZ), wodurch eine längere Naht entsteht, die trotz ordnungsgemäßer Fixierung eine größere Wahrscheinlichkeit für Bewegungen der Platte bietet.
Bei der Auswahl sollte die gesamte Fertigungskette und nicht nur die Schweißgeschwindigkeit berücksichtigt werden. Erfordert lasergeeignete Zuschnitte, präzises Biegen, Kantenkontrolle und eine Vorrichtung zur Vermeidung von Verwindung und Verdrehung. Das robotergestützte WIG-Schweißen ist das toleranzärmere Verfahren, wenn ein Blechwechsel zur Herstellung der Verbindung erforderlich ist.
- Toleranzbasis: Faserlaserschweißen (±0,12 mm) und robotergestütztes WIG-Schweißen (±0,25 mm)
- Wärmeeinflusszone (WEZ): Faserlaserschweißen (0,4 mm) und robotergestütztes WIG-Schweißen (2,6 mm)
- Auslösen: Verwenden Sie Faserlaserschweißen, wenn die Hüllkurvenbewegung weniger als 0,15 mm betragen soll.
Wie wird Wärmeverzug beim Faserlaserschweißen und beim robotergestützten WIG-Schweißen minimiert?
Faserlaserschweißen minimiert Wärmeverzug durch reduzierten Wärmeeintrag und kleine Wärmeeinflusszone; robotergestütztes WIG-Schweißen minimiert Wärmeverzug durch Pulsmodulation, Schweißfolge und effektive Vorrichtungen. Laut LS Manufacturing Beim Test wurde beim Faserlaserschweißen ein Wert von 0,28 kJ/mm erreicht. Beim robotergestützten WIG-Schweißen wurde ein Wert von 0,72 kJ/mm² erreicht.Die
Die Vermeidung von Wärmeverzug beim Faserlaser- bzw. WIG-Schweißen erfordert ein Verständnis der metallurgischen Randbedingungen. Laut den empirischen Daten des AWS Welding Journal 2024 zu Edelstahl 316L erhöht sich die Längsbiegung von 1,2 mm auf 3,6 mm, wenn die lineare Energie von 0,3 kJ/mm auf 0,472 kJ/mm steigt. Gleichzeitig beschleunigt sich die Karbidausscheidung in der Wärmeeinflusszone (WEZ) bei anhaltenden Spitzentemperaturen. Dies liefert die physikalische Erklärung für die Randbedingungen, ersetzt aber nicht das bauteilspezifische Schweißverfahren. Medizinische Wagen benötigen eine geeignete Schweißfolge, gleichmäßiges Schweißen und überprüfte Vorrichtungsabstände, da sich an den Randverbindungen bereits bei geringer Wärmeeinbringung Bewegungen ansammeln können.
Das Prinzip besteht darin, dass der Prozess den Rahmenbedingungen entspricht. Faserlaserschweißen sollte dort eingesetzt werden, wo die Teilekonstruktion und die Lieferkette eine enge Passung ermöglichen. Das robotergestützte WIG-Schweißen sollte dort eingesetzt werden, wo die Wärme bei variablen Schweißnahtverläufen moduliert werden muss oder wo die vorhandene Gehäusekonstruktion nicht für die Lasertoleranz modifiziert werden kann.
- Wärmewirkung: Faserlaserschweißen (0,28 kJ/mm) vs. robotergestütztes WIG-Schweißen (0,72 kJ/mm)
- Abweichung der Paneele: Faserlaserschweißen (±0,12 mm) vs. robotergestütztes WIG-Schweißen (±0,25 mm)
- Verzerrungsmanagement: Beim Faserlaserschweißen wird eine geringe Erwärmung genutzt; beim robotergestützten WIG-Schweißen kommt das Pulsschweißen zum Einsatz.
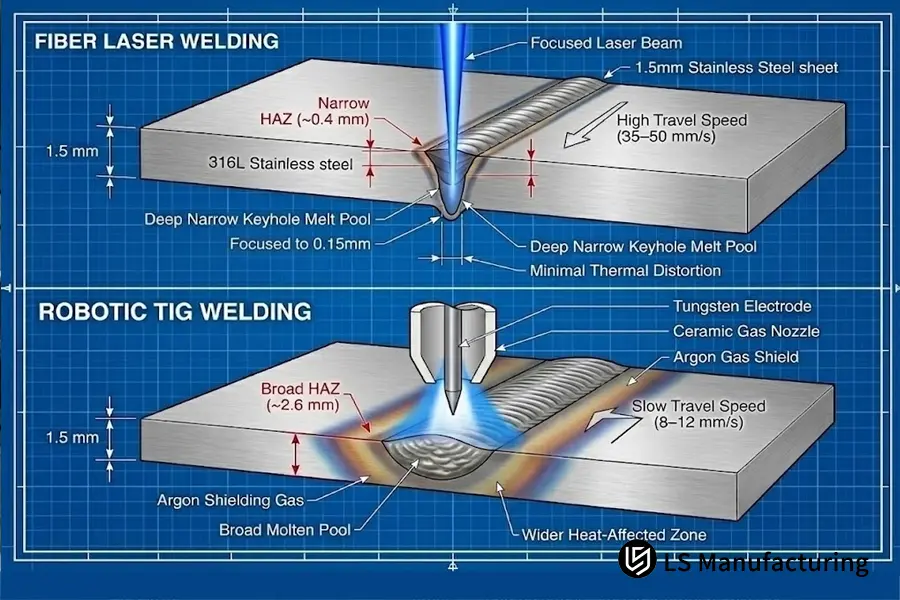
Abbildung 1: Vergleich thermodynamischer Querschnitte. Oben: Tiefes, schmales Keyhole-Profil beim Faserlaserschweißen (ca. 0,4 mm Wärmeeinflusszone). Unten: Wärmeleitungsmodus-Schmelzbad beim robotergestützten WIG-Schweißen mit dynamischer Argon-Schutzgasatmosphäre (ca. 2,6 mm Wärmeeinflusszone).
Welches Schweißverfahren ist kostengünstiger für 50 bis 500 medizinische Wagen?
Beim robotergestützten WIG-Schweißen ist der Betrieb aufgrund der fehlenden Vorrichtungskosten in der Regel ab etwa 48 Schweißwagen kosteneffizient. Beim Faserlaserschweißen hingegen amortisiert sich der Betrieb erst langfristig, nachdem die Kosten von 2.250 US-Dollar für Vorrichtung und Programmierung berücksichtigt wurden.
Ein detaillierter Kostenvergleich zwischen Faserlaser- und WIG-Schweißen zeigt, dass der von LS Manufacturing ermittelte Stückpreis bei 100 Einheiten für Faserlaserschweißen 71 US-Dollar beträgt, gegenüber 118 US-Dollar für robotergestütztes WIG-Schweißen. Dieser Kostenvorteil von 40 % beinhaltet die Brennerzeit, das Schutzgas, Ersatzdüsen und Nachbearbeitungskosten, jedoch nicht die Kosten für eingekauftes Rohmaterial. Der Break-Even-Punkt kann anhand der folgenden Formel berechnet werden.
Q = Werkzeugkosten / (Stückpreis B – Stückpreis A)
Q = 2.250 $ / (118 $ – 71 $) = 47,87 Einheiten
Daraus ergeben sich 48 Einheiten. Beim Vergleich des Volumens von robotergestütztem WIG-Schweißen und Faserlaserschweißen verstärken sich die Vorteile des Faserlaserschweißens – die kurze Zykluszeit von 7,4 Minuten und der geringere Aufwand für das Nachschleifen der Schweißnaht – ab 50 bis 500 Wagen. Ab 500 Wagen ist der Aufwand für die Vorrichtung im Verhältnis zu den gesamten Produktionskosten vernachlässigbar, sodass die laufenden Arbeitskosteneinsparungen überwiegen.
|
Menge |
Faserlaserschweißen |
Robotergestütztes WIG-Schweißen |
Interpretation |
|---|---|---|---|
|
20 Stück |
181 $/Stück |
118 $/Stück |
Das robotergestützte WIG-Schweißen ist günstiger |
|
48 Stück |
118 $/Stück |
118 $/Stück |
Die Prozesse erreichen den gemessenen Break-even-Punkt. |
|
100 Stück |
71 $/Stück |
118 $/Stück |
Das Faserlaserschweißen ist 40 % niedriger |
|
500 Stück |
37 $/Stück |
63 $/Stück |
Das Faserlaserschweißen bleibt niedriger |
Diese Zahlen beziehen sich auf den im Fallbeispiel verwendeten medizinischen Wagen 316L (1,5 mm). Für die Nutzung der Gewinnschwelle von 48 Stück in einem anderen Programm ist ein neues Modell erforderlich, das auf der geänderten Geometrie, Schweißnahtlänge, Spaltbreite und den lokalen Kosten basiert.
- Stückkosten bei 100 Einheiten: Faserlaserschweißen (71 $) vs. robotergestütztes WIG-Schweißen (118 $)
- Werkzeuge und Einrichtung: Faserlaserschweißen (2.250 $ Vorrichtung/Programmierung) vs. robotergestütztes WIG-Schweißen (0 $)
- Gewinnschwelle bei 48 Einheiten im aktuellen Programm
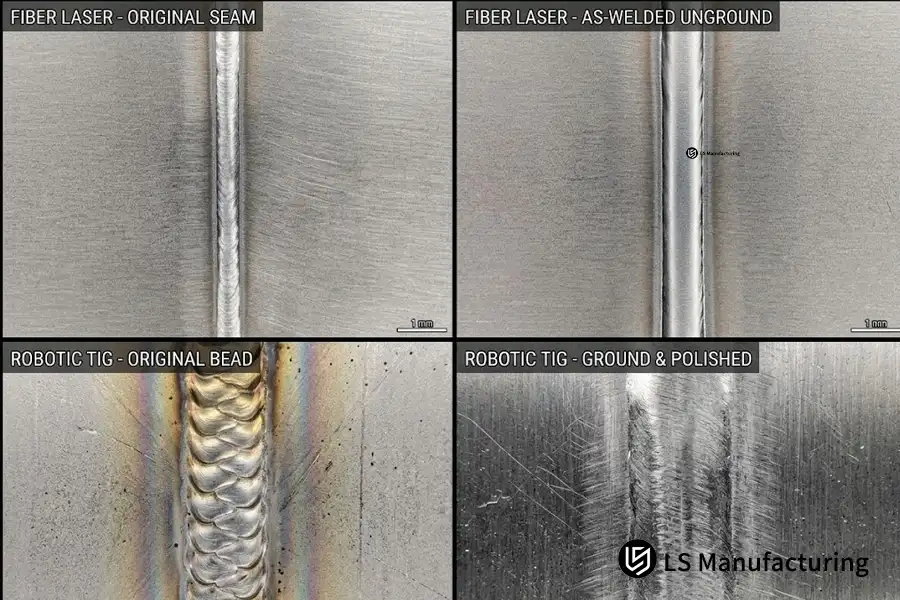
Abbildung 2: Oberflächenuntersuchung mittels Makroprofilometer in verschiedenen Bearbeitungszuständen. Oben: Faserlaser-Schweißnaht im Schweißzustand mit einer ungeschliffenen Oberflächenrauheit (Ra 3,2 μm). Unten: Welligkeit der robotergeschweißten WIG-Schweißnaht im Schweißzustand (Ra 6,3 μm) im Vergleich zu Schleifspuren nach dem Schweißen.
Wann sollte die Passgenauigkeit die Wahl zwischen Faserlaser- und WIG-Schweißen bestimmen?
Die Passgenauigkeit muss die Wahl des Verfahrens bestimmen, sobald die Spaltgröße das Mindestniveau erreicht, bei dem die Laserpenetration noch reproduzierbar ist. Die von LS Manufacturing ermittelte Passgenauigkeit betrug 0,10 mm für das Faserlaserschweißen und 0,25 mm für das robotergestützte WIG-Schweißen bei 1,5 mm 316L.
Eine zu enge Passung ist jedoch nicht das einzige Risiko einer ungenauen Passung. Fehlpassungen an den Kanten, Schwankungen der Wurzelöffnungsgröße, durch vorheriges Biegen verursachte Verformungen und eine variable Teileausrichtung können allesamt zu einem instabilen Laser-Schlüsselloch führen. Das robotergestützte WIG-Schweißen ist in der Lage, mit ER316/316L-Zusatzwerkstoff zu schweißen, kleine Spalten auszugleichen und eine variable Wärmeverteilung entlang der Naht zu gewährleisten. Dieser Vorteil geht jedoch mit längeren Zykluszeiten und höheren Endbearbeitungskosten einher.
Die Entscheidung muss bereits in der Konstruktionsphase getroffen werden. Lässt sich eine Passgenauigkeit von 0,10 mm durch Laserschneiden, Biegen und geeignete Vorrichtungen erreichen, ist Faserlaserschweißen das bevorzugte Verfahren. Sind jedoch zu kostspielige Rohlingswechsel erforderlich oder bestehen Risiken in der Lieferkette, ist robotergestütztes WIG-Schweißen trotz höherer Kosten pro Bauteil die bessere Wahl.
|
Gelenkzustand |
Faserlaserschweißen |
Robotergestütztes WIG-Schweißen |
Empfohlene Entscheidung |
|---|---|---|---|
|
Spalt ≤0,10 mm |
Gute metallurgische und kosmetische Wiederholbarkeit |
Langsamer und thermisch schwerer |
Faserlaserschweißen |
|
Spalt 0,11–0,25 mm |
Erfordert Schweißprobe und gegebenenfalls Laser-Füllstoffschweißen |
Normales Betriebsfenster |
Robotergestütztes WIG-Schweißen |
|
Gemischte sichtbare und strukturelle Nähte |
Hervorragendes kosmetisches Ergebnis; Gelenk muss laserbereit sein |
Ein Verfahren kann sichtbare und nicht sichtbare Nähte abdecken. |
Hybrid-Wagenroute |
|
Vorhandenes Gehäuse mit variablen Blindabdeckungen |
Höheres Risiko einer Kompatibilitätsprüfung |
Anpassungsfähiger |
Robotergestütztes WIG-Schweißen |
- Passformschwelle: Faserlaserschweißen (0,10 mm) vs. Roboter-WIG-Schweißen (0,25 mm)
- Füllstoffeigenschaften: Beim Faserlaserschweißen erfolgt die Schweißung autogen, während beim robotergestützten WIG-Schweißen Zusatzwerkstoff hinzugefügt wird.
- Sicherheitsmaßnahmen: Die Eignung der Verbindungen wird durch Schweißproben vor der Herstellung der Vorrichtungen geprüft.
Welche Grenzen der Machbarkeit bestehen zwischen Faserlaser- und WIG-Schweißen?
Die Machbarkeit der Funktionen muss an erster Stelle stehen, da manche Anforderungen in Bezug auf physikalische Einschränkungen in einem Verfahren leichter zu erfüllen sind, selbst wenn beide Verfahren die Fähigkeit besitzen, eine hervorragende Schweißnaht herzustellen.
Die nachstehende Liste bezieht sich auf große medizinische Wagen und nicht auf abstraktes Coupon-Schweißen.
Die erste Machbarkeitsprüfung (10 Sekunden) dient dazu, festzustellen, ob die längsten Nähte, die engsten sichtbaren Radien, die dünnsten Paneele und die größten Spaltbreiten ohne Nachzeichnen des Rohlings und ohne Berücksichtigung von Biegetoleranzen realisierbar sind. Falls dies nicht der Fall ist, werden die Bearbeitungsschritte pro Merkmal aufgeteilt, anstatt einen einzigen Prozess für den gesamten Wagen zu erzwingen.
|
Merkmal oder Anforderung |
Faserlaserschweißen |
Robotergestütztes WIG-Schweißen |
Empfohlene Route |
|---|---|---|---|
|
Lange, flache, sichtbare Paneele |
Beste thermische Stabilität und geringste Oberflächengüte |
Höheres Risiko kumulativer Bewegungen |
Faserlaserschweißen |
|
Sichtbare Nähte der Klasse A ohne Nachschleifzugabe |
Schmale Schweißnaht und kleinere Wärmefärbung |
Üblicherweise ist Mischen erforderlich. |
Faserlaserschweißen |
|
0,11–0,25 mm Fugenspalt |
Erfordert eine spezielle Bearbeitung |
Standardbetriebsbereich |
Robotergestütztes WIG-Schweißen |
|
Häufige Designänderungen vor der Investition in die Einrichtung |
Prozesssensitiv und werkzeugabhängig |
Bessere Anpassungsfähigkeit an Programmänderungen |
Robotergestütztes WIG-Schweißen |
|
Interne Halterungen und nicht sichtbare Bauteile |
Schnell, aber die Passgenauigkeit ist entscheidend. |
Hohe Spalttoleranz und Ablagerungskontrolle |
Robotergestütztes WIG-Schweißen |
|
Durchgehende lange Naht von mehr als 3 m |
Geringe Wärmeeinbringung erhält die Paneelform |
Die Wärmestauung erfordert eine aktive Steuerung |
Faserlaserschweißen |
|
Hybridwagen mit beiden Funktionsklassen |
Ideal für kosmetische Paneele |
Ideal für variable Verbindungen und Halterungen |
Hybridroute |
Der Hybridansatz ist kein Kompromiss, sondern beinhaltet Faserlaserschweißen für kosmetisch und verzugsempfindliche Baugruppen sowie robotergestütztes WIG-Schweißen für variable Halterungen und strukturelle Schnittstellen. LS Manufacturing fertigt den getesteten Wagen auf diese Weise, um die Nachbearbeitung zu reduzieren, ohne das gesamte System für den Lasereinsatz vorzubereiten.
Im Hinblick auf das getestete Programm empfiehlt sich das Hybridverfahren immer dann, wenn mehr als 40 % der Schweißlänge entweder nicht kosmetisch sind oder eine Passung von mehr als 0,10 mm aufweisen. Bei einem geringeren Prozentsatz wird die Vorbereitung und Prüfung eines laserfertigen Arbeitsgangs erleichtert.
LS Manufacturing Faserlaserschweißen vs. Roboter-WIG-Schweißen für Gehäuse von medizinischen Bildgebungswagen: 36 % Durchlaufersparnis durch Prozessaufteilung
Ein OEM im Bereich der medizinischen Bildgebung fertigte einen 316L-Wagen, bestehend aus Seitenverkleidungen, einem Grundrahmen, Halterungen und abnehmbaren Abdeckungen. Ursprünglich plante der OEM, den gesamten Wagen mittels robotergestütztem WIG-Schweißen herzustellen. Der OEM benötigte ebene Seitenwände und eine leicht zu reinigende Oberfläche. Oberflächenbeschaffenheit und Stabilität für die Produkteinführung.
Die Bauteile des ersten Artikels erfüllten die Festigkeitsanforderungen; es gab jedoch ein Problem hinsichtlich der Bewegung langer Blechnähte während des Schweißens. Das robotergestützte WIG-Schweißen ergab eine Wärmeeinflusszone von 2,6 mm und eine Toleranz von ±0,25 mm. Abweichungen an den Seitenwänden. Obwohl die Toleranz von 0,25 mm beim robotergestützten WIG-Schweißen die Abweichungen im Rohling ausgleicht, beeinträchtigte die akkumulierte Wärme die freiliegenden Oberflächen des Bauteils.
LS Manufacturing führte eine Design-for-Manufacturing-Analyse für dieses Teil durch, fertigte Stichproben beider Technologien unter gleichen Vorrichtungs- und Prüfbedingungen an und ordnete die Merkmale entsprechend zu. LS Manufacturing verwendete Faserlaserschweißen für lange, freiliegende Seiten- und Abdecknähte, während für Halterungen und Schnittstellen, bei denen eine Passtoleranz von 0,25 mm erforderlich war, weiterhin robotergestütztes WIG-Schweißen zum Einsatz kam.Die
Das Programm stieß bei der Inbetriebnahme des Faserlaserschweißens auf ein Produktionsproblem. Beim Laserschneiden entstanden Kantengrate und lokale Unregelmäßigkeiten innerhalb der vom Lieferanten vorgegebenen Toleranzen, die jedoch für eine gleichmäßige Laserdurchdringung zu unregelmäßig waren. Höhere Leistungseinstellungen führten zu Durchbrennen statt zum Schließen der Schweißnaht. Die Entwicklungsabteilung überarbeitete die Kantenführung, führte eine Positioniervorrichtung ein und reduzierte die Wärmeentwicklung durch symmetrisches Schweißen. Die Ebenheit nach dem Schweißen lag konstant bei ±0,12 mm, ohne dass die Zykluszeit verlängert werden musste.
Dies ergab eine Zykluszeit von 7,4 Minuten für das Faserlaserschweißen und 14,9 Minuten Beim robotergestützten WIG-Schweißen auf dem getesteten Wagen konnte der Ausschussanteil von 22 % beim ursprünglichen Verfahren auf 4 % durch die Prozess- und Vorrichtungsmodifikationen reduziert werden. Die Lieferzeit verbesserte sich gegenüber dem ursprünglichen Verfahren um 36 %.
Die in diesem Wagen verwendeten Materialien und Prozesse verfügen über eine nachweisbare Dokumentation gemäß ISO 9001 und ISO 13485 für LS Manufacturing.Für Ingenieurteams, die sich zwischen Faserlaser- und WIG-Schweißen entscheiden müssen, ist die wichtigste Erkenntnis klar: Wählen Sie die Fügeverfahren auf der Ebene der einzelnen Merkmale aus, anstatt Kompromisse bei der Oberflächenebenheit oder den Gesamtkosten einzugehen, um ein einziges Schweißverfahren für einen gesamten medizinischen Wagen zu erzwingen.
Projektkennungen: #MED-2026-318A und #MED-2026-318B. Datenquelle: LS Manufacturing 2025-2026 prozessübergreifende Messdatenbank; n = 1.512 Teile.
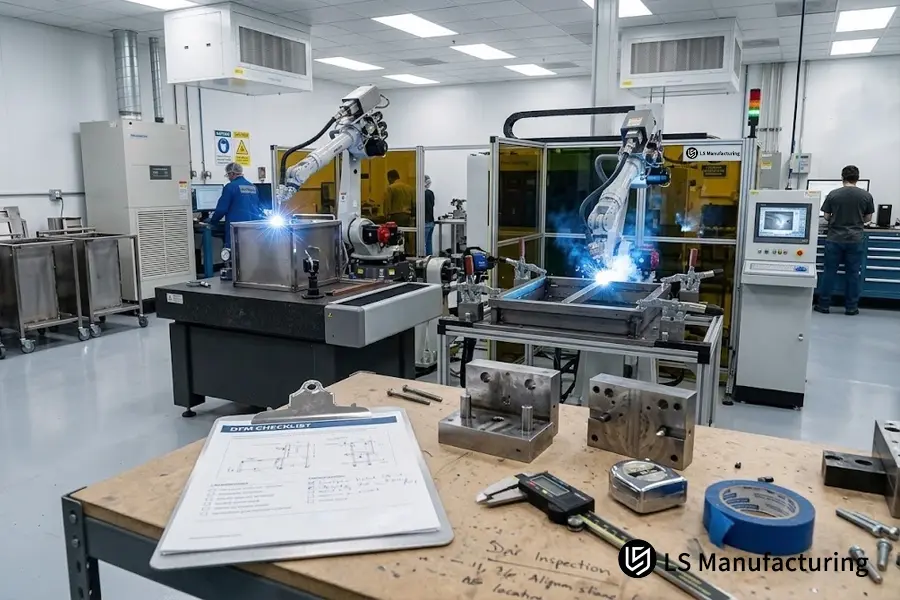
Abbildung 3: Fertigungsanlage für medizinische Wagen mit zwei Verfahren bei LS Manufacturing, mit automatisiertem Faserlaserschweißen für dünnwandige Außengehäuse und robotergestütztem WIG-Schweißen für schwere Chassisrahmen.
Häufig gestellte Fragen
1. Welches Verfahren bietet eine größere Eindringtiefe in dicke Chassis-Strukturhalterungen?
Das robotergestützte WIG-Schweißen bietet eine höhere Zuverlässigkeit der Schweißnahttiefe bei Chassis-Halterungen ab 4,0 mm. Dies ist auf den kontinuierlichen Hochstrom-Lichtbogen und das zugeführte Drahtbad zurückzuführen, die einen vollständigen Wurzeldurchbruch und die Benetzung der Seitenwände bei dicken Blechverbindungen gewährleisten. Im Gegensatz dazu erfordert das autogene Faserlaserschweißen einen optischen Strahl mit extrem hoher Leistung (über 8 kW) oder eine präzise Fasenbearbeitung.
(Datenquelle: Schweißprotokoll von LS Manufacturing)
2. Bei welchem Produktionsvolumen erzielen die beiden Prozesse einen finanziellen Break-Even-Punkt?
Die Gewinnschwelle liegt bei 48 medizinischen Wagen. Bei weniger als 48 Wagen kommt beim robotergestützten WIG-Schweißen Werkstattklemmen zum Einsatz, um die Rüstkosten zu minimieren. Ab 48 Wagen ermöglicht das Faserlaserschweißen eine schnellere Schweißzykluszeit (7,4 Minuten gegenüber 14,9 Minuten pro Wagen), und der Wegfall des aufwendigen Schleifens reduziert die Stückkosten auf 71 US-Dollar.
(Datenquelle: LS-Herstellungskostenmodell.)
3. Wie beeinflusst die Passungstoleranz der Schweißverbindung die Wahrscheinlichkeit des Durchbrennens?
Beträgt der Spalt zwischen den autogenen Schweißnähten mehr als 0,10 mm, fällt der konzentrierte Laserstrahl ungekoppelt durch den Spalt, was zu Durchbrennen und unvollständiger Schweißung führt. Im Gegensatz dazu toleriert das robotergestützte WIG-Schweißen einen Spalt von bis zu 0,25 mm zwischen den Schweißverbindungen, da die Toleranz durch dynamischen Zusatzdraht ausgeglichen wird. Um die Empfindlichkeit des Lasers gegenüber der Spaltgröße zu reduzieren, wendet LS Manufacturing beim CNC-Laserschneiden eine Genauigkeit von ±0,03 mm an.
(Datenquelle: ISO 13919-1 Standard für Qualitätsstufen beim Laserschweißen).
4. Warum ist die Kontrolle der Oberflächenrauheit nach dem Schweißen bei der Herstellung von medizinischen Wagen so wichtig?
Medizinische Diagnosewagen werden täglich klinisch desinfiziert, und Schweißnähte mit einer Oberflächenrauheit von über 6,3 μm halten Feuchtigkeit, Mikroben und Chemikalien zurück. Während das robotergestützte WIG-Schweißen grobe Wellen mit einer durchschnittlichen Oberflächenrauheit von 6,3 μm erzeugt, die mehrere Schleifvorgänge erfordern, liefert das Faserlaserschweißen direkt vom Werkstück aus eine gleichmäßige Oberflächenrauheit von 3,2 μm.
(Datenquelle: ISO 13485 Medizinprodukte-Reinigungsfähigkeit & Profilometeranalyse).
5. Können dünne Edelstahlgehäuse ohne thermischen Verzug geschweißt werden?
Obwohl alle Schweißverfahren thermische Spannungen erzeugen, begrenzt die Faserlaser-Schweißtechnologie die Wärmeeinflusszone auf bis zu 0,4 mm im Vergleich zu 2,6 mm beim robotergestützten WIG-Schweißen. Dadurch wird die räumliche Abweichung bei 1,5 mm dickem 316L-Blech auf maximal ±0,12 mm begrenzt. Das robotergestützte WIG-Schweißen führt zu größeren thermischen Verformungen und damit zu einer Abweichung von ±0,25 mm. LS Manufacturing verwendet Faserlaser-Schweißen in Kombination mit pneumatischer Spanntechnik, wodurch ein sekundäres hydraulisches Glätten entfällt.
(Datensatzreferenz: LS Manufacturing Produktionsdatenbank 2025-2026.)
6. Wie können Ingenieure schnell eines von zwei Verfahren für medizinische Wagen auswählen?
Analysieren Sie drei Kriterien: Passgenauigkeit, Losgröße und ästhetische Hygieneanforderungen. Bei einer Passgenauigkeit von ≤ 0,10 mm, einer Losgröße von über 48 Einheiten und ästhetischen Anforderungen an die Oberflächenbeschaffenheit (Ra ≤ 3,2 μm) empfiehlt sich das Faserlaserschweißen. Bei Kleinserien (< 48 Einheiten), Passungen mit einer Toleranz von mehr als 0,15 mm oder der Herstellung schwerer Halterungen (≥ 4,0 mm) ist das robotergestützte WIG-Schweißen anzuwenden.
Abschluss
Es findet kein Austausch statt Faserlaserschweißen und robotergestütztes WIG-Schweißen Bei großen medizinischen Wagen ist die erstgenannte Variante vorzuziehen, wenn lange, schmale, gut sichtbare Gehäuse vorhanden sind, die eine enge Passung ermöglichen, während die zweite Variante die bessere Alternative darstellt, wenn große Spalten im Gelenk vorhanden sind oder sich die Programme ändern.
Es basiert auf Merkmalen, bei denen Ebenheit und Oberflächengüte die Hauptanforderungen für das Faserlaserschweißen darstellen, und auf solche, bei denen die Anpassungsfähigkeit der Verbindungen im Vordergrund steht, bei denen das robotergestützte WIG-Schweißen zum Einsatz kommen muss. In vielen Fällen ist ein hybrider Ansatz die logischste Produktionsmethode.
Sie können uns die 3D- und 2D-Zeichnungen um eine unparteiische technische Analyse Ihres Produkts zu erhalten, Faserlaserschweißen und robotergestütztes WIG-SchweißenBei Fragen zur Toleranzzuweisung oder zum Fertigungsmechanismus können Sie über den folgenden Link eine Diskussion anstoßen. https://www.lsrpf.com/quoteDie

