 Русский



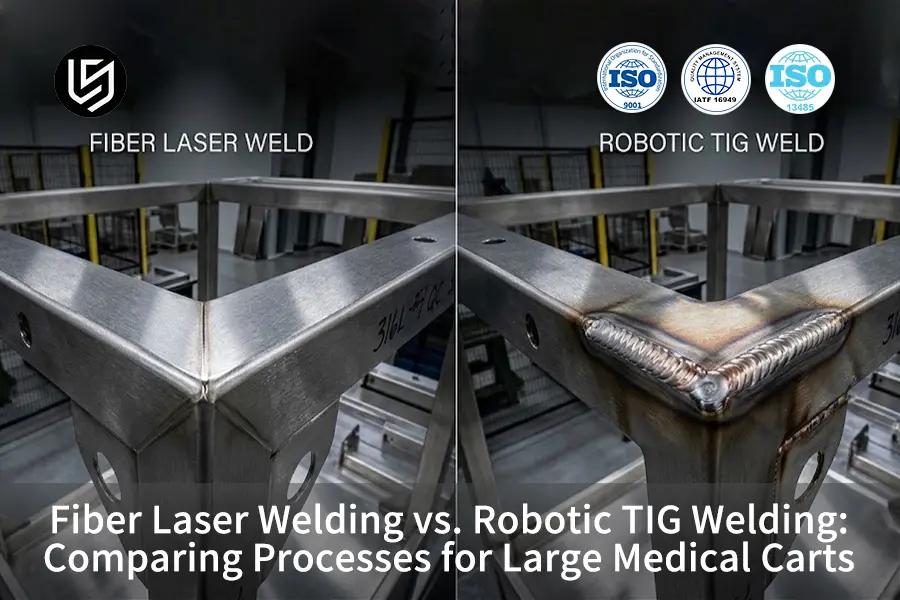
Вкратце: Хотя волоконно-лазерная сварка Благодаря минимальной термической деформации и очень узкой зоне термического воздействия (ЗТВ) в 0,4 мм, роботизированная TIG-сварка снижает капитальные затраты и позволяет достигать допусков до 0,25 мм при соединении деталей. Точка безубыточности достигается при объеме производства в 48 тележек, что смещает принятие решений в сторону волоконно-лазерной сварки за пределами этой отметки.
Специалисты по закупкам и инженеры-механики, занимающиеся проектированием и изготовлением надежных корпусов для медицинского оборудования, часто сталкиваются с критической точкой, где компромисс между эстетической плоскостностью и стоимостью становится первостепенным: выбор между высокоэффективной волоконно-лазерной сваркой и Сварка TIG Это необходимо для того, чтобы взвесить все «за» и «против» с точки зрения потребления тепловой энергии.допуски, шлифовка после сварки и стоимость многопроходных деталей на единицу продукции. Ниже приводится технический анализ для принятия решения о целесообразности того или иного метода механической сварки, а также сравнительные показатели цикла и эмпирический анализ производственных затрат.
Основные выводы
- В случае, если тележка стала удлиненной и узкой. Панели из стали 316L и 304В этом случае следует использовать волоконно-лазерную сварку. Деформация и качество обработки будут минимальными.
- Правильным выбором будет Роботизированная TIG-сварка Когда зазор превышает 0,25 мм и наблюдается частое изменение траектории сустава, или когда его появление следует за перекрытием зазора в порядке приоритета.
- Примите во вниманиеун 48 единиц В качестве экономического критерия рассматривается не вся отрасль в целом, а рассматриваемая тележка, из-за различий в длине сварных швов и приспособлениях.
- Ни один из этих процессов не следует указывать для соединений из стали 316L толщиной 3,0 мм, требующих полного проплавления, без предварительной квалификации сварочной процедуры (PQR) и эмпирического испытания образцов.
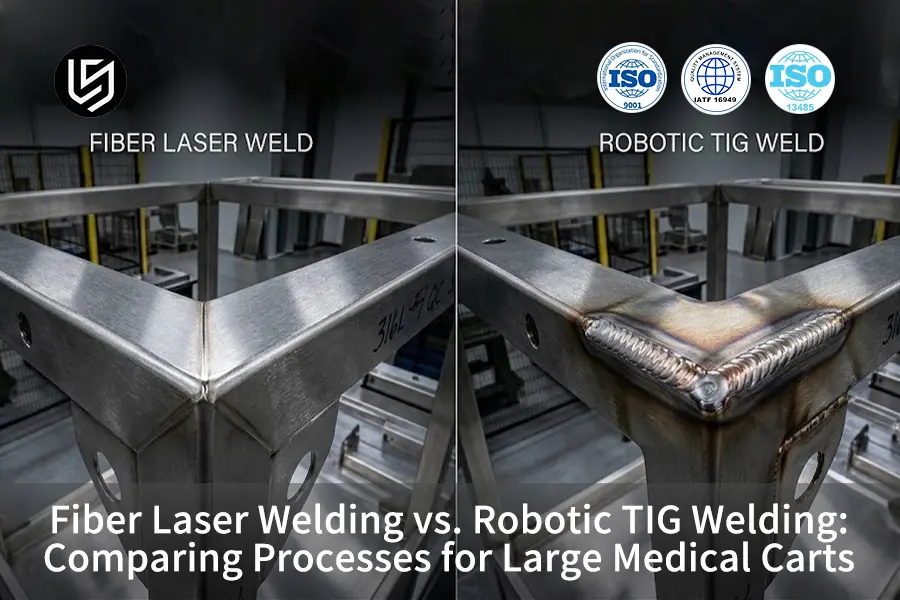
Сравнение волоконно-лазерной и роботизированной TIG-сварки в критически важных производственных условиях для медицинских тележек.
В приведенной ниже таблице представлен наиболее быстрый способ принятия обоснованного производственного решения. Она не указывает на однозначного победителя, а скорее на процесс, который первым удовлетворяет ограничивающему условию.
|
Измерение |
Волоконно-лазерная сварка |
Роботизированная TIG-сварка |
Порог отбора / рекомендация |
|---|---|---|---|
|
Точность измерения: 316L 1,5 мм. |
±0,12 мм |
±0,25 мм |
Смещение огибающей менее 0,15 мм благоприятствует сварке волоконным лазером. |
|
Сварной шов Ra |
Ra 3,2 мкм |
Ra 6,3 мкм |
Значение Ra ниже 6,3 мкм для видимых панелей благоприятствует сварке волоконным лазером. |
|
Ширина зоны термического воздействия |
0,4 мм |
2,6 мм |
Для тонких панелей и длинных швов предпочтительнее использовать волоконно-лазерную сварку. |
|
Соединение |
0,10 мм продемонстрировано максимальное значение |
0,25 мм продемонстрировано максимальное значение |
Зазоры более 0,15 мм обычно благоприятствуют роботизированной TIG-сварке. |
|
Цикл сварки |
7,4 мин/тележка |
14,9 мин/тележка |
При работе с количеством устройств выше 48 предпочтение отдается волоконно-лазерной сварке. |
|
Ежедневный объем производства |
320–420 единиц |
180–230 единиц |
При планировании производственных мощностей с широким ассортиментом продукции по-прежнему может отдаваться предпочтение роботизированной TIG-сварке. |
|
Прямые себестоимости единицы продукции, 100 шт. |
71 доллар |
118 долларов |
Расчет производится с учетом длины сварного шва и приспособлений, специфичных для конкретной тележки. |
|
Стоимость постобработки, 100 шт. |
8400 долларов США |
14 500 долларов США |
Для косметических и деликатных тележек предпочтительнее использовать волоконно-лазерную сварку. |
Матрица показывает, что лазерная сварка с использованием волоконного лазера превосходит другие методы по степени деформации, подводимой тепловой энергии и производительности, в то время как роботизированная TIG-сварка лучше подходит для обеспечения точности сварных швов и адаптации к заготовкам низкого качества. Таким образом, оценка волоконный лазер против аргонодуговой сварки При проектировании медицинских тележек сначала определяются ограничения по размерам, а затем – объем партии.
Почему стоит доверять нашим эмпирическим инженерным данным?
Компания LS Manufacturing имеет волоконно-лазерная сварка На производственном предприятии в Дунгуане, провинция Гуандун, используется линия автоматической и роботизированной TIG-сварки, а также общенациональная сеть сертифицированных партнеров, обеспечивающих ее поддержку. Данное сравнение носит нейтральный характер, поскольку рекомендуемые процессы зависят от формы деталей, точности подгонки и объемов заказа.
Автором этой статьи является Глория. Быстрое прототипирование Эксперт по быстрому производству с более чем 15-летним опытом в области точного машиностроения.и прошла техническую проверку в отделе сварочного проектирования компании LS Manufacturing. Компания LS Manufacturing сертифицирована по стандартам ISO 9001, ISO 13485 и IATF 16949..
Чтобы читатели могли оценить экспертные знания автора в области межпроцессного производства, вы можете посетить [ссылку]. Экспертиза Глории в области межпроцессного взаимодействия на LinkedIn.
Какой технологический процесс обеспечивает более жесткие допуски для корпусов медицинских тележек?
Лазерная сварка волоконным лазером обеспечивает более жесткие допуски при испытании корпуса медицинской тележки, при условии, что процесс изготовления заготовки, гибки и фиксации гарантирует, что соединение остается в пределах узких габаритов, заданных процессом лазерной сварки.
Достигнутые допуски: волоконный лазер ±0,12 мм и Роботизированная TIG-сварка ±0,25 мм в стали 316LСборка боковой панели толщиной 1,5 мм. При сравнении лазерной и аргонодуговой сварки тонких корпусов разница в допусках напрямую связана с физикой теплопередачи. Волоконно-лазерная сварка фокусирует излучаемую оптическую энергию в субмиллиметровое пятно, создавая плотное пятно толщиной 0,4 мм. зона теплового воздействия (ЗТВ) и смягчает суммарную угловую усадку вдоль длинных швов панелей. Для сравнения, роботизированная TIG-сварка образует зону термического влияния толщиной 2,6 мм на том же материале и толщине, оставляя более длинный шов с большей вероятностью смещения панели, несмотря на надлежащую фиксацию.
При выборе необходимо учитывать всю цепочку технологического процесса изготовления, а не только скорость сварки. Требуется заготовка, готовая к лазерной обработке, точная гибка, контроль состояния кромок и приспособление, контролирующее изгиб и скручивание. Роботизированная TIG-сварка является более безопасным методом с точки зрения допусков, если для получения сварного соединения необходима замена листового металла.
- Базовый допуск: Волоконно-лазерная сварка (±0,12 мм) и роботизированная TIG-сварка (±0,25 мм)
- Зона теплового воздействия (ЗТВ): Волоконно-лазерная сварка (0,4 мм) и роботизированная TIG-сварка (2,6 мм)
- Курок: При использовании волоконно-лазерной сварки следует учитывать, что смещение габаритов не должно превышать 0,15 мм.
Как волоконно-лазерная сварка и роботизированная TIG-сварка справляются с тепловой деформацией?
Волоконно-лазерная сварка снижает тепловые деформации за счет уменьшения общего теплового воздействия и малой зоны термического влияния; роботизированная TIG-сварка снижает тепловые деформации за счет импульсной модуляции, последовательности сварки и эффективного крепления. Согласно LS Manufacturing В ходе испытаний лазерная сварка волоконным лазером показала результат 0,28 кДж/мм, при этом Роботизированная TIG-сварка позволила достичь энергии 0,72 кДж/мм..
Для управления тепловой деформацией при сварке волоконным лазером и TIG-сварке необходимо понимать металлургические граничные условия. Согласно эмпирическим данным, опубликованным в журнале AWS Welding Journal в 2024 году по нержавеющей стали 316L, продольный изгиб увеличивается с 1,2 мм до 3,6 мм по мере роста линейной энергии с 0,3 кДж/мм до 0,472 кДж/мм, в то время как осаждение карбидов в зоне термического влияния ускоряется при длительном воздействии пиковых температур. Это дает физическое объяснение граничных условий, но не может заменить специфическую для детали процедуру сварки. Для медицинских тележек необходима правильная последовательность сварки, сбалансированная сварка и проверенный зазор между зажимами, поскольку периферийные соединения склонны к накоплению движений при низком подводе тепла.
Основной принцип заключается в том, чтобы процесс соответствовал состоянию рамы. Волоконно-лазерная сварка должна использоваться там, где конструкция детали и цепочка поставок позволяют обеспечить плотную подгонку. Роботизированную TIG-сварку следует использовать в тех случаях, когда необходимо регулировать нагрев во время изменения траектории сварки или когда существующий корпус невозможно модифицировать для обеспечения точности лазерной сварки.
- Нагревательный эффект: Сварка волоконным лазером (0,28 кДж/мм) против роботизированной TIG-сварки (0,72 кДж/мм)
- Отклонение панелей: Сварка волоконным лазером (±0,12 мм) против роботизированной TIG-сварки (±0,25 мм)
- Управление искажениями: В волоконно-лазерной сварке используется низкий теплообмен; в роботизированной TIG-сварке применяется импульсная сварка.
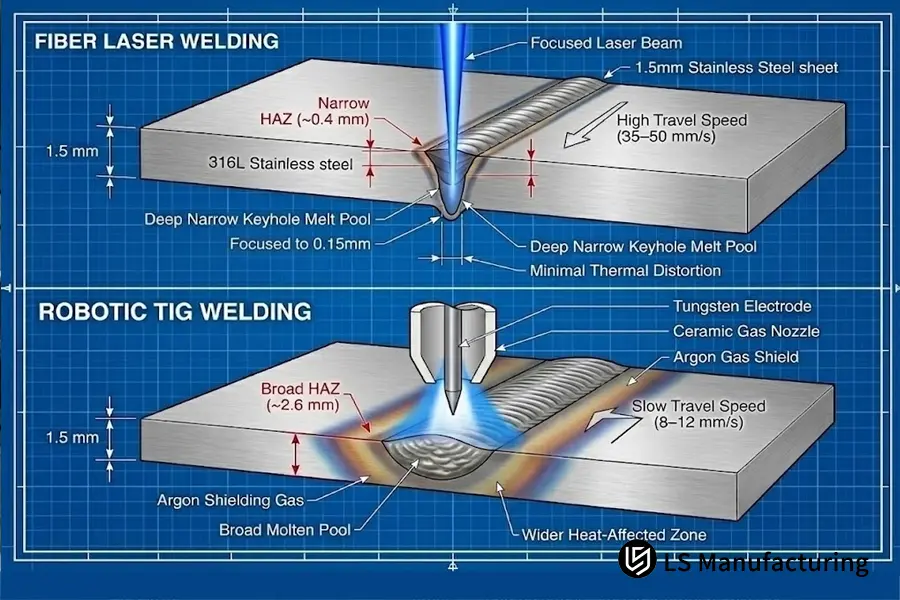
Рисунок 1: Термодинамическое сравнение поперечных сечений. Сверху: Глубокий, узкий профиль сквозного отверстия при лазерной сварке волоконным лазером (~0,4 мм зоны термического воздействия). Снизу: Плавление в режиме теплопроводности при роботизированной TIG-сварке с динамической защитой аргоном (~2,6 мм зоны термического воздействия).
Какой способ сварки будет более экономически эффективным для 50–500 медицинских тележек?
Для роботизированной TIG-сварки экономически целесообразно использовать около 48 тележек из-за отсутствия затрат на оснастку. Для волоконно-лазерной сварки экономическая целесообразность обычно достигается после вычета затрат на оснастку и программирование в размере 2250 долларов в долгосрочной перспективе.
Тщательное сравнение затрат на лазерную сварку волоконным лазером и аргонодуговую сварку показывает, что при заказе 100 единиц продукции себестоимость единицы продукции у компании LS Manufacturing составляет 71 доллар США для лазерной сварки волоконным лазером против 118 долларов США для роботизированной аргонодуговой сварки. Это преимущество в 40% в себестоимости единицы продукции включает в себя время работы сварочной горелки, защитный газ, замену наконечников и оплату труда за доработку, за исключением закупленного сырья. Точку безубыточности можно рассчитать по следующей формуле.
Q = Стоимость оснастки / (Цена за единицу B – Цена за единицу A)
Q = 2250 долл. США / (118 долл. США – 71 долл. США) = 47,87 единиц
Таким образом, это составляет 48 единиц. При сравнении объемов роботизированной TIG-сварки и лазерной сварки волоконным лазером, быстрое время цикла (7,4 минуты) и сокращение шлифовки поверхности после сварки продолжают усиливаться при использовании от 50 до 500 тележек. При 500 тележках нагрузка на оснастку становится незначительной по сравнению с общими производственными затратами, что позволяет сосредоточиться на экономии на оплате труда.
|
Количество |
Волоконно-лазерная сварка |
Роботизированная TIG-сварка |
Интерпретация |
|---|---|---|---|
|
20 шт. |
181 доллар США/шт. |
118 долларов за штуку |
Роботизированная TIG-сварка дешевле. |
|
48 шт. |
118 долларов за штуку |
118 долларов за штуку |
Производственные процессы достигают измеренной точки безубыточности |
|
100 шт. |
71 доллар/шт. |
118 долларов за штуку |
Сварка волоконным лазером обходится на 40% дешевле. |
|
500 шт. |
37 долларов за штуку |
63 доллара за штуку |
Сварка волоконным лазером остается на более низком уровне. |
Эти цифры относятся к медицинской тележке из стали 316L толщиной 1,5 мм, использованной в тематическом исследовании. Для того чтобы достичь безубыточного количества в 48 единиц в другой программе, потребуется новая модель, учитывающая новую геометрию, длину сварного шва, зазор и местные затраты.
- Себестоимость единицы продукции при заказе 100 единиц: Сварка волоконным лазером (71 доллар) против роботизированной TIG-сварки (118 долларов)
- Инструментарий и настройка: Сварка волоконным лазером (2250 долларов США за приспособление/программирование) против роботизированной TIG-сварки (0 долларов США)
- Точка безубыточности в текущей программе составляет 48 единиц.
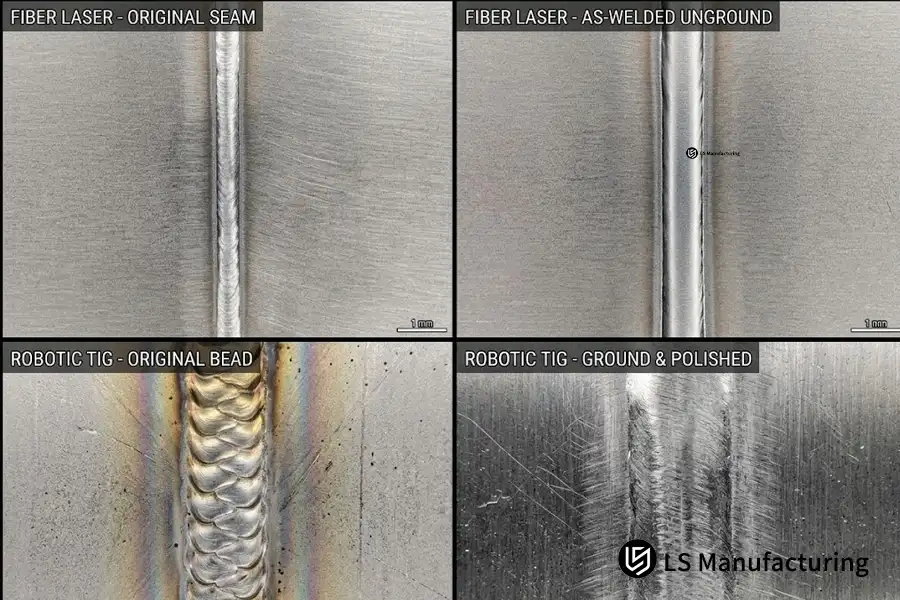
Рисунок 2: Макропрофилометрическое исследование поверхности на разных стадиях обработки. Сверху: Шов, полученный методом волоконно-лазерной сварки, с нешлифованной поверхностью Ra 3,2 мкм. Снизу: Волнообразная поверхность после роботизированной TIG-сварки (Ra 6,3 мкм) в сравнении со следами абразивной обработки после сварки.
В каких случаях проверка качества соединения должна определять выбор между лазерной сваркой волоконным лазером и аргонодуговой сваркой (TIG)?
Выбор технологического процесса должен определяться с момента достижения зазором минимального уровня, при котором проникновение лазера остается воспроизводимым. По данным компании LS Manufacturing, допустимый диапазон подгонки составлял 0,10 мм для лазерной сварки волоконным лазером и 0,25 мм для роботизированной TIG-сварки при толщине стали 316L 1,5 мм.
Однако плотная подгонка — не единственный риск плохой подгонки. Несоответствие кромок, изменчивость размера корневого отверстия, деформации, вызванные предыдущим изгибом, и переменная форма детали — все это может привести к нестабильной лазерной замочной скважине. Роботизированная TIG-сварка позволяет использовать присадочный материал ER316/316L, компенсировать небольшие зазоры и обеспечивать переменную температуру по всей длине шва. Однако это преимущество достигается ценой увеличения времени производственного цикла и затрат на финишную обработку.
Решение должно приниматься на этапе проектирования. Если точность подгонки в пределах 0,10 мм достижима с помощью лазерной резки, гибки и надлежащей фиксации, то предпочтительным процессом является волоконно-лазерная сварка. Но если это связано со слишком дорогостоящей заменой заготовок или создает какие-либо риски в цепочке поставок, роботизированная TIG-сварка является лучшим выбором, несмотря на то, что это более дорогостоящий процесс в расчете на одну деталь.
|
Состояние сустава |
Волоконно-лазерная сварка |
Роботизированная TIG-сварка |
Рекомендуемое решение |
|---|---|---|---|
|
Зазор ≤0,10 мм |
Хорошая металлургическая и косметическая воспроизводимость. |
Более медленный и более термически тяжелый |
Волоконно-лазерная сварка |
|
Зазор 0,11–0,25 мм |
Требуется пробная сварка и, возможно, лазерная сварка присадочным материалом. |
Нормальный рабочий диапазон |
Роботизированная TIG-сварка |
|
Смешанные видимые и структурные швы |
Отличный косметический результат; соединение должно быть готово к лазерной обработке. |
Один процесс может охватывать как видимые, так и невидимые швы. |
Гибридный маршрут для тележек |
|
Существующий корпус с регулируемыми заглушками |
Повышенный риск несоответствия |
Более адаптивный |
Роботизированная TIG-сварка |
- Порог соответствия размерам: Сварка волоконным лазером (0,10 мм) против роботизированной TIG-сварки (0,25 мм)
- Характеристики наполнителя: При лазерной сварке с использованием волоконного лазера используется автогенный метод, тогда как при роботизированной TIG-сварке добавляется присадочный материал.
- Меры безопасности: Перед изготовлением оснастки проверьте пригодность соединения, сварив образцы.
Каковы границы осуществимости функций между волоконным лазером и TIG-сваркой?
В первую очередь необходимо оценить осуществимость предлагаемых функций, поскольку некоторые требования с точки зрения физических ограничений проще выполнить в рамках одного процесса, даже если оба процесса способны обеспечить превосходный сварной шов.
Приведённый ниже список относится к большим медицинским тележкам, а не к абстрактной сварке образцов.
Первые 10 секунд проверки осуществимости предназначены для того, чтобы убедиться, что самые длинные швы, самые малые видимые радиусы, самые тонкие панели и наибольшая вариативность зазоров могут быть выполнены без перерисовки заготовки и допусков при гибке. Если ответ отрицательный, разделите маршруты по элементам и не заставляйте выполнять один процесс для всей тележки.
|
Функция или требование |
Волоконно-лазерная сварка |
Роботизированная TIG-сварка |
Рекомендуемый маршрут |
|---|---|---|---|
|
Длинные плоские видимые панели |
Наилучшая термическая стабильность и минимальные требования к финишной обработке. |
Повышенный риск кумулятивного движения |
Волоконно-лазерная сварка |
|
Видимые швы класса А без припуска после шлифовки. |
Узкий сварной шов и меньший оттенок при нагревании |
Обычно требуется смешивание. |
Волоконно-лазерная сварка |
|
зазоры в соединениях 0,11–0,25 мм |
Требуется специальная обработка |
Стандартный рабочий диапазон |
Роботизированная TIG-сварка |
|
Частые изменения в дизайне перед инвестированием в оборудование. |
Зависит от технологического процесса и используемого оборудования. |
Более адаптивна к изменениям программы. |
Роботизированная TIG-сварка |
|
Внутренние кронштейны и невидимые конструктивные элементы |
Быстро, но контроль качества подгонки имеет решающее значение. |
Высокая точность зазоров и контроль осаждения. |
Роботизированная TIG-сварка |
|
Непрерывный длинный шов, превышающий 3 м. |
Низкое тепловыделение позволяет сохранить форму панели. |
Накопление тепла требует активного контроля. |
Волоконно-лазерная сварка |
|
Гибридная тележка, сочетающая в себе функции обоих классов. |
Лучше всего подходит для косметических панелей. |
Идеально подходит для шарнирных соединений и брекетов с изменяемой жесткостью. |
Гибридный маршрут |
Гибридный подход не является компромиссом, а предполагает использование волоконно-лазерной сварки для деталей, чувствительных к внешним воздействиям и деформациям, и роботизированной TIG-сварки для изменяемых кронштейнов и структурных интерфейсов. Компания LS Manufacturing производит протестированную тележку именно таким способом, чтобы сократить количество операций по финишной обработке, не делая всю систему готовой к лазерной обработке.
Что касается протестированной программы, гибридный подход рекомендуется в тех случаях, когда более 40% свариваемой длины не имеет эстетических недостатков или имеет зазор, превышающий 0,10 мм. Меньший процент позволит упростить лазерную обработку, закрепление и контроль качества.
Сравнение лазерной сварки волоконным лазером и роботизированной TIG-сварки корпусов для медицинских тележек LS Manufacturing: сокращение сроков выполнения заказа на 36% за счет разделения процессов.
Производитель медицинского оборудования изготовил тележку из стали марки 316L, состоящую из боковых панелей, базовой рамы, кронштейнов и съемных крышек. Первоначально производитель планировал изготовить всю тележку с помощью роботизированной TIG-сварки. Производителю требовались плоские боковые панели, которые можно было легко чистить. отделка поверхности и стабильность для запуска продукта.
Первые детали изделия соответствовали требованиям к прочности; однако возникла проблема, связанная с деформацией длинных швов панелей во время сварки. В результате роботизированной TIG-сварки образовалась зона термического воздействия толщиной 2,6 мм и глубиной ±0,25 мм. Отклонение в боковых панелях. Несмотря на то, что допуск на зазор 0,25 мм при роботизированной TIG-сварке компенсировал отклонения заготовки, накопленное тепло повлияло на открытые поверхности детали.
Компания LS Manufacturing провела анализ технологичности изготовления данной детали, протестировала обе технологии в одинаковых условиях оснастки и контроля качества, а затем распределила элементы соответствующим образом. Компания LS Manufacturing использовала волоконно-лазерную сварку для длинных открытых боковых и защитных швов, сохраняя при этом роботизированную TIG-сварку для кронштейнов и интерфейсов, где требовалась посадка с допуском 0,25 мм..
В ходе внедрения технологии лазерной сварки с использованием волоконного лазера возникла производственная проблема. Она заключалась в лазерной резке, в результате которой оставались заусенцы по краям и локальные неравномерные зазоры в пределах допусков, установленных поставщиком, но слишком неровные для обеспечения равномерного проникновения лазера. Более высокие значения мощности приводили к прогоранию вместо полного закрытия шва. Инженеры переработали систему контроля кромок, внедрили установочное приспособление и уменьшили тепловыделение за счет сбалансированной сварки. Плоскостность после сварки оставалась стабильной на уровне ±0,12 мм без увеличения времени цикла.
Это обеспечило время цикла в 7,4 минуты для волоконно-лазерной сварки и 14,9 минут Для роботизированной TIG-сварки на протестированной тележке процент брака снизился с 22% при использовании исходного процесса до 4% после модификации процесса и оснастки. Время доставки сократилось на 36% по сравнению с исходным процессом.
Используемые в этой тележке материалы и процессы имеют подтвержденную сертификацию ISO 9001 и ISO 13485 для производства LS.Для инженерных групп, определяющих выбор между волоконно-лазерной сваркой и аргонодуговой сваркой, главный вывод очевиден: следует выбирать процессы соединения на уровне отдельных элементов, а не жертвовать плоскостностью или общей стоимостью, чтобы навязать единый метод сварки для всей медицинской тележки.
Идентификаторы проекта: #MED-2026-318A и #MED-2026-318B. Источник данных: база данных измерений по всем процессам производства LS Manufacturing 2025-2026; n = 1512 деталей.
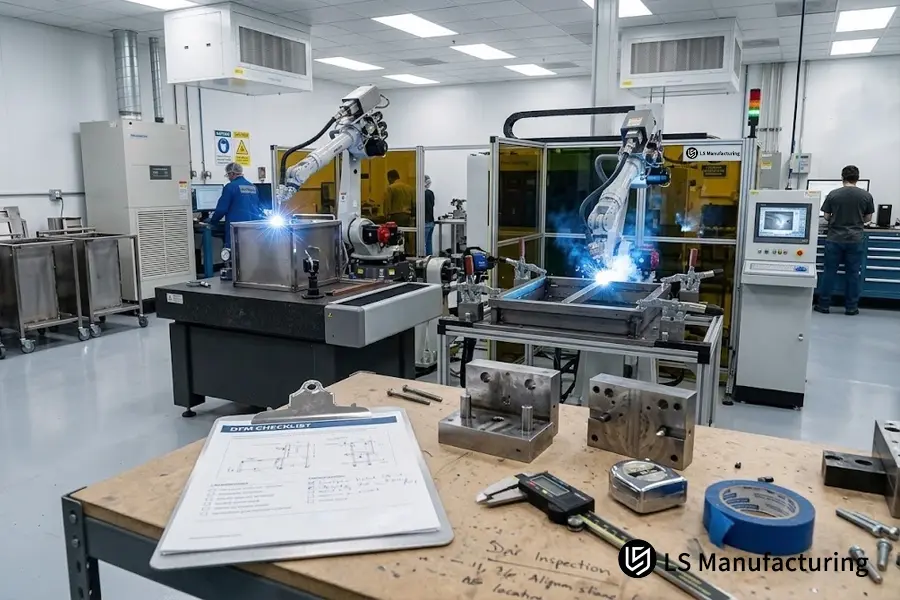
Рисунок 3: Двухэтапный производственный цех по изготовлению медицинских тележек на заводе LS Manufacturing, включающий автоматизированную волоконно-лазерную сварку тонкостенных наружных корпусов и роботизированную TIG-сварку для тяжелых рам шасси.
Часто задаваемые вопросы
1. Какой процесс обеспечивает большую глубину проникновения в толстые несущие кронштейны шасси?
Роботизированная TIG-сварка обеспечивает более высокую надежность и глубину проплавления в несущих элементах шасси толщиной ≥ 4,0 мм. Это достигается за счет непрерывной высокотоковой дуги и подачи сварочной ванны, что гарантирует полное проплавление корня шва и смачивание боковых стенок при сварке толстых пластин. С другой стороны, автогенная волоконно-лазерная сварка требует сверхмощного оптического луча (более 8 кВт) или точной обработки фаски.
(Источник данных: Журнал сварочных работ компании LS Manufacturing)
2. Какой именно объем производства обеспечивает финансовую безубыточность обоих процессов?
Точка безубыточности достигается при объеме производства 48 медицинских тележек. Роботизированная TIG-сварка позволяет использовать заводские зажимы при объеме производства менее 48 медицинских тележек, чтобы минимизировать затраты на подготовку производства. Волоконно-лазерная сварка при объеме производства более 48 медицинских тележек обеспечивает более короткий цикл сварки (7,4 минуты против 14,9 минут на тележку), а отсутствие тяжелых шлифовальных работ снижает себестоимость производства единицы продукции до 71 доллара.
(Источник данных: Модель себестоимости производства LS.)
3. Как допуск на подгонку сварного шва влияет на вероятность прогорания?
Если зазор между автогенными швами превышает 0,10 мм, концентрированный лазерный луч проходит через зазор без сцепления, что приводит к прожогу и недозаполнению. В отличие от этого, роботизированная TIG-сварка допускает зазор до 0,25 мм между сварными швами благодаря компенсации этого зазора динамической присадочной проволокой. Для снижения чувствительности лазера к размеру зазора компания LS Manufacturing применяет точность ±0,03 мм при лазерной резке с ЧПУ.
(Источник данных: Стандарт ISO 13919-1 по уровням качества лазерной сварки).
4. Какова причина контроля шероховатости поверхности после сварки при производстве медицинских тележек?
Медицинские диагностические тележки ежедневно подвергаются клинической дезинфекции, а сварные швы с шероховатостью поверхности, превышающей значение Ra 6,3 мкм, задерживают влагу, микробы и химические вещества. В то время как роботизированная TIG-сварка создает крупные волны со средней шероховатостью поверхности Ra 6,3 мкм, требующие многоступенчатой шлифовки, волоконно-лазерная сварка обеспечивает равномерную шероховатость Ra 3,2 мкм непосредственно на рабочем столе.
(Источник данных: ISO 13485 Анализ очищаемости медицинских изделий и профилометрический анализ).
5. Можно ли сваривать тонкие корпуса из нержавеющей стали без термической деформации?
Хотя все методы сварки создают термические напряжения, технология лазерной сварки с использованием волоконного лазера ограничивает зону термического воздействия до 0,4 мм по сравнению с 2,6 мм при роботизированной TIG-сварке, что позволяет поддерживать пространственное отклонение до ±0,12 мм на листе 316L толщиной 1,5 мм. Роботизированная TIG-сварка создает большую термическую деформацию, приводящую к отклонению ±0,25 мм. Компания LS Manufacturing использует лазерную сварку с использованием волоконного лазера в сочетании с пневматическим зажимом, исключая вторичное гидравлическое выравнивание.
(Ссылка на набор данных: База данных производства LS Manufacturing 2025-2026 гг.)
6. Как инженеры могут быстро выбрать один из двух процессов для медицинских тележек?
Проанализируйте три критерия: точность подгонки, размер партии, требования к эстетической гигиене. Если точность подгонки достигается на уровне ≤ 0,10 мм, размер партии превышает 48 единиц, а наружные поверхности требуют эстетичного вида (Ra ≤ 3,2 мкм), выберите лазерную сварку волоконным лазером. При производстве небольших партий (<48 единиц), соединений с точностью подгонки более 0,15 мм или изготовлении тяжелых кронштейнов (≥ 4,0 мм) используйте роботизированную TIG-сварку.
Заключение
Обмен невозможен. волоконно-лазерная сварка и роботизированная TIG-сварка В случае больших медицинских тележек. Первый вариант предпочтительнее в случаях, когда имеются длинные, узкие, видимые ограждения, обеспечивающие плотное прилегание, тогда как второй является лучшей альтернативой при наличии больших зазоров в стыке или при необходимости изменения программ.
В основе этой методики лежат требования к плоскостности и качеству поверхности при использовании волоконно-лазерной сварки, а также необходимость применения роботизированной TIG-сварки, когда приоритет отдается адаптивности соединений. Во многих случаях гибридный подход является наиболее логичным способом организации производства.
Вы можете отправить нам 3D и 2D чертежи для вашего продукта, чтобы получить беспристрастный инженерный анализ обоих аспектов. волоконно-лазерная сварка и роботизированная TIG-сваркаЕсли у вас возникли вопросы, касающиеся распределения допусков или производственных процессов, вы можете обсудить их по следующей ссылке. https://www.lsrpf.com/quote.

