 Español



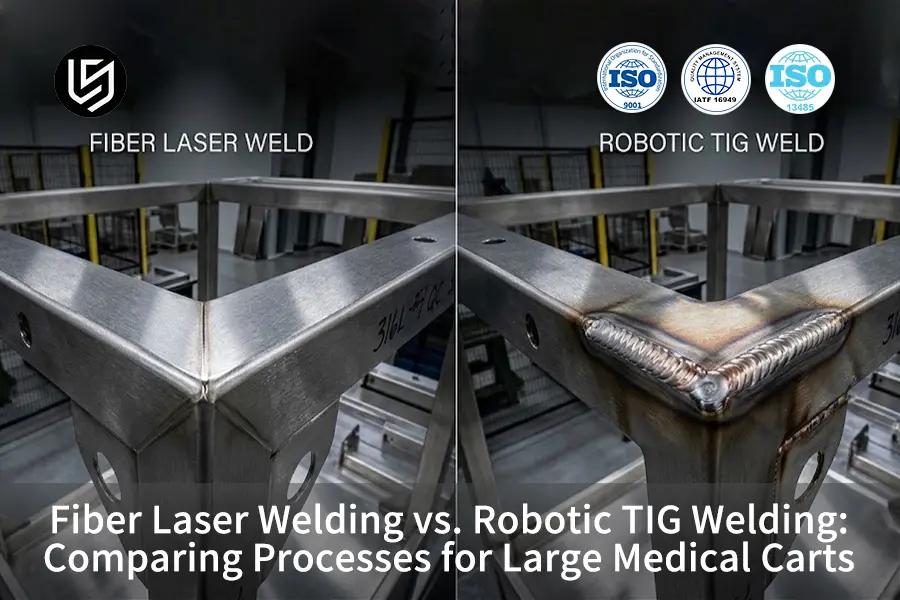
TL;DR: Aunque soldadura láser de fibra Ofrece una distorsión térmica insignificante con una zona afectada por el calor (ZAC) muy estrecha de 0,4 mm; la soldadura TIG robótica reduce la inversión inicial y permite tolerancias de hasta 0,25 mm en el ajuste de las juntas. El punto de equilibrio se alcanza con 48 carros, lo que inclina la decisión de optar por la soldadura láser de fibra una vez superada esta cifra.
Los equipos de adquisiciones y los ingenieros mecánicos en el diseño y fabricación de carcasas confiables para equipos médicos suelen encontrarse con un punto crítico donde la compensación entre la planitud estética y el costo se vuelve primordial: decidir entre la soldadura láser de fibra de alta densidad de potencia y Soldadura TIG Es necesario para sopesar las ventajas y desventajas en términos de aporte de energía térmica., tolerancias, rectificado posterior a la soldadura y coste unitario de las piezas de múltiples pasadas. A continuación se presenta un análisis técnico para determinar qué método de unión mecánica es viable, así como métricas de ciclo comparativas y un análisis empírico de los costes de fabricación.
Conclusiones clave
- En caso de que el carrito sea alargado y delgado Paneles 316L y 304En ese caso, debería utilizar soldadura láser de fibra. La distorsión y el acabado serán mínimos.
- La elección apropiada será Soldadura TIG robótica cuando la separación es mayor de 0,25 mm y hay un cambio frecuente en la trayectoria de la articulación o cuando la apariencia sigue al cierre de la separación en orden de prioridad.
- Tenga en cuentaunidad 48 unidades como criterios económicos para el carro en cuestión en lugar de para toda la industria debido a las diferentes longitudes de soldadura y accesorios.
- No se debe especificar ninguno de los dos procesos para uniones de 3,0 mm de 316L que requieran penetración total sin una calificación previa del procedimiento de soldadura (PQR) y pruebas empíricas de cupones.
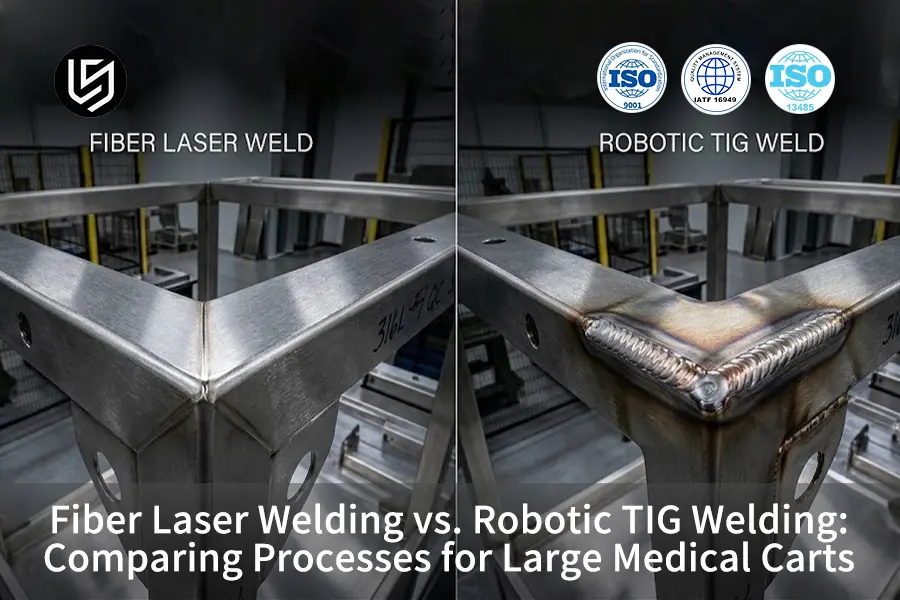
Soldadura láser de fibra frente a soldadura TIG robótica en umbrales críticos de fabricación para carros médicos.
La siguiente tabla representa la forma más rápida de tomar una decisión de producción justificable. No ofrece una solución definitiva, sino el proceso que cumple primero con la restricción establecida.
|
Dimensión |
Soldadura láser de fibra |
Soldadura TIG robótica |
Umbral de selección / recomendación |
|---|---|---|---|
|
Desviación de precisión, 316L 1,5 mm |
±0,12 mm |
±0,25 mm |
Un movimiento de la envoltura inferior a 0,15 mm favorece la soldadura láser de fibra. |
|
Ra de cara soldada |
Ra 3,2 μm |
Ra 6,3 μm |
Un valor de Ra inferior a 6,3 μm para paneles visibles favorece la soldadura láser de fibra. |
|
Ancho de la ZAH |
0,4 mm |
2,6 mm |
Los paneles delgados y las juntas largas favorecen la soldadura láser de fibra. |
|
Ajuste de juntas |
0,10 mm demostraron un máximo |
0,25 mm demostraron un máximo |
Las separaciones superiores a 0,15 mm suelen favorecer la soldadura TIG robótica. |
|
Ciclo de soldadura |
7,4 min/carrito |
14,9 min/carrito |
Las series de más de 48 unidades favorecen la soldadura láser de fibra. |
|
Producción diaria |
320–420 unidades |
180–230 unidades |
La planificación de capacidad para entornos con alta variedad de productos aún puede favorecer la soldadura TIG robótica. |
|
Costo unitario directo, 100 unidades |
$71 |
$118 |
Calcular en función de la longitud de soldadura y los accesorios específicos del carro. |
|
Costo de posprocesamiento, 100 unidades |
$8,400 |
$14,500 |
Los carros de cosméticos y productos de limpieza delicados se benefician de la soldadura láser de fibra. |
La matriz demuestra que la soldadura láser de fibra domina en distorsión, aporte de calor y tasas de producción, mientras que la soldadura TIG robótica es mejor para tolerancias de unión y adaptación a piezas en bruto de mala calidad. Por lo tanto, evaluar Soldadura láser de fibra frente a soldadura TIG Para los carros médicos, primero se consideran las limitaciones de ajuste y, en segundo lugar, el volumen del lote.
¿Por qué confiar en nuestros datos de ingeniería empírica?
LS Manufacturing tiene soldadura láser de fibra La empresa cuenta con una línea de soldadura TIG robótica en su planta de fabricación de Dongguan, Guangdong, respaldada por una red nacional de socios certificados. Esta comparación pretende ser imparcial, ya que los procesos recomendados dependen de la forma de las piezas, el ajuste y las cantidades del pedido.
Este artículo fue escrito por Gloria, Prototipado rápido Experto en fabricación rápida con más de 15 años de experiencia en ingeniería de precisión.y revisado técnicamente por el departamento de ingeniería de soldadura de LS Manufacturing. LS Manufacturing cuenta con las certificaciones ISO 9001, ISO 13485 e IATF 16949..
Para que los lectores comprendan la experiencia del autor en fabricación de procesos cruzados, pueden visitar Experiencia de Gloria en procesos transversales en LinkedIn.
¿Qué proceso ofrece una tolerancia más estricta para los cerramientos de los carros médicos?
La soldadura láser de fibra proporciona una tolerancia más ajustada para la carcasa del carro médico probada, siempre y cuando el proceso de conformado, doblado y fijación garantice que la unión permanezca dentro del estrecho margen de ajuste del proceso de soldadura láser.
Las tolerancias alcanzadas son láser de fibra ±0,12 mm y Soldadura TIG robótica ±0,25 mm en acero inoxidable 316L., conjunto de panel lateral de 1,5 mm. Al evaluar la soldadura láser frente a la soldadura TIG para carcasas delgadas, la diferencia de tolerancia proviene directamente de la física del aporte de calor. La soldadura láser de fibra enfoca la energía óptica radiante en un punto submilimétrico, generando una tolerancia ajustada de 0,4 mm. zona afectada por el calor (ZAC) y mitigando la contracción angular acumulativa a lo largo de las costuras de paneles largos. En comparación, la soldadura TIG robótica forma una ZAC de 2,6 mm en el mismo material y espesor, dejando una costura más larga con mayor oportunidad de causar movimiento del panel a pesar de una fijación adecuada.
La elección debe tener en cuenta todo el proceso de fabricación y no solo la velocidad de soldadura. Requiere una pieza en bruto preparada para láser, un doblado preciso, control del estado de los bordes y un dispositivo de sujeción que controle la curvatura y la torsión. La soldadura TIG robótica es el proceso de tolerancia más seguro si es necesario cambiar la chapa metálica para producir la unión.
- Base de tolerancia: soldadura láser de fibra (±0,12 mm) y soldadura TIG robótica (±0,25 mm)
- Zona afectada por el calor (ZAC): soldadura láser de fibra (0,4 mm) y soldadura TIG robótica (2,6 mm)
- Desencadenar: Utilice la soldadura láser de fibra cuando el movimiento de la envoltura deba ser inferior a 0,15 mm.
¿Cómo gestionan la deformación térmica la soldadura láser de fibra y la soldadura TIG robótica?
La soldadura láser de fibra mitiga la distorsión térmica mediante una entrada de calor total reducida y una zona afectada por el calor (ZAC) pequeña; la soldadura TIG robótica mitiga la distorsión térmica mediante modulación de pulsos, secuencia de soldadura y sujeción eficaz. Según Fabricación LS En la prueba, la soldadura láser de fibra alcanzó 0,28 kJ/mm, mientras que La soldadura TIG robótica alcanzó 0,72 kJ/mm.
Gestionar la distorsión térmica en la soldadura láser de fibra frente a la soldadura TIG requiere comprender las condiciones límite metalúrgicas. Según el conjunto de datos empíricos de 2024 de la revista AWS Welding Journal sobre acero inoxidable 316L, la flexión longitudinal aumenta de 1,2 mm a 3,6 mm a medida que la energía lineal aumenta de 0,3 kJ/mm a 0,472 kJ/mm, mientras que la precipitación de carburos en la ZAC se acelera bajo temperaturas máximas prolongadas. Esto proporciona la explicación física del límite, pero no puede sustituir el procedimiento de soldadura específico de la pieza. Los carros médicos necesitan una secuencia de soldadura adecuada, una soldadura equilibrada y una holgura de fijación verificada, ya que las juntas periféricas tienden a acumular movimiento con un aporte de calor bajo.
El principio consiste en que el proceso se ajuste a las condiciones del bastidor. La soldadura láser de fibra debe utilizarse cuando el diseño de la pieza y la cadena de suministro permitan un ajuste preciso. La soldadura TIG robótica debe utilizarse cuando sea necesario modular el calor durante trayectorias de unión variables o cuando la carcasa existente no pueda modificarse para adaptarse a la tolerancia del láser.
- Efecto de calentamiento: Soldadura láser de fibra (0,28 kJ/mm) frente a soldadura TIG robótica (0,72 kJ/mm)
- Desviación de los paneles: Soldadura láser de fibra (±0,12 mm) frente a soldadura TIG robótica (±0,25 mm)
- Gestión de distorsiones: El efecto de calentamiento bajo se utiliza en la soldadura láser de fibra; la soldadura por pulsos se utiliza en la soldadura TIG robótica.
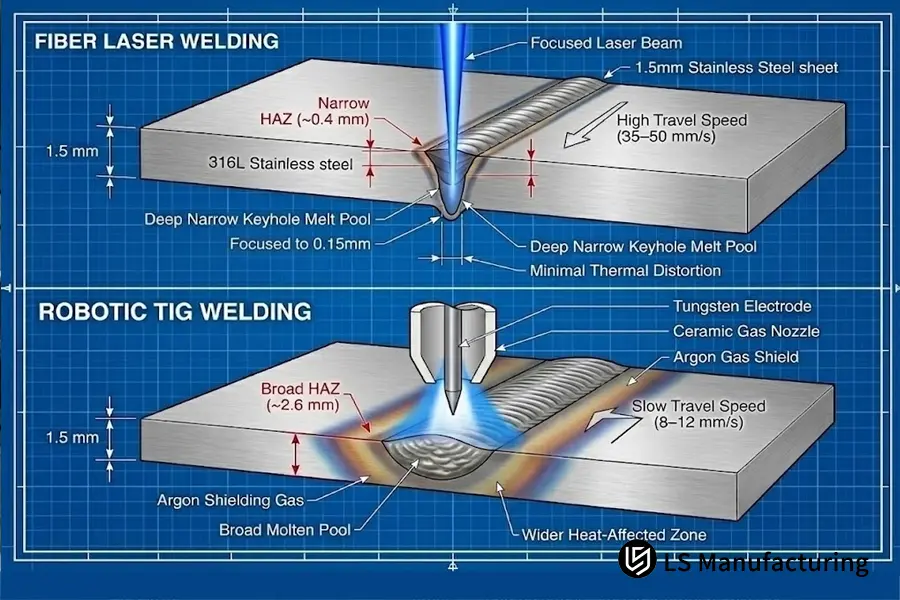
Figura 1: Comparación de secciones transversales termodinámicas. Arriba: Perfil de orificio profundo y estrecho en soldadura láser de fibra (ZAC de ~0,4 mm). Abajo: Baño de fusión en modo de conducción en soldadura TIG robótica con protección dinámica de argón (ZAC de ~2,6 mm).
¿Qué proceso de soldadura es más rentable para entre 50 y 500 carros médicos?
Para el proceso de soldadura TIG robótica, suele ser rentable con aproximadamente 48 carros debido a la ausencia de costos de utillaje. Para la soldadura láser de fibra, tiende a ser rentable después de absorber el costo de 2250 dólares del utillaje y la programación a largo plazo.
Una comparación rigurosa de costos entre soldadura láser de fibra y soldadura TIG revela que, para 100 unidades, el precio unitario medido por LS Manufacturing es de $71 para soldadura láser de fibra, frente a $118 para soldadura TIG robótica. Esta ventaja del 40 % en el costo unitario incluye el tiempo de arco de la antorcha, el gas de protección, las puntas de repuesto y la mano de obra de retrabajo, sin incluir la materia prima comprada. El punto de equilibrio se puede calcular utilizando la siguiente fórmula.
Q = Coste de utillaje / (Precio unitario B – Precio unitario A)
Q = $2250 / ($118 – $71) = 47,87 unidades
Esto equivale a 48 unidades. Al analizar el volumen de soldadura TIG robótica frente a la soldadura láser de fibra, el rápido tiempo de ciclo de 7,4 minutos de la soldadura láser de fibra y la reducción del rectificado de la superficie posterior a la soldadura siguen aumentando entre 50 y 500 carros. Con 500 carros, la carga de utillaje se vuelve insignificante en relación con el coste total de producción, lo que permite que el ahorro continuo en mano de obra sea el factor dominante.
|
Cantidad |
Soldadura láser de fibra |
Soldadura TIG robótica |
Interpretación |
|---|---|---|---|
|
20 unidades |
$181/unidad |
$118/unidad |
La soldadura TIG robótica es más barata. |
|
48 piezas |
$118/unidad |
$118/unidad |
Los procesos alcanzan el punto de equilibrio medido. |
|
100 unidades |
$71/unidad |
$118/unidad |
La soldadura láser de fibra es un 40% más barata. |
|
500 unidades |
$37/unidad |
$63/unidad |
La soldadura láser de fibra sigue siendo más baja |
Estas cifras corresponden al carro médico de acero inoxidable 316L y 1,5 mm utilizado en el estudio de caso. Se requerirá un nuevo modelo, con geometría, longitud de soldadura, separación y costos locales diferentes, antes de que la cantidad de 48 unidades, que representa el punto de equilibrio, pueda utilizarse en otro programa.
- Costo unitario por 100 unidades: Soldadura láser de fibra (71 $) frente a soldadura TIG robótica (118 $)
- Herramientas y configuración: Soldadura láser de fibra (2250 $ por accesorio/programación) frente a soldadura TIG robótica (0 $)
- Punto de equilibrio en 48 unidades en el programa actual.
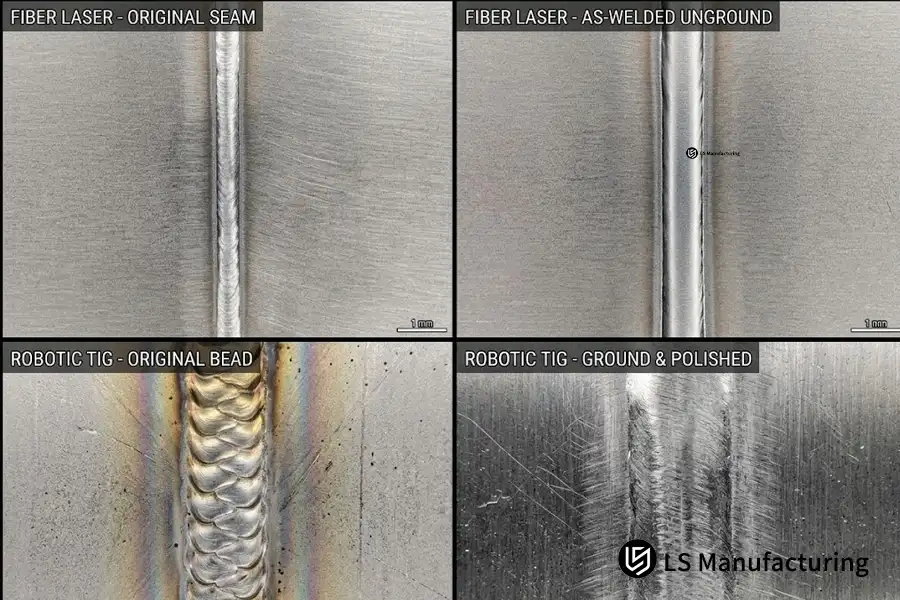
Figura 2: Estudio de superficie mediante perfilómetro macroscópico en diferentes estados de acabado. Arriba: Costura soldada con láser de fibra con un acabado sin pulir de Ra 3,2 μm. Abajo: Ondulación soldada con TIG robótica (Ra 6,3 μm) en comparación con las marcas de difuminado abrasivo posteriores a la soldadura.
¿Cuándo debe determinarse, mediante el ajuste de la junta, si se debe utilizar soldadura láser de fibra o TIG?
El ajuste debe determinar la elección del proceso tan pronto como el tamaño del hueco alcance el nivel mínimo en el que la penetración del láser siga siendo repetible. La tolerancia de ajuste medida por LS Manufacturing fue de 0,10 mm para la soldadura láser de fibra y de 0,25 mm para la soldadura TIG robótica en acero inoxidable 316L de 1,5 mm.
Pero un ajuste demasiado apretado no es el único riesgo de un mal ajuste. La falta de coincidencia de los bordes, la variabilidad del tamaño de la abertura de la raíz, las distorsiones causadas por doblados previos y la presentación variable de la pieza pueden dar como resultado un orificio de cerradura láser inestable. La soldadura TIG robótica permite soldar utilizando material de aporte ER316/316L, adaptarse a pequeños huecos y proporcionar calor variable a lo largo de la costura. Sin embargo, esta ventaja conlleva un aumento en el tiempo de ciclo y en el costo de acabado.
La decisión debe comenzar en la fase de diseño. Si se puede lograr un ajuste con una tolerancia de 0,10 mm mediante corte láser, doblado y sujeción adecuada, la soldadura láser de fibra es el proceso preferido. Sin embargo, si implica un cambio de pieza demasiado costoso o introduce riesgos en la cadena de suministro, la soldadura TIG robótica es una mejor opción, a pesar de ser un proceso más caro por pieza.
|
Afección articular |
Soldadura láser de fibra |
Soldadura TIG robótica |
Decisión recomendada |
|---|---|---|---|
|
Espacio ≤0,10 mm |
Buena repetibilidad metalúrgica y cosmética |
Más lento y térmicamente más pesado |
Soldadura láser de fibra |
|
Espacio entre 0,11 y 0,25 mm |
Requiere prueba de soldadura y posiblemente soldadura láser de relleno. |
Ventana de funcionamiento normal |
Soldadura TIG robótica |
|
Costuras mixtas visibles y estructurales |
Excelente resultado estético; la articulación debe estar preparada para el láser. |
Un solo proceso puede cubrir costuras visibles y no visibles. |
Ruta de carritos híbridos |
|
Caja existente con tapas variables |
Mayor riesgo de ajuste |
Más adaptable |
Soldadura TIG robótica |
- Umbral de ajuste: Soldadura láser de fibra (0,10 mm) frente a soldadura TIG robótica (0,25 mm)
- Características del material de relleno: En la soldadura láser de fibra, es autógena, mientras que en la soldadura TIG robótica, se añade material de aporte.
- Medidas de seguridad: Compruebe la idoneidad de la unión soldando muestras antes de la creación de los dispositivos de fijación.
¿Cuáles son los límites de viabilidad de las características entre la soldadura láser de fibra y la soldadura TIG?
La viabilidad de las características debe ser prioritaria, ya que algunos requisitos son más fáciles de cumplir en términos de limitaciones físicas en un proceso, incluso si ambos procesos tienen la capacidad de realizar una soldadura excelente.
La siguiente lista se refiere a carros médicos grandes y no a soldadura abstracta de cupones.
La primera prueba de viabilidad de 10 segundos sirve para comprobar si las costuras más largas, los radios visibles más ajustados, los paneles más delgados y la mayor variabilidad de huecos se pueden realizar sin redibujar la pieza en bruto ni aplicar tolerancias de doblado. Si la respuesta es negativa, divida las rutas por característica y no fuerce un único proceso para todo el carro.
|
Característica o requisito |
Soldadura láser de fibra |
Soldadura TIG robótica |
Ruta recomendada |
|---|---|---|---|
|
Paneles largos y planos visibles |
La mejor estabilidad térmica y el acabado más barato. |
Mayor riesgo de movimiento acumulativo |
Soldadura láser de fibra |
|
Costuras visibles de clase A sin margen de acabado posterior al lijado. |
Soldadura estrecha y tinte térmico más pequeño |
Generalmente requiere mezcla |
Soldadura láser de fibra |
|
Espacios entre juntas de 0,11–0,25 mm |
Requiere procesamiento especial |
Rango de funcionamiento estándar |
Soldadura TIG robótica |
|
Cambios frecuentes en el diseño antes de la inversión en accesorios. |
Sensible al proceso y dependiente de las herramientas |
Más adaptable a los cambios del programa |
Soldadura TIG robótica |
|
Soportes internos y elementos estructurales no visibles |
Rápido, pero el control del ajuste es fundamental. |
Gran tolerancia a la separación y control de la deposición |
Soldadura TIG robótica |
|
Costilla larga continua de más de 3 m |
Un bajo aporte de calor preserva la forma del panel. |
La acumulación térmica requiere un control activo. |
Soldadura láser de fibra |
|
Carro híbrido con características de ambas clases |
Ideal para paneles cosméticos |
Ideal para juntas y soportes variables. |
Ruta híbrida |
La solución híbrida no supone una solución de compromiso, sino que implica la soldadura láser de fibra para ensamblajes que requieren un acabado estético y son sensibles a la distorsión, y la soldadura TIG robótica para soportes variables e interfaces estructurales. LS Manufacturing fabrica el carro probado de esta manera para reducir las operaciones de acabado sin necesidad de preparar todo el sistema para el mecanizado láser.
En cuanto al programa probado, se recomienda la ruta híbrida siempre que más del 40 % de la longitud soldada no sea estética o tenga un ajuste superior a 0,10 mm. Un porcentaje menor facilitaría la fijación e inspección de una operación preparada para láser.
Soldadura láser de fibra de LS Manufacturing frente a soldadura TIG robótica para carcasas de carros de imágenes médicas: Recuperación del 36 % del tiempo de entrega mediante la división del proceso.
Un fabricante de equipos originales (OEM) en el campo de la imagen médica fabricó un carro de acero inoxidable 316L que consta de cerramientos laterales, un bastidor base, soportes y cubiertas extraíbles. Inicialmente, el OEM planeó fabricar todo el carro utilizando soldadura TIG robótica. El OEM requería paneles laterales planos y una superficie lavable. acabado superficial y estabilidad para el lanzamiento del producto.
Las primeras piezas del artículo cumplieron con los requisitos de resistencia; sin embargo, hubo un problema con respecto al movimiento de las costuras de los paneles largos durante la soldadura. La soldadura TIG robótica resultó en una ZAH de 2,6 mm y ±0,25 mm. Desviación en los paneles laterales. Si bien la tolerancia de separación de 0,25 mm de la soldadura TIG robótica absorbió la variación de la pieza en bruto, el calor acumulado afectó las superficies expuestas de la pieza.
LS Manufacturing realizó un análisis de diseño para la fabricación de esta pieza, probó ambas tecnologías bajo las mismas condiciones de fijación e inspección y asignó las características correspondientemente. LS Manufacturing utilizó soldadura láser de fibra para las costuras laterales y de cubierta expuestas largas, mientras que mantuvo la soldadura TIG robótica para los soportes e interfaces donde se necesitaba una tolerancia de ajuste de 0,25 mm..
El programa experimentó un problema de producción al intentar implementar la soldadura láser de fibra. Este problema, que implicaba el corte láser, generó rebabas en los bordes y huecos irregulares localizados dentro de las tolerancias establecidas por el proveedor, pero demasiado irregulares para una penetración láser uniforme. Ajustes de potencia más altos provocaron perforaciones en lugar de un cierre hermético de la junta. El equipo de ingeniería rediseñó el control de bordes, introdujo un dispositivo de posicionamiento y redujo la acumulación de calor mediante soldadura equilibrada. La planitud posterior a la soldadura se mantuvo constante en ±0,12 mm sin aumentar el tiempo de ciclo.
Esto dio un tiempo de ciclo de 7,4 minutos para soldadura láser de fibra y 14,9 minutos En la soldadura TIG robótica realizada en el carro sometido a prueba, el porcentaje de desperdicio se redujo del 22 % con el proceso inicial al 4 % con las modificaciones del proceso y del dispositivo de sujeción. La mejora en el tiempo de entrega con respecto al proceso inicial fue del 36 %.
Los materiales y procesos utilizados en este carro contaban con un registro trazable de las normas ISO 9001 e ISO 13485 de LS Manufacturing.Para los equipos de ingeniería que deben decidir entre soldadura láser de fibra o soldadura TIG, la conclusión principal es clara: seleccionen los procesos de unión a nivel de cada característica individual, en lugar de comprometer la planitud exterior o el costo total para forzar un único método de soldadura en todo un carro médico.
Identificadores del proyecto: #MED-2026-318A y #MED-2026-318B. Fuente de datos: Base de datos de mediciones de procesos cruzados de LS Manufacturing 2025-2026; n = 1512 piezas.
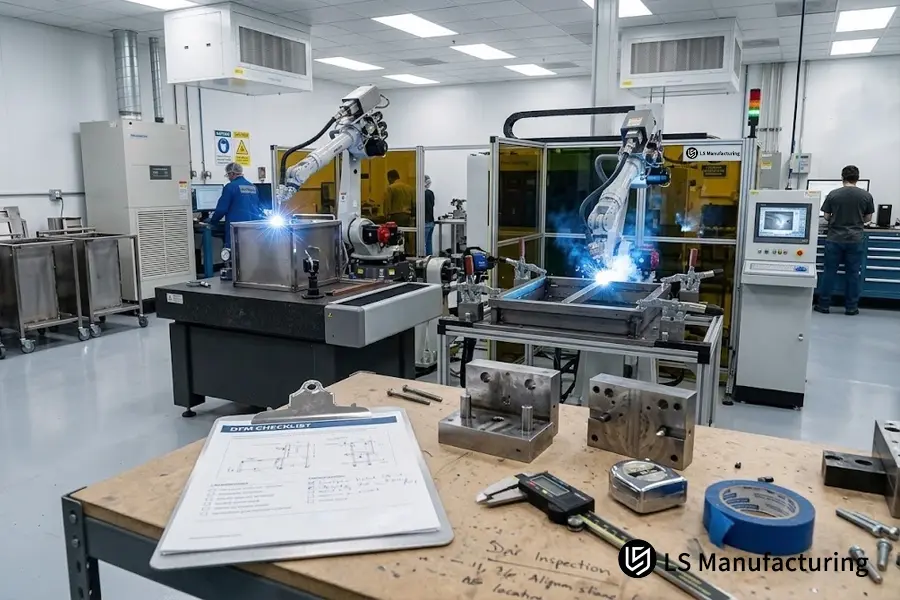
Figura 3: Instalación de fabricación de carros médicos de doble proceso en LS Manufacturing, que cuenta con soldadura láser de fibra automatizada para carcasas exteriores de paredes delgadas junto con soldadura TIG robótica para bastidores de chasis pesados.
Preguntas frecuentes
1. ¿Qué proceso proporciona una mayor penetración en profundidad en los soportes gruesos del chasis estructural?
La soldadura TIG robótica proporciona una mayor fiabilidad en la penetración de profundidad en soportes estructurales de chasis de ≥ 4,0 mm. Esto se debe al arco continuo de alta corriente y al baño de alimentación de alambre, que garantizan una penetración completa en la raíz y una humectación uniforme de las paredes laterales en la unión de placas gruesas. Por otro lado, la soldadura láser de fibra autógena requiere un haz óptico de potencia ultra alta (superior a 8 kW) o un mecanizado de bisel de precisión.
(Fuente de datos: Registro de soldadura de LS Manufacturing)
2. ¿Cuál es el volumen exacto de producción en el que ambos procesos alcanzan el punto de equilibrio financiero?
El punto de equilibrio se sitúa en 48 carros médicos. La soldadura TIG robótica utiliza abrazaderas de taller para pedidos inferiores a 48 carros médicos con el fin de minimizar los costes de instalación. La soldadura láser de fibra, para pedidos superiores a 48 carros médicos, ofrece un ciclo de soldadura más rápido (7,4 minutos frente a 14,9 minutos por carro) y la ausencia de operaciones de esmerilado intensivo reduce el coste de fabricación unitario a 71 dólares.
(Fuente de datos: Modelo de costes de fabricación de LS).
3. ¿Cómo influye la tolerancia de ajuste de la junta soldada en la probabilidad de perforación?
Si la separación entre las uniones autógenas supera los 0,10 mm, el haz láser concentrado atraviesa la separación sin acoplamiento, lo que provoca perforación y falta de relleno. En cambio, la soldadura TIG robótica tolera una separación de hasta 0,25 mm entre las uniones soldadas gracias a la compensación de esta tolerancia mediante un alambre de aporte dinámico. Para reducir la sensibilidad del láser al tamaño de la separación, LS Manufacturing aplica una precisión de ±0,03 mm en el corte láser CNC.
(Fuente de datos: Norma ISO 13919-1 sobre niveles de calidad para soldadura láser).
4. ¿Cuál es el motivo para controlar la rugosidad superficial posterior a la soldadura en la fabricación de carros médicos?
Los carros de diagnóstico médico se someten a desinfección clínica a diario, y las soldaduras con una rugosidad superficial superior a Ra 6,3 μm retienen humedad, microbios y productos químicos. Mientras que la soldadura TIG robótica genera ondulaciones gruesas con una rugosidad superficial media de Ra 6,3 μm que requieren múltiples etapas de rectificado, la soldadura láser de fibra produce una rugosidad superficial uniforme de Ra 3,2 μm directamente desde la mesa de trabajo.
(Fuente de datos: ISO 13485 Análisis de limpiabilidad y perfilómetro de dispositivos médicos).
5. ¿Se pueden soldar carcasas delgadas de acero inoxidable sin que se produzca deformación térmica?
Si bien todas las técnicas de soldadura generan tensión térmica, la tecnología de soldadura láser de fibra limita la zona afectada por el calor a 0,4 mm, en comparación con los 2,6 mm de la soldadura TIG robótica, lo que permite mantener la desviación espacial en ±0,12 mm en una lámina de acero inoxidable 316L de 1,5 mm. La soldadura TIG robótica produce una mayor deformación térmica, lo que resulta en una desviación de ±0,25 mm. LS Manufacturing utiliza soldadura láser de fibra junto con sujeción neumática, eliminando así el aplanado hidráulico secundario.
(Referencia del conjunto de datos: Base de datos de producción de LS Manufacturing 2025-2026).
6. ¿Cómo pueden los ingenieros seleccionar rápidamente uno de los dos procesos para carros médicos?
Analice tres criterios: ajuste de la junta, tamaño del lote y requisitos de higiene estética. Si se logra una precisión de ajuste de ≤ 0,10 mm, el tamaño del lote supera las 48 unidades y las superficies exteriores requieren un acabado estético (Ra ≤ 3,2 μm), seleccione la soldadura láser de fibra. Si se producen lotes pequeños (<48 unidades), juntas con un ajuste superior a 0,15 mm o soportes pesados (≥ 4,0 mm), utilice la soldadura TIG robótica.
Conclusión
No hay intercambio de soldadura láser de fibra y soldadura TIG robótica En el caso de carros médicos grandes, se prefiere la primera opción cuando hay compartimentos largos, estrechos y visibles que permiten un ajuste preciso, mientras que la segunda es la mejor alternativa cuando hay grandes espacios en la unión o cuando se realizan cambios en los programas.
Se basa en características donde la planitud y el acabado son los requisitos principales para usar la soldadura láser de fibra, y cuando la adaptabilidad de las uniones es primordial, se debe emplear la soldadura TIG robótica. En muchos casos, un enfoque híbrido sería la forma más lógica de realizar la producción.
Puedes enviarnos el Dibujos en 3D y 2D de su producto para obtener un análisis de ingeniería imparcial de ambos soldadura láser de fibra y soldadura TIG robóticaSi tiene alguna pregunta relacionada con la asignación de tolerancias o el mecanismo de fabricación, puede obtener más información a través del siguiente enlace. https://www.lsrpf.com/quote.

