Italiano


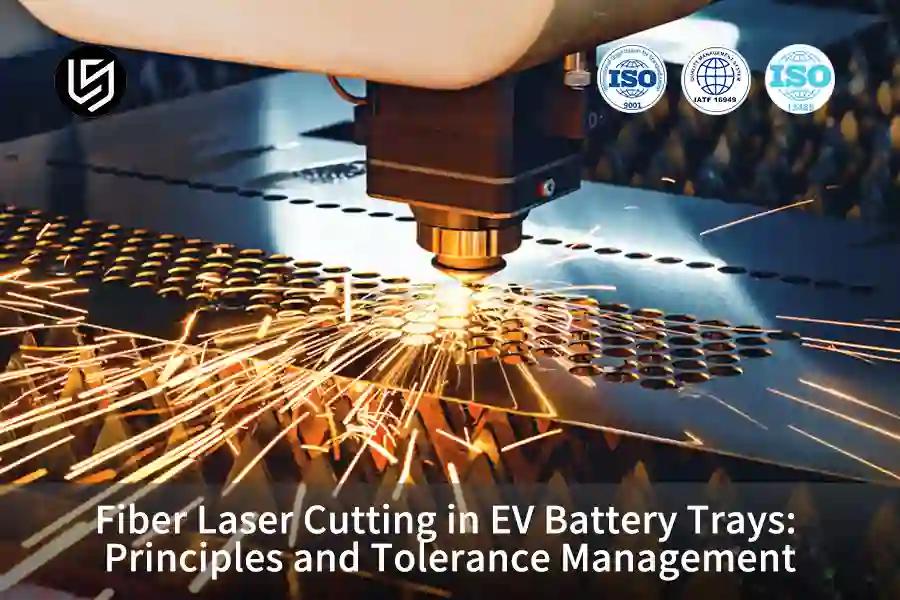
In breve: Taglio laser a fibra è un processo di separazione termica senza contatto per i pannelli di contenimento delle batterie dei veicoli elettrici, dove un getto coassiale ad alta pressione di gas azoto aspira il bagno di metallo fuso per garantire bordi di taglio privi di ossido e pronti per la saldatura. Le tolleranze dimensionali per i componenti in alluminio da 1,5 mm a 4,0 mm si mantengono in modo affidabile tra ±0,03 mm e ±0,05 mm secondo gli standard ISO 9013:2017, mentre le caratteristiche inferiori a ±0,01 mm richiedono una lavorazione CNC secondaria.
I telai dei vassoi deformati spesso disorientano i giovani ingegneri hardware e gli specialisti degli acquisti durante l'ispezione delle linee di assemblaggio delle batterie per veicoli elettrici. Un errore comune tra i principianti è credere che la forza di taglio pieghi l'alluminio, anche se il taglio laser non prevede alcun contatto meccanico con l'utensile. In realtà, la distorsione termica deriva da una dissipazione del calore non bilanciata, dalle dinamiche di assorbimento ottico e dagli strati limite del flusso di gas. Padroneggiare queste tre interazioni rivela esattamente quando un bordo tranciato al laser è pronto per la saldatura e quando è necessaria una lavorazione CNC secondaria per garantire la tenuta stagna del pacco batterie.
Perché fidarsi di questa guida per principianti?
Gloria, l'ingegnere senior dell'azienda con Oltre 15 anni di esperienza nell'ingegneria di precisione e prototipazione rapidaFornisce formazione sugli involucri per veicoli elettrici e coordina la revisione della producibilità per i membri junior del team hardware. Segui Gloria's Engineering Insights su LinkedInIl comitato di ingegneria di LS Manufacturing ha valutato la logica delle didascalie dei disegni prima della pubblicazione.
Seguono le indicazioni di disegno Norma ASME Y14.5-2018 Questo è uno standard per le dimensioni e le tolleranze negli Stati Uniti. Pertanto, una tolleranza di ±0,035 mm della ripetibilità del piano sui vassoi in alluminio viene misurata rispetto a una regola pubblicata. Le distorsioni sono ricavate dai risultati del registro dei test del progetto di produzione LS.
Nel libro "Fundamentals of Modern Manufacturing" (Mikell P. Groover, 7a edizione), i principi del taglio termico illustrano come la conduzione termica transitoria alteri la tempra strutturale nelle leghe di alluminio della serie 6000. Quando i progettisti tentano di imporre tolleranze micrometriche su ogni contorno, il riscaldamento non uniforme degrada inevitabilmente la planarità complessiva. L'esecuzione di ispezioni ottiche a nudo nelle prime fasi del processo consente ai team di isolare la distorsione termica indotta dal fascio laser dal successivo disallineamento del dispositivo di fissaggio.
Come funziona il taglio laser a fibra nei vassoi per batterie dei veicoli elettrici?
Nei vassoi per batterie dei veicoli elettrici, il taglio laser a fibra è un processo termico senza contatto per modellare lamiere di alluminio da 1,5 mm a 4,0 mm tramite un laser focalizzato. fascio da 1,06 μmPer comprendere veramente come funziona il taglio laser a fibraSi consideri che il raggio opera a 1,06 μm, mentre la lunghezza d'onda maggiore del laser a CO2 di 10 μm ha uno scarso assorbimento da parte dell'alluminio, causando una minore efficienza di accoppiamento. Padroneggiare il processo di taglio laser a fibra dei vassoi per batterie richiede il coordinamento dell'intensità del raggio con l'erogazione del gas. L'azoto ad alta pressione, da 1,6 MPa a 2,0 MPa, soffia via il metallo fuso e protegge il taglio dall'ossidazione. Nei vassoi in alluminio da 1,5 mm a 4,0 mm, il taglio laser a fibra evita l'usura dell'utensile, mentre il taglio laser a CO2 perde energia sull'alluminio riflettente.
Assorbimento ottico e dinamica del fascio nelle leghe di alluminio
Il principio di funzionamento fondamentale del taglio laser su cui si basano le applicazioni sull'alluminio inizia con l'assorbimento, e il taglio dell'alluminio con laser a fibra rispetto a quello con laser a CO2 spiega la differenza: la lunghezza d'onda del laser a fibra a 1,06 μm porta a un maggiore assorbimento dell'alluminio a temperatura ambiente. La lamiera di alluminio da 1,5 mm a 4,0 mm raggiunge il suo punto di fusione più velocemente in un laser a fibra, ma più lentamente in un laser a CO2 con un tasso di riflessione più elevato.
Il duplice ruolo dell'azoto di assistenza ad alta pressione
Tolleranze di taglio laser a fibra per principianti iniziare con la larghezza del taglio, e la larghezza del taglio segue l'espulsione del gas. L'assistenza dell'azoto da 1,6 MPa a 2,0 MPa sposta l'ossigeno, in modo che le superfici tagliate rimangano pronte per la saldatura senza scaglie di ossido. L'impulso del gas soffia l'alluminio fuso dal taglio e impedisce alle scorie di attaccarsi e taglio laser dell'alluminio La lega 6061-T6 si affida all'azione dell'azoto per mantenere pulite le flange dei vassoi.
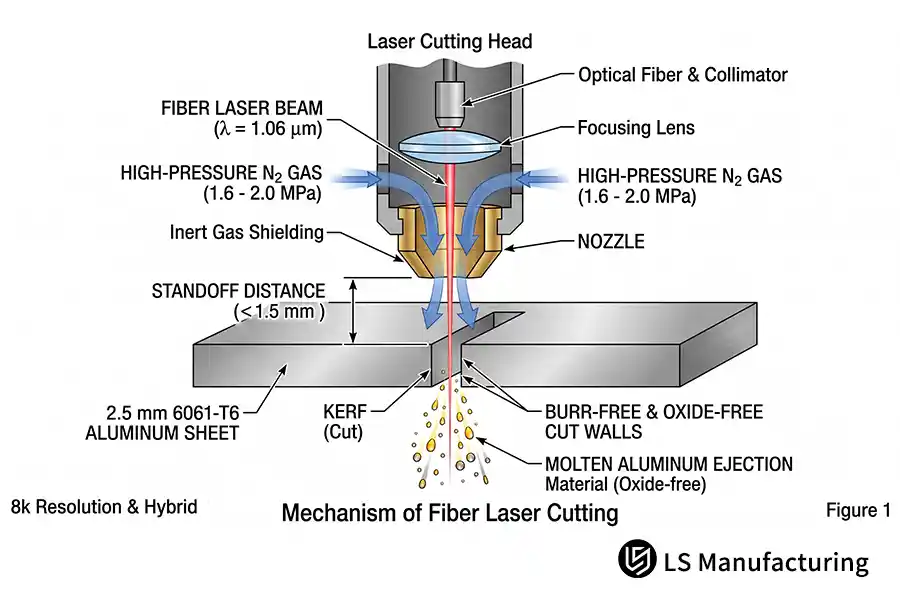
Figura 1Schema del principio di funzionamento del taglio laser a fibra nell'alluminio, che illustra il fascio da 1,06 μm, la distanza tra l'ugello e il pezzo (≤1,5 mm) e l'espulsione assistita da azoto a 1,6–2,0 MPa.
Che cos'è la tolleranza di profilo lineare nei vassoi tagliati al laser?
La tolleranza del profilo lineare nei vassoi tagliati al laser è la deviazione ammissibile del bordo tagliato al laser dal suo profilo nominale CAD, fungendo da guida pratica per la tolleranza di taglio dei vassoi per batterie dove gli accoppiamenti variano da ±0,01 mm a ±0,05 mm. Chi cerca la risposta alla tolleranza del profilo lineare farà riferimento agli standard di tolleranza di taglio laser consolidati come ISO 2768-m/f (ISO 2768-1:1989 classi di tolleranza generali, m - media, f - fine). Le tolleranze di taglio laser a fibra sono ±0,05 mm sui profili generali dei vassoi e sulle flange lunghe, mentre tolleranze di fresatura a controllo numerico computerizzato (CNC) sono ±0,01 mm sui centri dei fori dei bulloni e sulle superfici di posizionamento del modulo. Le superfici di tenuta e i centri dei fori dei bulloni devono avere il lato ±0,01 mm; i semplici grezzi esterni sono ±0,05 mm.
Norma ISO 2768-m/f: Bande di base per i contorni dei vassoi
Le tolleranze di taglio laser a fibra per principianti differiscono nelle due bande in base alle caratteristiche: ±0,05 mm sui grezzi perimetrali e sui bordi non sigillanti e ±0,01 mm sui centri dei fori dei bulloni con guarnizioni di tenuta. La ripetibilità dei piani di lavoro all'interno della banda di ±0,05 mm determina entrambe. Le dimensioni dei fori per il taglio laser posizionano i centri dei fori dei bulloni all'interno della banda, CMM di precisione per taglio laser L'ispezione conferma la spaccatura.
Effetti del gioco meccanico e della larghezza del taglio sulla tolleranza finale
Il gioco meccanico dei sistemi servoassistiti, ovvero la perdita di posizione quando l'azionamento ruota, introduce un errore nella tolleranza dei pezzi fabbricati, e la correzione del taglio sposta ogni bordo verso l'interno o verso l'esterno. È l'errore di movimento, piuttosto che la potenza del laser, a definire la tolleranza minima delle flange dei vassoi lunghi.
Dove finisce il taglio laser e inizia la fresatura CNC
I principianti spesso lamentano una tolleranza irraggiungibile di ±0,01 mm sull'intero perimetro del vassoio. Su flange lunghe del vassoio della batteria, la diffusione termica cumulativa espande naturalmente le deviazioni dei bordi verso ±0,05 mm. Di conseguenza, secondario Fresatura CNC Rimane obbligatorio per le interfacce di accoppiamento strette e i fori di posizionamento dei moduli che richiedono tolleranze inferiori a ±0,01 mm, mentre il taglio laser gestisce in modo efficiente la restante geometria di base.
Tabella di confronto di base: Precisione di produzione e gradiente degli attributi di processo dei vassoi per batterie
Quattro dimensioni di produzione distinguono i gradi convenzionali da quelli di precisione nel taglio dei vassoi in alluminio, e le righe associano attributi di processo misurabili alle condizioni di servizio dell'assemblaggio del pacco. La larghezza della zona termicamente alterata (zona HAZ, ovvero metallo di base solido che si ammorbidisce senza fondere) indica il rischio di distorsione.Pertanto, la sola larghezza del taglio non è sufficiente a prevedere la deformazione. Gli ingegneri junior leggono una singola riga e abbinano le superfici di tenuta ai gradi di processo.
| Attributo del processo | Linea di base legacy | Grado standard | Grado di precisione |
| Tolleranza lineare standard | Doppia banda da ±0,05 mm | ±0,05 mm | ±0,01 mm, serrato mediante compensazione |
| Rugosità superficiale (Ra) | Due gradi di rugosità superiori alla finitura di precisione | Un grado di rugosità superiore alla finitura di precisione. | Ra 3,2 μm |
| larghezza HAZ | Banda termica più ampia osservata | All'incirca a metà strada tra le bande tradizionali e quelle di precisione. | ≤0,08 mm |
| Applicazione tipica | Tappo perimetrale del vassoio, piastre di protezione | Piastre di montaggio del modulo, fori per valvole di sfiato | Aperture dei canali di raffreddamento, scanalature di tenuta |
In sintesi, la lavorazione standard da 0,05 mm è adatta per i contorni di grandi vassoi, mentre la lavorazione di precisione da 0,01 mm è indicata per le aperture dei canali di raffreddamento e le scanalature di tenuta.
Perché la zona termicamente alterata (HFA) provoca la deformazione del vassoio?
La HAZ è la stretta fascia ai lati del taglio laser in cui la lega del vassoio della serie 6000 si ammorbidisce e cambia fase senza fondersi. Perché la zona termicamente alterata causa la deformazione del vassoio? La modulazione dinamica della potenza mantiene la profondità della HAZ a 0,08 mm su alluminio da 1,5 mm a 4,0 mm, mentre una passata a potenza costante spinge la HAZ quasi al doppio della profondità di controllo di 0,08 mm sullo stesso pezzo grezzo. L'espansione trasversale asimmetrica crea tensioni residue quando il raffreddamento è in ritardo rispetto alla velocità di avanzamento del raggio. Il tempo di permanenza all'angolo determina il picco di calore; i suggerimenti per il taglio laser della zona termicamente alterata partono dal tempo di permanenza, non dalla velocità di avanzamento. La profondità della HAZ, non la forza di taglio, determina se un vassoio di grandi dimensioni rimane piatto.
Gradienti termici e indebolimento metallurgico
Zona termicamente alterata (deformazione minore dovuta a flusso di calore non uniforme come descritto nel manuale ASM Vol. 16 sulla lavorazione e il taglio termico) quando la lega 6061-T6 (trattata termicamente in soluzione e poi invecchiata artificialmente) viene tagliata, i precipitati di rinforzo vengono persi in prossimità del taglio, fornendo solo una sollecitazione di trazione locale (leghe simili alla 6061-T6). Una parete di 1,5 mm irradia calore molto più rapidamente di una parete di 4,0 mm, quindi l'espansione trasversale rimane sbilanciata.
Riduzione della zona pericolosa (HAZ) tramite regolazione dinamica della potenza.
La scelta del gas di assistenza nel taglio laser a fibra introduce un secondo fattore determinante: a pressioni comprese tra 1,6 MPa e 2,0 MPa, l'azoto come gas di assistenza rimane inerte, mentre l'ossigeno, alla stessa pressione, genera calore esotermico e ossido scuro. La modulazione dinamica della potenza riduce il duty cycle in corrispondenza degli angoli e dei punti di decelerazione, mantenendo la profondità della zona termicamente alterata (HAZ) a 0,08 mm. Il taglio laser di piccoli fori con elevato rapporto d'aspetto concentra l'energia del fascio e richiede lo stesso duty cycle. Nell'utilizzo pratico, una HAZ di 0,08 mm mantiene piatti i bordi di vassoi lunghi e sottili.
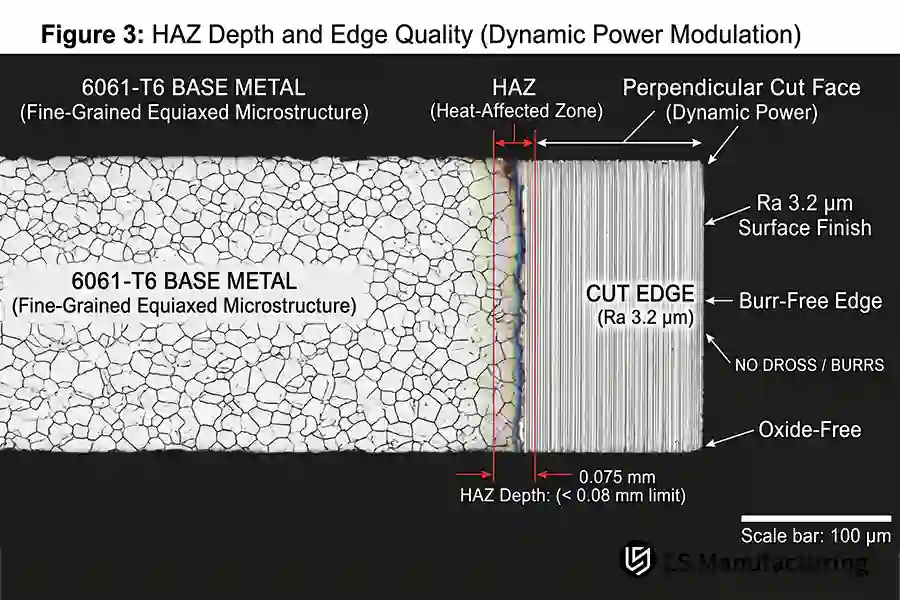
Figura 2Sezione trasversale microscopica del metallo base 6061-T6 tagliata con modulazione dinamica della potenza, mantenendo una profondità della zona termicamente alterata (HAZ) di 0,075 mm (limite <0,08 mm) e un bordo privo di ossido con Ra pari a 3,2 μm.
Come controllare le tolleranze di taglio laser negli involucri delle batterie?
Calibrazione a circuito chiuso della messa a fuoco del fascio, della compensazione del taglio e del campo di flusso del gas di assistenza. Come tenere il tolleranze di taglio laser Per gli involucri delle batterie? La messa a fuoco della superficie piana in alluminio da 1,5 mm a 4,0 mm e la messa a fuoco appena sotto la messa a fuoco leggermente negativa sulla superficie per espandere la distribuzione dell'energia in modo da ottenere la massima penetrazione completa. Qual è il gas di assistenza? L'azoto a 1,6 MPa può soffiare via la scoria su materiale da 1,5 mm e soffiare via il metallo fuso a 2,0 MPa su materiale da 4,0 mm. La banda lineare finale è in posizione ±0,01 mm compensazione del taglio tra 0,01 mm e 0,05 mm.
Effetti del diametro dell'ugello e della distanza di lavoro sullo strato limite del gas.
La scelta del gas guida nel taglio laser a fibra determina la pressione, mentre il diametro dell'ugello e la distanza definiscono lo strato limite del gas. Utilizzare un diametro dell'ugello pari a 1,5 mm e una distanza inferiore a tale valore per ottenere una pressione di assistenza dell'azoto compresa tra 1,6 MPa e 2,0 MPa, al fine di garantire un'espulsione più semplice e pulita. Una pressione o una distanza non corrette spesso causano i difetti comuni del taglio laser dei pezzi in alluminio, come l'adesione di scorie, la formazione di bave sui bordi e la deformazione termica localizzata. Gli ingegneri valutano la stabilità dello strato limite in base al colore del bordo di taglio, non alla velocità di avanzamento, e gli standard per il controllo qualità del taglio laser si basano proprio sul bordo di taglio.
Taglio a salti e micro-giunzioni per la diffusione del calore
Vassoio per batteria EV taglio della lamiera I principi si concentrano sull'ordine del percorso piuttosto che sulla velocità pura. Il taglio a salti (un ordine del percorso che salta tra contorni distanti in modo che il calore non si accumuli mai su un lato) distribuisce il carico termico su un grezzo di 1,5 mm x 4,0 mm. I micro-giunti (piccole linguette non tagliate che ancorano il grezzo allo scheletro) impediscono la migrazione del pezzo mentre dirigono un flusso di azoto a 1,6 MPa - 2,0 MPa. La progettazione del taglio laser senza bave si basa su entrambi gli strumenti, poiché il taglio continuo su un solo lato induce distorsione; è qui che il flusso di gas e l'ordine del percorso garantiscono la banda dimensionale prima di qualsiasi lavorazione successiva al taglio.
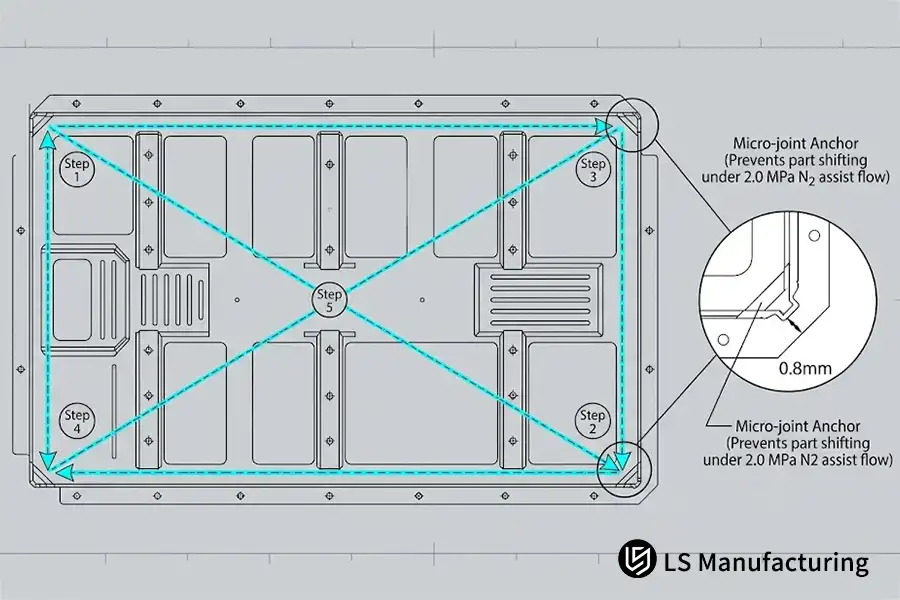
Figura 3Sequenza di taglio leapfrog ottimizzata (Fasi 1-5) e design dell'ancoraggio del micro-giunto da 0,8 mm su un telaio del vassoio EV, che riduce la distorsione termica sotto un flusso di assistenza di azoto di 2,0 MPa.
Quali materiali e profili sono più adatti al taglio laser?
Il taglio laser a fibra è ideale per lamiere stampate e profili estrusi da 1,5 mm a 4,0 mm. Un fascio di 1,06 μm fonde le leghe strutturali 6061-T6 e 6082-T6 con bordi privi di bave a Ra 3,2 μm, garantendo un'adesione solida per gli adesivi strutturali. Valutare i vantaggi e gli svantaggi complessivi del taglio laser aiuta gli ingegneri a bilanciare la rapidità e la flessibilità di lavorazione con i limiti termici delle lamiere ultra-spesse.
Compatibilità del grado del materiale
- Lamiera 6061-T6 (1,5 mm): Taglia rapidamente con bordi dritti e squadrati.
- Lamiera 6082-T6 (4,0 mm): Produce costantemente un bordo pulito con Ra pari a 3,2 μm.
- 5182-O: Il trattamento termico di ricottura elimina le bave, ma offre una minore resistenza strutturale.
- Estrusioni: Facilmente lavorabile tramite impianti di taglio laser per tubi personalizzati e specializzati.
Sezioni strutturali oltre la finestra laser
Quattro caratteristiche distinguono il taglio laser a fibra da stampaggio e fresatura CNC delle strutture dei vassoi in alluminio.
| Attributo | Taglio laser a fibra | Stampaggio o fresatura CNC |
| Calibro adatto | 1,5 mm – 4,0 mm | Circa il triplo del soffitto da 4,0 mm |
| Stock tipico | Leghe madri 6061-T6 e 6082-T6 | Piastra fusa |
| finitura dei bordi | Ra 3,2 μm, senza bave | Bordo tranciato o fresato |
| Uso tipico | Vassoi vuoti, chiusure | Solchi profondi a gradini |
Anche le tolleranze iniziali del taglio laser a fibra definiscono il limite: le piastre fuse e le tasche profonde a gradini sono oltre la finestra poiché la messa a fuoco del raggio e l'espulsione del gas diminuiscono con l'aumentare dello spessore. Il taglio laser dell'alloggiamento della batteria EV non perfora mai i laminati con anima in schiuma in un solo passaggio, poiché il gas intrappolato nel nucleo si espande più velocemente di quanto gli strati trasferiscano calore. Il margine può essere creato con un test di calibro passa/non passa al di sotto del 4,0 mm massimo.
Il processo dipende dallo spessore del calibro, non dalla qualità del materiale.
Come fa il taglio laser a fibra a controllare la distorsione del vassoio EV?
Il taglio laser a fibra controlla la distorsione del vassoio della batteria del veicolo elettrico coordinando la modulazione dinamica della potenza. con un flusso di azoto ausiliario di 1,6–2,0 MPa per limitare la zona termicamente alterata (HAZ) al di sotto di 0,08 mm. In una base di base per vassoio in lega 6061-T6 da 2,5 mm, la pulsazione segmentata distribuisce i carichi termici su modelli di travi trasversali di grande campata, mantenendo le tolleranze del profilo a ±0,03 mm senza deformazioni dovute al serraggio meccanico.
Scenario applicativo
Il programma del telaio per i veicoli commerciali a nuova energia è Vassoio 6061-T6 Pavimento con ampia campata, lungo schema circolare e schema di foratura della trave trasversale. Le pareti della scanalatura di tenuta perimetrale devono essere lavorate alla perfezione e le fasce di contorno devono aderire perfettamente prima della saldatura laser robotizzata e della posa della guarnizione. Alcuni apprendisti ingegneri si sono chiesti se la maggior parte del taglio senza dispositivi di fissaggio possa mantenere le fasce senza un processo di lavorazione secondario.
Motivazioni alla base della selezione dei parametri
La perforazione a impulsi segmentati (mediante impulsi "guidati" per creare pause tra gli scatti e consentire la fuoriuscita del calore) distribuisce il carico termico, mentre la perforazione continua utilizza l'energia dell'impulso in un punto di tempo e spazio. La pressione dell'assistenza dell'azoto di 1,6–2,0 MPa controlla la rimozione delle scorie e la turbolenza nel film fuso e nel taglio; maggiore è la pressione, più ampio diventa il taglio. Per la perforazione a impulsi non segmentati, zona termicamente alterata (HAZ) è superiore a 0,08 mm, il che supera la tolleranza di planarità per il fondo del vassoio sigillato.
Risultati misurati
Il tasso di scarto è stato ridotto da Dal 14,5% al 4,2% durante le prove di prototipazione e il costo di produzione delle parti formate è diminuito di 11,8%L'erogazione del calore del fascio e l'allineamento del gas di assistenza hanno contribuito alla riduzione degli scarti durante il taglio laser dei fondi dei vassoi sigillati; in sintesi, il controllo termico influisce sulla planarità.
Fonte dei dati: database di test interno LS Manufacturing 2025–2026 (Progetto n. AUTO-2026-T82, dimensione del campione >800, prove su prototipi di pianali a vassoi).
FAQ
1. Qual è la differenza essenziale tra il taglio laser a fibra e il movimento di punzonatura del vassoio EV?
Confronto tra taglio laser a fibra e taglio meccanico rivela differenze fondamentali di lavorazione: il taglio laser è un processo termico senza contatto che fonde il metallo utilizzando un raggio focalizzato, mentre la punzonatura meccanica separa il materiale in lamiera tagliandolo tra un punzone e una matrice. Seguendo ISO 9013:2017 classi di tolleranza del taglio termico, LS Manufacturing mantiene tolleranze del profilo del bordo tra 0,01 mm e 0,05 mm Per la prototipazione e la validazione di piccoli lotti. Gli ingegneri junior distinguono i bordi tagliati termicamente da quelli tranciati prima di selezionare gli stampi per un programma di vassoi.
2. Perché si usa l'azoto anziché l'ossigeno nel taglio laser degli involucri in alluminio delle batterie?
Il gas di assistenza è un flusso coassiale che circonda un raggio di taglio; l'azoto rimane inerte mentre l'ossigeno subisce una reazione esotermica con l'alluminio fuso e crea ossido nero. Dal manuale ASM Vol. 16 sul taglio termico, azoto a Da 1,6 MPa a 2,0 MPa Elimina le scorie e si ottiene una superficie con rugosità Ra di 3,2 μm, pronta per la sigillatura della guarnizione. Il processo di preparazione alla saldatura di LS Manufacturing mantiene le superfici di taglio prive di ossido; il personale addetto agli acquisti utilizza un'unica immagine della superficie di taglio per prendere la decisione.
3. Il taglio laser a fibra può raggiungere tolleranze di lavorazione inferiori a ±0,01 mm sui vassoi per batterie?
No. Poiché il taglio laser a fibra è intrinsecamente un processo termico, i fattori dinamici, tra cui la dilatazione termica dell'alluminio, il gioco della guida della macchina e la divergenza del fascio ottico, stabiliscono un limite di precisione realistico compreso tra ±0,03 mm e ±0,05 mm secondo la norma ISO 2768-m. Sebbene la compensazione della larghezza del taglio stabilizzi in modo affidabile la ripetibilità del profilo, le caratteristiche che richiedono una precisione inferiore a ±0,01 mm (come le scanalature per gli O-ring del liquido di raffreddamento o i fori per i perni di centraggio di precisione) devono essere tranciate con il laser e rifinite mediante fresatura CNC secondaria.
4. Quali caratteristiche di progettazione dovrebbero evitare gli ingegneri principianti nella realizzazione di vassoi in lamiera tagliata al laser?
I microfori sono fori di dimensioni inferiori allo spessore del foglio principale.; l'energia del fascio eccessivamente concentrata fonde eccessivamente le pareti del foro prima che il gas di assistenza rimuova il metallo fuso. Le caratteristiche di linguetta e fessura nel taglio laser richiedono una larghezza della fessura che si avvicina al calibro del foglio principale, in base a ASME Y14.5-2018 Indicazioni di profilo. In altre parole, LS Manufacturing mantiene una distanza minima di 1,5 spessori di lamiera dai bordi tagliati per le fessure strette; i giovani ingegneri imparano presto le misure minime dei fori.
Riepilogo
Una volta definiti i pesi target dei materiali degli assemblaggi e i layout di file e fasci, e una volta stabilite le interazioni tra energia del fascio e flusso del gas di assistenza e le zone di tolleranza dell'assemblaggio lineare in fase di progettazione, tutti questi compromessi iniziano a sembrare allettanti. Ora la tenuta stagna del pacchetto diventa una questione di una finestra di processo ripetibile, non di rettifica dopo il taglio. In parole semplici: Il calore di mantenimento e l'espulsione di azoto determinano la planarità del vassoio, molto prima che arrivino gli accessori.
Ingegneria strutturale e supporto tecnico per batterie per veicoli elettrici
Comprendere le dinamiche del taglio termico è fondamentale per una progettazione robusta degli involucri delle batterie dei veicoli elettrici. Per valutare i compromessi dei processi a valle e le tolleranze strutturali, consultate le nostre guide tecniche:
Letture correlate: Guida alla lavorazione personalizzata della lamiera: scegliere tra taglio laser a fibra e taglio a getto d'acqua.