Español


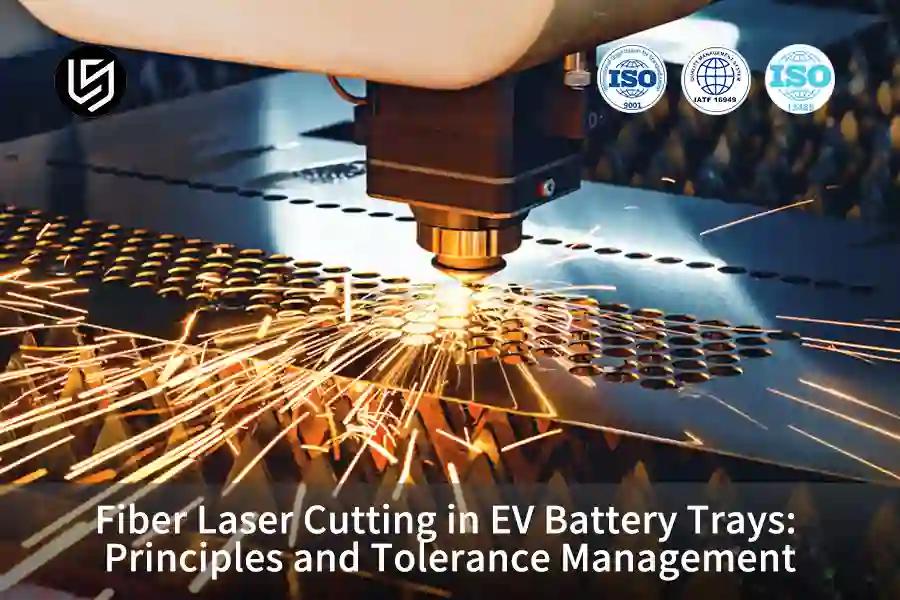
TL;DR: corte por láser de fibra es un proceso de separación térmica sin contacto para paneles de carcasas de baterías de vehículos eléctricos, donde un chorro coaxial de gas nitrógeno a alta presión evacua el charco de metal fundido para garantizar bordes de corte libres de óxido y listos para soldar. Las tolerancias dimensionales para componentes de aluminio de 1,5 mm a 4,0 mm se mantienen de forma fiable entre ±0,03 mm y ±0,05 mm según las normas ISO 9013:2017, mientras que las características inferiores a ±0,01 mm requieren mecanizado CNC secundario.
Los marcos de bandeja deformados suelen desconcertar a los ingenieros de hardware y especialistas en compras principiantes al inspeccionar las líneas de ensamblaje de baterías para vehículos eléctricos. Un error común entre los principiantes es suponer que la fuerza de corte dobla el aluminio, aunque el corte láser no implica contacto mecánico con la herramienta. En realidad, la distorsión térmica se debe a la disipación de calor desequilibrada, la dinámica de absorción óptica y las capas límite del flujo de gas. Dominar estas tres interacciones permite determinar con precisión cuándo un borde cortado con láser está listo para soldar y cuándo es necesario un mecanizado CNC secundario para lograr un sellado hermético del paquete.
¿Por qué confiar en esta guía para principiantes?
Gloria, la ingeniera senior de la empresa con Más de 15 años de experiencia en ingeniería de precisión y prototipado rápidoProporciona formación sobre carcasas para vehículos eléctricos y dirige la revisión de la viabilidad de fabricación para los miembros junior del equipo de hardware. Sigue los consejos de ingeniería de Gloria en LinkedIn.El Comité de Ingeniería de LS Manufacturing evaluó la lógica de las indicaciones en los planos antes de su publicación.
A continuación se muestran las indicaciones para dibujar. Norma ASME Y14.5-2018 Ese es un estándar para el dimensionamiento y las tolerancias en los Estados Unidos. Por lo tanto, una tolerancia de ±0,035 mm en la repetibilidad de la mesa en bandejas de aluminio se mide con respecto a una regla publicada. Las distorsiones se obtienen a partir de los resultados del registro de pruebas del proyecto de fabricación LS.
En Fundamentos de la fabricación moderna (Mikell P. Groover, 7.ª edición), los principios del corte térmico ilustran cómo la conducción transitoria del calor altera el temple estructural en las aleaciones de aluminio de la serie 6000. Cuando los ingenieros de diseño intentan imponer tolerancias micrométricas en cada contorno, el calentamiento no uniforme degrada inevitablemente la planitud general. Realizar inspecciones ópticas de la pieza en bruto en una etapa temprana permite a los equipos aislar la distorsión térmica inducida por el haz de rayos de la posterior desalineación de los dispositivos de sujeción.
¿Cómo funciona el corte por láser de fibra en las bandejas de baterías de vehículos eléctricos?
En las bandejas de baterías de vehículos eléctricos, el corte por láser de fibra es un proceso térmico sin contacto para dar forma a láminas de aluminio de 1,5 mm a 4,0 mm mediante un haz de luz concentrado. haz de 1,06 μmPara comprender verdaderamente Cómo funciona el corte por láser de fibraConsidere que el haz opera a 1,06 μm, mientras que la longitud de onda más larga del láser de CO2 de 10 μm tiene una absorción deficiente por el aluminio, lo que provoca una menor eficiencia de acoplamiento. Dominar el proceso de corte de bandejas de baterías con láser de fibra requiere coordinar la intensidad del haz con el suministro de gas. El nitrógeno a alta presión, de 1,6 MPa a 2,0 MPa, elimina el metal fundido y protege el corte de la oxidación. En bandejas de aluminio de 1,5 mm a 4,0 mm, el corte con láser de fibra evita el desgaste de la herramienta, pero el corte con láser de CO2 pierde energía en el aluminio reflectante.
Absorción óptica y dinámica del haz en aleaciones de aluminio
El principio fundamental de funcionamiento del corte láser en el que se basan las aplicaciones de aluminio comienza con la absorción, y la diferencia entre el corte de aluminio con láser de fibra y láser de CO2 explica esta diferencia: la longitud de onda del láser de fibra de 1,06 μm produce una mayor absorción de aluminio a temperatura ambiente. Una lámina de aluminio de 1,5 mm a 4,0 mm alcanza su punto de fusión más rápidamente con un láser de fibra, pero más lentamente con un láser de CO2 con una tasa de reflexión más alta.
El doble papel del nitrógeno de asistencia a alta presión
tolerancias de corte por láser de fibra Para principiantes, comience con el ancho de corte, y el ancho de corte controla la eyección de gas. La asistencia de nitrógeno a 1,6 MPa a 2,0 MPa desplaza el oxígeno, por lo que las caras cortadas permanecen listas para soldar sin cascarilla de óxido. El impulso del gas expulsa el aluminio fundido del corte y evita que la escoria se adhiera, y corte láser de aluminio El material 6061-T6 depende de la acción del nitrógeno para mantener limpias las bridas de la bandeja.
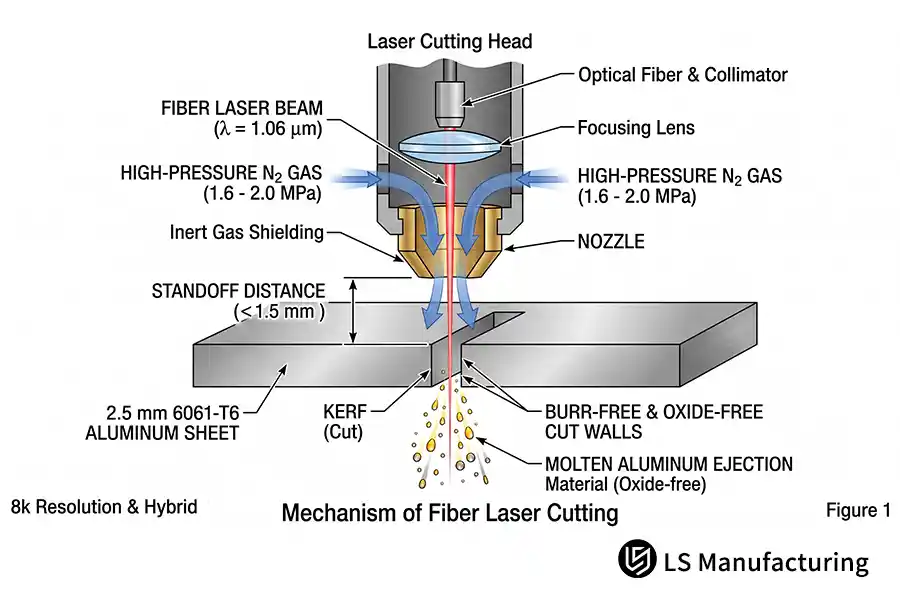
Figura 1Esquema del principio de funcionamiento del corte por láser de fibra en aluminio, que ilustra el haz de 1,06 μm, la distancia de separación de la boquilla (≤1,5 mm) y la eyección asistida de nitrógeno de 1,6–2,0 MPa.
¿Qué es la tolerancia de perfil lineal en las bandejas cortadas con láser?
La tolerancia del perfil lineal en las bandejas cortadas con láser es la desviación admisible del borde cortado con láser respecto a su perfil nominal CAD, sirviendo como una guía práctica de tolerancia de corte de bandejas de baterías donde los ajustes varían de ±0,01 mm a ±0,05 mm. Quienes busquen la respuesta a la tolerancia del perfil lineal se referirán a las normas de tolerancia de corte por láser establecidas, como ISO 2768-m/f (ISO 2768-1:1989 clases de tolerancia generales, m - media, f - fina). Las tolerancias de corte por láser de fibra son de ±0,05 mm en perfiles de bandeja generales y bridas largas, mientras que tolerancias de fresado por control numérico computarizado (CNC) son ±0,01 mm en los centros de los orificios de los pernos y en las caras de localización del módulo. Las caras de sellado y los centros de los orificios de los pernos deben tener el lado de ±0,01 mm; las piezas en bruto exteriores simples son ±0,05 mm.
Bandas de referencia ISO 2768-m/f para contornos de bandejas
Las tolerancias de corte por láser de fibra para principiantes difieren en dos bandas según las características: ±0,05 mm en piezas en bruto perimetrales y bordes sin sellado, y ±0,01 mm en centros de orificios para pernos con juntas de sellado. La repetibilidad de las mesas de trabajo dentro de la banda de ±0,05 mm determina ambas. Los tamaños de orificio para el corte por láser colocan los centros de los orificios para pernos dentro de la banda, tolerancia de corte láser CMM La inspección confirma la rotura.
Efectos del juego y del ancho del corte en la tolerancia final
El juego mecánico de los sistemas de servocontrol, que consiste en la pérdida de posición cuando el accionamiento gira, introduce errores en la tolerancia de las piezas fabricadas, y la corrección del corte desplaza cada borde hacia adentro o hacia afuera. Es el error de movimiento, y no la potencia del láser, lo que define la tolerancia mínima de las bridas largas de las bandejas.
Donde termina el corte láser y comienza el fresado CNC
Los principiantes suelen mencionar una tolerancia inalcanzable de ±0,01 mm en todo el perímetro de la bandeja. En las bridas largas de las bandejas de baterías, la difusión térmica acumulativa expande naturalmente las desviaciones de los bordes hacia ±0,05 mm. En consecuencia, la secundaria Fresado CNC Sigue siendo obligatorio para interfaces de acoplamiento ajustadas y orificios de localización de módulos que requieren tolerancias inferiores a ±0,01 mm, mientras que el corte por láser maneja de manera eficiente la geometría base restante.
Tabla comparativa de referencia: Precisión de fabricación y gradiente de atributos del proceso de las bandejas de baterías
En el corte de bandejas de aluminio, cuatro dimensiones de fabricación distinguen los grados convencionales de los grados de precisión, y las filas relacionan los atributos medibles del proceso con las condiciones de servicio del ensamblaje del paquete. El ancho de la ZAH (zona afectada por el calor, es decir, el metal base sólido que se ablanda sin fundirse) indica el riesgo de distorsión.Por lo tanto, el ancho del corte por sí solo nunca predice la deformación. Los ingenieros jóvenes leen una sola fila y hacen coincidir las caras de sellado con los grados del proceso.
| Atributo del proceso | Línea base heredada | Grado estándar | Grado de precisión |
| Tolerancia lineal estándar | Doble banda de ±0,05 mm | ±0,05 mm | ±0,01 mm, ajustado mediante compensación |
| Rugosidad superficial (Ra) | Dos grados de rugosidad por encima del acabado de grado de precisión | Un grado de rugosidad por encima del acabado de grado de precisión | Ra 3,2 μm |
| Ancho de la ZAH | Se observó la banda térmica más amplia | Aproximadamente a medio camino entre las bandas tradicionales y las de precisión. | ≤0,08 mm |
| Aplicación típica | Placas de protección perimetrales para bandejas | Placas de montaje del módulo, orificios de la válvula de ventilación | Aberturas para canales de refrigeración, ranuras de sellado. |
En resumen, el corte estándar de 0,05 mm se utiliza para contornos de bandejas grandes, y el corte de precisión de 0,01 mm para aberturas de canales de refrigeración y ranuras de ajuste de sellado.
¿Por qué la zona afectada por el calor provoca la deformación de la bandeja?
La ZAH es la banda estrecha junto al corte láser donde la aleación de la bandeja de la serie 6000 se ablanda y cambia de fase sin fundirse. ¿Por qué la zona afectada por el calor provoca la deformación de la bandeja? La modulación dinámica de potencia mantiene la profundidad de la ZAH en 0,08 mm en aluminio de 1,5 mm a 4,0 mm, mientras que un corte a potencia constante empuja la ZAH a casi el doble de la profundidad de control de 0,08 mm en la misma pieza. La expansión transversal asimétrica genera tensión residual cuando el enfriamiento se retrasa con respecto al desplazamiento del haz. El tiempo de permanencia en la esquina establece el calor máximo; las puntas de corte láser de la zona afectada por el calor comienzan con el tiempo de permanencia, no con la velocidad de desplazamiento. La profundidad de la ZAH, no la fuerza de corte, determina si una bandeja de gran envergadura permanece plana.
Gradientes térmicos y debilitamiento metalúrgico
En la zona afectada por el calor (deformación menor debido al flujo de calor desigual, como se describe en el Manual ASM, vol. 16, sobre mecanizado y corte térmico), al cortar la aleación 6061-T6 (tratada térmicamente para su posterior envejecimiento artificial), se pierden precipitados de refuerzo en las proximidades del corte, lo que genera únicamente tensión de tracción localizada (aleaciones similares a la 6061-T6). Una pared de 1,5 mm irradia calor mucho más rápido que una de 4,0 mm, por lo que la expansión transversal permanece desequilibrada.
Reduzca la zona afectada por el peligro mediante el ajuste dinámico de la potencia.
La selección del gas auxiliar en el corte por láser de fibra establece un segundo factor: a presiones de 1,6 MPa a 2,0 MPa, el nitrógeno permanece inerte, mientras que el oxígeno, a la misma presión, genera calor exotérmico y óxido oscuro. La modulación dinámica de potencia reduce el ciclo de trabajo en las esquinas y los puntos de desaceleración, manteniendo la profundidad de la zona afectada por el calor (ZAC) en 0,08 mm. El corte por láser de orificios pequeños con alta relación de aspecto concentra la energía del haz y requiere el mismo ciclo de trabajo. En la práctica, una ZAC de 0,08 mm mantiene planos los bordes de bandejas largas de paredes delgadas.
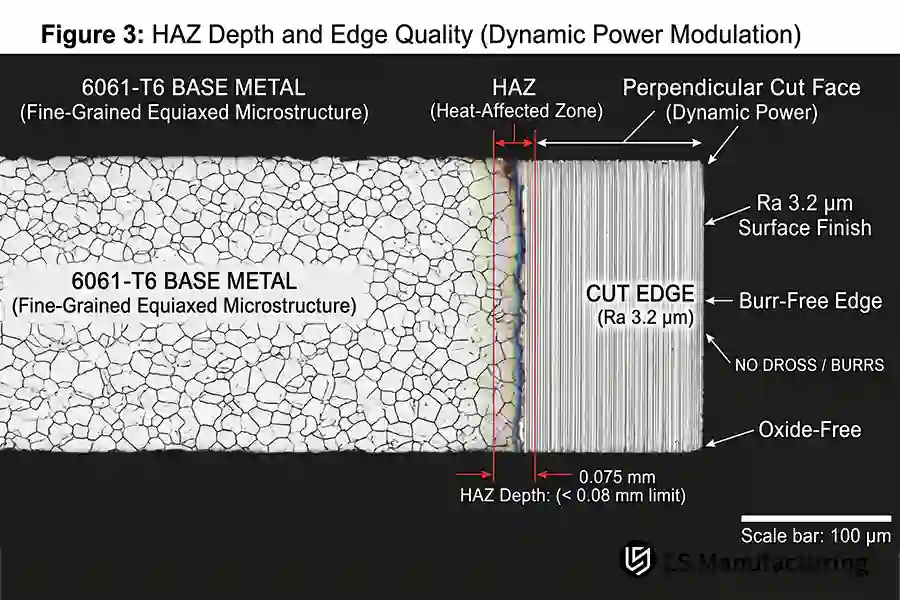
Figura 2: Sección transversal microscópica del metal base 6061-T6 cortado con modulación dinámica de potencia, manteniendo una profundidad de la ZAC de 0,075 mm (<0,08 mm de límite) y un borde libre de óxido Ra de 3,2 μm.
¿Cómo controlar las tolerancias de corte láser en las carcasas de las baterías?
Calibración en bucle cerrado del enfoque del haz, compensación del corte y campo de flujo del gas auxiliar. Cómo sostener el tolerancias de corte por láser ¿Para carcasas de baterías? El enfoque de la superficie plana de aluminio de 1,5 mm a 4,0 mm y el enfoque justo debajo del enfoque ligeramente negativo en la superficie para expandir la distribución de energía para que se logre la máxima penetración completa. ¿Cuál es el gas auxiliar? El nitrógeno a 1,6 MPa puede soplar la escoria en material de 1,5 mm y soplar el metal fundido a 2,0 MPa en material de 4,0 mm. La banda lineal final está en la posición ±0,01 mm compensación de corte entre 0,01 mm y 0,05 mm.
Efectos del diámetro de la boquilla y la distancia de separación sobre la capa límite del gas.
La selección del gas guía en el corte por láser de fibra determina la presión, y el diámetro de la boquilla y la distancia entre electrodos definen la capa límite del gas. Utilice un diámetro de boquilla igual a la medida de la bandeja de 1,5 mm y mantenga la distancia entre electrodos por debajo de dicha medida para obtener una presión de asistencia de nitrógeno de 1,6 MPa a 2,0 MPa para una eyección más fácil y limpia. Una presión o distancia entre electrodos inadecuadas suelen provocar defectos comunes en el corte por láser de piezas de aluminio, como la adhesión de escoria, rebabas en los bordes y deformación térmica localizada. Los ingenieros evalúan la estabilidad de la capa límite mediante el color del borde de corte, no la velocidad de avance, y los estándares de control de calidad del corte por láser se basan en el borde de corte.
Corte por saltos y microjuntas para la distribución del calor.
Bandeja para batería de vehículos eléctricos corte de chapa metálica Los principios se centran en el orden de la trayectoria por encima de la velocidad bruta. El corte por saltos (un orden de trayectoria que salta entre contornos distantes para que nunca se acumule calor en un lado) distribuye la carga térmica a lo largo de una pieza en bruto de 1,5 mm x 4,0 mm. Las microjuntas (pequeñas pestañas sin cortar que anclan la pieza en bruto al esqueleto) evitan la migración de la pieza mientras dirigen un flujo de nitrógeno a 1,6 MPa a 2,0 MPa. El diseño de corte láser sin rebabas depende de ambas herramientas, ya que el corte continuo por un solo lado induce distorsión; es ahí donde el flujo de gas y el orden de la trayectoria garantizan la banda dimensional antes de cualquier mecanizado posterior al corte.
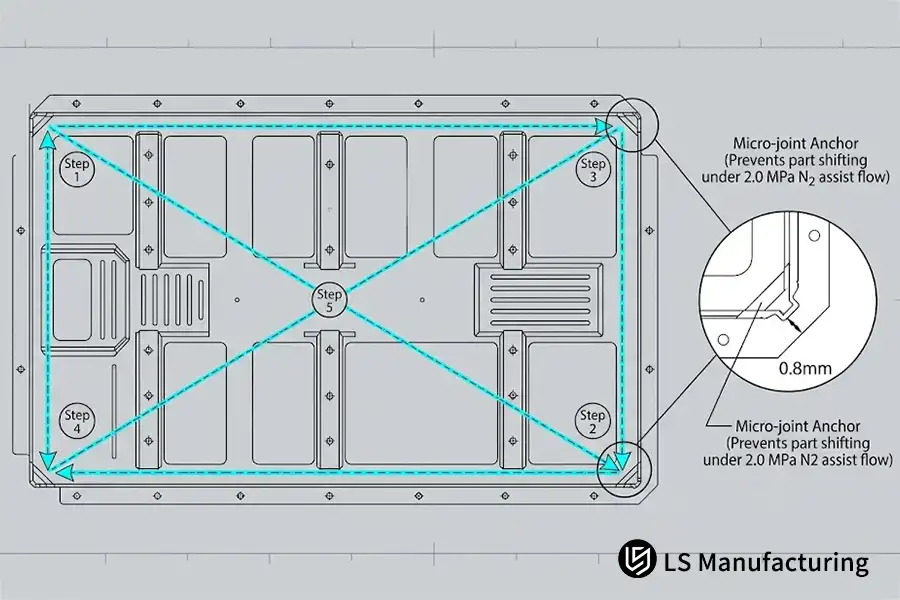
Figura 3Secuencia de corte optimizada en forma de salto (pasos 1 a 5) y diseño de anclaje de microjunta de 0,8 mm en un marco de bandeja para vehículos eléctricos, lo que mitiga la distorsión térmica bajo un flujo de asistencia de nitrógeno de 2,0 MPa.
¿Qué materiales y perfiles son los más adecuados para el corte por láser?
El corte por láser de fibra es ideal para chapas estampadas y perfiles extruidos de 1,5 mm a 4,0 mm. Un haz de 1,06 μm funde las estructuras 6061-T6 y 6082-T6 con bordes sin rebabas a Ra 3,2 μm, lo que garantiza una unión sólida para adhesivos estructurales. Evaluar las ventajas y desventajas generales del corte por láser ayuda a los ingenieros a encontrar el equilibrio entre la rapidez y flexibilidad de los contornos y las limitaciones térmicas en placas ultragruesas.
Compatibilidad de grado de material
- Lámina 6061-T6 (1,5 mm): Corta rápidamente con bordes rectos y cuadrados.
- Lámina 6082-T6 (4,0 mm): Produce de forma consistente un borde limpio de Ra de 3,2 μm.
- 5182-O: El tratamiento térmico posterior al recocido permite un corte sin rebabas, pero ofrece una menor resistencia estructural.
- Extrusiones: Se procesa fácilmente mediante sistemas especializados de corte láser de tubos a medida.
Secciones estructurales más allá de la ventana láser
Cuatro características distinguen el corte por láser de fibra de estampado y el fresado CNC de las estructuras de las bandejas de aluminio.
| Atributo | corte por láser de fibra | Estampado o fresado CNC |
| Calibre adecuado | 1,5 mm – 4,0 mm | Aproximadamente el triple del techo de 4,0 mm |
| existencias típicas | Aleaciones base 6061-T6 y 6082-T6 | Placa fundida |
| Acabado de borde | Ra 3,2 μm, sin rebabas | Borde cortado o fresado |
| Uso típico | Bandejas en blanco, cierres | Surcos escalonados profundos |
Las tolerancias iniciales de corte por láser de fibra también establecen el límite: las placas fundidas y los huecos escalonados profundos están fuera de la ventana, ya que el enfoque del haz y la eyección de gas disminuyen con el aumento del espesor. El corte por láser de la carcasa de la batería del EV nunca perfora los laminados con núcleo de espuma en una sola pasada, ya que el gas atrapado en el núcleo se expande más rápido que las capas transfieren calor. El margen se puede crear con una prueba de calibre pasa/no pasa por debajo de la 4,0 mm máximo.
El proceso depende del grado de calibración, no del grado del material.
¿Cómo controla el corte por láser de fibra la distorsión de la bandeja EV?
El corte por láser de fibra controla la deformación de la bandeja de la batería del vehículo eléctrico mediante la coordinación de la modulación dinámica de la potencia. con un flujo de asistencia de nitrógeno de 1,6–2,0 MPa para restringir la zona afectada por el calor (ZAC) por debajo de 0,08 mm. En una base de bandeja de 2,5 mm de espesor de acero 6061-T6, la pulsación segmentada distribuye las cargas térmicas a través de patrones de vigas transversales de gran envergadura, manteniendo las tolerancias del perfil en ±0,03 mm sin deformación por sujeción mecánica.
Escenario de aplicación
El programa de chasis para vehículos comerciales de nueva energía es Bandeja 6061-T6 Piso con gran envergadura, patrón circular alargado y patrón de perforación de viga transversal. Las paredes de la ranura de sellado perimetral deben mecanizarse a la perfección y las bandas de contorno deben ajustarse firmemente antes de la soldadura láser robótica y la colocación de la junta. Algunos aprendices de ingeniería se preguntan si la mayoría del corte sin fijación puede mantener las bandas sin un proceso de mecanizado secundario.
Fundamentación de los parámetros seleccionados
La perforación por pulsos segmentados (mediante la "dirección" de los pulsos para hacer pausas entre disparos y permitir que escape el calor) distribuye la carga térmica, mientras que la perforación continua utiliza la energía del pulso en un punto del tiempo y el espacio. La presión de asistencia de nitrógeno de 1,6–2,0 MPa controla la eliminación de escoria y la turbulencia en la película fundida y el corte; cuanto mayor sea la presión, más ancho será el corte. Para perforación por pulsos no segmentados, zona afectada por el calor (ZAC) es superior a 0,08 mm, lo que excede la tolerancia de planitud para el fondo de la bandeja sellada.
Resultados medidos
La tasa de desechos se redujo de Del 14,5% al 4,2% durante las pruebas de prototipos, y el costo de fabricación de las piezas conformadas disminuyó en 11,8%La distribución del calor del haz y la alineación mediante gas auxiliar contribuyeron a la reducción de desperdicios durante el corte láser de pisos de bandejas selladas; en resumen, el control térmico afecta la planitud.
Fuente de datos: Base de datos de pruebas internas de LS Manufacturing 2025-2026 (Proyecto n.° AUTO-2026-T82, tamaño de la muestra >800, pruebas de prototipos de bandejas).
Preguntas frecuentes
1. ¿Cuál es la diferencia esencial entre el corte por láser de fibra y el movimiento de punzonado de la bandeja EV?
Comparación entre el corte por láser de fibra y el corte mecánico revela diferencias fundamentales en el procesamiento: el corte por láser es un proceso térmico sin contacto que funde el metal mediante un haz enfocado, mientras que el punzonado mecánico separa el material en láminas cortándolo entre un punzón y una matriz. A continuación ISO 9013:2017 clases de tolerancia de corte térmico, LS Manufacturing mantiene tolerancias de perfil de borde entre 0,01 mm y 0,05 mm Para la creación de prototipos y la validación de lotes pequeños. Los ingenieros junior distinguen los bordes cortados térmicamente de los bordes cortados antes de seleccionar los troqueles para un programa de bandejas.
2. ¿Por qué se utiliza nitrógeno en lugar de oxígeno en el corte láser de carcasas de baterías de aluminio?
El gas auxiliar es un flujo coaxial que rodea un haz de corte; el nitrógeno permanece inerte mientras que el oxígeno experimenta una reacción exotérmica con el aluminio fundido y crea óxido negro. Del Manual ASM Vol. 16 sobre corte térmico, nitrógeno en 1,6 MPa a 2,0 MPa Elimina la escoria y da como resultado una superficie con una rugosidad superficial Ra de 3,2 μm, lista para el sellado de juntas. El proceso de preparación para soldadura de LS Manufacturing mantiene las superficies de corte libres de óxido; el personal de compras utiliza una imagen de la superficie de corte para tomar una decisión.
3. ¿Puede el corte por láser de fibra lograr tolerancias de mecanizado inferiores a ±0,01 mm en las bandejas de baterías?
No. Dado que el corte por láser de fibra es un proceso inherentemente térmico, factores dinámicos como la dilatación térmica del aluminio, la holgura de la guía de la máquina y la divergencia del haz óptico establecen un límite de precisión realista de ±0,03 mm a ±0,05 mm según la norma ISO 2768-m. Si bien la compensación del ancho de corte estabiliza de forma fiable la repetibilidad del perfil, las características que requieren una precisión inferior a ±0,01 mm (como las ranuras para juntas tóricas de refrigerante o los orificios para pasadores de precisión) deben ser troqueladas con láser y acabadas mediante fresado CNC secundario.
4. ¿Qué características de diseño deben evitar los ingenieros principiantes en las bandejas de chapa metálica cortadas con láser?
Los microagujeros son perforaciones más pequeñas que el calibre de la lámina original.; la energía del haz sobreconcentrada funde en exceso las paredes del orificio antes de que el gas auxiliar limpie el metal fundido. Las características de lengüeta y ranura en el corte por láser requieren un ancho de ranura que se aproxime al calibre de la lámina base, según ASME Y14.5-2018 Indicaciones de perfil. En otras palabras, LS Manufacturing mantiene una distancia mínima de 1,5 calibres de chapa desde los bordes cortados para ranuras estrechas; los ingenieros junior aprenden los diámetros mínimos desde el principio.
Resumen
Una vez que se finalizan los objetivos de peso del material de esos ensamblajes y la disposición de los archivos y haces, y una vez que se establecen las interacciones de la energía del haz y el flujo de gas auxiliar, así como las zonas de tolerancia del ensamblaje lineal en la etapa de diseño, todas esas compensaciones comienzan a parecer tentadoras. Ahora, el sellado hermético del paquete se convierte en una cuestión de una ventana de proceso repetible, sin necesidad de rectificado posterior al corte. En pocas palabras: El calor residual y la expulsión de nitrógeno determinan la planitud de la bandeja, mucho antes de que aparezcan los accesorios.
Ingeniería estructural y soporte técnico para baterías de vehículos eléctricos
Comprender la dinámica del corte térmico es fundamental para un diseño robusto de las carcasas de las baterías de los vehículos eléctricos. Para evaluar las ventajas y desventajas de los procesos posteriores y las tolerancias estructurales, consulte nuestras guías técnicas:
Lecturas relacionadas: Guía para la fabricación a medida de chapa metálica: Elija entre corte por láser de fibra y corte por chorro de agua.