Русский


Вкратце: Волоконно-лазерная резка Это бесконтактный процесс термической сепарации панелей корпуса аккумуляторных батарей электромобилей. где соосная струя азота высокого давления отводит расплавленный металл, обеспечивая получение чистых, готовых к сварке кромок. В соответствии со стандартами ISO 9013:2017, допуски на размеры алюминиевых компонентов толщиной 1,5–4,0 мм надежно составляют от ±0,03 мм до ±0,05 мм, тогда как для элементов с допуском менее ±0,01 мм требуется дополнительная обработка на станках с ЧПУ.
Деформированные рамы лотков часто ставят в тупик начинающих инженеров-конструкторов и специалистов по закупкам при проверке сборочных линий аккумуляторных батарей для электромобилей. Распространенное заблуждение новичков заключается в том, что усилие резки деформирует алюминий, хотя лазерная резка не предполагает механического контакта инструмента. В действительности, термическая деформация возникает из-за несбалансированного теплоотвода, динамики оптического поглощения и пограничных слоев газового потока. Освоение этих трех взаимодействий позволяет точно определить, когда обработанный лазером край готов к сварке, а когда необходима дополнительная обработка на станке с ЧПУ для герметичного уплотнения аккумуляторного блока.
Почему стоит доверять этому руководству для начинающих?
Глория, старший инженер компании, Более 15 лет опыта в точном машиностроении и быстрое прототипированиеОн проводит обучение по корпусам для электромобилей и руководит анализом технологичности производства для младших членов команды разработчиков аппаратного обеспечения. Следите за публикациями Глории о инженерном деле в LinkedIn.Инженерный комитет компании LS Manufacturing оценил логику обозначений на чертежах перед публикацией.
Далее следуют обозначения для обозначения мест проведения розыгрыша. Стандарт ASME Y14.5-2018 Это стандарт для определения размеров и допусков в Соединенных Штатах. Следовательно, допуск ±0,035 мм на повторяемость измерений на алюминиевых подносах измеряется по одному из опубликованных правил. Искажения получены из результатов испытаний, проведенных в рамках производственного проекта LS.
В книге «Основы современного производства» (Микелл П. Грувер, 7-е издание) принципы термической резки иллюстрируют, как переходная теплопроводность изменяет структурную закалку алюминиевых сплавов серии 6000. Когда инженеры-конструкторы пытаются обеспечить допуски в микроны по каждому контуру, неравномерный нагрев неизбежно ухудшает общую плоскостность. Проведение оптического контроля заготовок на ранних этапах позволяет командам изолировать тепловые деформации, вызванные воздействием луча, от последующего смещения приспособления.
Как работает волоконно-лазерная резка в лотках для аккумуляторных батарей электромобилей?
В производстве лотков для аккумуляторных батарей электромобилей лазерная резка волоконным лазером представляет собой термический бесконтактный процесс формовки алюминиевого листа толщиной 1,5–4,0 мм с помощью сфокусированного лазерного луча. пучок 1,06 мкмЧтобы по-настоящему понять Как работает лазерная резка волоконным лазеромСледует учитывать, что луч работает на длине волны 1,06 мкм, в то время как более длинная длина волны CO2-лазера (10 мкм) плохо поглощается алюминием, что приводит к снижению эффективности связи. Освоение процесса лазерной резки лотков для батарей с помощью волоконного лазера требует координации интенсивности луча с подачей газа. Азот под высоким давлением (1,6–2,0 МПа) сдувает расплавленный металл и защищает разрез от окисления. При резке алюминиевых лотков толщиной 1,5–4,0 мм лазерная резка волоконным лазером предотвращает износ инструмента, тогда как лазерная резка CO2 теряет энергию на отражающем алюминии.
Оптическое поглощение и динамика пучка в алюминиевых сплавах
Основной принцип работы лазерной резки алюминия основан на поглощении, и разница между резкой алюминия волоконным лазером и CO2-лазером объясняет это: длина волны волоконного лазера 1,06 мкм приводит к большему поглощению алюминия при комнатной температуре. Алюминиевый лист толщиной 1,5–4,0 мм достигает точки плавления быстрее в волоконном лазере, но медленнее в CO2-лазере с более высоким коэффициентом отражения.
Двойная роль азота, подаваемого под высоким давлением.
Допуски при резке волоконным лазером Начинающим следует начинать с ширины пропила, которая зависит от расхода газа. Азот под давлением от 1,6 до 2,0 МПа вытесняет кислород, благодаря чему обрабатываемые поверхности остаются готовыми к сварке без образования окалины. Инерция газа выдувает расплавленный алюминий из пропила и предотвращает прилипание шлака. лазерная резка алюминия В производстве сплава 6061-T6 чистота фланцев лотков обеспечивается за счет воздействия азота.
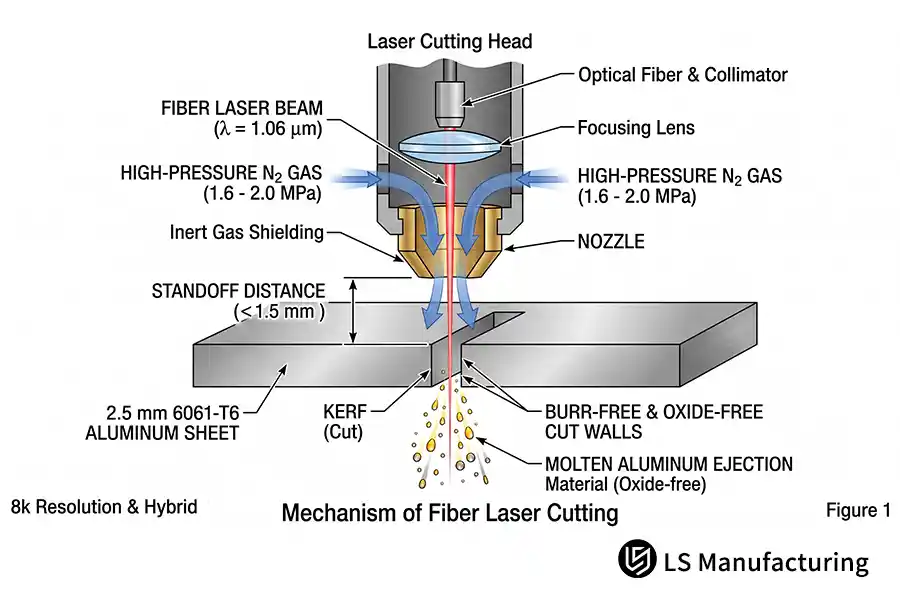
Рисунок 1Схема принципа работы волоконного лазера при резке алюминия, иллюстрирующая луч диаметром 1,06 мкм, расстояние от сопла до обрабатываемой детали (≤1,5 мм) и подачу азота под давлением 1,6–2,0 МПа.
Что такое допуск линейного профиля в лотках, вырезанных лазером?
Допуск на линейный профиль при лазерной резке лотков — это допустимое отклонение лазерной кромки от ее номинального профиля, заданного в CAD-модели. Он служит практическим ориентиром для определения допусков при резке лотков для батарей, где посадки варьируются от ±0,01 мм до ±0,05 мм. Тем, кто ищет ответ на вопрос о допуске на линейный профиль, следует обратиться к установленным стандартам допусков лазерной резки, таким как ISO 2768-m/f (ISO 2768-1:1989, общие классы допусков, m — средний, f — тонкий). Допуски при резке волоконным лазером составляют ±0,05 мм для общих профилей лотков и длинных фланцев, в то время как Допуски фрезерования с числовым программным управлением (ЧПУ) Погрешность в центрах отверстий для болтов и поверхностях для позиционирования модулей составляет ±0,01 мм. Уплотнительные поверхности и центры отверстий для болтов должны иметь отклонение ±0,01 мм; простые наружные заготовки имеют ±0,05 мм.
Базовые полосы ISO 2768-m/f для контуров лотков
Допуски лазерной резки волоконным лазером для начинающих различаются в двух диапазонах в зависимости от характеристик: ±0,05 мм по периметру заготовок и негерметичным кромкам, и ±0,01 мм по центрам отверстий под болты с уплотнительными прокладками. Повторяемость рабочих столов в пределах диапазона ±0,05 мм определяет оба параметра. Размеры отверстий для лазерной резки располагают центры отверстий под болты в пределах этого диапазона. допуск лазерной резки CMM Осмотр подтвердил наличие трещины.
Влияние люфта и ширины пропила на конечный допуск
Люфт сервосистем, то есть потеря положения при повороте привода, вносит погрешность в допуски изготавливаемых деталей, а коррекция ширины пропила смещает каждый край внутрь или наружу. Именно погрешность перемещения, а не мощность лазера, определяет минимальный допуск длинных фланцев лотков.
Там, где заканчивается лазерная резка и начинается фрезерование на станках с ЧПУ.
Начинающие часто указывают на недостижимый допуск ±0,01 мм по всему периметру лотка. На длинных фланцах батарейных лотков суммарное тепловое рассеивание естественным образом увеличивает отклонения по краям до ±0,05 мм. Следовательно, вторичное фрезерование на станках с ЧПУ Это остается обязательным условием для плотных сопряжений и отверстий для установки модулей, требующих допусков более ±0,01 мм, в то время как лазерная резка эффективно справляется с оставшейся базовой геометрией.
Базовая сравнительная таблица: точность изготовления и градиент технологических характеристик лотков для батарей.
Четыре производственных параметра отличают обычные марки алюминиевых лотков от марок, используемых для высокоточной резки, а ряды параметров сопоставляют измеримые характеристики процесса с условиями эксплуатации при сборке упаковки. Ширина зоны термического воздействия (ЗТВ, то есть твердого основного металла, который размягчается, не плавясь) указывает на риск деформации.Поэтому ширина пропила сама по себе никогда не предскажет деформацию. Инженеры-новички считывают данные из одной строки и подбирают уплотнительные поверхности в соответствии с марками стали, используемыми в технологическом процессе.
| Атрибут процесса | Устаревшая базовая модель | Стандартный сорт | Класс точности |
| Стандартный линейный допуск | Удвойте полосу шириной ±0,05 мм. | ±0,05 мм | ±0,01 мм, затянуто с компенсацией |
| Шероховатость поверхности (Ra) | Два уровня шероховатости выше, чем при высокоточной обработке поверхности. | На один уровень шероховатости выше, чем при высокоточной обработке поверхности. | Ra 3,2 мкм |
| Ширина зоны термического воздействия | Наблюдался самый широкий температурный диапазон. | Примерно посередине между традиционными и высокоточными ремешками. | ≤0,08 мм |
| Типичное применение | Заглушки по периметру лотка, защитные пластины | Монтажные пластины модуля, отверстия для вентиляционных клапанов. | Отверстия каналов охлаждения, канавки для уплотнения. |
В заключение, стандартная резка с шагом 0,05 мм предназначена для обработки больших контуров лотков, а прецизионная резка с шагом 0,01 мм — для отверстий в каналах охлаждения и пазов для герметизации.
Почему зона термического воздействия вызывает деформацию поддона?
Зона термического воздействия (ЗТВ) — это узкая полоса рядом с местом лазерной резки, где сплав 6000-й серии размягчается и меняет фазу, не плавясь. Почему зона термического воздействия вызывает деформацию лотка? Динамическая модуляция мощности поддерживает глубину ЗТВ на уровне 0,08 мм на алюминии толщиной 1,5–4,0 мм, тогда как проход с постоянной мощностью увеличивает глубину ЗТВ почти вдвое по сравнению с контрольной глубиной 0,08 мм на той же заготовке. Асимметричное поперечное расширение создает остаточные напряжения, когда охлаждение отстает от движения луча. Время выдержки в углу определяет пиковую температуру, а лазерная резка зоны термического воздействия начинается с времени выдержки, а не со скорости движения. Глубина ЗТВ, а не сила резания, определяет, останется ли лоток большого пролета плоским.
Тепловые градиенты и металлургическое ослабление
Зона термического воздействия (незначительная деформация из-за неравномерного теплового потока, как описано в руководстве ASM, том 16, по механической обработке и термической резке) при резке сплава 6061-T6 (термически обработанного, а затем искусственно состаренного). Упрочняющие включения теряются вблизи места резания, создавая лишь локальное растягивающее напряжение (сплавы, аналогичные 6061-T6). Стенка толщиной 1,5 мм излучает тепло гораздо быстрее, чем стенка толщиной 4,0 мм, поэтому поперечное расширение остается несбалансированным.
Снижение зоны термического воздействия за счет динамической регулировки мощности.
Выбор вспомогательного газа при лазерной резке волоконным лазером задает второй рычаг: при давлении от 1,6 до 2,0 МПа вспомогательный газ азот остается инертным, тогда как вспомогательный газ кислород при том же давлении добавляет экзотермическое тепло и темный оксид. Динамическая модуляция мощности снижает коэффициент заполнения в углах и точках замедления, поддерживая глубину зоны термического воздействия на уровне 0,08 мм. Лазерная резка небольших отверстий с высоким соотношением сторон концентрирует энергию луча и требует того же коэффициента заполнения. В реальных условиях зона термического воздействия толщиной 0,08 мм обеспечивает ровность кромок длинных тонкостенных лотков.
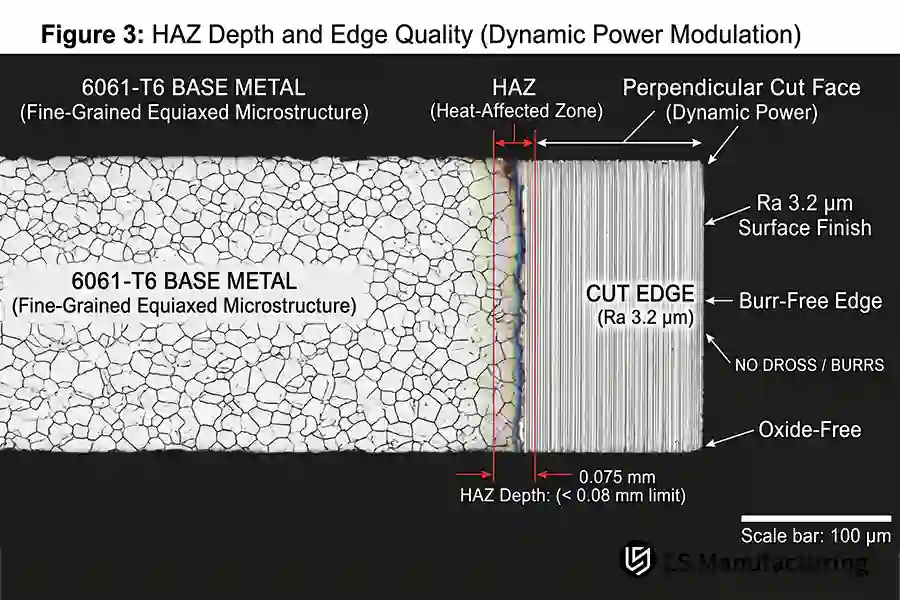
Рисунок 2Микроскопическое поперечное сечение основного металла сплава 6061-T6, полученное с помощью динамической модуляции мощности, при этом глубина зоны термического воздействия составляет 0,075 мм (предел <0,08 мм), а кромка без оксидного покрытия имеет толщину 3,2 мкм.
Как контролировать допуски лазерной резки при изготовлении корпусов для батарей?
Калибровка с обратной связью фокусировки луча, компенсации ширины пропила и поля потока вспомогательного газа. Как держать... допуски лазерной резки Для корпусов батарей? Фокусировка на плоской поверхности алюминия толщиной 1,5–4,0 мм и фокусировка чуть ниже слегка отрицательной фокусировки на поверхности для расширения распределения энергии, чтобы достичь максимального полного проникновения. Какой вспомогательный газ? Азот под давлением 1,6 МПа может продувать шлак на заготовке толщиной 1,5 мм и продувать расплавленный металл при давлении 2,0 МПа на заготовке толщиной 4,0 мм. Конечная линейная полоса находится в положении компенсации ширины пропила ±0,01 мм в диапазоне от 0,01 мм до 0,05 мм.
Влияние диаметра сопла и расстояния от него до газового пограничного слоя.
Выбор управляющего газа при лазерной резке волоконным лазером определяет давление, а диаметр сопла и расстояние от него до пластины определяют газовый пограничный слой. Используйте диаметр сопла, соответствующий толщине лотка 1,5 мм, и удерживайте расстояние от него ниже этого значения, чтобы обеспечить давление азота от 1,6 до 2,0 МПа для максимально легкого и чистого извлечения материала. Неправильное давление или расстояние от сопла часто приводят к распространенным дефектам лазерной резки алюминиевых деталей, таким как прилипание шлака, заусенцы на кромках и локальная термическая деформация. Инженеры оценивают стабильность пограничного слоя по цвету кромки реза, а не по скорости перемещения, и стандарты контроля качества лазерной резки основаны на качестве реза.
Технология резки Leapfrog и микросоединения для рассеивания тепла
лоток для аккумуляторной батареи электромобиля резка листового металла Принципы лазерной резки сосредоточены на порядке прохождения траектории, а не на скорости. Метод «скачка» (траектория, которая перескакивает между удаленными контурами, предотвращая накопление тепла с одной стороны) распределяет тепловую нагрузку по заготовке толщиной 1,5 мм и 4,0 мм. Микросоединения (небольшие необработанные выступы, которые закрепляют заготовку на каркасе) предотвращают смещение детали, направляя поток азота под давлением от 1,6 МПа до 2,0 МПа. Конструкция лазерной резки без заусенцев основана на использовании обоих инструментов, поскольку непрерывная односторонняя резка вызывает деформацию; именно здесь поток газа и порядок прохождения траектории обеспечивают заданную размерную полосу до любой последующей обработки.
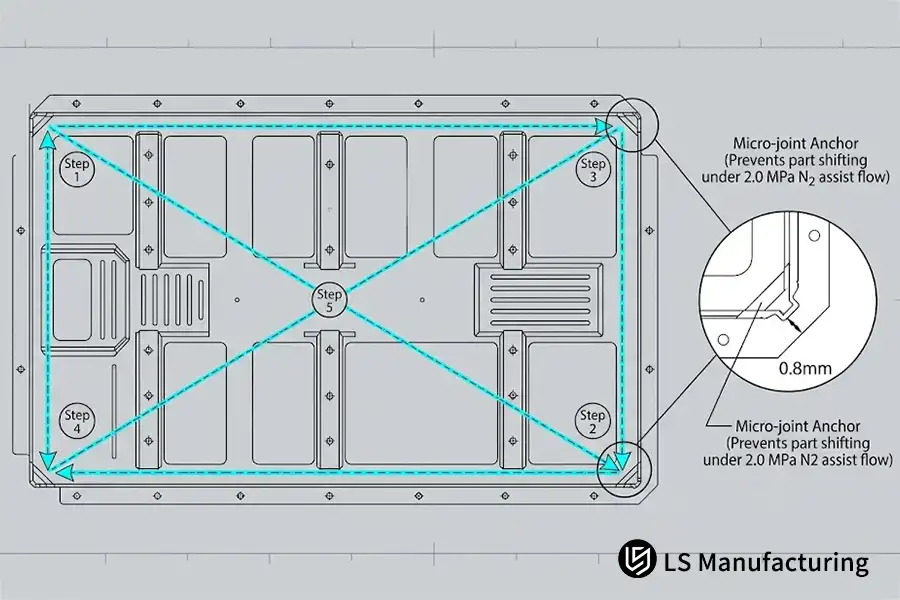
Рисунок 3Оптимизированная последовательность резки методом "скачок лягушки" (шаги 1–5) и конструкция анкерного крепления микросоединения 0,8 мм на раме лотка EV, снижающая термическую деформацию при подаче азота под давлением 2,0 МПа.
Какие материалы и профили лучше всего подходят для лазерной резки?
Волоконно-лазерная резка идеально подходит для штамповки листового металла толщиной 1,5–4,0 мм и экструдированных профилей. Луч с длиной волны 1,06 мкм расплавляет конструкционные сплавы 6061-T6 и 6082-T6, обеспечивая кромки без заусенцев при Ra 3,2 мкм и прочное соединение конструкционными клеями. Оценка общих преимуществ и недостатков лазерной резки помогает инженерам найти баланс между быстрой и гибкой обработкой контуров и тепловыми ограничениями при резке сверхтолстых листов.
Совместимость с различными классами материалов
- Лист 6061-T6 (1,5 мм): Быстро режет, имеет ровные, прямые края.
- Лист 6082-T6 (4,0 мм): Стабильно обеспечивает чистый край с шероховатостью Ra 3,2 мкм.
- 5182-O: Закалка обеспечивает отсутствие заусенцев при резке, но снижает прочность конструкции.
- Экструзионные профили: Легко обрабатывается с помощью специализированных установок для лазерной резки труб.
Конструктивные элементы за пределами лазерного окна
Четыре характеристики отличают лазерную резку волоконным лазером от других видов лазерной резки. штамповка и фрезерование алюминиевых лотковых конструкций на станках с ЧПУ.
| Атрибут | Волоконно-лазерная резка | Штамповка или фрезерование на станках с ЧПУ |
| Подходящий калибр | 1,5 мм – 4,0 мм | Примерно втрое увеличить потолок на 4,0 мм. |
| Типичный запас | Основные сплавы 6061-T6, 6082-T6 | Литая пластина |
| отделка кромки | Ra 3,2 мкм, без заусенцев | Срезанный или фрезерованный край |
| Типичное использование | Заготовки для лотков, крышки | Глубокие ступенчатые канавки |
Первоначальные допуски лазерной резки волоконным лазером также устанавливают границы: литые пластины и глубокие ступенчатые карманы выходят за пределы допустимых значений, поскольку фокусировка луча и выброс газа уменьшаются с увеличением толщины. Лазерная резка корпусов батарей электромобилей никогда не пробивает ламинаты с пенопластовым сердечником за один проход, поскольку захваченный газ в сердечнике расширяется быстрее, чем слои передают тепло. Запас прочности можно создать с помощью контрольного образца «проход/непроход» ниже. Максимум 4,0 мм.
Процесс зависит от марки стали, а не от марки материала.
Как лазерная резка волоконным лазером предотвращает деформацию лотков для электромобилей?
Технология лазерной резки волоконным лазером позволяет контролировать деформацию лотков для аккумуляторных батарей электромобилей за счет координации динамической модуляции мощности. с использованием потока азота под давлением 1,6–2,0 МПа для ограничения зоны термического воздействия (ЗТВ) до менее 0,08 мм. В конструкции днища лотка из сплава 6061-T6 толщиной 2,5 мм сегментированная импульсная обработка распределяет тепловые нагрузки по поперечным балкам большой протяженности, обеспечивая допуски профиля ±0,03 мм без деформации при механическом зажиме.
Сценарий применения
Программа создания шасси для коммерческих автомобилей на новых источниках энергии лоток 6061-T6 Пол имеет большой пролет с длинным круглым рисунком и поперечным расположением отверстий. Стенки канавки периметрального уплотнения должны быть идеально обработаны, а контурные ленты должны быть плотно подогнаны перед роботизированной лазерной сваркой и укладкой прокладки. Некоторые инженеры-стажеры задаются вопросом, может ли большинство методов резки без приспособлений обеспечить сохранение целостности лент без дополнительной механической обработки.
Обоснование выбора параметров
Сегментированная импульсная пробивка (путем «управления» импульсами для создания пауз между выстрелами, позволяющих теплу выходить наружу) распределяет тепловую нагрузку, в то время как непрерывная пробивка использует энергию импульса в одной точке времени и пространства. Давление азотной поддержки 1,6–2,0 МПа контролирует удаление шлака и турбулентность в расплавленной пленке и пропиле; чем выше давление, тем шире становится пропил. Для несегментированной импульсной пробивки, Зона термического воздействия (ЗТВ) отклонение составляет более 0,08 мм, что превышает допуск на плоскостность для днища герметичного лотка.
Результаты измерений
Уровень брака был снижен с от 14,5% до 4,2% в ходе испытаний прототипов, а себестоимость изготовления формованных деталей снизилась на 11,8%. Подача тепла лазерным лучом и выравнивание вспомогательного газа способствовали снижению брака при лазерной резке герметичных днищ лотков; в целом, терморегулирование влияет на плоскостность.
Источник данных: внутренняя база данных испытаний LS Manufacturing 2025–2026 (проект № AUTO-2026-T82, размер выборки >800, испытания днища прототипа лотка).
Часто задаваемые вопросы
1. В чем принципиальное различие между лазерной резкой с помощью волоконного лазера и процессом пробивки отверстий при изготовлении лотков для электромобилей?
Сравнение волоконного лазера и механической резки. Раскрывается принципиальное различие в процессах обработки: лазерная резка — это бесконтактный термический процесс, при котором металл плавится с помощью сфокусированного луча, тогда как механическая штамповка разделяет листовой материал путем его разрезания между пуансоном и матрицей. Далее ISO 9013:2017 В соответствии с классами допуска термической резки, компания LS Manufacturing поддерживает допуски профиля кромки в пределах... 0,01 мм и 0,05 мм для прототипирования и проверки мелкосерийного производства. Младшие инженеры различают кромки, обработанные термическим способом, от кромок, срезанных при резке, прежде чем выбирать штампы для программы изготовления лотков.
2. Почему при лазерной резке алюминиевых корпусов батарей вместо кислорода используется азот?
Вспомогательный газ представляет собой коаксиальный поток, окружающий режущий луч; азот остается инертным, в то время как кислород вступает в экзотермическую реакцию с расплавленным алюминием и образует черный оксид. Из справочника ASM, том 16, по термической резке, азот в от 1,6 МПа до 2,0 МПа Удаляет шлак, в результате чего получается поверхность с шероховатостью Ra 3,2 мкм, готовая для герметизации прокладкой. В процессе подготовки к сварке, используемом компанией LS Manufacturing, обеспечивается отсутствие оксидов на срезах; сотрудники отдела закупок используют одно изображение среза для принятия решения.
3. Можно ли добиться точности обработки лотков для батарей с помощью волоконного лазера ниже ±0,01 мм?
Нет. Поскольку лазерная резка волоконным лазером по своей природе является термическим процессом, динамические факторы, включая термическое расширение алюминия, зазор в направляющих станка и расходимость оптического луча, устанавливают реалистичный предел точности от ±0,03 мм до ±0,05 мм в соответствии со стандартом ISO 2768-m. Хотя компенсация ширины пропила надежно стабилизирует повторяемость профиля, элементы, требующие точности менее ±0,01 мм (такие как канавки для уплотнительных колец охлаждающей жидкости или отверстия для прецизионных штифтов), должны быть вырезаны лазером и обработаны с помощью вторичного фрезерования на станке с ЧПУ.
4. Каких конструктивных особенностей следует избегать начинающим инженерам при изготовлении лотков из листового металла, вырезанных лазером?
Микроотверстия — это отверстия меньшего диаметра, чем толщина исходного листа.Чрезмерно концентрированная энергия лазерного луча переплавляет стенки отверстия до того, как вспомогательный газ очистит расплавленный металл. Для выполнения пазов и выступов при лазерной резке требуется ширина паза, приближающаяся к толщине исходного листа, исходя из... ASME Y14.5-2018 Обозначения профиля. Другими словами, компания LS Manufacturing поддерживает минимальное расстояние в 1,5 листа от кромок среза для узких пазов; младшие инженеры рано осваивают минимальные диаметры отверстий.
Краткое содержание
Как только будут окончательно определены целевые показатели веса материала сборок, компоновка файлов и балок, а также согласованы энергия балки, взаимодействие потока вспомогательного газа и зоны допуска линейной сборки на этапе проектирования, все эти компромиссы начинают выглядеть заманчиво. Теперь герметичность упаковки становится вопросом одного повторяемого технологического окна, а не шлифовки после резки. Проще говоря: Выдержка под давлением и выброс азота определяют плоскостность лотка задолго до появления оснастки.
Проектирование конструкций аккумуляторных батарей для электромобилей и техническая поддержка.
Понимание динамики термической резки является основой для надежной конструкции корпуса аккумуляторной батареи электромобиля. Для оценки компромиссов в последующих технологических процессах и допусков конструкции ознакомьтесь с нашими техническими руководствами:
Рекомендуем прочитать: Руководство по изготовлению изделий из листового металла на заказ: выбор между лазерной резкой с использованием волоконного лазера и гидроабразивной резкой.