Deutsch


TL;DR: Faserlaserschneiden ist ein berührungsloses thermisches Trennverfahren für Gehäuseplatten von Elektrofahrzeugbatterien. Dabei wird das Schmelzbad durch einen koaxialen Hochdruckstrahl aus Stickstoffgas abgesaugt, um oxidfreie, schweißfertige Schnittkanten zu gewährleisten. Die Maßtoleranzen für Aluminiumbauteile mit Abmessungen von 1,5 mm bis 4,0 mm liegen zuverlässig zwischen ±0,03 mm und ±0,05 mm gemäß ISO 9013:2017, während Merkmale mit einer Toleranz unter ±0,01 mm eine zusätzliche CNC-Bearbeitung erfordern.
Verzogene Trägerrahmen stellen bei der Inspektion von Montagelinien für Elektrofahrzeugbatterien häufig ein Rätsel für junge Hardware-Ingenieure und Einkäufer dar. Ein weit verbreiteter Irrtum von Anfängern ist die Annahme, dass die Schnittkraft das Aluminium verbiegt, obwohl beim Laserschneiden kein mechanischer Werkzeugkontakt stattfindet. Tatsächlich entsteht die thermische Verformung durch ungleichmäßige Wärmeableitung, optische Absorptionsdynamik und Gasströmungsgrenzschichten. Die Beherrschung dieser drei Wechselwirkungen zeigt genau, wann eine lasergeschnittene Kante schweißfertig ist und wann eine zusätzliche CNC-Bearbeitung für eine leckagefreie Abdichtung des Batteriepacks erforderlich ist.
Warum Sie diesem Anfängerleitfaden vertrauen sollten?
Gloria, die leitende Ingenieurin des Unternehmens mit Mehr als 15 Jahre Erfahrung in der Präzisionstechnik und schnelles Prototyping, bietet Schulungen zum Thema EV-Gehäuse an und leitet die Überprüfung der Herstellbarkeit für jüngere Hardware-Teammitglieder. Folgen Sie Glorias Engineering Insights auf LinkedInDer Konstruktionsausschuss von LS Manufacturing bewertete vor der Veröffentlichung die Logik der Zeichnungsbeschriftungen.
Es folgen die Zeichnungsbeschriftungen. ASME Y14.5-2018-Standard Dies ist ein Standard für Bemaßung und Toleranzen in den Vereinigten Staaten. Daher wird die Wiederholgenauigkeit von Aluminiumtabletts mit einer Toleranz von ±0,035 mm anhand einer veröffentlichten Norm gemessen. Die Verzerrungen werden aus den Ergebnissen des Testprotokolls des LS-Fertigungsprojekts ermittelt.
In „Fundamentals of Modern Manufacturing“ (Mikell P. Groover, 7. Auflage) wird anhand der Prinzipien des thermischen Schneidens veranschaulicht, wie kurzzeitige Wärmeleitung die Strukturbeschaffenheit von Aluminiumlegierungen der 6000er-Serie verändert. Wenn Konstrukteure versuchen, Mikrometertoleranzen über alle Konturen hinweg einzuhalten, führt eine ungleichmäßige Erwärmung zwangsläufig zu einer Verschlechterung der Gesamtebenheit. Durch frühzeitige optische Prüfungen der Rohlinge können die Teams die durch den Lichtstrahl verursachte thermische Verformung von späteren Fehlausrichtungen der Spannvorrichtung trennen.
Wie funktioniert das Faserlaserschneiden bei Batterieträgern für Elektrofahrzeuge?
Bei Batterieträgern für Elektrofahrzeuge ist das Faserlaserschneiden ein thermisches, berührungsloses Verfahren zur Formgebung von 1,5 mm bis 4,0 mm dickem Aluminiumblech mittels eines fokussierten Laserstrahls. 1,06 μm StrahlUm wirklich zu verstehen Wie funktioniert das Faserlaserschneiden?Der Laserstrahl arbeitet mit einer Wellenlänge von 1,06 μm, während die längere Wellenlänge des 10 μm CO₂-Lasers von Aluminium schlecht absorbiert wird, was zu einer geringeren Kopplungseffizienz führt. Um das Faserlaserschneiden von Batterieträgern zu beherrschen, muss die Strahlintensität mit der Gaszufuhr abgestimmt werden. Stickstoff unter hohem Druck (1,6 MPa bis 2,0 MPa) bläst das geschmolzene Metall weg und schützt den Schnitt vor Oxidation. Bei 1,5 mm bis 4,0 mm dicken Aluminiumträgern vermeidet das Faserlaserschneiden Werkzeugverschleiß, während beim CO₂-Laserschneiden Energie an reflektierendem Aluminium verloren geht.
Optische Absorption und Strahldynamik in Aluminiumlegierungen
Das grundlegende Funktionsprinzip des Laserschneidens von Aluminiumanwendungen basiert auf der Absorption, und der Unterschied zwischen Faserlaser und CO2-Laser beim Aluminiumschneiden erklärt sich durch die Wellenlänge des Faserlasers von 1,06 μm: Bei Raumtemperatur führt dies zu einer höheren Aluminiumabsorption. Ein 1,5 mm bis 4,0 mm dickes Aluminiumblech erreicht seinen Schmelzpunkt in einem Faserlaser schneller, in einem CO2-Laser mit höherer Reflexionsrate jedoch langsamer.
Die Doppelrolle von Hochdruck-Hilfsstickstoff
Toleranzen beim Faserlaserschneiden Anfänger sollten mit der Schnittfugenbreite beginnen, da diese den Gasausstoß beeinflusst. Stickstoffunterstützung bei 1,6 MPa bis 2,0 MPa verdrängt den Sauerstoff, sodass die Schnittflächen schweißfertig bleiben und keine Oxidschicht entsteht. Der Gasimpuls bläst das geschmolzene Aluminium aus der Schnittfuge und verhindert das Anhaften von Schlacke. Aluminium-Laserschneiden Bei 6061-T6 ist die Reinigung der Flansche der Wannen auf die Einwirkung von Stickstoff angewiesen.
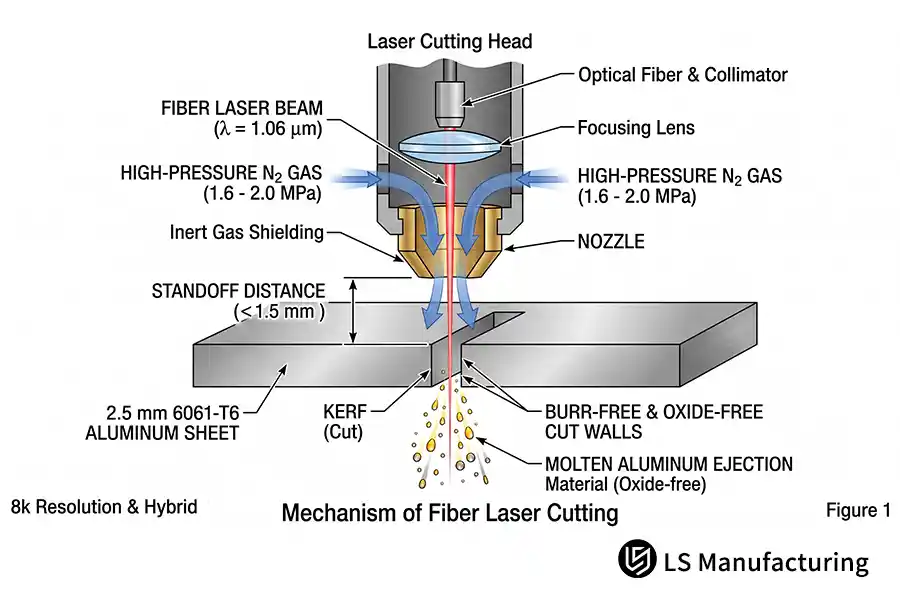
Abbildung 1Schematische Darstellung des Funktionsprinzips beim Faserlaserschneiden von Aluminium, die den 1,06 μm Strahl, den Düsenabstand (≤1,5 mm) und den Stickstoffausstoß mit 1,6–2,0 MPa veranschaulicht.
Was versteht man unter linearer Profiltoleranz bei lasergeschnittenen Tabletts?
Die lineare Profiltoleranz bei lasergeschnittenen Trägern ist die zulässige Abweichung der Schnittkante vom CAD-Nominalprofil. Sie dient als praktischer Richtwert für die Schneidtoleranz von Batterieträgern, bei denen die Passungen zwischen ±0,01 mm und ±0,05 mm variieren. Für die Bestimmung der linearen Profiltoleranz empfiehlt sich die Anwendung etablierter Normen für Laserschneidtoleranzen wie ISO 2768-m/f (ISO 2768-1:1989, allgemeine Toleranzklassen, m – mittel, f – fein). Die Toleranzen beim Faserlaserschneiden betragen ±0,05 mm für allgemeine Trägerprofile und lange Flansche. Toleranzen beim computergesteuerten numerischen Fräsen (CNC) Die Toleranzen betragen ±0,01 mm an den Bolzenlochmitten und Modul-Positionierflächen. Dichtflächen und Bolzenlochmitten müssen die ±0,01-mm-Seite aufweisen; einfache äußere Abdeckplatten sind ±0,05 mmDie
ISO 2768-m/f Basislinienbänder für Tablettumrisse
Die Toleranzen beim Faserlaserschneiden für Einsteiger unterscheiden sich je nach Merkmalen in zwei Bereichen: ±0,05 mm an Randzuschnitten und nicht abdichtenden Kanten sowie ±0,01 mm an Bolzenlochmitten mit Dichtungen. Die Wiederholgenauigkeit der Arbeitstische innerhalb des ±0,05-mm-Bereichs ist für beide Toleranzen entscheidend. Die Lochgrößen für das Laserschneiden platzieren die Bolzenlochmitten innerhalb dieses Bereichs. Laserschneidtoleranz CMM Die Inspektion bestätigte die Trennung.
Auswirkungen von Umkehrspiel und Schnittfugenbreite auf die Endtoleranz
Das Spiel von Servosystemen, also der Positionsverlust beim Umdrehen des Antriebs, führt zu Fehlern in der Fertigungstoleranz der Teile, und die Schnittfugenkorrektur verschiebt jede Kante nach innen oder außen. Es ist der Bewegungsfehler und nicht die Laserleistung, der die Mindesttoleranz langer Trägerflansche bestimmt.
Wo Laserschneiden aufhört und CNC-Fräsen beginnt
Anfänger bemängeln häufig eine unerreichbare Toleranz von ±0,01 mm über den gesamten Umfang der Batterieträger. Bei langen Flanschen der Batterieträger führt die kumulative Wärmediffusion naturgemäß zu Randabweichungen von bis zu ±0,05 mm. Folglich … CNC-Fräsen Für enge Passflächen und Modulpositionierungsbohrungen, die Toleranzen von weniger als ±0,01 mm erfordern, bleibt das Laserschneiden zwingend erforderlich, während die übrige Grundgeometrie effizient bearbeitet wird.
Vergleichstabelle der Ausgangswerte: Fertigungsgenauigkeit und Gradient der Prozessmerkmale von Batterieträgern
Vier Fertigungsdimensionen trennen konventionelle Güteklassen von Präzisionsgüten beim Zuschneiden von Aluminiumschalen, und Reihen verknüpfen messbare Prozessmerkmale mit den Einsatzbedingungen bei der Verpackungsmontage. Die Breite der Wärmeeinflusszone (HAZ, d. h. des festen Grundmetalls, das sich erweicht, ohne zu schmelzen) kennzeichnet das Verformungsrisiko.Die Schnittfugenbreite allein lässt also keine Rückschlüsse auf Verzug zu. Junge Ingenieure lesen lediglich eine Zeile und ordnen die Dichtflächen den Prozessqualitäten zu.
| Prozessattribut | Legacy-Basislinie | Standardqualität | Präzisionsklasse |
| Standard-Lineartoleranz | Doppeltes ±0,05 mm Band | ±0,05 mm | ±0,01 mm, durch Kompensation nachgezogen. |
| Oberflächenrauheit (Ra) | Zwei Rauheitsgrade über der Präzisionsgüte | Eine Rauheitsklasse über der Präzisionsklasse. | Ra 3,2 μm |
| HAZ-Breite | Breitestes beobachtetes thermisches Band | Etwa auf halbem Weg zwischen traditionellen und Präzisionsbändern | ≤0,08 mm |
| Typische Anwendung | Abdeckplatten für den Tablettrand, Schutzplatten | Modulmontageplatten, Entlüftungsventilbohrungen | Kühlkanalöffnungen, Dichtungsnuten |
Zusammenfassend lässt sich sagen, dass Standard-Schnittarbeiten mit 0,05 mm für große Tablettkonturen und Präzisionsarbeiten mit 0,01 mm für Kühlkanalöffnungen und Dichtungsnuten vorgesehen sind.
Warum verursacht die Wärmeeinflusszone Verformungen der Tabletts?
Die Wärmeeinflusszone (WEZ) ist der schmale Bereich neben einer Laserschnittkante, in dem sich die Legierung der 6000er-Serie erweicht und ihren Aggregatzustand ändert, ohne zu schmelzen. Warum verursacht die WEZ Verformungen an der Schale? Dynamische Leistungsmodulation hält die WEZ-Tiefe bei 1,5 mm bis 4,0 mm dickem Aluminium konstant bei 0,08 mm, während ein Durchgang mit konstanter Leistung die WEZ auf fast das Doppelte der Kontrolltiefe von 0,08 mm am selben Werkstück erhöht. Asymmetrische Querausdehnung führt zu Eigenspannungen, da die Abkühlung der Laserstrahlbewegung hinterherhinkt. Die Verweilzeit an den Ecken bestimmt die maximale Wärmeentwicklung; wichtige Tipps zum Laserschneiden in der Wärmeeinflusszone sind die Verweilzeit und nicht die Vorschubgeschwindigkeit. Die WEZ-Tiefe, nicht die Schnittkraft, entscheidet darüber, ob eine Schale mit großer Spannweite plan bleibt.
Thermische Gradienten und metallurgische Schwächung
Die Wärmeeinflusszone (geringfügige Verformung aufgrund ungleichmäßiger Wärmeleitung, wie im ASM Handbook Vol. 16 über Zerspanung und thermisches Schneiden beschrieben) entsteht beim Schneiden von 6061-T6 (lösungsgeglüht und anschließend künstlich gealtert). Dabei gehen aushärtende Ausscheidungen in der Nähe der Schnittstelle verloren, wodurch nur lokale Zugspannungen entstehen (ähnlich wie bei Legierungen wie 6061-T6). Eine 1,5 mm dicke Wand strahlt Wärme deutlich schneller ab als eine 4,0 mm dicke Wand, sodass die Querausdehnung unausgeglichen bleibt.
Reduzierung der Wärmeeinflusszone durch dynamische Leistungsanpassung
Die Wahl des Hilfsgases beim Faserlaserschneiden setzt einen zweiten Hebel: Bei 1,6 MPa bis 2,0 MPa bleibt Stickstoff als Hilfsgas inert, während Sauerstoff bei gleichem Druck exotherme Wärme und dunkle Oxide erzeugt. Die dynamische Leistungsmodulation reduziert das Tastverhältnis an Ecken und Verzögerungspunkten und hält die Wärmeeinflusszone (WEZ) bei 0,08 mm. Das Laserschneiden kleiner Löcher mit hohem Aspektverhältnis konzentriert die Strahlenergie und erfordert daher das gleiche Tastverhältnis. In der Praxis sorgt eine 0,08 mm dicke WEZ für ebene Kanten langer, dünnwandiger Schalen.
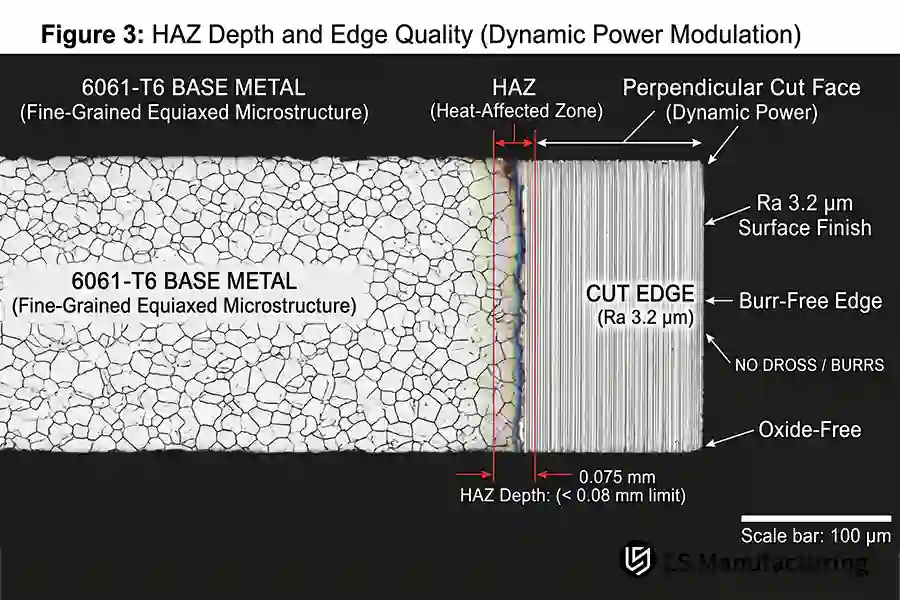
Abbildung 2: Mikroskopischer Querschnitt des mit dynamischer Leistungsmodulation geschnittenen Grundwerkstoffs 6061-T6, wobei eine Wärmeeinflusszone (WEZ) von 0,075 mm (<0,08 mm Grenzwert) und eine oxidfreie Kante von Ra 3,2 μm erhalten blieben.
Wie lassen sich die Toleranzen beim Laserschneiden von Batteriegehäusen kontrollieren?
Geschlossene Regelung der Strahlfokussierung, Schnittfugenkompensation und des Hilfsgasströmungsfeldes. Wie man den Strahl hält Toleranzen beim Laserschneiden Für Batteriegehäuse? Der Fokus liegt auf einer 1,5 mm bis 4,0 mm dicken, flachen Aluminiumoberfläche, wobei der Fokus knapp unterhalb des leicht negativen Fokuspunktes liegt, um die Energieverteilung zu optimieren und so eine maximale Durchdringung zu erreichen. Welches Hilfsgas wird verwendet? Stickstoff mit 1,6 MPa kann Schlacke auf 1,5 mm dickem Material wegblasen und bei 2,0 MPa das flüssige Metall auf 4,0 mm dickem Material abführen. Der letzte lineare Bereich befindet sich an Position ±0,01 mm mit einer Schnittfugenkompensation zwischen 0,01 mm und 0,05 mm.
Auswirkungen des Düsendurchmessers und des Düsenabstands auf die Gasgrenzschicht.
Die Wahl des Führungsgases beim Faserlaserschneiden bestimmt den Druck, während Düsenbohrung und Düsenabstand die Gasgrenzschicht definieren. Für einen optimalen und sauberen Auswurf sollte die Düsenbohrung der 1,5-mm-Messlehre entsprechen und der Düsenabstand unterhalb dieser Messlehre liegen. Der Stickstoff-Unterstützungsdruck sollte dabei zwischen 1,6 MPa und 2,0 MPa liegen. Falscher Druck oder ein zu geringer Düsenabstand verursachen häufig typische Laserschneidfehler bei Aluminiumteilen, wie z. B. Schlackenanhaftung, Kantengrate und lokale thermische Verformung. Ingenieure beurteilen die Stabilität der Grenzschicht anhand der Schnittkantenfarbe, nicht anhand der Vorschubgeschwindigkeit. Die Qualitätsstandards für das Laserschneiden basieren auf der Schnittkantenbeschaffenheit.
Sprungschneiden und Mikroverbindungen zur Wärmeverteilung
EV-Batteriehalterung Blechschneiden Die Prinzipien konzentrieren sich auf die Pfadreihenfolge anstatt auf die reine Schnittgeschwindigkeit. Das sogenannte Leapfrog-Schneiden (eine Pfadreihenfolge, die zwischen weit entfernten Konturen springt, sodass sich keine Wärme auf einer Seite staut) verteilt die Wärmebelastung gleichmäßig auf ein 1,5 mm × 4,0 mm großes Werkstück. Mikroverbindungen (kleine, ungeschnittene Laschen, die das Werkstück am Rahmen fixieren) verhindern ein Verrutschen des Werkstücks und lenken gleichzeitig einen Stickstoffstrom mit 1,6 MPa bis 2,0 MPa. Gratfreies Laserschneiden erfordert beide Verfahren, da kontinuierliches einseitiges Schneiden zu Verformungen führt. Hier gewährleisten Gaszufuhr und Pfadreihenfolge die Einhaltung der Maßhaltigkeit vor jeglicher Nachbearbeitung.
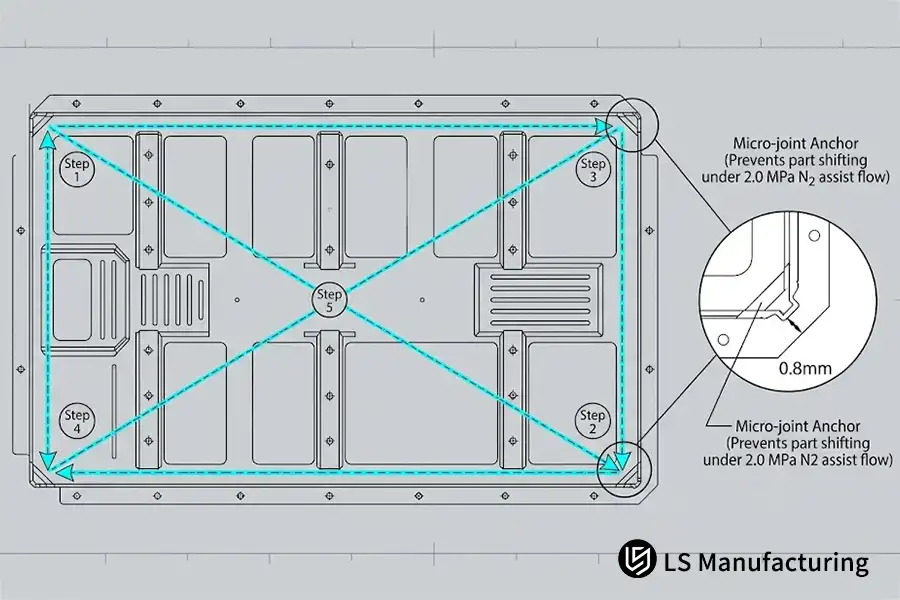
Abbildung 3: Optimierte Leapfrog-Schnittsequenz (Schritte 1–5) und 0,8 mm Mikrogelenkverankerung an einem EV-Tray-Rahmen, wodurch thermische Verformungen unter 2,0 MPa Stickstoff-Assist-Flow minimiert werden.
Welche Materialien und Profile eignen sich am besten für das Laserschneiden?
Das Faserlaserschneiden eignet sich ideal für das Stanzen von Blechen und Strangpressprofilen mit einer Dicke von 1,5 mm bis 4,0 mm. Ein 1,06 μm breiter Laserstrahl schmilzt die Strukturwerkstoffe 6061-T6 und 6082-T6 mit gratfreien Kanten bei einer Oberflächenrauheit (Ra) von 3,2 μm und gewährleistet so eine feste Verbindung für Strukturklebstoffe. Die Bewertung der Vor- und Nachteile des Laserschneidens hilft Ingenieuren, die Anforderungen an schnelle, flexible Konturen mit den thermischen Einschränkungen bei ultradicken Blechen in Einklang zu bringen.
Materialgütekompatibilität
- 6061-T6 Blech (1,5 mm): Schneidet schnell mit geraden, rechtwinkligen Kanten.
- 6082-T6 Blech (4,0 mm): Ergibt durchgehend eine saubere Kante mit einem Ra-Wert von 3,2 μm.
- 5182-O: Geglühtes Material lässt sich gratfrei schneiden, bietet aber eine geringere strukturelle Festigkeit.
- Extrusionen: Lässt sich problemlos mit speziellen, kundenspezifischen Laserschneidanlagen für Rohre bearbeiten.
Strukturelle Schnitte jenseits des Laserfensters
Vier Merkmale unterscheiden das Faserlaserschneiden von Stempeln und CNC-Fräsen der Aluminium-Traystrukturen.
| Attribut | Faserlaserschneiden | Stanzen oder CNC-Fräsen |
| Geeignete Spurweite | 1,5 mm – 4,0 mm | Etwa das Dreifache der 4,0 mm Deckenhöhe |
| Typischer Bestand | 6061-T6, 6082-T6 Basislegierungen | Gussplatte |
| Kantenverarbeitung | Ra 3,2 μm, gratfrei | Geschnittene oder gefräste Kante |
| Typische Verwendung | Tablettrohlinge, Verschlüsse | Tiefe Stufenrillen |
Die anfänglichen Toleranzen beim Faserlaserschneiden setzen ebenfalls die Grenzen: Gegossene Platten und tiefe Stufentaschen liegen außerhalb des zulässigen Bereichs, da der Fokus des Strahls und der Gasausstoß mit zunehmender Dicke abnehmen. Beim Laserschneiden von Gehäusen für Elektrofahrzeugbatterien werden Schaumstoffkernlaminate nie in einem Durchgang durchtrennt, da sich das eingeschlossene Kerngas schneller ausdehnt, als die Lagen Wärme ableiten. Die Toleranz kann mit einer Gut/Ausschuss-Lehre unterhalb der Toleranzgrenze festgelegt werden. Maximal 4,0 mm.
Der Prozess hängt von der Messgenauigkeit ab, nicht von der Materialgüte.
Wie lässt sich die Verformung von Elektrofahrzeug-Schalen durch Faserlaserschneiden kontrollieren?
Das Faserlaserschneiden kontrolliert die Verformung der Batteriehalterung von Elektrofahrzeugen durch Koordination der dynamischen Leistungsmodulation. mit einem Stickstoff-Unterstützungsstrom von 1,6–2,0 MPa, um die Wärmeeinflusszone (WEZ) auf unter 0,08 mm zu begrenzen. Bei einer 2,5 mm dicken 6061-T6-Trägerbodenkonstruktion verteilt die segmentierte Pulsierung die thermischen Lasten über großflächige Querträgermuster und hält die Profiltoleranzen auf ±0,03 mm ein, ohne dass es zu Verformungen durch die mechanische Klemmung kommt.
Anwendungsszenario
Das Chassis-Programm für Nutzfahrzeuge mit neuen Antrieben ist 6061-T6 Tablett Der Boden weist eine große Spannweite mit einem länglichen Rundprofil und einem Querträger-Bohrmuster auf. Die Wände der umlaufenden Dichtungsnut müssen präzise bearbeitet und die Konturbänder vor dem Roboter-Laserschweißen und dem Einlegen der Dichtung passgenau gefertigt sein. Einige Auszubildende im Maschinenbau fragen sich, ob die Bänder bei den meisten vorrichtungslosen Schneidverfahren ohne Nachbearbeitung erhalten bleiben können.
Begründung für die ausgewählten Parameter
Segmentiertes Pulsdurchdringen (durch „Steuerung“ der Pulse, um Pausen zwischen den Schüssen zu erzeugen und so die Wärmeabfuhr zu ermöglichen) verteilt die thermische Belastung, während kontinuierliches Durchdringen die Pulsenergie an einem einzigen Zeitpunkt und Ort nutzt. Die Stickstoffunterstützung von 1,6–2,0 MPa Die Schlackenentfernung und die Turbulenzen im Schmelzfilm und im Schnittspalt werden gesteuert; je höher der Druck, desto breiter der Schnittspalt. Bei nicht segmentiertem Impulsdurchstechen gilt Folgendes: Wärmeeinflusszone (WEZ) ist mehr als 0,08 mm, was die Toleranz für die Ebenheit des Bodens einer versiegelten Ladeschale überschreitet.
Gemessene Ergebnisse
Die Ausschussquote wurde reduziert von 14,5 % auf 4,2 % Während der Prototypenläufe sanken die Herstellungskosten für die Formteile um 11,8 %Die Wärmezufuhr durch den Strahl und die Ausrichtung des Hilfsgases trugen zur Reduzierung des Ausschusses beim Laserschneiden von versiegelten Trayböden bei; zusammenfassend lässt sich sagen, dass die Temperaturregelung die Planheit beeinflusst.
Datenquelle: Interne Testdatenbank von LS Manufacturing 2025–2026 (Projekt #AUTO-2026-T82, Stichprobengröße >800, Prototypen-Tray-Fertigungsläufe).
Häufig gestellte Fragen
1. Worin besteht der wesentliche Unterschied zwischen dem Schneiden mit einem Faserlaser und der Stanzbewegung beim EV-Tray?
Vergleich von Faserlaser- und mechanischem Schneiden offenbart grundlegende Unterschiede in der Verarbeitung: Laserschneiden ist ein berührungsloses thermisches Verfahren, bei dem Metall mithilfe eines fokussierten Strahls geschmolzen wird, während mechanisches Stanzen Blechmaterial durch Abscheren zwischen Stempel und Matrize trennt. ISO 9013:2017 Bei thermischen Schnitttoleranzklassen hält LS Manufacturing Kantenprofiltoleranzen zwischen 0,01 mm und 0,05 mm Für Prototypen und die Validierung in Kleinserien. Nachwuchsingenieure unterscheiden thermisch geschnittene Kanten von Scherkanten, bevor sie die Stanzwerkzeuge für ein Tray-Programm auswählen.
2. Warum wird beim Laserschneiden von Aluminium-Batteriegehäusen Stickstoff anstelle von Sauerstoff verwendet?
Das Hilfsgas bildet einen koaxialen Strom, der den Schneidstrahl umgibt; Stickstoff bleibt inert, während Sauerstoff mit geschmolzenem Aluminium exotherm reagiert und schwarzes Oxid bildet. (Aus: ASM Handbook Vol. 16 on thermal cutting, stickstoff at 1,6 MPa bis 2,0 MPa Durch das Ausblasen der Schlacke entsteht eine Oberfläche mit einer Oberflächenrauheit von Ra 3,2 μm, die für die Dichtungsabdichtung bereit ist. Das Schweißvorbereitungsverfahren von LS Manufacturing sorgt für oxidfreie Schnittflächen; das Einkaufspersonal nutzt ein einziges Bild der Schnittfläche zur Beurteilung.
3. Können mit Faserlaserschneiden Bearbeitungstoleranzen unter ±0,01 mm bei Batterieträgern erreicht werden?
Nein. Da das Faserlaserschneiden ein thermisches Verfahren ist, bestimmen dynamische Faktoren – wie die Wärmeausdehnung von Aluminium, das Führungsspiel der Maschine und die Divergenz des optischen Strahls – eine realistische Präzisionsgrenze von ±0,03 mm bis ±0,05 mm gemäß ISO 2768-m. Zwar stabilisiert die Schnittfugenbreitenkompensation zuverlässig die Profilwiederholgenauigkeit, doch müssen Merkmale, die eine Genauigkeit von unter ±0,01 mm erfordern (z. B. Kühlmittel-O-Ring-Nuten oder Präzisions-Dübelstiftlöcher), per Laser gestanzt und anschließend per CNC-Fräsen nachbearbeitet werden.
4. Welche Konstruktionsmerkmale sollten angehende Ingenieure bei lasergeschnittenen Blechschalen vermeiden?
Mikrolöcher sind Bohrungen, die kleiner sind als die Blechdicke des Grundmaterials.Eine zu hohe Konzentration der Strahlenergie führt zum Überschmelzen der Bohrungswände, bevor das Hilfsgas das geschmolzene Metall abführen kann. Nut-und-Feder-Verbindungen beim Laserschneiden erfordern eine Nutbreite, die sich der Dicke des Grundblechs annähert. ASME Y14.5-2018 Profilangaben. Anders ausgedrückt: LS Manufacturing hält bei schmalen Schlitzen einen Mindestabstand von 1,5 Blechstärken zu den Schnittkanten ein; Nachwuchsingenieure lernen frühzeitig die Mindestbohrungen kennen.
Zusammenfassung
Sobald die Zielvorgaben für das Materialgewicht der Baugruppen sowie die Datei- und Strahllayouts finalisiert sind und die Wechselwirkungen zwischen Strahlenergie und Hilfsgasfluss sowie die linearen Toleranzbereiche der Baugruppe bereits in der Konstruktionsphase festgelegt wurden, erscheinen all diese Kompromisse verlockend. Die leckagefreie Abdichtung der Packung wird dann zu einer Frage eines einzigen, wiederholbaren Prozessfensters und erfordert kein Nachschleifen mehr. Einfacher ausgedrückt: Die Verweilzeitwärme und der Stickstoffausstoß bestimmen die Planheit der Wanne, lange bevor die Vorrichtungen zum Einsatz kommen.
Strukturelle Konstruktion und technische Unterstützung für EV-Batterien
Das Verständnis der thermischen Schneiddynamik ist die Grundlage für eine robuste Konstruktion von Batteriegehäusen für Elektrofahrzeuge. Um die Abwägungen zwischen nachgelagerten Prozessschritten und die strukturellen Toleranzen zu bewerten, konsultieren Sie unsere technischen Leitfäden:
Weiterführende Lektüre: Leitfaden zur kundenspezifischen Blechbearbeitung: Faserlaserschneiden oder Wasserstrahlschneiden?