العربية


TL;DR: قطع الألياف بالليزر هي عملية فصل حراري بدون تلامس لألواح غلاف بطاريات السيارات الكهربائية، حيث يقوم تيار محوري عالي الضغط من غاز النيتروجين بإخلاء بركة المعدن المنصهر لضمان حواف قطع خالية من الأكسيد وجاهزة للحام. يتم الحفاظ على التفاوتات الأبعادية لمكونات الألومنيوم التي يتراوح حجمها بين 1.5 مم و 4.0 مم بشكل موثوق بين ±0.03 مم و ±0.05 مم وفقًا لمعايير ISO 9013:2017، في حين أن الميزات التي تقل عن ±0.01 مم تتطلب معالجة ثانوية باستخدام CNC.
تُسبب إطارات الصواني الملتوية حيرةً متكررةً لمهندسي الأجهزة المبتدئين وخبراء المشتريات عند فحص خطوط تجميع بطاريات السيارات الكهربائية. يظن المبتدئون خطأً أن قوة القطع هي التي تُثني الألومنيوم، على الرغم من أن القطع بالليزر لا يتضمن أي تلامس ميكانيكي للأداة. في الواقع، ينشأ التشوه الحراري من عدم توازن تبديد الحرارة، وديناميكيات الامتصاص الضوئي، وطبقات تدفق الغاز الحدية. يُساعد فهم هذه التفاعلات الثلاثة على تحديد الوقت الأمثل للحام الحافة المقطوعة بالليزر، ومتى تصبح المعالجة الثانوية باستخدام الحاسوب ضروريةً لإحكام إغلاق حزمة البطاريات ومنع التسرب.
لماذا تثق بهذا الدليل للمبتدئين؟
غلوريا، كبيرة مهندسي الشركة مع أكثر من 15 عامًا من الخبرة في الهندسة الدقيقة و النماذج الأولية السريعةيقدم التدريب على تصميم حاويات المركبات الكهربائية ويقود مراجعة قابلية التصنيع لأعضاء فريق الأجهزة المبتدئين. تابعوا رؤى غلوريا الهندسية على لينكدإنقامت اللجنة الهندسية لشركة LS Manufacturing بتقييم منطق تسميات الرسومات قبل النشر.
سيتم الإعلان عن نتائج الرسم لاحقاً معيار ASME Y14.5-2018 هذا معيارٌ للأبعاد والتفاوتات في الولايات المتحدة. لذا، يُقاس تفاوت ±0.035 مم في تكرارية الطاولة على صواني الألومنيوم وفقًا لقاعدة منشورة. تم الحصول على التشوهات من نتائج سجل اختبار مشروع التصنيع LS.
في كتاب "أساسيات التصنيع الحديث" (ميكيل ب. جروفر، الطبعة السابعة)، توضح مبادئ القطع الحراري كيف يؤثر التوصيل الحراري العابر على صلابة البنية في سبائك الألومنيوم من سلسلة 6000. عندما يحاول مهندسو التصميم تطبيق دقة تصل إلى ميكرون واحد على جميع الأسطح، يؤدي التسخين غير المنتظم حتمًا إلى تدهور استواء السطح. يتيح إجراء عمليات فحص بصري مبكرة للقطع الخام للفرق عزل التشوه الحراري الناتج عن شعاع القطع عن أي خلل لاحق في محاذاة التثبيت.
كيف تعمل تقنية القطع بالليزر الليفي في صواني بطاريات السيارات الكهربائية؟
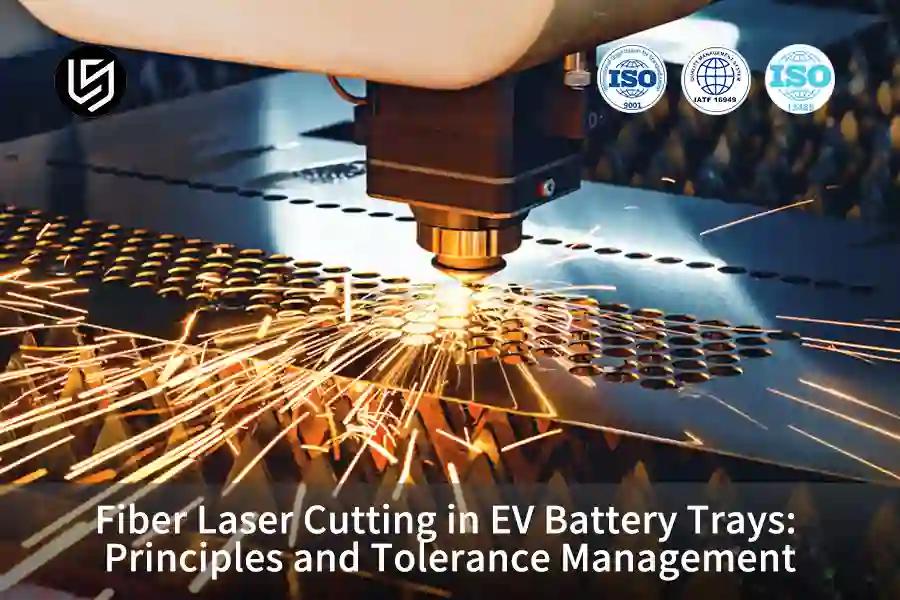
في صواني بطاريات السيارات الكهربائية، يُعد القطع بالليزر الليفي عملية حرارية لا تلامسية لتشكيل صفائح الألومنيوم التي يتراوح سمكها بين 1.5 مم و 4.0 مم عبر شعاع ليزر مركز شعاع 1.06 ميكرومترلفهم ذلك حقًا كيف تعمل تقنية القطع بالليزر الليفيمع الأخذ في الاعتبار أن شعاع الليزر يعمل عند طول موجي 1.06 ميكرومتر، بينما يتميز ليزر ثاني أكسيد الكربون ذو الطول الموجي الأطول (10 ميكرومتر) بامتصاص ضعيف من قِبل الألومنيوم، مما يؤدي إلى انخفاض كفاءة الاقتران. يتطلب إتقان عملية قطع صواني البطاريات باستخدام ليزر الألياف تنسيق شدة الشعاع مع تدفق الغاز. يعمل النيتروجين عالي الضغط (من 1.6 إلى 2.0 ميجا باسكال) على إزالة المعدن المنصهر وحماية القطع من الأكسدة. في صواني الألومنيوم التي يتراوح سمكها بين 1.5 و4.0 ملم، يمنع قطع ليزر الألياف تآكل الأداة، بينما يفقد ليزر ثاني أكسيد الكربون الطاقة على الألومنيوم العاكس.
الامتصاص الضوئي وديناميكيات الحزمة في سبائك الألومنيوم
يعتمد مبدأ عمل القطع بالليزر الأساسي لتطبيقات الألومنيوم على الامتصاص، ويوضح الفرق بين قطع الألومنيوم باستخدام ليزر الألياف وليزر ثاني أكسيد الكربون هذا الاختلاف: يؤدي طول موجة ليزر الألياف عند 1.06 ميكرومتر إلى امتصاص أكبر للألومنيوم عند درجة حرارة الغرفة. تصل صفائح الألومنيوم التي يتراوح سمكها بين 1.5 مم و4.0 مم إلى نقطة انصهارها بشكل أسرع في ليزر الألياف، ولكن بشكل أبطأ في ليزر ثاني أكسيد الكربون ذي معدل الانعكاس الأعلى.
الدور المزدوج للنيتروجين المساعد عالي الضغط
دقة القطع بالليزر الليفي بالنسبة للمبتدئين، ابدأ بعرض الشق، حيث يتناسب عرض الشق مع كمية الغاز المنبعث. يعمل النيتروجين المساعد بضغط يتراوح بين 1.6 و2.0 ميجا باسكال على إزاحة الأكسجين، مما يحافظ على أسطح القطع جاهزة للحام دون تكوّن طبقة أكسيد. كما أن زخم الغاز يدفع الألومنيوم المنصهر بعيدًا عن الشق ويمنع التصاق الخبث. قطع الألومنيوم بالليزر يعتمد 6061-T6 على عمل النيتروجين للحفاظ على نظافة حواف الصواني.
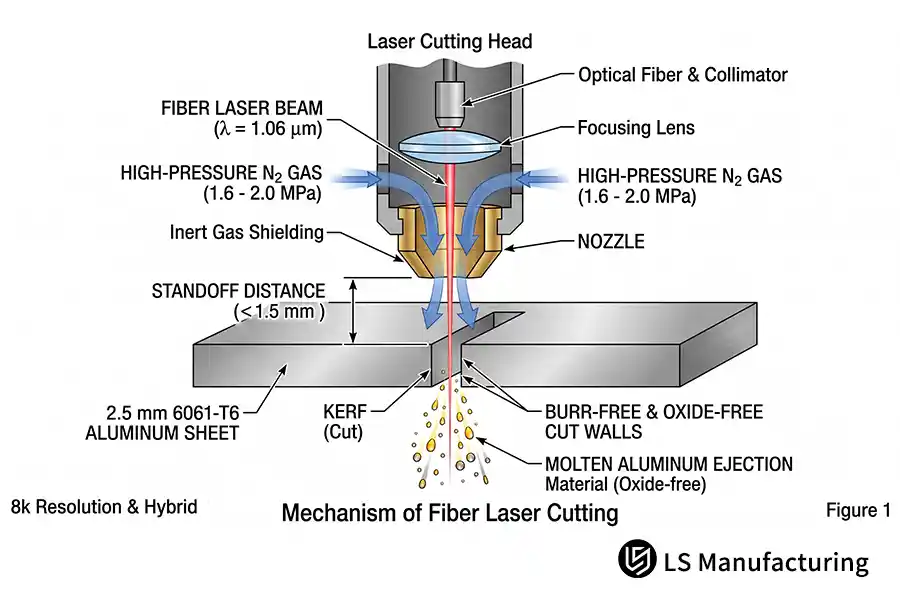
الشكل 1: رسم تخطيطي لمبدأ عمل قطع الألياف بالليزر في الألومنيوم، يوضح شعاع 1.06 ميكرومتر، ومسافة تباعد الفوهة (≤1.5 مم)، وإخراج النيتروجين المساعد 1.6-2.0 ميجا باسكال.
ما هو التفاوت المسموح به في الشكل الخطي في الصواني المقطوعة بالليزر؟
يُعرَّف التفاوت المسموح به في القطع الخطي للأدراج المقطوعة بالليزر بأنه الانحراف المسموح به لحافة القطع عن شكلها الاسمي في التصميم بمساعدة الحاسوب (CAD)، ويُستخدم كدليل عملي لتفاوت القطع في أدراج البطاريات حيث تتراوح المقاسات من ±0.01 مم إلى ±0.05 مم. يمكن الرجوع إلى معايير التفاوت المعتمدة في القطع بالليزر، مثل ISO 2768-m/f (ISO 2768-1:1989، فئات التفاوت العامة، m - متوسط، f - دقيق). يبلغ التفاوت المسموح به في القطع بالليزر الليفي ±0.05 مم في أشكال الأدراج العامة والحواف الطويلة، بينما دقة الطحن باستخدام التحكم الرقمي الحاسوبي (CNC) تكون المسافة بين مراكز ثقوب البراغي وأسطح تحديد موضع الوحدة ±0.01 مم. يجب أن يكون جانب ±0.01 مم موجودًا في أسطح منع التسرب ومراكز ثقوب البراغي؛ أما الألواح الخارجية البسيطة فهي ±0.05 مم.
ISO 2768-m/f أشرطة خط الأساس لتحديد حدود الصواني
تختلف دقة قطع الألياف بالليزر للمبتدئين في نطاقين حسب الخصائص: ±0.05 مم على القطع المحيطية والحواف غير المحكمة الإغلاق، و±0.01 مم على مراكز ثقوب البراغي المزودة بحشوات مانعة للتسرب. وتحدد دقة تكرار طاولات العمل ضمن نطاق ±0.05 مم كلا النطاقين. وتضع أحجام الثقوب المستخدمة في القطع بالليزر مراكز ثقوب البراغي ضمن هذا النطاق. دقة القطع بالليزر CMM أكد الفحص وجود الانقسام.
تأثير رد الفعل العكسي وعرض القطع على التفاوت النهائي
يؤدي رد فعل أنظمة المؤازرة، وهو فقدان الموضع عند دوران المحرك، إلى إدخال خطأ في دقة تصنيع الأجزاء، كما أن تصحيح عرض القطع يُحرك كل حافة إلى الداخل أو الخارج. إن خطأ الحركة، وليس قوة الليزر، هو الذي يُحدد الحد الأدنى لدقة حواف الصواني الطويلة.
أين ينتهي القطع بالليزر ويبدأ الطحن باستخدام الحاسوب (CNC)
كثيرًا ما يشير المبتدئون إلى صعوبة تحقيق دقة ±0.01 مم على كامل محيط صينية البطارية. ومع ذلك، فإن الانتشار الحراري التراكمي على حواف صينية البطارية الطويلة يؤدي بشكل طبيعي إلى زيادة انحرافات الحواف لتصل إلى ±0.05 مم. ونتيجة لذلك، يصبح الانحراف الثانوي الطحن باستخدام الحاسوب يظل إلزاميًا بالنسبة لواجهات التزاوج الضيقة وفتحات تحديد مواقع الوحدات التي تتطلب تفاوتات أدق من ±0.01 مم، في حين أن القطع بالليزر يتعامل بكفاءة مع الهندسة الأساسية المتبقية.
جدول مقارنة أساسي: دقة التصنيع وتدرج سمات العملية لصواني البطاريات
أربعة أبعاد تصنيعية تفصل بين الدرجات التقليدية والدرجات الدقيقة في قطع صواني الألمنيوم، وتربط الصفوف سمات العملية القابلة للقياس بظروف خدمة تجميع العبوات. يشير عرض المنطقة المتأثرة بالحرارة (أي المعدن الأساسي الصلب الذي يلين دون أن ينصهر) إلى خطر التشوهلذا، فإن عرض الشق وحده لا يتنبأ بالتشوه. يقرأ المهندسون المبتدئون صفًا واحدًا ويطابقون أسطح منع التسرب مع درجات المعالجة.
| سمة العملية | خط الأساس القديم | درجة قياسية | درجة الدقة |
| التفاوت الخطي القياسي | شريط مزدوج ±0.05 مم | ±0.05 مم | ±0.01 مم، تم تضييقها بالتعويض |
| خشونة السطح (Ra) | درجتان من الخشونة أعلى من درجة التشطيب الدقيق | درجة واحدة من الخشونة أعلى من درجة التشطيب الدقيق | Ra 3.2 ميكرومتر |
| عرض منطقة الخطر | تم رصد أوسع نطاق حراري | يقع تقريبًا في منتصف المسافة بين النطاقات القديمة والنطاقات الدقيقة | ≤0.08 مم |
| التطبيق النموذجي | غطاء محيط الصينية، ألواح الحماية | لوحات تثبيت الوحدات، فتحات صمام التهوية | فتحات قنوات التبريد، أخاديد إحكام الإغلاق |
باختصار، القطع القياسي 0.05 مم مخصص للخطوط العريضة الكبيرة للصواني، والقطع الدقيق 0.01 مم مخصص لفتحات قنوات التبريد والأخاديد ذات التركيب المحكم.
لماذا تتسبب المنطقة المتأثرة بالحرارة في تشوه الصينية؟
المنطقة المتأثرة بالحرارة (HAZ) هي النطاق الضيق المجاور للقطع بالليزر، حيث تلين سبيكة صينية سلسلة 6000 وتتغير حالتها دون انصهار. لماذا تُسبب المنطقة المتأثرة بالحرارة تشوهًا في الصينية؟ يُحافظ تعديل الطاقة الديناميكي على عمق المنطقة المتأثرة بالحرارة عند 0.08 مم على الألومنيوم بسماكة تتراوح بين 1.5 مم و4.0 مم، بينما يدفع تمرير الطاقة الثابتة المنطقة المتأثرة بالحرارة إلى ما يقارب ضعف عمق التحكم البالغ 0.08 مم على نفس القطعة. يُؤدي التمدد العرضي غير المتماثل إلى تراكم إجهاد متبقٍ عندما يتأخر التبريد عن سرعة حركة الشعاع. يُحدد وقت التوقف عند الزاوية ذروة الحرارة، وتبدأ نصائح القطع بالليزر للمنطقة المتأثرة بالحرارة بمدة التوقف، وليس بسرعة الحركة. يُحدد عمق المنطقة المتأثرة بالحرارة، وليس قوة القطع، ما إذا كانت الصينية ذات الامتداد الكبير ستبقى مسطحة أم لا.
التدرجات الحرارية والضعف المعدني
عند قطع سبيكة 6061-T6 (المعالجة الحرارية بالمحلول ثم التقسية الاصطناعية)، يحدث تشوه طفيف في المنطقة المتأثرة بالحرارة (تشوه طفيف ناتج عن عدم انتظام تدفق الحرارة كما هو موضح في دليل ASM المجلد 16 حول التشغيل والقطع الحراري). تفقد الرواسب المقوية في محيط القطع، مما يوفر فقط إجهاد شد موضعي (سبائك مشابهة لـ 6061-T6). يشع جدار بسمك 1.5 مم الحرارة أسرع بكثير من جدار بسمك 4.0 مم، لذا يبقى التمدد العرضي غير متوازن.
تقليل المخاطر الحرارية عن طريق ضبط الطاقة الديناميكي
يُشكّل اختيار غاز المساعدة في قطع الألياف بالليزر عاملاً إضافياً: فعند ضغط يتراوح بين 1.6 و2.0 ميجا باسكال، يبقى غاز النيتروجين خاملاً، بينما يُضيف غاز الأكسجين، عند نفس الضغط، حرارةً طاردةً للحرارة وأكسيداً داكناً. يُقلّل تعديل الطاقة الديناميكي من دورة التشغيل عند الزوايا ونقاط التباطؤ، مع الحفاظ على عمق منطقة التأثير الحراري عند 0.08 مم. يُركّز قطع الثقوب الصغيرة ذات النسبة العالية بين الطول والعرض طاقة الشعاع، ويتطلّب نفس دورة التشغيل للقطع. عملياً، يُحافظ عمق منطقة التأثير الحراري البالغ 0.08 مم على استواء حواف الصواني الطويلة ذات الجدران الرقيقة.
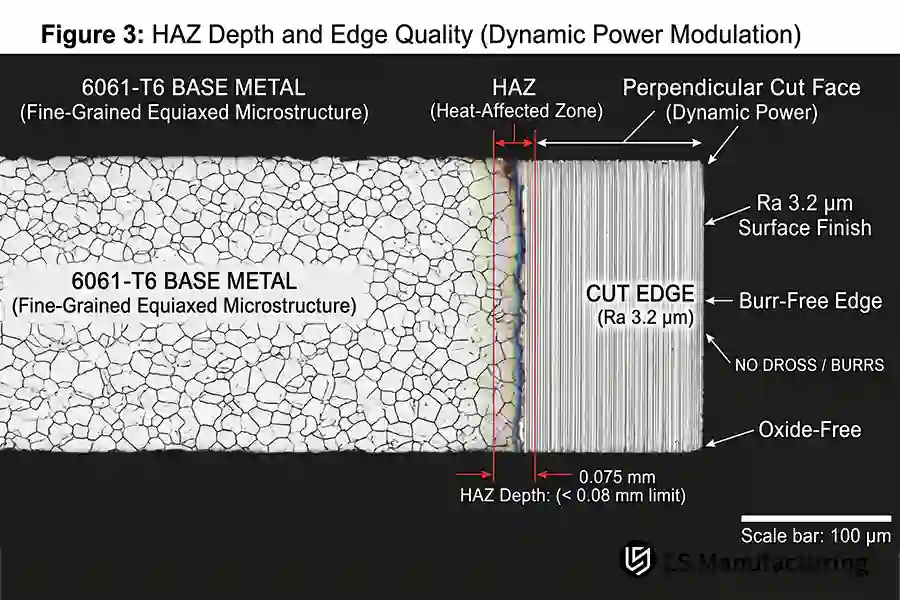
الشكل 2: مقطع عرضي مجهري للمعدن الأساسي 6061-T6 المقطوع بتعديل الطاقة الديناميكي، مع الحفاظ على عمق منطقة التأثير الحراري 0.075 مم (حد <0.08 مم) وحافة Ra 3.2 ميكرومتر خالية من الأكسيد.
كيفية التحكم في دقة القطع بالليزر في حاويات البطاريات؟
معايرة الحلقة المغلقة لتركيز الشعاع، وتعويض عرض الشعاع، ومجال تدفق الغاز المساعد. كيفية تثبيت دقة القطع بالليزر بالنسبة لأغلفة البطاريات؟ يتم تركيز الطاقة على سطح ألومنيوم مسطح بسماكة تتراوح بين 1.5 مم و4.0 مم، مع تركيز أقل قليلاً من التركيز السالب على السطح لتوسيع توزيع الطاقة وتحقيق أقصى قدر من الاختراق. ما هو الغاز المساعد؟ يمكن للنيتروجين بضغط 1.6 ميجا باسكال أن ينفخ الخبث على المعدن بسماكة 1.5 مم، وأن ينفخ المعدن المنصهر بضغط 2.0 ميجا باسكال على المعدن بسماكة 4.0 مم. يتم ضبط النطاق الخطي النهائي عند موضع ±0.01 مم، مع تعويض عرض القطع ليتراوح بين 0.01 مم و0.05 مم.
تأثيرات قطر فوهة البخاخ والمسافة الفاصلة على طبقة الغاز الحدية.
يُحدد اختيار غاز التوجيه في القطع بالليزر الليفي الضغط، بينما يُحدد قطر فوهة القطع والمسافة الفاصلة طبقة الغاز الحدية. استخدم قطر فوهة عند مقياس صينية القطع 1.5 مم، واجعل المسافة الفاصلة أقل من هذا المقياس للحصول على ضغط مساعد من النيتروجين يتراوح بين 1.6 و2.0 ميجا باسكال، مما يُسهل عملية إخراج القطع ويجعلها أنظف. غالبًا ما يتسبب الضغط أو المسافة الفاصلة غير المناسبة في حدوث عيوب شائعة في القطع بالليزر التي تُعاني منها قطع الألومنيوم، مثل تراكم الخبث، والنتوءات على الحواف، والتشوه الحراري الموضعي. يُقيّم المهندسون استقرار الطبقة الحدية من خلال لون حافة القطع، وليس سرعة القطع، وتُبنى معايير مراقبة جودة القطع بالليزر على حافة القطع.
تقنية القطع بالقفز والوصلات الدقيقة لتوزيع الحرارة
صينية بطارية السيارة الكهربائية قطع الصفائح المعدنية تركز المبادئ على ترتيب المسار بدلاً من السرعة القصوى. يوزع القطع بالقفز (وهو ترتيب مسار ينتقل بين محيطات متباعدة بحيث لا تتراكم الحرارة على جانب واحد) الحمل الحراري على قطعة خام بسمك 1.5 مم × 4.0 مم. تمنع الوصلات الدقيقة (ألسنة صغيرة غير مقطوعة تثبت القطعة الخام بالهيكل) هجرة الجزء مع توجيه تدفق النيتروجين بضغط يتراوح بين 1.6 و2.0 ميجا باسكال. يعتمد تصميم القطع بالليزر الخالي من النتوءات على كلا الأداتين، لأن القطع المستمر من جانب واحد يُحدث تشوهًا؛ وهنا يضمن تدفق الغاز وترتيب المسار ثبات الأبعاد قبل أي عمليات تشغيل لاحقة.
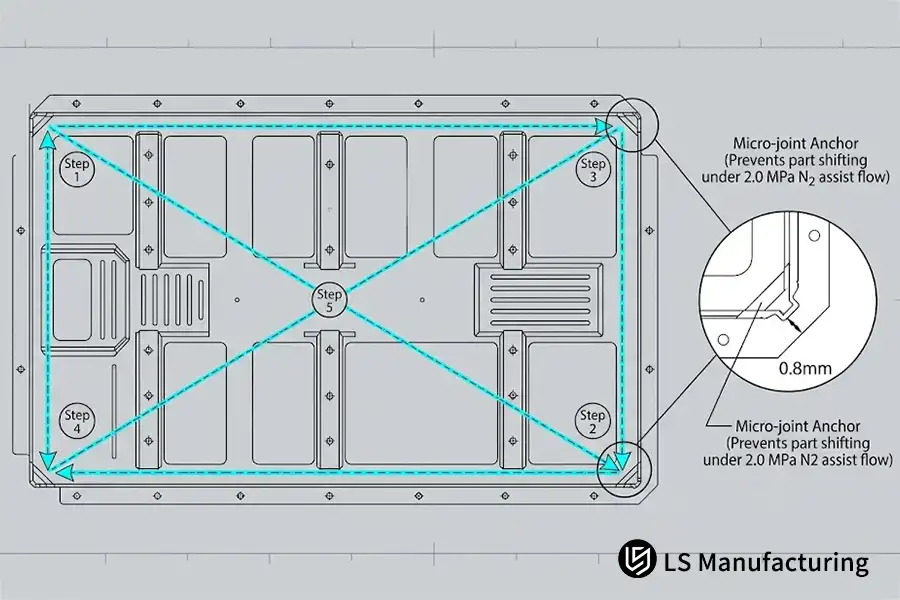
الشكل 3: تسلسل قطع القفز المحسن (الخطوات 1-5) وتصميم مرساة المفصل الدقيق 0.8 مم على إطار صينية EV، مما يقلل من التشوه الحراري تحت تدفق النيتروجين المساعد 2.0 ميجا باسكال.
ما هي المواد والقطاعات الأكثر ملاءمة للقطع بالليزر؟
يُعدّ القطع بالليزر الليفي مثاليًا لألواح التشكيل والقطاعات المبثوقة بسماكة تتراوح بين 1.5 مم و4.0 مم. يعمل شعاع الليزر ذو قطر 1.06 ميكرومتر على صهر الهياكل المصنوعة من سبائك الألومنيوم 6061-T6 و6082-T6، مما ينتج عنه حواف ناعمة خالية من النتوءات بدقة Ra تبلغ 3.2 ميكرومتر، ما يضمن التصاقًا قويًا بالمواد اللاصقة الهيكلية. يساعد تقييم مزايا وعيوب القطع بالليزر المهندسين على تحقيق التوازن بين سرعة ومرونة تشكيل الخطوط والقيود الحرارية المفروضة على الألواح فائقة السماكة.
توافق درجة المواد
- صفيحة 6061-T6 (1.5 مم): يقطع بسرعة بحواف مستقيمة ومربعة.
- 6082-T6 صفيحة (4.0 مم): ينتج باستمرار حافة نظيفة بدقة Ra 3.2 ميكرومتر.
- 5182-O: تتميز القطع المعالجة حرارياً بأنها خالية من النتوءات، ولكنها توفر قوة هيكلية أقل.
- عمليات البثق: تتم معالجتها بسهولة عبر تجهيزات قطع الأنابيب بالليزر المخصصة.
المقاطع الهيكلية خارج نافذة الليزر
أربع خصائص تميز عملية قطع الألياف بالليزر عن غيرها ختم والطحن باستخدام الحاسوب لهياكل الصواني المصنوعة من الألومنيوم.
| يصف | قطع الألياف بالليزر | التشكيل بالضغط أو الطحن باستخدام الحاسوب |
| المقياس المناسب | 1.5 مم - 4.0 مم | قم بزيادة ارتفاع السقف بمقدار ثلاثة أضعاف تقريبًا عن 4.0 مم |
| المخزون النموذجي | سبائك 6061-T6 و 6082-T6 الأصلية | لوحة مصبوبة |
| تشطيب الحواف | Ra 3.2 ميكرومتر، خالٍ من النتوءات | حافة مقطوعة أو مطحونة |
| الاستخدام النموذجي | صواني فارغة، أغطية | أخاديد عميقة متدرجة |
تحدد دقة القطع بالليزر الليفي الأولية الحدود أيضًا: فالألواح المصبوبة والتجاويف المتدرجة العميقة تقع خارج نطاق الدقة المسموح به، حيث يقل تركيز الشعاع وانبعاث الغاز مع زيادة السماكة. ولا يمكن لقطع غلاف بطارية السيارة الكهربائية بالليزر اختراق الصفائح ذات النواة الرغوية في تمريرة واحدة، لأن الغاز المحصور في النواة يتمدد أسرع من انتقال الحرارة بين الطبقات. ويمكن تحديد هامش الأمان باستخدام اختبار قياس القبول/الرفض أسفل... 4.0 مم كحد أقصى.
تعتمد العملية على درجة القياس، وليس على درجة المادة.
كيف تتحكم تقنية القطع بالليزر الليفي في تشوه صينية السيارة الكهربائية؟
تتحكم عملية القطع بالليزر الليفي في تشوه صينية بطارية السيارة الكهربائية من خلال تنسيق تعديل الطاقة الديناميكي مع تدفق مساعد من النيتروجين بضغط 1.6-2.0 ميجا باسكال لتقييد المنطقة المتأثرة بالحرارة (HAZ) تحت 0.08 مم. في قاعدة أرضية صينية 6061-T6 بسمك 2.5 مم، تعمل النبضات المجزأة على توزيع الأحمال الحرارية عبر أنماط العوارض المتقاطعة ذات الامتداد الكبير، مما يحافظ على تفاوتات المظهر الجانبي عند ±0.03 مم دون تشوه التثبيت الميكانيكي.
سيناريو التطبيق
برنامج الشاسيه للمركبات التجارية التي تعمل بالطاقة الجديدة 6061-T6 tray أرضية ذات امتداد واسع بنمط دائري طويل ونمط ثقوب متقاطعة. يجب تشكيل جدران أخدود مانع التسرب المحيطي بدقة متناهية، ويجب تثبيت أشرطة التشكيل بإحكام قبل اللحام بالليزر الآلي ووضع الحشية. يتساءل بعض المتدربين الهندسيين عما إذا كان بإمكان معظم عمليات القطع بدون تثبيت الحفاظ على الأشرطة دون الحاجة إلى عملية تشكيل ثانوية.
الأساس المنطقي وراء المعايير المختارة
يعمل الاختراق النبضي المجزأ (عن طريق "توجيه" النبضات لإحداث فواصل بين الطلقات للسماح للحرارة بالخروج) على توزيع الحمل الحراري، بينما يستخدم الاختراق المستمر طاقة النبضة في نقطة واحدة من الزمان والمكان. ويساعد ضغط النيتروجين في... 1.6–2.0 ميجا باسكال يتحكم في إزالة الخبث والاضطراب في طبقة المعدن المنصهر والشق؛ فكلما زاد الضغط، اتسع الشق. بالنسبة للثقب النبضي غير المجزأ، المنطقة المتأثرة بالحرارة (HAZ) يزيد عن 0.08 مم، وهو ما يتجاوز التفاوت المسموح به في استواء أرضية الصينية المغلقة.
النتائج المقاسة
تم تخفيض معدل الخردة من من 14.5% إلى 4.2% أثناء تشغيل النماذج الأولية، وانخفضت تكلفة تصنيع الأجزاء المشكلة بنسبة 11.8%ساهم توصيل الحرارة بواسطة الشعاع ومحاذاة الغاز المساعد في تقليل الخردة أثناء القطع بالليزر لأرضيات الصواني المغلقة؛ باختصار، يؤثر التحكم الحراري على التسطيح.
مصدر البيانات: قاعدة بيانات الاختبار الداخلي لشركة LS Manufacturing 2025-2026 (المشروع رقم AUTO-2026-T82، حجم العينة >800، عمليات تشغيل أرضية صينية النموذج الأولي).
الأسئلة الشائعة
1. ما هو الفرق الأساسي بين القطع بالليزر الليفي وحركة التثقيب لصينية المركبات الكهربائية؟
تقييم القطع بالليزر الليفي مقابل القطع الميكانيكي يكشف ذلك عن اختلافات جوهرية في عمليات التصنيع: فالقطع بالليزر عملية حرارية لا تلامسية تعمل على صهر المعدن باستخدام شعاع مركز، بينما يفصل التثقيب الميكانيكي صفائح المعدن عن طريق قصها بين أداة التثقيب وقالب. ISO 9013:2017 تحافظ شركة LS Manufacturing على فئات التفاوت المسموح بها في القطع الحراري، والتي تتراوح بين تفاوتات شكل الحافة. 0.01 مم و 0.05 مم لأغراض النماذج الأولية والتحقق من صحة الدفعات الصغيرة. يميز المهندسون المبتدئون بين الحواف المقطوعة حرارياً والحواف المقصوصة قبل اختيار القوالب لبرنامج الصواني.
2. لماذا يتم استخدام النيتروجين بدلاً من الأكسجين في عملية القطع بالليزر لأغلفة بطاريات الألومنيوم؟
غاز المساعدة عبارة عن تدفق محوري يحيط بشعاع القطع؛ يبقى النيتروجين خاملاً بينما يتفاعل الأكسجين طاردًا للحرارة مع الألومنيوم المنصهر مكونًا أكسيدًا أسود. من دليل ASM المجلد 16 حول القطع الحراري، النيتروجين عند من 1.6 ميجا باسكال إلى 2.0 ميجا باسكال يزيل الخبث وينتج عنه سطح Ra 3.2 ميكرومتر جاهز لإحكام إغلاق الحشية. تحافظ عملية تحضير اللحام في شركة LS Manufacturing على الأسطح المقطوعة خالية من الأكسيد؛ ويستخدم موظفو المشتريات صورة واحدة للسطح المقطوع لاتخاذ القرار.
3. هل يمكن لتقنية القطع بالليزر الليفي تحقيق دقة تصنيع أقل من ±0.01 مم على صواني البطاريات؟
لا. نظرًا لأن القطع بالليزر الليفي عملية حرارية بطبيعتها، فإن العوامل الديناميكية - بما في ذلك التمدد الحراري للألمنيوم، وخلوص دليل الماكينة، وتباعد الشعاع الضوئي - تحدد حدًا واقعيًا للدقة يتراوح بين ±0.03 مم و±0.05 مم وفقًا لمعيار ISO 2768-m. في حين أن تعويض عرض القطع يُثبّت تكرارية الشكل بشكل موثوق، إلا أن الميزات التي تتطلب دقة أقل من ±0.01 مم (مثل أخاديد حلقات التبريد أو ثقوب دبابيس التثبيت الدقيقة) يجب قطعها بالليزر ثم تشطيبها باستخدام عملية طحن ثانوية باستخدام الحاسوب (CNC).
4. ما هي ميزات التصميم التي يجب على المهندسين المبتدئين تجنبها في صواني الصفائح المعدنية المقطوعة بالليزر؟
الثقوب الدقيقة هي ثقوب أصغر من سمك الصفيحة الأصليةتؤدي طاقة الشعاع المركزة بشكل مفرط إلى انصهار جدران التجويف قبل وصول غاز المساعدة لتنظيف المعدن المنصهر. تتطلب ميزات اللسان والشق في القطع بالليزر عرض شق يقترب من سمك الصفيحة الأصلية، بناءً على ASME Y14.5-2018 تحديد خصائص القطع. بعبارة أخرى، تحافظ شركة LS Manufacturing على مسافة لا تقل عن 1.5 مقياس للورقة من حواف القطع للفتحات الضيقة؛ ويتعلم المهندسون المبتدئون الحد الأدنى للثقوب في وقت مبكر.
ملخص
بمجرد الانتهاء من تحديد أوزان المواد المستهدفة لهذه التجميعات، وتصميمات الملفات والحزم، وتحديد طاقة الحزمة وتفاعلات تدفق الغاز المساعد ومناطق التفاوت المسموح بها في التجميع الخطي في مرحلة التصميم، تبدأ جميع هذه المفاضلات في الظهور بشكل مغرٍ. عندها يصبح إحكام إغلاق العبوة ومنع التسرب مسألة عملية واحدة قابلة للتكرار، وليس عملية تجليخ بعد القطع. بعبارة أخرى: تحدد حرارة التثبيت وإخراج النيتروجين مدى استواء الصينية، قبل وقت طويل من ظهور التركيبات.
الهندسة الهيكلية والدعم الفني لبطاريات السيارات الكهربائية
يُعدّ فهم ديناميكيات القطع الحراري أساسًا لتصميم غلاف بطارية متين للسيارات الكهربائية. لتقييم المفاضلات في عمليات التصنيع اللاحقة والتفاوتات الهيكلية، يُرجى الاطلاع على أدلتنا الفنية.
قراءات ذات صلة: دليل تصنيع الصفائح المعدنية حسب الطلب: اختيار القطع بالليزر الليفي مقابل القطع بنفث الماء.