Português (Brasil)


Resumindo: Corte a laser de fibra É um processo de separação térmica sem contato para painéis de invólucro de baterias de veículos elétricos. onde um jato coaxial de nitrogênio de alta pressão evacua a poça de metal fundido para garantir bordas de corte livres de óxido e prontas para soldagem. As tolerâncias dimensionais para componentes de alumínio de 1,5 mm a 4,0 mm mantêm-se de forma confiável entre ±0,03 mm e ±0,05 mm, de acordo com as normas ISO 9013:2017, enquanto as características com tolerância inferior a ±0,01 mm exigem usinagem CNC secundária.
A deformação das estruturas das bandejas frequentemente confunde engenheiros de hardware júnior e especialistas em compras durante a inspeção de linhas de montagem de baterias de veículos elétricos. Um equívoco comum entre iniciantes é a crença de que a força de corte deforma o alumínio, embora o corte a laser não envolva contato mecânico com a ferramenta. Na realidade, a distorção térmica resulta da dissipação de calor desequilibrada, da dinâmica de absorção óptica e das camadas limite do fluxo de gás. Dominar essas três interações revela exatamente quando uma borda cortada a laser está pronta para soldagem e quando a usinagem CNC secundária se torna necessária para garantir a vedação hermética da bateria.
Por que confiar neste guia para iniciantes?
Gloria, a engenheira sênior da empresa, com Mais de 15 anos de experiência em engenharia de precisão e prototipagem rápida, oferece treinamento em gabinetes para veículos elétricos e lidera a revisão de viabilidade de fabricação para membros juniores da equipe de hardware. Acompanhe as dicas de engenharia de Gloria no LinkedIn.O Comitê de Engenharia da LS Manufacturing avaliou a lógica das indicações de projeto antes da publicação.
Seguem os destaques dos desenhos Norma ASME Y14.5-2018 Esse é um padrão para dimensionamento e tolerâncias nos Estados Unidos. Portanto, uma tolerância de ±0,035 mm na repetibilidade da mesa em bandejas de alumínio é medida em relação a uma norma publicada. As distorções são obtidas a partir dos resultados do registro de testes do Projeto de Fabricação LS.
Em Fundamentos da Manufatura Moderna (Mikell P. Groover, 7ª edição), os princípios de corte térmico ilustram como a condução de calor transitória altera a têmpera estrutural em ligas de alumínio da série 6000. Quando os engenheiros de projeto tentam impor tolerâncias de mícron em todos os contornos, o aquecimento não uniforme inevitavelmente degrada a planicidade geral. Realizar inspeções ópticas das peças brutas logo no início permite que as equipes isolem a distorção térmica induzida pelo feixe de raios X do desalinhamento subsequente da fixação.
Como funciona o corte a laser de fibra em bandejas de baterias de veículos elétricos?
Em bandejas de baterias para veículos elétricos, o corte a laser de fibra é um processo térmico sem contato para moldar chapas de alumínio de 1,5 mm a 4,0 mm por meio de um feixe focalizado. feixe de 1,06 μmPara realmente entender Como funciona o corte a laser de fibraConsidere que o feixe opera em 1,06 μm, enquanto o laser de CO2, com comprimento de onda maior (10 μm), apresenta baixa absorção pelo alumínio, resultando em menor eficiência de acoplamento. Dominar o processo de corte a laser de fibra para bandejas de baterias exige a coordenação da intensidade do feixe com o fornecimento de gás. Nitrogênio em alta pressão, de 1,6 MPa a 2,0 MPa, remove o metal fundido e protege o corte da oxidação. Em bandejas de alumínio de 1,5 mm a 4,0 mm, o corte a laser de fibra evita o desgaste da ferramenta, enquanto o corte a laser de CO2 perde energia no alumínio reflexivo.
Absorção óptica e dinâmica de feixes em ligas de alumínio
O princípio fundamental do corte a laser em aplicações de alumínio se baseia na absorção, e a diferença entre o corte de alumínio a laser de fibra e a laser de CO2 explica o seguinte: o comprimento de onda do laser de fibra, de 1,06 μm, leva a uma maior absorção de alumínio à temperatura ambiente. Uma chapa de alumínio de 1,5 mm a 4,0 mm atinge seu ponto de fusão mais rapidamente em um laser de fibra, mas mais lentamente em um laser de CO2 com maior taxa de reflexão.
O papel duplo do nitrogênio assistido de alta pressão
tolerâncias de corte a laser de fibra Para iniciantes, comece com a largura do corte, que acompanha a ejeção de gás. A assistência de nitrogênio a 1,6 MPa a 2,0 MPa desloca o oxigênio, de modo que as faces de corte permanecem prontas para soldagem, sem formação de óxido. O impulso do gás sopra o alumínio fundido para fora do corte e impede que a escória grude. corte a laser de alumínio O aço 6061-T6 depende da ação do nitrogênio para manter as flanges da bandeja limpas.
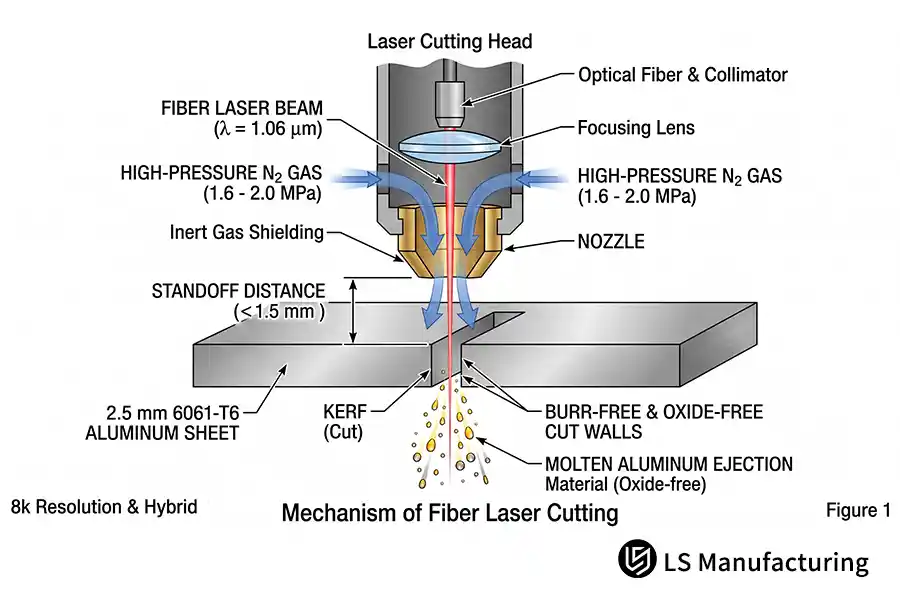
Figura 1Diagrama esquemático do princípio de funcionamento do corte a laser de fibra em alumínio, ilustrando o feixe de 1,06 μm, a distância do bocal (≤1,5 mm) e a ejeção assistida por nitrogênio a 1,6–2,0 MPa.
Qual é a tolerância de perfil linear em bandejas cortadas a laser?
A tolerância de perfil linear em bandejas cortadas a laser é o desvio permitido da borda cortada a laser em relação ao seu perfil nominal CAD, servindo como um guia prático de tolerância de corte para bandejas de baterias, onde os ajustes variam de ±0,01 mm a ±0,05 mm. Aqueles que buscam a resposta para a tolerância de perfil linear consultarão padrões de tolerância de corte a laser estabelecidos, como a ISO 2768-m/f (ISO 2768-1:1989 classes de tolerância geral, m - média, f - fina). As tolerâncias de corte a laser de fibra são de ±0,05 mm em perfis de bandeja gerais e flanges longas, enquanto tolerâncias de fresagem por controle numérico computadorizado (CNC) As folgas são de ±0,01 mm nos centros dos furos dos parafusos e nas faces de localização do módulo. As faces de vedação e os centros dos furos dos parafusos devem ter a folga de ±0,01 mm; as peças externas lisas são ±0,05 mm.
ISO 2768-m/f Faixas de linha de base para contornos de bandejas
As tolerâncias de corte a laser de fibra para iniciantes diferem em duas faixas de acordo com as características: ±0,05 mm em peças brutas com perímetro definido e bordas sem vedação, e ±0,01 mm em centros de furos para parafusos com juntas de vedação. A repetibilidade das mesas de trabalho dentro da faixa de ±0,05 mm determina ambas. As dimensões dos furos para corte a laser posicionam os centros dos furos para parafusos dentro dessa faixa. Tolerância de corte a laser CMM A inspeção confirmou a separação.
Efeitos da folga e da largura do corte na tolerância final
A folga dos sistemas servo, que é a perda de posição quando o acionamento gira, introduz erros na tolerância das peças fabricadas, e a correção da largura do corte move cada borda para dentro ou para fora. É o erro de movimento, e não a potência do laser, que define a tolerância mínima das flanges de bandejas longas.
Onde o corte a laser termina e a fresagem CNC começa
Iniciantes frequentemente mencionam uma tolerância inatingível de ±0,01 mm em todo o perímetro da bandeja. Em flanges longas de bandejas de baterias, a difusão térmica cumulativa naturalmente expande os desvios de borda para ±0,05 mm. Consequentemente, a tolerância secundária Fresagem CNC A fabricação a laser continua sendo obrigatória para interfaces de acoplamento apertadas e furos de localização de módulos que exigem tolerâncias mais rigorosas que ±0,01 mm, enquanto o corte a laser lida de forma eficiente com a geometria de base restante.
Tabela de comparação de referência: Precisão de fabricação e gradiente de atributos do processo de bandejas de baterias
Quatro dimensões de fabricação separam os graus convencionais dos graus de precisão no corte de bandejas de alumínio, e as linhas combinam atributos de processo mensuráveis com condições de serviço de montagem de embalagens. A largura da ZAT (zona afetada pelo calor, ou seja, metal base sólido que amolece sem derreter) indica o risco de distorção.Portanto, a largura do corte sozinha nunca prevê o empenamento. Engenheiros juniores leem uma única linha e comparam as faces de vedação com as classes de processo.
| Atributo do processo | Linha de base legada | Grau padrão | Grau de precisão |
| Tolerância linear padrão | Dupla faixa de ±0,05 mm | ±0,05 mm | ±0,01 mm, ajustado por compensação |
| Rugosidade da superfície (Ra) | Dois níveis de rugosidade acima do acabamento de precisão. | Um grau de rugosidade acima do acabamento de precisão. | Ra 3,2 μm |
| largura da zona de risco | A faixa térmica mais ampla observada | Aproximadamente a meio caminho entre as bandas tradicionais e as de precisão. | ≤0,08 mm |
| Aplicação típica | Bandeja com vedação perimetral, placas de proteção | Placas de montagem do módulo, orifícios da válvula de ventilação | Aberturas para canais de refrigeração, ranhuras para encaixe da vedação |
Em resumo, o corte padrão de 0,05 mm é utilizado para contornos de bandejas maiores, enquanto o corte de precisão de 0,01 mm é destinado a aberturas de canais de refrigeração e ranhuras para encaixe de vedação.
Por que a zona afetada pelo calor causa distorção da bandeja?
A ZTA (Zona Termicamente Afetada) é a faixa estreita ao lado do corte a laser onde a liga da série 6000 amolece e muda de fase sem fundir. Por que a zona termicamente afetada causa distorção na bandeja? A modulação dinâmica de potência mantém a profundidade da ZTA em 0,08 mm em alumínio de 1,5 mm a 4,0 mm, enquanto uma passada com potência constante empurra a ZTA para quase o dobro da profundidade de controle de 0,08 mm na mesma peça bruta. A expansão transversal assimétrica gera tensão residual quando o resfriamento fica atrasado em relação ao deslocamento do feixe. O tempo de permanência no canto define o pico de calor; as pontas de corte a laser da zona termicamente afetada iniciam com o tempo de permanência, não com a velocidade de deslocamento. A profundidade da ZTA, e não a força de corte, determina se uma bandeja de grande vão permanece plana.
Gradientes térmicos e enfraquecimento metalúrgico
Na zona afetada pelo calor (distorção menor devido ao fluxo de calor desigual, conforme descrito no Manual ASM Vol. 16 sobre usinagem e corte térmico), quando o aço 6061-T6 (tratado termicamente em solução e envelhecido artificialmente) é cortado, os precipitados de reforço são perdidos na vizinhança do corte, fornecendo apenas tensão de tração local (ligas similares ao 6061-T6). Uma parede de 1,5 mm irradia calor muito mais rapidamente do que uma parede de 4,0 mm, portanto a expansão transversal permanece desequilibrada.
Reduzir a Zona de Perigo de Acidentes (HAZ) através do Ajuste Dinâmico de Potência.
A seleção do gás auxiliar no corte a laser de fibra estabelece uma segunda alavanca: entre 1,6 MPa e 2,0 MPa, o nitrogênio como gás auxiliar permanece inerte, enquanto o oxigênio, na mesma pressão, adiciona calor exotérmico e óxido escuro. A modulação dinâmica de potência reduz o ciclo de trabalho nos cantos e pontos de desaceleração, mantendo a profundidade da ZTA (Zona Termicamente Afetada) em 0,08 mm. O corte a laser de furos pequenos com alta relação de aspecto concentra a energia do feixe e exige o mesmo ciclo de trabalho. Na prática, uma ZTA de 0,08 mm mantém as bordas das bandejas de paredes finas e longas planas.
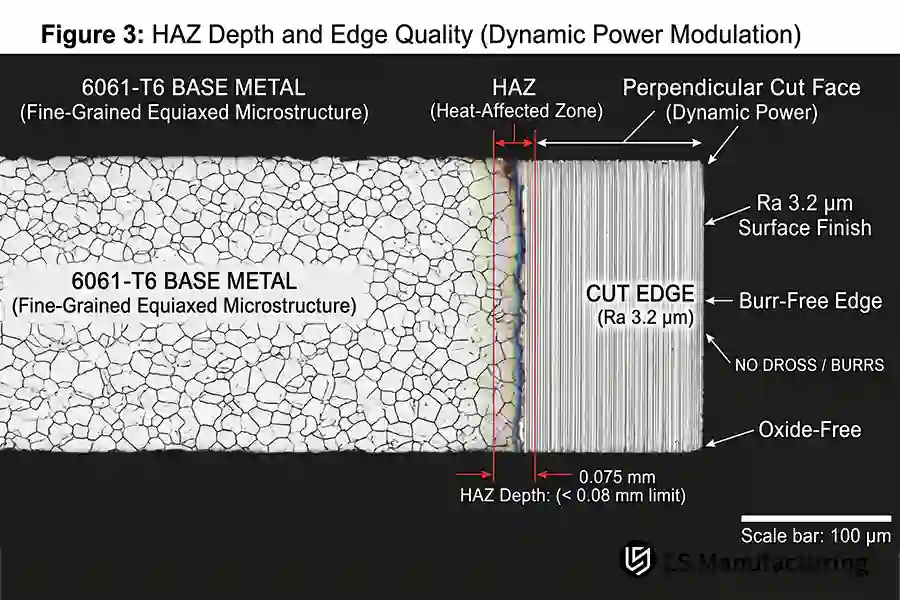
Figura 2: Seção transversal microscópica do metal base 6061-T6 cortada com modulação dinâmica de potência, mantendo uma profundidade da ZTA (Zona Termicamente Afetada) de 0,075 mm (limite <0,08 mm) e uma borda livre de óxido com Ra de 3,2 μm.
Como controlar as tolerâncias de corte a laser em invólucros de baterias?
Calibração em circuito fechado do foco do feixe, compensação da largura do corte e campo de fluxo de gás auxiliar. Como segurar o tolerâncias de corte a laser Para invólucros de baterias? O foco em uma superfície plana de alumínio de 1,5 mm a 4,0 mm e o foco logo abaixo, ligeiramente negativo na superfície, expandem a distribuição de energia para que se obtenha a máxima penetração. Qual o gás auxiliar? Nitrogênio a 1,6 MPa pode expelir escória em material de 1,5 mm e, a 2,0 MPa, remover o metal fundido em material de 4,0 mm. A faixa linear final é posicionada com compensação de ±0,01 mm na largura do corte, entre 0,01 mm e 0,05 mm.
Efeitos do diâmetro do bocal e da distância entre o bocal e o ponto de contato na camada limite do gás.
A seleção do gás guia no corte a laser de fibra determina a pressão, e o diâmetro do bocal e a distância entre ele e a peça definem a camada limite do gás. Utilize um diâmetro de bocal na medida da bandeja de 1,5 mm e mantenha a distância abaixo dessa medida para obter uma pressão de assistência de nitrogênio entre 1,6 MPa e 2,0 MPa, garantindo uma ejeção mais fácil e limpa. Pressão ou distância inadequadas frequentemente causam defeitos comuns em peças de alumínio cortadas a laser, como aderência de escória, rebarbas nas bordas e deformação térmica localizada. Os engenheiros avaliam a estabilidade da camada limite pela cor da borda de corte, e não pela velocidade de deslocamento, e os padrões de controle de qualidade do corte a laser são baseados na borda de corte.
Corte em ziguezague e microjuntas para dissipação de calor
bandeja de bateria de veículo elétrico corte de chapa metálica Os princípios priorizam a ordem do percurso em detrimento da velocidade bruta. O corte em ziguezague (uma ordem de percurso que salta entre contornos distantes, evitando o acúmulo de calor em um único lado) distribui a carga térmica por toda a peça bruta de 1,5 mm x 4,0 mm. Microjuntas (pequenas abas não cortadas que ancoram a peça bruta à estrutura) impedem a migração da peça, direcionando um fluxo de nitrogênio entre 1,6 MPa e 2,0 MPa. O projeto de corte a laser sem rebarbas depende de ambas as ferramentas, visto que o corte contínuo em um único lado induz distorção; é aí que o fluxo de gás e a ordem do percurso garantem a faixa dimensional antes de qualquer usinagem pós-corte.
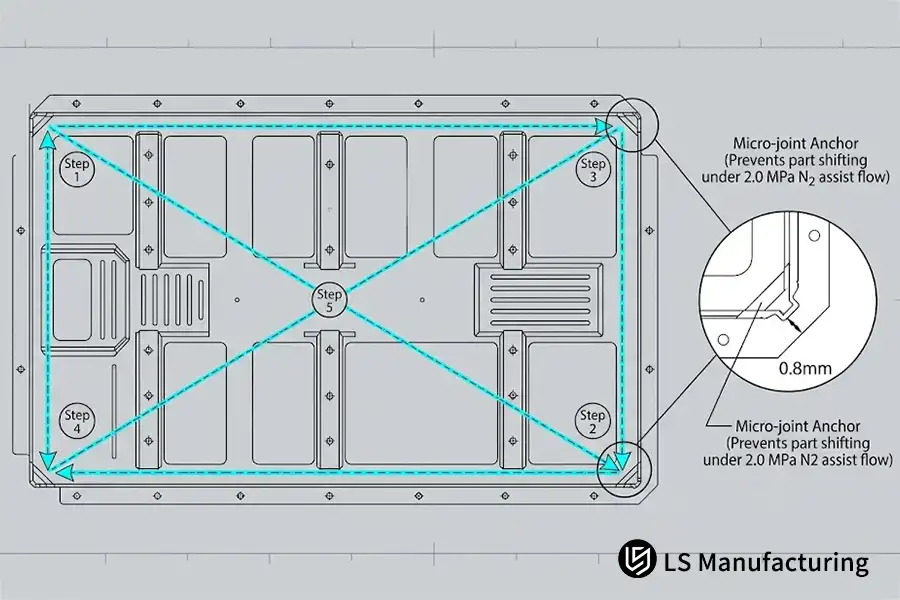
Figura 3Sequência de corte em zigue-zague otimizada (Etapas 1 a 5) e projeto de ancoragem de microjuntas de 0,8 mm em uma estrutura de bandeja para veículos elétricos, mitigando a distorção térmica sob fluxo assistido de nitrogênio de 2,0 MPa.
Quais materiais e perfis são mais adequados para corte a laser?
O corte a laser de fibra é ideal para chapas estampadas e perfis extrudados de 1,5 mm a 4,0 mm. Um feixe de 1,06 μm funde perfis estruturais 6061-T6 e 6082-T6 com bordas sem rebarbas a uma rugosidade média (Ra) de 3,2 μm, garantindo uma adesão sólida para adesivos estruturais. Avaliar as vantagens e desvantagens gerais do corte a laser ajuda os engenheiros a equilibrar contornos rápidos e flexíveis com as limitações térmicas em chapas ultragrossas.
Compatibilidade de Grau de Material
- Chapa 6061-T6 (1,5 mm): Corta rapidamente com bordas retas e quadradas.
- Chapa 6082-T6 (4,0 mm): Produz consistentemente uma borda limpa com Ra de 3,2 μm.
- 5182-O: O tratamento térmico de têmpera por recozimento permite cortes sem rebarbas, mas oferece menor resistência estrutural.
- Extrusões: Processado facilmente através de configurações especializadas de corte a laser de tubos personalizados.
Seções estruturais além da janela do laser
Quatro características diferenciam o corte a laser de fibra de estampagem e fresagem CNC das estruturas das bandejas de alumínio.
| Atributo | Corte a laser de fibra | Estampagem ou fresagem CNC |
| calibre adequado | 1,5 mm – 4,0 mm | Aproximadamente o triplo do teto de 4,0 mm. |
| Estoque típico | Ligas matrizes 6061-T6 e 6082-T6 | Placa fundida |
| Acabamento de borda | Ra 3,2 μm, sem rebarbas | Borda cortada ou fresada |
| Uso típico | Bandejas em branco, tampas | sulcos profundos e escalonados |
As tolerâncias iniciais de corte a laser de fibra também definem o limite: chapas fundidas e cavidades profundas com degraus estão além da margem, pois o foco do feixe e a ejeção de gás diminuem com o aumento da espessura. O corte a laser de carcaças de baterias de veículos elétricos nunca perfura laminados com núcleo de espuma em uma única passada, pois o gás aprisionado no núcleo se expande mais rapidamente do que as camadas transferem calor. A margem pode ser criada com um teste de gabarito passa/não passa abaixo da linha de corte. 4,0 mm no máximo.
O processo depende da espessura da bitola, não da qualidade do material.
Como o corte a laser de fibra controla a distorção da bandeja de veículos elétricos?
O corte a laser de fibra controla a distorção da bandeja da bateria do veículo elétrico através da modulação dinâmica de potência. com um fluxo auxiliar de nitrogênio de 1,6 a 2,0 MPa para restringir a zona afetada pelo calor (ZAC) a menos de 0,08 mm. Em uma laje de concreto armado de 2,5 mm com estrutura em alumínio 6061-T6, a pulsação segmentada distribui as cargas térmicas em padrões de vigas transversais de grande vão, mantendo as tolerâncias de perfil em ±0,03 mm sem deformação por fixação mecânica.
Cenário de aplicação
O programa de chassis para veículos comerciais de novas energias é Bandeja 6061-T6 Piso com grande vão, padrão circular alongado e padrão de furos transversais. As paredes da ranhura de vedação perimetral devem ser usinadas com perfeição e as faixas de contorno devem se ajustar firmemente antes da soldagem a laser robótica e da aplicação da junta. Alguns aprendizes de engenharia têm se perguntado se a maioria dos cortes sem dispositivo de fixação consegue manter as faixas sem a necessidade de um processo de usinagem secundário.
Justificativa para a Seleção dos Parâmetros
A perfuração por pulso segmentado (direcionando os pulsos para criar pausas entre os disparos, permitindo a dissipação do calor) distribui a carga térmica, enquanto a perfuração contínua utiliza a energia do pulso em um único ponto no tempo e no espaço. A pressão do nitrogênio auxilia na obtenção de benefícios. 1,6–2,0 MPa Controla a remoção da escória e a turbulência na película de material fundido e na largura do corte; quanto maior a pressão, mais larga se torna a largura do corte. Para perfuração por pulso não segmentado, zona afetada pelo calor (ZAC) é superior a 0,08 mm, o que excede a tolerância de planicidade para o piso da bandeja selada.
Resultados mensurados
A taxa de sucata foi reduzida de 14,5% para 4,2% durante as produções de protótipos, e o custo de fabricação de peças moldadas diminuiu em 11,8%O fornecimento de calor pelo feixe e o alinhamento do gás auxiliar contribuíram para a redução de desperdício durante o corte a laser de pisos de bandejas seladas; em resumo, o controle térmico afeta a planicidade.
Fonte de dados: Banco de dados de testes internos da LS Manufacturing 2025–2026 (Projeto nº AUTO-2026-T82, tamanho da amostra >800, testes de protótipos em bandejas).
Perguntas frequentes
1. Qual é a diferença essencial entre o corte a laser de fibra e o movimento de punção da bandeja EV?
Avaliando o corte a laser de fibra versus o corte mecânico Revela diferenças fundamentais de processamento: o corte a laser é um processo térmico sem contato que funde o metal usando um feixe focalizado, enquanto a punção mecânica separa o material da chapa por cisalhamento entre um punção e uma matriz. Seguindo ISO 9013:2017 Para classes de tolerância de corte térmico, a LS Manufacturing mantém tolerâncias de perfil de borda entre 0,01 mm e 0,05 mm Para prototipagem e validação de pequenos lotes. Engenheiros juniores distinguem bordas cortadas termicamente de bordas cisalhadas antes de selecionar matrizes para um programa de bandejas.
2. Por que o nitrogênio é usado em vez de oxigênio no corte a laser de invólucros de baterias de alumínio?
O gás auxiliar é um fluxo coaxial que envolve o feixe de corte; o nitrogênio permanece inerte enquanto o oxigênio sofre uma reação exotérmica com o alumínio fundido, criando óxido preto. (Do Manual da ASM, Vol. 16, sobre corte térmico, nitrogênio em) 1,6 MPa a 2,0 MPa Remove a escória e resulta em uma superfície com rugosidade Ra de 3,2 μm, pronta para a vedação com junta. O processo de preparação para soldagem da LS Manufacturing mantém as faces de corte sem óxido; a equipe de compras utiliza uma única imagem da face de corte para fazer sua avaliação.
3. O corte a laser de fibra consegue atingir tolerâncias de usinagem inferiores a ±0,01 mm em bandejas de baterias?
Não. Como o corte a laser de fibra é um processo inerentemente térmico, fatores dinâmicos — incluindo a expansão térmica do alumínio, a folga da guia da máquina e a divergência do feixe óptico — estabelecem um limite de precisão realista de ±0,03 mm a ±0,05 mm, de acordo com a norma ISO 2768-m. Embora a compensação da largura do corte estabilize de forma confiável a repetibilidade do perfil, características que exigem precisão inferior a ±0,01 mm (como ranhuras para anéis de vedação de refrigeração ou furos de precisão para pinos guia) devem ser cortadas a laser e finalizadas por meio de fresagem CNC secundária.
4. Quais características de design os engenheiros iniciantes devem evitar em bandejas de chapa metálica cortadas a laser?
Microfuros são furos menores que a espessura da chapa original.A energia do feixe superconcentrada derrete excessivamente as paredes do furo antes que o gás auxiliar remova o metal fundido. Os recursos de encaixe e ranhura no corte a laser exigem que a largura da ranhura se aproxime da espessura da chapa base, com base em ASME Y14.5-2018 Em outras palavras, a LS Manufacturing mantém uma distância mínima de 1,5 espessuras de chapa das bordas de corte para ranhuras estreitas; os engenheiros juniores aprendem sobre furos mínimos desde cedo.
Resumo
Uma vez finalizados os objetivos de peso do material das montagens, os layouts dos arquivos e dos feixes, e uma vez que a energia do feixe, as interações do fluxo de gás auxiliar e as zonas de tolerância da montagem linear estejam definidas na fase de projeto, todas essas compensações começam a parecer tentadoras. Agora, a vedação hermética do pacote se torna uma questão de uma única janela de processo repetível, e não de retificação após o corte. Em outras palavras: O aquecimento contínuo e a ejeção de nitrogênio determinam a planicidade da bandeja, muito antes da instalação dos acessórios.
Engenharia estrutural e suporte técnico para baterias de veículos elétricos
Compreender a dinâmica do corte térmico é fundamental para o projeto de invólucros de baterias de veículos elétricos robustos. Para avaliar as compensações nos processos subsequentes e as tolerâncias estruturais, consulte nossos guias técnicos:
Leituras relacionadas: Guia para fabricação personalizada de chapas metálicas: escolha entre corte a laser de fibra e corte a jato de água.