Français


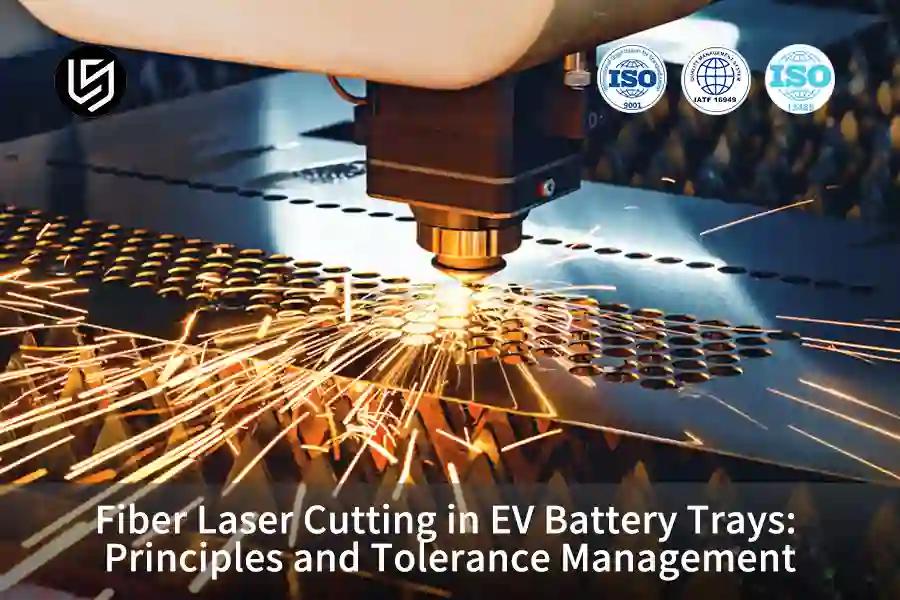
TL;DR : Découpe au laser à fibre est un procédé de séparation thermique sans contact pour les panneaux de boîtier de batterie de véhicules électriques, où un jet coaxial de gaz azote à haute pression évacue le bain de métal en fusion pour garantir des bords coupés sans oxyde et prêts à souder. Les tolérances dimensionnelles des composants en aluminium de 1,5 mm à 4,0 mm se maintiennent de manière fiable entre ±0,03 mm et ±0,05 mm selon les normes ISO 9013:2017, tandis que les caractéristiques inférieures à ±0,01 mm nécessitent un usinage CNC secondaire.
Les déformations des châssis de plateaux posent souvent problème aux jeunes ingénieurs en électronique et aux spécialistes des achats lors de l'inspection des chaînes d'assemblage de batteries pour véhicules électriques. Une idée fausse courante chez les débutants est que la force de coupe déforme l'aluminium, alors que la découpe laser n'implique aucun contact mécanique avec l'outil. En réalité, la déformation thermique provient d'une dissipation de chaleur inégale, de la dynamique d'absorption optique et des couches limites d'écoulement des gaz. La maîtrise de ces trois interactions permet de déterminer précisément quand un bord découpé au laser est prêt à être soudé et quand un usinage CNC secondaire est nécessaire pour garantir l'étanchéité du pack.
Pourquoi faire confiance à ce guide pour débutants ?
Gloria, l'ingénieure principale de l'entreprise Plus de 15 ans d'expérience en ingénierie de précision et prototypage rapide, assure la formation sur les boîtiers pour véhicules électriques et dirige l'examen de la fabricabilité pour les membres juniors de l'équipe matérielle. Suivez les analyses techniques de Gloria sur LinkedInLe comité d'ingénierie de LS Manufacturing a évalué la logique des légendes des dessins avant leur publication.
Les légendes de dessin suivent Norme ASME Y14.5-2018 Il s'agit d'une norme de dimensionnement et de tolérances aux États-Unis. Par conséquent, une tolérance de ±0,035 mm de la répétabilité des plateaux en aluminium est mesurée par rapport à une règle publiée. Les distorsions sont obtenues à partir des résultats du journal de tests du projet LS Manufacturing.
Dans l'ouvrage « Fundamentals of Modern Manufacturing » (Mikell P. Groover, 7e édition), les principes de la découpe thermique expliquent comment la conduction thermique transitoire modifie la trempe structurelle des alliages d'aluminium de la série 6000. Lorsque les ingénieurs concepteurs s'efforcent d'imposer des tolérances micrométriques sur chaque contour, un chauffage non uniforme dégrade inévitablement la planéité globale. La réalisation d'inspections optiques à nu dès les premières étapes permet aux équipes de distinguer les distorsions thermiques induites par le faisceau des défauts d'alignement ultérieurs des dispositifs de fixation.
Comment fonctionne la découpe au laser à fibre pour les plateaux de batteries de véhicules électriques ?
Dans les plateaux de batteries pour véhicules électriques, la découpe laser à fibre est un procédé thermique sans contact permettant de façonner des feuilles d'aluminium de 1,5 mm à 4,0 mm d'épaisseur grâce à un faisceau focalisé. faisceau de 1,06 μmPour vraiment comprendre Comment fonctionne la découpe au laser à fibre ?Il convient de noter que le faisceau fonctionne à 1,06 μm, tandis que la longueur d'onde plus longue de 10 μm du laser CO2 est mal absorbée par l'aluminium, ce qui réduit l'efficacité de couplage. La maîtrise du procédé de découpe laser à fibre pour plateaux de batterie exige une coordination précise entre l'intensité du faisceau et l'apport de gaz. L'azote sous haute pression (1,6 à 2,0 MPa) chasse le métal en fusion et protège la découpe de l'oxydation. Pour les plateaux en aluminium de 1,5 à 4,0 mm d'épaisseur, la découpe laser à fibre évite l'usure de l'outil, contrairement à la découpe laser CO2 qui perd de l'énergie sur l'aluminium réfléchissant.
Absorption optique et dynamique des faisceaux dans les alliages d'aluminium
Le principe de base de la découpe laser de l'aluminium repose sur l'absorption. La différence entre la découpe laser à fibre et la découpe laser CO2 explique cet écart : la longueur d'onde du laser à fibre (1,06 µm) entraîne une plus grande absorption de l'aluminium à température ambiante. Une tôle d'aluminium de 1,5 à 4,0 mm d'épaisseur atteint son point de fusion plus rapidement avec un laser à fibre, mais plus lentement avec un laser CO2, ce dernier présentant un taux de réflexion plus élevé.
Le double rôle de l'azote d'assistance à haute pression
tolérances de découpe au laser à fibre Pour les débutants, commencez par la largeur de la saignée, car celle-ci influe sur l'éjection des gaz. L'injection d'azote à une pression de 1,6 à 2,0 MPa remplace l'oxygène, ce qui permet aux faces de coupe de rester prêtes à être soudées sans calamine. L'élan des gaz expulse l'aluminium fondu de la saignée et empêche les scories d'adhérer. découpe laser de l'aluminium Le 6061-T6 dépend de l'action de l'azote pour maintenir les brides du plateau propres.
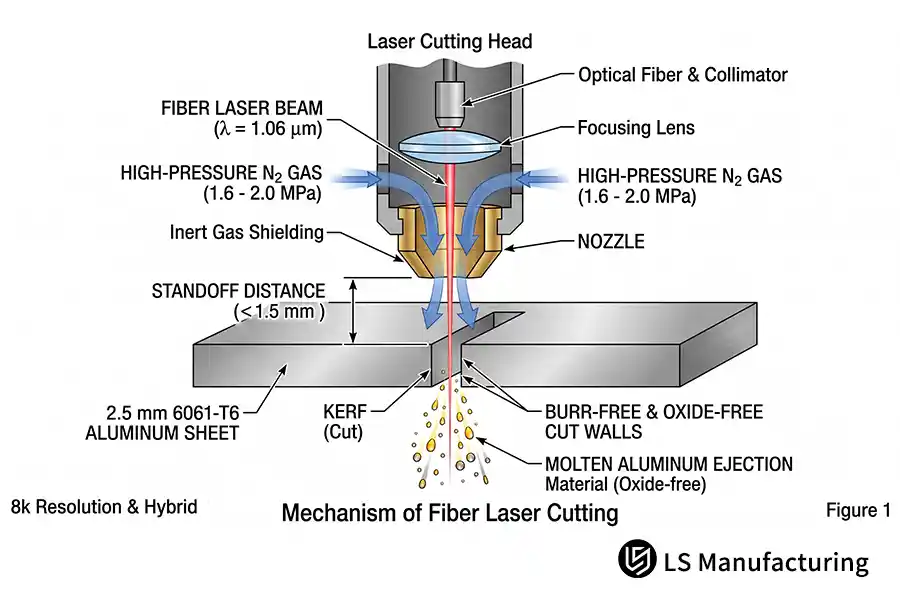
Figure 1: Schéma du principe de fonctionnement de la découpe laser à fibre dans l'aluminium, illustrant le faisceau de 1,06 μm, la distance de dégagement de la buse (≤1,5 mm) et l'éjection assistée d'azote de 1,6 à 2,0 MPa.
Quelle est la tolérance de profil linéaire des plateaux découpés au laser ?
La tolérance de profil linéaire des plateaux découpés au laser correspond à l'écart admissible entre le bord découpé et son profil nominal CAO. Elle sert de guide pratique pour la découpe des plateaux de batteries, les ajustements variant de ±0,01 mm à ±0,05 mm. Pour connaître la tolérance de profil linéaire, il convient de se référer aux normes de tolérance de découpe laser établies, telles que l'ISO 2768-m/f (ISO 2768-1:1989, classes de tolérance générales : m – moyenne, f – fine). Les tolérances de découpe laser à fibre sont de ±0,05 mm pour les profils de plateaux standards et les rebords longs. tolérances de fraisage à commande numérique par ordinateur (CNC) Les tolérances sont de ±0,01 mm sur les centres des trous de boulons et les faces de positionnement des modules. Les faces d'étanchéité et les centres des trous de boulons doivent présenter une tolérance de ±0,01 mm ; les ébauches extérieures simples sont ±0,05 mm.
Bandes de base ISO 2768-m/f pour les contours des plateaux
Les tolérances de découpe laser fibre pour débutants diffèrent selon les caractéristiques : ±0,05 mm sur les pièces périphériques et les bords non étanches, et ±0,01 mm sur l’entraxe des trous de boulons avec joints d’étanchéité. La répétabilité des tables de travail à ±0,05 mm est déterminante. Les dimensions des trous de découpe laser placent l’entraxe des trous de boulons dans cette plage. Tolérance de découpe laser CMM L'inspection confirme la fissure.
Effets du jeu et de la largeur de coupe sur la tolérance finale
Le jeu des servomoteurs, c'est-à-dire la perte de position lors de la rotation du moteur, introduit une erreur dans la tolérance des pièces fabriquées. La correction de la largeur de coupe déplace chaque bord vers l'intérieur ou l'extérieur. C'est l'erreur de mouvement, et non la puissance du laser, qui définit la tolérance minimale des brides de plateaux longs.
Là où s'arrête la découpe laser et où commence le fraisage CNC
Les débutants évoquent souvent une tolérance irréalisable de ±0,01 mm sur tout le périmètre du plateau. Sur les rebords longs des plateaux de batterie, la diffusion thermique cumulative amplifie naturellement les écarts de bord jusqu'à ±0,05 mm. Par conséquent, les problèmes secondaires Fraisage CNC reste obligatoire pour les interfaces d'accouplement serrées et les alésages de positionnement de modules nécessitant des tolérances plus serrées que ±0,01 mm, tandis que la découpe laser gère efficacement la géométrie de base restante.
Tableau comparatif de référence : Précision de fabrication et gradient des attributs de processus des plateaux de batterie
Quatre dimensions de fabrication distinguent les qualités conventionnelles des qualités de précision dans la découpe des plateaux en aluminium, et des rangées associent des attributs de processus mesurables aux conditions de service d'assemblage d'emballages. La largeur de la ZAT (zone affectée thermiquement, c'est-à-dire le métal de base solide qui se ramollit sans fondre) indique un risque de déformation.Ainsi, la largeur de la saignée à elle seule ne permet pas de prédire le gauchissement. Les ingénieurs juniors lisent une seule rangée et comparent les faces de scellage aux qualités de traitement.
| Attribut de processus | Référence historique | Niveau standard | qualité de précision |
| Tolérance linéaire standard | Double bande de ±0,05 mm | ±0,05 mm | ±0,01 mm, resserré par compensation |
| Rugosité de surface (Ra) | Deux degrés de rugosité au-dessus de la finition de précision | Un degré de rugosité supérieur à la finition de précision | Ra 3,2 μm |
| largeur de la zone affectée thermiquement | Bande thermique la plus large observée | À peu près à mi-chemin entre les groupes traditionnels et les groupes de précision | ≤0,08 mm |
| Application typique | Obturation du périmètre du plateau, plaques de protection | plaques de montage des modules, trous pour soupapes de ventilation | Ouvertures des canaux de refroidissement, rainures d'étanchéité |
En résumé, les découpes standard de 0,05 mm sont destinées aux grands contours de plateaux, et les découpes de précision de 0,01 mm aux ouvertures des canaux de refroidissement et aux rainures d'étanchéité.
Pourquoi la zone affectée par la chaleur provoque-t-elle une déformation du plateau ?
La ZAT (zone affectée thermiquement) est la bande étroite située à proximité d'une découpe laser où l'alliage du plateau de la série 6000 se ramollit et change de phase sans fondre. Pourquoi la ZAT provoque-t-elle une déformation du plateau ? La modulation dynamique de puissance maintient la profondeur de la ZAT à 0,08 mm sur de l'aluminium de 1,5 à 4,0 mm d'épaisseur, tandis qu'une passe à puissance constante la porte à presque le double de la profondeur de contrôle de 0,08 mm sur la même ébauche. L'expansion transversale asymétrique génère des contraintes résiduelles lorsque le refroidissement est en retard par rapport au déplacement du faisceau. Le temps de maintien dans les angles détermine la température maximale ; les conseils de découpe laser pour la ZAT commencent par le temps de maintien, et non par la vitesse de déplacement. C'est la profondeur de la ZAT, et non la force de coupe, qui détermine la planéité d'un plateau de grande portée.
Gradient thermique et affaiblissement métallurgique
Lors de la coupe de l'alliage 6061-T6 (traité thermiquement en solution puis vieilli artificiellement), une zone affectée thermiquement (légère déformation due à un flux de chaleur non uniforme, comme décrit dans le manuel ASM, volume 16, sur l'usinage et la découpe thermique) apparaît. Les précipités de renforcement disparaissent au voisinage de la coupe, ne générant qu'une contrainte de traction locale (alliages similaires au 6061-T6). Une paroi de 1,5 mm rayonne la chaleur beaucoup plus rapidement qu'une paroi de 4,0 mm, ce qui entraîne un déséquilibre de la dilatation transversale.
Réduire les risques environnementaux grâce au réglage dynamique de la puissance
Le choix du gaz d'assistance en découpe laser fibre constitue un second levier : entre 1,6 et 2,0 MPa, l'azote reste inerte, tandis que l'oxygène, à la même pression, génère de la chaleur exothermique et de l'oxyde. La modulation dynamique de la puissance réduit le facteur de marche dans les angles et aux points de décélération, maintenant ainsi la profondeur de la zone affectée thermiquement (ZAT) à 0,08 mm. La découpe laser de petits trous à fort rapport d'aspect concentre l'énergie du faisceau et requiert le même facteur de marche. En pratique, une ZAT de 0,08 mm permet de conserver des bords plats pour les plateaux à parois fines et longues.
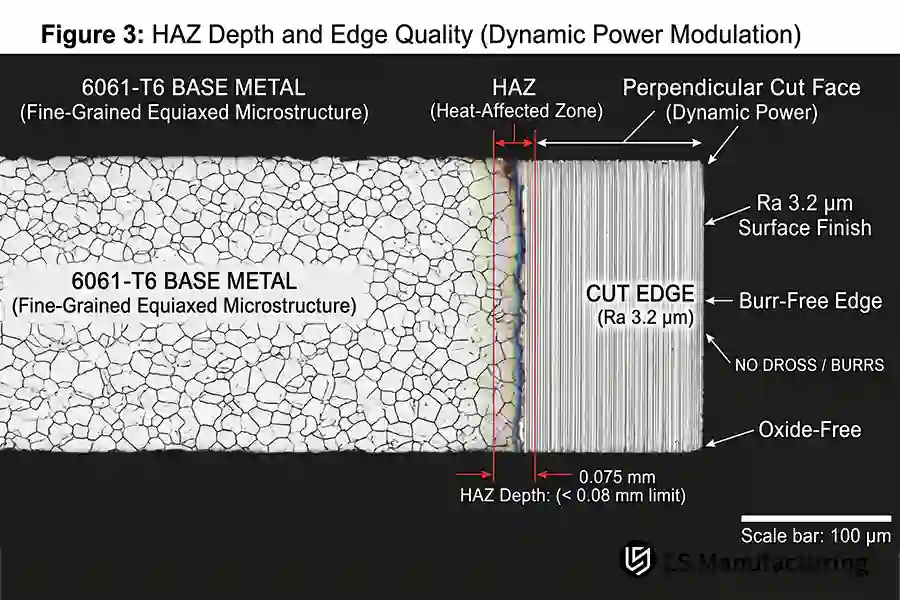
Figure 2: Section transversale microscopique du métal de base 6061-T6 coupée avec modulation de puissance dynamique, maintenant une profondeur de ZAT de 0,075 mm (limite <0,08 mm) et un bord sans oxyde Ra 3,2 μm.
Comment contrôler les tolérances de découpe laser dans les boîtiers de batteries ?
Calibrage en boucle fermée de la focalisation du faisceau, de la compensation de la largeur de coupe et du champ d'écoulement du gaz d'assistance. Comment tenir le tolérances de découpe laser Pour les boîtiers de batterie ? Le foyer est situé sur une surface plane en aluminium de 1,5 à 4,0 mm d'épaisseur, et le foyer est légèrement en dessous du foyer négatif sur la surface afin d'élargir la distribution d'énergie et d'obtenir une pénétration maximale. Quel est le gaz d'assistance ? L'azote à 1,6 MPa permet de souffler les scories sur une pièce de 1,5 mm et d'évacuer le métal en fusion à 2,0 MPa sur une pièce de 4,0 mm. La bande linéaire finale est positionnée à ±0,01 mm, avec une compensation de la largeur de coupe comprise entre 0,01 et 0,05 mm.
Effets du diamètre de la buse et de la distance de sécurité sur la couche limite gazeuse.
Le choix du gaz de guidage en découpe laser fibre détermine la pression, tandis que le diamètre de la buse et la distance entre celle-ci et la buse définissent la couche limite gazeuse. Pour une éjection optimale et propre, utilisez un diamètre de buse correspondant à la jauge de plateau de 1,5 mm et une distance entre la buse et la buse inférieure à cette jauge afin d'obtenir une pression d'assistance à l'azote de 1,6 à 2,0 MPa. Une pression ou une distance inadéquate est souvent à l'origine de défauts courants de découpe laser sur les pièces en aluminium, tels que l'adhérence de scories, les bavures et les déformations thermiques localisées. Les ingénieurs évaluent la stabilité de la couche limite en fonction de la couleur du bord de coupe, et non de la vitesse de déplacement. Les normes de contrôle qualité en découpe laser reposent sur la qualité du bord de coupe.
Découpe en saut de grenouille et micro-assemblages pour la diffusion de la chaleur
plateau de batterie pour véhicules électriques découpe de tôle Les principes privilégient l'ordre des passes à la vitesse brute. La découpe par sauts (une technique qui consiste à alterner entre des contours éloignés afin d'éviter l'accumulation de chaleur d'un seul côté) répartit la charge thermique sur une ébauche de 1,5 mm × 4,0 mm. Les micro-joints (petites languettes non découpées qui fixent l'ébauche à la structure) empêchent le déplacement de la pièce tout en dirigeant un flux d'azote à une pression de 1,6 à 2,0 MPa. La conception pour une découpe laser sans bavures repose sur les deux outils, car une découpe continue sur une seule face induit des déformations ; c'est là que le flux de gaz et l'ordre des passes garantissent la précision dimensionnelle avant tout usinage ultérieur.
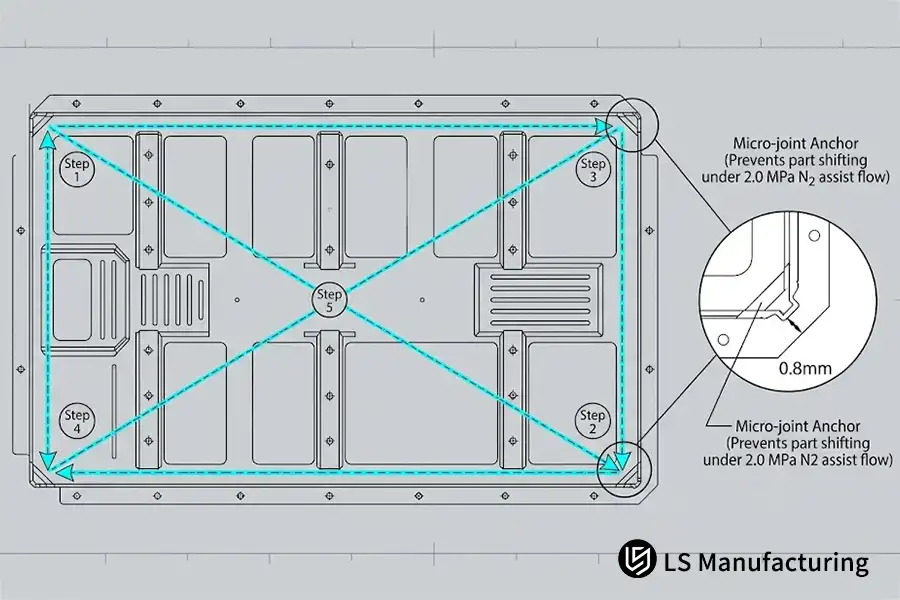
Figure 3: Séquence de découpe en saut de grenouille optimisée (étapes 1 à 5) et conception d'ancrage de micro-joint de 0,8 mm sur un cadre de plateau EV, atténuant la distorsion thermique sous un flux d'assistance d'azote de 2,0 MPa.
Quels matériaux et profils sont les plus adaptés à la découpe laser ?
La découpe laser fibre est idéale pour l'emboutissage de tôles et de profilés extrudés de 1,5 mm à 4,0 mm d'épaisseur. Un faisceau de 1,06 μm permet de fondre les alliages 6061-T6 et 6082-T6 avec des bords nets (Ra 3,2 μm), garantissant ainsi une adhérence optimale des adhésifs structuraux. L'analyse des avantages et inconvénients de la découpe laser permet aux ingénieurs d'optimiser le compromis entre la rapidité et la flexibilité de découpe et les contraintes thermiques liées à l'utilisation de tôles très épaisses.
Compatibilité des matériaux
- Feuille 6061-T6 (1,5 mm) : Coupe rapidement avec des bords droits et carrés.
- Feuille 6082-T6 (4,0 mm) : Produit systématiquement un bord net de Ra 3,2 μm.
- 5182-O : Le recuit permet une coupe sans bavures, mais offre une résistance structurelle moindre.
- Extrusions : Facilement transformable grâce à des systèmes de découpe laser de tubes sur mesure spécialisés.
Sections structurelles au-delà de la fenêtre laser
Quatre caractéristiques distinguent la découpe au laser à fibre de estampillage et le fraisage CNC des structures de plateaux en aluminium.
| Attribut | Découpe au laser à fibre | Estampage ou fraisage CNC |
| jauge appropriée | 1,5 mm – 4,0 mm | Environ trois fois plus que le plafond de 4,0 mm |
| Stock typique | alliages parents 6061-T6, 6082-T6 | Plaque moulée |
| Finition des bords | Ra 3,2 μm, sans bavure | Bord cisaillé ou fraisé |
| Utilisation typique | Plateaux vierges, fermetures | Rainures profondes étagées |
Les tolérances initiales de découpe laser à fibre fixent également les limites : les plaques moulées et les cavités profondes à gradins sont hors de portée, car la focalisation du faisceau et l’éjection de gaz diminuent avec l’augmentation de l’épaisseur. La découpe laser des boîtiers de batteries de véhicules électriques ne traverse jamais les stratifiés à âme en mousse en une seule passe, car le gaz emprisonné dans l’âme se dilate plus rapidement que les plis ne transfèrent la chaleur. Une marge peut être créée avec un test de conformité/non-conformité sous le seuil. 4,0 mm maximum.
Le procédé dépend de l'épaisseur du matériau, et non de sa qualité.
Comment la découpe laser à fibre permet-elle de contrôler la distorsion des plateaux EV ?
La découpe au laser à fibre contrôle la déformation du plateau de batterie des véhicules électriques en coordonnant la modulation dynamique de la puissance. avec un flux d'assistance d'azote de 1,6 à 2,0 MPa pour limiter la zone affectée thermiquement (ZAT) à moins de 0,08 mm. Dans une base de plancher de plateau 6061-T6 de 2,5 mm, la pulsation segmentée répartit les charges thermiques sur des motifs de poutres transversales de grande portée, maintenant les tolérances de profil à ±0,03 mm sans déformation de serrage mécanique.
Scénario d'application
Le programme de châssis pour les véhicules commerciaux à énergies nouvelles est Plateau 6061-T6 Le plancher présente une grande portée avec un motif circulaire allongé et un motif d'alésage pour poutres transversales. Les parois de la gorge d'étanchéité périphérique doivent être usinées avec précision et les bandes de contour doivent être ajustées fermement avant le soudage laser robotisé et la pose du joint. Certains apprentis ingénieurs se demandent si la plupart des découpes sans outillage permettent de maintenir les bandes sans usinage secondaire.
Justification des paramètres sélectionnés
Le tir par impulsions segmentées (en « pilotant » les impulsions pour créer des pauses entre les tirs afin de permettre à la chaleur de s'échapper) répartit la charge thermique, tandis que le tir continu utilise l'énergie de l'impulsion en un point précis dans le temps et l'espace. L'assistance par pression d'azote de 1,6–2,0 MPa contrôle l'évacuation des scories et la turbulence du film de fusion et de la saignée ; plus la pression est élevée, plus la saignée est large. Pour le perçage par impulsion non segmenté, zone affectée par la chaleur (ZAC) est supérieur à 0,08 mm, ce qui dépasse la tolérance de planéité pour le fond du bac étanche.
Résultats mesurés
Le taux de rebut a été réduit de 14,5 % à 4,2 % lors des essais de prototypage, et le coût de fabrication des pièces formées a diminué de 11,8%. L'apport de chaleur du faisceau et l'alignement du gaz d'assistance ont contribué à la réduction des déchets lors de la découpe laser des fonds de plateaux étanches ; en résumé, le contrôle thermique influe sur la planéité.
Source des données : base de données de tests internes LS Manufacturing 2025–2026 (Projet n° AUTO-2026-T82, taille de l'échantillon > 800, essais de prototypes de plateaux).
FAQ
1. Quelle est la différence essentielle entre la découpe au laser à fibre et le mouvement de poinçonnage du plateau EV ?
Évaluation de la découpe au laser à fibre par rapport à la découpe mécanique révèle des différences fondamentales de traitement : la découpe laser est un procédé thermique sans contact qui fait fondre le métal à l’aide d’un faisceau focalisé, tandis que le poinçonnage mécanique sépare les matériaux en tôle en les cisaillant entre un poinçon et une matrice. ISO 9013:2017 LS Manufacturing maintient des tolérances de profil de bord comprises entre les classes de tolérance de découpe thermique. 0,01 mm et 0,05 mm Pour le prototypage et la validation de petits lots, les ingénieurs juniors distinguent les bords coupés thermiquement des bords cisaillés avant de sélectionner les matrices pour un programme de fabrication de plateaux.
2. Pourquoi utilise-t-on de l'azote plutôt que de l'oxygène dans la découpe laser des boîtiers de batteries en aluminium ?
Le gaz d'assistance est un flux coaxial qui entoure un faisceau de coupe ; l'azote reste inerte tandis que l'oxygène subit une réaction exothermique avec l'aluminium fondu et crée de l'oxyde noir. D'après le manuel ASM, volume 16, sur la découpe thermique, l'azote à 1,6 MPa à 2,0 MPa élimine les scories et donne une surface Ra de 3,2 μm prête pour l'étanchéité du joint. Le procédé de préparation des soudures de LS Manufacturing permet de maintenir les faces de coupe exemptes d'oxyde ; le personnel des achats utilise une seule image de la face de coupe pour prendre sa décision.
3. La découpe au laser à fibre peut-elle atteindre des tolérances d'usinage inférieures à ±0,01 mm sur les plateaux de batterie ?
Non. Le découpage laser à fibre étant un procédé intrinsèquement thermique, des facteurs dynamiques – tels que la dilatation thermique de l'aluminium, le jeu du guide machine et la divergence du faisceau optique – définissent une précision réaliste de ±0,03 mm à ±0,05 mm selon la norme ISO 2768-m. Bien que la compensation de la largeur de coupe assure une bonne répétabilité du profil, les éléments exigeant une précision inférieure à ±0,01 mm (comme les gorges pour joints toriques de liquide de refroidissement ou les trous de goujons de précision) doivent être découpés au laser puis finis par fraisage CNC secondaire.
4. Quelles caractéristiques de conception les ingénieurs débutants doivent-ils éviter dans les plateaux en tôle découpée au laser ?
Les micro-trous sont des alésages plus petits que l'épaisseur de la tôle d'origine.; une énergie de faisceau trop concentrée provoque une fusion excessive des parois du foret avant que le gaz d'assistance n'évacue le métal en fusion. Les assemblages à languette et rainure en découpe laser nécessitent une largeur de rainure proche de l'épaisseur de la tôle mère, selon ASME Y14.5-2018 Repères de profil. Autrement dit, LS Manufacturing maintient une distance minimale de 1,5 calibre de tôle par rapport aux bords de coupe pour les rainures étroites ; les jeunes ingénieurs apprennent très tôt les dimensions minimales d'alésage.
Résumé
Une fois que les objectifs de poids des matériaux, les configurations des fichiers et des faisceaux, les interactions entre l'énergie du faisceau et le flux de gaz d'assistance, ainsi que les zones de tolérance d'assemblage linéaire, sont finalisés dès la phase de conception, tous ces compromis deviennent intéressants. L'étanchéité du pack se résume alors à une seule étape de processus reproductible, sans avoir à effectuer de rectification a posteriori. En clair : Le chauffage de maintien et l'éjection d'azote déterminent la planéité du plateau, bien avant l'apparition des accessoires.
Ingénierie structurelle et assistance technique pour les batteries de véhicules électriques
La compréhension de la dynamique de la découpe thermique est essentielle à la conception robuste des boîtiers de batteries pour véhicules électriques. Pour évaluer les compromis des processus en aval et les tolérances structurelles, consultez nos guides techniques :
Lectures complémentaires : Guide de la fabrication sur mesure de tôles : Choisir entre la découpe laser à fibre et la découpe au jet d'eau.