中文 (简体)


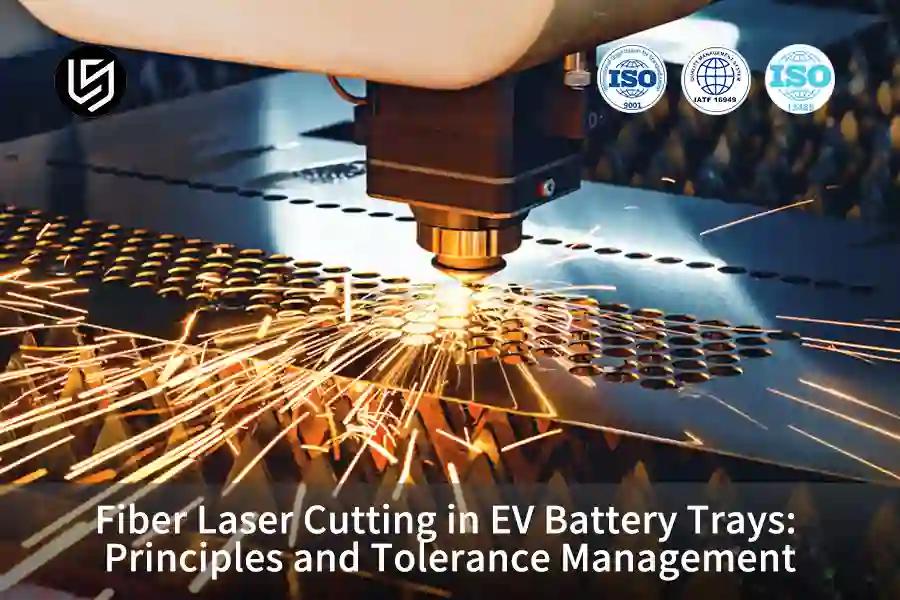
TL;DR: 光纤激光切割 是一种用于电动汽车电池外壳面板的非接触式热分离工艺, 其中,高压同轴氮气射流将熔融金属池排出,以确保切割边缘无氧化物,适于焊接。 对于 1.5 毫米至 4.0 毫米的铝制零件,其尺寸公差在 ISO 9013:2017 标准下可可靠地保持在 ±0.03 毫米至 ±0.05 毫米之间,而小于 ±0.01 毫米的特征则需要二次数控加工。
在检查电动汽车电池装配线时,翘曲的托盘框架常常令初级硬件工程师和采购专家感到困惑。一个常见的误解是,切割力会使铝材弯曲,尽管激光切割过程中工具与铝材之间没有任何机械接触。实际上,热变形源于散热不平衡、光吸收动力学和气体流动边界层。掌握这三种相互作用,就能准确判断激光切割边缘何时可以直接焊接,何时需要进行二次数控加工才能实现电池组的密封防漏。
为什么要相信这本新手指南?
格洛丽亚是公司的高级工程师, 15年以上经验 在精密工程领域 快速原型制作为初级硬件团队成员提供电动汽车外壳培训并领导可制造性审查。 在领英上关注Gloria的工程见解. LS Manufacturing 的工程委员会在发布前对图纸标注的逻辑进行了评估。
图示标注如下 ASME Y14.5-2018 标准 这是美国尺寸标注和公差的标准。因此,铝制托盘工作台重复性±0.035毫米的公差是根据一项已公布的标准来衡量的。 失真情况取自 LS 制造项目的测试日志结果。
在《现代制造基础》(Mikell P. Groover 著,第七版)中,热切割原理阐述了瞬态热传导如何改变 6000 系列铝合金的结构状态。当设计工程师试图在每个轮廓上实现微米级的公差时,不均匀加热不可避免地会降低整体平整度。尽早进行裸坯光学检测,有助于团队将光束引起的热变形与后续夹具对准误差区分开来。
光纤激光切割技术在电动汽车电池托盘中的工作原理是什么?
在电动汽车电池托盘制造中,光纤激光切割是一种非接触式热加工工艺,通过聚焦光束对厚度为 1.5 毫米至 4.0 毫米的铝板进行成型。 1.06 μm光束要真正理解 光纤激光切割的工作原理考虑到光纤激光束的工作波长为 1.06 μm,而波长更长的 10 μm CO2 激光由于铝的吸收率较低,导致耦合效率也较低。掌握光纤激光切割电池托盘工艺的关键在于协调光束强度和气体输送。1.6 MPa 至 2.0 MPa 的高压氮气可以吹走熔融金属,并保护切割面免受氧化。在 1.5 mm 至 4.0 mm 厚的铝托盘上,光纤激光切割可以避免刀具磨损,而 CO2 激光切割则会因铝的反射而损失能量。
铝合金的光吸收和光束动力学
激光切割铝材应用的基础工作原理是吸收,而光纤激光与二氧化碳激光切割铝材之间的差异则解释了其中的原因:波长为1.06微米的光纤激光在室温下对铝的吸收率更高。1.5毫米至4.0毫米厚的铝板在光纤激光切割下更快达到熔点,而在反射率更高的二氧化碳激光切割下则更慢。
高压辅助氮气的双重作用
光纤激光切割公差 对于初学者来说,首先要考虑切缝宽度,切缝宽度会影响气体喷射情况。1.6 MPa 至 2.0 MPa 的氮气辅助可以置换氧气,使切割面保持可焊接状态,且不会产生氧化皮。气体动量会将熔融铝从切缝中吹走,并防止熔渣粘附。 铝激光切割 6061-T6 依靠氮气作用来保持托盘法兰清洁。
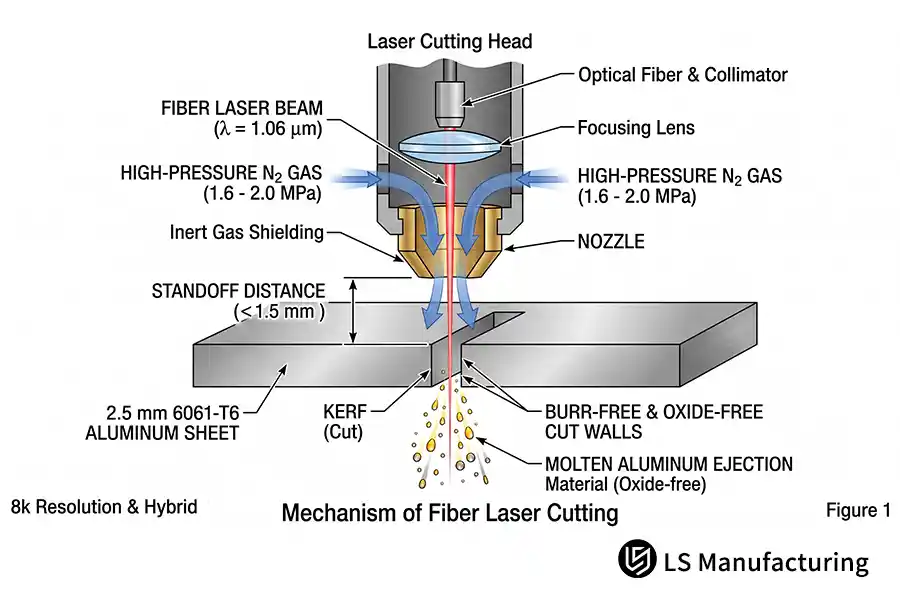
图 1:铝光纤激光切割工作原理示意图,图中显示了 1.06 μm 光束、喷嘴离地距离(≤1.5 mm)和 1.6–2.0 MPa 氮气辅助喷射。
激光切割托盘的线性轮廓公差是什么?
激光切割托盘的线性轮廓公差是指激光切割边缘与其CAD标称轮廓的允许偏差,可作为电池托盘切割公差的实用指南,其配合范围为±0.01毫米至±0.05毫米。寻求线性轮廓公差答案的人员可参考已建立的激光切割公差标准,例如ISO 2768-m/f(ISO 2768-1:1989通用公差等级,m为中等,f为精细)。光纤激光切割的公差在一般托盘轮廓和长凸缘上为±0.05毫米。 计算机数控 (CNC) 铣削公差 螺栓孔中心和模块定位面的精度为±0.01毫米。密封面和螺栓孔中心必须具有±0.01毫米的精度;简单的外盲板是 ±0.05 毫米。
ISO 2768-m/f 托盘轮廓基线带
初学者使用的光纤激光切割公差根据其特性分为两个范围:周边毛坯和非密封边缘为±0.05毫米,带密封垫圈的螺栓孔中心为±0.01毫米。工作台在±0.05毫米范围内的重复性决定了这两个范围。激光切割的孔径尺寸将螺栓孔中心置于该范围内。 激光切割公差 CMM 检查结果证实了裂缝的存在。
反冲和切缝宽度对最终公差的影响
伺服系统的反冲(即驱动装置转动时的位置损失)会给制造零件的公差带来误差,而切缝校正则会使每个边缘向内或向外移动。长托盘凸缘的最小公差是由运动误差而非激光功率决定的。
激光切割的终点和数控铣削的起点
初学者经常会提到托盘整个周长上±0.01毫米的公差是无法实现的。对于较长的电池托盘凸缘,累积的热扩散自然会将边缘偏差扩大到±0.05毫米。因此,二次 数控铣削 对于公差小于±0.01毫米的紧密配合接口和模块定位孔,仍然必须采用手工切割,而激光切割则可以有效地处理其余的基本几何形状。
基准对比表:电池托盘的制造精度和工艺属性梯度
铝托盘切割工艺中,四个制造维度将传统等级与精密等级区分开来,而行则将可测量的工艺属性与包装组装服务条件相匹配。 热影响区宽度(热影响区是指不会熔化但会软化的固体基体金属)决定了变形风险。因此,单凭切缝宽度无法预测翘曲。初级工程师只能读取单行数据,并将密封面与工艺等级进行匹配。
| 过程属性 | 传统基线 | 标准级 | 精密级 |
| 标准线性公差 | 双倍±0.05毫米带 | ±0.05 毫米 | ±0.01 毫米,通过补偿拧紧 |
| 表面粗糙度(Ra) | 比精密级表面光洁度高两个粗糙度等级 | 比精密级表面光洁度高一级粗糙度 | Ra 3.2 μm |
| HAZ宽度 | 观测到的最宽热带 | 大致介于传统表带和精密表带之间 | ≤0.08 毫米 |
| 典型应用 | 托盘周边盲板,屏蔽板 | 模块安装板、排气阀孔 | 冷却通道开口,密封槽 |
总而言之,标准切割 0.05 毫米的切割工作适用于大型托盘轮廓,而精密切割 0.01 毫米的工作适用于冷却通道开口和密封配合槽。
为什么热影响区会导致托盘变形?
热影响区(HAZ)是指激光切割边缘附近的一条狭窄区域,该区域内6000系列托盘合金会发生软化和相变,但不会熔化。为什么热影响区会导致托盘变形?动态功率调制可以将1.5毫米至4.0毫米厚铝材的热影响区深度控制在0.08毫米,而恒功率切割则会使相同坯料的热影响区深度几乎达到0.08毫米的两倍。当冷却滞后于激光束移动时,不对称的横向膨胀会产生残余应力。拐角停留时间决定了峰值温度,热影响区激光切割的关键在于停留时间,而非切割速度。决定大跨度托盘是否保持平整的是热影响区的深度,而不是切割力。
热梯度和冶金弱化
当切割6061-T6铝合金(固溶处理后经人工时效处理)时,热影响区(由于热流不均匀造成的轻微变形,详见ASM手册第16卷“机械加工和热切割”)附近的强化析出物会损失,仅产生局部拉应力(与6061-T6类似的合金)。1.5毫米厚的壁比4.0毫米厚的壁散热速度快得多,因此横向膨胀始终不平衡。
通过动态功率调节降低热影响区
光纤激光切割中的辅助气体选择是第二个关键因素:在 1.6 MPa 至 2.0 MPa 的压力下,氮气辅助气体保持惰性,而相同压力下的氧气辅助气体则会产生放热和暗氧化物。动态功率调制可降低拐角和减速点的占空比,从而将热影响区深度保持在 0.08 mm。高纵横比小孔激光切割集中了光束能量,因此需要相同的占空比。在实际应用中,0.08 mm 的热影响区可确保长而薄壁托盘边缘的平整。
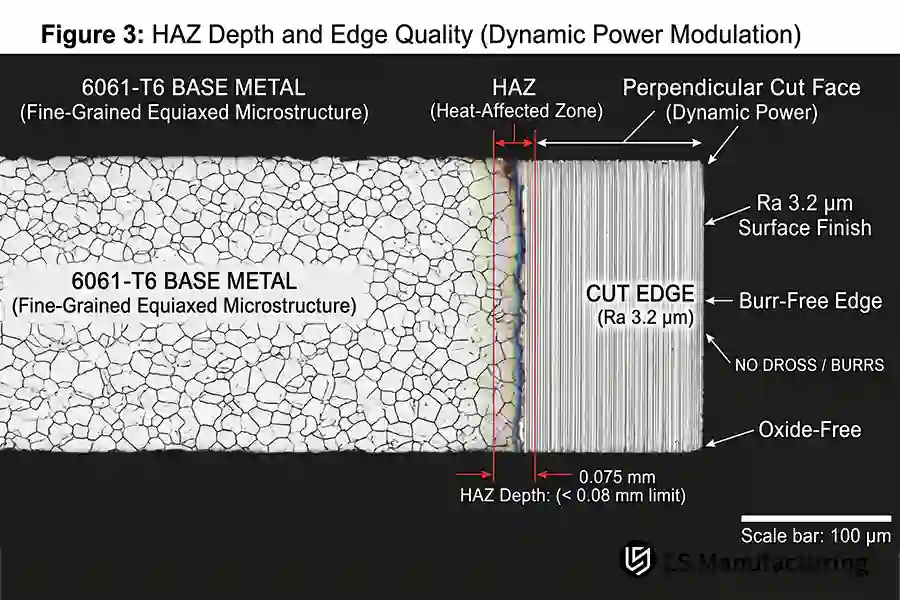
图 2:采用动态功率调制切割的 6061-T6 基材的显微横截面,保持热影响区深度为 0.075 毫米(<0.08 毫米限制),且无氧化物 Ra 边缘为 3.2 微米。
如何控制电池外壳激光切割的公差?
光束聚焦、切缝补偿和辅助气流场的闭环校准。如何保持 激光切割公差 用于电池外壳?焦点位于厚度为 1.5 毫米至 4.0 毫米的铝平面上,焦点略低于表面负焦点,以扩大能量分布,从而实现最大程度的完全熔透。辅助气体是什么?1.6 兆帕的氮气可以吹走 1.5 毫米坯料上的熔渣,2.0 兆帕的氮气可以吹走 4.0 毫米坯料上的熔融金属。最终的线性带位于 ±0.01 毫米的位置,切口补偿范围为 0.01 毫米至 0.05 毫米。
喷嘴孔径和喷嘴间距对气体边界层的影响。
在光纤激光切割中,导向气体的选择决定了压力,而喷嘴孔径和喷嘴与工件之间的距离则决定了气体边界层。为了获得最轻松、最干净的喷射效果,应将喷嘴孔径设置在托盘标尺 1.5 毫米处,并将喷嘴与工件之间的距离保持在该标尺以下,以使氮气辅助压力保持在 1.6 兆帕至 2.0 兆帕之间。不合适的压力或喷嘴与工件之间的距离通常会导致铝制零件常见的激光切割缺陷,例如熔渣附着、边缘毛刺和局部热变形。工程师通过切割边缘的颜色而非切割速度来评估边界层的稳定性,激光切割的质量控制标准也正是建立在切割边缘的质量之上的。
用于散热的跳跃式切割和微型接头
电动汽车电池托盘 钣金切割 该原理侧重于路径顺序而非单纯的切割速度。蛙跳切割(一种在相距较远的轮廓之间跳跃的路径顺序,可避免热量集中在一侧)将热负荷分散到 1.5 毫米 x 4.0 毫米的毛坯上。微型接头(将毛坯固定到骨架上的小型未切割凸耳)可防止零件移位,同时引导 1.6 兆帕至 2.0 兆帕的氮气流。无毛刺激光切割设计依赖于这两种工具,因为连续的单侧切割会导致变形;而气体流量和路径顺序正是确保切割后加工之前尺寸带符合要求的关键所在。
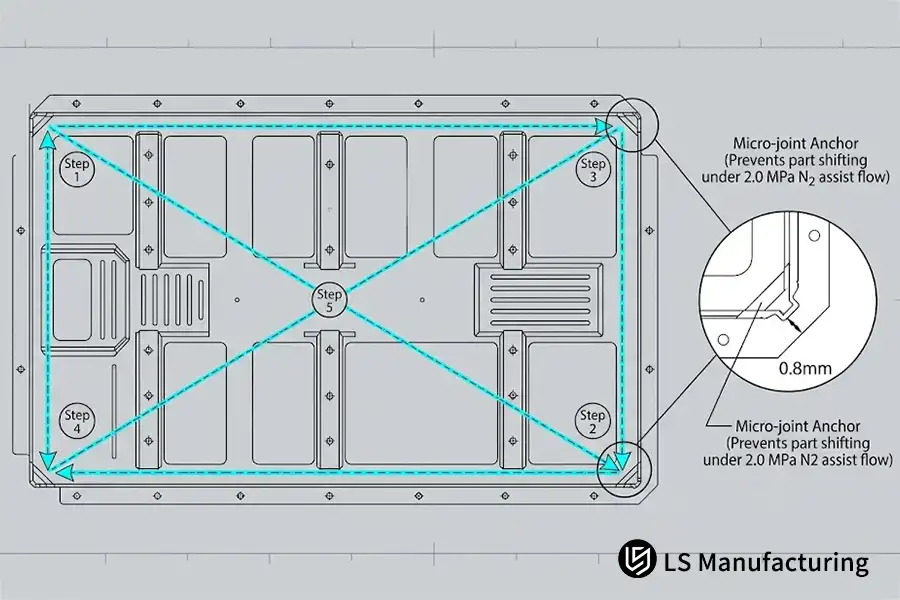
图 3:优化的跳跃式切割顺序(步骤 1-5)和电动汽车托盘框架上的 0.8 毫米微型接头锚固设计,减轻了 2.0 MPa 氮气辅助流下的热变形。
哪些材料和型材最适合激光切割?
光纤激光切割是加工厚度为 1.5 毫米至 4.0 毫米的冲压板材和挤压型材的理想选择。1.06 微米的激光束可熔化 6061-T6 和 6082-T6 结构钢,获得表面粗糙度 Ra 为 3.2 微米的无毛刺边缘,确保结构胶粘剂的牢固粘合。评估激光切割的优缺点有助于工程师在超厚板材上快速灵活地加工轮廓的同时,兼顾热限制。
材料等级兼容性
- 6061-T6 板材(1.5 毫米): 切割速度快,切口笔直方正。
- 6082-T6 板材(4.0 毫米): 始终能获得 Ra 3.2 μm 的洁净边缘。
- 5182-O: 退火处理后的钢材切削不产生毛刺,但结构强度较低。
- 挤出物: 可通过专门定制的管材激光切割设备轻松加工。
激光窗口之外的结构部分
光纤激光切割的四个特点使其与众不同 冲压 以及铝托盘结构的数控铣削。
| 属性 | 光纤激光切割 | 冲压或数控铣削 |
| 合适的规格 | 1.5毫米 – 4.0毫米 | 大约是 4.0 毫米上限的三倍 |
| 典型库存 | 6061-T6、6082-T6 母合金 | 铸板 |
| 边缘处理 | Ra 3.2 μm,无毛刺 | 剪切或铣削边缘 |
| 典型用途 | 托盘坯料、封盖 | 深阶梯状沟槽 |
初始光纤激光切割公差也设定了边界:铸板和深阶梯状凹槽超出了切割范围,因为随着厚度的增加,光束聚焦和气体喷射会减弱。电动汽车电池外壳激光切割永远无法一次性穿透泡沫芯层压板,因为被困在芯材中的气体膨胀速度比层压板的传热速度快。可以通过在低于一定厚度的范围内进行合格/不合格测量来建立裕量。 最大 4.0 毫米。
该工艺取决于规格等级,而不是材料等级。
光纤激光切割如何控制电动汽车托盘变形?
光纤激光切割通过协调动态功率调制来控制电动汽车电池托盘的变形 采用 1.6–2.0 MPa 的氮气辅助流量,将热影响区 (HAZ) 限制在 0.08 毫米以下。 在 2.5 毫米 6061-T6 托盘底板基准中,分段脉冲将热负荷分布到大跨度横梁图案上,在不产生机械夹紧变形的情况下,将轮廓公差保持在 ±0.03 毫米。
应用场景
新能源商用车底盘方案是 6061-T6托盘 地板跨度大,具有长圆形图案和横梁孔图案。周边密封槽的壁面需要精密加工,轮廓带在机器人激光焊接和垫片铺设前需要紧密贴合。一些工程学徒一直在思考,大多数无夹具切割工艺是否能在无需二次加工的情况下保持轮廓带的贴合度。
选择这些参数的理由
分段脉冲穿刺(通过“控制”脉冲,在射击间隙制造停顿,使热量散失)分散了热负荷,而连续穿刺则将脉冲能量集中在一个时间和空间点上。氮气辅助压力 1.6–2.0 兆帕 控制熔膜和切缝中的熔渣去除和湍流;压力越大,切缝越宽。对于非分段脉冲穿孔, 热影响区(HAZ) 大于 0.08 毫米,超过了密封托盘底面的平整度公差。
测量结果
废品率降低了 14.5% 至 4.2% 在原型制作过程中,成型零件的制造成本降低了。 11.8%光束热传递和辅助气体对准有助于减少密封托盘底板激光切割过程中的废料;总而言之,热控制影响平整度。
数据来源:LS Manufacturing 2025–2026 内部测试数据库(项目编号 #AUTO-2026-T82,样本量 >800,原型托盘地面运行)。
常见问题解答
1. 光纤激光切割与EV托盘冲压运动的本质区别是什么?
评估光纤激光切割与机械切割的优劣 揭示了加工工艺的根本差异:激光切割是一种非接触式热加工工艺,它利用聚焦光束熔化金属;而机械冲压则是通过在冲头和模具之间剪切来分离板材。 ISO 9013:2017 LS Manufacturing 的热切割公差等级,保持边缘轮廓公差介于 0.01毫米和0.05毫米 用于原型制作和小批量验证。初级工程师在为托盘项目选择模具之前,会区分热切边缘和剪切边缘。
2. 为什么在激光切割铝制电池外壳时使用氮气而不是氧气?
辅助气体是围绕切割光束的同轴气流;氮气保持惰性,而氧气与熔融铝发生放热反应,生成黑色氧化物。摘自《ASM手册》第16卷关于热切割的内容,氮气在 1.6兆帕至2.0兆帕 吹除浮渣,得到 Ra 3.2 μm 的表面,可用于垫片密封。 LS Manufacturing 的焊接准备工艺可保持切割面无氧化物;采购人员只需一张切割面图像即可做出判断。
3. 光纤激光切割能否在电池托盘上实现低于±0.01毫米的加工公差?
不。由于光纤激光切割本质上是一个热过程,铝材的热膨胀、机床导轨间隙和光束发散等动态因素决定了其在 ISO 2768-m 标准下的实际精度范围为 ±0.03 mm 至 ±0.05 mm。虽然切缝宽度补偿能够可靠地稳定轮廓重复性,但对于精度要求低于 ±0.01 mm 的特征(例如冷却液 O 形圈槽或精密定位销孔),必须先用激光进行毛坯加工,然后再通过二次数控铣削进行精加工。
4. 初级工程师在激光切割金属板托盘的设计中应该避免哪些设计特点?
微孔是指比母材厚度更小的孔径。过集中的光束能量会导致辅助气体清除熔融金属之前,孔壁过度熔化。激光切割中的榫槽结构要求槽宽接近母材厚度,这是基于…… ASME Y14.5-2018 轮廓标注。换句话说,LS Manufacturing公司在窄槽加工中,切割边缘至少保持1.5个板材厚度的距离;初级工程师会尽早学习最小孔径要求。
概括
一旦组件的材料重量目标、文件和光束布局最终确定,并且光束能量、辅助气体流量相互作用以及线性组件公差区域都在设计阶段确定下来,所有这些权衡取舍就都显得很有吸引力了。现在,实现密封性就变成了一个可重复的工艺窗口,而不是切割后的打磨。简单来说: 在夹具出现之前很久,保温和氮气喷射就能决定托盘的平整度。
电动汽车电池结构工程及技术支持
了解热切割动力学是设计稳健的电动汽车电池外壳的基础。要评估下游工艺的权衡和结构公差,请参阅我们的技术指南:
相关阅读: 定制钣金加工指南:光纤激光切割与水刀切割的选择。