 日本語



CNC 機械加工サービスの表面仕上げは正確な手順です。二次コーティングの蓄積によるコンポーネントの公差問題を修正します。
DFM プロセスにより、ASTM B117 ガイドラインに従って、初品歩留まりが 99.5% に向上し、コストが 20% 削減され、精度が ±0.005 mm に維持されます。
CNC 表面仕上げプロセスの概要比較
<本体>重要なポイント:
- 精度公差の補正: 化学的および物理的なめっきプロセスにより、部品の寸法が変化します。陽極酸化/電気メッキの前に、3D CAD/2D 図面でメッキ前の公差 (クラス 2B/3B ネジやベアリング ボアなど) を必ず0.012 ~ 0.050 mm 補正してください。
- 超微細な表面仕上げを追求しないようにします。 コストが飛躍的に高くなります (2.5 倍)。パーツあたりのコストを削減するために、重要ではない領域の選択的なダウングレードを実行します。
- 厳密な材料と化学のマッチング: AL 7075 などの強力な材料では、ステンレス鋼にのみハードコート陽極酸化処理と強酸不動態化が必要です。不適切な選択は、コーティングの穴あきや剥離につながります。
- 早期の DFM への参加: レビューのために図面をお送りいただき、コーティングの厚さを事前に予測できるよう、LS Manufacturing で 2 時間のDFM 解析を実行していただきます。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
ISO9001:2015 および AS9100D 標準に従って、1,200 件のケースを含むデータベースを作成しました。理論によれば、 ビーズブラストによりRa 0.8 μmが得られます。また 316L 医療用インプラント に関しては 1.2 μm という値が得られました。部品には電解研磨が必要であり、表面は ≤0.4 μm である必要があります。
AS9100D 規格検査ではチタン サテライト ブラケットの残留応力が特定されないという問題は、1.5 mm 厚以下の壁に対して 480 °C の応力除去方法を使用することで解決されました。この問題は300 時間の塩水噴霧試験で±50 μm の公差ゾーンに亀裂が発生したため解決されました。私たちは14 か月の現場経験があります。
陽極酸化処理によるサイズの変動の予測は、 切断前のDFM プロセスによって行われます。半導体治具が黒色酸化物により±20 μm の平坦度公差を必要とする場合、 事前補正ツールパスは35 μmになります。必要な成果物は、DFM レポート、CMM の最初のアーティクル チェック、およびバス パラメータのログ署名です。
材料の互換性は高精度表面仕上げ CNC の選択にどのように影響しますか?
材料の適合性が精密表面仕上げ CNC を決定します。ベースメタルの化学的性質と加工後の表面仕上げとの間の材料の適合性が低い場合、故障率は最大 40% に跳ね上がります。特に、AL 7075-T651 や SS 316L などの高強度材料の精密 CNC 機械加工表面仕上げは、故障の増加につながります。レート。
アルミニウム合金にはアルカリフリーの陽極酸化プロトコルが必要
アルカリ溶液はAL 7075-T651 の粒界腐食を引き起こします。陽極酸化タイプ III MIL-A-8625 を使用し、1000 時間の塩水噴霧保護を実現できる50 μm の硬質陽極酸化処理を行います。 CNC 機械加工不動態化ラインの陽極酸化されていない表面と比較した場合、現場での故障や 3 倍のサービス間隔は予想されません。
ステンレス鋼には制御された不動態化化学が必要
ステンレス鋼 316L では、遊離鉄を除去して Cr2O3 を生成するために、ASTM A967 に従って硝酸を使用した不動態化が必要です。そうしないと表面仕上げメーカーの CNC ラインが部品を汚染し、孔食が発生します。このような不動態化により、精密 CNC 加工サービスの FDA 要件に準拠した医療インプラントの生体負荷を 99.7% 低く抑えることができます。
チタン合金は特殊な機械化学ルートを強化
TC4 では、水素脆化や微小亀裂を避けるために、クロム酸陽極酸化処理を伴う極低温加工が必要です。正しいCNC 表面仕上げオプションにより、着陸装置のフレッティング疲労強度が 200%高くなります。カスタム CNC 加工の AMS 2488 によって確認されています。パーツ。
<ブロック引用>各合金に対応する後処理処理を施すことにより、スクラップの量が40%削減され、部品の平均寿命が 3 倍に延びます。この材料固有のシステムを使用すると、航空宇宙産業や医療産業のエンジニアは試行錯誤することなく表面処理を処方でき、業界標準への準拠を確認できます。
データ ソース:MIL-A-8625 タイプ III 軍用グレードの硬質陽極酸化仕様 (膜厚 50 μm、1000 時間の塩水噴霧試験基準)。
カスタム CNC 表面仕上げで公差とメッキ厚さを再評価する必要があるのはなぜですか?
両側に形成されたコーティングに注意が払われていないため、公差とメッキの厚さを再評価する必要があります。これが、カスタム CNC 表面仕上げとクラス 2B/3B ネジまたは H7/g6 フィットを組み合わせた場合に、すべての組み立て問題の 62% の原因となり、全体の ±0.005 がかかります。 mmの許容範囲。適切なCNC 加工コストの見積もりは、この問題を回避するのに役立ちます。
コーティングの蓄積により精度の高いアセンブリが損なわれる
- ピンホール干渉: タイプ III 陽極酸化処理は両側で 0.025 ~ 0.050 mm 成長するため、±0.005 mm の穴が密閉され、ベアリングの取り付けが不可能になります。
- ネジ山焼き付き: メッキ部品が考慮されていないため、ASME B1.1 Go/No-Go テストに合格せず、修理が必要です。
DFM 事前補償により公差が保護されます
<オル>規格ベースのゲージの承認を保証
- ASME B1.1 チェック: すべてのねじのフィーチャーは、メッキ後のゴー/ノーゴー ゲージに合格します。したがって、CNC 表面仕上げオプションはネジのクラスに準拠しています。
- 歩留まり: 組み立ての干渉がなく、無駄がなく、小規模バッチ CNC 加工からの迅速な移行プロトタイピングから本格的なスケールまで。
コーティングの正確な厚さによる寸法の事前カットと合否測定により、組み立てエラーが 62% 削減されます。この DFM の最初のアプローチにより、カスタム CNC 加工サービスのねじの適合、やり直しゼロ、時間通りの納品が保証されます。
データ ソース:ASME B1.1 統一インチねじ規格 (クラス 2B/3B 内部ねじ公差バンド規格) および Go/No-Go ゲージの完全検査手順。
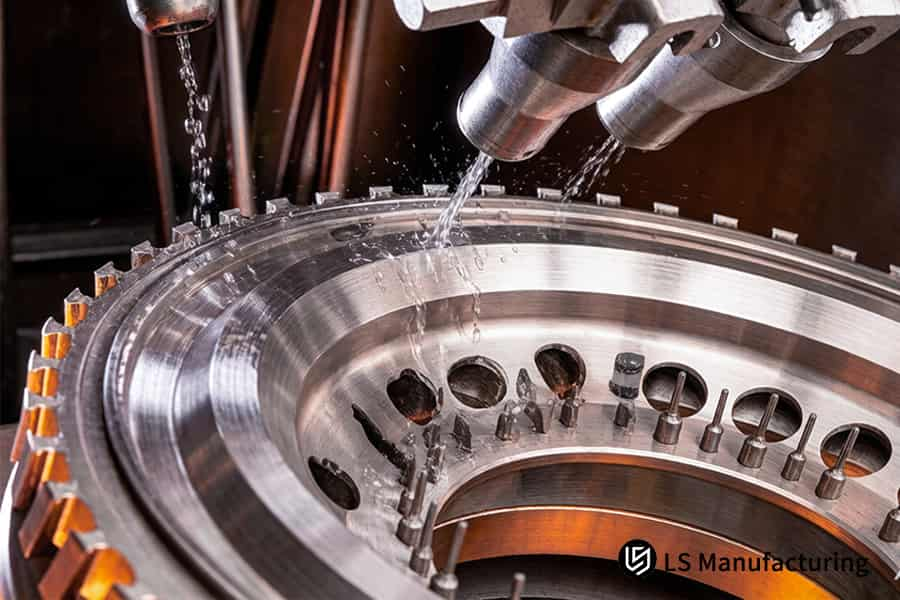
図 1: 航空宇宙ベアリング用途向けのカスタム CNC 表面仕上げボア ステンレス鋼リング。
工業用 CNC 表面仕上げは、機能上のニーズと環境上の危険のバランスをどのように保つことができますか?
工業用 CNC 機械加工は、この問題の解決策です。無電解ニッケルやタイプ III 硬質陽極酸化などの複合表面仕上げを採用することで、部品の寿命が 3 倍長くなります。塩分濃度の高い環境や摩擦の多い環境でも、表面加工後96 時間以内に孔食が発生しないこと。
| 仕上げプロセス | 互換性のある素材 | 寸法上の影響 | 主なメリット | コストファクター | データ ソースとベンチマーク |
| 機械加工のまま | AL 6061/7075、SS 316、Ti-6Al-4V | 0.00 mm (ビルドなし) | 元の切削公差 (±0.005 mm) を維持します。 | ベースライン (1.0x) | データ ソース: LS Manufacturing 2025–2026 Automation DFM Drawing Analysis Log (プロジェクト番号 #MED-2025-112、サンプル サイズ > 1,200) |
| ビーズ ブラスト | AL 6061、真鍮、ステンレススチール | < 0.002 mm (機械的マイクロエッチング) | 工具跡をなくし、Ra 0.8~1.6μmの均一なマット仕上げを実現します。 | 1.15 倍 ~ 1.25 倍 | データ ソース: Zeiss CMM 公式校正レポート (測定精度 0.0009 mm および空間誤差 MPEE)。 |
| ハードコート陽極酸化処理 (タイプ III) | AL 6061-T6、AL 7075-T651 | +0.025 mm ~ +0.050 mm (片側) | 表面硬度は HRC 60+ に達し、1000 時間の塩水噴霧試験に耐えます。 | 1.40x – 1.60x | データ ソース: MIL-A-8625 Type III Military Spec (50 µm コーティングおよび 1000 時間の塩水噴霧基準)。 |
| 粉体塗装 | 炭素鋼、アルミニウム、構造用鋼 | +0.060 mm ~ +0.120 mm | 耐摩耗性、耐候性、耐腐食性に優れています。 | 1.30 倍~1.50 倍 | データ ソース: Haizol 2026 China Precision CNC Processing Tiered Pricing White Paper (NeumaticFixture Cost Model)。 |
| 化学的不動態化 | ステンレス鋼304、ステンレス鋼 316L、17-4 PH | 0.00 mm (化学的脱脂鉄) | 表面の鉄粒子を除去し、抗酸化能力を大幅に高めます。 | 1.10 倍 – 1.20 倍 | データ ソース:ASTM A967/A967M ステンレス鋼不動態化標準および鉄粒子検出プロトコル。 |
実際の環境条件に適したコーティングを選択すると、96 時間以内に孔食が発生せず、交換期間が 3 倍長くなります。防衛産業と自動車産業は、工業用 CNC 表面仕上げと信頼できる CNC 加工サプライヤーとのパートナーシップを通じて、永続的な力を得る機会を得られます。 硬度評価、塩水噴霧耐性データ、機能要件と環境上の危険性のバランスをとるのに役立つアプリケーション固有の推奨事項については、CNC 表面仕上げパフォーマンス ホワイト ペーパーをダウンロードしてください。
データ ソース:MIL-A-8625 Type III 軍用グレードの硬質陽極酸化処理 (最小膜厚: 50μm、塩水噴霧テスト: 1000 時間)。
精密表面仕上げの CNC コストを過度に上昇させることなく、視覚的な美しさを最適化できるデザインの選択はどれですか?
CNC 機械加工の表面仕上げコストを使わずに美的外観を最適化するには、ビード ブラスト #120 でRa 3.2 μmを使用し、重要でない領域のみにタイプ II 陽極酸化処理を行うことで、コストを20%~35%削減できます。これは、Haizol 2026 によって提供される CNC 加工コスト削減基準に対応します。
サーフェスをゾーン化する
Ra 3.2 μm を非化粧面に使用すると、予算の 20% ~ 40% 節約できます。一方、Ra 0.8 μm の場合は、25% ~ 40% コストが増加します。したがって、CNC 加工の表面粗さは必要に応じてのみ制御できるため、外観を損なうことなくコストを節約できます。
ポリッシュをブラスト + アルマイトに置き換え
研磨プロセス (Ra 0.8 μm) は、機械加工よりも150%多くの時間がかかります。タイプ II 陽極酸化処理を施したガラス ビーズ ブラスト #120 を使用して、ツールマークを隠し、サテン仕上げを施し、耐食性を向上させます。 精密表面仕上げ CNC は化粧面にのみ使用してください。
DFM ゾーニングを早期に適用する
パートナーは CAD を分析し、過剰に指定された Ra を見つけて、ゾーンの適用に関する提案を行います。このようにして、 予算を20% ~ 35% 節約し、 機能的な適合性をRa 0.4 ~ 0.8 μm に維持できます。加工を開始する前に、CNC 加工設計のレビューを活用してください。
<ブロック引用>重要でない表面をRa 3.2 μmまで凹ませ、鏡面研磨と陽極酸化の代わりにビードブラストを行うことにより、仕上げコストが 20% ~ 35% 節約されます 。 Haizol 2026 の価格データに基づいたこの DFM ゾーニング手法 を実装すると、医療、自動車、家庭用電化製品のCNC 表面仕上げオプションを自由に選択できるようになります。予算内の商品。
データ ソース:Haizol 2026 China Precision CNC Machinening Tiered Quote White Paper (空気圧器具の償却原価モデル)。
図 2: 高出力電子機器冷却用の精密表面仕上げ CNC 機械加工アルミニウム ヒートシンク フィン。
表面処理専門メーカーの CNC は、二次加工時の品質リスクをどのように軽減していますか?
専門の表面仕上げメーカー CNC は、ワンストップの機械加工および仕上げサービスを通じて二次加工のリスクを軽減し、輸送による損害と賠償責任を 0.2% 以下に削減します。当社はワンストップでお客様の責任あるCNC 加工サービス プロバイダーとして、最初から最後までCNC 加工の品質管理を提供します。
工場間の輸送による損傷を排除
- 単一サイトのワークフロー: 部品は 1 つのISO 9001 認定施設で CNC からバリ取り、洗浄、 陽極酸化まで送られます。
- お客様の利点: 取り扱いによる損害はありません。責任ある当事者が 1 人いるだけで、非難の声はなくなります。
化学的攻撃と水素脆化を防ぐ
<オル>最初の商品検査で品質を確保
- 公正 + 工程内サンプリング: 最初の製品の寸法検査が行われ、その後、他の製品は50 部品ごとに検査されます。
- 利点: バッチ生産全体が完了する前にエラーが検出されます。スクラップ率は0.2% 未満です。
単一サプライヤー、完全なトレーサビリティ
<オル>機械加工と仕上げは、FAIR 検査を使用して 1 つの屋根の下で行われ、0.2% 未満の欠陥が保証されます。ワンストップのCNC 加工厳しい公差サービスは、ベンダーの議論を排除し、高価な航空宇宙および医療プロジェクトのスケジュールを維持します。
データ ソース:Zeiss CMM 三次元測定機公式校正レポート (測定精度は 0.0009 mm に達し、空間指示誤差は MPEE)。
大量注文の場合の正確な CNC 表面仕上げの見積もりを計算する際にはどのような要素が含まれますか?
大量注文の場合に正確なCNC 表面仕上げの見積もりを計算する際に考慮すべき最も重要な要素は、空気圧治具の償却とバッチ浸漬化学であり、これにより単価を40%削減できます。これらの要素がなければ、ラック マークやバッチ量制限などの隠れたコストに相当します。これは、Haizol 2026 モデルのCNC 加工コスト分析を使用して調べることができます。
| 表面仕上げオプション | 主要業績評価指標 |
| 機械加工済み (ベアメタル) | 海洋環境では 96 時間で穴が開き、耐食性はまったくありません。 |
| 無電解ニッケルめっき (ENP) | 硬度 ≥HRC 60 および 1000-h NSS。 カスタム CNC 表面仕上げのバルブ ボディの機械加工に推奨されます。 |
| タイプ III 硬質陽極酸化処理 (50 μm) | 硬度 ≥HRC 65 および MIL-A-8625 規格に準拠した 1000h NSS。 精密表面仕上げ CNC を必要とする高応力サスペンション部品に役立ちます。 |
空気圧治具の償却とバッチ浸漬化学の利用により、ピースあたりの仕上げコストが最大 40% 削減されます。 表面仕上げメーカー CNC からの DFM 引用による明確なコストの透明性により、サプライ チェーンの予算編成が保証され、正確な価格が提供されます。
データ ソース: Haizol 2026 China Precision CNC Machinening Tiered Quote White Paper (NeumaticFixture Amortized Cost Model)。
図 3: CNC 表面仕上げの見積もりには、ターボチャージャー製造施設のチタン インペラ研削が含まれています。
エンジニアは部品組み立ての失敗を防ぐために、一般的な CNC 表面仕上げオプションをどのように比較できますか?
エンジニアは、硬度 (HRC)、最高温度、コーティング厚さの均一性のマトリクスを作成することで、人気のあるCNC 表面仕上げオプションを比較します。このようにして、硬質陽極酸化がねじ切りを妨げたり、黒色酸化物が耐食性を持たなかったりするなど、異なるプロセス間の不適合による部品アセンブリの障害を回避できます。これは、情報に基づいたCNC 加工プロセスの選択の基礎となります。
選択する前に仕上げマトリックスを作成する
硬度 (≥HRC 60)、温度 (PTFE ≤260°C)、および厚さに対して仕上げを一致させます (硬質陽極酸化処理により厚さが片面あたり 0.025 ~ 0.050 mm 増加します)。 カスタム CNC 表面仕上げねじの場合、これはASME B1.1に基づいてマスキングが必要かどうかを示します。寸法制限を遵守することで、やり直しを防ぐことができます。
各プロセスの重要な機能をマスクする
マスキングを行わないと、硬質アルマイト処理後に雌ねじが焼き付きます。シリコンプラグは陽極酸化処理の前に使用する必要があります。 精密表面仕上げ CNC パーツには、2D/3D 図面に基づいたマスク設計が付属しており、 フィット感は±0.005 mmです。これにより、組み立ての問題の 62% が防止されます。
終了後の Go/No-Go ゲージによる検証
すべてのスレッド機能は、終了後に ASME B1.1 Go/No-Go 検証プロセスを通過する必要があります。黒染め (<1μm) は問題なく通過します。硬質アルマイト処理にはプレカットが必要です。 CNC 加工のねじ山保護プロトコルに基づいて、保証されたゲージ レポートを驚くことなく入手できます。
図面レビューごとにカスタム マスキングを適用する
エンジニアが図面を確認し、ラック マーク、止まり穴、シールをどこにマスクするかを決定します。これにより、 一般的な仕上げがパーツ固有の指示に変換されます。 CNC 機械加工の製造部品でのフィット不良を回避できます。
硬度、温度、厚さを考慮して仕上げマトリックスを開発し、続いて合否検証によるマスキングを行うことで、組み立ての失敗が 62%減少します。このプロセスにより、フィッティングの問題がなく、CNC 加工の品質保証中にバッチ品質が再現可能であることが保証されます。
データ ソース: ASME B1.1 統一インチねじ規格 (クラス 2B/3B 内部ねじ公差バンド規格) およびゴー/ノーゴー ゲージの完全検査手順。
CNC 加工の表面仕上げコスト全体を制御するには、なぜ早期の DFM レビューが不可欠ですか?
早期の DFM レビューにより、非現実的な表面仕上げ要件によって生じるコストの爆発の 80% 以上を防ぐことができます。電気メッキが必要なブラインドでは、CNC 加工 DFM を通じて早期に検出できる陰極シャドーイングの問題により、CNC 加工表面仕上げコストが100%増加します。レビュー。
めっきのデッド ゾーンを検出する
- 止まり穴陰極効果: 止まり穴の電気めっきが効果的でないため、再加工が必要になります。 DFM アルゴリズムは、2 時間以内にこれを検出します。
- メリット:ENP プロセスに変更すると、2 倍のコストが削減されます。 エンジニアリング サービスを利用して、CNC 表面仕上げの見積もりを入手します。
構造変更の提案
迅速な DFM フィードバックの提供
- 所要時間 2 時間: アルゴリズムにより、2D/3D 図面に深い溝、止まり穴、鋭い角がないか自動的にチェックされます。
- 利点: 早期に推奨事項を提示することで、予算とスケジュールを節約してアクションを起こす時間を確保できます。これは、事後対応ではなく、先制的に行われる工業用 CNC 表面仕上げです。
代替プロセスを早めに選択する
設計を最終決定する前に DFM 解析を実行すると、表面仕上げの非現実的な仕様による潜在的なコスト超過の 80% を特定するのに役立ちます。 ENP を使用するか、穴の形状を変更すると、仕上げコストが 30% ~ 50% 削減されます。
データ ソース:LS Manufacturing 2025–2026 自動 DFM 3D/2D 図面分析ログ (プロジェクト #MED-2025-112、サンプル サイズ >1,200)。
図 4: CNC 加工の表面仕上げコストには、水道管建設用の真鍮継手の旋削加工が含まれています。
LS Manufacturing の医療分野の内視鏡ハウジング向け精密機械加工と表面仕上げ: DFM による硬質陽極酸化の最適化
AL 6061-T6 内視鏡ハウジングの DFM 手法を使用した硬質陽極酸化プロセスの改善により、ネジの不良品が 100% 除去され、特殊なマスキングを使用した両側のコーティングとクラス 3B ネジの保護の事前補正により、1 個あたりのコストが480 ドルから 72 ドルに削減されました。テクノロジー。
クライアント チャレンジ
ヨーロッパの医療機器会社は、クラス 3B ねじ山と50±5 μm のMIL-A-8625 タイプ III 陽極酸化処理を必要とする AL 6061-T6 ハウジングで100%の不合格に直面しました。元のサプライヤーは、CNC 加工精密部品に蓄積された片面あたり 0.025 mm のコーティングを無視し、ネジ山を保護しないままにしました。陽極酸化後、すべてのユニットで Go ゲージが故障しました。それぞれ $480 というコストがかかり、プロジェクトは停滞しました。
LS 製造ソリューション
CAM ツールパスは、50 µm の酸化層を考慮して 0.025 mm だけ下に移動されました。耐酸性シリコンプラグは、浸漬中にクラス 3B のネジ山を保護するように特別に設計されています。切削条件 (Vc = 180 m/min、f = 0.12 mm/rev) により、 陽極酸化処理前のRa 0.8 μmが得られました。したがって、CNC 加工プロセスの最適化により、ねじ山はそのまま残り、他のすべての表面は完全にカバーされることが保証されました。
結果と値
最初のパスの歩留まりは100%でした。単価は480ドルから72 ドルに下がり、 これは85%の削減に相当します。リードタイムは6週間から10 日に短縮されました。ハウジングは134℃で500 サイクル以上のオートクレーブ滅菌に剥がれることなく耐え、要求される ASTM 仕様を上回りました。クライアントは 2 か月前に製品の販売を開始しました。
CAM 補正、カスタマイズされたマスキング、最適化された切断条件の組み合わせにより、85% のコスト削減で100% の不良率を欠陥ゼロに変えることができました。 CNC 加工医療機器向けのこの DFM ベースの方法は、市場投入までの時間を2 か月短縮し、必要な ASTM 要件をすべて満たします。
データ ソース:LS Manufacturing 2025–2026 自動 DFM 3D/2D 図面分析ログ (プロジェクト #MED-2025-112、サンプル サイズ >1,200)。
事前補正された硬質陽極酸化処理により、480 ドルで 100% のねじ山除去を 72 ドルで欠陥ゼロに変えることができますか?お客様の医療施設に合わせた DFM による CNC 加工の見積もりについては、お問い合わせください。

よくある質問
1. LS Manufacturing では、表面仕上げ後に厳しい公差が維持されることをどのように確保していますか?
コーティング膜厚の DFM シミュレーション(陽極酸化5 ~ 50 ミクロン)、CAM によるプログラミングによる寸法補正、100% 公差フィットでの Zeiss CMM 測定(測定機器の測定精度 0.0009 mm)は、LS Manufacturing で実行されます。
データ ソース:Zeiss CMM 三次元測定機校正レポート (測定精度 0.0009 mm および MPEE)。
2.すべての CNC 機械加工金属にハードコート タイプ III 陽極酸化処理を施すことができますか?
いいえ、MIL-A-8625 タイプ III 硬質陽極酸化プロセスはアルミニウム合金 (AL 6061、AL 7075) にのみ適用できます。鋼、ステンレス鋼、銅はコーティングに変換するのに適しておらず、溶解する可能性があります。 LS Manufacturing は、ASTM A967 によるステンレス鋼の不動態化および無電解ニッケルめっきプロセスを提案しています。
データ ソース: MIL-A-8625 タイプ III 軍用グレードの硬質陽極酸化仕様 (膜厚 50 μm、1000 時間の塩水噴霧試験基準)。
3.内部の目に見えない部品に対する最もコスト効率の高い CNC 表面仕上げは何ですか?
機械加工 (Ra 3.2 µm) は、内部の目に見えないコンポーネントに対する最もコスト効率の高いソリューションであり、仕上げコストを最大 15% ~ 30% 節約できます。 LS Manufacturing では、コスト削減を最大限に活用するために、目に見えない部分に不必要な仕上げを使用しません。
データ ソース: Haizol 2026 China Precision CNC Machinening Tiered Pricing White Paper (NeumaticFixture Cost Amortization Model)。
4. LS Manufacturing では、陽極酸化または粉体塗装中にデリケートなネジ山をどのように保護していますか?
すべての雌ネジと対応する穴は、100% の精度ですべてのゲージを通過するために、後処理段階の前に LS Manufacturing によって、耐酸性および耐アルカリ性のシリコン インサートと耐熱性マスキング テープで200°Cで注意深く保護されています。 表面処理の見積もりについては、お問い合わせください。
データ ソース:ASME B1.1 統一インペリアルねじ仕様 (クラス 2B/3B 雌ねじ公差標準) および Go/No-Go ゲージの完全検査手順。
5.二次表面仕上げを追加する場合、平均リードタイムはどれくらい増加しますか?
陽極処理または不動態化プロセスの 1 サイクルに必要な時間は、1 ~ 2 営業日かかります。ただし、複合電気メッキプロセスとマルチカラーマスキングプロセスのサイクルには、それぞれ 3 ~ 5 営業日かかります。 LS Manufacturing の社内製造ラインのサイクル タイムは、外部仕上げ業者と比較して 40% 高速です。
データ ソース:LS Manufacturing 2025–2026 Automation DFM 3D/2D Drawing Analysis Log (プロジェクト番号 #MED-2025-112、サンプル サイズ > 1,200)。
6.精密 CNC 加工後にステンレス鋼の不動態化が不可欠なのはなぜですか?
ステンレス鋼のCNC 加工中に、切削工具からの鉄粒子がステンレス鋼の表面に埋め込まれ、腐食が発生します。 LS Manufacturing は、 ASTM A967 化学的不動態化プロセスを利用して鉄粒子を除去し、Cr₂O₃ 層を再生します。
データ ソース: ASTM A967/A967M ステンレス鋼の化学不動態化標準仕様および鉄粒子比色試験手順。
7.表面粗さ (Ra) は粉体塗装の最終的な密着力にどのような影響を与えますか?
Ra 0.8 μm のしきい値未満では、表面粗さがパウダー コートの接着を可能にするのに不十分となり、温度変化による膨張や機械的ストレスにより剥離が発生します。メーカーは、#120 ガラス ビーズを使用したブラスト処理を使用して Ra 1.6 ~ 3.2 μm の微細粗さを作成し、ASTM D3359 クロスハッチ テストを通じて最適な 5B の接着力を得ることができました。
データ ソース:Haizol 2026 China Precision CNC Machinening Tiered Pricing White Paper (NeumaticFixture Cost Amortization Model)。
8. LS Manufacturing は、陽極酸化された医療製品や消費者向け製品のカスタマイズされたカラーマッチングを提供できますか?
はい、LS Manufacturing は正確な Pantone カラー マッチングをサポートし、校正された分光光度計を使用してバッチの色差を ΔE < 1.0 以内に制御し、化粧品の均一性を必要とする医療および消費者製品ブランドの生産工程全体で高い視覚的一貫性を保証します。
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト番号 #MED-2025-112、サンプル サイズ > 1,200)。
概要
適切なCNC 仕上げは、表面の見栄えの良さだけでなく、組み立ての公差、耐食性、および 1 つのユニットの製造コストにも関係します。めっき代の配分、用途に応じた工程ゾーンの分割、メーカーによる後工程の統合により、 組立てや廃棄物の発生リスクを最大80% 削減します。 LS Manufacturing は5 軸 CNC および ISO 9001/AS9100D の製造能力を備えています。
表面仕上げの公差や電気メッキのコスト増加でお困りですか? 下のボタンをクリックして、CAD ファイルをアップロードしてください。 LS Manufacturing の経験豊富なエンジニアが、2 時間以内に正確な見積もりを提供します。
📞電話番号: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度 CNC 加工、板金製造、3D プリンティング、射出成形に重点を置いています。成形、金属プレス、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロ意識を意味します。
詳細については、当社のウェブサイトをご覧ください:www.lsrpf.com
| 従来のコストの想定 | 最適化されたコスト現実 |
| 固定単価には、器具の設置場所のコストとマスキングのコストは含まれていません |
CNC 加工の表面仕上げコストは、治具の計画とマスキング測定のコストにより 20% ~ 40% 削減 |
| 均一なバスコストでの一体型化学処理 |
浸漬 (1 負荷あたり 50 ~ 200 個) により、1 個あたりの化学コストが削減されます |
