 日本語



CNC 加工の RFQ チェックリストは、公差データの欠落に起因する見積遅延の 45% と再加工コストの 35% を排除するフレームワークです。
このガイドでは、±0.005 mm の位置公差と Ra 0.4 μm の表面仕上げを備えた 5 ポイントの監査システムを提供し、応答時間を < 2 時間 に短縮します。
一目でわかる 5 つの RFQ の落とし穴 (クイック リファレンス ガイド)
<本体> を備えた 2D PDF/DWG 図面が含まれます。重要なポイント:
- リードタイムの短縮: RFQ チェックリストの標準化とサプライヤーへの繰り返しの説明の省略により、RFQ から製造までのサイクルタイムが60%短縮されます。
- 大幅なコスト削減: はめあい公差と非はめあい公差を明確に区別することで、「過剰な精度による不必要なコスト」を防ぎ、CNC 加工を削減します。 1 個あたりのコストが 30% 以上増加します。
- 品質堀: DFM 事前チェックと ISO 9001 / AS9100D 品質システムの組み合わせによりソース管理が確立され、アセンブリの手戻り率がほぼ 0% に削減されます。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
信頼性は、15 年以上、1,200 を超える顧客向けに 10,000 個を超える複雑な部品を製造してきた実績によって裏付けられています。当社の DFM プロセスは、生産を妨げる10,000 件を超える RFQ エラーを検出しました。 ASME Y14.5 に準拠した完全な GD&T 図面と熱特性を含む材料証明書を必ずリクエストしてください。
ISO 13485 ではリスク文書化が義務付けられていますが、文書化されていないエッジ破損により失敗した医療プロトタイプの 23% がありました。半導体治具の 1 件は、RFQ での80℃の記載漏れにより故障しました。最大 0.1 mm のバリ取り半径と熱検証ドキュメントを確認してください。
5 軸加工は十分な能力があるように見えますが、以前は 200 個のチタン部品が固定不良により廃棄されていました。 DFM は現在、 サイズが 1.0mm 未満の壁の識別を保証します。 DFM 分析、AS9100D">AS9100D に基づく CMM 計画、および最初の記事の 3 つの成果物を提供する必要があります。
2D 図面が不足していると CNC 加工の見積もりが遅れるのはなぜですか?
3D モデルは、めねじ公差クラス (クラス 2B/3B など)、GD&T、およびRa 0.8 μm などの表面仕上げを指定するには不十分です。見積もり担当者は 2D 図面を使用せずにこの情報を手動で要求する必要があるため、見積もりが少なくとも 2 日延期されます。
ねじ公差によって見積もりが停滞する理由
内側ねじには、ASME B1.1 に基づく Go/No-Go ゲージの検証が必要です。 STEP ファイルはクラス 2B 対 3B の許容差をエンコードしません。 2D PDF マーキングねじクラスとピッチ直径の制限を添付すると、電子メールのループがなくなり、CNC 加工の RFQ チェックリストの応答時間が 48 時間から 12 時間未満に短縮されます。
GD&T エラーが予期せぬ代償をもたらす
2D 図面が存在しない場合、真の位置や平坦度の公差に関する情報は認識されないままになります。 ±0.05 mm と ±0.1 mm の公差には、異なる治具が必要です。注釈付きの 2D シートを使用すると、サプライヤーによるツール パスの即時計画が可能になり、再見積を防ぐことができます。これは、CNC RFQ の落とし穴ガイドの主要な教訓の 1 つです。最適化されたCNC 加工所要時間は、この明確さに依存します。
表面仕上げ要件は 3D では表示されません
3D モデルを使用して Ra 0.8 ミクロンと Ra 3.2 ミクロンを比較することはできません。デフォルトの想定により、価格が高すぎたり仕様が不足したりすることがあります。表面仕上げシンボルを含む 2D 図面を含めると、必要な正確な表面仕上げに対して料金が請求されることが保証されます。この明確さは、 責任ある精密CNC 加工サービスの特徴です。これは、CNC 機械加工プロトタイプ部品を簡単に製造する方法です。
各 RFQ に 2D イラストを含めることで、見積もりは推測ではなく正確な仕様になります。時間を節約し、コストのかかるミスを回避し、航空宇宙グレードの要件に適合します。 CNC マシニング フライス加工サービスを選択して、設計アイデアをすぐに表現してください。 2D 図面が不足しているため、CNC の見積もりが遅れていますか?注釈付きの PDF を使用して完全な RFQ を送信します。24 時間以内に正確な見積もりが得られます。
データ ソース:ASME B1.1 統一インペリアルねじ仕様 (クラス 2B/3B 内部ねじ公差ゾーン標準) および Go/No-Go ゲージの完全検査手順。
公差が厳しすぎると、CNC 加工コストがどのように増加しますか?
すべてのフィーチャに ±0.005 mm の公差を使用すると、送りが遅くなり、追加の工具交換が発生し、完全な Zeiss CMM 検査が行われます。これによりコストが増加し、すべてに時間がかかりすぎます。機能ごとに公差をグレーディングしてCNC 加工の見積もりを迅速に入手できます。
公差等級分類によるコスト削減
検査頻度の削減
- フル CMM とサンプル CMM: 重要な寸法のみに完全な Zeiss CMM が必要です (精度は0.0009 mm)。残りの部分には合否ゲージが必要です。
- 利点: ラインが短いため配達が速くなります。 精密 CNC 加工サービスは、このロジックを適用します。
ツールパスの最適化
機能に応じて公差をグレーディングすることで、経費を削減し、必要な精度を維持します。重要でない寸法にはISO 2768-mを使用し、嵌合面を±0.005 mmの範囲内に保ちます。 CNC 加工サプライヤーの選択に対する技術的アプローチが必要です。
データ ソース: Zeiss CMM 座標測定機の校正レポート (測定精度は 0.0009 mm & MPEE)。
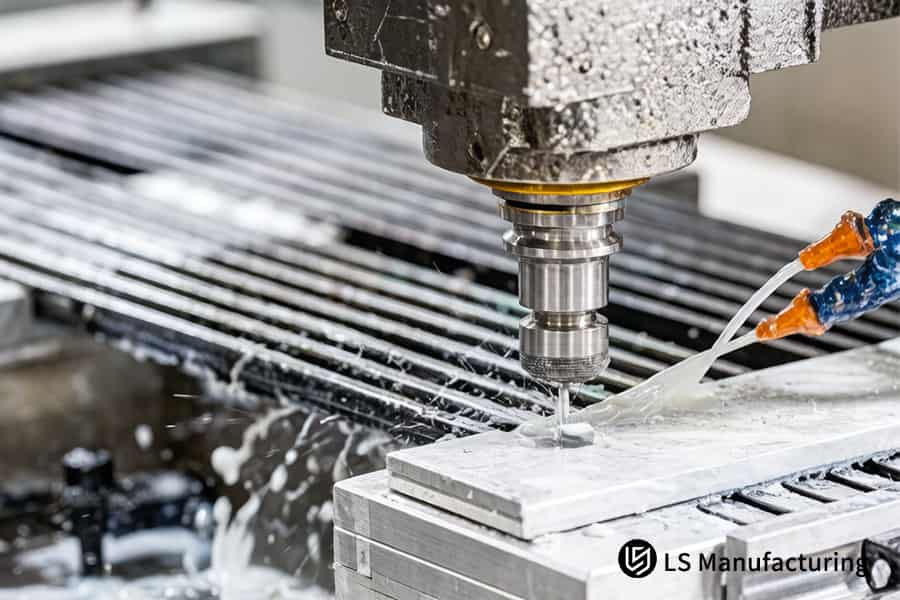
図 1: RFQ でよくある落とし穴を効果的に回避するステンレス鋼プレートの CNC 加工。
あいまいな材料仕様が生産遅延防止 CNC の主要な要因となるのはなぜですか?
「アルミニウム」または「ステンレス鋼」材料を指定すると、サプライヤーは工具の摩耗や材料の調達時間を計算できなくなり、平均 3 ~ 5 日の遅れが生じます。 CNC 加工原材料の適切な仕様は、生産遅延を防ぐ CNC にとって非常に重要です。
| RFQ の落とし穴 | 技術的リスク | LS 製造ソリューションと標準 | ターゲットへの影響 |
| 2D エンジニアリングの不足 | 図面にねじ仕様、GD&T、および重要な公差仕様が欠如している | ISO 2768-m および重要な公差 ±0.005 mm | 引用の混乱を 100% 防ぐ |
| 世界中でより高い公差を求める執拗な追求 | 加工コストが高く、摩耗が早い | 機能に応じて公差を分割し、非干渉面を ±0.1 mm まで緩和します | 加工単価を30%~40%削減 |
| 材料のグレードと質の曖昧さ | 材料の調達期間が長く、機械的特性が要求を満たしていない | 熱処理の正確なグレードと条件を提供します (例: AL 7075-T651) | 材料の調達時間を50%短縮 |
| DFM とプロセスの製造可能性の省略 | 深い穴、深いキャビティ、エッジ内での工具干渉による変形 | 2 時間の高速 3D DFM 評価を実装し、R コーナーと肉厚を最適化します | 後の段階で 90% 以上の再設計を回避する |
| 表面仕上げと後処理の情報が不足している | 組み立て失敗の原因となる後処理コーティングの絞り許容範囲 | 後処理要件を指定します (例: MIL-A-8625 Type III 50 μm) | 最初の組み立て成功率が 99.8% に向上します |
定義された材料要件により、カスタム CNC 部品メーカーにとってあらゆる曖昧さが解消されます。見積もりツールは工具のコストとサイクル タイムを即座に決定できるため、正確なCNC 加工の見積もりを納期で得ることができます。 CNC 加工プロセスは、生産スケジュールを中断することなく、注文から納品まで保証されます。
データ ソース: Haizol 2026 China Precision CNC Machinening Tiered Pricing White Paper (NeumaticFixture Amortization Cost Model)。
早期の DFM 評価により、RFQ から本番サービスへの予期せぬコストが発生するのをどのように防ぐことができますか?
製造容易性設計 (DFM) を無視すると、CAM プログラミングの実行中にツールの干渉が発生し、プロジェクトの中断や再描画につながります。簡単な DFM 評価は、本番サービスへの RFQ サービスを使用する前でも、問題のあるジオメトリを特定するのに役立ちます。
コーナー半径の競合を早期に検出する
内側コーナー半径が工具直径の 1/3 未満の深いポケット機能により、工具のたわみとビビリが発生します。自動 DFM 評価は、そのような半径を即座に検出します。半径を工具直径の≧ 1.5 倍に変更することで、工具の故障やワークピースの廃棄を防ぐことができます。これは、CNC 加工の RFQ チェックリストの重要な考慮事項です。これにより、CNC 加工設計の最適化が可能になります。
薄い壁の不安定性を特定する
肉厚 < 0.8 mm では、共振により 5 軸フライス加工で振動が発生し、 Ra 3.2 μm の表面仕上げが低下します。 DFM ソフトウェアは、材料の剛性係数と比較して壁の厚さを評価します。その結果、推奨される最小の壁厚が決まり、さまざまなパラメータのテストに費やす時間を節約できます。この精度は、信頼できる精密 CNC 加工サービス を定義します。
ディープホールとブラインドポケットのリスクを明らかにする
深さと直径の比率が 8:1 を超える場合は、特別なガンの穴あけ作業またはペック サイクルが必要になります。十分な工具クリアランスがない止まり穴は、効果的なエア切断につながります。 1,200 を超える DFM ログの統計により、これらの問題が RFQ 変更の 34% に相当することが明らかになりました。修正されたジオメトリの提案により、CNC 加工プロセスを確実に行うことができます。
プロアクティブなDFM 解析により、製造開始前に隠れたジオメトリの問題が解決された問題に変換されます。 RFQ 段階でコーナー半径の問題、薄肉の問題、深い穴の制限を特定することで、さらなるやり直しサイクルを回避し、スケジュールを節約できます。 CNC 加工の実現可能性調査の基礎を形成するのは技術的な認識です。
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト #MED-2025-112、サンプル サイズ > 1,200 個)。
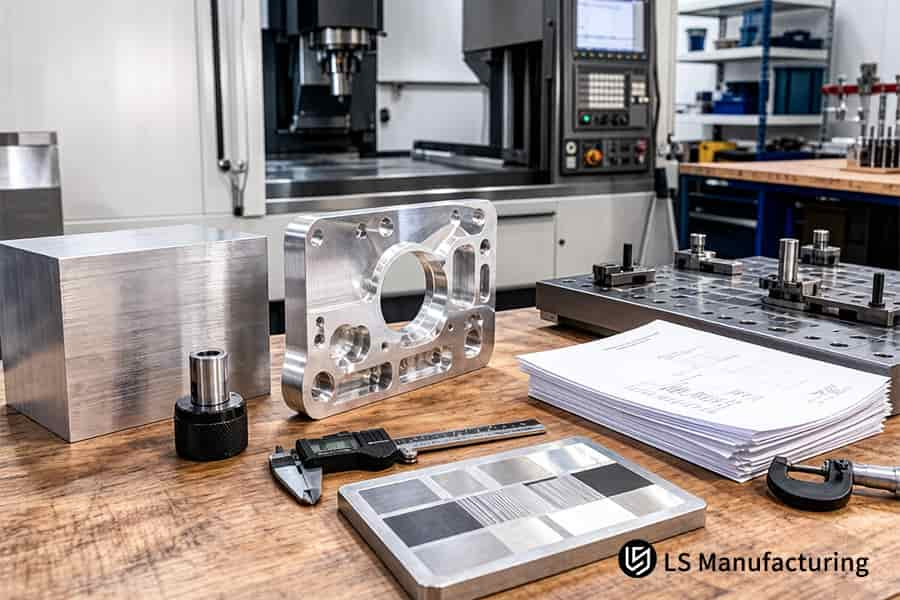
図 2: 組み立て時の生産遅延を確実に防止する CNC 加工アルミニウム部品。
表面仕上げ標準を省略すると、CNC 加工の見積精度に影響が出るのはなぜですか?
陽極酸化の種類と厚さに関する仕様が不足しているため、処理後の材料の成長が不確実になります。その結果、組み立てや腐食テストに問題が発生し、25% の手直しコストが発生します。表面仕上げの仕様は、正確なCNC 加工の見積もりとCNC 加工の表面仕上げの計画を立てるのに役立ちます。
コーティング厚さ公差スクイーズ
- ハード陽極酸化処理と通常の陽極酸化処理: 通常の陽極酸化処理では片面あたり 13 μm が追加されますが、ハード (MIL-A-8625 Type III) では50 μm 追加されます。 ±0.05 mm の穴を指定しないと、公差から外れてしまいます。
- リスク: コンポーネントの故障 コーティング後にゲージを測定します。 「コート後の最終寸法」仕様はこれを解決します。これは、CNC RFQ の落とし穴ガイドにとって重要なポイントです。
塩水噴霧試験への準拠
加工前の寸法許容差
- 在庫除去: 硬質陽極酸化により、パーツの寸法が片面あたり25 ~ 50 μm増加します。図面にコーティング前の寸法が含まれている場合は、加工サイズを小さくする必要があります。
- 結果: CNC 機械加工の手直しを追加することなく、コーティング後に適合するコンポーネントが得られます。スケジュール通りにコストを維持できます。
表面仕上げ仕様を指定しないと、不必要なコストとリスクが発生します。すべての思い込みを排除するには、コーティングの種類、コーティングの厚さの許容差、 コーティング前/ コーティングの寸法などの詳細を提供することで可能になります。技術的な詳細は、CNC 加工の品質保証を使用して予算とスケジュールを保護します。
データ ソース:MIL-A-8625 硬質陽極酸化コーティングのタイプ III 軍事仕様 (コーティングの厚さ 50 ミクロン、塩水噴霧試験 1,000 時間標準)。
不明確な数量のバッチ処理はカスタム CNC 部品メーカーの価格にどのような影響を与えますか?
ボリューム階層を指定せずに 1 つのコンポーネントのみのコストをリクエストした場合、単位あたりの最大コストを支払ったことになります。セットアップ費用は 1 つのパーツに対して全額発生するため、 30% 以上 のボリューム ディスカウントのメリットはありません。 カスタム CNC 部品メーカーによる高速 CNC 加工アプローチにより、大幅なコスト削減が実現します。
| プロセスエリア | 曖昧な仕様 (例: 「アルミニウム」) | 正確な仕様 (例: AL 7075-T651) |
| 資材調達 | サプライヤーはグレードを想定して注文します。十分な引張強度のない間違った合金が注文される可能性があります。 | 正しいグレードを一度注文しました。 ASTM B209 規格との比較。 |
| 切削工具の選択 | ツールのベンダーはグレードを指定できません。欠けや早期摩耗の危険性が生じます。 | 硬度に応じて選択される超硬グレード。 CNC 工作機械の摩耗は ±5% 以内で予測できます。 |
| 送りと速度の設定 | プログラマは控えめな値である Vc=300 m/min を選択します。時間の無駄につながります。 | Vc は、被削性データを使用して550 m/minに最適化されました。タイムサイクルが35%減少しました。 |
| 品質検証 | 熱処理のベンチマークはありません。硬度の変化により寸法が変動します。 | T651 は、導電率のテストを実施することで焼き戻しをチェック。寸法は ±0.02 mm 以内で安定しています。 |
段階的な数量を提供することで、サプライヤーが治具や自動化セルを準備できるようになります。控えめな見積もりではなく実際の量に基づいて、現実的なCNC 加工の見積もりを得ることができます。 CNC 加工の見積もりにより、単価が 30% 以上削減されます。
データ ソース:Haizol 2026 China Precision CNC Machinening Tiered Quotation White Paper (空圧治具コストの償却モデル)。
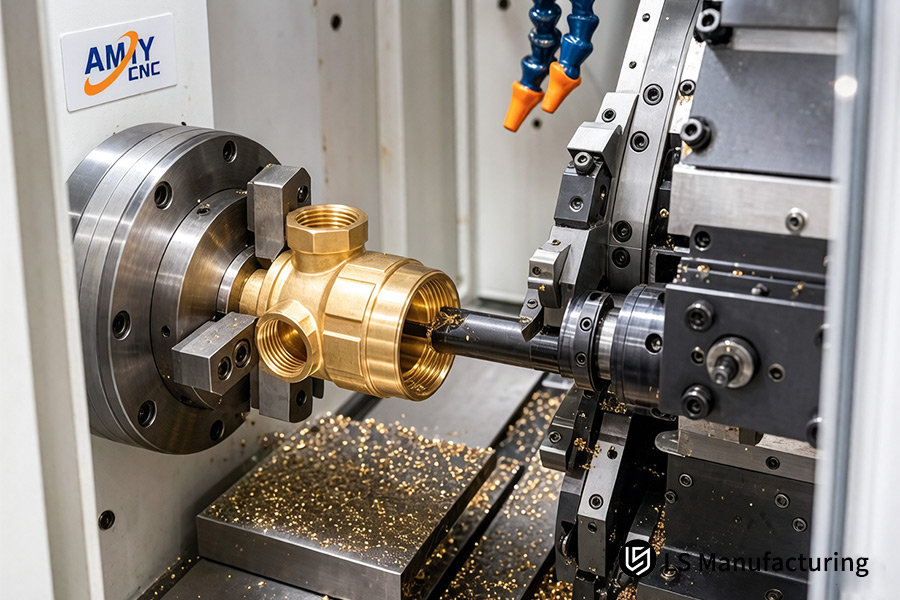
図 3: カスタム CNC 部品メーカーのサンプルとしての CNC 加工真鍮フィッティング。
CNC RFQ チェックリストに業界のコンプライアンスとテスト標準が不可欠なのはなぜですか?
CMM レポート、材料証明書、ROHS/REACH 宣言などの認証仕様が不足していると、出荷が拒否され、貿易に関するコンプライアンスの問題が発生します。これらの認定をCNC 加工の RFQ チェックリストに含めることで、最初からトレーサビリティを確保できます。
CMM レポートの要件を事前に指定する
軍事および医療用途では、ISO 13485 に従って100%の重要な寸法検査が必要です。RFQ でこれを指定しないと、サプライヤーはサンプリング検査のみを計画します。 Zeiss CMM 精度 (0.0009 mm) を指定することで、信頼性の高い CNC 加工プロセスの検証によるシームレスなRFQ から生産サービスが可能になります。
マテリアル認定のニーズを定義する
材料分析と硬度試験の仕様要件が欠如していることが、業界の規制に準拠していない理由となります。関連するASTM または AMS 規格を指定することで、費用のかかる再検査は不要になります。最後の瞬間に認証漏れを排除することで、生産遅延を防止する CNC を保証します。
FAI とファースト アーティクル プロトコルを調整する
FAI の要件は非常に多様です。何を測定し、受け入れるべきかを明確に理解していないと、寸法に関連した紛争が発生する危険があります。見積もり時にFAI 要件を一致させることで、完全に追跡可能な部品をすぐに取り付けることができます。
環境コンプライアンス宣言を含める
Rohs、リーチ、または紛争鉱物に関する記載は、出荷時まで忘れられても構いません。 CNC 加工認定パッケージを使用して、RFQ プロセスの最初に rohs、reach、または紛争鉱物に関する声明を含めることで税関の遅延を回避し、サプライ チェーン全体の透明性を実現します。
RFQ 内でコンプライアンスとテストの標準を定義すると、納品と手戻りに関する問題が解決されます。 CMM の精度、材料認証、FAI 手順、 環境宣言を規定することで、部品がすぐに使用できる状態で納品されることを保証できます。このような技術により、CNC 加工ターンキー ソリューションをすぐに使用できるようになります。
データ ソース:Zeiss CMM 三次元測定機の公式校正レポート (測定精度は 0.0009 mm に達し、空間表示誤差は MPEE)。
統一 CAD フォーマットにより生産遅延防止 CNC をどのように加速できるか?
互換性がない、または破損した 3D CAD ファイルがあると、ジオメトリを解析しようとすると CAM ソフトウェアが失敗します。 STEP/IGES 形式と 2D ベクター PDF を送信すると、迅速な特徴抽出が保証され、生産遅延防止 CNC の速度が向上します。
ファイル形式の選択
データ整合性の保証
- メッシュ欠陥の影響: STL 形式の三角形メッシュにより、元のデザインから 0.1 mm 以上異なるファセット サーフェスが作成されます。
- IGES/STEP 保証: 直接 CAM プログラミングに使用できるこれらの形式では、NURBS サーフェスを備えた防水モデルが可能です。
- 結果: ファーストパスツールパスは設計意図と一致し、CNC 加工データ交換によるスムーズなRFQから生産サービスへが保証されます。規格。
自動見積高速化
統合 STEP または IGES ファイルを 2D PDF と一緒に送信すると、データ変換の遅延がまったく発生しません。 24 時間の修理サイクルから身を守り、設計意図を保護し、自動見積もりを 30 分以内で取得できます。
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト #MED-2025-112、サンプル サイズ > 1,200 個)。
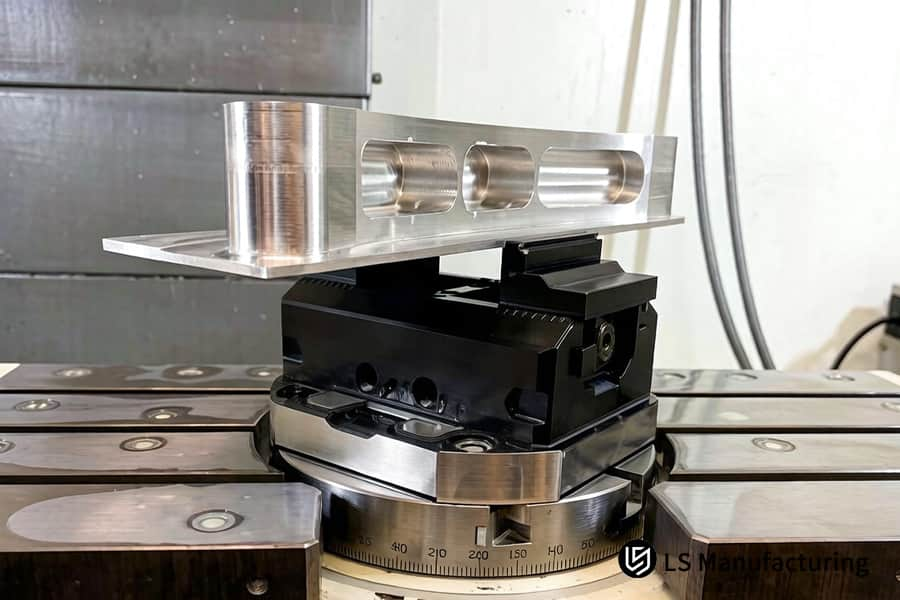
図 4: 精密 CNC 加工サービスの見積もり用の CNC 加工金具。
LS Manufacturing の医療機器チタンハウジング向け精密 CNC 加工サービス: 高精度 DFM とコスト削減のブレークスルー
トップの医療機器メーカーは、チタン製内視鏡ハウジング部品 (TC4/Ti-6Al-4V) の初品不良が 38% 発生し、ユニットあたり 480 ドルを費やしていました。元のCNC 加工ベンダーは GD&T の傾斜情報と深いキャビティの干渉を無視したため、重大なびびりの問題と 3 週間の納期が発生しました。当社の高度な CNC 加工治具設計の専門知識を活用して、体系的な DFM を通じてこれらの問題を解決しました。
クライアント チャレンジ
調達ディレクターは、コーナー半径が 0.5 mm の深いポケットを含む TC4 チタン ハウジング部品の製造で問題に直面しており、工具のたわみと38% の廃棄が発生しました。部品のスクラップにより、14 加工時間のロスと材料費 120 ドルが発生し、内視鏡システムの発売が3 週間遅れました。
LS 製造ソリューション
エンジニアリング グループは、2 時間以内に自動化された DFM レポートを提供しました。私たちのチームはVc = 60 m/minでのダイナミックミーリングとともに、ディープキャビティのコーナー半径を0.5 mm から 1.5 mm に増加しました。 5 軸同時加工による 1 つのセットアップで、累積的な位置決め誤差を最小限に抑えました。このプロトタイプ開発は、ビビリの本当の根本原因をターゲットとしていました。
結果と値
部品コストが$480 から $72 に削減され、85% の節約になります。サンプルの配送時間は21 日から 5 日に短縮され、 これは76%の改善に相当します。 Zeiss CMM での0.0009 mm精度の検証により、部品の欠陥率が0%に減少しました。表面仕上げはRa 0.4 μmを達成し、ISO 13485の基準を満たしました。クライアントは競合他社より 2 か月早く市場に投入されました。
ここでは、DFM プラクティスと高度な 5 軸手法を体系的に適用することで、複雑な形状を収益性の高い製造に変換した例を示します。コーナー半径の問題とツールパスの物理的な処理を事前に処理したおかげで、38% のスクラップと 85% のコストを削減することができました。その結果、CNC 機械加工材料の機能を備えた市場性のある医療部品を入手しました。
データ ソース:LS Manufacturing 2025–2026 Automated DFM 3D/2D Drawing Parsing Log (プロジェクト番号 #MED-2025-112、サンプル サイズ > 1,200 パーツ)。
480 ドルでの初品の 38% の障害を、72 ドルで証明された欠陥ゼロに変えることができますか?リードタイムを 21 日から 5 日に大幅に短縮する DFM に最適化された CNC の見積もりについては、お問い合わせください。

よくある質問
1.完全な CNC 加工 RFQ チェックリストに含める必要がある必須ファイルはどれですか?
RFQ には、詳細なねじ仕様、GD&T 幾何公差、および表面仕上げ仕様を含む、ファイル形式 (できれば STEP/IGES) の 3D ソリッド モデルと、ファイル形式 (できれば PDF/DWG) の 2D エンジニアリング図面が必要です。 LS Manufacturing は、完全な図面詳細を含む詳細な見積もりを 2 時間以内に提供できます。
データ ソース:LS Manufacturing 2025 – 2026 Automation DFM 3D/2D Drawing Analysis Log (プロジェクト番号 #MED-2025-112)。
2. LS Manufacturing では、±0.005 mm 未満の非標準精度公差をどのように処理していますか?
機械加工公差が±0.005 mm未満の場合、LS Manufacturing では、温度管理された環境下で動作する 5 軸マシン センターを使用し、Zeiss CMM (測定精度は最大 0.0009 mm) を利用してゆっくりと正確に加工します。
データ ソース:Zeiss CMM 三次元測定機校正レポート (測定精度は最大 0.0009 mm、空間表示誤差 MPEE)。
3.曖昧な材料仕様により、予期せぬ CNC 加工コストが発生する可能性がありますか?
はい。 「アルミニウム」や「ステンレス」を指定するだけで、LS Manufacturing は高コストのバッファーを伴う見積を作成しなければならないことがわかります。 AL 7075-T651 や SS316L などの正確な合金仕様とその熱処理を指定する方がはるかに有益です。これにより、LS Manufacturing は最適な切削パラメータを設定でき、材料と加工コストの 15% ~ 30% の節約につながります。
データ ソース:Haizol 2026 China Precision CNC Machinening Tiered Pricing White Paper (NeumaticFixture Cost Amortization Model)。
4. CNC 加工の見積もりを最終決定する前に DFM 解析が重要なのはなぜですか?
DFM 解析では、製造前に工具が相互に作用し、壁が薄い (<0.8 mm) という構造上のリスクが考慮されます。 LS Manufacturing は、顧客に2 時間 の高速応答DFM 分析サービスを無料で提供しており、問い合わせ後の設計変更や急ぎ注文の 90% 以上を回避するのに役立ちます。
データ ソース:LS Manufacturing 2025-2026 Automation DFM 3D/2D Drawing Analysis Report Log (プロジェクト番号 #MED-2025-112)。
5.表面処理仕様は公差スタックアップにどのように直接影響しますか?
陽極酸化または電気メッキには、表面の厚さを伴うプロセスが含まれます (たとえば、硬質陽極酸化の膜の厚さは 50 ミクロンになる場合があります)。 RFQで「めっき前」「めっき後」の記載が無い場合、組立に支障をきたす可能性がございます。 LS Manufacturing はMIL-A-8625 仕様に従って動作し、より厳しい公差を実現します。
データ ソース:MIL-A-8625 タイプ III 軍用グレードの硬質陽極酸化仕様 (膜厚 50 μm、塩水噴霧試験 1000 時間仕様)。
6.バッチ数量の柔軟性により、部品ごとの CNC 加工コストがどのように削減されますか?
大量生産における専用の空圧治具と自動ツールにより、各部品のプログラミングとツールのセットアップのコストが大幅に削減されることが証明されています。 1 ~ 5 個、50 ~ 100 個 など、RFQ で複数の段階を指定すると、LS Manufacturing は最大 40% の割引を提供できます。
データ ソース:Haizol 2026 China Precision CNC Machinening Tiered Pricing White Paper (NeumaticFixture Cost Amortization Model)。
7.カスタム CNC パーツが軍事または医療基準を満たしていることを保証する品質認証は何ですか?
ISO 9001、ISO 13485、および AS9100D は、LS Manufacturing が材料のテストからツァイス CMM の工場出荷に至るまでの製品の総合検査のために遵守する品質システムです。プロセス全体を通じて追跡可能な品質検査文書が提供され、100% の製品認定が保証されます。
データ ソース:Zeiss CMM 三次元測定機公式校正レポート (測定精度は 0.0009 mm、空間表示誤差 MPEE)。
8. RFQ 評価中に最も高速な処理を提供する CAD ファイル形式はどれですか?
STEP (.stP) と IGES (.IGS) は、注釈があり、さまざまなバージョンのソフトウェア間での変換によって表面が損傷することのないベクター PDF 2D 図面とスムーズに統合するための 3D データ解析に最適な形式です。 LS Manufacturing CAM は、30 分以内にこれらの形式の組み合わせを解析し、ツールパス プログラミングを開始します。
データ ソース:LS Manufacturing 2025-2026 Automation DFM 3D/2D 図面解析ログ (プロジェクト番号 #MED-2025-112)。
概要
最適化された CNC RFQ により、精密部品プロジェクトの成功が可能になります。 2D 図面の欠如、不明確な公差、特定でない材料要件などの起こり得るエラーを排除することで、誤解や不必要なコストが発生する可能性が減ります。 LS Manufacturing は5 軸 CNC テクノロジー、ISO 9001/AS9100D 認証、および豊富な経験を利用して、透明性が高くコスト効率の高い加工ソリューションを提供します。
CNC プロジェクトでは、不特定の公差や過剰なコストが発生していませんか? [見積] をクリックして、3D CAD および 2D 図面をアップロードするだけです。 LS Manufacturing は無料の DFM 分析を行い、2 時間以内に段階的な見積を提供します。
📞電話番号: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度 CNC 加工、板金製造、3D プリンティング、射出成形に重点を置いています。成形、金属プレス、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロ意識を意味します。
詳細については、当社のウェブサイトをご覧ください:www.lsrpf.com
| 比較の側面 | 単一の RFQ (数量情報なし) | 段階的数量 RFQ (プロトタイプ + ブリッジ + マス) |
| コスト配分の設定 | フルセットアップ ($500~$800) を 1 つのパーツに割り当てます。 | セットアップ コストは50 ~ 1,000 個の部品に分散され、部品あたりのコストは 10 ドル未満になります。 |
| 設備投資 | 従来のソフトジョーを使用し、特殊な工具は必要ありません。 | 空圧式または油圧式の治具を製造。 ユニットあたりのCNC 加工コストを 大量の CNC 機械加工。 |
| 単価の傾向 | 単価が高い。ボリュームプライシングカーブは使用されません。 | 単価は 100 個で 30%、1,000 個で 45%下落します – Haizol 2026 の推定による。 |
| リードタイムの予測可能性 | 注文ごとに手動で再固定されるため予測不可能です。 | 自動化により、繰り返し可能な加工実行が可能になります。リードタイムは一定の±2 日です。 |
