 Português (Brasil)



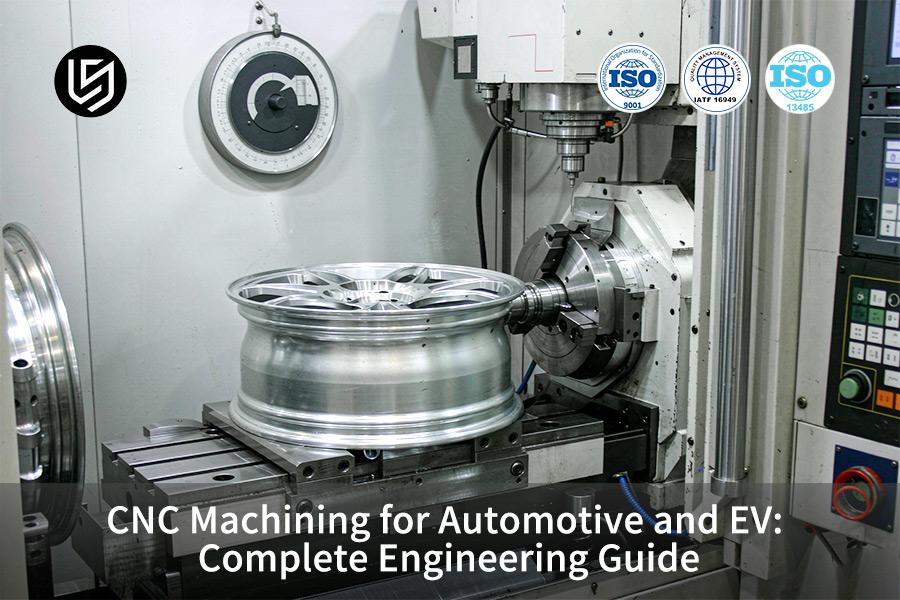
Resumindo: A usinagem CNC automotiva é um processo subtrativo de precisão que elimina a dependência de ferramentas especiais rígidas. Utilizando corte rotativo multieixos, acelera a prototipagem de powertrain, a fresagem de caixas de bateria e a fabricação de carcaças de estator, mantendo tolerâncias de precisão de ±0,005 mm .
Para especialistas juniores em compras e aprendizes de engenharia , a transição de fluxos de trabalho de fundição tradicionais para a fabricação digital frequentemente traz incertezas quanto às tolerâncias básicas e às capacidades do processo. No desenvolvimento de componentes automotivos, máquinas de corte controladas por computador traduzem geometrias CAD 3D diretamente em tarugos de metal sólido, eliminando os prazos de entrega de várias semanas exigidos para matrizes endurecidas. Este guia para iniciantes detalha as principais regras de usinagem em conjuntos de veículos, juntamente com uma tabela de comparação de conformação alternativa. Em resumo, dominar esses fundamentos de fabricação evita desvios dimensionais dispendiosos antes do início da produção em série.
Guia de referência rápida: Usinagem CNC versus processos alternativos de conformação automotiva
A tabela a seguir compara os mecanismos fundamentais de conformação, os limites de precisão básicos e as liberdades geométricas de quatro métodos principais de fabricação automotiva.
| Métrica de avaliação | Usinagem CNC | Fundição HPDC | Estampagem de Folhas | Aditivo PBF/DMLS |
| Mecanismo de formação | Remoção mecânica de cavacos sob tensão de cisalhamento, remoção de volume em massa | Fusão e solidificação de metal fundido em cavidade sob alta pressão | Excedendo a deformação plástica no ponto de escoamento sob carga de compressão. | Microfusão e empilhamento camada por camada com laser ou feixe de elétrons |
| Limite de tolerância | ±0,005 mm a ±0,05 mm (ISO 2768-f) | ±0,1 mm a ±0,2 mm (ISO 8062-3 CT4–6 (graus de tolerância de fundição ISO)) | ±0,2 mm a ±0,5 mm (DIN 6930-2) | ±0,1 mm a ±0,2 mm (ISO/ASTM 52941) |
| Rendimento do material | De 10% a 40%, dependendo do volume de remoção da cavidade profunda. | 90% a 95% dos resíduos de portões são reciclados no local. | De 70% a 85%, dependendo dos espaços de encaixe e do desperdício de aparas. | 95% a 98% de pó não sinterizado reciclado após peneiramento. |
| Liberdade Geométrica | Sem limitação de espessura de parede; cavidades complexas em 3D e furos profundos. | Apenas uma espessura de parede e um ângulo de inclinação constantes de 1,5 a 5 mm são necessários. | Espessura de parede constante, limitação de raio de curvatura mínimo | Máxima flexibilidade de design; canais em forma de treliça e conformes. |
| Limite de acabamento superficial | Ra (rugosidade média aritmética) 0,4 μm (fresamento frontal de alta velocidade, retificação de precisão) | Ra 1,6 μm a Ra 3,2 μm | Ra 1,6 μm (superfície laminada e endurecida por trabalho) | Ra 6,3 μm a Ra 12,5 μm |
| Prazo de entrega das ferramentas | Não é necessário; os programas CAM 3D funcionam em poucas horas. | Alta resistência; matriz de aço temperado precisa de várias semanas | Alto nível; projeto de matriz progressiva multiestação necessário | Sem necessidade de ferramentas; a sinterização camada por camada dispensa matrizes rígidas. |
Consequentemente, a usinagem CNC oferece o equilíbrio ideal para a prototipagem rápida de sistemas de transmissão e furos com tolerâncias rigorosas, enquanto a fundição e a estampagem continuam sendo vantajosas estritamente para produções estruturais de alto volume.
Principais conclusões
- P&D de Usinagem Ágil: Fresadoras e tornos CNC operam sem ferramentas específicas de produção. Gabinetes de baterias, suportes de montagem de inversores e protótipos de motores são criados em poucos dias a partir da geometria modificada.
- Limites de Precisão: A usinagem simultânea de 5 eixos mantém a coaxialidade da carcaça do rolamento do motor de dupla extremidade. O controle de coaxialidade e excentricidade axial determina diretamente se um motor de alta frequência atende às suas metas de NVH (ruído, vibração e aspereza).
- Compatibilidade com materiais leves: as ligas de alumínio das séries 6000 e 7000 para aplicações automotivas permitem altas taxas de remoção de material. Passagens de resfriamento profundas com alta relação de aspecto podem ser fabricadas em uma única operação. O equilíbrio entre rigidez estrutural e condutividade térmica é alcançado em uma única peça.
- Rastreabilidade da Qualidade: A usinagem de protótipos automotivos é realizada de acordo com as normas IATF 16949 e ISO 1101. Máquinas de medição por coordenadas criam um sistema de referência de datum nas peças usinadas. Esse sistema de referência de datum impede o acúmulo de tolerâncias nas superfícies de contato.
O que é usinagem CNC de precisão na indústria automotiva para o desenvolvimento de sistemas de propulsão de veículos elétricos?
A usinagem CNC automotiva é um processo subtrativo no qual ferramentas multieixos esculpem as geometrias de tarugos de componentes do trem de força, evitando os desafios de ferramental por meio da Manufatura Assistida por Computador (CAM). Os percursos das ferramentas multieixos mantêm uma tolerância de cinco mícrons em carcaças de inversores e placas terminais de motores. Os programas de prototipagem partem do modelo 3D, permitindo revisões dos projetos das peças sem a necessidade de investimento em matrizes.
Planejamento de trajetória de ferramenta CAM e desbaste simétrico
Os serviços de usinagem CNC automotiva começam com modelos 3D, e não há custos de ferramentas associados a quaisquer revisões.
- As trajetórias de ferramentas de mergulho em espiral utilizam o contorno da superfície para manter a força radial baixa na usinagem lateral.
- O desbaste simétrico remove mais de 80% do volume do tarugo antes que a tensão seja liberada.
- Ferramentas balanceadas de metal duro ou diamante usinam pinos e ranhuras de vedação de forma nivelada.
Em termos simples: a remoção simétrica impede que paredes finas se deformem quando soltas. A fundição sob pressão não permite ranhuras de vedação niveladas devido aos ângulos de inclinação e à porosidade que deslocam a referência de vedação. Usinagem CNC na fabricação de veículos elétricos permite o nivelamento das superfícies por meio de usinagem.
Critérios de avaliação de processos para compradores de sistemas de propulsão
Os processos de usinagem CNC automotiva herdam as tolerâncias gerais da norma ISO 2768-1:1989 para dimensões lineares e angulares não especificadas, de modo que as especificações nos desenhos técnicos permaneçam concisas. A fresagem CNC de 5 eixos para protótipos automotivos envolve a usinagem de faces prismáticas e contornadas em uma única operação. Testes de capacidade para Cpk ≥ 1,33 em peças de uso geral demonstram desempenho repetível.
Os serviços de usinagem CNC de precisão incluem dados de CMM (Máquina de Medição por Coordenadas), juntamente com a marcação de referência, e os encaixes de montagem são confirmados antes da produção em pré-série.
Norma técnica oficial: ISO 2768-1:1989 (Norma para tolerâncias de dimensões lineares e angulares sem indicações de tolerância individuais).
Por que a fresagem CNC de 5 eixos é crucial para as carcaças de motores de veículos elétricos?
A fresagem CNC de 5 eixos é uma operação de fresagem em configuração única para carcaças de motores de veículos elétricos que resolve o problema do erro cumulativo de transferência de dados utilizando rotação de coordenadas em cinco eixos. Camisas de refrigeração com múltiplas portas, passagens para fiação e furos opostos para rolamentos podem ser usinados sem a necessidade de trocar dispositivos de fixação. O desvio radial é mantido em menos de 0,010 mm em seções profundas da cavidade do estator, minimizando a vibração e o ruído do motor.
Os motores elétricos integrados combinam a carcaça do estator, a carcaça da engrenagem redutora e a camisa d'água em uma única peça fundida de parede fina. Os serviços de usinagem CNC multieixos usinam a peça fundida a partir de um tarugo, enquanto os padrões de usinagem para protótipos de carcaças de motores de veículos elétricos contemplam todas as funções dentro de uma única estrutura de referência.
Uma mesa rotativa (um eixo basculante com munhão A/C ou B/C sob o fuso) apresenta paredes laterais rebaixadas e passagens de refrigeração inclinadas para a ferramenta de corte. A fresagem CNC de 5 eixos para protótipos automotivos permite o acesso a rebaixos e canais inclinados em um único ciclo de fixação. Uma máquina de 3 eixos não consegue, pois 3 a 4 inversões da peça adicionam erros cumulativos de transferência de referência e descentralização dos furos dos mancais. Simplificando: uma única fixação garante que o rotor e o estator permaneçam concêntricos; portanto, o ruído agudo em altas rotações desaparece antes do ajuste de NVH (ruído, vibração e aspereza).
A engenharia de redução de peso em usinagem CNC automotiva depende da estabilidade do furo em dimensões de seção reduzidas. Uma pequena projeção da ferramenta resulta em estabilidade do furo, pois a inclinação em cinco eixos permite alcançar paredes de cavidades profundas com uma ferramenta curta, cuja haste suporta a flexão como uma viga em balanço. Os furos de acoplamento do estator manterão a cilindricidade do furo na ordem de mícrons ( circularidade do furo em toda a sua profundidade ).
Norma técnica oficial: ASME Y14.5-2018 (Seção 7: Tolerâncias de excentricidade e coaxialidade para componentes rotativos de transmissão de potência).
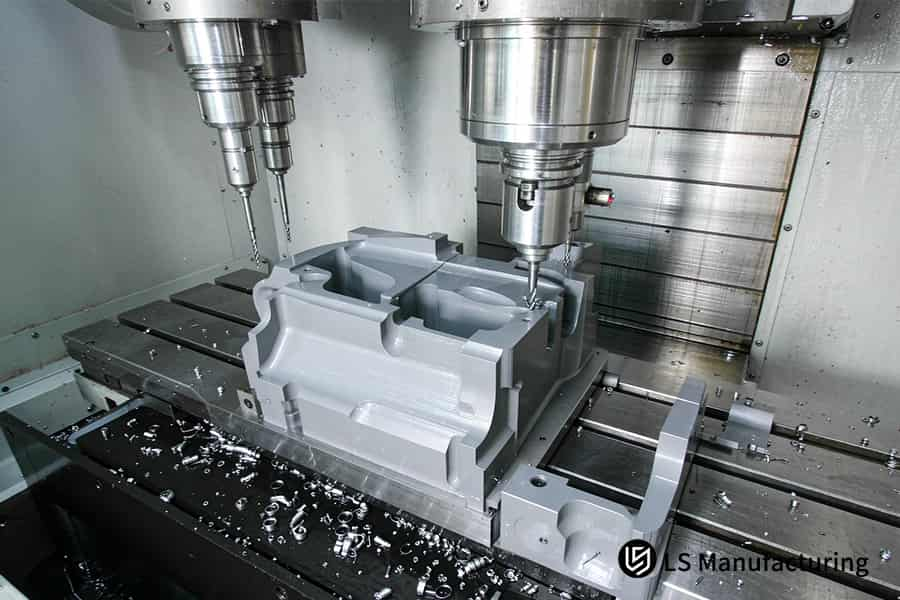
Figura 1: Centro CNC com refrigeração interna fresa a bandeja da bateria de um veículo elétrico para usinagem CNC na fabricação desse tipo de veículo.
Quais tolerâncias GD&T regem a inspeção de protótipos CNC automotivos?
GD&T na usinagem CNC automotiva é uma linguagem de controle que define o envelope de posição real, planicidade e perfil para resolver erros de montagem por meio de sistemas de referência. A norma ISO 1101:2017 especifica os símbolos. Os quadros de controle de recursos (blocos de símbolos de desenho) orientam as operações de apalpamento da CMM para flanges de vedação e suportes da transmissão, garantindo assim o acoplamento adequado de peças verificadas em montagens digitais de veículos.
Alocação de tolerância por função conjunta
Na usinagem CNC automotiva, a GD&T utiliza tolerâncias de acordo com a função da junta, e não com o tamanho da peça.
Flange de vedação estática, caixa do inversor. A planicidade e o perfil da superfície em todo o perímetro controlam o cordão de vedação. Uma planicidade de até 0,015 mm garante a compressão uniforme do anel de vedação.
Furo do eixo rotativo, caixa de engrenagens. A coaxialidade e a perpendicularidade ao plano de referência controlam os furos dos eixos de entrada e saída. A coaxialidade em Φ0,008 mm garante a distribuição da carga entre as engrenagens.
Suporte de suspensão multiponto. A posição real (uma zona de tolerância cilíndrica que localiza o eixo de cada bucha) controla os furos de montagem. Uma tolerância de posição real ≤ 0,025 mm evita a pré-carga torsional no subchassi.
As peças fundidas sob pressão não possuem coaxialidade de Φ0,008 mm entre os furos, visto que a porosidade de contração altera o eixo de fundição. As diretrizes de DFM (Design for Manufacturing) para usinagem CNC definem a tolerância no desenho técnico, antes de qualquer usinagem. Simplificando: as tolerâncias se aplicam onde as peças fazem contato, portanto, a vedação e a rotação são as únicas funções que precisam ser otimizadas.
Registros de verificação e auditoria do CMM
- As normas de tolerância para usinagem CNC transformam as especificações do desenho em dados de trajetória de sondagem. Os datum 3-2-1 (três pontos definem um plano, dois definem uma linha e um define a origem) restringem todos os seis graus de liberdade antes da sondagem.
- Os requisitos de usinagem automotiva da IATF 16949 vinculam cada ocorrência a um plano de medição associado. Os relatórios de inspeção da primeira peça completam o ciclo de auditoria.
- As tolerâncias de usinagem de precisão na indústria automotiva podem manter a credibilidade quando um desenho especifica um único esquema de referência.
Norma técnica oficial: ISO 1101:2017 (Especificações geométricas de produtos (GPS) — Tolerância geométrica).
Como se comportam as ligas leves durante a usinagem das bandejas das baterias de veículos elétricos?
Os tarugos de liga leve forjados apresentam alta resistência específica para uso em bandejas de baterias de veículos elétricos e atendem aos objetivos de peso e dissipação térmica por meio da deformação do plano de deslizamento. As ligas de alumínio forjado 6061-T6 e 6082-T6 excedem 115 kN·m/kg de resistência específica, mantendo a condutividade térmica próxima a 170 W/(m·K) para acelerar a dissipação de calor nas bandejas de baterias. Os planos de deslizamento previsíveis permitem o desbaste com alta taxa de avanço, mesmo com o retorno elástico que induz tensões residuais de extrusão.
Comparação das propriedades das ligas metálicas para bandejas de baterias
Os processos de usinagem CNC automotiva utilizam o material forjado para cortar as bandejas da bateria; portanto, a seleção da liga metálica determina a distribuição de calor e o tempo de ciclo.
| Grau do material | Limite de escoamento | Condição térmica | Índice de usinabilidade | aplicação de veículos elétricos |
| Alumínio 6061-T6 | 276 MPa | 167 W/(m·K) | 90% dos chips quebram sem deixar resíduos. | Placa fria líquida, braço de controle |
| Alumínio 7075-T6 | 503 MPa | 130 W/(m·K) | 70%, maior resistência ao corte | Placa final do rotor, junta de direção |
| Magnésio AZ31B | 220 MPa | 96 W/(m·K) | Proteção contra incêndio em cavacos, 100% obrigatória | Suporte do painel, carcaça da caixa de engrenagens |
| PEEK (poliéter éter cetona) | 100 MPa | 0,25 W/(m·K) | 85%, o acúmulo de calor amolece os cortes | Bucha da barra de distribuição, engrenagem de baixo ruído |
Embora o PEEK atue como isolante onde os metais atuam como condutores, os serviços de usinagem CNC de plástico são mais adequados para buchas e não para paredes estruturais de bandejas. Bandejas fundidas em molde podem apresentar porosidade devido à presença de gases, portanto, as paredes fundidas não passam no teste de vazamento, enquanto as bandejas usinadas em tarugo podem.
Controle de retorno elástico e de empenamento
A tensão residual causada pela extrusão em chapas laminadas é liberada durante a remoção de material, fazendo com que os fundos das bandejas se curvem. A usinagem CNC de paredes finas ajuda a controlar a curvatura por meio do uso de passes de faceamento alternados que liberam a tensão residual de maneira uniforme.
A dilatação térmica do alumínio, causada pelo calor do corte, altera as dimensões do metal. Na engenharia de usinagem CNC para redução de peso na indústria automotiva, utiliza-se um passe de acabamento leve final, juntamente com uma verificação sem fixação, para garantir que o alinhamento dos furos dos parafusos seja mantido após a montagem. Em outras palavras, as tensões e o calor alteram o metal após a usinagem, e um passe leve ajuda a restaurá-lo à sua planicidade original.
As normas de usinagem da carcaça do motor do veículo elétrico utilizam conceitos de planicidade correspondentes para as superfícies de contato.
Norma técnica oficial: ASTM B221M-21 (Especificação padrão para barras, varetas, fios, perfis e tubos extrudados de alumínio e ligas de alumínio).
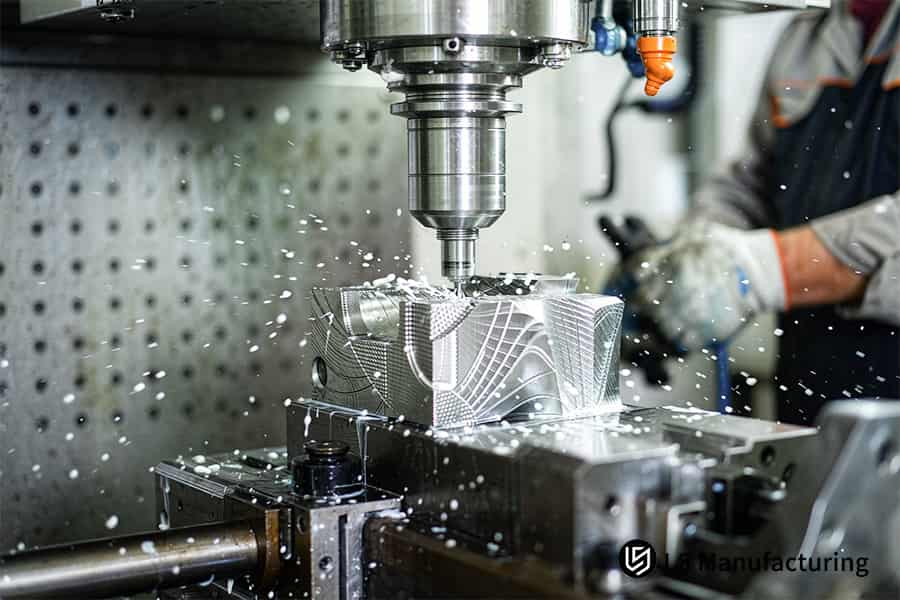
Figura 2: Fresadora CNC de alta velocidade molda suporte leve para engenharia de redução de peso CNC automotiva com raio de concordância de R3,5.
Conheça o engenheiro por trás deste guia.
Cada seção acima foi escrita por Gloria, uma engenheira renomada em engenharia mecânica com mais de 15 anos de experiência em prototipagem rápida de alta precisão. O trabalho de pesquisa de Gloria abrange veículos elétricos com três componentes elétricos para redução de peso, usinagem e deformação de paredes finas em 5 eixos e DFM (Design for Manufacturing - Projeto para Manufatura) de baixo volume.
As normas ASME Y14.5-2018 e ISO 1101:2017 fornecem todas as especificações geométricas citadas acima. Os limites de controle de vibração para paredes de invólucro com menos de 1,0 mm são especificados no Manual de Máquinas (31ª edição) .
De acordo com a IATF 16949:2016 , um índice de capacidade de processo de 1,67 ou superior em dimensões críticas para a segurança. Você possui validação estatística para suas peças de pré-produção. Estudos de Gage R&R dentro de um décimo da faixa de tolerância mantêm os resultados da inspeção defensáveis. Revisões iniciais alertam para os riscos de deformação da fixação quando a geometria ainda é editável. Conecte-se com Gloria no LinkedIn .
Como a dinâmica de corte induz vibrações em paredes finas de gabinetes de veículos elétricos?
A vibração em paredes finas é causada pela autoexcitação da ressonância no impacto dos dentes da ferramenta de corte e pelo confinamento de paredes finas com menos de 1,0 mm, devido ao seu processo apresentar um pequeno balanço, baixo engate radial e amortecimento da cavidade. A vibração regenerativa leva o acabamento superficial além de Ra 3,2 μm e inicia microfissuras.
Caminho de Compensação de Ressonância e Rigidez
Os processos de usinagem CNC automotiva combatem a ressonância da parede por meio de três etapas ordenadas:
- Reduzir a projeção da ferramenta para uma relação comprimento/diâmetro (L/D) inferior a 3:1, de modo que a mecânica da viga em balanço diminua a deflexão da ponta em mais de 60%.
- Mude para fresamento concordante (afinamento do cavaco de grosso para fino na entrada) e mantenha o engajamento radial Ae em 10% do diâmetro da fresa.
- Revestimento de pisos com cavidades profundas com polímero solúvel em água de baixo ponto de fusão ou um molde de base flexível com amortecimento a vácuo.
Os serviços de usinagem CNC personalizados utilizam a etapa 3 antes do processo de usinagem de acabamento para garantir que as estruturas profundas atinjam as dimensões finais sem vibração. Em resumo: fresa curta, pequeno contato radial e piso amortecido eliminam a vibração das paredes.
Critérios de Inspeção para Paredes Sem Vibração
O Manual de Máquinas (31ª edição, capítulo 28) apresenta a teoria de supressão de vibrações para a dinâmica de máquinas-ferramenta. A ressonância na parede viola as especificações de planicidade e excentricidade definidas pelas normas de usinagem de carcaças de motores de veículos elétricos .
As carcaças fundidas retêm a porosidade do gás em seções finas, e as paredes fundidas rompem o limite do teste de vazamento onde as paredes usinadas vedam. Dessa forma, as tolerâncias de usinagem de precisão automotiva serão mantidas em toda a superfície da carcaça.
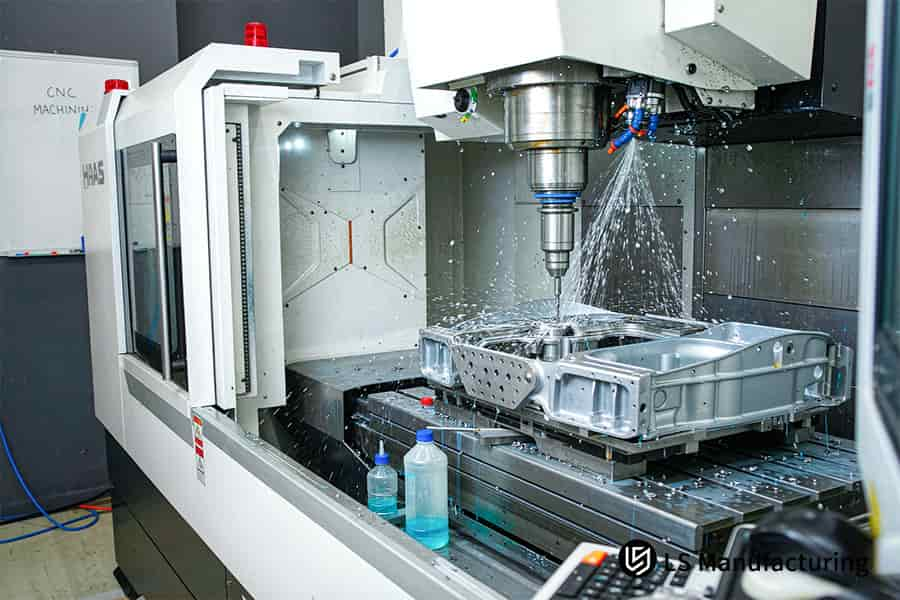
Figura 3: Máquina CNC de dois fusos usinando a carcaça do motor para padrões de usinagem de carcaça de motor de veículo elétrico com ±0,005 mm
Por que os raios dos cantos internos determinam a viabilidade do projeto para fabricação (DFM) na indústria automotiva?
O raio interno é a dimensão do filete que as fresas rotativas cortam nos cantos internos de cavidades , oferecendo a solução para a impossibilidade de cantos internos de 90° através da interpolação de arco do perfil da fresa. A fresagem normal não proporciona cantos verticais internos extremamente nítidos. Filetes maiores do que o necessário eliminam problemas como travamento da fresa, vibração nos cantos e eletroerosão a fio.
Na usinagem CNC automotiva, a GD&T considera um canto interno como uma característica controlada. O ângulo de contato da ferramenta (o arco da aresta de corte que entra em contato com a peça) aumenta de 90° para 180° em um canto vivo, e a força de corte aumenta de 2 a 3 vezes, quebrando ferramentas e produzindo sobrecortes.
Fresas de topo de 6 mm R3 exigem raios de concordância internos de R3,5 ou maiores. O tamanho do raio de concordância interno é determinado pela menor fresa que consegue alcançar o rebaixo — não existe uma tabela padrão que o defina, portanto, ele deve ser especificado no desenho.
A usinagem CNC de alto volume repete a mesma geometria de canto para todos os rebaixos, mantendo o tempo de ciclo constante mesmo com o aumento da escala.
A carcaça profunda do módulo de bateria mantém as dimensões após uma única passagem de fresagem. A estampagem de metal não consegue produzir cantos com rebaixos profundos neste caso, porque as limitações do raio de curvatura exigem transições mais amplas.
Os processos de usinagem CNC automotiva interpolam um arco de avanço constante onde há margem de raio disponível. A eletroerosão a fio (corte por descarga elétrica lenta) é realizada fora do seu trajeto.
A engenharia de redução de peso em máquinas CNC automotivas permite o uso de suportes mais finos devido à correspondência dos raios de canto com o diâmetro padrão da fresa.
Um desenho que especifica um canto interno agudo não pode ser cotado tal como foi desenhado; dimensionar o filete de acordo com o material padrão da ferramenta de corte elimina essa ambiguidade antes do primeiro corte.
O custo da usinagem CNC diminui quando apenas uma passada de fresagem resolve todos os cantos.
Quais mecanismos de dissipação térmica regem as placas frias das baterias de veículos elétricos?
Uma placa fria refrigerada a líquido é uma placa de alumínio usinada com microcanais em padrão serpentino para lidar com os fluxos de calor do carregamento rápido. A convecção forçada é empregada para dissipar o calor das células nas baterias. Fitas de múltiplas passagens nos canais são cortadas por fresagem CNC e garantem uma resistência de contato inferior a 0,05 K/W . O controle da profundidade do canal impede o desenvolvimento de pontos quentes.
Decisão de Geometria do Canal
Dois perfis de canal são criados em chapa de alumínio maciça utilizando processos de usinagem CNC automotivos .
Decisão — seção transversal. Sulcos quadrados de fundo plano têm uma relação profundidade/largura de 3:1 para maximizar o perímetro molhado, mas microfresas usam canais de perfil quadrado em velocidades mais baixas. Canais com fundo arredondado são melhores para remoção de cavacos e maior produtividade.
Decisão — layout. Escolha seções transversais quadradas para baterias que são limitadas pela temperatura máxima das células.
Os serviços de usinagem CNC de cobre fornecem os condutores da barra de distribuição, enquanto a chapa de alumínio fornece o caminho de contato da célula.
Decisão da interface de vedação
A norma SAE J1455 controla os testes ambientais da eletrônica do sistema de propulsão.
Decisão – face de acoplamento. O material de interface térmica ou o material de preenchimento da folga requer uma planicidade inferior a 0,05 mm por 1000 mm para evitar o isolamento de ar das células.
Decisão – área de solda. A soldagem por fricção (FSW, na sigla em inglês), também conhecida como soldagem por fricção com pino rotativo, exige um ombro de solda sem rebarbas. A estampagem de chapas metálicas não permite canais fechados, pois os punções só conseguem criar canais abertos.
Os padrões de usinagem da carcaça do motor do veículo elétrico seguem a mesma lógica da vedação da camisa d'água . A engenharia de redução de peso por CNC na indústria automotiva permite a obtenção de chapas mais finas. O acabamento superficial por usinagem CNC impede a corrosão. Em outras palavras: planicidade e ressaltos nos ombros evitam vazamentos.
Norma técnica de referência: SAE J1455 (Prática recomendada para projeto térmico e testes ambientais de componentes eletrônicos para sistemas de propulsão de veículos comerciais).
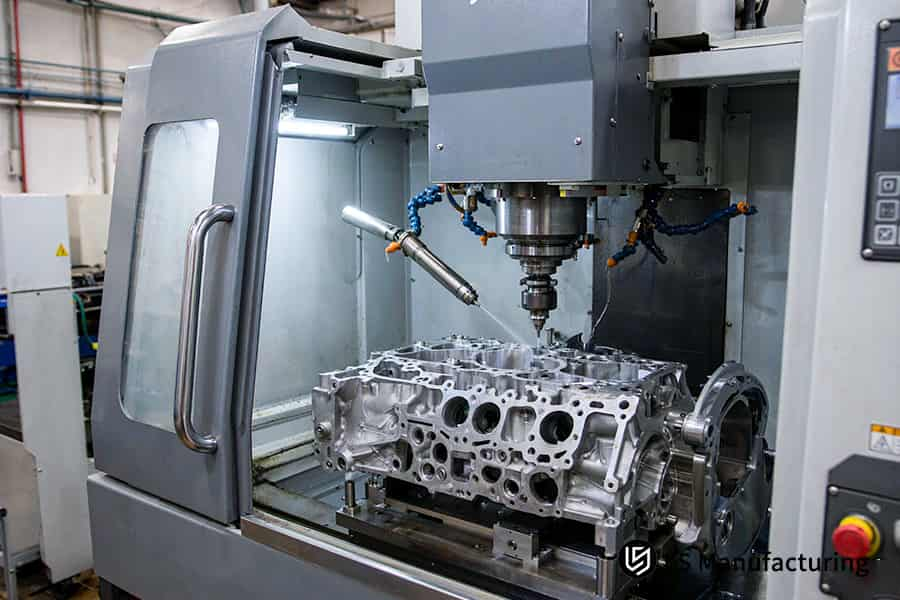
Figura 4: Torno multieixos torneia o cubo da roda para fresagem CNC de 5 eixos para protótipos automotivos de acordo com a norma IATF 16949.
Como os requisitos da IATF 16949 estão remodelando os fluxos de trabalho de usinagem CNC?
A norma IATF 16949 é um padrão de qualidade para a indústria automotiva, onde a repetibilidade de protótipos se transforma em validação de volume utilizando ferramentas estatísticas para lidar com a deriva de lote em 4 etapas que previnem defeitos. É exigido um Cpk ≥ 1,67 para dimensões críticas de segurança em cada liberação de peça. Os dossiês do PPAP (Processo de Aprovação de Peças de Produção) incluem análise dimensional para revisão do fabricante original (OEM).
Estrutura de Engenharia de Qualidade em Quatro Etapas
Os requisitos de usinagem automotiva da IATF 16949 transformam a fabricação piloto em um processo auditado que passa pelas seguintes etapas:
- Realize DFMEA/PFMEA (análise de modos de falha e efeitos de projeto e processo) antes da programação CAM e priorize a distorção da fixação e o desalinhamento da ferramenta com base em seu RPN (Número de Prioridade de Risco).
- Realizar MSA (análise do sistema de medição) , com sonda e CMM. Gage R&R (repetibilidade e reprodutibilidade do instrumento de medição) abaixo de 10% da faixa de tolerância.
- Testar 125 peças para encaixes precisos e comprovar a capacidade de uso em juntas de direção ou pinças de freio.
- Envie um portfólio PPAP com estudos dimensionais, certificados metalúrgicos e códigos de programa CNC definidos.
Rastreamento de auditoria contra desvio do eixo
Na usinagem CNC automotiva, a GD&T (Tolerância Geométrica e Dimensional) determina as tolerâncias que devem ser incluídas no teste de capacidade de 125 peças. A deriva causada pelo desgaste do fuso altera as tolerâncias entre lotes, e os testes de capacidade detectam essa deriva antes que ocorra a geração de sucata; oficinas de usinagem de 3 eixos sem documentação de capacidade não conseguem comprovar a mesma estabilidade.
A norma IATF 16949:2016 estabelece as cláusulas para sistemas de gestão da qualidade na indústria automotiva. Ajustes críticos possuem um alto índice de capacidade em comparação com características gerais; as tolerâncias de usinagem de precisão na indústria automotiva podem suportar o aumento de volume e passar facilmente pela revisão do fabricante original (OEM).
Referência técnica oficial: IATF 16949:2016 (Requisitos e especificações de controle do sistema de gestão da qualidade para a indústria automotiva).

Perguntas frequentes
1. Por que os filetes internos são obrigatórios em suportes automotivos usinados em CNC?
Ao cortar um canto interno com fresas de topo, o raio interno resultante será idêntico ao raio da aresta de corte, nunca um canto perfeito de 90°. O ângulo de contato muda drasticamente de 90° para 180° em um canto interno agudo, causando um aumento de 2 a 3 vezes nas forças de corte e lascamento da aresta. Adicionar filetes com 10% a 20% a mais que o raio da fresa permite a interpolação de um arco de avanço constante. A eletroerosão a fio não é mais necessária no fresamento.
2. O que causa a vibração de paredes finas durante a usinagem de invólucros de baterias de alumínio para veículos elétricos?
Paredes finas, com menos de 1,0 mm de espessura, não possuem a rigidez necessária para amortecer as vibrações causadas pelos impactos dos dentes da ferramenta de corte. As frequências dos modos mecânicos naturais das paredes finas coincidem com as frequências dos impactos dos dentes, criando vibrações regenerativas autoexcitadas. O acabamento superficial deteriora-se além de Ra 3,2 μm e ocorrem microfissuras na superfície usinada.
Fonte dos dados: Manual de Máquinas, 31ª edição, 2020.
3. Como a usinagem CNC de 5 eixos elimina os erros de transferência de referência nas carcaças dos motores?
Movimentos simultâneos em cinco eixos rotacionam o material bruto em um munhão A/C ou B/C, completando ambos os lados dos furos dos mancais e flanges em uma única configuração. Eliminam-se todas as três ou quatro operações de orientação da peça, o que elimina erros cumulativos de transferência de referência. O desvio radial permanece abaixo de 0,010 mm dentro das cavidades profundas do estator. Tanto o rotor quanto o estator são concêntricos. O balanceamento NVH começa com uma base livre de ruído.
Fonte de dados: ASME Y14.5-2018
4. A usinagem CNC pode competir com a fundição sob pressão para peças automotivas?
De acordo com os padrões de ferramentas industriais, a usinagem CNC continua sendo economicamente viável para lotes de produção inferiores a 10.000 unidades, enquanto a fundição sob pressão com ferramentas rígidas compensa os altos custos iniciais de ferramental somente após a produção ultrapassar 50.000 unidades. O custo da usinagem CNC por peça permanece constante até 50.000 peças, quando a fundição sob pressão se torna economicamente viável. Alterações de engenharia feitas após a entrega se resumem à atualização dos programas, sem a necessidade de moldes de aço temperado.
5. Qual o grau de tolerância padrão que é realisticamente alcançável em peças de chassis automotivos usinadas por CNC?
As características gerais de usinagem de peças automotivas atendem à norma ISO 2768-m (Média) de acordo com o controle de processo normal. O furo do rolamento crítico e a ranhura de vedação da transmissão atendem à tolerância ISO 2768-f (Fina) de ±0,005 mm. A classificação fina é aplicada somente à referência funcional devido ao aperto excessivo. O tarugo é necessário para a classificação fina devido à deriva do bloco fundido.
Fonte de dados: ISO 2768-1:1989.
6. Por que o alumínio 6061-T6 é preferido ao aço para placas de refrigeração líquida de veículos elétricos?
A condutividade térmica do alumínio 6061-T6 é de 167 W/(m·K), cerca de dez vezes maior que a do aço inoxidável. O calor dissipado pelas células de bateria de carregamento rápido diminui, assim como o peso do veículo. O índice de usinabilidade de 90% garante um tempo de ciclo reduzido para a usinagem de canais profundos. O tarugo evita a porosidade gasosa típica de chapas fundidas.
Fonte de dados: ASTM B221M-21.
7. Qual é a principal desvantagem do excesso de projeção da ferramenta na usinagem de cavidades profundas?
Em usinagem de cavidades profundas, a projeção da ferramenta em relação à profundidade/diâmetro superior a 4:1 aumenta a deflexão devido ao efeito de alavanca. A força de corte deflete a haste da ferramenta, as paredes verticais desenvolvem erros de conicidade e o acabamento superficial se desvia das especificações do desenho. A redução da projeção corrige a retilineidade das paredes sem a necessidade de operações adicionais de acabamento.
Fonte dos dados: Manual de Máquinas, 31ª edição, 2020.
8. Como a IATF 16949 verifica a consistência da usinagem CNC de precisão na indústria automotiva?
A norma IATF 16949:2016 exige estudos de capacidade para características críticas de segurança, onde a prática PPAP define o índice de capacidade em 1,67 ou superior, com base em uma amostra de 125 peças . A usinagem CNC requer estudos de capacidade e a calibração do sistema de medição MSA mantém a repetibilidade da medição dentro de um décimo da faixa de tolerância. Programas CNC congelados e revisões garantem a propriedade intelectual em cada remessa.
Fonte de dados: IATF 16949:2016.
Resumo
Em qualquer desenho de trem de força de veículo elétrico, a tolerância, o perfil térmico e o peso estrutural são mutuamente exclusivos. Trajetórias de ferramentas de cinco eixos, configurações de paredes finas amortecidas e inspeção com referência de datum convertem essa exclusividade mútua em um projeto de peça consistente. A equipe de projeto obtém um vocabulário comum para seleção de materiais, alocação de GD&T e testes de pré-série.
Para análises de compensações em usinagem multieixos, amortecimento de vibrações em paredes finas ou validação de protótipos de pré-série em componentes de powertrain de veículos elétricos, entre em contato com a equipe de engenharia de aplicação da LS Manufacturing pelo e-mail info@lsrpf.com ou pelo telefone +86 185 6675 9667 .
Leitura complementar: Tabela de Tolerâncias ISO 2768: Dicas de DFM para Evitar Desperdício em CNC Revisar os esquemas de referência para torneamento e fresamento que previnem interpretações errôneas na fábrica.

