 العربية



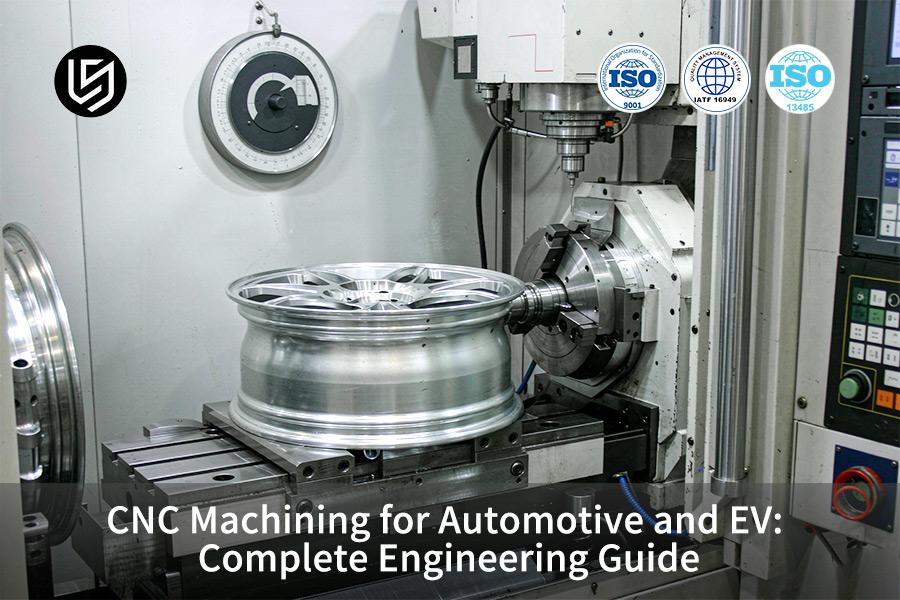
باختصار: تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) في صناعة السيارات والمركبات الكهربائية عملية دقيقة تعتمد على إزالة المواد، مما يغني عن الحاجة إلى أدوات القطع المتخصصة. وتتم هذه العملية بإزالة المواد باستخدام القطع متعدد المحاور بواسطة أدوات القطع الدوارة. ويمكن استخدام آلات التفريز ومراكز الخراطة CNC في صناعة النماذج الأولية الهيكلية، وتجميع الألواح الباردة ذات الجدران الرقيقة، وإنتاج أغلفة الجزء الثابت بكميات صغيرة. ويضمن القطع عبر مسارات الأدوات دقة أبعاد تصل إلى ±0.005 مم.
تُعتبر عملية التصنيع باستخدام الحاسوب في صناعة السيارات عملية تصنيع دقيقة تعتمد على الطرح، ويتمثل مبدأ التشغيل الأساسي فيها في القطع الدوراني متعدد المحاور الذي يتم تشغيله بواسطة مسارات أدوات CAM لتحقيق تفاوتات ضيقة دون الحاجة إلى أدوات صلبة مخصصة.
دليل مرجعي سريع: التصنيع باستخدام الحاسوب مقابل عمليات تشكيل السيارات البديلة
يقارن الجدول التالي آليات التشكيل الأساسية، وحدود الدقة الأساسية، والحريات الهندسية لأربع طرق رئيسية لتصنيع السيارات.
| مقياس التقييم | التصنيع باستخدام الحاسوب (CNC) | صب الصب بالضغط العالي | ختم الأوراق | مادة مضافة بتقنية الطباعة ثلاثية الأبعاد/الطباعة ثلاثية الأبعاد |
| آلية التشكيل | إزالة الرقائق الميكانيكية تحت تأثير إجهاد القص، وإزالة الحجم الكبير | صهر وتصلب المعدن المنصهر في تجويف تحت ضغط عالٍ | تجاوز التشوه اللدن عند نقطة الخضوع تحت حمل الضغط | الصهر الدقيق والتكديس طبقة تلو الأخرى باستخدام الليزر أو شعاع الإلكترون |
| حد التسامح | ±0.005 مم إلى ±0.05 مم (ISO 2768-f) | ±0.1 مم إلى ±0.2 مم (ISO 8062-3 CT4–6 (درجات تحمل الصب ISO)) | ±0.2 مم إلى ±0.5 مم (DIN 6930-2) | ±0.1 مم إلى ±0.2 مم (ISO/ASTM 52941) |
| إنتاجية المواد | من 10% إلى 40%، حسب حجم إزالة التجويف العميق | من 90% إلى 95% ، يتم إعادة تدوير النفايات في الموقع | من 70% إلى 85%، حسب فجوات التعشيش ومخلفات التقليم | مسحوق غير متلبد معاد تدويره بنسبة 95% إلى 98% بعد الغربلة |
| الحرية الهندسية | لا يوجد حد لسمك الجدار؛ تجاويف ثلاثية الأبعاد معقدة وثقوب عميقة | لا يتطلب الأمر سوى سماكة جدار ثابتة تتراوح بين 1.5 و 5 مم وزاوية سحب ثابتة | سماكة جدار ثابتة، حد أدنى لنصف قطر الانحناء | أقصى قدر من المرونة في التصميم؛ قنوات شبكية وقنوات متوافقة |
| حدود تشطيب السطح | Ra (متوسط الخشونة الحسابي) 0.4 ميكرومتر (طحن الوجه عالي السرعة، الطحن الدقيق) | Ra 1.6 ميكرومتر إلى Ra 3.2 ميكرومتر | Ra 1.6 ميكرومتر (سطح مدرفل، سطح مقوى بالتشكيل) | Ra 6.3 ميكرومتر إلى Ra 12.5 ميكرومتر |
| مهلة تجهيز الأدوات | غير مطلوب؛ يتم تشغيل برامج التصنيع بمساعدة الحاسوب ثلاثية الأبعاد في غضون ساعات | قالب فولاذي عالي الصلابة يحتاج إلى عدة أسابيع | تصميم قوالب تقدمية متعددة المحطات وعالية الأداء مطلوب | لا حاجة إلى أدوات؛ فالتلبيد الطبقي لا يحتاج إلى قالب صلب |
وبالتالي، توفر عمليات التصنيع باستخدام الحاسوب (CNC) الحل الأمثل للنماذج الأولية السريعة لأنظمة نقل الحركة والثقوب ذات التفاوتات الضيقة، في حين أن عمليات الصب والختم تظل مفيدة فقط لعمليات الإنتاج الهيكلي ذات الحجم الكبير.
أهم النقاط
- البحث والتطوير في مجال التصنيع الرشيق: تعمل آلات الخراطة والطحن CNC بدون أدوات إنتاج خاصة. يتم تصنيع أغلفة البطاريات، وأقواس تثبيت العاكس، ونماذج المحركات الأولية في غضون أيام من خلال الهندسة المعدلة.
- حدود الدقة: تضمن عملية التصنيع المتزامنة خماسية المحاور الحفاظ على المحورية في غلاف محمل المحرك ثنائي الطرف. وتحدد المحورية والتحكم في الانحراف المحوري بشكل مباشر ما إذا كان المحرك عالي التردد يحقق أهدافه المتعلقة بمستويات الضوضاء والاهتزاز والخشونة.
- توافق المواد خفيفة الوزن: تتيح سبائك الألومنيوم من سلسلتي 6000 و7000، المستخدمة في تطبيقات السيارات، معدلات إزالة عالية للمواد. ويمكن تصنيع ممرات تبريد عميقة ذات نسبة أبعاد عالية في عملية واحدة. ويتحقق التوازن بين الصلابة الهيكلية والتوصيل الحراري في قطعة واحدة.
- ضمان الجودة: تتم عمليات تصنيع النماذج الأولية للسيارات وفقًا لمعايير IATF 16949 وISO 1101. وتُنشئ آلات قياس الإحداثيات إطارًا مرجعيًا على الأجزاء المُصنّعة، مما يمنع تراكم التفاوتات على أسطح التلامس.
ما هي عمليات التصنيع الدقيقة باستخدام الحاسوب (CNC) في تطوير أنظمة نقل الحركة للسيارات الكهربائية؟
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) في صناعة السيارات عمليةً طرحيةً، حيث تقوم أدوات متعددة المحاور بنحت أشكال هندسية لقطع نظام نقل الحركة، متجاوزةً بذلك تحديات الأدوات التقليدية بفضل التصنيع بمساعدة الحاسوب. تحافظ مسارات الأدوات متعددة المحاور على هامش خطأ لا يتجاوز خمسة ميكرونات عبر أغلفة العاكسات وألواح نهاية المحرك. تبدأ برامج النماذج الأولية من النموذج ثلاثي الأبعاد، مما يسمح بتعديل تصميمات الأجزاء دون الحاجة إلى أي استثمار في القوالب.
تخطيط مسار أداة التصنيع بمساعدة الحاسوب والتشكيل الخشن المتناظر
تبدأ خدمات التصنيع باستخدام الحاسوب (CNC) للسيارات من نماذج ثلاثية الأبعاد، ولا توجد تكاليف أدوات مرتبطة بأي تعديلات.
- تستخدم مسارات أدوات الغطس الحلزونية محيط السطح للحفاظ على انخفاض القوة الشعاعية في عمليات التشغيل الجانبي.
- تزيل عملية التخشين المتناظر أكثر من 80% من حجم القطعة المعدنية قبل تحرير الإجهاد.
- أدوات الكربيد أو الماس المتوازنة تقوم بتشكيل حوافها وأخاديدها بشكل متساوٍ.
ببساطة: يمنع الإزالة المتناظرة الجدران الرقيقة من الانحناء عند فك التثبيت. لا يسمح صب القوالب بإنشاء أخاديد مانعة للتسرب مستوية بسبب زوايا السحب والمسامية التي تُغير مرجع منع التسرب. تُستخدم آلات CNC في تصنيع المركبات الكهربائية لإنشاء أسطح مستوية عن طريق التشغيل الآلي.
معايير عملية لمشتري أنظمة نقل الحركة
تعتمد عمليات التصنيع باستخدام الحاسوب (CNC) في صناعة السيارات على التفاوتات العامة الموضحة في معيار ISO 2768-1:1989 للأبعاد الخطية والزاوية غير المحددة، مما يُبقي تفاصيل الرسومات بسيطة. تتضمن عملية الطحن باستخدام الحاسوب خماسي المحاور لنماذج السيارات الأولية تشكيل الأسطح المنشورية والمُحدّبة في عملية واحدة. وقد أثبتت اختبارات القدرة لقيمة Cpk ≥ 1.33 على الأجزاء العامة أداءً قابلاً للتكرار.
تأتي خدمات التصنيع باستخدام الحاسب الآلي الدقيقة مع بيانات CMM (آلة قياس الإحداثيات) بالإضافة إلى تحديد المرجع، ويتم تأكيد ملاءمة التجميع قبل الإنتاج التجريبي.
المعيار الفني المعتمد: ISO 2768-1:1989 (معيار التفاوتات في الأبعاد الخطية والزاوية بدون مؤشرات التفاوت الفردية).
لماذا تعتبر عملية الطحن باستخدام الحاسوب خماسي المحاور أمراً بالغ الأهمية بالنسبة لهياكل محركات السيارات الكهربائية؟
تُعدّ عملية الطحن باستخدام الحاسوب خماسي المحاور عملية طحن أحادية الإعداد لهياكل محركات السيارات الكهربائية، حيث تعالج مشكلة الخطأ التراكمي في نقل البيانات باستخدام دوران الإحداثيات خماسي المحاور. ويمكن تشكيل أغلفة التبريد متعددة المنافذ، ومنافذ مرور الأسلاك، وفتحات المحامل المتقابلة دون تغيير أدوات التثبيت. ويتم الحفاظ على الانحراف القطري عند أقل من 0.010 مم داخل أقسام تجويف الجزء الثابت العميقة، مما يقلل من ضوضاء المحرك واهتزازاته.
تجمع المحركات الكهربائية المتكاملة بين غلاف الجزء الثابت، وغلاف علبة التروس المخفضة، وغلاف التبريد المائي في قطعة واحدة مصبوبة بجدار رقيق. وتُستخدم خدمات التصنيع باستخدام الحاسوب متعدد المحاور لتصنيع هذه القطعة المصبوبة من قطعة خام، بينما تُراعي معايير تصنيع أغلفة محركات السيارات الكهربائية النموذجية جميع الوظائف ضمن بنية مرجعية واحدة.
تُتيح طاولة دوارة (محور دوران A/C أو B/C قابل للإمالة أسفل المغزل) إمكانية الوصول إلى الجدران الجانبية المقطوعة وممرات التبريد المائلة لأداة القطع. تتيح عملية الطحن باستخدام الحاسوب خماسي المحاور لنماذج السيارات الأولية الوصول إلى ميزات القطع المقطوع والقنوات المائلة خلال دورة تثبيت واحدة. لا يُمكن لآلة ثلاثية المحاور القيام بذلك، حيث أن 3-4 عمليات قلب لقطعة العمل تُضيف أخطاء تراكمية في نقل البيانات وعدم تمركز تجاويف المحامل. ببساطة: يضمن التثبيت الواحد بقاء الدوار والجزء الثابت متمركزين؛ وبالتالي، يختفي صوت الطنين عند السرعات العالية قبل ضبط مستوى الضوضاء والاهتزاز.
تعتمد هندسة تخفيف الوزن في صناعة السيارات باستخدام الحاسوب على استقرار التجويف عند تقليل أبعاد المقطع. ويؤدي بروز أداة القطع القصير إلى استقرار التجويف، حيث يسمح الميلان خماسي المحاور بالوصول إلى جدران التجويف العميقة باستخدام أداة قصيرة، يتحمل ساقها الانحناء كذراع ناتئ. وستحافظ تجاويف تزاوج الجزء الثابت على استدارة التجويف من فئة الميكرون ( استدارة التجويف على امتداد عمقه بالكامل ).
المعيار الفني المعتمد: ASME Y14.5-2018 (القسم 7: تفاوتات الانحراف والمحورية لمكونات مجموعة نقل الحركة الدوارة).
الشكل 1: مركز CNC الذي يتم تنظيفه بسائل التبريد يقوم بتوجيه صينية بطارية السيارة الكهربائية لتصنيعها باستخدام CNC في صناعة السيارات الكهربائية.
ما هي التفاوتات الهندسية (GD&T) التي تحكم فحص النماذج الأولية لتصنيع السيارات باستخدام الحاسوب (CNC)؟
تُعدّ GD&T في عمليات التصنيع باستخدام الحاسب الآلي للسيارات لغة تحكم تُحدد نطاق الموضع الحقيقي، والتسطيح، والشكل الجانبي، وذلك لتصحيح أخطاء التجميع من خلال إطارات مرجعية. يحدد معيار ISO 1101:2017 الرموز المستخدمة. تُوجّه إطارات التحكم في الميزات (كتل رموز الرسم) عمليات فحص آلة قياس الإحداثيات (CMM) لإحكام إغلاق الحواف وتركيبات نظام نقل الحركة، مما يضمن التوافق الصحيح للأجزاء المُدققة ضمن تجميعات السيارات الرقمية.
تخصيص التفاوتات حسب الوظيفة المشتركة
يستخدم نظام GD&T في تصنيع السيارات باستخدام آلات CNC التفاوتات وفقًا لوظيفة المفصل، وليس حجم الجزء.
شفة مانعة للتسرب ثابتة، غلاف العاكس. يتحكم استواء السطح وشكله على امتداد المحيط بالكامل في خرزة منع التسرب. يضمن الاستواء في حدود 0.015 مم ضغطًا موحدًا لحلقة منع التسرب.
تجويف عمود الدوران، علبة التروس. يتحكم كل من المحورية والتعامد مع مستوى الإسناد في تجويفي عمود الإدخال والإخراج. تضمن المحورية عند قطر 0.008 مم تحميل التروس بشكل مركزي.
قوس تعليق متعدد النقاط. يتحكم الموضع الحقيقي (منطقة سماحية أسطوانية تحدد موقع كل محور جلبة) في فتحات التثبيت. يمنع الموضع الحقيقي ≤ 0.025 مم التحميل المسبق الالتوائي على الإطار الفرعي.
تفتقر قوالب الصب إلى محورية قطرها 0.008 مم بين فتحاتها، لأن مسامية الانكماش تُغير محور الصب. تُحدد إرشادات التصنيع باستخدام الحاسوب (CNC DFM) التفاوتات المسموح بها على الرسم التخطيطي قبل أي عملية تشغيل. ببساطة: تُطبق التفاوتات المسموح بها عند نقاط تلامس الأجزاء، لذا فإن منع التسرب والتدوير هما الوظيفتان الوحيدتان اللتان يجب ضبطهما بدقة.
سجلات التحقق والتدقيق الخاصة بنموذج ميكانيكا المواد
- تحوّل معايير التفاوت في عمليات التصنيع باستخدام الحاسوب (CNC) بيانات الرسم إلى بيانات مسار المجس. وتُقيّد نقاط مرجعية 3-2-1 (ثلاث نقاط تحدد مستوى، ونقطتان تحددان خطًا، ونقطة واحدة تحدد الأصل) جميع درجات الحرية الست قبل عملية المجس.
- تربط متطلبات IATF 16949 الخاصة بتصنيع السيارات كل طلبية بخطة قياس مرتبطة بها. وتُكمل تقارير فحص العينة الأولى دورة التدقيق.
- يمكن أن تحافظ دقة التصنيع في مجال السيارات على المصداقية عندما تحدد إحدى الرسومات مخططًا مرجعيًا واحدًا.
المعيار الفني المعتمد: ISO 1101:2017 (مواصفات المنتج الهندسية (GPS) - التفاوت الهندسي).
كيف تتصرف السبائك الخفيفة أثناء عملية تصنيع صواني بطاريات السيارات الكهربائية؟
تتميز سبائك الألومنيوم المطروقة الخفيفة بقوة نوعية عالية، مما يجعلها مثالية للاستخدام في قواعد بطاريات المركبات الكهربائية، كما أنها تحقق أهداف الوزن الخفيف وتبديد الحرارة باستخدام تقنية تشكيل الانزلاق السطحي. تتجاوز قوة سبائك الألومنيوم المطروقة 6061-T6 و6082-T6 قوة نوعية تبلغ 115 كيلو نيوتن متر/كيلوجرام، مع الحفاظ على موصلية حرارية تقارب 170 واط/(متر·كلفن) لتسريع تبديد الحرارة في قواعد البطاريات. وتتيح مستويات الانزلاق المتوقعة إمكانية التشغيل الخشن بمعدل تغذية عالٍ مع مراعاة إجهادات البثق المتبقية الناتجة عن الارتداد المرن.
مقارنة خصائص السبائك المستخدمة في صواني البطاريات
تستخدم عمليات التصنيع باستخدام الحاسب الآلي للسيارات المواد المطروقة لقطع صواني البطاريات؛ وبالتالي، فإن اختيار السبيكة يحدد توزيع الحرارة ووقت الدورة.
| درجة المادة | قوة الخضوع | الموصلية الحرارية | مؤشر قابلية التشغيل الآلي | تطبيق المركبات الكهربائية |
| ألومنيوم 6061-T6 | 276 ميجا باسكال | 167 واط/(م·ك) | 90% من الرقائق تنكسر بشكل نظيف | لوحة تبريد سائلة، ذراع تحكم |
| ألومنيوم 7075-T6 | 503 ميجا باسكال | 130 واط/(م·ك) | مقاومة قطع أعلى بنسبة 70% | لوحة نهاية الدوار، مفصل التوجيه |
| المغنيسيوم AZ31B | 220 ميجا باسكال | 96 واط/(م·ك) | 100%، يلزم توفير الحماية من اشتعال رقائق الخشب | قوس تثبيت اللوحة، غلاف علبة التروس |
| PEEK (بولي إيثر إيثر كيتون) | 100 ميجا باسكال | 0.25 واط/(متر·كلفن) | 85%، تراكم الحرارة ينعم الجروح | جلبة قضيب التوصيل، تروس منخفضة الضوضاء |
بينما يعمل البولي إيثر إيثر كيتون (PEEK) كعازل في حين تعمل المعادن كموصلات، فإن خدمات التصنيع باستخدام الحاسوب (CNC) للبلاستيك تُعدّ الأنسب للبطانات وليس لجدران الصواني الهيكلية. تتراكم المسامات الغازية في قوالب الصواني المصبوبة، ولذلك لا تجتاز جدرانها المصبوبة اختبارات التسرب، بينما تجتازها القوالب المعدنية.
التحكم في الارتداد والالتواء
يؤدي الإجهاد المتبقي الناتج عن عملية البثق في الصفائح المشكلة إلى تحرره أثناء إزالة المادة، مما يتسبب في تقوس أرضيات الصواني. وتساعد عملية التصنيع باستخدام الحاسوب (CNC) للجدران الرقيقة على التحكم في هذا التقوس من خلال استخدام تمريرات تسوية متناوبة تعمل على تحرير الإجهاد المتبقي بشكل متجانس.
يحدث تغير في الأبعاد نتيجة التمدد الحراري في الألومنيوم بسبب حرارة القطع. تتضمن هندسة تخفيف الوزن باستخدام آلات CNC للسيارات استخدام تمريرة تشطيب نهائية خفيفة مع التحقق من عدم تثبيت القطع، بحيث تبقى مواضع ثقوب البراغي ثابتة بعد التجميع. ببساطة، تُغير الإجهادات والحرارة المعدن بعد عملية القطع، وتساعد تمريرة التشطيب الخفيفة على إعادته إلى استوائه.
تستخدم معايير تصنيع غلاف محرك السيارة الكهربائية مفاهيم مطابقة التسطيح للأسطح المتزاوجة.
المعيار الفني المعتمد: ASTM B221M-21 (المواصفات القياسية للقضبان والأسلاك والقطاعات والأنابيب المبثوقة من الألومنيوم وسبائك الألومنيوم).
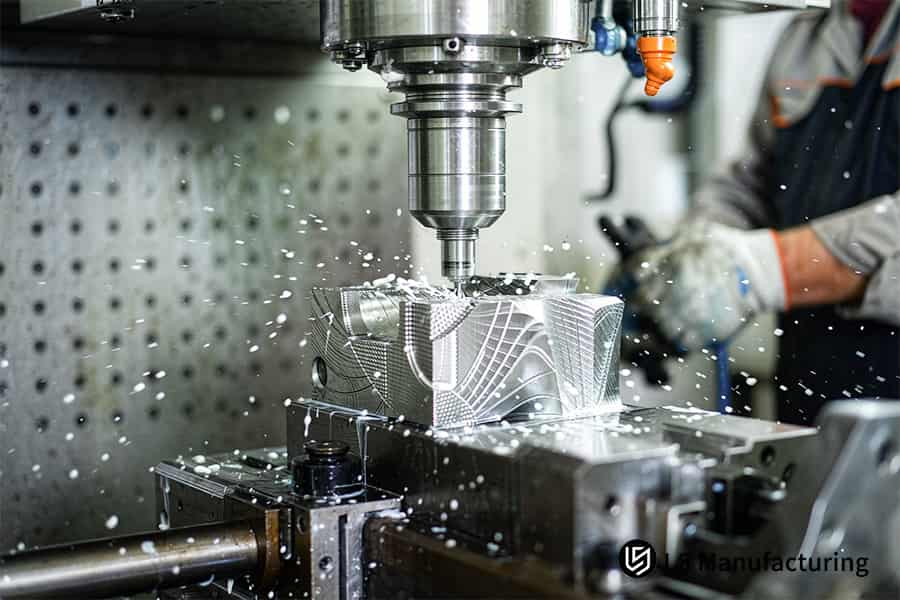
الشكل 2: آلة طحن CNC عالية السرعة تشكل دعامة خفيفة الوزن لهندسة تخفيف الوزن CNC للسيارات مع حافة R3.5.
تعرّف على المهندس الذي يقف وراء هذا الدليل
كتبت كل الأقسام أعلاه غلوريا، وهي مهندسة ميكانيكية مرموقة تتمتع بخبرة تزيد عن 15 عامًا في مجال النماذج الأولية السريعة عالية الدقة. تشمل أعمال غلوريا البحثية تخفيف وزن المركبات الكهربائية ثلاثية الأجزاء، والتصنيع والتشكيل الخماسي المحاور للجدران الرقيقة، والتصميم من أجل التصنيع (DFM) بكميات صغيرة.
تُوفّر معايير ASME Y14.5-2018 و ISO 1101:2017 جميع المواصفات الهندسية المذكورة أعلاه. أما حدود التحكم في الاهتزازات لجدران الحاويات التي يقل سمكها عن 1.0 مم، فقد حُدّدت في دليل الآلات (الطبعة 31) .
وفقًا لمعيار IATF 16949:2016 ، يُشترط أن يكون مؤشر قدرة العملية 1.67 أو أعلى في الأبعاد الحرجة للسلامة. لديك تحقق إحصائي لأجزاء ما قبل الإنتاج. تضمن دراسات التكرارية والدقة (Gage R&R) ضمن عُشر نطاق التفاوت أن تكون نتائج الفحص قابلة للدفاع. تُحذر المراجعات المبكرة من مخاطر تشوه المشبك عندما يكون الشكل الهندسي لا يزال قابلاً للتعديل. تواصل مع غلوريا على لينكدإن .
كيف تؤدي ديناميكيات القطع إلى حدوث اهتزازات في الجدران الرقيقة داخل حاويات المركبات الكهربائية؟
ينتج اهتزاز الجدران الرقيقة عن الإثارة الذاتية للرنين الناتج عن اصطدام سن القاطع، وعن رقة جدار التجويف الذي يقل سمكه عن 1.0 مم، وذلك بسبب قصر البروز، وانخفاض التداخل القطري، وانخفاض تخميد التجويف. يؤدي الاهتزاز المتجدد إلى زيادة خشونة السطح لتتجاوز 3.2 ميكرومتر (Ra) ، مما يُسبب ظهور تشققات دقيقة.
مسار تعويض الرنين والصلابة
تعالج عمليات التصنيع باستخدام الحاسوب (CNC) للسيارات مشكلة رنين الجدار من خلال ثلاث مراحل مرتبة:
- قم بتقصير بروز الأداة إلى نسبة الطول إلى القطر (L/D) أقل من 3:1، بحيث تقلل ميكانيكا العارضة الكابولية من انحراف الطرف بأكثر من 60٪.
- قم بالتبديل إلى طحن الصعود (تخفيف الرقائق من السميك إلى الرقيق عند الدخول) ، واحتفظ بالتداخل الشعاعي Ae عند 10٪ من قطر القاطع.
- أرضيات ذات تجويف عميق خلفي مصنوعة من بوليمر قابل للذوبان في الماء ذي درجة انصهار منخفضة أو قالب قاعدة مرن للتخميد الفراغي.
تستخدم خدمات التصنيع باستخدام الحاسوب (CNC) المخصصة الخطوة الثالثة قبل عملية التصنيع النهائية لضمان وصول الهياكل العميقة إلى أبعادها النهائية دون اهتزاز. ببساطة: استخدام قاطع قصير، وتداخل شعاعي صغير، وأرضية مُخمدة، كلها عوامل تُزيل اهتزاز الجدران.
معيار فحص الجدران الخالية من الاهتزاز
يُقدّم دليل الآلات (الطبعة الحادية والثلاثون، الفصل 28) نظرية كبح الاهتزازات في ديناميكيات أدوات الآلات. ويُعدّ رنين الجدار مخالفًا لمواصفات التسطيح والانحراف المحددة في معايير تصنيع غلاف محرك السيارة الكهربائية .
تحبس الهياكل المصبوبة مسامية الغاز في الأجزاء الرقيقة، وتخترق الجدران المصبوبة حدود اختبار التسرب حيث تُحكم الجدران المصنعة من قطعة واحدة الإغلاق. وبذلك، تُحافظ على دقة التصنيع في صناعة السيارات على كامل سطح الهيكل.
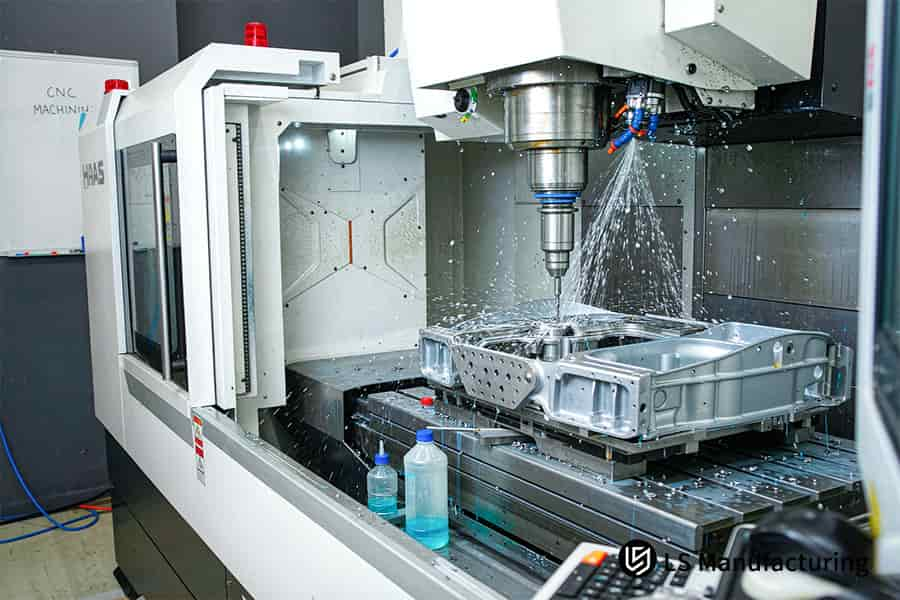
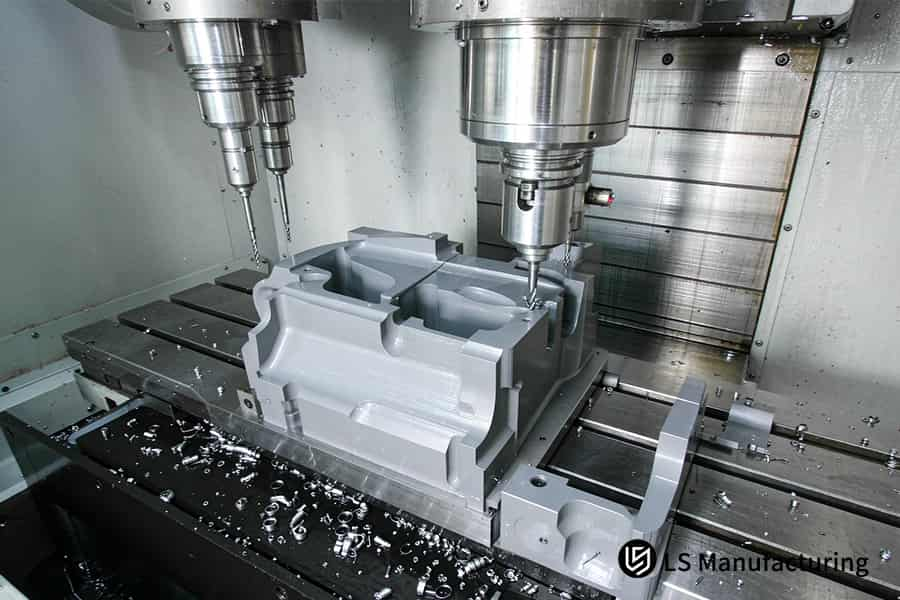
الشكل 3: ماكينة CNC ثنائية المغزل تُشغّل غلاف محرك السيارة الكهربائية وفقًا لمعايير التصنيع بدقة ±0.005 مم
لماذا تحدد أنصاف أقطار الزوايا الداخلية جدوى تصميم السيارات للتصنيع؟
نصف القطر الداخلي هو حجم الحافة التي تقطعها قواطع الطحن الدوارة في الزوايا الداخلية للتجاويف ، مما يوفر حلاً لاستحالة الحصول على زاوية داخلية بزاوية 90 درجة من خلال استيفاء القوس لملف تعريف القاطع. لا توفر عمليات الطحن العادية زوايا رأسية داخلية حادة للغاية. تعمل الحواف الأكبر من اللازم على التخلص من أي مشاكل تتعلق بانحشار القاطع، واهتزاز الزوايا، والقطع الكهربائي السلكي.
في مجال التصنيع باستخدام الحاسب الآلي للسيارات، يُنظر إلى الزاوية الداخلية في نظام التسامح الهندسي (GD&T) على أنها خاصية مُتحكَّم بها. تزداد زاوية تلامس أداة القطع (قوس حافة القطع التي تتلامس مع القطعة) من 90° إلى 180° في الزاوية الحادة، وتزداد قوة القطع بمقدار 2-3 أضعاف، مما يؤدي إلى كسر الأدوات وإنتاج قطع زائدة.
تتطلب قواطع الطحن الطرفية R3 بقطر 6 مم حوافًا داخلية بقطر R3.5 أو أكبر. ويُحدد حجم الحافة الداخلية بناءً على أصغر قاطع يمكنه الوصول إلى التجويف، ولا يوجد جدول معياري عام يحدده، لذا يجب توضيحه في الرسم.
تُكرر عملية التصنيع باستخدام الحاسوب (CNC) ذات الحجم الكبير نفس هندسة الزاوية لجميع الجيوب، مما يحافظ على وقت الدورة ثابتًا حتى عند زيادة الحجم.
يحافظ غلاف وحدة البطارية العميقة على أبعاده بعد عملية طحن واحدة. لا يمكن لتقنية ختم المعادن إنتاج زوايا عميقة في هذه الحالة لأن قيود نصف قطر الانحناء تتطلب انتقالات أوسع.
تستخدم عمليات التصنيع باستخدام الحاسوب (CNC) في صناعة السيارات تقنية الاستيفاء لإنشاء قوس تغذية ثابت حيثما يكون هامش نصف القطر متاحًا. أما تقنية القطع السلكي بالتفريغ الكهربائي البطيء (Wire EDM) فهي خارج نطاق مسارك.
يتم توفير هندسة تخفيف الوزن باستخدام الحاسوب في صناعة السيارات من خلال دعامات أرق نظرًا لتطابق أنصاف أقطار الزوايا مع قطر القاطع القياسي.
لا يمكن الاستشهاد بالرسم الذي يحدد زاوية داخلية حادة على أنه مرسوم؛ إن تحديد حجم الوصلة وفقًا لمخزون القطع القياسي يزيل هذا الغموض قبل القطع الأول.
تنخفض تكلفة التصنيع باستخدام الحاسوب (CNC) بمجرد أن تتولى عملية طحن واحدة فقط معالجة جميع الزوايا.
ما هي آليات تبديد الحرارة التي تحكم الألواح الباردة لبطاريات السيارات الكهربائية؟
الصفيحة الباردة المبردة بالسوائل عبارة عن صفيحة ألومنيوم مصنعة بقنوات دقيقة متعرجة للتعامل مع تدفقات الحرارة السريعة أثناء الشحن. ويُستخدم الحمل الحراري القسري لتبديد حرارة خلايا البطاريات. تُقطع الشرائط متعددة المسارات داخل القنوات باستخدام تقنية التوجيه CNC ، مما يضمن مقاومة تلامس أقل من 0.05 كيلو أوم/واط . ويمنع التحكم في عمق القنوات تكون النقاط الساخنة.
قرار هندسة القناة
يتم إنشاء شكلين جانبيين للقناة في صفائح الألمنيوم الصلبة باستخدام عمليات التصنيع باستخدام الحاسب الآلي للسيارات .
القرار - المقطع العرضي. تتميز الأخاديد المربعة ذات القاع المسطح بنسبة عمق إلى عرض 3:1 لزيادة محيط التلامس، لكن قواطع الطحن الدقيقة تستخدم قنوات مربعة الشكل عند السرعات المنخفضة. أما القنوات ذات القيعان المستديرة فهي أفضل لإزالة الرقائق وزيادة الإنتاجية.
القرار - التصميم. اختر مقاطع عرضية مربعة للحزم التي يحدها درجة حرارة الخلية القصوى.
توفر خدمات التصنيع باستخدام الحاسب الآلي النحاسي موصلات قضبان التوصيل، بينما توفر صفائح الألومنيوم مسار اتصال الخلية.
قرار واجهة منع التسرب
يتحكم معيار SAE J1455 في الاختبارات البيئية للإلكترونيات الخاصة بمجموعة نقل الحركة.
القرار – سطح التزاوج. تتطلب مادة التوصيل الحراري أو مادة ملء الفجوة استواءً أقل من 0.05 مم لكل 1000 مم لتجنب عزل الخلايا بالهواء.
القرار – لحام المنطقة. تتطلب عملية اللحام الاحتكاكي التحريكي (FSW، وهي لحام ذو حالة صلبة) حافة متدرجة خالية من النتوءات. لا تسمح عملية تشكيل الصفائح المعدنية بقنوات مغلقة، لأن المثاقب لا تُنتج إلا قنوات مفتوحة.
تعتمد معايير تصنيع غلاف محرك السيارة الكهربائية على نفس المنطق المستخدم في منع تسرب الماء . تُنتج هندسة تخفيف الوزن باستخدام الحاسوب في صناعة السيارات ألواحًا أرق. وتمنع عمليات التشطيب السطحي باستخدام الحاسوب التآكل. وبعبارة أخرى: يمنع التسطيح وتصميم الحواف المتدرجة التسرب.
المعيار الفني الموثوق: SAE J1455 (الممارسة الموصى بها للتصميم الحراري والاختبار البيئي للمكونات الإلكترونية لأنظمة نقل الحركة في المركبات التجارية).
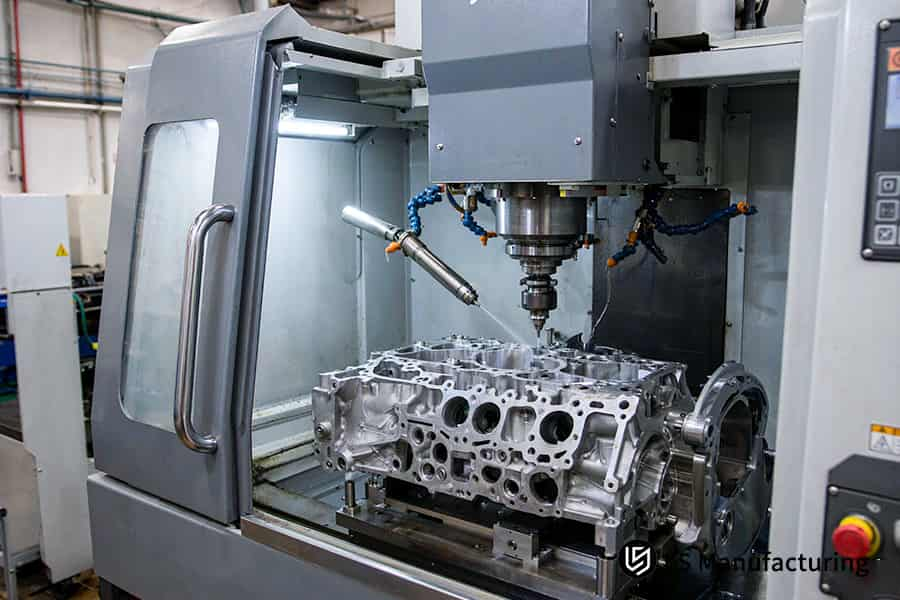
الشكل 4: مخرطة متعددة المحاور تقوم بتدوير محور العجلة لطحن CNC خماسي المحاور لنماذج السيارات الأولية بموجب IATF 16949.
كيف تُعيد متطلبات معيار IATF 16949 تشكيل سير عمل التصنيع باستخدام الحاسب الآلي؟
يُعدّ معيار IATF 16949 معيارًا للجودة في صناعة السيارات، حيث يتم فيه التحقق من دقة النماذج الأولية من خلال أدوات إحصائية لمعالجة انحرافات الدفعات في أربع خطوات لمنع العيوب. ويُشترط أن يكون مؤشر Cpk ≥ 1.67 للأبعاد الحرجة للسلامة قبل إصدار أي جزء. وتتضمن ملفات PPAP (عملية الموافقة على أجزاء الإنتاج) تحليل الأبعاد ضمن مراجعة الشركة المصنعة الأصلية.
إطار هندسة الجودة ذو المراحل الأربع
تحوّل متطلبات IATF 16949 الخاصة بتصنيع السيارات عملية التصنيع التجريبية إلى عملية خاضعة للتدقيق تمر بالخطوات التالية:
- قم بإجراء تحليل أنماط الفشل وتأثيراتها في التصميم والعملية (DFMEA/PFMEA) قبل برمجة CAM، وقم بتحديد أولويات تشوه المشبك وانحراف الأداة بناءً على رقم أولوية المخاطر (RPN).
- قم بإجراء تحليل نظام القياس (MSA) ، مع وجود مسبار وجهاز قياس إحداثيات CMM R&R (تكرارية وتكرارية القياس) أقل من 10٪ من نطاق التفاوت.
- اختبر 125 قطعة للتأكد من ملاءمتها الحرجة، وأثبت قدراتها على المفاصل أو الفرجار.
- قم بتقديم ملف PPAP مع دراسات الأبعاد، والشهادات المعدنية، ورموز برامج CNC الثابتة.
سجل التدقيق ضد انحراف المغزل
يُحدد نظام التسامح الهندسي (GD&T) في عمليات التصنيع باستخدام الحاسب الآلي للسيارات التفاوتات التي يجب تضمينها في اختبار قدرة 125 قطعة. يؤدي الانحراف الناتج عن تآكل المغزل إلى تغيير التفاوتات بين الدفعات، وتكشف اختبارات القدرة عن هذا الانحراف قبل حدوث أي تلف. لا تستطيع ورش العمل ثلاثية المحاور التي لا تملك وثائق القدرة إثبات نفس مستوى الاستقرار.
يُحدد معيار IATF 16949:2016 بنود أنظمة إدارة الجودة في صناعة السيارات. تتميز المكونات الحرجة بمؤشر قدرة عالٍ مقارنةً بالميزات العامة، كما أن دقة التصنيع في صناعة السيارات تسمح بتحمل زيادة الإنتاج واجتياز مراجعة الشركات المصنعة الأصلية بسهولة.
المعيار الفني المعتمد: IATF 16949:2016 (متطلبات نظام إدارة الجودة ومواصفات التحكم لصناعة السيارات).

الأسئلة الشائعة
1. لماذا تعتبر الحواف الداخلية إلزامية في دعامات السيارات المصنعة باستخدام الحاسوب؟
عند قطع زاوية داخلية باستخدام قواطع طرفية، يكون نصف قطر الانحناء الداخلي مطابقًا لنصف قطر حافة القطع، ولا ينتج عنه زاوية قائمة مثالية أبدًا. تتغير زاوية التلامس بشكل كبير من 90° إلى 180° للحصول على زاوية داخلية حادة، مما يؤدي إلى زيادة قوى القطع بمقدار 2-3 أضعاف وتلف الحافة. إضافة حواف مشطوفة أكبر بنسبة 10-20% من نصف قطر القاطع يسمح باستيفاء قوس التغذية المستمر. لم يعد استخدام القطع الكهربائي السلكي ضروريًا في التوجيه.
2. ما الذي يسبب اهتزاز الجدران الرقيقة عند تشكيل أغلفة بطاريات السيارات الكهربائية المصنوعة من الألومنيوم؟
الجدران الرقيقة، التي يقل سمكها عن 1.0 مم ، لا تتمتع بالصلابة الكافية لتخميد الاهتزازات الناتجة عن اصطدامات أسنان القطع. تتزامن ترددات الوضع الميكانيكي الطبيعي للجدران الجانبية الرقيقة مع ترددات اصطدامات الأسنان، مما يُحدث اهتزازًا متجددًا ذاتيًا. يتدهور تشطيب السطح عند تجاوز قيمة Ra 3.2 ميكرومتر ، وتظهر تشققات دقيقة على السطح المُشَكَّل.
مصدر البيانات: دليل الآلات، الطبعة الحادية والثلاثون، 2020.
3. كيف تساهم عملية التصنيع باستخدام الحاسوب خماسي المحاور في التخلص من أخطاء نقل البيانات في أغلفة المحركات؟
تُدير حركات متزامنة بخمسة محاور القطعة الخام على محور ارتكاز A/C أو B/C، مُكملةً بذلك جانبي تجاويف المحامل والشفاه في عملية إعداد واحدة. يتم الاستغناء عن جميع عمليات توجيه القطعة الثلاث أو الأربع، مما يُزيل أخطاء نقل البيانات التراكمية. يبقى الانحراف القطري أقل من 0.010 مم داخل تجاويف الجزء الثابت العميقة. كل من الدوار والجزء الثابت متمركزان. تبدأ عملية موازنة الضوضاء والاهتزازات من قاعدة خالية من الضوضاء.
مصدر البيانات: ASME Y14.5-2018
4. هل يمكن للتصنيع باستخدام الحاسوب (CNC) أن ينافس صب القوالب بالضغط العالي في صناعة قطع غيار السيارات؟
وفقًا لمعايير أدوات التصنيع الصناعية، تظل عمليات التصنيع باستخدام الحاسوب (CNC) فعّالة من حيث التكلفة لأحجام الدفعات التي تقل عن 10,000 وحدة، بينما لا يُعوّض صب القوالب باستخدام أدوات صلبة التكاليف الأولية المرتفعة للأدوات إلا بعد أن يتجاوز حجم الإنتاج 50,000 وحدة. وتبقى تكلفة التصنيع باستخدام الحاسوب (CNC) للقطعة الواحدة ثابتة حتى 50,000 قطعة، حيث يصبح صب القوالب حينها فعّالًا من حيث التكلفة. أما التعديلات الهندسية التي تُجرى بعد التسليم، فهي مجرد تحديث للبرامج دون الحاجة إلى قوالب من الفولاذ المقوى.
5. ما هو مستوى التفاوت القياسي الذي يمكن تحقيقه بشكل واقعي في أجزاء هيكل السيارات المصنعة باستخدام الحاسوب؟
تتوافق الخصائص العامة المُصنّعة آليًا لقطع غيار السيارات مع معيار ISO 2768-m (متوسط) وفقًا لضبط العمليات الاعتيادي. يتوافق تجويف المحمل الحرج وأخدود منع التسرب في مجموعة نقل الحركة مع معيار ISO 2768-f (دقيق) بتفاوت ±0.005 مم. يُطبّق معيار الدقة العالية فقط على البيانات الوظيفية نظرًا لشدّها الزائد. يتطلب معيار الدقة العالية استخدام قطعة معدنية مُشكّلة مسبقًا (Bliet) نظرًا لانحراف قطعة الصب الخام.
مصدر البيانات: ISO 2768-1:1989.
6. لماذا يُفضل استخدام الألومنيوم 6061-T6 على الفولاذ في ألواح التبريد السائل للسيارات الكهربائية؟
تبلغ الموصلية الحرارية للألمنيوم 6061-T6 حوالي 167 واط/(متر·كلفن)، أي أعلى بعشر مرات تقريبًا من الفولاذ المقاوم للصدأ. يُسهم ذلك في تبديد الحرارة من خلايا البطارية سريعة الشحن، مع تقليل الوزن الإجمالي. ويضمن مؤشر قابلية التشغيل الآلي البالغ 90% تقليل زمن دورة حفر القنوات العميقة. كما تتجنب هذه المادة المسامية الغازية الشائعة في الصفائح المصبوبة.
مصدر البيانات: ASTM B221M-21.
7. ما هو العيب الرئيسي لبروز الأداة المفرط في عمليات تشكيل التجويف العميق؟
يؤدي بروز أداة القطع في عمليات تشكيل التجاويف العميقة، والذي يتجاوز نسبة عمقه إلى قطره 4:1، إلى زيادة الانحراف الناتج عن آلية الكابولي. وتتسبب قوة القطع في انحراف ساق الأداة، مما يؤدي إلى ظهور خطأ في استطالة الجدران الرأسية، وانحراف تشطيب السطح عن مواصفات الرسم. ويؤدي تقليل البروز إلى إصلاح استقامة الجدران دون الحاجة إلى عمليات تشطيب إضافية.
مصدر البيانات: دليل الآلات، الطبعة الحادية والثلاثون، 2020.
8. كيف يتحقق معيار IATF 16949 من اتساق عمليات التصنيع الدقيقة باستخدام الحاسوب في صناعة السيارات؟
يفرض معيار IATF 16949:2016 إجراء دراسات القدرة على ميزات السلامة الحرجة، حيث تحدد ممارسة PPAP مؤشر القدرة عند 1.67 أو أعلى، وذلك بناءً على عينة من دراسة مكونة من 125 قطعة . تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) إجراء دراسات القدرة، ويحافظ معايرة مقياس MSA على تكرارية القياس ضمن عُشر نطاق التفاوت المسموح به. تضمن برامج CNC المُجمدة وتعديلاتها استمرار الحصول على الملكية الفكرية في كل شحنة.
مصدر البيانات: IATF 16949:2016.
ملخص
تُعدّ درجة التفاوت، والملف الحراري، والوزن الهيكلي عناصرَ حصريةً في أي رسم تخطيطي لنظام نقل الحركة في المركبات الكهربائية. تعمل مسارات الأدوات خماسية المحاور، وإعدادات الجدران الرقيقة المُخمّدة، والفحص المرجعي على تحويل هذا الحصر إلى تصميم أجزاء متسق. وبذلك، يحصل فريق التصميم على مصطلحات مشتركة لاختيار المواد، وتخصيص التفاوتات الهندسية، واختبارات ما قبل الإنتاج.
ينبغي تغطية اختيار التفاوتات المتعمقة وتحليل ملاءمة البيانات في وثيقة طبقة المقارنة التالية، وهي مخطط التفاوتات ISO 2768: نصائح التصميم للتصنيع لتجنب الهدر في آلات CNC . تتوافق أنظمة البيانات الخاصة بالخراطة والطحن مع معايير تجنب الهدر في التصميم للتصنيع الواردة في الوثيقة. الرسومات التي تخرج من نظام التصميم بمساعدة الحاسوب (CAD) مع درجات تفاوت عامة محددة تكون أقل عرضة لسوء القراءة.
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/

