 Русский



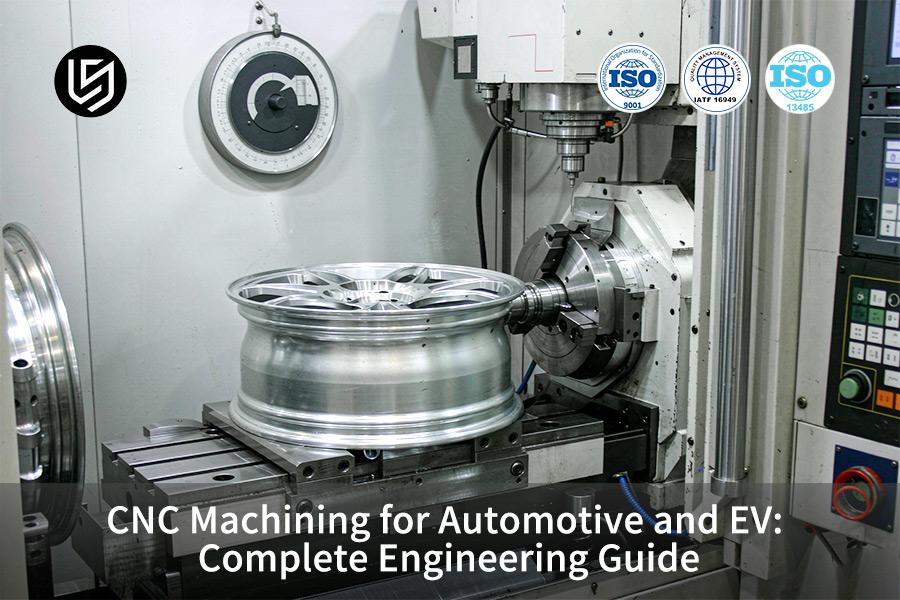
Вкратце: Автомобильная обработка на станках с ЧПУ — это высокоточный процесс, исключающий зависимость от специализированного жесткого инструмента. Использование многоосевой ротационной резки ускоряет прототипирование силовых агрегатов, фрезерование корпусов батарей и изготовление корпусов статоров, обеспечивая при этом точность допусков ±0,005 мм .
Для начинающих специалистов по закупкам и инженерных стажеров переход от традиционных методов литья к цифровому производству часто сопряжен с неопределенностью в отношении базовых допусков и технологических возможностей. В разработке автомобильных компонентов станки с компьютерным управлением преобразуют 3D-геометрии CAD непосредственно в цельные металлические заготовки, минуя многонедельные сроки изготовления закаленных штампов. Это руководство для начинающих подробно описывает основные правила обработки деталей в различных узлах автомобиля, а также содержит справочную таблицу для сравнения альтернативных методов формовки. Проще говоря, освоение этих основ производства предотвращает дорогостоящие отклонения размеров до начала серийного производства.
Краткое справочное руководство: Обработка на станках с ЧПУ против альтернативных процессов формовки в автомобильной промышленности.
В приведенной ниже таблице сравниваются основные механизмы формования, базовые пределы точности и геометрические свободы четырех основных методов автомобильного производства.
| Метрика оценки | Обработка на станках с ЧПУ | Литье HPDC | Штамповка листов | Добавка PBF/DMLS |
| Механизм формирования | Механическое удаление стружки под действием сдвигового напряжения, удаление большого объема материала. | Плавление и затвердевание расплавленного металла в полости под высоким давлением. | Превышение пластической деформации в точке текучести под нагрузкой прессования. | Микроплавление и послойное наслаивание с помощью лазера или электронного луча. |
| Предел допустимого отклонения | ±0,005 мм до ±0,05 мм (ISO 2768-f) | ±0,1 мм до ±0,2 мм (ISO 8062-3 CT4–6 (классы допусков литья ISO)) | ±0,2 мм до ±0,5 мм (DIN 6930-2) | ±0,1 мм до ±0,2 мм (ISO/ASTM 52941) |
| Выход материала | от 10% до 40%, в зависимости от объема удаления зубного налета в глубоких полостях. | От 90% до 95% , отходы от ограждений перерабатываются на месте. | от 70% до 85%, в зависимости от наличия гнездовых отверстий и обрезков. | 95–98% — неспеченный порошок, полученный путем вторичной переработки после просеивания. |
| Геометрическая свобода | Нет ограничений по толщине стенок; сложные трехмерные полости и глубокие отверстия. | Требуется лишь постоянная толщина стенок 1,5–5 мм и угол тяги. | Постоянная толщина стенки, ограничение минимального радиуса изгиба. | Максимальная гибкость проектирования; решетчатые и конформные каналы. |
| Предел чистоты поверхности | Ra (среднеарифметическая шероховатость) 0,4 мкм (высокоскоростное торцевое фрезерование, прецизионное шлифование) | Ra от 1,6 мкм до Ra 3,2 мкм | Ra 1,6 мкм (поверхность после прокатки и упрочнения) | Ra 6,3 мкм до Ra 12,5 мкм |
| Сроки поставки оснастки | Не требуется; программы 3D CAM выполняются за несколько часов. | Высокая прочность; для изготовления штампа из закаленной стали требуется несколько недель. | Высокая; требуется многопозиционная конструкция прогрессивной штамповки. | Не требует оснастки; для послойного спекания не нужна твердая матрица. |
Следовательно, обработка на станках с ЧПУ обеспечивает оптимальный компромисс для быстрого прототипирования силовых агрегатов и изготовления отверстий с жесткими допусками, в то время как литье и штамповка остаются предпочтительными исключительно для крупносерийного производства конструкционных деталей.
Основные выводы
- Гибкие исследования и разработки в области механической обработки: фрезерные и токарные станки с ЧПУ работают без специального производственного инструмента. Корпуса батарей, кронштейны для крепления инверторов и прототипы двигателей создаются за считанные дни на основе модифицированной геометрии.
- Пределы точности: одновременная 5-осевая обработка обеспечивает соосность корпуса подшипника двухстороннего двигателя. Соосность и контроль осевого биения напрямую определяют, соответствует ли высокочастотный двигатель целевым показателям NVH (шум, вибрация и жесткость).
- Совместимость с облегченными материалами: алюминиевые сплавы серий 6000 и 7000 для автомобильной промышленности позволяют использовать высокую скорость удаления материала. Глубокие каналы охлаждения с большим соотношением сторон могут быть изготовлены за одну операцию. Баланс между жесткостью конструкции и теплопроводностью достигается в одной детали.
- Прослеживаемость качества: Механическая обработка автомобильных прототипов осуществляется в соответствии со стандартами IATF 16949 и ISO 1101. Координатно-измерительные машины создают базовую систему координат на обрабатываемых деталях. Базовая система координат предотвращает накопление допусков на сопрягаемых поверхностях.
Что такое высокоточная автомобильная обработка на станках с ЧПУ в разработке силовых агрегатов для электромобилей?
Обработка деталей на станках с ЧПУ в автомобильной промышленности — это процесс вычитания, при котором многоосевые инструменты вырезают геометрические формы из заготовок силового агрегата, избегая проблем, связанных с инструментальной обработкой, благодаря использованию систем автоматизированного производства (САПР). Многоосевые траектории движения инструмента обеспечивают допуск в пять микрон по корпусам инверторов и торцевым пластинам двигателей. Программы прототипирования начинаются с 3D-модели, что позволяет вносить изменения в конструкцию деталей без каких-либо инвестиций в штампы.
Планирование траектории движения инструмента в CAM-системе и симметричная черновая обработка
Услуги по обработке деталей на станках с ЧПУ в автомобильной промышленности начинаются с 3D-моделей, и при внесении каких-либо изменений не требуется никаких затрат на оснастку.
- При спиральной обработке с помощью врезного инструмента используется контур поверхности для снижения радиальной силы при боковой обработке.
- Симметричная черновая обработка удаляет более 80% объема заготовки до снятия напряжений.
- Сбалансированные твердосплавные или алмазные инструменты обрабатывают штифты и уплотнительные канавки заподлицо.
Проще говоря: симметричное удаление материала предотвращает деформацию тонких стенок при снятии зажима. Литье под давлением не позволяет создавать канавки для уплотнения заподлицо из-за углов уклона и пористости, смещающих базовую точку уплотнения. Обработка на станках с ЧПУ в производстве электромобилей позволяет создавать поверхности заподлицо.
Эталонные показатели процесса для покупателей силовых агрегатов
В процессах обработки на станках с ЧПУ в автомобильной промышленности применяются общие допуски из стандарта ISO 2768-1:1989 в отношении неуказанных линейных и угловых размеров, поэтому обозначения на чертежах остаются лаконичными. 5-осевое фрезерование на станках с ЧПУ для автомобильных прототипов включает обработку призматических и контурных поверхностей за одну операцию. Испытания на производительность с коэффициентом Cpk ≥ 1,33 на деталях общего назначения демонстрируют повторяемость результатов.
Услуги высокоточной обработки на станках с ЧПУ включают в себя данные, полученные с помощью координатно-измерительной машины (КИМ) , а также определение базовой точки, и соответствие деталей при сборке подтверждается до начала предсерийного производства.
Авторитетный технический стандарт: ISO 2768-1:1989 (Стандарт для допусков линейных и угловых размеров без указания индивидуальных допусков).
Почему 5-осевая фрезеровка с ЧПУ имеет решающее значение для корпусов электродвигателей электромобилей?
Пятиосевое фрезерование на станках с ЧПУ — это операция фрезерования за одну установку для корпусов электродвигателей, которая решает проблему кумулятивной ошибки переноса базовой точки с помощью пятиосевого вращения координат. Многоканальные охлаждающие рубашки, каналы для проводки и отверстия для подшипников могут быть обработаны без смены приспособлений. Радиальное биение поддерживается на уровне менее 0,010 мм в глубоких секциях статорной полости, что минимизирует шум и вибрацию двигателя.
Интегрированные электроприводы объединяют корпус статора, корпус редуктора и водяную рубашку в едином тонкостенном отливочном блоке. Услуги многоосевой обработки на станках с ЧПУ обрабатывают отливку из заготовки, а стандарты обработки корпусов прототипов электродвигателей учитывают все функции в рамках единой базовой структуры.
Поворотный стол (наклонная заготовка с цапфами по осям A/C или B/C под шпинделем) обеспечивает доступ к резцу для обработки боковых стенок с подрезом и наклонных каналов для охлаждающей жидкости. 5-осевое фрезерование с ЧПУ для автомобильных прототипов позволяет получить доступ к элементам с подрезом и наклонными каналами за один цикл зажима. 3-осевой станок этого сделать не может, поскольку 3-4 переворота заготовки приводят к накоплению ошибок переноса базовых точек и децентрации отверстий подшипников. Проще говоря: один зажим гарантирует, что ротор и статор останутся концентричными; следовательно, высокооборотистый свист исчезает еще до настройки шумоизоляции.
В автомобильной технологии облегчения конструкции с ЧПУ стабильность отверстий обеспечивается за счет уменьшения размеров сечения. Короткий вылет инструмента обеспечивает стабильность отверстий, поскольку пятиосевой наклон позволяет обрабатывать глубокие стенки полостей коротким инструментом, хвостовик которого выдерживает изгиб в качестве консоли. Сопрягаемые отверстия статора сохраняют цилиндричность микронного класса ( круглость отверстия по всей его глубине ).
Авторитетный технический стандарт: ASME Y14.5-2018 (Раздел 7: Допуски на биение и соосность вращающихся компонентов силовой установки).
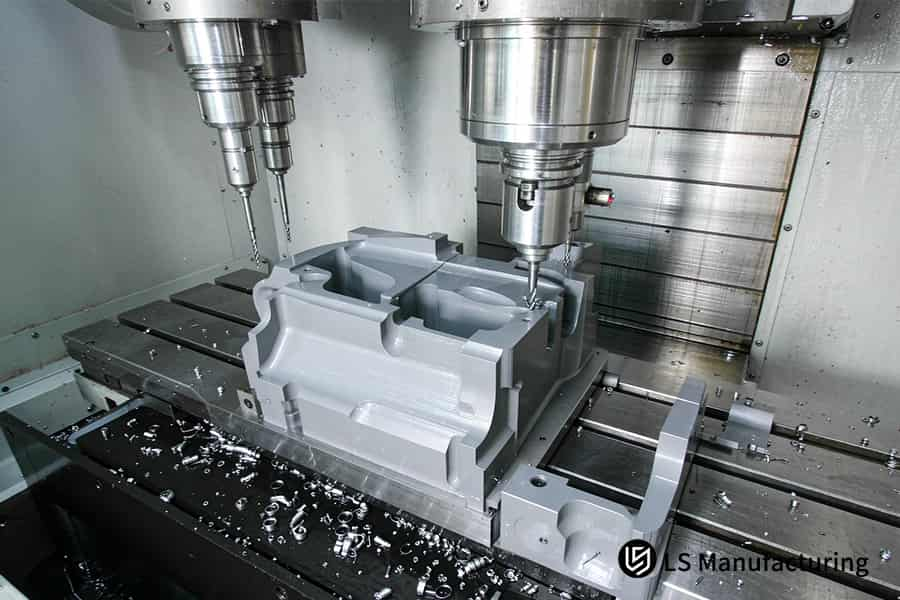
Рисунок 1: Центр ЧПУ с промывкой охлаждающей жидкостью обрабатывает лоток для аккумуляторной батареи электромобиля для последующей обработки на станке с ЧПУ в производстве электромобилей.
Какие допуски GD&T регулируют контроль качества прототипов, изготовленных на станках с ЧПУ в автомобильной промышленности?
В автомобильной обработке на станках с ЧПУ GD&T — это язык управления, определяющий границы истинного положения, плоскостности и профиля для устранения ошибок сборки с помощью базовых рамок. ISO 1101:2017 определяет соответствующие символы. Рамки управления элементами (блоки символов на чертеже) направляют операции измерения на координатно-измерительных машинах (КИМ) для уплотнительных фланцев и креплений трансмиссии, обеспечивая тем самым правильное сопряжение проверенных деталей в цифровых автомобильных сборках.
Распределение допусков по совместным функциям
В автомобильной обработке на станках с ЧПУ допуски GD&T определяются функцией соединения, а не размером детали.
Фланец статического уплотнения, корпус инвертора. Плоскостность и профиль поверхности по всему периметру контролируют уплотнительный шов. Плоскостность в пределах 0,015 мм обеспечивает равномерное сжатие уплотнительного кольца.
Отверстие для вращающегося вала редуктора. Соосность и перпендикулярность к базовой плоскости определяют расположение отверстий для входного и выходного валов. Соосность при Φ0,008 мм обеспечивает центрированную нагрузку на шестерню.
Кронштейн многоточечной подвески. Точное положение (цилиндрическая зона допуска, определяющая положение оси каждой втулки) контролирует монтажные отверстия. Точное положение ≤ 0,025 мм предотвращает торсионную предварительную нагрузку на подрамник.
В заготовках, отлитых под давлением, отсутствует соосность отверстий диаметром Φ0,008 мм, поскольку усадочная пористость изменяет ось литья. В соответствии с рекомендациями DFM (проектирование для технологичности производства) для станков с ЧПУ допуски задаются на чертеже до начала механической обработки. Проще говоря: допуски задаются там, где детали соприкасаются, поэтому необходимо ужесточить только герметизацию и вращение.
Протоколы проверки и аудита КИМ
- Стандарты допусков для станков с ЧПУ преобразуют обозначения на чертеже в данные о траектории движения измерительного щупа. Базовые точки 3-2-1 (три точки задают плоскость, две — линию, одна — начало координат) ограничивают все шесть степеней свободы перед началом измерения.
- В соответствии с требованиями IATF 16949 к механической обработке в автомобильной промышленности, каждое указание соотносится с соответствующим планом измерений. Отчеты о проверке первого образца завершают цикл аудита.
- Допуски при высокоточной механической обработке в автомобильной промышленности могут сохранять свою достоверность, если на одном чертеже указана единая базовая схема.
Авторитетный технический стандарт: ISO 1101:2017 (Геометрические характеристики продукции (ГХ) — Геометрические допуски).
Как ведут себя легкие сплавы при механической обработке лотков для аккумуляторных батарей электромобилей?
Легкие сплавы, полученные методом ковки, обладают высокой удельной прочностью и используются в лотках для аккумуляторных батарей электромобилей, а также соответствуют требованиям к весу и теплоотводу за счет деформации в плоскости скольжения. Как кованые алюминиевые сплавы 6061-T6, так и 6082-T6 обладают удельной прочностью более 115 кН·м/кг, поддерживая теплопроводность около 170 Вт/(м·К), что ускоряет рассеивание тепла в лотках для батарей. Предсказуемые плоскости скольжения позволяют осуществлять черновую обработку с высокой скоростью подачи, несмотря на остаточные напряжения экструзии, возникающие в процессе упругого восстановления.
Сравнение свойств сплавов для батарейных поддонов
В автомобильной промышленности при обработке на станках с ЧПУ для изготовления лотков для аккумуляторов используется кованая заготовка; следовательно, выбор сплава определяет распределение тепла и время цикла.
| Класс материала | Предел текучести | Тепловое состояние | индекс обрабатываемости | Применение электромобилей |
| Алюминий 6061-Т6 | 276 МПа | 167 Вт/(м·К) | 90%, стружка ломается чисто. | Жидкостная охлаждающая пластина, рычаг управления |
| Алюминий 7075-Т6 | 503 МПа | 130 Вт/(м·К) | 70%, повышенная устойчивость к порезам | Торцевая пластина ротора, поворотный кулак |
| Магний AZ31B | 220 МПа | 96 Вт/(м·К) | 100%, требуется защита от возгорания стружки. | Кронштейн панели, корпус коробки передач |
| PEEK (полиэфирэфиркетон) | 100 МПа | 0,25 Вт/(м·К) | 85%, накопление тепла размягчает куски мяса. | Втулка шины, малошумная передача |
Хотя PEEK действует как изолятор, а металлы — как проводник, услуги по обработке пластика на станках с ЧПУ лучше всего подходят для изготовления втулок, а не для структурных стенок лотков. В литых заготовках лотков образуется газовая пористость, поэтому литые стенки не проходят проверку на герметичность, в то время как заготовки из цельного куска металла проходят.
Пружинное восстановление и управление деформацией
Остаточные напряжения, возникающие при экструзии кованой пластины, снимаются во время удаления материала, что приводит к прогибу днищ лотков. Обработка тонких стенок на станках с ЧПУ помогает контролировать прогиб за счет использования попеременных проходов обработки торцов, которые равномерно снимают остаточные напряжения.
Изменение размеров происходит из-за термического расширения алюминия вследствие нагрева при резке. В автомобильной технологии облегчения конструкции с помощью станков с ЧПУ используется финишная легкая чистовая обработка в сочетании с проверкой без зажима, чтобы положение отверстий для болтов сохранялось после сборки. Проще говоря, напряжения и тепло изменяют металл после обработки режущим инструментом, а легкая обработка помогает вернуть ему плоскую форму.
В стандартах обработки корпусов электродвигателей для электромобилей используются принципы обеспечения соответствия плоскостности сопрягаемых поверхностей.
Авторитетный технический стандарт: ASTM B221M-21 (Стандартная спецификация на экструдированные прутки, стержни, проволоку, профили и трубы из алюминия и алюминиевых сплавов).
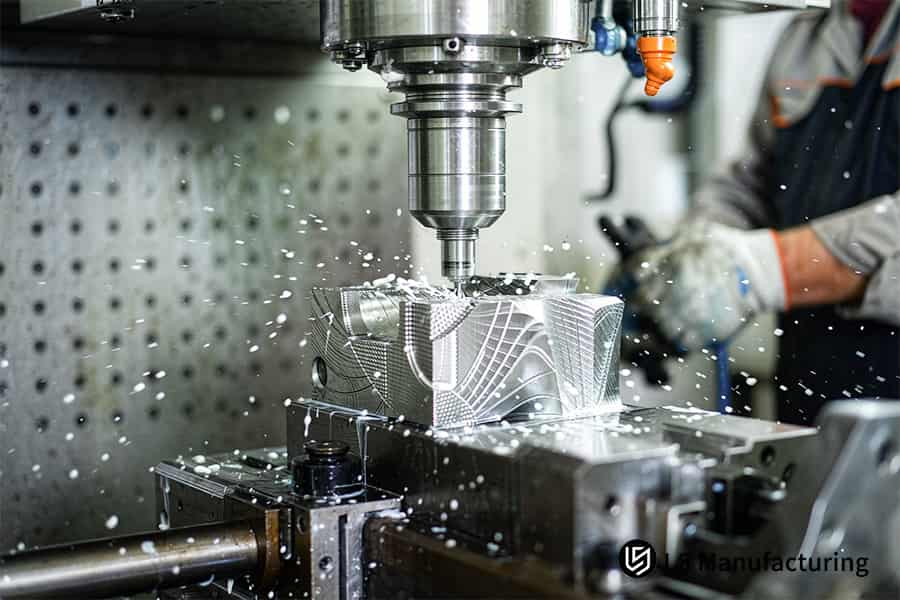
Рисунок 2: Высокоскоростной фрезерный станок с ЧПУ формирует облегченный кронштейн для автомобильного облегчения конструкции с помощью ЧПУ и скруглением R3.5.
Познакомьтесь с инженером, создавшим это руководство.
Все разделы выше написаны Глорией, известным инженером-механиком с более чем 15-летним опытом в области высокоточного быстрого прототипирования. Научные работы Глории включают в себя трехэлектрическое облегчение конструкции электромобилей, пятиосевую обработку и деформацию тонкостенных деталей, а также проектирование с учетом технологичности производства (DFM) для мелкосерийного производства.
Стандарты ASME Y14.5-2018 и ISO 1101:2017 содержат все указанные выше геометрические обозначения. Пределы контроля вибрации для стенок корпуса толщиной менее 1,0 мм указаны в Справочнике по машиностроению (31-е изд.) .
Согласно стандарту IATF 16949:2016 , индекс технологической пригодности 1,67 или выше для критически важных с точки зрения безопасности размеров обеспечивает статистическую проверку деталей на этапе предсерийного производства. Исследования повторяемости и воспроизводимости измерений в пределах одной десятой диапазона допуска позволяют обосновать результаты контроля. Ранние проверки предупреждают об опасности деформации зажима, когда геометрия еще поддается редактированию. Свяжитесь с Глорией в LinkedIn .
Каким образом динамика резки вызывает вибрацию тонкостенных конструкций в корпусах электромобилей?
Вибрация тонких стенок возникает из-за самовозбуждения резонанса при ударе зубьев фрезы и из-за тонкостенной оболочки толщиной менее 1,0 мм, обусловленной коротким вылетом заготовки, низким радиальным зацеплением и демпфированием полости. Регенеративная вибрация приводит к повышению шероховатости поверхности выше Ra 3,2 мкм и образованию микротрещин.
Путь компенсации резонанса и жесткости
В автомобильной промышленности процессы обработки на станках с ЧПУ решают проблему резонанса стенок в три последовательных этапа:
- Уменьшить вылет инструмента до соотношения длины к диаметру (L/D) ниже 3:1, чтобы механика консольной балки снизила прогиб наконечника более чем на 60%.
- Переключитесь на попутное фрезерование (утончение стружки от толстой к тонкой на входе) и удерживайте радиальное зацепление Ae на уровне 10% от диаметра фрезы.
- Для укладки полов с глубокими полостями используйте низкоплавкий водорастворимый полимер или гибкую вакуумную демпфирующую основу.
В процессе обработки на станках с ЧПУ используется третий этап, предшествующий чистовой обработке, чтобы гарантировать получение глубоких корпусов с заданными размерами без вибрации. Проще говоря: короткая фреза, малый радиальный зазор и демпфированное дно исключают вибрацию стенок.
Критерии проверки отсутствия вибраций в стенах
В «Справочнике по машиностроению» (31-е издание, глава 28) изложена теория подавления вибрации применительно к динамике станков. Колебания стенок нарушают требования к плоскостности и биению, определенные стандартами обработки корпусов электродвигателей .
Литые корпуса задерживают газовую пористость в тонких участках, литые стенки нарушают границу герметичности, где происходит уплотнение стенок из заготовки. В результате, по всей поверхности корпуса сохраняются точные допуски, характерные для автомобильной промышленности .
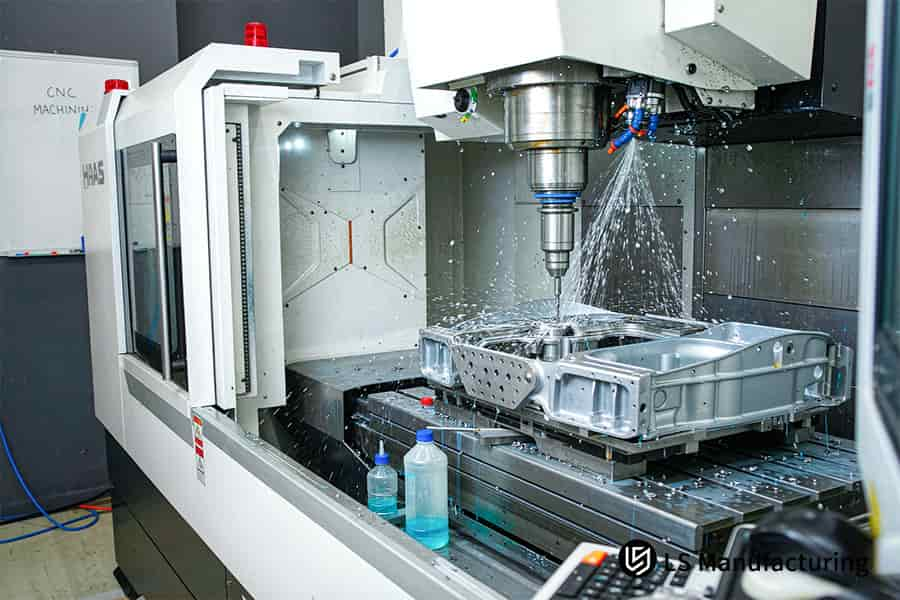
Рисунок 3: Обработка торцов корпуса двигателя на двухшпиндельном станке с ЧПУ для соответствия стандартам обработки корпуса двигателя электромобиля с точностью ±0,005 мм.
Почему внутренние радиусы закругления углов определяют целесообразность проектирования с учетом технологичности производства в автомобилестроении?
Внутренний радиус — это размер скругления, которое роторные концевые фрезы вырезают во внутренних углах карманов , обеспечивая решение проблемы невозможности получения внутреннего угла в 90° за счет дуговой интерполяции профиля фрезы. Обычное фрезерование не обеспечивает идеально острых внутренних вертикальных углов. Скругления большего, чем необходимо, размера устраняют любые проблемы, связанные с заеданием фрезы, вибрацией в углах и электроэрозионной обработкой проволокой.
В автомобильной обработке на станках с ЧПУ внутренний угол рассматривается как контролируемый элемент. Угол зацепления фрезы (дуга режущей кромки фрезы, которая входит в деталь) увеличивается с 90° до 180° в остром углу, а сила резания возрастает в 2-3 раза, что приводит к поломке инструмента и перерезам.
Для концевых фрез диаметром 6 мм с профилем R3 требуется внутренний скругление с профилем R3,5 или больше. Размер внутреннего скругления определяется наименьшим диаметром фрезы, которая может достичь паза — в общепринятой таблице стандартов он не определен, поэтому его необходимо указывать на чертеже.
Высокопроизводительная обработка на станках с ЧПУ позволяет повторять одну и ту же геометрию углов для всех карманов, поддерживая постоянное время цикла даже при увеличении масштаба производства.
Глубокий корпус аккумуляторного модуля сохраняет свои размеры после одного прохода фрезеровки. В данном случае штамповка металла не позволяет получить глубокие углы, поскольку ограничения по радиусу изгиба требуют более широких переходов.
В процессах обработки на станках с ЧПУ в автомобильной промышленности используется интерполяция дуги с постоянной подачей там, где имеется запас по радиусу. Электроэрозионная обработка проволокой (медленная электроэрозионная резка проволокой) исключается из процесса фрезерования.
В автомобильной технологии облегчения конструкции с помощью станков с ЧПУ используются более тонкие кронштейны благодаря совпадению радиусов углов со стандартным диаметром фрезы.
Чертеж, на котором указан острый внутренний угол, нельзя использовать в том виде, в котором он был нарисован; подгонка размера скругления под стандартный материал для фрезерных станков устраняет эту неопределенность еще до первого распила.
Стоимость обработки на станках с ЧПУ снижается, когда для обработки всех углов достаточно одного прохода фрезерования.
Какие механизмы теплоотвода регулируют работу холодных пластин электромобильных батарей?
Жидкостно-охлаждаемая холодная пластина представляет собой алюминиевую пластину, на которой выгравированы микроканалы змеевидной формы для отвода теплового потока от быстрой зарядки. Для рассеивания тепла в элементах батарей используется принудительная конвекция. Многопроходные ленты в каналах вырезаются с помощью ЧПУ-фрезерования и обеспечивают контактное сопротивление ниже 0,05 К/Вт . Контроль глубины каналов предотвращает образование зон перегрева.
Решение о геометрии канала
Два профиля каналов создаются из цельного алюминиевого листа с использованием процессов обработки на станках с ЧПУ в автомобильной промышленности .
Решение — поперечное сечение. Квадратные канавки с плоским дном имеют соотношение глубины к ширине 3:1 для максимизации смачиваемого периметра, но микрофрезы используют каналы с квадратным профилем на более низких скоростях. Каналы с закругленным дном лучше подходят для удаления стружки и повышения производительности.
Решение — компоновка. Для блоков, ограниченных пиковой температурой элементов, следует выбирать квадратное поперечное сечение.
Услуги по обработке меди на станках с ЧПУ позволяют изготавливать шины, а алюминиевый лист обеспечивает контактные пути для элементов питания.
Решение о выборе интерфейса герметизации
Стандарт SAE J1455 контролирует проведение экологических испытаний электроники силового агрегата.
Решение – сопряжение поверхностей. Теплопроводящий материал или заполнитель зазоров должен иметь плоскостность менее 0,05 мм на 1000 мм, чтобы избежать воздушной изоляции ячеек.
Решение – сварка. FSW (сварка трением с перемешиванием, сварка шва в твердом состоянии) требует ступенчатого плеча без заусенцев. Штамповка листового металла не позволяет создавать закрытые каналы, поскольку пуансоны могут создавать только открытые каналы.
Стандарты обработки корпусов электродвигателей основаны на тех же принципах, что и герметизация водяной рубашки . В автомобильной промышленности облегчение конструкции за счет станков с ЧПУ позволяет изготавливать более тонкие пластинчатые профили. Обработка поверхности на станках с ЧПУ предотвращает коррозию. Проще говоря: плоскостность и наличие ступенчатых выступов предотвращают протечки.
Авторитетный технический стандарт: SAE J1455 (Рекомендации по тепловому проектированию и экологическим испытаниям электронных компонентов силовых агрегатов коммерческих автомобилей).
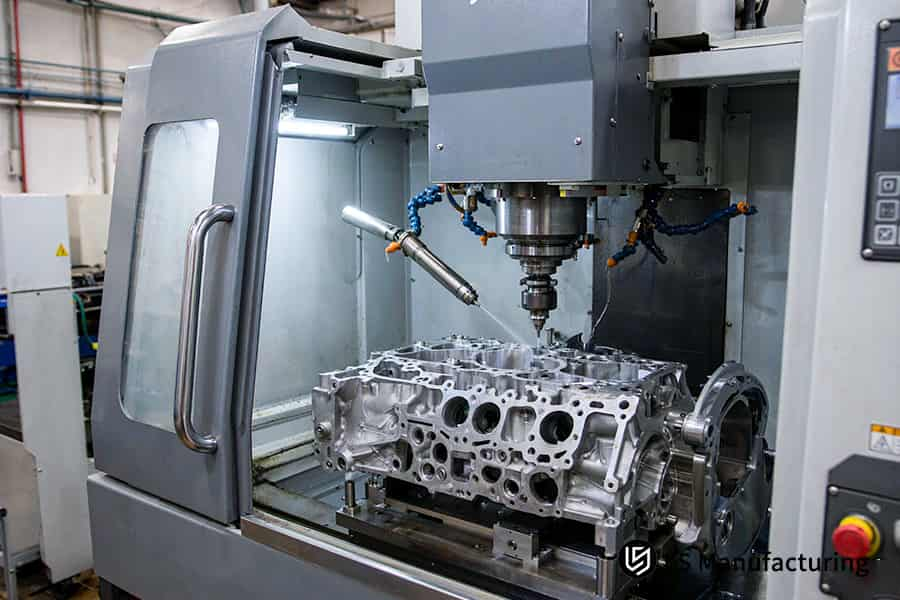
Рисунок 4: Многоосевой токарный станок обрабатывает ступицу колеса для 5-осевой фрезеровки с ЧПУ при изготовлении автомобильных прототипов в соответствии со стандартом IATF 16949.
Как требования стандарта IATF 16949 меняют рабочие процессы обработки на станках с ЧПУ?
IATF 16949 — это стандарт качества для автомобильной промышленности, в котором повторяемость прототипов переходит в валидацию серийного производства с использованием статистических инструментов для устранения отклонений в партиях в 4 этапа, что предотвращает дефекты. Для каждого выпускаемого изделия требуется значение Cpk ≥ 1,67 для критически важных размеров безопасности. Досье PPAP (процесс утверждения производственных деталей) включают анализ размеров в процесс рассмотрения OEM-производителем.
Четырехэтапная структура обеспечения качества в инженерном деле
Стандарт IATF 16949, регулирующий механическую обработку в автомобильной промышленности, превращает пилотное производство в контролируемый процесс, проходящий следующие этапы:
- Перед программированием CAM-системы проведите анализ видов и последствий отказов (DFMEA/PFMEA) и определите приоритетность деформации зажима и биения инструмента на основе их RPN (Risk Priority Number).
- Проведите анализ измерительной системы (MSA) , при этом повторяемость и воспроизводимость измерений с помощью измерительного щупа и КИМ (CMM Gage R&R) должны быть ниже 10% от допустимого диапазона.
- Протестируйте 125 деталей на предмет соответствия критическим параметрам и подтвердите работоспособность с помощью поворотных кулаков или штангенциркулей.
- Предоставьте портфолио PPAP, включающее данные о размерах, металлургические сертификаты и установленные программные коды для станков с ЧПУ.
Журнал аудита на предмет смещения шпинделя
В автомобильной обработке на станках с ЧПУ геометрические допуски и размеры (GD&T) определяют допуски, которые должны быть включены в проверку работоспособности 125 деталей. Смещение, вызванное износом шпинделя, приводит к изменению допусков между партиями, и проверки работоспособности выявляют это смещение до образования брака; цеха, работающие на 3-осевых станках и не имеющие документации по работоспособности, не могут доказать такую же стабильность.
Стандарт IATF 16949:2016 содержит положения, касающиеся систем управления качеством в автомобильной промышленности. Критически важные посадки имеют высокий индекс надежности по сравнению с общими характеристиками, а допуски, предъявляемые при прецизионной обработке в автомобильной промышленности, выдерживают увеличение объемов производства и легко проходят проверку OEM-производителей.
Авторитетный технический стандарт: IATF 16949:2016 (Требования к системе управления качеством и спецификации контроля для автомобильной промышленности).

Часто задаваемые вопросы
1. Почему внутренние скругления обязательны в автомобильных кронштейнах, изготовленных на станках с ЧПУ?
При обработке внутреннего угла концевыми фрезами внутренний радиус будет идентичен радиусу режущей кромки, но никогда не получится идеального угла в 90°. Угол зацепления резко меняется от 90° до 180° для получения острого внутреннего угла, что приводит к увеличению силы резания в 2-3 раза и сколам кромки. Добавление скруглений на 10-20% больше радиуса фрезы позволяет обеспечить постоянную интерполяцию дуги подачи. Электроэрозионная обработка проволокой больше не требуется при фрезеровании.
2. Что вызывает вибрацию тонких стенок при обработке алюминиевых корпусов аккумуляторных батарей электромобилей?
Тонкие стенки толщиной менее 1,0 мм не обладают достаточной жесткостью для гашения вибраций, вызванных ударами зубьев фрезы. Естественные частоты механических колебаний тонких боковых стенок совпадают с частотами ударов зубьев и создают самовозбуждающиеся регенеративные колебания. Качество поверхности ухудшается при шероховатости Ra более 3,2 мкм , и на обработанной поверхности появляются микротрещины.
Источник данных: Справочник по машиностроению, 31-е издание, 2020 г.
3. Как 5-осевая обработка на станках с ЧПУ устраняет ошибки переноса базовой точки в корпусах двигателей?
Одновременные перемещения по пяти осям позволяют вращать заготовку на цапфе типа A/C или B/C, завершая обработку обеих сторон отверстий подшипников и фланцев за одну установку. Исключаются все три-четыре операции ориентации детали, что исключает накопление ошибок переноса базовых параметров. Радиальное биение остается ниже 0,010 мм в глубоких полостях статора. Ротор и статор концентричны. Балансировка NVH начинается с бесшумной базы.
Источник данных: ASME Y14.5-2018
4. Может ли обработка на станках с ЧПУ конкурировать с литьем под высоким давлением при производстве автомобильных деталей?
Согласно промышленным стандартам оснастки, обработка на станках с ЧПУ остается экономически выгодной для партий менее 10 000 единиц, в то время как литье под давлением с использованием закаленной стали компенсирует высокие первоначальные затраты на оснастку только после того, как объем производства превысит 50 000 единиц. Стоимость обработки на станках с ЧПУ на одну деталь остается постоянной до 50 000 штук, когда литье под давлением становится экономически выгодным. Инженерные изменения, внесенные после поставки, сводятся лишь к обновлению программ без необходимости использования штампов из закаленной стали.
5. Какой стандартный допуск реально достижим для деталей шасси автомобилей, изготовленных на станках с ЧПУ?
Общие характеристики обработанных деталей автомобильной промышленности соответствуют стандарту ISO 2768-m (средний) при обычном технологическом контроле. Критические отверстия подшипников и уплотнительные канавки силового агрегата соответствуют стандарту ISO 2768-f (высокий) с допуском ±0,005 мм. Высокий допуск применяется только к функциональным элементам из-за чрезмерной затяжки. Для получения высокого допуска требуется заготовка из-за смещения литейной заготовки.
Источник данных: ISO 2768-1:1989.
6. Почему алюминий 6061-T6 предпочтительнее стали для пластин жидкостного охлаждения электромобилей?
Теплопроводность алюминия 6061-T6 составляет 167 Вт/(м·К) и примерно в десять раз выше, чем у нержавеющей стали. Тепло отводится от быстро заряжаемых аккумуляторных элементов, при этом уменьшается снаряженная масса. Индекс обрабатываемости, равный 90%, обеспечивает сокращение времени цикла глубокой фрезеровки каналов. Заготовка не образует газовой пористости, характерной для литых листов.
Источник данных: ASTM B221M-21.
7. В чем главный недостаток чрезмерного вылета инструмента при обработке глубоких полостей?
При обработке глубоких полостей с вылетом инструмента, превышающим соотношение глубины к диаметру 4:1, увеличивается отклонение, вызванное консольной механикой. Сила резания деформирует хвостовик инструмента, вертикальные стенки приобретают конусность, а качество поверхности отклоняется от заданных на чертеже параметров. Уменьшение вылета инструмента позволяет восстановить прямолинейность стенок без дополнительных операций чистовой обработки.
Источник данных: Справочник по машиностроению, 31-е издание, 2020 г.
8. Каким образом стандарт IATF 16949 подтверждает стабильность точности обработки на станках с ЧПУ в автомобильной промышленности?
Стандарт IATF 16949:2016 требует проведения исследований возможностей критически важных элементов безопасности, при этом в рамках практики PPAP индекс возможностей устанавливается на уровне 1,67 или выше на основе выборки из 125 образцов . Обработка на станках с ЧПУ требует проведения исследований возможностей, а калибровка измерительного прибора MSA обеспечивает повторяемость измерений в пределах одной десятой от допустимого диапазона. Замороженные программы и изменения для станков с ЧПУ сохраняют действующее законодательство об ответственности за дефекты при каждой отгрузке.
Источник данных: IATF 16949:2016.
Краткое содержание
Класс допуска, температурный профиль и структурный вес являются взаимоисключающими параметрами на любом чертеже силовой установки электромобиля. Пятиосевые траектории обработки, демпфированные установки для тонкостенных деталей и контроль с привязкой к базовой точке преобразуют эту взаимоисключаемость в согласованное проектирование деталей. Команда разработчиков получает единый общий словарь для выбора материалов, распределения геометрических допусков и предсерийного тестирования.
По вопросам компромиссов при многоосевой обработке, гашения вибраций тонкостенных конструкций или проверки предсерийных прототипов компонентов силовых установок электромобилей обращайтесь в инженерно-техническую службу LS Manufacturing по адресу info@lsrpf.com или по телефону +86 185 6675 9667 .
Дополнительная литература: Таблица допусков ISO 2768: советы по проектированию, изготовлению и проектированию (DFM) для предотвращения брака на станках с ЧПУ. пересмотреть схемы базовых параметров токарной и фрезерной обработки, которые предотвращают неправильную интерпретацию данных в цехе.

