 Italiano



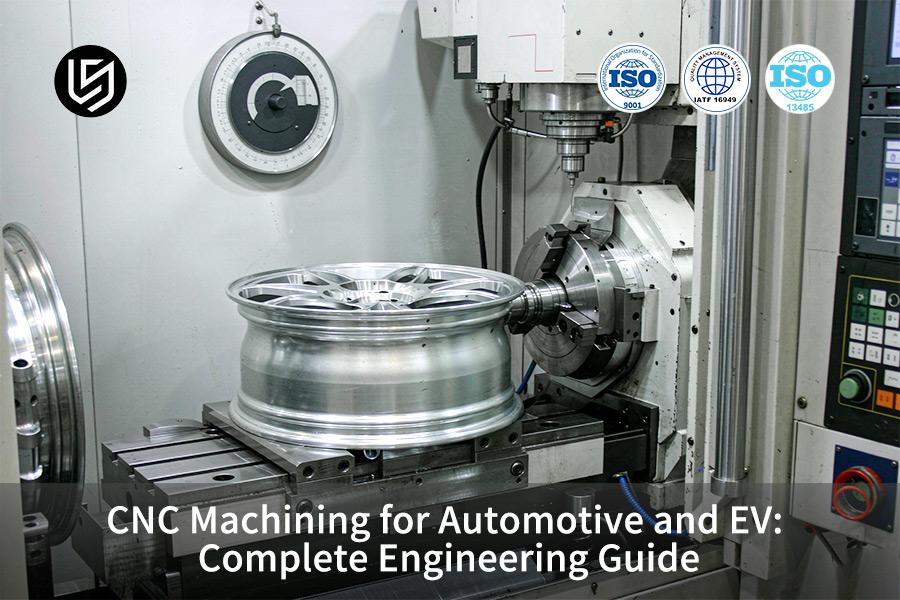
In breve: la lavorazione CNC per il settore automobilistico è un processo di precisione sottrattivo che elimina la dipendenza da utensili rigidi specializzati. Utilizzando il taglio rotativo multiasse, accelera la prototipazione dei gruppi propulsori, la fresatura degli alloggiamenti delle batterie e la fabbricazione degli alloggiamenti dello statore, mantenendo tolleranze di precisione di ±0,005 mm .
Per i giovani specialisti degli acquisti e gli apprendisti ingegneri , il passaggio dai flussi di lavoro di fusione tradizionali alla fabbricazione digitale spesso comporta incertezza riguardo alle tolleranze di base e alle capacità di processo. Nello sviluppo di componenti automobilistici, le macchine da taglio a controllo numerico traducono le geometrie CAD 3D direttamente in billette di metallo pieno, evitando i tempi di consegna di diverse settimane richiesti per gli stampi temprati. Questa guida, pensata per i principianti, illustra le regole di lavorazione fondamentali per i vari assemblaggi dei veicoli, corredata da una tabella di riferimento comparativa tra diverse tecniche di formatura. In poche parole, padroneggiare questi principi di base della produzione previene costose deviazioni dimensionali prima dell'inizio della produzione in serie.
Guida di riferimento rapido: lavorazione CNC vs. processi di formatura alternativi per il settore automobilistico
La tabella seguente confronta i meccanismi di formatura fondamentali, i limiti di precisione di base e le libertà geometriche di quattro principali metodi di produzione automobilistica.
| Metrica di valutazione | Lavorazione CNC | Fusione HPDC | Stampaggio di fogli | Additivo PBF/DMLS |
| Meccanismo di formazione | Rimozione meccanica dei trucioli sotto sforzo di taglio, rimozione di volume massiccio | Fusione e solidificazione del metallo fuso in una cavità ad alta pressione | Deformazione plastica eccessiva al punto di snervamento sotto carico di pressatura | Microfusione e impilamento strato per strato mediante laser o fascio di elettroni |
| Limite di tolleranza | Da ±0,005 mm a ±0,05 mm (ISO 2768-f) | Da ±0,1 mm a ±0,2 mm (ISO 8062-3 CT4–6 (gradi di tolleranza di fusione ISO)) | Da ±0,2 mm a ±0,5 mm (DIN 6930-2) | Da ±0,1 mm a ±0,2 mm (ISO/ASTM 52941) |
| Resa del materiale | Dal 10% al 40%, a seconda del volume di cavità profonda da rimuovere. | Dal 90% al 95% dei rifiuti di cancelli vengono riciclati in loco. | Dal 70% all'85%, a seconda degli spazi di nidificazione e degli scarti di potatura. | Dal 95% al 98% di polvere non sinterizzata riciclata dopo la setacciatura. |
| Libertà geometrica | Nessun limite di spessore delle pareti; cavità complesse 3D e fori profondi | È richiesto solo uno spessore della parete e un angolo di sformo costanti compresi tra 1,5 e 5 mm. | Spessore costante della parete, limitazione del raggio di curvatura minimo | Massima flessibilità di progettazione; canali reticolari e conformabili |
| Limite della finitura superficiale | Ra (rugosità media aritmetica) 0,4 μm (fresatura frontale ad alta velocità, rettifica di precisione) | Ra da 1,6 μm a Ra 3,2 μm | Ra 1,6 μm (superficie laminata e incrudita) | Ra da 6,3 μm a Ra 12,5 μm |
| Tempi di consegna degli utensili | Non richiesto; i programmi CAM 3D vengono eseguiti in poche ore | Elevato; lo stampo in acciaio temprato richiede diverse settimane | Elevata; necessaria progettazione di stampi progressivi a più stazioni | Nessuna attrezzatura; la sinterizzazione strato per strato non richiede stampi rigidi |
Di conseguenza, la lavorazione CNC offre il compromesso ottimale per la prototipazione rapida di propulsori e la realizzazione di alesaggi con tolleranze ristrette, mentre la fusione e lo stampaggio rimangono vantaggiosi esclusivamente per le produzioni strutturali ad alto volume.
Punti chiave
- Ricerca e sviluppo agile nella lavorazione meccanica: le macchine di fresatura e tornitura CNC funzionano senza utensili specifici per la produzione. Involucri per batterie, staffe di montaggio per inverter e prototipi di motori vengono creati in pochi giorni a partire dalla geometria modificata.
- Limiti di precisione: la lavorazione simultanea a 5 assi mantiene la coassialità per l'alloggiamento del cuscinetto del motore a doppia estremità. La coassialità e il controllo dell'eccentricità assiale determinano direttamente se un motore ad alta frequenza soddisfa i suoi obiettivi NVH.
- Compatibilità con materiali leggeri: le leghe di alluminio delle serie 6000 e 7000 per applicazioni automobilistiche consentono elevate velocità di asportazione del materiale. È possibile realizzare condotti di raffreddamento profondi con elevato rapporto d'aspetto in un'unica operazione. L'equilibrio tra rigidità strutturale e conduttività termica è raggiunto in un unico componente.
- Tracciabilità della qualità: la lavorazione dei prototipi automobilistici viene eseguita secondo gli standard IATF 16949 e ISO 1101. Le macchine di misura a coordinate creano un sistema di riferimento sui pezzi lavorati. Questo sistema di riferimento impedisce l'accumulo di tolleranze sulle superfici di accoppiamento.
Che cos'è la lavorazione CNC di precisione per il settore automobilistico nello sviluppo di sistemi di propulsione per veicoli elettrici?
La lavorazione CNC in ambito automobilistico è un processo sottrattivo in cui utensili multiasse scolpiscono le geometrie dei componenti del gruppo propulsore, evitando le problematiche legate agli stampi grazie alla produzione assistita da computer (CAM). I percorsi utensile multiasse mantengono una tolleranza di cinque micron su alloggiamenti di inverter e piastre terminali del motore. I programmi di prototipazione partono dal modello 3D, consentendo revisioni dei progetti dei componenti senza dover investire in nuovi stampi.
Pianificazione del percorso utensile CAM e sgrossatura simmetrica
I servizi di lavorazione CNC per il settore automobilistico partono da modelli 3D e non prevedono costi di attrezzaggio per eventuali revisioni.
- I percorsi utensile a spirale sfruttano il profilo della superficie per mantenere bassa la forza radiale durante la lavorazione laterale.
- La sgrossatura simmetrica rimuove oltre l'80% del volume del lingotto prima che la tensione venga rilasciata.
- Gli utensili bilanciati in carburo o diamante lavorano perni e scanalature di tenuta a filo.
In parole semplici: la rimozione simmetrica impedisce alle pareti sottili di flettersi quando vengono sganciate. La pressofusione non consente scanalature di tenuta a filo a causa degli angoli di sformo e della porosità che spostano il riferimento di tenuta. Lavorazione CNC nella produzione di veicoli elettrici: superfici a filo mediante lavorazione.
Parametri di riferimento per i processi di acquisto dei sistemi di propulsione
I processi di lavorazione CNC per il settore automobilistico ereditano le tolleranze generali dalla norma ISO 2768-1:1989 per le dimensioni lineari e angolari non specificate, pertanto le diciture nei disegni rimangono essenziali. La fresatura CNC a 5 assi per prototipi automobilistici prevede la lavorazione di superfici prismatiche e sagomate in un'unica operazione. I test di capacità per Cpk ≥ 1,33 su componenti generici dimostrano prestazioni ripetibili.
I servizi di lavorazione CNC di precisione includono dati CMM (macchina di misura a coordinate) e sistemi di riferimento, e la verifica dell'assemblaggio avviene prima della produzione di pre-serie.
Norma tecnica di riferimento: ISO 2768-1:1989 (Norma per le tolleranze di dimensioni lineari e angolari senza indicazione di tolleranza individuale).
Perché la fresatura CNC a 5 assi è fondamentale per gli alloggiamenti dei motori dei veicoli elettrici?
La fresatura CNC a 5 assi è un'operazione di fresatura a singola impostazione per gli alloggiamenti dei motori dei veicoli elettrici che risolve il problema dell'errore cumulativo di trasferimento dei dati utilizzando la rotazione delle coordinate a cinque assi. È possibile lavorare le camicie del liquido di raffreddamento a più porte, i passaggi per i cavi e i fori dei cuscinetti contrapposti senza cambiare le attrezzature. L'eccentricità radiale viene mantenuta inferiore a 0,010 mm nelle sezioni profonde della cavità dello statore, riducendo al minimo le vibrazioni e il rumore del motore.
I sistemi di azionamento elettrico integrati combinano l'alloggiamento dello statore, l'alloggiamento del riduttore e la camicia di raffreddamento in un unico blocco fuso a parete sottile. I servizi di lavorazione CNC multiasse lavorano il blocco fuso, mentre gli standard di lavorazione per gli alloggiamenti dei motori elettrici prototipali definiscono tutte le funzioni all'interno di un'unica struttura di riferimento.
Una tavola rotante (un supporto basculante per assi A/C o B/C sotto il mandrino) presenta pareti laterali sottosquadro e passaggi del liquido di raffreddamento inclinati all'utensile di taglio. La fresatura CNC a 5 assi per prototipi automobilistici consente di accedere a sottosquadri e canali inclinati in un unico ciclo di serraggio. Una macchina a 3 assi non può farlo, poiché 3-4 rotazioni del pezzo aggiungono errori cumulativi di trasferimento del riferimento e decentramento dei fori dei cuscinetti. In parole semplici: un singolo serraggio garantisce che rotore e statore rimangano concentrici; di conseguenza, il rumore ad alti regimi viene eliminato prima della messa a punto NVH.
L'ingegneria di alleggerimento CNC per il settore automobilistico si basa sulla stabilità del foro a dimensioni di sezione ridotte. Una breve sporgenza dell'utensile si traduce in stabilità del foro, poiché l'inclinazione a cinque assi consente di raggiungere pareti di cavità profonde con un utensile corto, il cui gambo resiste alla flessione come una trave a sbalzo. I fori di accoppiamento dello statore manterranno una cilindricità dell'ordine dei micron ( rotondità del foro per tutta la sua profondità ).
Norma tecnica di riferimento: ASME Y14.5-2018 (Sezione 7: Tolleranze di eccentricità e coassialità per componenti rotanti della trasmissione).
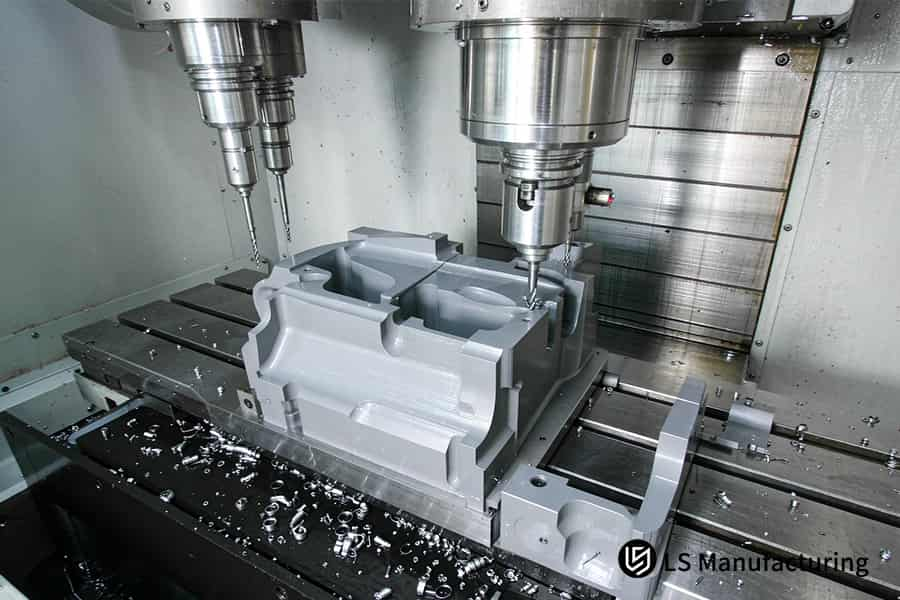
Figura 1: Centro di lavoro CNC con lavaggio a liquido refrigerante per la lavorazione del vassoio della batteria del veicolo elettrico nella produzione di veicoli elettrici.
Quali tolleranze GD&T regolano l'ispezione dei prototipi CNC per il settore automobilistico?
GD&T nella lavorazione CNC automobilistica è un linguaggio di controllo che definisce l'inviluppo di posizione reale, planarità e profilo per risolvere gli errori di assemblaggio tramite sistemi di riferimento. La norma ISO 1101:2017 specifica i simboli. I sistemi di controllo delle caratteristiche (blocchi di simboli di disegno) guidano le operazioni di tastatura della macchina di misura a coordinate (CMM) per flange di tenuta e supporti della trasmissione, garantendo così il corretto accoppiamento delle parti verificate all'interno degli assiemi digitali dell'auto.
Assegnazione della tolleranza in base alla funzione articolare
Nella lavorazione CNC del settore automobilistico, la GD&T utilizza tolleranze basate sulla funzione del giunto, non sulle dimensioni del pezzo.
Flangia di tenuta statica, involucro dell'inverter. La planarità e il profilo superficiale lungo tutto il perimetro controllano il cordone di tenuta. Una planarità entro 0,015 mm garantisce una compressione uniforme dell'O-ring.
Albero rotante, riduttore. La coassialità e la perpendicolarità al piano di riferimento controllano i fori degli alberi di ingresso e di uscita. La coassialità a Φ0,008 mm garantisce il centraggio del carico degli ingranaggi.
Staffa di sospensione multipunto. La posizione corretta (una zona di tolleranza cilindrica che individua l'asse di ciascuna boccola) controlla i fori di montaggio. Una posizione corretta ≤ 0,025 mm impedisce il precarico torsionale sul telaietto ausiliario.
I semilavorati pressofusi non presentano la coassialità foro-foro di Φ0,008 mm, poiché la porosità da ritiro modifica l'asse di fusione. Le linee guida DFM per la lavorazione CNC assegnano la tolleranza sul disegno, prima di qualsiasi lavorazione. In parole semplici: le tolleranze si applicano dove le parti entrano in contatto, quindi la tenuta e la rotazione sono le uniche funzioni da stringere.
Registri di verifica e audit CMM
- Gli standard di tolleranza per la lavorazione CNC trasformano le indicazioni del disegno in dati per il percorso di misurazione. I riferimenti 3-2-1 (tre punti definiscono un piano, due definiscono una linea, uno definisce l'origine) vincolano tutti e sei i gradi di libertà prima della misurazione.
- I requisiti di lavorazione meccanica per il settore automobilistico secondo la norma IATF 16949 collegano ogni intervento a un piano di misurazione corrispondente. I rapporti di ispezione del primo articolo completano il ciclo di audit.
- Le tolleranze di lavorazione di precisione nel settore automobilistico possono mantenere la credibilità quando un disegno specifica un unico schema di riferimento.
Norma tecnica di riferimento: ISO 1101:2017 (Specifiche geometriche di prodotto (GPS) — Tolleranze geometriche).
Come si comportano le leghe leggere durante la lavorazione dei vassoi per batterie dei veicoli elettrici?
I billette in lega leggera lavorata presentano un'elevata resistenza specifica, ideale per l'utilizzo nei vani batteria dei veicoli elettrici, e soddisfano gli obiettivi di peso a vuoto e dissipazione termica grazie alla deformazione del piano di scorrimento. Le leghe di alluminio lavorate 6061-T6 e 6082-T6 superano entrambe i 115 kN·m/kg di resistenza specifica, mantenendo una conduttività termica prossima a 170 W/(m·K) per accelerare la dissipazione del calore nei vani batteria. I piani di scorrimento prevedibili consentono una sgrossatura ad alta velocità di avanzamento, nonostante le tensioni residue di estrusione che inducono il ritorno elastico.
Confronto delle proprietà delle leghe per i vassoi delle batterie
Nei processi di lavorazione CNC per il settore automobilistico, il materiale viene lavorato per tagliare i supporti delle batterie; pertanto, la scelta della lega determina la distribuzione del calore e il tempo di ciclo.
| Grado del materiale | Resistenza allo snervamento | condizione termica | Indice di lavorabilità | Applicazione EV |
| Alluminio 6061-T6 | 276 MPa | 167 W/(m·K) | 90%, le patatine si rompono in modo netto | Piastra di raffreddamento a liquido, braccio di controllo |
| Alluminio 7075-T6 | 503 MPa | 130 W/(m·K) | 70%, maggiore resistenza al taglio | Piastra terminale del rotore, fuso a snodo |
| Magnesio AZ31B | 220 MPa | 96 W/(m·K) | 100%, necessaria protezione antincendio contro i trucioli | Staffa del pannello, guscio del cambio |
| PEEK (polietereterchetone) | 100 MPa | 0,25 W/(m·K) | 85%, l'accumulo di calore ammorbidisce i tagli | Boccola della barra collettiva, ingranaggio a bassa rumorosità |
Mentre il PEEK agisce da isolante laddove i metalli agiscono da conduttori, i servizi di lavorazione CNC della plastica sono più adatti per le boccole e non per le pareti strutturali dei vassoi. I vassoi grezzi pressofusi presentano porosità dovuta al gas, pertanto le pareti fuse non superano i test di tenuta, a differenza di quelle ricavate dal pieno.
Controllo di ritorno elastico e deformazione
Le tensioni residue causate dall'estrusione nelle lamiere forgiate si rilasciano durante la rimozione del materiale, provocando la deformazione del fondo dei vassoi. La lavorazione CNC a parete sottile contribuisce a controllare la deformazione grazie all'utilizzo di passaggi di spianatura alternati che rilasciano uniformemente le tensioni residue.
Le variazioni dimensionali si verificano a causa della dilatazione termica dell'alluminio dovuta al calore generato dal taglio. La progettazione di alleggerimento CNC per il settore automobilistico prevede l'utilizzo di una leggera passata finale di finitura, unitamente a una verifica senza bloccaggio, in modo che la posizione dei fori per i bulloni rimanga invariata dopo l'assemblaggio. In parole semplici, le sollecitazioni e il calore alterano il metallo dopo l'intervento dell'utensile di taglio, e una leggera passata contribuisce a riportarlo alla planarità.
Gli standard di lavorazione degli alloggiamenti dei motori per veicoli elettrici utilizzano concetti di planarità corrispondenti per le superfici di accoppiamento.
Norma tecnica di riferimento: ASTM B221M-21 (Specifiche standard per barre, tondini, fili, profilati e tubi estrusi in alluminio e leghe di alluminio).
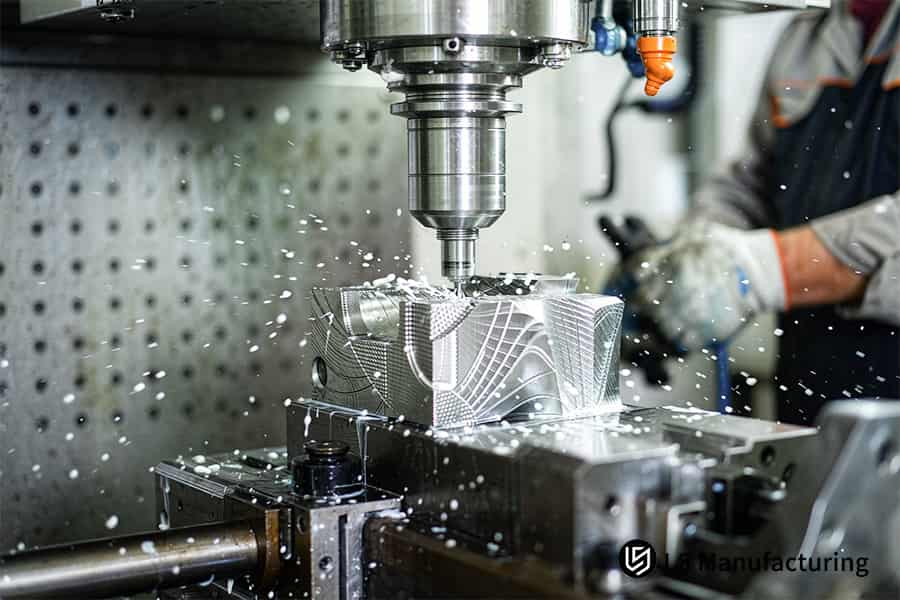
Figura 2: La fresatrice CNC ad alta velocità sagoma una staffa leggera per l'ingegneria di alleggerimento CNC nel settore automobilistico con raccordo R3.5.
Scopri l'ingegnere che ha creato questa guida.
Ogni sezione sopra riportata è stata scritta da Gloria, rinomata ingegnera meccanica con oltre 15 anni di esperienza nella prototipazione rapida ad alta precisione. La ricerca di Gloria comprende l'alleggerimento dei veicoli elettrici a tre assi, la lavorazione e la deformazione di pareti sottili a 5 assi e la progettazione per la produzione (DFM - Design for Manufacturing) di piccoli volumi.
Le norme ASME Y14.5-2018 e ISO 1101:2017 forniscono tutte le specifiche geometriche sopra citate. I limiti di controllo delle vibrazioni per le pareti dell'involucro inferiori a 1,0 mm sono specificati nel Machinery's Handbook (31ª edizione) .
Secondo la norma IATF 16949:2016 , un indice di capacità di processo pari o superiore a 1,67 sulle dimensioni critiche per la sicurezza. Disponi di una validazione statistica per i tuoi componenti di pre-produzione. Gli studi Gage R&R entro un decimo della banda di tolleranza mantengono i risultati dell'ispezione difendibili. Le prime revisioni mettono in guardia sui pericoli di deformazione del morsetto quando la geometria è ancora modificabile. Connettiti con Gloria su LinkedIn .
In che modo le dinamiche di taglio inducono vibrazioni nelle pareti sottili degli alloggiamenti dei veicoli elettrici?
Le vibrazioni a parete sottile sono causate dall'auto-eccitazione della risonanza nell'impatto del dente della fresa e dalla cavità a parete sottile di meno di 1,0 mm dovuta al processo che presenta una sporgenza corta, un basso impegno radiale e smorzamento della cavità. La vibrazione rigenerativa spinge la finitura superficiale oltre Ra 3,2 μm e innesca microfratture.
Percorso di compensazione della risonanza e della rigidità
I processi di lavorazione CNC nel settore automobilistico affrontano la risonanza delle pareti attraverso tre fasi ordinate:
- Ridurre la sporgenza dell'utensile a un rapporto L/D (lunghezza/diametro) inferiore a 3:1, in modo che la meccanica della trave a sbalzo riduca la flessione della punta di oltre il 60%.
- Passare alla fresatura in salita (assottigliamento del truciolo da spesso a sottile all'ingresso) e mantenere l'impegno radiale Ae al 10% del diametro della fresa.
- Realizzare i pavimenti a cavità profonda con un polimero idrosolubile a basso punto di fusione o con una base flessibile smorzante sottovuoto.
I servizi di lavorazione CNC personalizzati utilizzano la fase 3 prima del processo di lavorazione finale per garantire che gli involucri profondi raggiungano le dimensioni finali senza vibrazioni. In parole semplici: fresa corta, piccolo impegno radiale e fondo smorzato eliminano le vibrazioni delle pareti.
Parametri di riferimento per l'ispezione di pareti prive di vibrazioni.
Il Manuale di Meccanica (31ª edizione, Capitolo 28) fornisce la teoria di soppressione delle vibrazioni per la dinamica delle macchine utensili. La risonanza delle pareti viola le specifiche di planarità e concentricità definite dagli standard di lavorazione degli alloggiamenti dei motori per veicoli elettrici .
Gli alloggiamenti fusi intrappolano la porosità del gas nelle sezioni sottili, mentre le pareti fuse interrompono il test di tenuta dove le pareti ricavate dal pieno garantiscono la tenuta. Le tolleranze di lavorazione di precisione tipiche del settore automobilistico saranno quindi mantenute sull'intera superficie dell'alloggiamento.
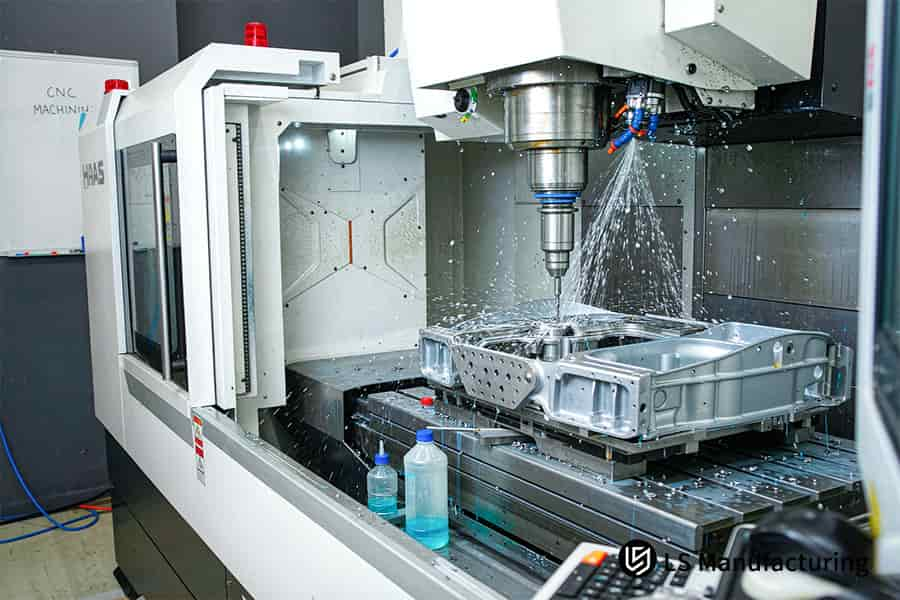
Figura 3: La macchina CNC a doppio mandrino lavora l'alloggiamento del motore per gli standard di lavorazione dell'alloggiamento del motore EV con una tolleranza di ±0,005 mm.
Perché i raggi interni degli angoli influenzano la fattibilità del DFM (Design for Manufacturing) nel settore automobilistico?
Il raggio interno è la dimensione del raccordo che le frese rotative tagliano negli angoli interni delle cavità , fornendo la soluzione all'impossibilità di realizzare angoli interni a 90° tramite l'interpolazione ad arco del profilo della fresa. La fresatura tradizionale non produce angoli verticali interni così netti. Raccordi più ampi del necessario eliminano qualsiasi problema di bloccaggio della fresa, vibrazioni degli angoli e elettroerosione a filo.
Nella lavorazione CNC per il settore automobilistico, la tolleranza geometrica e dimensionale (GD&T) considera un angolo interno come una caratteristica controllata. L'angolo di impegno dell'utensile (l'arco del tagliente che entra in contatto con il pezzo) aumenta da 90° a 180° in un angolo acuto e la forza di taglio aumenta di 2-3 volte, causando la rottura degli utensili e la produzione di tagli eccessivi.
Le frese a candela da 6 mm R3 richiedono raccordi interni di R3,5 o superiori. La dimensione del raccordo interno è determinata dalla fresa più piccola in grado di raggiungere la cavità: non esiste una tabella standard che la definisca, quindi deve essere specificata nel disegno.
La lavorazione CNC ad alto volume ripete la stessa geometria degli angoli per tutte le cavità, mantenendo costante il tempo di ciclo anche all'aumentare delle dimensioni.
L'involucro profondo del modulo batteria mantiene le dimensioni anche dopo una sola passata di fresatura. In questo caso, la stampatura del metallo non consente di realizzare angoli profondi, poiché le limitazioni del raggio di curvatura richiedono transizioni più ampie.
I processi di lavorazione CNC per il settore automobilistico interpolano un arco a avanzamento costante laddove è disponibile un margine di raggio. L'elettroerosione a filo (taglio a filo a scarica elettrica lenta) è esclusa dal percorso di lavorazione.
La progettazione di alleggerimento CNC per il settore automobilistico consente di ottenere staffe più sottili grazie all'adattamento dei raggi d'angolo al diametro standard della fresa.
Un disegno che specifica un angolo interno acuto non può essere citato così com'è; dimensionare il raccordo in base allo spessore standard della fresa elimina tale ambiguità prima del primo taglio.
Il costo della lavorazione CNC si riduce poiché un'unica passata di fresatura è sufficiente per lavorare tutti gli angoli.
Quali meccanismi di dissipazione termica regolano le piastre di raffreddamento delle batterie dei veicoli elettrici?
Una piastra di raffreddamento a liquido è una piastra di alluminio lavorata con microcanali disposti a serpentina per gestire i flussi di calore durante la ricarica rapida. La convezione forzata viene utilizzata per dissipare il calore delle celle nelle batterie. I nastri multi-passaggio nei canali vengono tagliati mediante fresatura CNC e garantiscono una resistenza di contatto inferiore a 0,05 kΩ . Il controllo della profondità dei canali impedisce la formazione di punti caldi.
Decisione sulla geometria del canale
Due profili a canale vengono creati in una lamiera di alluminio massiccio utilizzando processi di lavorazione CNC di tipo automobilistico .
Decisione: sezione trasversale. Le scanalature quadrate a fondo piatto hanno un rapporto profondità-larghezza di 3:1 per massimizzare il perimetro bagnato, ma le microfresatrici utilizzano canali a profilo quadrato a velocità inferiori. I canali con fondo arrotondato sono migliori per l'asportazione dei trucioli e per una maggiore produttività.
Decisione: layout. Scegliere sezioni quadrate per i pacchi batteria limitati dalla temperatura massima delle celle.
Le lavorazioni CNC del rame forniscono i conduttori delle barre collettrici, mentre la lamiera di alluminio costituisce il percorso di contatto delle celle.
Decisione sull'interfaccia di tenuta
La norma SAE J1455 disciplina i test ambientali dei componenti elettronici dei sistemi di propulsione.
Decisione – superficie di accoppiamento. Il materiale di interfaccia termica o il riempitivo per le fessure richiede una planarità inferiore a 0,05 mm per 1000 mm per evitare l'isolamento ad aria delle celle.
Decisione: zona di saldatura. La saldatura FSW (friction stir welding, una saldatura a rulli allo stato solido) richiede una spalla a gradino priva di bave. La stampatura della lamiera non consente canali chiusi, perché i punzoni possono realizzare solo canali aperti.
Gli standard di lavorazione per gli alloggiamenti dei motori dei veicoli elettrici seguono la stessa logica della sigillatura delle camicie di raffreddamento . L'ingegneria di alleggerimento CNC in ambito automobilistico consente di ottenere sezioni di lamiera più sottili. La finitura superficiale ottenuta con la lavorazione CNC previene la corrosione. In parole semplici: la planarità e le disposizioni relative alle spalle a gradino prevengono le perdite.
Norma tecnica di riferimento autorevole: SAE J1455 (Pratica raccomandata per la progettazione termica e i test ambientali dei componenti elettronici per i sistemi di propulsione dei veicoli commerciali).
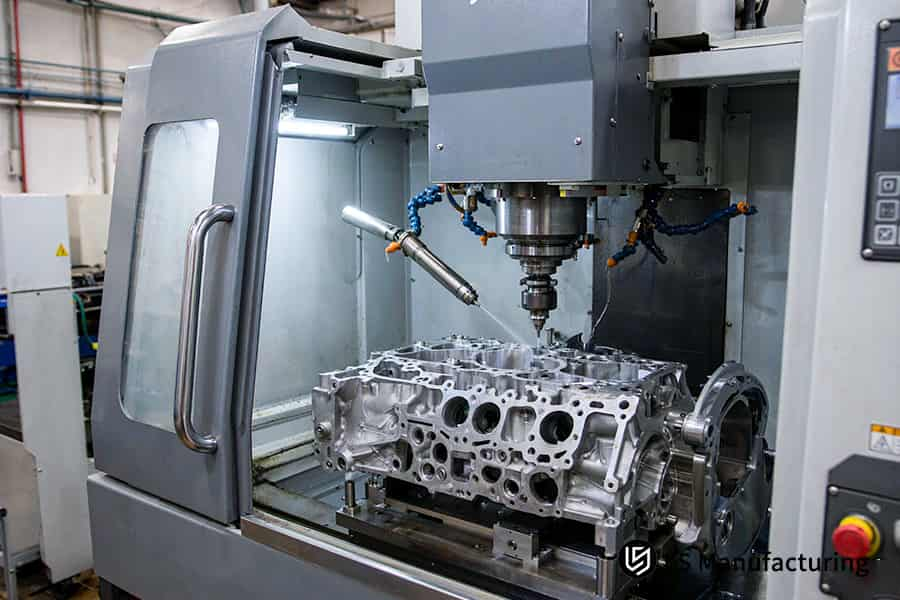
Figura 4: Tornio multiasse che lavora il mozzo della ruota per la fresatura CNC a 5 assi per prototipi automobilistici secondo la norma IATF 16949.
In che modo i requisiti della norma IATF 16949 rimodellano i flussi di lavoro delle macchine CNC?
La norma IATF 16949 è uno standard di qualità per l'industria automobilistica, in cui la ripetibilità del prototipo si trasforma in validazione di volume utilizzando strumenti statistici per affrontare la deriva del lotto in 4 fasi che prevengono i difetti. Per ogni rilascio di un componente è richiesto un Cpk ≥ 1,67 per le dimensioni critiche di sicurezza. I dossier PPAP (Production Part Approval Process) includono l'analisi dimensionale nella revisione OEM.
Quadro di riferimento per l'ingegneria della qualità in quattro fasi
I requisiti di lavorazione meccanica per il settore automobilistico previsti dalla norma IATF 16949 trasformano la produzione pilota in un processo sottoposto a verifica che si articola nelle seguenti fasi:
- Eseguire DFMEA/PFMEA (analisi delle modalità e degli effetti dei guasti di progettazione e di processo) prima della programmazione CAM e dare priorità alla distorsione del morsetto e all'eccentricità dell'utensile in base al loro RPN (numero di priorità del rischio).
- Eseguire l'analisi del sistema di misura (MSA) , con sonda e CMM. La ripetibilità e la riproducibilità dello strumento di misura (Gage R&R) devono essere inferiori al 10% del range di tolleranza.
- Testa 125 pezzi per verificarne la perfetta aderenza e dimostra le capacità di misurazione con snodi o calibri.
- Presentare un portfolio PPAP con studi dimensionali, certificati metallurgici e codici di programma CNC fissi.
Traccia di controllo contro la deriva del mandrino
La GD&T nella lavorazione CNC per il settore automobilistico determina le tolleranze da includere nel test di capacità di 125 pezzi. La deriva dovuta all'usura del mandrino modifica le tolleranze tra i lotti e i test di capacità rileva tale deriva prima che si generino scarti; le officine meccaniche a 3 assi sprovviste di documentazione di capacità non possono dimostrare la stessa stabilità.
La norma IATF 16949:2016 definisce le clausole per i sistemi di gestione della qualità nel settore automobilistico. Gli accoppiamenti critici presentano un elevato indice di capacità rispetto alle caratteristiche generali, le tolleranze di lavorazione di precisione nel settore automobilistico possono sopportare l'aumento dei volumi e superare facilmente la revisione OEM.
Norma tecnica di riferimento autorevole: IATF 16949:2016 (Requisiti del sistema di gestione della qualità e specifiche di controllo per l'industria automobilistica).

FAQ
1. Perché i raccordi interni sono obbligatori nelle staffe per macchine CNC per il settore automobilistico?
Tagliare un angolo interno con frese a candela lascerà il raggio interno identico a quello del tagliente, mai un angolo perfetto di 90°. L'angolo di impegno cambia drasticamente da 90° a 180° per un angolo interno acuto, causando un aumento delle forze di taglio di 2-3 volte e scheggiature del tagliente. L'aggiunta di raccordi del 10%-20% più grandi del raggio della fresa consente un'interpolazione costante dell'arco di avanzamento. L'elettroerosione a filo non è più necessaria nella fresatura.
2. Quali sono le cause delle vibrazioni a parete sottile durante la lavorazione degli involucri in alluminio delle batterie per veicoli elettrici?
Le pareti sottili, con uno spessore inferiore a 1,0 mm , non possiedono la rigidità necessaria per smorzare le vibrazioni causate dagli impatti dei denti della fresa. Le frequenze dei modi meccanici naturali delle pareti sottili coincidono con le frequenze degli impatti dei denti e creano vibrazioni rigenerative auto-eccitate. La finitura superficiale si deteriora oltre Ra 3,2 μm e si verificano microfratture sulla superficie lavorata.
Fonte dei dati: Machinery's Handbook, 31ª edizione, 2020.
3. In che modo la lavorazione CNC a 5 assi elimina gli errori di trasferimento dei dati negli alloggiamenti dei motori?
Cinque movimenti simultanei su diversi assi ruotano il pezzo su un perno A/C o B/C, completando entrambi i lati dei fori e delle flange dei cuscinetti in un'unica fase di lavorazione. Vengono eliminate tutte le operazioni di orientamento da tre a quattro pezzi, riducendo così gli errori cumulativi di trasferimento dei dati. L'eccentricità radiale rimane inferiore a 0,010 mm all'interno delle cavità profonde dello statore. Sia il rotore che lo statore sono concentrici. Il bilanciamento NVH inizia da una base priva di rumore.
Fonte dei dati: ASME Y14.5-2018
4. La lavorazione CNC può competere con la pressofusione ad alta pressione per la produzione di componenti automobilistici?
Secondo i parametri di riferimento degli utensili industriali, la lavorazione CNC rimane economicamente vantaggiosa per lotti inferiori a 10.000 unità, mentre la pressofusione con utensili temprati compensa gli elevati costi iniziali di attrezzaggio solo dopo che la produzione supera le 50.000 unità. Il costo per pezzo della lavorazione CNC rimane costante fino a 50.000 pezzi, momento in cui la pressofusione diventa economicamente conveniente. Le modifiche ingegneristiche apportate dopo la consegna si limitano all'aggiornamento dei programmi, senza la necessità di stampi in acciaio temprato.
5. Qual è il grado di tolleranza standard realisticamente raggiungibile per i componenti del telaio automobilistico lavorati a CNC?
Le caratteristiche meccaniche generali dei componenti automobilistici soddisfano la norma ISO 2768-m (Media) secondo il normale controllo di processo. Il foro del cuscinetto critico e la scanalatura di tenuta della trasmissione soddisfano la tolleranza ISO 2768-f (Fine) di ±0,005 mm. La qualità Fine viene applicata solo al riferimento funzionale a causa del serraggio eccessivo. Per la qualità Fine è necessario un billetta a causa della deriva del grezzo di fusione.
Fonte dei dati: ISO 2768-1:1989.
6. Perché l'alluminio 6061-T6 è preferito all'acciaio per le piastre di raffreddamento a liquido dei veicoli elettrici?
La conducibilità termica dell'alluminio 6061-T6 è pari a 167 W/(m·K), circa dieci volte superiore a quella dell'acciaio inossidabile. Il calore viene dissipato rapidamente durante la ricarica delle celle della batteria, riducendo al contempo il peso a vuoto. L'indice di lavorabilità pari al 90% garantisce tempi di ciclo ridotti per le fresature profonde. Il billetta evita la porosità gassosa tipica delle lamiere fuse.
Fonte dei dati: ASTM B221M-21.
7. Qual è il principale svantaggio di un'eccessiva sporgenza dell'utensile nella lavorazione di cavità profonde?
Nella lavorazione di cavità profonde, la sporgenza dell'utensile, se superiore al rapporto profondità/diametro di 4:1, aumenta la flessione dovuta alla meccanica a sbalzo. La forza di taglio flette il gambo dell'utensile, le pareti verticali sviluppano un errore di conicità e la finitura superficiale si discosta dalle specifiche del disegno. Riducendo la sporgenza si corregge la rettilineità delle pareti senza ulteriori operazioni di finitura.
Fonte dei dati: Machinery's Handbook, 31ª edizione, 2020.
8. In che modo la norma IATF 16949 verifica la coerenza della lavorazione CNC di precisione nel settore automobilistico?
La norma IATF 16949:2016 impone studi di capacità sulle caratteristiche di sicurezza critiche, dove la pratica PPAP stabilisce l'indice di capacità a 1,67 o superiore, campionato da uno studio di 125 pezzi . La lavorazione CNC richiede studi di capacità e la calibrazione del calibro MSA mantiene la ripetibilità della misurazione entro un decimo della banda di tolleranza. I programmi CNC congelati e le revisioni continuano a generare proprietà intellettuale su ogni spedizione.
Fonte dei dati: IATF 16949:2016.
Riepilogo
In qualsiasi disegno di un sistema di propulsione per veicoli elettrici, la tolleranza dimensionale, il profilo termico e il peso strutturale sono elementi mutuamente esclusivi. Percorsi utensile a cinque assi, configurazioni a parete sottile smorzate e ispezione con riferimento a un punto di riferimento trasformano questa mutua esclusività in una progettazione coerente dei componenti. Il team di progettazione acquisisce un vocabolario condiviso per la selezione dei materiali, l'assegnazione delle tolleranze geometriche e dimensionali (GD&T) e i test di pre-serie.
Per valutare i compromessi nella lavorazione multiasse, lo smorzamento delle vibrazioni delle pareti sottili o la validazione di prototipi di pre-serie sui componenti del gruppo propulsore dei veicoli elettrici, contattare l'ufficio di ingegneria applicativa di LS Manufacturing all'indirizzo info@lsrpf.com o al numero +86 185 6675 9667 .
Per approfondire: Tabella di tolleranza ISO 2768: suggerimenti DFM per evitare scarti nelle lavorazioni CNC Rivedere gli schemi di riferimento per tornitura e fresatura che prevengono interpretazioni errate in officina.

