 Français



En résumé : L’usinage CNC (Commande Numérique par Calculateur) pour l’automobile et les véhicules électriques est un procédé soustractif de précision qui s’affranchit de la dépendance à l’outillage spécialisé. Il consiste en l’enlèvement de matière par coupe multiaxes à l’aide d’outils de coupe rotatifs. Les fraiseuses et les centres de tournage CNC peuvent être utilisés pour le prototypage de structures, l’assemblage de plaques froides à parois minces et la production en petite série de carters de stator. La coupe par trajectoires d’outil garantit une tolérance dimensionnelle de ±0,005 mm.
L'usinage CNC automobile est un procédé de fabrication soustractif de précision dont le principe de fonctionnement de base est la coupe rotative multi-axes pilotée par des trajectoires d'outils CAM pour atteindre des tolérances serrées sans outillage dur dédié.
Guide de référence rapide : Usinage CNC VS. Procédés de formage automobile alternatifs
Le tableau suivant compare les mécanismes de formage fondamentaux, les limites de précision de base et les libertés géométriques de quatre méthodes de fabrication automobile principales.
| Métrique d'évaluation | Usinage CNC | Coulée HPDC | Estampage de feuilles | Additif PBF/DMLS |
| Mécanisme de formation | Élimination mécanique des copeaux sous contrainte de cisaillement, enlèvement de volume important | Fusion et solidification du métal en fusion dans une cavité sous haute pression | Déformation plastique excessive au point de limite élastique sous charge de presse | Microfusion et empilement couche par couche par laser ou faisceau d'électrons |
| Limite de tolérance | ±0,005 mm à ±0,05 mm (ISO 2768-f) | ±0,1 mm à ±0,2 mm (ISO 8062-3 CT4–6 (classes de tolérance de fonderie ISO)) | ±0,2 mm à ±0,5 mm (DIN 6930-2) | ±0,1 mm à ±0,2 mm (ISO/ASTM 52941) |
| Rendement en matière | 10 % à 40 %, selon le volume d'extraction des caries profondes | 90 % à 95 % des déchets de portail sont recyclés sur place. | 70 % à 85 %, selon les espaces d'emboîtement et les déchets de finition | 95 % à 98 %, poudre non frittée recyclée après tamisage |
| Liberté géométrique | Aucune limitation d'épaisseur de paroi ; cavités complexes 3D et trous profonds | Seules une épaisseur de paroi et un angle de dépouille constants de 1,5 à 5 mm sont nécessaires. | Épaisseur de paroi constante, limitation du rayon de courbure minimal | Flexibilité de conception maximale ; canaux en treillis et conformes |
| Limite de finition de surface | Ra (rugosité moyenne arithmétique) 0,4 μm (fraisage frontal à grande vitesse, rectification de précision) | Ra 1,6 μm à Ra 3,2 μm | Ra 1,6 μm (surface laminée à chaud et écrouie) | Ra 6,3 μm à Ra 12,5 μm |
| Délai d'outillage | Non requis ; les programmes de FAO 3D s'exécutent en quelques heures. | Haute qualité ; la matrice en acier trempé nécessite plusieurs semaines | Conception de matrice progressive multi-stations requise ; niveau de détail élevé. | Aucun outillage ; le frittage couche par couche ne nécessite pas de matrice rigide. |
Par conséquent, l'usinage CNC offre le compromis optimal pour le prototypage rapide des groupes motopropulseurs et les alésages à tolérances serrées, tandis que le moulage et l'emboutissage restent avantageux uniquement pour les productions structurelles en grande série.
Points clés à retenir
- Recherche et développement en usinage agile : les fraiseuses et tours CNC fonctionnent sans outillage spécifique à la production. Des boîtiers de batterie, des supports de montage d’onduleur et des prototypes de moteurs sont créés en quelques jours à partir de la géométrie modifiée.
- Limites de précision : L’usinage simultané sur 5 axes garantit la coaxialité du palier du moteur à double extrémité. La coaxialité et le contrôle du faux-rond axial déterminent directement si un moteur haute fréquence atteint ses objectifs NVH (bruit, vibrations et dureté).
- Compatibilité avec les matériaux légers : les alliages d’aluminium des séries 6000 et 7000, utilisés dans l’automobile, permettent des taux d’enlèvement de matière élevés. Des passages de refroidissement profonds à rapport d’aspect élevé peuvent être fabriqués en une seule opération. Un équilibre optimal entre rigidité structurelle et conductivité thermique est ainsi obtenu pour une pièce unique.
- Traçabilité de la qualité : L’usinage des prototypes automobiles est réalisé conformément aux normes IATF 16949 et ISO 1101. Des machines à mesurer tridimensionnelles créent un système de référence sur les pièces usinées. Ce système de référence empêche l’accumulation des tolérances sur les surfaces de contact.
Qu’est-ce que l’usinage CNC de précision dans le développement des groupes motopropulseurs automobiles pour véhicules électriques ?
L'usinage CNC automobile est un procédé soustractif où des outils multiaxes usinent les géométries des billettes de transmission, évitant ainsi les contraintes d'outillage grâce à la fabrication assistée par ordinateur (FAO). Les trajectoires d'outils multiaxes garantissent une tolérance de cinq microns sur les carters d'onduleur et les plaques d'extrémité des moteurs. Les programmes de prototypage sont basés sur le modèle 3D, permettant des modifications de conception sans investissement dans de nouveaux outils.
Planification de trajectoires d'outils FAO et ébauche symétrique
Les services d'usinage CNC pour l'automobile débutent à partir de modèles 3D, et aucune modification n'est facturée en outillage.
- Les trajectoires d'outils en plongée hélicoïdale utilisent le contour de la surface pour maintenir une faible force radiale lors de l'usinage latéral.
- L'ébauche symétrique enlève plus de 80 % du volume de la billette avant que les contraintes ne soient relâchées.
- Les outils équilibrés en carbure ou en diamant usinent les tenons et les rainures d'étanchéité à fleur.
En résumé : l’enlèvement de matière symétrique empêche les parois minces de se déformer lors du desserrage. Le moulage sous pression ne permet pas d’obtenir des rainures d’étanchéité affleurantes en raison des angles de dépouille et de la porosité qui modifient le point de référence de l’étanchéité. L’usinage CNC, utilisé dans la fabrication de véhicules électriques, permet d’obtenir des faces affleurantes.
Processus de référence pour les acheteurs de groupes motopropulseurs
Les procédés d'usinage CNC pour l'automobile héritent des tolérances générales de la norme ISO 2768-1:1989 pour les dimensions linéaires et angulaires non spécifiées, ce qui permet de réduire la longueur des plans. Le fraisage CNC 5 axes pour les prototypes automobiles permet d'usiner des faces prismatiques et profilées en une seule opération. Des tests de capabilité avec un Cpk ≥ 1,33 sur des pièces courantes démontrent la reproductibilité des performances.
Les services d'usinage CNC de précision incluent les données CMM (machine à mesurer tridimensionnelle) ainsi que le datuming, et les ajustements d'assemblage sont confirmés avant la production de pré-série.
Norme technique faisant autorité : ISO 2768-1:1989 (Norme relative aux tolérances des dimensions linéaires et angulaires sans indication de tolérance individuelle).
Pourquoi le fraisage CNC 5 axes est-il essentiel pour les carters de moteurs de véhicules électriques ?
Le fraisage CNC 5 axes est une opération de fraisage en une seule étape pour les carters de moteurs de véhicules électriques. Grâce à la rotation sur cinq axes, il résout le problème des erreurs cumulatives de transfert de données. Les chemises de refroidissement multi-orifices, les passages de câbles et les alésages de paliers opposés peuvent être usinés sans changement de montage. Le faux-rond radial est maintenu à moins de 0,010 mm dans les cavités profondes du stator, minimisant ainsi les vibrations et le bruit du moteur.
Les moteurs électriques intégrés regroupent le carter du stator, le carter du réducteur et la chemise d'eau dans une seule pièce moulée à paroi mince. L'usinage CNC multiaxes permet de réaliser cette pièce moulée à partir d'un lingot, tandis que les normes d'usinage des carters de moteurs de véhicules électriques prototypes garantissent l'intégration de toutes les fonctions au sein d'une structure de référence unique.
Une table rotative (un porte-pièce basculant sur un axe A/C ou B/C sous la broche) présente des contre-dépouilles et des passages de liquide de refroidissement inclinés à l'outil de coupe. Le fraisage CNC 5 axes pour prototypes automobiles permet d'accéder à ces contre-dépouilles et canaux inclinés en un seul cycle de serrage. Une machine 3 axes ne le permet pas, car 3 à 4 retournements de la pièce ajoutent des erreurs cumulatives de transfert de référence et de décentrage des alésages de paliers. En clair : un seul serrage garantit la concentricité du rotor et du stator ; ainsi, le sifflement à haut régime est éliminé avant le réglage NVH.
L'allègement des pièces automobiles par commande numérique repose sur la stabilité des alésages à des dimensions réduites. Un porte-à-faux d'outil réduit assure cette stabilité, car l'inclinaison sur cinq axes permet d'atteindre les parois profondes des cavités avec un outil court, dont la tige résiste à la flexion en porte-à-faux. Les alésages en contact avec le stator conservent une cylindricité de l'ordre du micron ( circularité de l'alésage sur toute sa profondeur ).
Norme technique faisant autorité : ASME Y14.5-2018 (Section 7 : Tolérances de faux-rond et de coaxialité pour les composants rotatifs de la chaîne cinématique).
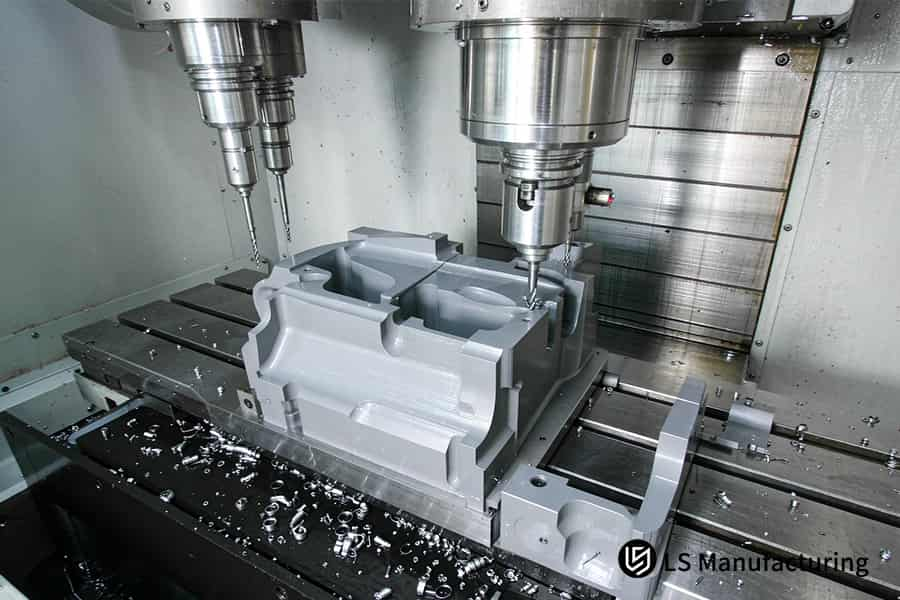
Figure 1 : Centre CNC à refroidissement par injection de liquide de refroidissement pour l'usinage CNC du plateau de batterie EV dans la fabrication de véhicules électriques.
Quelles tolérances GD&T régissent l'inspection des prototypes CNC automobiles ?
Le GD&T (tolérancement géométrique et dimensionnel) en usinage CNC automobile est un langage de contrôle qui définit l'enveloppe de la position réelle, de la planéité et du profil afin de corriger les erreurs d'assemblage grâce à des repères de référence. La norme ISO 1101:2017 spécifie les symboles. Les repères de contrôle des caractéristiques (blocs de symboles de dessin) guident les opérations de palpage des machines à mesurer tridimensionnelles (MMT) pour les brides d'étanchéité et les supports de transmission, garantissant ainsi un assemblage correct des pièces vérifiées au sein des ensembles numériques du véhicule.
Répartition des tolérances par fonction articulaire
Dans l'usinage CNC automobile, les tolérances géométriques et dimensionnelles (GD&T) utilisent des tolérances basées sur la fonction de l'assemblage, et non sur la taille de la pièce.
Bride d'étanchéité statique, boîtier d'onduleur. La planéité et le profil de surface sur tout le périmètre contrôlent le cordon d'étanchéité. Une planéité de 0,015 mm assure une compression uniforme du joint torique.
Alésage de l'arbre rotatif, boîte de vitesses. La coaxialité et la perpendicularité au plan de référence contrôlent les alésages des arbres d'entrée et de sortie. Une coaxialité de Φ0,008 mm assure un engrènement centré.
Support de suspension multipoints. La position réelle (une zone de tolérance cylindrique qui positionne l'axe de chaque silentbloc) contrôle les trous de fixation. Une position réelle ≤ 0,025 mm empêche toute précontrainte de torsion sur le berceau.
Les ébauches moulées sous pression présentent un défaut de coaxialité d'alésage de 0,008 mm, dû à la porosité de retrait qui modifie l'axe de coulée. Les directives de conception pour la fabrication (DFM) des machines CNC définissent les tolérances sur le plan, avant tout usinage. En clair : les tolérances concernent les points de contact entre les pièces ; l'étanchéité et la rotation sont donc les seules fonctions à ajuster.
Enregistrements de vérification et d'audit CMM
- Les normes de tolérance d'usinage CNC transforment les indications de dessin en données de trajectoire de palpage. Les références 3-2-1 (trois points définissent un plan, deux définissent une ligne, un définit l'origine) contraignent les six degrés de liberté avant le palpage.
- Les exigences d'usinage automobile de la norme IATF 16949 associent chaque spécification à un plan de mesure. Les rapports d'inspection du premier article complètent le cycle d'audit.
- Les tolérances d'usinage de précision dans le secteur automobile peuvent conserver leur crédibilité lorsqu'un seul dessin spécifie un seul système de référence.
Norme technique faisant autorité : ISO 1101:2017 (Spécifications géométriques des produits (GPS) — Tolérancement géométrique).
Comment se comportent les alliages légers lors de l'usinage des plateaux de batteries pour véhicules électriques ?
Les billettes corroyées en alliage léger présentent une résistance spécifique élevée, idéale pour la fabrication de plateaux de batteries de véhicules électriques. Elles répondent aux objectifs de poids à vide et de dissipation thermique grâce à la déformation par glissement. Les alliages d'aluminium corroyés 6061-T6 et 6082-T6 dépassent tous deux 115 kN·m/kg de résistance spécifique, tout en conservant une conductivité thermique proche de 170 W/(m·K) pour une dissipation thermique accélérée dans les plateaux de batteries. La prévisibilité des plans de glissement permet un ébauche à vitesse d'avance élevée malgré le retour élastique induisant des contraintes d'extrusion résiduelles.
Comparaison des propriétés des alliages pour les plateaux de batterie
Les procédés d'usinage CNC pour l'automobile utilisent des barres forgées pour découper les plateaux de batterie ; par conséquent, le choix de l'alliage détermine la répartition de la chaleur et le temps de cycle.
| Qualité du matériau | limite d'élasticité | condition thermique | Indice d'usinabilité | application pour véhicules électriques |
| Aluminium 6061-T6 | 276 MPa | 167 W/(m·K) | 90%, les copeaux se cassent proprement | plaque froide liquide, bras de commande |
| Aluminium 7075-T6 | 503 MPa | 130 W/(m·K) | 70 %, résistance à la coupe plus élevée | Plaque d'extrémité du rotor, fusée de direction |
| Magnésium AZ31B | 220 MPa | 96 W/(m·K) | Protection contre les feux de copeaux requise à 100 % | Support de panneau, carter de boîte de vitesses |
| PEEK (polyétheréthercétone) | 100 MPa | 0,25 W/(m·K) | 85 %, l'accumulation de chaleur adoucit les coupures | Bague de barre omnibus, engrenage silencieux |
Alors que le PEEK agit comme isolant tandis que les métaux sont conducteurs, l'usinage CNC des plastiques est plus adapté aux bagues qu'aux parois structurelles des plateaux. Les ébauches de plateaux moulées sous pression présentent une porosité gazeuse, ce qui empêche les parois moulées de réussir les tests d'étanchéité, contrairement aux billettes.
Contrôle du retour élastique et de la déformation
Les contraintes résiduelles dues à l'extrusion dans les tôles forgées se relâchent lors de l'enlèvement de matière, provoquant le cintrage des fonds de plateaux. L'usinage CNC à parois minces permet de contrôler ce cintrage grâce à l'utilisation de passes de surfaçage alternées qui relâchent uniformément les contraintes résiduelles.
Les variations dimensionnelles sont dues à la dilatation thermique de l'aluminium sous l'effet de la chaleur de coupe. L'allègement des pièces automobiles par usinage CNC implique une passe de finition légère, suivie d'une vérification sans serrage, afin de garantir le maintien du positionnement des trous de boulons après assemblage. En d'autres termes, les contraintes et la chaleur modifient le métal après le passage de l'outil de coupe, et une passe de finition légère permet de lui redonner sa planéité.
Les normes d'usinage des carters de moteurs de véhicules électriques utilisent des concepts de planéité identiques pour les surfaces de contact.
Norme technique faisant autorité : ASTM B221M-21 (Spécification standard pour les barres, tiges, fils, profilés et tubes extrudés en aluminium et en alliage d'aluminium).
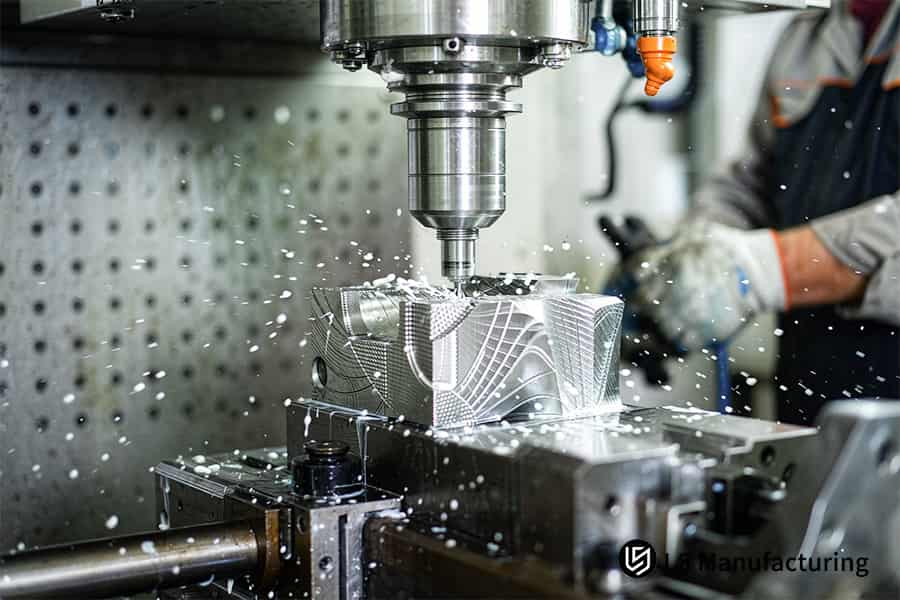
Figure 2 : Une fraiseuse CNC à grande vitesse façonne un support léger pour l'ingénierie d'allègement CNC automobile avec un congé R3.5.
Rencontrez l'ingénieur à l'origine de ce guide
Chaque section ci-dessus a été rédigée par Gloria, ingénieure de renom en génie mécanique, forte de plus de 15 ans d'expérience dans le prototypage rapide de haute précision. Ses travaux de recherche portent notamment sur l'allègement des véhicules électriques à trois niveaux de motorisation, l'usinage et la déformation de parois minces sur 5 axes, ainsi que la conception pour la fabrication (DFM) en petites séries.
Les normes ASME Y14.5-2018 et ISO 1101:2017 fournissent toutes les spécifications géométriques mentionnées ci-dessus. Les limites de contrôle des vibrations pour les parois d'enceinte inférieures à 1,0 mm sont spécifiées dans le Machinery's Handbook (31e édition) .
Selon la norme IATF 16949:2016 , un indice de capabilité de processus de 1,67 ou plus est requis pour les dimensions critiques de sécurité. Vous disposez d'une validation statistique pour vos pièces de préproduction. Des études de répétabilité et de reproductibilité (R&R) des instruments de mesure, réalisées dans la limite de tolérance, garantissent la fiabilité des résultats d'inspection. Les premières analyses mettent en évidence les risques de déformation des brides lorsque la géométrie est encore modifiable. Contactez Gloria sur LinkedIn .
Comment la dynamique de découpe induit-elle des vibrations dans les parois minces des boîtiers de véhicules électriques ?
Le broutage des parois minces est dû à l'auto-excitation de la résonance lors de l'impact des dents de coupe et à la faible épaisseur de la paroi ( moins de 1,0 mm) de l'enceinte, conséquence d'un porte-à-faux réduit, d'un faible engagement radial et d'un amortissement de la cavité. Les vibrations régénératives abaissent la rugosité de surface au-delà de Ra 3,2 μm et amorcent des microfissures.
Voie de compensation de la résonance et de la rigidité
Les procédés d'usinage CNC automobiles s'attaquent à la résonance des parois en trois étapes ordonnées :
- Réduisez le porte-à-faux de l'outil à un rapport L/D (longueur/diamètre) inférieur à 3:1, afin que la mécanique des poutres en porte-à-faux réduise la déflexion de la pointe de plus de 60 %.
- Passez au fraisage en avalant (amincissement des copeaux d'épais à mince à l'entrée) et maintenez l'engagement radial Ae à 10 % du diamètre de la fraise.
- Recouvrir les planchers à cavité profonde avec un polymère hydrosoluble à bas point de fusion ou un moule de base flexible à amortissement sous vide.
Les services d'usinage CNC sur mesure utilisent l'étape 3 avant l'usinage de finition pour garantir que les enceintes profondes atteignent leurs dimensions finales sans vibrations. En clair : une fraise courte, un faible engagement radial et un fond amorti éliminent les vibrations des parois.
Référence d'inspection pour des murs sans vibrations
Le manuel « Machinery's Handbook » (31e édition, chapitre 28) présente la théorie de la suppression des vibrations pour la dynamique des machines-outils. Les vibrations parasites des parois contreviennent aux spécifications de planéité et de faux-rond définies par les normes d'usinage des carters de moteurs de véhicules électriques .
Les carters moulés retiennent la porosité gazeuse dans leurs parties minces, tandis que les parois moulées rompent le seuil d'étanchéité là où les parois usinées assurent l'étanchéité. L'usinage de précision, conforme aux tolérances automobiles, est ainsi maintenu sur toute la surface du carter.
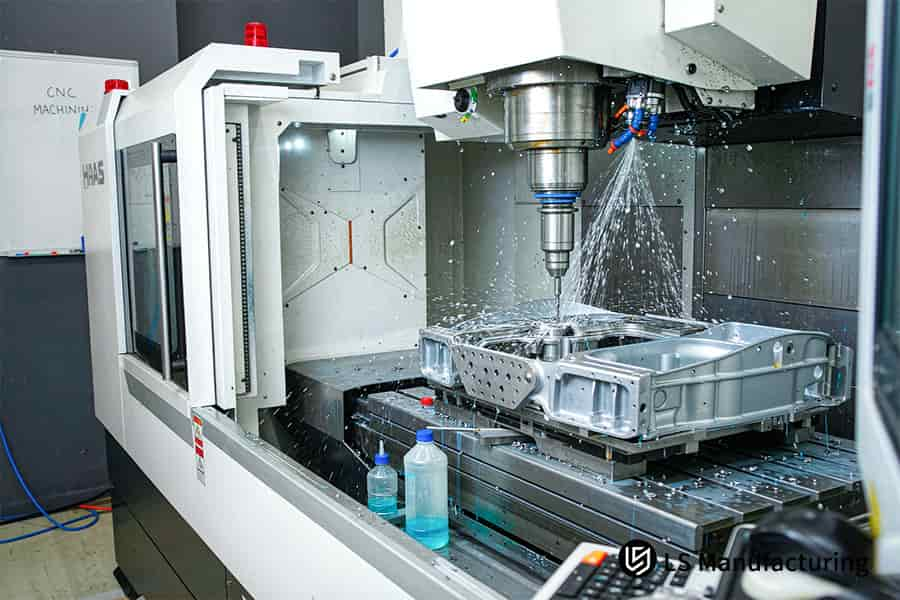
Figure 3 : Machine CNC à double broche usinant le carter moteur selon les normes d'usinage des carters de moteurs de véhicules électriques avec une précision de ±0,005 mm
Pourquoi les rayons de courbure internes déterminent-ils la faisabilité DFM automobile ?
Le rayon interne correspond à la largeur du congé réalisé par les fraises rotatives dans les angles internes des poches , permettant ainsi de résoudre l'impossibilité d'obtenir des angles internes à 90° grâce à l'interpolation d'arc du profil de la fraise. Le fraisage classique ne permet pas d'obtenir des angles internes verticaux parfaitement nets. Des congés plus larges que nécessaire éliminent tout problème de blocage de la fraise, de vibrations dans les angles et d'usinage par électroérosion à fil.
En usinage CNC automobile, la GD&T considère un angle interne comme une caractéristique contrôlée. L'angle d'attaque de l'outil (l'arc formé par l'arête de coupe et le tranchant de l'outil) passe de 90° à 180° dans un angle aigu, et la force de coupe est multipliée par 2 ou 3, ce qui peut entraîner la casse des outils et des surcoupes.
Les fraises en bout de 6 mm R3 nécessitent des congés internes de R3,5 ou plus. La dimension du congé interne est déterminée par la plus petite fraise pouvant atteindre la cavité ; aucune table standard ne la définit, elle doit donc être précisée sur le dessin.
L'usinage CNC à haut volume répète la même géométrie d'angle pour toutes les poches, maintenant ainsi un temps de cycle constant même en augmentant l'échelle.
Le boîtier profond du module de batterie conserve ses dimensions après une seule passe de fraisage. L'emboutissage du métal ne permet pas de réaliser des angles profonds dans ce cas, car les limitations du rayon de courbure exigent des transitions plus larges.
Les procédés d'usinage CNC pour l'automobile interpolent un arc à avance constante lorsque la marge de rayon le permet. L'électroérosion à fil (EDM) est exclue de votre itinéraire.
L'usinage CNC pour l'allègement des pièces automobiles permet d'obtenir des supports plus fins grâce à des rayons d'angle adaptés au diamètre standard de l'outil de coupe.
Un dessin qui spécifie un angle interne aigu ne peut pas être cité tel quel ; dimensionner le congé à une épaisseur de coupe standard élimine cette ambiguïté avant la première coupe.
Le coût de l'usinage CNC diminue lorsqu'une seule passe de fraisage suffit pour usiner tous les angles.
Quels mécanismes de dissipation thermique régissent les plaques froides des batteries de véhicules électriques ?
Une plaque froide à refroidissement liquide est une plaque d'aluminium usinée avec des microcanaux en forme de serpentin pour gérer les flux thermiques lors de la charge rapide. La convection forcée est utilisée pour dissiper la chaleur des cellules des batteries. Des rubans multicouches, découpés par fraisage CNC dans les canaux, garantissent une résistance de contact inférieure à 0,05 K/W . Le contrôle de la profondeur des canaux empêche la formation de points chauds.
Décision relative à la géométrie du canal
Deux profils en U sont créés dans une feuille d'aluminium massif à l'aide de procédés d'usinage CNC automobiles .
Décision – section transversale. Les rainures carrées à fond plat présentent un rapport profondeur/largeur de 3:1 afin de maximiser la zone mouillée, mais les micro-fraises utilisent des canaux à profil carré à des vitesses plus faibles. Les canaux à fond arrondi favorisent une meilleure évacuation des copeaux et augmentent le débit.
Décision — disposition. Choisir des sections carrées pour les packs dont la température maximale des cellules est limitée.
Les services d'usinage CNC du cuivre fournissent les conducteurs de barres omnibus, tandis que la feuille d'aluminium fournit le chemin de contact de la cellule.
Décision relative à l'interface d'étanchéité
La norme SAE J1455 régit les essais environnementaux des composants électroniques des groupes motopropulseurs.
Décision – face de contact. Le matériau d'interface thermique ou le produit de remplissage d'espace doit présenter une planéité inférieure à 0,05 mm pour 1000 mm afin d'éviter l'isolation par l'air des cellules.
Décision – zone de soudure. Le soudage par friction-malaxage (FSW, soudage à l'état solide) exige un épaulement sans bavure. L'emboutissage de tôle ne permet pas de réaliser des canaux fermés, car les poinçons ne peuvent créer que des canaux ouverts.
Les normes d'usinage des carters de moteurs de véhicules électriques reposent sur le même principe que l'étanchéité des chemises d'eau . L'usinage CNC allégé des pièces automobiles permet de réduire l'épaisseur des tôles. La finition de surface obtenue par CNC bloque la corrosion. En clair : la planéité et les épaulements étagés empêchent les fuites.
Référence technique faisant autorité : SAE J1455 (Pratique recommandée pour la conception thermique et les essais environnementaux des composants électroniques des groupes motopropulseurs de véhicules commerciaux).
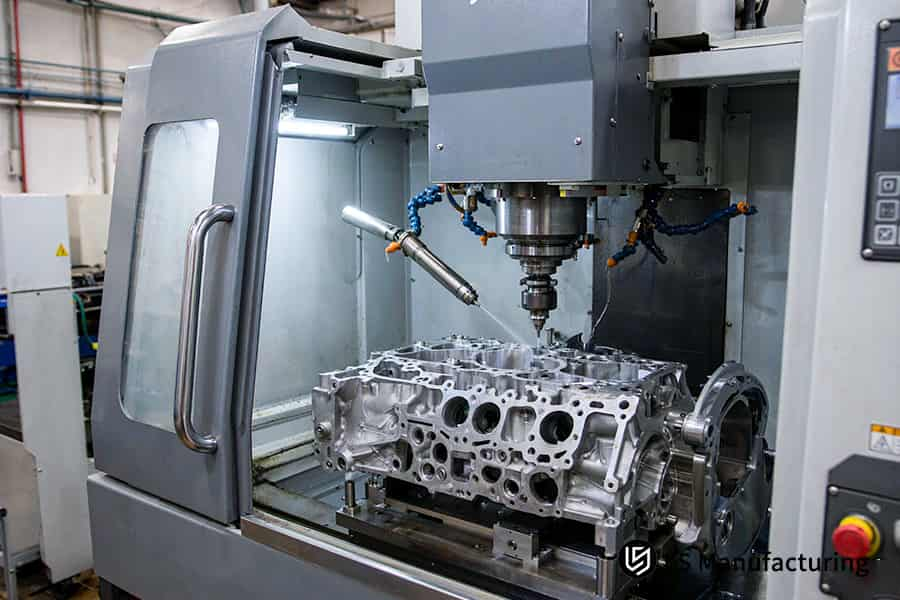
Figure 4 : Un tour multi-axes usine le moyeu de roue pour le fraisage CNC 5 axes pour les prototypes automobiles selon la norme IATF 16949.
Comment les exigences de la norme IATF 16949 remodèlent-elles les flux de travail d'usinage CNC ?
La norme IATF 16949 est une norme de qualité pour l'industrie automobile. Elle exige que la répétabilité des prototypes soit validée en volume grâce à des outils statistiques permettant de corriger la dérive des lots en quatre étapes et ainsi prévenir les défauts. Un Cpk ≥ 1,67 pour les dimensions critiques de sécurité est requis pour chaque mise en production d'une pièce. Les dossiers PPAP (Processus d'approbation des pièces de production) incluent une analyse dimensionnelle soumise à l'examen du constructeur.
Cadre d'ingénierie de la qualité en quatre étapes
Les exigences d'usinage automobile de l'IATF 16949 transforment la fabrication pilote en un processus audité qui suit les étapes suivantes :
- Effectuez une analyse DFMEA/PFMEA (analyse des modes de défaillance et de leurs effets sur la conception et le processus) avant la programmation FAO et priorisez la distorsion du serrage et le faux-rond de l'outil en fonction de leur RPN (numéro de priorité des risques).
- Effectuer une analyse du système de mesure (MSA) , avec une répétabilité et une reproductibilité de la sonde et de la jauge CMM inférieures à 10 % de la plage de tolérance.
- Tester 125 pièces pour des ajustements critiques et prouver les capacités sur des articulations ou des pieds à coulisse.
- Soumettez un dossier PPAP comprenant des études dimensionnelles, des certificats métallurgiques et des codes de programme CNC fixes.
Piste d'audit contre la dérive de la broche
La norme GD&T (tolérancement géométrique et dimensionnel) en usinage CNC automobile détermine les tolérances à inclure dans le test de capabilité de 125 pièces. La dérive due à l'usure de la broche modifie les tolérances entre les lots, et les tests de capabilité détectent cette dérive avant la mise au rebut ; les ateliers d'usinage 3 axes sans documentation de capabilité ne peuvent garantir la même stabilité.
La norme IATF 16949:2016 définit les clauses relatives aux systèmes de gestion de la qualité automobile. Les ajustements critiques présentent un indice de capabilité élevé par rapport aux caractéristiques générales ; les tolérances d'usinage de précision automobile peuvent supporter une augmentation de volume et passer facilement l'examen des constructeurs automobiles.
Référence technique faisant autorité : IATF 16949:2016 (Exigences et spécifications de contrôle des systèmes de management de la qualité pour l’industrie automobile).

FAQ
1. Pourquoi les congés internes sont-ils obligatoires dans les supports automobiles usinés CNC ?
L'usinage d'un angle rentrant avec des fraises en bout laisse un rayon intérieur identique à celui de l'arête de coupe, et non un angle droit parfait. L'angle d'engagement varie considérablement , passant de 90° à 180° pour un angle rentrant aigu, ce qui multiplie par 2 ou 3 les efforts de coupe et provoque des ébréchures. L'ajout de congés de 10 à 20 % supérieurs au rayon de la fraise permet une interpolation constante de l'arc d'avance. L'électroérosion à fil n'est plus nécessaire pour le fraisage.
2. Qu’est-ce qui provoque des vibrations des parois minces lors de l’usinage des boîtiers de batteries en aluminium pour véhicules électriques ?
Les parois minces, d'une épaisseur inférieure à 1,0 mm , ne possèdent pas la rigidité nécessaire pour amortir les vibrations dues aux impacts des dents de l'outil de coupe. Les fréquences des modes mécaniques naturels de ces parois minces coïncident avec celles des impacts des dents et créent des vibrations régénératives auto-entretenues. L'état de surface se dégrade au-delà de Ra 3,2 μm et des microfissures apparaissent sur la surface usinée.
Source des données : Machinery's Handbook, 31e édition, 2020.
3. Comment l'usinage CNC 5 axes élimine-t-il les erreurs de transfert de données dans les carters de moteur ?
Cinq mouvements simultanés sur cinq axes permettent la rotation de la pièce sur un tourillon A/C ou B/C, réalisant ainsi l'usinage des deux côtés des alésages et des brides de palier en une seule opération. L'orientation de la pièce, nécessitant trois à quatre opérations, est ainsi éliminée, ce qui supprime les erreurs cumulatives de transfert de référence. Le faux-rond radial reste inférieur à 0,010 mm dans les cavités profondes du stator. Le rotor et le stator sont concentriques. L'équilibrage NVH (bruit, vibrations et dureté) est réalisé à partir d'une base silencieuse.
Source des données : ASME Y14.5-2018
4. L'usinage CNC peut-il rivaliser avec le moulage sous pression pour les pièces automobiles ?
D'après les normes industrielles en matière d'outillage, l'usinage CNC reste rentable pour les séries inférieures à 10 000 unités, tandis que le moulage sous pression avec outillage dur ne compense les coûts d'outillage initiaux élevés qu'à partir de 50 000 unités de production. Le coût d'usinage CNC par pièce demeure constant jusqu'à 50 000 unités, seuil à partir duquel le moulage sous pression devient rentable. Les modifications techniques apportées après la livraison se limitent à la mise à jour des programmes, sans nécessiter de moules en acier trempé.
5. Quel niveau de tolérance standard est réalistement atteignable sur les pièces de châssis automobiles usinées CNC ?
Les caractéristiques usinées générales des pièces automobiles sont conformes à la norme ISO 2768-m (Niveau moyen) selon le contrôle de processus normal. L'alésage des paliers critiques et la gorge d'étanchéité de la transmission sont conformes à la norme ISO 2768-f (Niveau fin) avec une tolérance de ±0,005 mm. Le niveau fin est appliqué uniquement aux données fonctionnelles en raison d'un serrage excessif. L'utilisation d'une billette est nécessaire pour le niveau fin en raison de la dérive de l'ébauche de fonderie.
Source des données : ISO 2768-1:1989.
6. Pourquoi l'aluminium 6061-T6 est-il préféré à l'acier pour les plaques de refroidissement liquide des véhicules électriques ?
La conductivité thermique de l'aluminium 6061-T6 est de 167 W/(m·K), soit environ dix fois supérieure à celle de l'acier inoxydable. La chaleur se dissipe rapidement lors de la charge des cellules de batterie, tandis que le poids à vide diminue. Un indice d'usinabilité de 90 % garantit un temps de cycle réduit pour le fraisage de rainures profondes. La billette évite la porosité gazeuse typique des plaques coulées.
Source des données : ASTM B221M-21.
7. Quel est le principal inconvénient d'un porte-à-faux excessif de l'outil lors de l'usinage de cavités profondes ?
Lors de l'usinage de cavités profondes, un porte-à-faux d'outil supérieur à 4:1 (rapport profondeur/diamètre) accroît la déformation due à la mécanique du porte-à-faux. La force de coupe déforme la tige de l'outil, les parois verticales présentent un défaut de conicité et l' état de surface s'écarte des spécifications du plan. La réduction du porte-à-faux permet de corriger la rectitude des parois sans opérations de finition supplémentaires.
Source des données : Machinery's Handbook, 31e édition, 2020.
8. Comment la norme IATF 16949 vérifie-t-elle la constance de l'usinage CNC automobile de précision ?
La norme IATF 16949:2016 impose des études de capabilité sur les dispositifs de sécurité critiques. La pratique PPAP fixe l'indice de capabilité à 1,67 ou plus, calculé à partir d'une étude portant sur 125 pièces . L'usinage CNC requiert des études de capabilité et l'étalonnage des instruments de mesure MSA garantit la répétabilité des mesures à un dixième de la plage de tolérance. Le gel des programmes CNC et les révisions permettent de maintenir la propriété intellectuelle (PI) à chaque livraison.
Source des données : IATF 16949:2016.
Résumé
Sur tout plan de groupe motopropulseur de véhicule électrique, le degré de tolérance, le profil thermique et le poids structurel sont des éléments incompatibles. L'usinage cinq axes, les systèmes à parois minces amortis et le contrôle par référence permettent de transformer cette incompatibilité en une conception de pièce cohérente. L'équipe de conception dispose ainsi d'un vocabulaire commun pour la sélection des matériaux, l'allocation des tolérances géométriques et dimensionnelles (GD&T) et les essais de présérie.
Une sélection plus poussée des tolérances et une analyse de la conformité aux références doivent être abordées dans le document de comparaison suivant : ISO 2768 Tableau des tolérances : Conseils DFM pour éviter les rebuts en CNC . Les systèmes de référence pour le tournage et le fraisage respectent les critères d’évitement DFM de ce document. Les dessins issus du système CAO avec des classes de tolérance générales attribuées présentent un risque d’interprétation bien moindre.
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/

