 Español



En resumen: el mecanizado CNC para la industria automotriz es un proceso de precisión sustractivo que elimina la dependencia de herramientas especializadas de alta resistencia. Mediante el corte rotativo multieje, acelera la creación de prototipos de sistemas de propulsión, el fresado de carcasas de baterías y la fabricación de carcasas de estatores, manteniendo tolerancias de precisión de ±0,005 mm .
Para los especialistas en compras y aprendices de ingeniería , la transición de los flujos de trabajo de fundición tradicionales a la fabricación digital suele generar incertidumbre sobre las tolerancias básicas y las capacidades del proceso. En el desarrollo de componentes automotrices, las cortadoras controladas por computadora transforman las geometrías CAD 3D directamente en lingotes de metal sólido, evitando los plazos de entrega de varias semanas necesarios para los troqueles endurecidos. Esta guía para principiantes desglosa las reglas básicas de mecanizado en los ensamblajes de vehículos, junto con una tabla de referencia para comparar diferentes formas. En resumen, dominar estos fundamentos de fabricación evita costosas desviaciones dimensionales antes de que comience la producción en serie.
Guía de referencia rápida: Mecanizado CNC frente a procesos alternativos de conformado para la industria automotriz
La siguiente tabla compara los mecanismos de conformado fundamentales, los límites de precisión básicos y las libertades geométricas de cuatro métodos principales de fabricación de automóviles.
| Métrica de evaluación | Mecanizado CNC | Fundición HPDC | Estampado de láminas | Aditivo PBF/DMLS |
| Mecanismo de formación | Eliminación mecánica de virutas bajo esfuerzo cortante, eliminación de grandes volúmenes | Fusión y solidificación de metal fundido en una cavidad a alta presión. | Deformación plástica excesiva en el punto de fluencia bajo carga de prensa | Microfusión y apilamiento capa por capa con láser o haz de electrones |
| Límite de tolerancia | ±0,005 mm a ±0,05 mm (ISO 2768-f) | ±0,1 mm a ±0,2 mm (ISO 8062-3 CT4–6 (grados de tolerancia de fundición ISO)) | ±0,2 mm a ±0,5 mm (DIN 6930-2) | ±0,1 mm a ±0,2 mm (ISO/ASTM 52941) |
| Rendimiento del material | Del 10% al 40%, dependiendo del volumen de extracción de la cavidad profunda. | Entre el 90% y el 95% de los residuos de la instalación se reciclan en la propia planta. | Entre el 70% y el 85%, dependiendo de los espacios de anidamiento y los desperdicios de recorte. | Entre el 95% y el 98%, polvo sin sinterizar reciclado tras tamizado. |
| Libertad geométrica | Sin limitación de espesor de pared; cavidades complejas en 3D y agujeros profundos | Solo se requiere un espesor de pared y un ángulo de desmoldeo constantes de 1,5 a 5 mm. | Espesor de pared constante, limitación del radio de curvatura mínimo | Máxima flexibilidad de diseño; canales reticulares y conformados |
| Límite de acabado superficial | Ra (rugosidad media aritmética) 0,4 μm (fresado frontal de alta velocidad, rectificado de precisión) | Ra 1,6 μm a Ra 3,2 μm | Ra 1,6 μm (superficie laminada en caliente, endurecida por deformación) | Ra 6,3 μm a Ra 12,5 μm |
| Plazo de entrega de las herramientas | No es necesario; los programas CAM 3D se ejecutan en cuestión de horas. | Alto; el troquel de acero endurecido necesita varias semanas | Alto; se necesita un diseño de troquel progresivo de múltiples estaciones. | No requiere utillaje; la sinterización por capas no necesita matriz rígida. |
En consecuencia, el mecanizado CNC ofrece el equilibrio óptimo para la creación rápida de prototipos de sistemas de propulsión y orificios con tolerancias ajustadas, mientras que la fundición y el estampado siguen siendo ventajosos exclusivamente para series estructurales de gran volumen.
Conclusiones clave
- I+D de mecanizado ágil: Las fresadoras y tornos CNC funcionan sin herramientas específicas de producción. A partir de la geometría modificada, se crean en cuestión de días carcasas de baterías, soportes de montaje de inversores y prototipos de motores.
- Límites de precisión: El mecanizado simultáneo de 5 ejes mantiene la coaxialidad en la carcasa del cojinete del motor de doble extremo. El control de la coaxialidad y la excentricidad axial determina directamente si un motor de alta frecuencia cumple con sus objetivos de NVH (ruido, vibración y aspereza).
- Compatibilidad con materiales ligeros: Las aleaciones de aluminio de las series 6000 y 7000 para aplicaciones automotrices permiten altas tasas de remoción de material. Los conductos de refrigeración profundos de alta relación de aspecto se pueden fabricar en una sola operación. Se logra un equilibrio entre rigidez estructural y conductividad térmica en una sola pieza.
- Trazabilidad de la calidad: El mecanizado de prototipos para la industria automotriz se realiza conforme a las normas IATF 16949 e ISO 1101. Las máquinas de medición por coordenadas crean un sistema de referencia en las piezas mecanizadas. Este sistema de referencia evita la acumulación de tolerancias en las superficies de contacto.
¿Qué es el mecanizado CNC de precisión para la industria automotriz en el desarrollo de sistemas de propulsión para vehículos eléctricos?
El mecanizado CNC para la industria automotriz es un proceso sustractivo donde herramientas multieje tallan las geometrías de los bloques del tren motriz, evitando los problemas de utillaje que presenta la fabricación asistida por computadora (CAD). Las trayectorias de las herramientas multieje mantienen una tolerancia de cinco micras en las carcasas de los inversores y las placas de los extremos del motor. Los programas de prototipado parten del modelo 3D, lo que permite revisar los diseños de las piezas sin necesidad de invertir en matrices.
Planificación de trayectorias de herramientas CAM y desbaste simétrico
Los servicios de mecanizado CNC para la industria automotriz parten de modelos 3D y no hay costos de herramientas asociados con ninguna revisión.
- Las trayectorias de herramienta de penetración en espiral utilizan el contorno de la superficie para mantener baja la fuerza radial en el mecanizado lateral.
- El desbaste simétrico elimina más del 80% del volumen del lingote antes de que se libere la tensión.
- Las herramientas de carburo o diamante equilibradas mecanizan las espigas y las ranuras de sellado al ras.
En pocas palabras: la extracción simétrica evita que las paredes delgadas se deformen al soltarlas. La fundición a presión no permite ranuras de sellado al ras debido a los ángulos de desmoldeo y la porosidad que desplazan el punto de referencia de sellado. El mecanizado CNC en la fabricación de vehículos eléctricos produce superficies al ras mediante mecanizado.
Criterios de referencia del proceso para compradores de sistemas de propulsión
Los procesos de mecanizado CNC para la industria automotriz heredan las tolerancias generales de la norma ISO 2768-1:1989 para dimensiones lineales y angulares no especificadas, lo que permite mantener la precisión en los planos. El fresado CNC de 5 ejes para prototipos automotrices implica el mecanizado de superficies prismáticas y contorneadas en una sola operación. Las pruebas de capacidad para Cpk ≥ 1,33 en piezas generales demuestran un rendimiento repetible.
Los servicios de mecanizado CNC de precisión incluyen datos de CMM (máquina de medición por coordenadas) junto con el sistema de referencias, y se confirma el ajuste de las piezas antes de la producción en serie.
Norma técnica autorizada: ISO 2768-1:1989 (Norma para tolerancias de dimensiones lineales y angulares sin indicaciones de tolerancia individuales).
¿Por qué es fundamental el fresado CNC de 5 ejes para las carcasas de los motores de los vehículos eléctricos?
El fresado CNC de 5 ejes es una operación de fresado de una sola configuración para carcasas de motores de vehículos eléctricos que resuelve el problema del error acumulativo de transferencia de datos mediante la rotación de coordenadas de cinco ejes. Se pueden mecanizar conductos de refrigeración multipuerto, puertos de paso de cableado y orificios de cojinetes opuestos sin cambiar las fijaciones. La excentricidad radial se mantiene por debajo de 0,010 mm en las secciones profundas de la cavidad del estator, minimizando la vibración y el ruido del motor.
Los sistemas de propulsión eléctrica integrados combinan la carcasa del estator, la carcasa del engranaje reductor y la camisa de agua en una única pieza fundida de pared delgada. Los servicios de mecanizado CNC multieje mecanizan la pieza fundida a partir de un bloque sólido, mientras que los estándares de mecanizado de las carcasas de los motores de vehículos eléctricos prototipo abarcan todas las funciones dentro de una única estructura de referencia.
Una mesa giratoria (con un eje A/C o B/C que permite inclinar la pieza bajo el husillo) presenta paredes laterales socavadas y conductos de refrigeración inclinados a la herramienta de corte. El fresado CNC de 5 ejes para prototipos de automoción permite acceder a las características de socavado y canal inclinado en un solo ciclo de sujeción. Una máquina de 3 ejes no puede, ya que 3 o 4 giros de la pieza de trabajo añaden errores acumulativos de transferencia de datos y descentramiento de los orificios de los cojinetes. En resumen: una sola sujeción garantiza que el rotor y el estator permanezcan concéntricos; por lo tanto, el zumbido a altas revoluciones desaparece antes de la optimización NVH.
La ingeniería de aligeramiento CNC para la industria automotriz se basa en la estabilidad del orificio con dimensiones de sección reducidas. Un voladizo corto de la herramienta resulta en estabilidad del orificio, ya que la inclinación de cinco ejes permite alcanzar paredes de cavidad profundas con una herramienta corta, cuyo vástago soporta la flexión como una viga en voladizo. Los orificios de acoplamiento del estator mantendrán una cilindricidad de clase micrométrica ( redondez del orificio en toda su profundidad ).
Norma técnica autorizada: ASME Y14.5-2018 (Sección 7: Tolerancias de excentricidad y coaxialidad para componentes rotativos del sistema de transmisión de potencia).
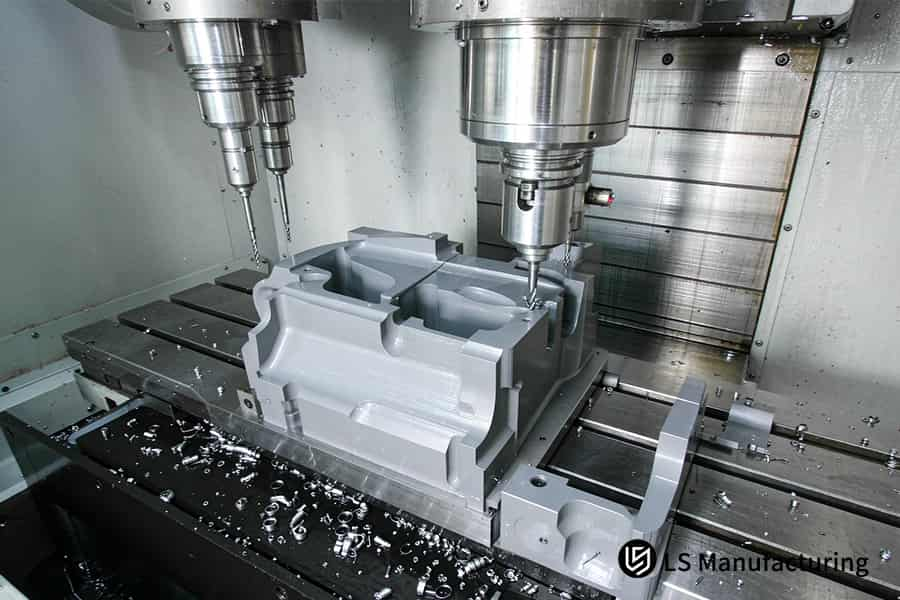
Figura 1: El centro CNC con sistema de refrigeración por inyección mecaniza la bandeja de la batería del vehículo eléctrico para su mecanizado CNC en la fabricación de vehículos eléctricos.
¿Qué tolerancias GD&T rigen la inspección de prototipos CNC para la industria automotriz?
En el mecanizado CNC automotriz, GD&T es un lenguaje de control que define la envolvente de posición, planitud y perfil reales para resolver errores de ensamblaje mediante marcos de referencia. La norma ISO 1101:2017 especifica los símbolos. Los marcos de control de características (bloques de símbolos de dibujo) guían las operaciones de palpado de la CMM para bridas de sellado y soportes de la transmisión, asegurando así el correcto acoplamiento de las piezas verificadas en los ensamblajes digitales de automóviles.
Asignación de tolerancia por función conjunta
En el mecanizado CNC para la industria automotriz, las tolerancias geométricas (GD&T) se basan en la función de la unión, no en el tamaño de la pieza.
Brida de sellado estático para la carcasa del inversor. La planitud y el perfil de la superficie en todo el perímetro controlan el cordón de sellado. Una planitud de 0,015 mm garantiza una compresión uniforme de la junta tórica.
Orificio del eje giratorio de la caja de engranajes. La coaxialidad y la perpendicularidad con respecto al plano de referencia controlan los orificios de los ejes de entrada y salida. La coaxialidad a Φ0,008 mm garantiza una carga centrada en los engranajes.
Soporte de suspensión multipunto. La posición real (una zona de tolerancia cilíndrica que ubica el eje de cada buje) controla los orificios de montaje. Una posición real ≤ 0,025 mm evita la precarga torsional en el subchasis.
Las piezas fundidas a presión carecen de coaxialidad entre orificios de Φ0,008 mm, ya que la porosidad por contracción modifica el eje de fundición. Las directrices DFM para el mecanizado CNC establecen la tolerancia en el plano, antes de cualquier mecanizado. En resumen: las tolerancias se aplican donde las piezas entran en contacto, por lo que el sellado y la rotación son las únicas funciones que requieren mayor precisión.
Registros de verificación y auditoría de CMM
- Los estándares de tolerancia del mecanizado CNC transforman las indicaciones de los planos en datos de trayectoria de sondeo. Los sistemas de referencia 3-2-1 (tres puntos definen un plano, dos definen una línea y uno define el origen) restringen los seis grados de libertad antes del sondeo.
- Los requisitos de mecanizado automotriz de la norma IATF 16949 vinculan cada requerimiento con un plan de medición asociado. Los informes de inspección de la primera pieza completan el ciclo de auditoría.
- Las tolerancias de mecanizado de precisión para la industria automotriz pueden mantener su credibilidad cuando un plano especifica un único esquema de referencia.
Norma técnica autorizada: ISO 1101:2017 (Especificaciones geométricas de productos (GPS) — Tolerancias geométricas).
¿Cómo se comportan las aleaciones ligeras durante el mecanizado de las bandejas de baterías para vehículos eléctricos?
Los lingotes forjados de aleación ligera poseen una alta resistencia específica para su uso en bandejas de baterías de vehículos eléctricos y cumplen con los objetivos de peso en vacío y dispersión térmica mediante deformación por planos de deslizamiento. Tanto las aleaciones de aluminio forjado 6061-T6 como 6082-T6 superan los 115 kN·m/kg de resistencia específica, manteniendo una conductividad térmica cercana a 170 W/(m·K) para acelerar la disipación de calor en las bandejas de baterías. Los planos de deslizamiento predecibles permiten un desbaste a alta velocidad de avance en medio de las tensiones residuales de extrusión que inducen el efecto de recuperación elástica.
Comparación de las propiedades de las aleaciones para bandejas de baterías
Los procesos de mecanizado CNC para la industria automotriz utilizan el material forjado para cortar las bandejas de las baterías; por lo tanto, la selección de la aleación determina la distribución del calor y el tiempo del ciclo.
| Grado del material | Límite elástico | Acondicionamiento térmico | Índice de maquinabilidad | Aplicación para vehículos eléctricos |
| Aluminio 6061-T6 | 276 MPa | 167 W/(m·K) | 90%, las patatas fritas se rompen limpiamente | Placa de refrigeración líquida, brazo de control |
| Aluminio 7075-T6 | 503 MPa | 130 W/(m·K) | 70%, mayor resistencia al corte | Placa de extremo del rotor, mangueta de dirección |
| Magnesio AZ31B | 220 MPa | 96 W/(m·K) | Se requiere protección contra incendios por virutas al 100%. | Soporte del panel, carcasa de la caja de cambios |
| PEEK (poliéter éter cetona) | 100 MPa | 0,25 W/(m·K) | 85%, la acumulación de calor ablanda los cortes. | Casquillo de barra colectora, engranaje de bajo ruido |
Si bien el PEEK actúa como aislante donde los metales actúan como conductores, los servicios de mecanizado CNC de plástico son más adecuados para bujes que para paredes de bandejas estructurales. Las piezas en bruto de bandejas fundidas a presión quedan atrapadas por la porosidad del gas, por lo que las paredes fundidas no superan las pruebas de estanqueidad, a diferencia de las piezas mecanizadas en bloque.
Control de recuperación elástica y deformación
Las tensiones residuales causadas por la extrusión en la chapa forjada se liberan durante el proceso de desbaste, lo que provoca que los fondos de las bandejas se curven. El mecanizado CNC de paredes delgadas ayuda a controlar esta curvatura mediante pasadas de refrentado alternadas que liberan las tensiones residuales de manera uniforme.
El cambio de dimensiones se produce en el aluminio debido a la dilatación térmica generada por el calor del corte. La ingeniería de aligeramiento CNC para la industria automotriz implica un último paso de acabado ligero, junto con una verificación sin sujeción, para que la posición de los orificios de los pernos se mantenga después del ensamblaje. En resumen, las tensiones y el calor alteran el metal tras el proceso de corte, y un ligero paso ayuda a que recupere su planitud.
Los estándares de mecanizado de las carcasas de los motores de vehículos eléctricos utilizan conceptos de planitud coincidentes para las superficies de acoplamiento.
Norma técnica autorizada: ASTM B221M-21 (Especificación estándar para barras, varillas, alambres, perfiles y tubos extruidos de aluminio y aleaciones de aluminio).
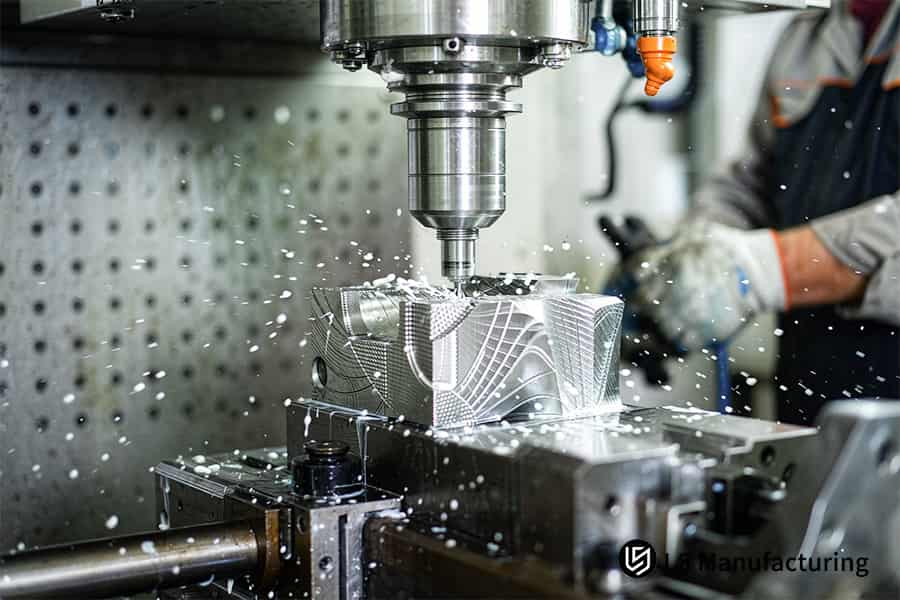
Figura 2: Fresadora CNC de alta velocidad da forma a un soporte ligero para ingeniería de aligeramiento CNC automotriz con filete R3.5.
Conozca al ingeniero que creó esta guía.
Cada sección anterior ha sido escrita por Gloria, una reconocida ingeniera mecánica con más de 15 años de experiencia en prototipado rápido de alta precisión. La investigación de Gloria abarca la reducción de peso en vehículos eléctricos trifásicos, el mecanizado y la deformación de paredes delgadas en 5 ejes, y el diseño para la fabricación (DFM) de bajo volumen.
Las normas ASME Y14.5-2018 e ISO 1101:2017 proporcionan todas las indicaciones geométricas citadas anteriormente. Los límites de control de vibraciones para paredes de la carcasa de menos de 1,0 mm se especifican en el Manual de Maquinaria (31.ª ed.) .
Según IATF 16949:2016 , un índice de capacidad de proceso de 1,67 o superior en dimensiones críticas para la seguridad. Dispone de validación estadística para sus piezas de preproducción. Los estudios de repetibilidad y reproducibilidad de calibres dentro de una décima parte de la banda de tolerancia mantienen la fiabilidad de los resultados de la inspección. Las revisiones iniciales advierten sobre los peligros de deformación de la abrazadera cuando la geometría aún es editable. Conéctese con Gloria en LinkedIn .
¿Cómo influye la dinámica de corte en las vibraciones de las paredes delgadas de las carcasas de los vehículos eléctricos?
La vibración de pared delgada se produce por la autoexcitación de la resonancia en el impacto de los dientes de la fresa y en la cavidad de pared delgada ( menos de 1,0 mm) debido a que el proceso presenta un voladizo corto, un acoplamiento radial bajo y amortiguación de la cavidad. La vibración regenerativa lleva el acabado superficial más allá de Ra 3,2 μm y genera microfisuras.
Trayectoria de compensación de resonancia y rigidez
Los procesos de mecanizado CNC para la industria automotriz abordan la resonancia de las paredes a través de tres etapas ordenadas:
- Reduzca el voladizo de la herramienta a una relación longitud/diámetro (L/D) inferior a 3:1, de modo que la mecánica de la viga en voladizo reduzca la deflexión de la punta en más del 60%.
- Cambie al fresado ascendente (adelgazamiento de la viruta de gruesa a fina en la entrada) y mantenga el acoplamiento radial Ae al 10 % del diámetro de la fresa.
- Revestir los suelos de cavidad profunda con un polímero soluble en agua de bajo punto de fusión o con un molde base flexible de amortiguación al vacío.
Los servicios de mecanizado CNC a medida utilizan el paso 3 antes del proceso de mecanizado final para garantizar que las carcasas profundas alcancen sus dimensiones finales sin vibraciones. En resumen: una fresa corta, un pequeño acoplamiento radial y un suelo amortiguado eliminan las vibraciones en las paredes.
Criterio de inspección para paredes sin vibraciones
El Manual de Maquinaria (31.ª edición, capítulo 28) presenta la teoría de supresión de vibraciones para la dinámica de las máquinas herramienta. La resonancia en las paredes viola las especificaciones de planitud y excentricidad definidas por las normas de mecanizado de carcasas de motores de vehículos eléctricos .
Las carcasas fundidas atrapan la porosidad del gas en las secciones delgadas; las paredes fundidas rompen el límite de la prueba de fugas donde las paredes mecanizadas sellan. De esta manera, se mantienen las tolerancias de mecanizado de precisión para la industria automotriz en toda la superficie de la carcasa.
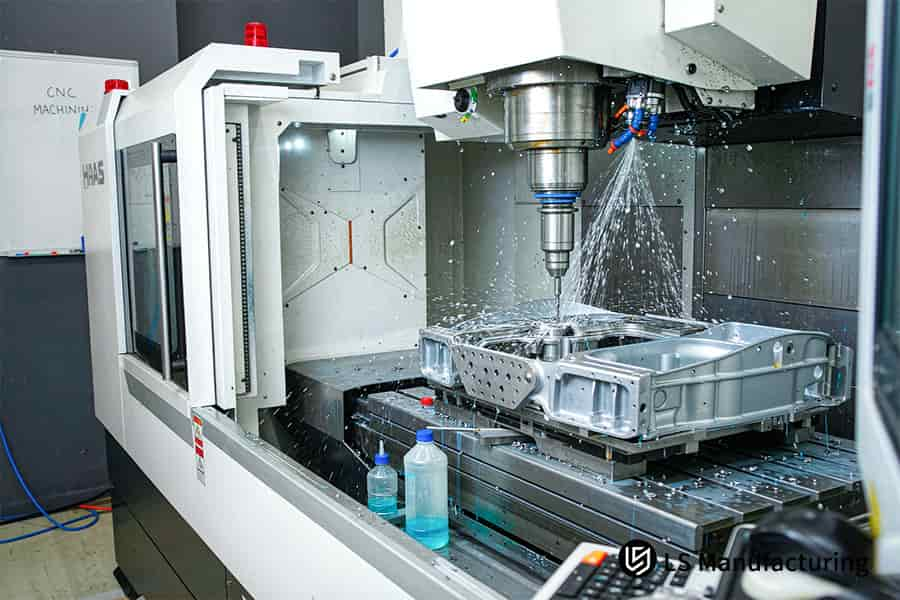
Figura 3: La máquina CNC de doble husillo se enfrenta a la carcasa del motor para cumplir con los estándares de mecanizado de la carcasa del motor EV con ±0,005 mm.
¿Por qué los radios de las esquinas internas determinan la viabilidad del DFM en la industria automotriz?
El radio interno es el tamaño del filete que las fresas rotativas cortan en las esquinas internas de las cavidades , lo que soluciona la imposibilidad de obtener esquinas internas de 90° mediante la interpolación de arco del perfil de la fresa. El fresado convencional no proporciona esquinas verticales internas extremadamente afiladas. Los filetes de mayor tamaño del necesario eliminan cualquier problema de atasco de la fresa, vibración en las esquinas y electroerosión por hilo.
En el mecanizado CNC para la industria automotriz, las tolerancias geométricas (GD&T) consideran una esquina interna como una característica controlada. El ángulo de contacto de la herramienta (el arco del filo de corte que entra en contacto con la pieza) aumenta de 90° a 180° en una esquina afilada, y la fuerza de corte aumenta de 2 a 3 veces, lo que provoca la rotura de las herramientas y sobrecortes.
Las fresas de extremo R3 de 6 mm requieren un radio de curvatura interno de R3,5 o mayor. El tamaño del radio de curvatura interno viene determinado por la fresa más pequeña que puede alcanzar la cavidad; no existe una tabla estándar que lo defina, por lo que debe especificarse en el plano.
El mecanizado CNC de alto volumen repite la misma geometría de esquina para todos los alojamientos, manteniendo constante el tiempo de ciclo incluso al aumentar la escala.
La carcasa del módulo de batería profunda mantiene sus dimensiones después de una sola pasada de fresado. El estampado de metal no puede producir esquinas con cavidades profundas en este caso, ya que las limitaciones del radio de curvatura requieren transiciones más amplias.
Los procesos de mecanizado CNC para la industria automotriz interpolan un arco de avance constante cuando hay margen de radio disponible. El mecanizado por electroerosión por hilo (corte por descarga eléctrica lenta) no está contemplado en su ruta de mecanizado.
La ingeniería de aligeramiento CNC para la industria automotriz ofrece soportes más delgados gracias a la coincidencia de los radios de las esquinas con el diámetro estándar de la fresa.
Un dibujo que especifica una esquina interna afilada no puede citarse tal cual está dibujado; dimensionar el filete según el estándar de la herramienta de corte elimina esa ambigüedad antes del primer corte.
El coste del mecanizado CNC disminuye una vez que una sola pasada de fresado es suficiente para cubrir todas las esquinas.
¿Qué mecanismos de disipación térmica rigen las placas frías de las baterías de los vehículos eléctricos?
Una placa fría refrigerada por líquido es una placa de aluminio mecanizada con microcanales en forma de serpentín para gestionar los flujos de calor generados durante la carga rápida. Se emplea convección forzada para disipar el calor de las celdas en las baterías. Las cintas multipaso en los canales se cortan mediante fresado CNC y garantizan una resistencia de contacto inferior a 0,05 kΩ/W . El control de la profundidad de los canales evita la formación de puntos calientes.
Decisión sobre la geometría del canal
Se crean dos perfiles de canal en una lámina de aluminio macizo utilizando procesos de mecanizado CNC propios del sector automotriz .
Decisión: sección transversal. Las ranuras cuadradas de fondo plano tienen una relación profundidad-anchura de 3:1 para maximizar el perímetro en contacto con el agua, pero las microfresas utilizan canales de perfil cuadrado a velocidades más bajas. Los canales con fondo redondeado facilitan la evacuación de virutas y aumentan el rendimiento.
Decisión: diseño. Elija secciones transversales cuadradas para paquetes limitados por la temperatura máxima de la celda.
Los servicios de mecanizado CNC de cobre proporcionan los conductores de las barras colectoras, mientras que la lámina de aluminio proporciona la trayectoria de contacto de la celda.
Decisión de interfaz de sellado
La norma SAE J1455 regula las pruebas ambientales de los componentes electrónicos del sistema de propulsión.
Decisión: superficie de acoplamiento. El material de interfaz térmica o el relleno de huecos requiere una planitud inferior a 0,05 mm por cada 1000 mm para evitar el aislamiento de aire de las celdas.
Decisión: soldar la zona de soldadura. La soldadura por fricción-agitación (FSW, por sus siglas en inglés), una soldadura de costura en estado sólido, requiere un hombro escalonado sin rebabas. El estampado de chapa metálica no permite canales cerrados, ya que los punzones solo pueden crear canales abiertos.
Los estándares de mecanizado de las carcasas de los motores de vehículos eléctricos se basan en la misma lógica que los del sellado de las camisas de agua . La ingeniería de aligeramiento CNC para la industria automotriz permite obtener secciones de chapa más delgadas. El acabado superficial mediante mecanizado CNC previene la corrosión. En resumen: la planitud y los rebajes evitan las fugas.
Referencia técnica autorizada: SAE J1455 (Práctica recomendada para el diseño térmico y las pruebas ambientales de componentes electrónicos para sistemas de propulsión de vehículos comerciales).
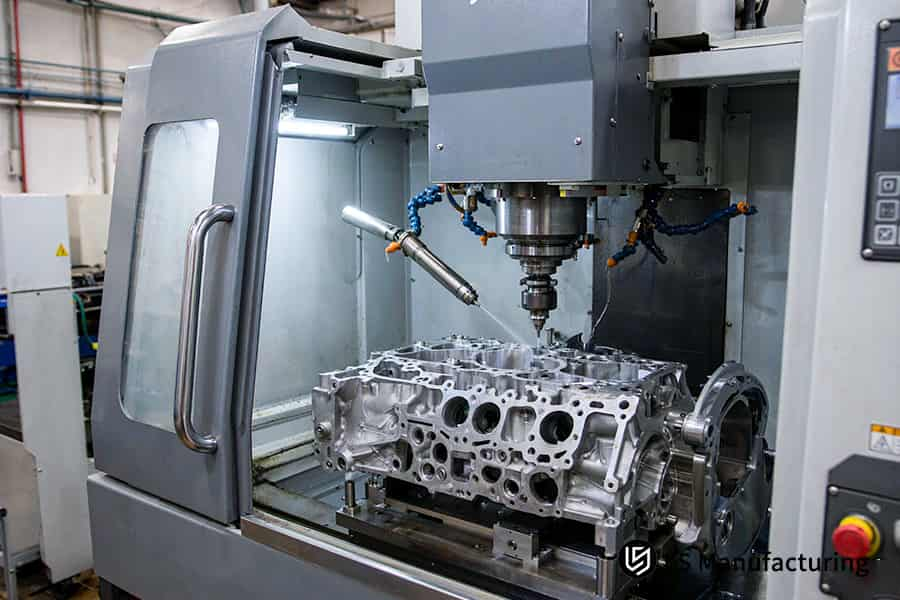
Figura 4: Torno multieje que mecaniza el cubo de la rueda para el fresado CNC de 5 ejes para prototipos de automóviles según la norma IATF 16949.
¿Cómo transforman los requisitos de la norma IATF 16949 los flujos de trabajo de mecanizado CNC?
IATF 16949 es un estándar de calidad para la industria automotriz, donde la repetibilidad del prototipo se transforma en validación de volumen mediante herramientas estadísticas para abordar la desviación del lote en 4 pasos que previenen defectos. Se requiere un Cpk ≥ 1,67 para las dimensiones críticas de seguridad en cada lanzamiento de pieza. Los expedientes PPAP (Proceso de Aprobación de Piezas de Producción) incluyen análisis dimensional en la revisión del OEM.
Marco de ingeniería de calidad de cuatro etapas
Los requisitos de mecanizado automotriz de la norma IATF 16949 convierten la fabricación piloto en un proceso auditado que pasa por los siguientes pasos:
- Realice un análisis de modos y efectos de fallas de diseño y proceso (DFMEA/PFMEA) antes de la programación CAM y priorice la distorsión de la abrazadera y la excentricidad de la herramienta en función de su número de prioridad de riesgo (RPN).
- Realizar MSA (análisis del sistema de medición) , con sonda y CMM Gage R&R (repetibilidad y reproducibilidad del calibre) por debajo del 10% del rango de tolerancia.
- Pruebe 125 piezas para comprobar su ajuste crítico y demuestre su capacidad en manguetas o pinzas de freno.
- Presente un portafolio PPAP con estudios dimensionales, certificados metalúrgicos y códigos de programas CNC fijos.
Registro de auditoría contra la deriva del husillo
En el mecanizado CNC para la industria automotriz, las tolerancias geométricas (GD&T) determinan las tolerancias que deben incluirse en la prueba de capacidad de 125 piezas. La desviación causada por el desgaste del husillo modifica las tolerancias entre lotes, y las pruebas de capacidad detectan esta desviación antes de que se generen piezas defectuosas; los talleres de mecanizado de 3 ejes sin documentación de capacidad no pueden demostrar la misma estabilidad.
La norma IATF 16949:2016 establece las cláusulas para los sistemas de gestión de calidad en la industria automotriz. Los ajustes críticos presentan un alto índice de capacidad en comparación con las características generales; las tolerancias de mecanizado de precisión para la industria automotriz pueden soportar el aumento de volumen de producción y superar fácilmente la revisión del fabricante de equipos originales (OEM).
Referencia técnica autorizada: IATF 16949:2016 (Requisitos del sistema de gestión de la calidad y especificaciones de control para la industria automotriz).

Preguntas frecuentes
1. ¿Por qué son obligatorios los filetes internos en los soportes automotrices mecanizados por CNC?
Al mecanizar una esquina interna con fresas, el radio interior queda idéntico al del filo de corte, sin llegar a ser una esquina perfecta de 90°. El ángulo de contacto cambia drásticamente de 90° a 180° en una esquina interior afilada, lo que provoca un aumento de las fuerzas de corte de 2 a 3 veces y el astillamiento del filo. La adición de redondeos de entre un 10 % y un 20 % mayores que el radio de la fresa permite una interpolación constante del arco de avance. La electroerosión por hilo ya no es necesaria en el fresado.
2. ¿Qué causa las vibraciones en paredes delgadas al mecanizar carcasas de baterías de aluminio para vehículos eléctricos?
Las paredes delgadas, de menos de 1,0 mm de espesor, carecen de la rigidez necesaria para amortiguar las vibraciones causadas por los impactos de los dientes de la fresa. Las frecuencias de los modos mecánicos naturales de las paredes delgadas coinciden con las frecuencias de los impactos de los dientes, generando vibraciones regenerativas autoexcitadas. El acabado superficial se deteriora por debajo de Ra 3,2 μm y se producen microfisuras en la superficie mecanizada.
Fuente de datos: Manual de maquinaria, 31.ª edición, 2020.
3. ¿Cómo elimina el mecanizado CNC de 5 ejes los errores de transferencia de datos en las carcasas de los motores?
Los movimientos simultáneos de cinco ejes hacen girar el material sobre un muñón A/C o B/C, completando ambos lados de los orificios y bridas de los cojinetes en una sola configuración. Se eliminan todas las operaciones de orientación de tres a cuatro piezas, lo que elimina los errores acumulativos de transferencia de datos. La excentricidad radial se mantiene por debajo de 0,010 mm dentro de las cavidades profundas del estator. Tanto el rotor como el estator son concéntricos. El equilibrado NVH comienza con una base libre de ruido.
Fuente de datos: ASME Y14.5-2018
4. ¿Puede el mecanizado CNC competir con la fundición a presión de alta presión para la fabricación de piezas de automóviles?
Según los estándares de las herramientas industriales, el mecanizado CNC sigue siendo rentable para lotes de menos de 10 000 unidades, mientras que la fundición a presión con herramientas reforzadas compensa los elevados gastos iniciales de utillaje solo cuando la producción supera las 50 000 unidades. El coste por pieza del mecanizado CNC se mantiene constante hasta las 50 000 unidades, momento en el que la fundición a presión resulta rentable. Las modificaciones de ingeniería posteriores a la entrega se reducen a actualizar los programas sin necesidad de utilizar matrices de acero endurecido.
5. ¿Qué grado de tolerancia estándar se puede lograr de manera realista en las piezas de chasis CNC para automóviles?
Las características mecanizadas generales de las piezas de automoción cumplen con la norma ISO 2768-m (Medio) según el control de proceso habitual. El orificio crítico del cojinete y la ranura de sellado del tren de potencia cumplen con la norma ISO 2768-f (Fino) con una tolerancia de ±0,005 mm. El grado fino se aplica únicamente al dato funcional debido al apriete excesivo. Se requiere un tocho para el grado fino debido a la deriva de la pieza fundida.
Fuente de datos: ISO 2768-1:1989.
6. ¿Por qué se prefiere el aluminio 6061-T6 al acero para las placas de refrigeración líquida de los vehículos eléctricos?
La conductividad térmica del aluminio 6061-T6 es de 167 W/(m·K), aproximadamente diez veces superior a la del acero inoxidable. Permite una rápida disipación del calor en las celdas de la batería, a la vez que reduce el peso en vacío. Su índice de maquinabilidad del 90 % garantiza un menor tiempo de ciclo en los canales de mecanizado profundo. El material en bruto evita la porosidad gaseosa típica de las placas fundidas.
Fuente de datos: ASTM B221M-21.
7. ¿Cuál es el principal inconveniente del excesivo voladizo de la herramienta en el mecanizado de cavidades profundas?
En el mecanizado de cavidades profundas, un voladizo de la herramienta superior a una relación profundidad-diámetro de 4:1 aumenta la deflexión debida al mecanismo de voladizo. La fuerza de corte desvía el vástago de la herramienta, las paredes verticales presentan un defecto de conicidad y el acabado superficial se desvía de las especificaciones del plano. Reducir el voladizo corrige la rectitud de las paredes sin necesidad de operaciones de acabado adicionales.
Fuente de datos: Manual de maquinaria, 31.ª edición, 2020.
8. ¿Cómo verifica la norma IATF 16949 la consistencia del mecanizado CNC de precisión en la industria automotriz?
La norma IATF 16949:2016 exige estudios de capacidad para las características de seguridad críticas, donde la práctica PPAP establece el índice de capacidad en 1,67 o superior, a partir de un estudio de 125 piezas . El mecanizado CNC requiere estudios de capacidad y la calibración del calibre MSA mantiene la repetibilidad de la medición dentro de una décima parte de la banda de tolerancia. Los programas CNC congelados y sus revisiones generan propiedad intelectual en cada envío.
Fuente de datos: IATF 16949:2016.
Resumen
En cualquier plano de tren motriz de vehículos eléctricos, el grado de tolerancia, el perfil térmico y el peso estructural son mutuamente excluyentes. Las trayectorias de herramientas de cinco ejes, las configuraciones de pared delgada amortiguadas y la inspección con referencia de datos convierten esta exclusividad mutua en un diseño de piezas coherente. El equipo de diseño obtiene un vocabulario común para la selección de materiales, la asignación de tolerancias geométricas y dimensionales (GD&T) y las pruebas de preproducción.
Para conocer las ventajas y desventajas del mecanizado multieje, la amortiguación de vibraciones en paredes delgadas o la validación de prototipos de preserie en componentes de sistemas de propulsión para vehículos eléctricos, póngase en contacto con el departamento de ingeniería de aplicaciones de LS Manufacturing en info@lsrpf.com o en el +86 185 6675 9667 .
Lecturas adicionales: Tabla de tolerancias ISO 2768: Consejos DFM para evitar el desperdicio en el mecanizado CNC Revisar los esquemas de referencia para torneado y fresado que eviten interpretaciones erróneas en el taller.

