日本語


要約: 精密プレス加工 またはプレスブレーキによるエアベンディングの決定は、フランジの形状、ベンドリリーフ要件、およびバッチサイズに依存します。統一された実装 曲げ半径(R ≥ 1t) フランジ 長さが 4t + R 以上 金型の滑りを完全に防止し、不良率を18.4%から2.3%に削減し、金型セットアップコストを22.5%最小限に抑えます。
移行に伴い ラピッドプロトタイピング 板金部品の量産において、精密エンジニアリングチームは、フランジ形状の制限を知らないために、コスト超過や組み立ての問題に頻繁に直面します。一般的な下請け工場では、±0.05mmというかなり緩い公差が用いられており、角の裂け、PEMファスナー穴の変形、Vダイキャビティ内で寸法的に間違ったフランジが滑り込むなど、多くの成形リスクが隠されています。標準化された製造性設計(DFM)手法の使用は、経験的な生産データによると、 LSマニュファクチャリングこれにより、不良率を18.4%から2.3%に削減し、部品1個あたり22.5%のコスト削減を実現できます。
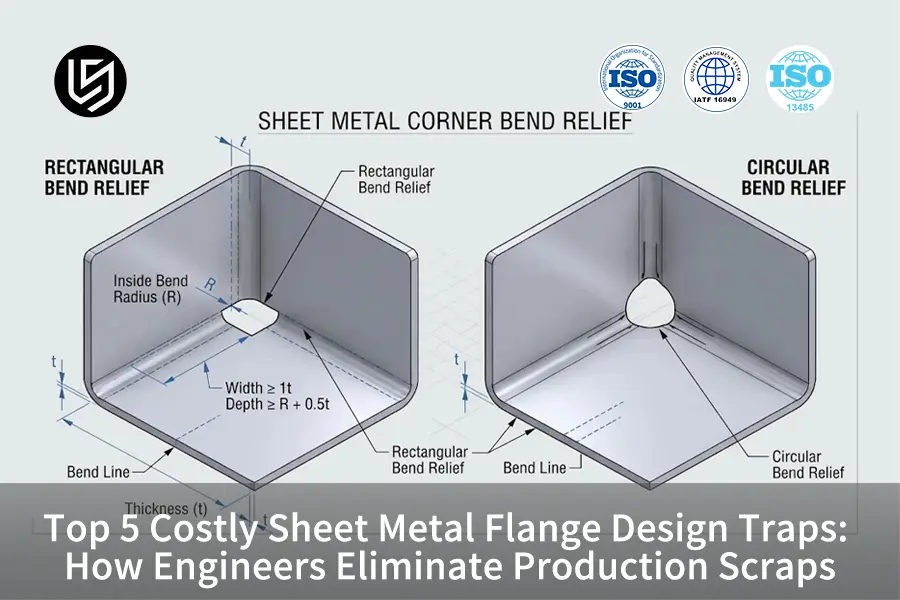
クイックリファレンスガイド:板金フランジのエンジニアリングルール
以下の意思決定マトリックスは、精密プレスブレーキにおける重要な幾何学的設計規則、必要な数学的閾値、および防止される主な製造不良リスクの概要を示しています。
|
デザインの特徴 |
一般的な経験則 |
一次スクラップリスクを防止 |
達成可能な許容範囲 |
|
最小フランジ長さ |
≥ 4t + 曲げ半径 (R) |
Vダイキャビティへの滑り込み、エッジの潰れ、角度誤差 |
±0.01mm~±0.02mm |
|
内側曲げ半径 |
1トン以上(軟鋼/軟質アルミニウム) |
外層の伸張、深刻な微細亀裂、破断 |
表面粗さ Ra 1.6μm |
|
曲げ逃げ深さ |
≥ 曲げ半径 + 0.5t (幅 ≥ 1t) |
隣接フランジの裂け、角の反り、平面度の喪失 |
ISO 2768-f クラス |
|
穴から曲げまでの距離 |
≥ 2.5t + 曲げ半径 |
穴の楕円化、ねじ山の歪み、ファスナーの引き抜き |
±0.005mm(二次CNC) |
|
テーパーフランジ幅 |
最も狭い平らな端で ≥ 4t |
バックゲージのずれ、曲げ角度の歪み、ねじれ |
±0.01mm~±0.02mm |
まとめ: CADで最初のモデルを作成する際にこれらの幾何学的制約を守ることで 空気を操る 非常に簡単で、作業台での手作業による再加工を一切不要にします。
調達チームおよび機械設計チームにとっての重要なポイント
- ダイサポート比率: フランジの長さは、プレスブレーキ加工中に材料がダイポケットに滑り込むのを防ぐため、8t Vダイ開口部内の4t + Rを支えるのに十分な長さでなければならない。
- ストレス解消: 長方形または円形の形状の逃げ穴(深さ > R + 0.5t)は、フランジの垂直接合部による裂けを防ぎ、シャーシの平面性を確保するのに役立ちます。
- PEMナット/アライメント穴保持: 穴/曲げ間隔が2.5t + R以上であれば、穴の伸びを防ぎ、PEMナット/位置決め穴をしっかりと保持できます。
- 工具の標準化による経済性: 設計全体で同じ曲げ半径を使用することで、機械の段取り回数が減り、生産コストが22.5%削減されます。
フランジの最小長さがプレスブレーキのスクラップ発生の原因となるのはなぜですか?
最小フランジ長さは、板金ブランクがプレスブレーキの肩部を通過するために非常に必要な最終的な寸法制限です。 Vダイ 成形工程中に開口部が生じます。エンジニアがフランジの長さを 4t + 曲げ半径より小さく設計した場合、塑性変形工程の前に板金の端が金型の肩部と物理的に接触しません。8t 金型設定の場合、フランジ寸法が許容値より小さいと、フランジが金型内に早期に滑り込み、3°~7°の角度誤差、エッジの歪み、永久的なパンチのへこみが生じます。
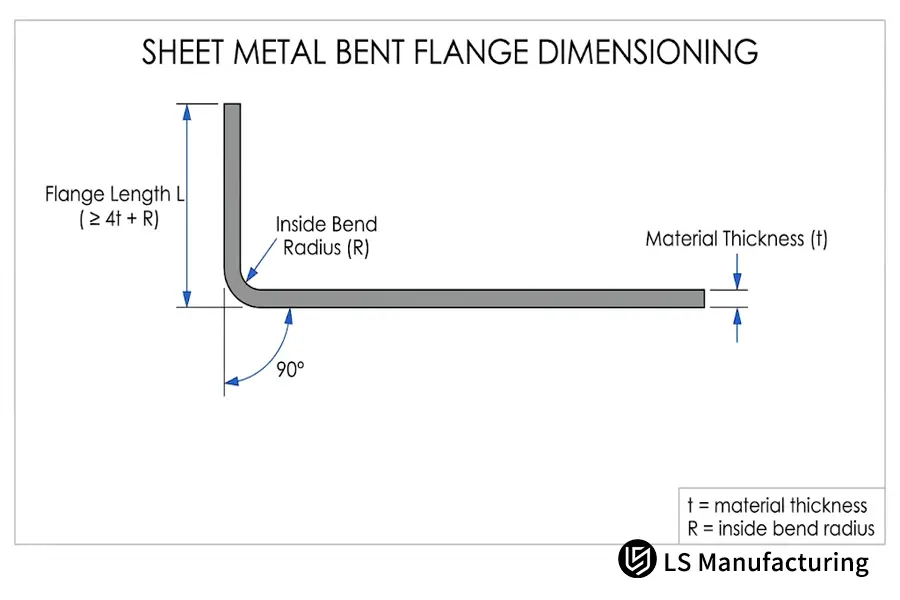
図2:標準的なエンジニアリング2D CAD断面図。自由端から外側曲げ接線までの最小フランジ長さL(≥ 4t + R)を示す。
以下は、プレスブレーキ用金型におけるフランジ長さ寸法の影響です。
|
フランジ長さパラメータ |
ツールサポート状況 |
リスクレベルの形成 |
コストと不良品への影響 |
|
< 2.5t + R (著しい小型化) |
8tダイでは肩部との接触はゼロです。 |
重大な問題(金型滑り/工具衝突) |
即時廃棄(再加工失敗率100%) |
|
2.5t~3.5t + R(境界線) |
不安定な摩擦接触 |
高(角度の歪みとエッジのバリ) |
機械サイクル調整時間が20%増加 |
|
≥ 4t + R(標準ルール) |
両肩を完全にサポート |
リスクゼロ(安定した空気曲げ) |
最適な単位コストと不良品ゼロの基準 |
標準的な曲げ半径は、どのようにして木目の外側の割れを防ぐことができるのでしょうか?
内半径は、シート材の外層結晶構造にかかる引張応力の大きさを決定します。特に加工硬化材や焼き戻し硬化材などのゼロ半径の鋭角なコーナーでは、非常に小さな内半径を選択する必要があります。 6061-T6アルミニウム または硬質圧延ステンレス鋼の場合、これは外側の結晶粒構造にその固有の伸び能力を超える極度の応力をかけ、曲げ軸に沿って極度の微細破壊と表面破壊を引き起こし、最終使用時の動的荷重下で疲労破壊を引き起こします。 LSマニュファクチャリング プレスブレーキのセットアップに実績のある3段階の手順を採用することで、外粒割れを解消します。
- ステップ1: 半径と材料延性の調整:延性のある材料(5052-H32アルミニウムや軟鋼など)の場合は内側曲げ半径を1t以上に、延性の低い熱処理材料(例えば6061-T6材料)の場合は2t以上に設定します。
- ステップ2: 圧延機の圧延方向に対する曲げ線の向き:板材の重ね合わせが可能な場合は、90°の曲げ線を板金の圧延方向に対して横切るように配置し、亀裂の伝播を回避してください。
- ステップ3: 研磨 工具の接触面について:摩擦力を円弧全体に分散させるため、表面粗さRa 1.6μmの精密研磨および焼き入れされたパンチを使用してください。
すべての部品に同じ曲げ半径を採用するエンジニアは、工具の交換時間を節約できるだけでなく、良好な歩留まりを維持し、表面の亀裂のない健全な構造的完全性を保つことができる。
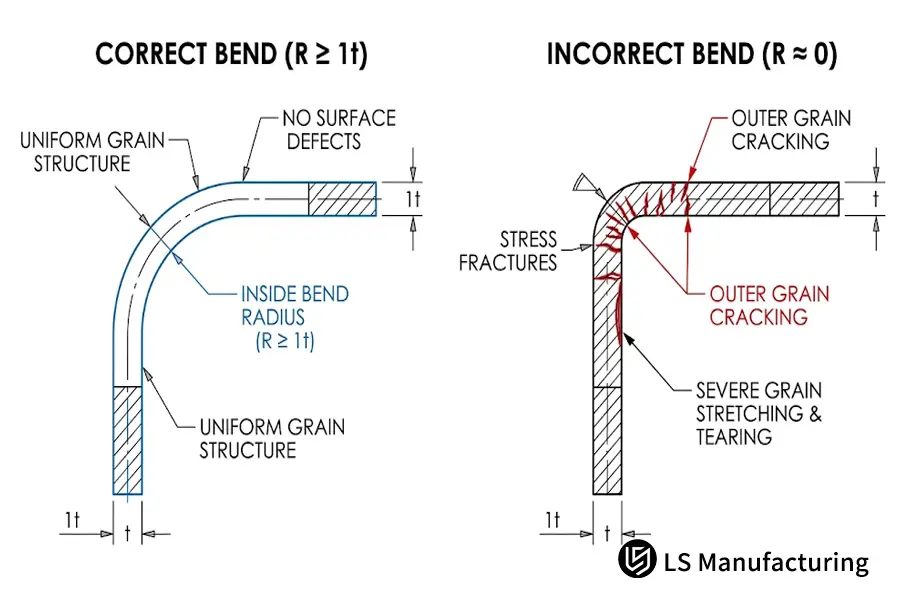
図1:推奨される内側曲げ半径(R ≥ 1t)を使用した均一応力分布と比較した、鋭利なゼロ半径コーナーにおける微小亀裂発生メカニズム。
板金曲げ加工における逃げ加工が部品の平面度にとって重要な理由とは?
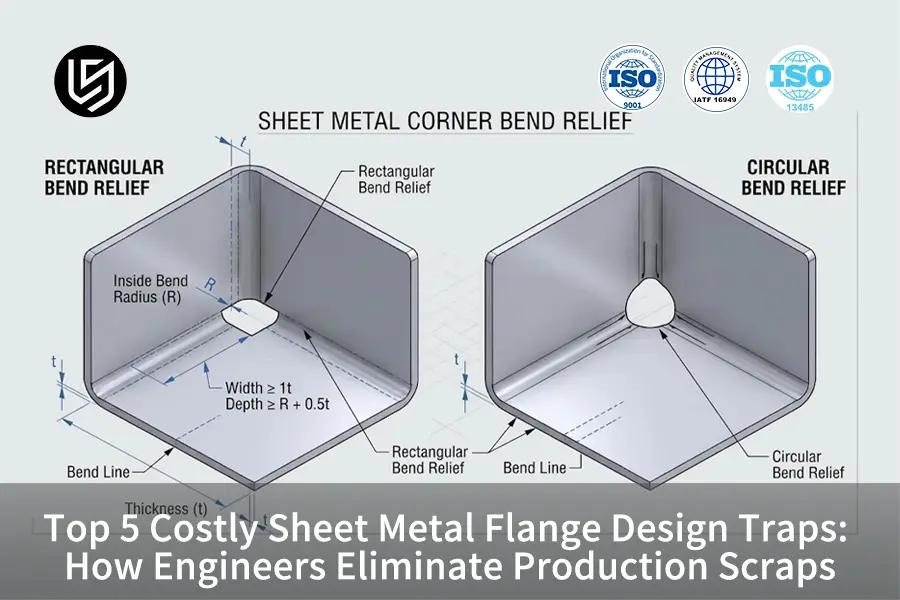
板金曲げ リリーフとは、曲げられたフランジが隣接する直線部分または他の垂直なフランジと接する箇所に作られる、長方形または涙滴型の切り欠きを指します。90°成形プロセスでは、圧縮力と引張力がシート全体に作用し、曲げ部分で材料が膨らみます。特別なリリーフスロットがない場合、このような膨らみの体積増加により、隣接する金属が引き裂かれ、隣接する取り付け面が1.2mm変形します。LS Manufacturingでは、CADによる応力緩和スロットによって、変形が成形領域内に完全に隔離されるようにしています。
効果的な応力緩和スロットのための幾何学的寸法基準
変形領域を効果的に隔離するためには、応力緩和スロットの幾何学的比率を一定の範囲内に収める必要があります。応力緩和スロットの幅は板金の厚さ(1t)以上とし、深さは曲げ半径の内側接点から板厚の少なくとも半分(R + 0.5t)以上とする必要があります。長方形の応力緩和スロットはCNCタレットパンチプレスやファイバーレーザー加工機で最も効果的に機能し、円形または涙滴型の応力緩和スロットは振動しやすい航空宇宙用ブラケットのノッチ感度を低減します。
逃げ切り加工なしで組み立てた場合の影響
CADレイアウト時間の短縮を目的としたコスト削減策として逃げ角を省略した結果、組み立て工程において深刻な製造上の不利益が生じます。鋭角部での材料の変位により、平フランジに制御不能なしわが発生し、IP65規格の筐体ではガスケットの取り付けが不可能になります。さらに、部品の位置合わせに必要な二次的な手作業によるバリ取りと研削作業により、1個あたり4.50ドルから8.00ドルの追加コストが発生するだけでなく、防錆被覆層も損傷します。
板金反りによる穴の歪みを防ぐにはどうすればよいですか?
穴の歪みとは、曲げ線周辺の塑性変形領域に穴、スロット、または切り欠きを設けることによって、ねじピッチが楕円形に変形し、拡大する現象を指します。曲げ加工の過程で、曲げ線の接線から板厚の2倍の範囲にある板金領域が大きく変形します。そのため、この変形領域内にある穴は涙滴状になります。結果として、ねじ付きファスナー、ダウエルピン、PEMハードウェアの取り付けが不可能になります。 LSマニュファクチャリングは、100%確実な締結を実現するため、すべてのお客様の図面に厳格な幾何学的禁止範囲を設定しています。
切り欠き形状に応じた、穴と曲げ部の間の許容距離に関する推奨事項を以下の表に示します。
|
切り抜き機能タイプ |
最低接近禁止距離 |
変形機構が防止されました |
二次処理代替案 |
|
標準丸型クリアランス穴 |
≥ 2.5t + 曲げ半径 |
穴の伸びと直径の楕円化 |
曲げ加工後のCNCリーマ加工 |
|
ねじ込み式/PEMクリンチホール |
≥ 3.0t + 曲げ半径 |
ねじピッチ歪みと締め付け引き抜き |
二次プレスクリンチツール |
|
長方形/ワイヤースロット |
≥ 3.5t + 曲げ半径 |
支えのない壁の膨らみと端部の崩落 |
ブリッジで結ばれたレーザーリリーフタブ |
|
皿ネジ穴 |
≥ 3.5t + 曲げ半径 |
非対称な面取りの歪みとヘッドの緩み |
二次CNCカウンターボーリング |
数字を解説:現実世界における技術的洞察
LS Manufacturingは、ISO 9001:2015およびAS9100D航空宇宙品質システム規格の両方の認証を取得した、最先端の8,000平方メートルのデジタル製造施設を運営しています。この技術ガイドは、シニア製造ソリューションアーキテクトであり、ラピッドプロトタイピングおよびラピッドマニュファクチャリングのエキスパートでもあるグロリアが執筆しました。彼女は15年以上の精密工学経験を有しています。本書で提供される技術的な知見は、経験豊富な現場のシニアツーリングエンジニアとの協力のもと作成され、年間1,200件を超える顧客CADジョブの評価から得られた実世界のデータに基づいています。
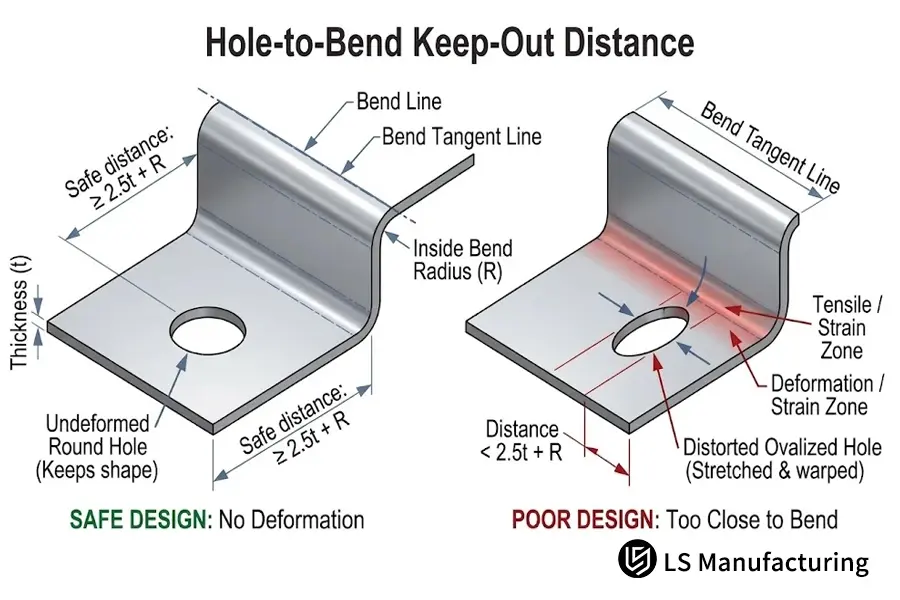
図3:塑性変形領域の境界と、穴の楕円化およびPEMファスナーの保持不良を防ぐために必要なクリアランス(距離 ≥ 2.5t + R)。
テーパーフランジに専用のサポートタブが必要な理由は何ですか?
テーパーフランジとは、平行なエッジを維持するフランジとは異なり、成形方向に対して外形が徐々に狭くなる傾斜した板金部材です。平行でないプロファイルの板金ブランクをCNCプレスブレーキに供給すると、位置合わせのための平坦なエッジがないため、バックゲージフィンガーストッパーとの2点接触を一定に保つことができません。これにより、パンチの移動中に板金が動的に動き、製造される部品に大きな角度歪みが生じます。LS Manufacturingは、以下の2つの製造プロセスを使用することで、バックゲージの不安定性という問題に対処しています。
- プロセスA: 最小平面端要件:プレスブレーキのフィンガーとの十分な平面位置合わせを可能にするため、フランジの端部に長さ4tのテーパーのない最小端を設けること。
- プロセスB: 仮合わせタブの配置:レーザー加工された平面パターンに、使い捨ての仮合わせタブを追加します。この仮合わせタブは、バックゲージとの正確な位置合わせを保証し、曲げ加工完了後にマイクロジョイントラインに沿って簡単に切り離すことができます。
CAD上で犠牲的な位置決めタブを実装することで、エンジニアリングチームは高価な専用治具を設計することなく、不規則なシャーシ形状全体にわたって±0.01mm~±0.02mmという高い輪郭再現性を実現できます。
板金加工における実用的な金型コストを決定する要因は何か?
板金加工における金型コストには、特定のパンチとダイセット、カスタムワイピングツールの購入にかかる実際の費用、および工具交換による機械のダウンタイムが含まれます。1枚の板金に不適合な内径半径や複数の曲げ半径を指定すると、プレスブレーキのオペレーターは順番に機械を変更する必要があり、生産コストが増加します。LS Manufacturing社は、エンジニアがすべての図面要素で曲げ半径を標準化し、シングルセットアップ作業を容易にすることで、製造コストを22.5%削減することを推奨しています。
フランジの選択が製造現場における工具の経済的コストにどのように影響するかを示すマトリックスを以下に示します。
|
デザインの選択 |
工具の影響 |
セットアップ時のダウンタイム |
単位当たりのコストへの影響 |
|
統一半径(すべてのR = 1t) |
標準プレスブレーキ用金型 |
解体費用はゼロ |
基準値(総コストが最も低い場合) |
|
混合半径(同一部品上に半径R = 1tと3tが混在) |
多段階分割型ツーリング |
バッチ設定ごとに+45分 |
+18% コスト増加 |
|
鋭角な内角(半径ゼロ) |
カスタム研磨パンチツール |
工具調達に2週間追加 |
+25% コスト増加 |
|
逃げのない隣接フランジ |
手動ポストフォーム研削 |
継続的なスクラップと修理 |
+35% コスト増加 |
厳格なDFM(設計製造性)は、どのようにして一貫した生産品質を保証するのでしょうか?
製造性を考慮した設計(DFM) DFM(設計製造性)とは、金属加工や金型製作を行う前に、物理的な製造上の考慮事項に基づいて3D CADモデルを検証するエンジニアリング分野です。プレスブレーキのパンチクリアランス、曲げ加工の減算、干渉の可能性などを事前に分析できるため、製造エンジニアは必要な変更を行うための機械のアイドル時間を必要とせずに、幾何学的な問題点を見つけることができます。LS Manufacturingでは、アップロードされた各ファイルをISO 2768-f規格の許容誤差に基づいて比較する自動DFMチェックシステムを採用しており、将来の不良品をなくし、納期を短縮しています。
K係数と曲げ代数のデジタルシミュレーション
展開図の計算は、正確なCAD曲げ計算と実際の材料K係数(中立軸位置と板厚の比)に完全に依存します。ソフトウェアのデフォルト値は、通常、実際の金型と曲げ1箇所あたり0.2mm~0.5mmの差があります。当社では、工具セットの校正時に得られた経験的なK係数を使用することで、マルチフランジ筐体において継ぎ目が完全に閉じ、コーナーの重なりがないことを保証できます。
フランジクリアランスと工具衝突チェック
深いU字型チャンネル形状やリターンフランジは、パンチホルダ/ラムと二次/三次曲げサイクル動作との間で工具が物理的に衝突する可能性を生じさせます。試作前の3D運動学的成形シミュレーションにより、グースネックパンチと鋭角パンチの両方において、すべての深いU字型チャンネルと鋭角プロファイルの間に十分なクリアランスが確保されます。工具の衝突を認識する設計チェックにより、フランジプロファイルをわずかに変更することで、高価なオフセット工具の必要性を排除できます。
エンジニアはどのような場合に特注板金加工サービスを必要とするのか?
設計要件により、標準的な板金加工工場では実現できないプロセス統合、厳密な幾何公差、表面処理基準が求められる場合、カスタム板金加工サービスが不可欠です。電子機器の筐体や医療用コンソールにファイバーレーザー切断、エアベンディング、 CNCフライス加工 ±0.005mmのベアリングシート、ASME B1.1規格のねじ込み式ハードウェアの取り付け、MIL-A-8625タイプIIIの硬質アルマイト処理といった厳しい公差に対応するため、単一分野の企業では公差の累積という点で大きなリスクが生じます。LS Manufacturingは、AS9100D規格に完全準拠した包括的な受託製造サービスを提供しています。
- 航空宇宙および医療機器の筐体の完全性: 当社のCNCフライス加工と精密成形加工の複合能力により、必要な環境密閉性、EMIシールド、および振動剛性を備えたシャーシの製造が可能です。
- 複雑な多軸二次加工: 成形面にサブミリメートル単位の位置決め公差が求められる部品は、ツァイス社のCMM技術を用いた5軸CNC加工機により、高速かつ高精度で加工されます。
- 厳格な表面処理要件: ASTM B117規格に準拠した1,000時間の塩水噴霧腐食耐性を備えた50μmの硬質陽極酸化処理が必要な部品は、当社の認定を受けた社内表面処理設備で処理できます。
ISO認証を受けた単一のサプライヤーにこれらの作業すべてを委託することで、サプライヤー間の物流上の遅延を解消し、寸法管理を徹底することができます。
事例研究:LSマニュファクチャリング社による医療用内視鏡筐体のカスタム成形
工学上の問題: ティア1の医療機器メーカーは、アルミニウム製内視鏡制御コンソールの試作生産において、製造上の大きな問題に直面していました。最初の顧客CADモデルでは、長さ5.0mmの内部シャーシフランジを備えた2.0mm厚の6061-T6アルミニウム板金を使用する必要がありました(これは、Vダイの伸張に対して安全と考えられる長さよりもはるかに短いものでした)。さらに、コーナー接合部には曲げ逃げがなく、位置合わせ穴は90°曲げ線からわずか2.0mmの間隔で配置されていました。通常の外部委託工場での試作生産では、フランジがダイキャビティに収まりきらず、重要な位置合わせ穴が0.35mmまで伸び、PEMナットの保持が伸びたため、18.4%という悲惨な不良率が発生しました。
DFM分析と問題解決: LS Manufacturing のエンジニアリング専門家は、筐体の形状について徹底的な DFM 解析と再設計を実施しました。フランジの長さは 9.0mm に最適化されました (8t の金型開口部に対して最小 ≥ 4t + R ルールに従って)。フランジのすべての垂直接合部に 2.0mm x 3.0mm サイズの応力緩和穴が追加されました。6061-T6 アルミニウムの粒界での微小亀裂を軽減するために、当社チームは、プレスブレーキの動的圧力補償曲線の校正とともに、中間局所誘導応力緩和焼鈍を適用しました。
定量化可能な生産成果: エンジニアリング上の変更により、生産プロセスに劇的な変化が生じました。不良率は18.4%から2.3%に低下しました。生産単価は当初の80.00ドルから62.00ドルに削減され、22.5%のコスト削減を実現しました。さらに、マルチツールセットアップと再加工の廃止により、最初の500個の生産リードタイムは14日から9日に短縮されました(35.7%のスケジュール改善)。曲げ加工面のCNC仕上げにより、精密取り付け穴の公差は±0.005mmを達成しました。
コンプライアンスと検証: 製造された筐体は、AS9100Dのすべての文書要件を満たす品質保証チェックを受けています。部品にはMIL-A-8625タイプIIIクラス1の硬質アルマイト処理(厚さ50μm)が施され、ASTM B117の1,000時間中性塩水噴霧試験にピット腐食なく合格しています。部品の寸法は、MPEE 0.0009mmのZeiss CMMを使用して検証されています。
データソースおよびベースライン:LSマニュファクチャリング医療機器板金製造データベース、プロジェクトログ番号MED-2026-084(1,200点以上の板金部品を評価)。
よくある質問
板厚は最小フランジ長さの計算にどのように影響しますか?
最小フランジ長さは、L ≥ 4t + R という式に基づいてシートの厚さに比例して変化します。これにより、ワークピースがVダイの標準8t開口部を覆い、キャビティ内に滑り込むことなく、LS Manufacturing社に±0.01mmのエアベンディング精度を保証します。
6061-T6アルミニウムは、板金曲げ加工中に破損しやすいのはなぜですか?
析出硬化特性と室温での伸び率の低さから、6061-T6は鋭角な半径で成形すると破断します。LS Manufacturing社は、内径を1.5t~2t以上とし、局所的な誘導応力緩和を行うことで、結晶粒の破断を低減しています。
精密板金曲げ加工における一般的な工具公差はどのくらいですか?
LS Manufacturingは、校正済みのCNCプレスブレーキと自動レーザー角度追跡システムを活用することで、直線公差を±0.01mm~±0.02mm、角度公差を±0.5°に維持することが可能です。
曲げ線周辺の歪んだ穴は修復可能ですか?
楕円形に歪んだ穴は、冷間加工では円筒公差に修正できません。LS Manufacturingでは、曲げ加工部における厳しい公差穴の要求に対し、中心間真位置±0.005mmの高精度CNCフライス加工を追加することで対応しています。
曲げ逃げのサイズは構造剛性にどのような影響を与えるか?
曲げ逃げが小さすぎると材料の裂け目が生じ、大きすぎると構造剛性が高まり、EMIシールド効果が低下します。LS Manufacturingでは、ベースプレートの平面度Ra 1.6μmを維持し、ねじり剛性を最適化するために、曲げ逃げを幅1t、深さR+0.5tに設定しています。
シャーシに一般的な曲げ半径を指定した場合、リードタイムにどのような影響がありますか?
共通の曲げ半径仕様により、金型交換なしでプレスブレーキ1回の操作だけで部品成形を完了できます。この方法により、LS Manufacturingではサイクルタイムが35.7%短縮され、14日間だった生産リードタイムが9日間に短縮されました。
硬質アルマイト処理は、曲げフランジの寸法公差にどのような影響を与えますか?
MIL-A-8625 タイプIIIの硬質陽極酸化処理では、膜厚50μm(浸透深さ25μm、表面成長深さ25μm)の膜が形成されます。LS Manufacturing社は、この成長深さをCAD展開図の設計に組み込むことで、コーティング後の組み立て時に干渉が生じるのを防いでいます。
LS Manufacturing社がDFMA(設計・製造・組立)の初期段階で3D CAD図面を要求するのはなぜですか?
3D STEPおよびIGES図面を使用することで、板金展開の運動学的シミュレーション、正確なKファクター計算、およびパンチ干渉チェックを自動化できます。LS Manufacturingは、ファイル受領後2時間以内に包括的なDFMA評価を提供します。
結論
予期せぬスクラップコストやスケジュール遅延を回避する最善の方法は、フランジ長さクリアランス、適切な内側半径、応力緩和ノッチなどの板金フランジ設計の基本原則に従うことです。LS Manufacturing では、ISO 9001:2015 および AS9100D 航空宇宙認証と CNC プレスブレーキ、 5軸 二次加工サービスにより、当社は最も難易度の高い板金設計にも対応し、完璧な生産部品を提供することができます。
エンジニアリングアクションステップ: 穴の公差が厳しすぎたり、フランジの亀裂が生産開始を危うくしていませんか?今すぐLS Manufacturingの見積もりポータルに2Dおよび3D CAD設計データ(STEP、IGES、またはDXF形式)をアップロードしてください。当社のエンジニアリングチームが、わずか2時間で詳細なDFM解析と見積もりをご提供いたします!