Português (Brasil)


Resumindo: Estampagem de precisão As decisões sobre dobra em prensa dobradeira a ar dependem da geometria dos flanges, dos requisitos de alívio de dobra e dos tamanhos dos lotes. Implementação de um processo unificado raio de curvatura (R ≥ 1t) e flange comprimentos de ≥ 4t + R Garante que não haja deslizamento da matriz, reduz o refugo de 18,4% para 2,3% e minimiza o custo de preparação das ferramentas em 22,5%.
Com a transição de prototipagem rápida Na produção em massa de peças de chapa metálica, as equipes de engenharia de precisão frequentemente enfrentam estouros de orçamento e problemas de montagem resultantes da ignorância das limitações da geometria do flange. As instalações de subcontratação típicas utilizam tolerâncias bastante amplas de ±0,05 mm, que ocultam inúmeros riscos de conformação, como cantos rasgados, furos de fixação PEM deformados e flanges com dimensões incorretas que deslizam dentro da cavidade da matriz em V. O uso de práticas padronizadas de Design para Manufaturabilidade (DFM), de acordo com dados empíricos de produção de LS Manufacturing, ajuda a reduzir a taxa de refugo de 18,4% para 2,3% e a alcançar uma economia de custos de 22,5% por peça.
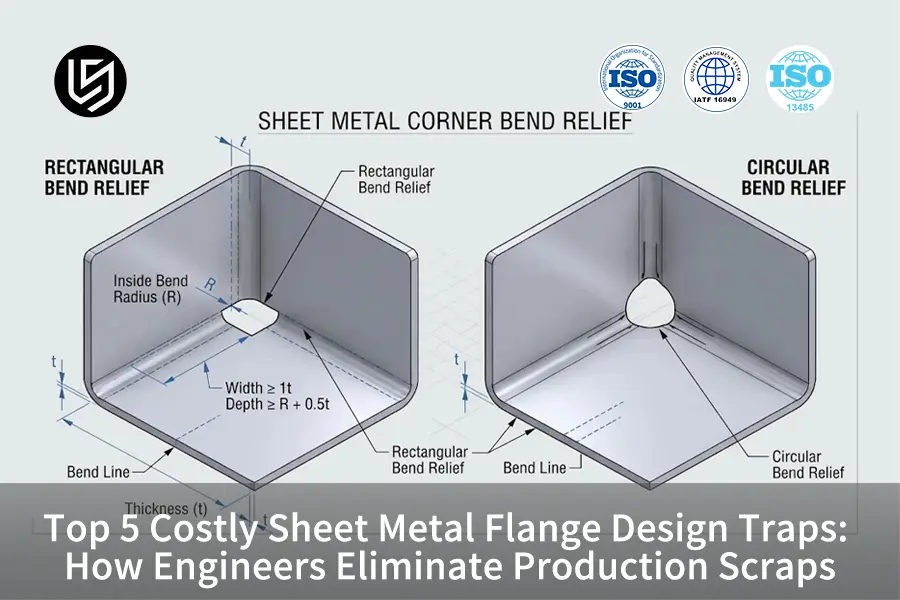
Guia de Referência Rápida: Regras de Engenharia para Flanges de Chapas Metálicas
A seguinte matriz de decisão descreve as regras críticas de projeto geométrico, os limites matemáticos necessários e os principais riscos de desperdício de fabricação evitados em prensas dobradeiras de precisão:
|
Recurso de design |
Regra prática padrão |
Risco primário de sucata evitado |
Tolerância alcançável |
|
Comprimento mínimo da flange |
≥ 4t + Raio de Curvatura (R) |
Deslizamento para dentro da cavidade da matriz em V, bordas esmagadas, erro angular |
±0,01 mm a ±0,02 mm |
|
Raio de curvatura interno |
≥ 1 t (Aço macio / alumínio macio) |
Estiramento da camada externa, microfissuras severas, fratura |
Superfície Ra 1,6 μm |
|
Profundidade de alívio de curvatura |
≥ Raio de curvatura + 0,5t (Largura ≥ 1t) |
Rasgamento da aba adjacente, empenamento do canto, perda de planicidade |
Classe ISO 2768-f |
|
Distância entre o furo e a dobra |
≥ 2,5t + Raio de Curvatura |
Ovalização do furo, distorção da rosca, arrancamento do fixador |
±0,005 mm (CNC secundário) |
|
Largura da flange cônica |
≥ 4t na extremidade plana mais estreita |
Desalinhamento do batente traseiro, ângulos de dobra distorcidos, torção |
±0,01 mm a ±0,02 mm |
Resumo: Respeitar essas restrições geométricas ao criar o primeiro modelo em CAD torna dobra de ar É muito fácil e evita qualquer retrabalho manual na bancada.
Principais conclusões para equipes de compras e projeto mecânico
- Relação de suporte da matriz: O comprimento da flange deve ser suficiente para fornecer suporte em 4t + R dentro da abertura da matriz em V de 8t, a fim de evitar o deslizamento do material para dentro do alojamento da matriz durante a dobra na prensa.
- Alívio do estresse: Furos de alívio em formato retangular ou circular (profundidade > R + 0,5t) ajudam a evitar rasgos devido às junções perpendiculares das flanges e garantem a planicidade do chassi.
- Fixação dos furos de alinhamento/porcas PEM: O espaçamento entre furos/dobras de ≥ 2,5t + R evita o alongamento dos furos e proporciona uma retenção rígida das porcas PEM/furos de alinhamento.
- Economia de Padronização das Ferramentas: Utilizar o mesmo raio de curvatura em todo o projeto reduz o número de configurações nas máquinas e diminui os custos de produção em 22,5%.
Por que o comprimento mínimo da flange gera resíduos na prensa dobradeira?
O comprimento mínimo da flange é a limitação dimensional final, essencial para que a chapa metálica se mova sobre os ombros da prensa dobradeira. Matriz V abertura durante o processo de conformação. Caso um engenheiro projete um comprimento de flange menor que 4t + Raio de Dobra, a borda da chapa metálica não terá contato físico com os ombros da matriz antes do processo de deformação plástica. Para a configuração de matriz 8t, se as dimensões da flange forem menores que o valor aceitável, ocorrerá deslizamento prematuro da flange para dentro da matriz, resultando em erros angulares de 3° a 7°, distorção da borda e marca permanente do punção.
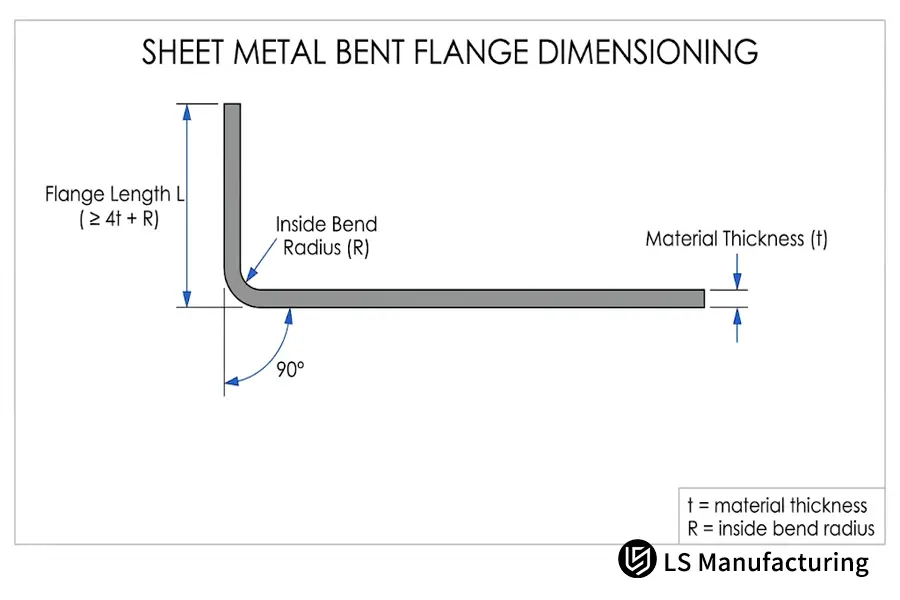
Figura 2: Seção transversal CAD 2D padrão de engenharia mostrando o comprimento mínimo da flange L (≥ 4t + R) dimensionado da borda livre até a tangente da dobra externa.
A seguir, apresenta-se o efeito das dimensões do comprimento do flange em relação às ferramentas da prensa dobradeira:
|
Parâmetro de comprimento da flange |
Status do suporte de ferramentas |
Formação do Nível de Risco |
Impacto nos custos e no desperdício |
|
< 2,5t + R (Subdimensionado Gravemente) |
Contato zero do ombro na matriz 8t |
Crítico (Deslizamento da matriz / colisão da ferramenta) |
Descarte imediato (100% de falha na retrabalho) |
|
2,5t a 3,5t + R (Limite) |
contato de fricção instável |
Alto (distorção angular e rebarbação da borda) |
+20% no tempo de ajuste do ciclo da máquina |
|
≥ 4t + R (Regra Padrão) |
Suporte bilateral completo para os ombros |
Risco zero (Dobra de ar estável) |
Custo unitário ideal e linha de base zero para desperdício |
Como o raio de curvatura padrão pode prevenir o rachamento da fibra externa?
O raio interno determina a quantidade de tensão de tração que será aplicada à estrutura granular da camada externa do material da chapa. Ao selecionar um raio interno extremamente pequeno, particularmente em um canto vivo de raio zero em materiais endurecidos por trabalho ou por têmpera, como [exemplo de material endurecido por trabalho ou por revenido], [aqui, se houver uma descrição do raio interno]. Alumínio 6061-T6 ou aço inoxidável laminado a frio, isso impõe uma tensão extrema na estrutura externa do grão, além de sua capacidade inerente de alongamento, resultando em microfraturas extremas e fraturas superficiais ao longo do eixo de dobra, causando falha por fadiga sob cargas dinâmicas de uso final. LS Manufacturing Elimina a fratura da fibra externa empregando um procedimento comprovado de três etapas para a configuração da prensa dobradeira:
- Passo 1: Calibração do raio de curvatura de acordo com a ductilidade do material: Defina o raio de curvatura interno como 1t ou mais para materiais dúcteis (como alumínio 5052-H32 e aço macio) e 2t ou mais para materiais tratados termicamente com menor ductilidade (por exemplo, material 6061-T6).
- Etapa 2: Orientação da linha de dobra em relação à direção de laminação do laminador: Posicione qualquer linha de dobra de 90° transversalmente à direção de laminação da chapa metálica sempre que o encaixe das chapas permitir, evitando a propagação de trincas.
- Etapa 3: Polimento Dimensão da superfície de contato das ferramentas: Utilize punções de precisão, retificadas e temperadas, com uma rugosidade superficial de Ra 1,6 μm, que distribuirá as forças de atrito por todo o arco.
Engenheiros que adotam os mesmos raios de curvatura para todos os componentes economizam tempo na substituição de ferramentas e, assim, mantêm um bom rendimento, bem como a integridade estrutural intacta, sem fissuras superficiais.
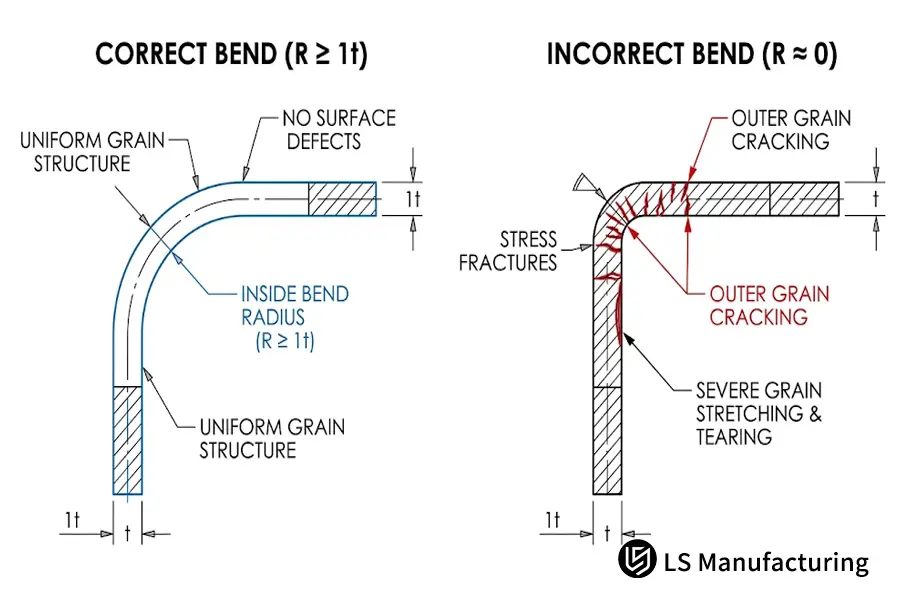
Figura 1: Mecanismo de microfissuração em cantos agudos de raio zero comparado com a distribuição uniforme de tensão usando o raio de curvatura interno recomendado (R ≥ 1t).
Por que o alívio de dobra em chapas metálicas é crucial para a planicidade da peça?
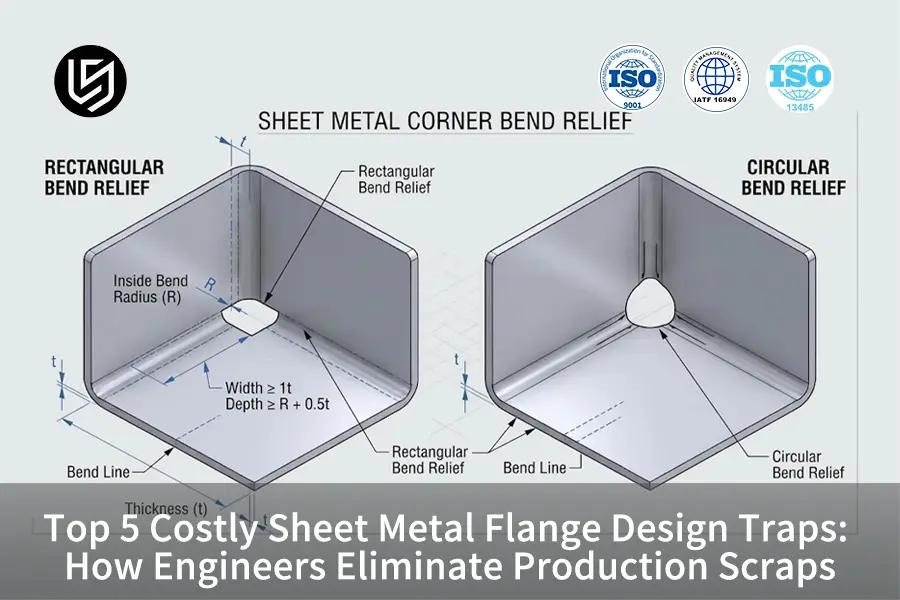
Dobra de chapa metálica O alívio de tensão refere-se a um recorte retangular ou em forma de gota, projetado especificamente para a junção entre uma aba dobrada e uma aba reta adjacente ou outra aba perpendicular. Em um processo de conformação a 90°, as forças de compressão e tração atuam sobre a chapa, causando uma protuberância no material na região da dobra. Sem ranhuras de alívio de tensão especiais, o aumento de volume dessa protuberância rompe o metal adjacente e distorce a superfície de montagem em 1,2 mm. Na LS Manufacturing, garantimos que as ranhuras de alívio de tensão projetadas em CAD isolem completamente a deformação dentro da região de conformação.
Critérios de dimensionamento geométrico para ranhuras eficazes de alívio de tensão
Para um isolamento eficaz das regiões de deformação, a proporção geométrica das ranhuras de alívio deve ser mantida dentro de certos limites. A largura da ranhura de alívio de tensão deve ser igual ou superior à espessura da chapa metálica (1t), enquanto a profundidade da ranhura de alívio deve exceder o ponto de tangência a partir do raio de curvatura interno em pelo menos metade da espessura (R + 0,5t). Ranhuras de alívio de tensão retangulares funcionam com maior eficácia em prensas puncionadeiras CNC e lasers de fibra, enquanto alívios circulares/em forma de gota reduzem a sensibilidade a entalhes de suportes aeroespaciais propensos à vibração.
Consequências da montagem sem cortes de alívio
A remoção de recortes de alívio, medida adotada para reduzir o tempo de projeto CAD, acarreta sérias desvantagens na fabricação e montagem. O deslocamento de material em cantos vivos produz enrugamento descontrolado em flanges planas, impossibilitando a vedação em gabinetes com classificação IP65. Além disso, o rebarbamento e o esmerilhamento manuais secundários, necessários para o alinhamento das peças, resultam em um custo adicional de US$ 4,50 a US$ 8,00 por peça, além de danificar a camada de revestimento anticorrosivo.
O que fazer para evitar a distorção de furos devido ao empenamento da chapa metálica?
A distorção do furo pode ser descrita como a ovalização e expansão do passo da rosca devido à presença de furos, ranhuras ou recortes na zona de deformação plástica ao redor da linha de dobra. Durante o processo de dobra, a área da chapa metálica localizada a 2,0 vezes a espessura além da tangência da linha de dobra sofre uma deformação significativa. Dessa forma, os furos situados dentro dessa área de deformação adquirem formato de gota. Consequentemente, a instalação de fixadores roscados, pinos guia e componentes PEM torna-se imediatamente impossível. A LS Manufacturing estabelece restrições geométricas rigorosas em todos os desenhos dos clientes para garantir uma fixação 100% segura.
As recomendações de distância mínima entre o furo e a dobra, dependendo da geometria do recorte, são apresentadas na tabela abaixo:
|
Tipo de recurso de recorte |
Distância mínima de exclusão |
Mecanismo de deformação impedido |
Alternativa de Processo Secundário |
|
Furo de folga redondo padrão |
≥ 2,5t + Raio de Curvatura |
Alongamento do furo e ovalização do diâmetro |
Alargamento CNC após dobra |
|
Furo roscado / furo de fixação PEM |
≥ 3,0t + Raio de Curvatura |
Passo da rosca, distorção do passo e arrancamento do grampo |
Ferramentas secundárias de prensagem |
|
Ranhura retangular longa / para fios |
≥ 3,5t + Raio de Curvatura |
Protuberância da parede sem suporte e colapso da borda |
Abas de alívio a laser fixadas por ponte |
|
Furo de parafuso escareado |
≥ 3,5t + Raio de Curvatura |
Distorção assimétrica do chanfro e cabeças soltas |
Escareamento CNC secundário |
Os Números Explicados: Análises Técnicas no Mundo Real
A LS Manufacturing opera uma moderna unidade de manufatura digital de 8.000 metros quadrados, totalmente certificada pelas normas ISO 9001:2015 e AS9100D para sistemas de qualidade aeroespacial. Este guia técnico foi escrito por Gloria, Arquiteta Sênior de Soluções de Manufatura e Especialista em Prototipagem e Manufatura Rápida, com mais de 15 anos de experiência em engenharia de precisão. As informações técnicas aqui apresentadas foram elaboradas em parceria com nossos experientes engenheiros de ferramentas de chão de fábrica e baseiam-se em dados reais de mais de 1.200 projetos CAD de clientes avaliados anualmente.
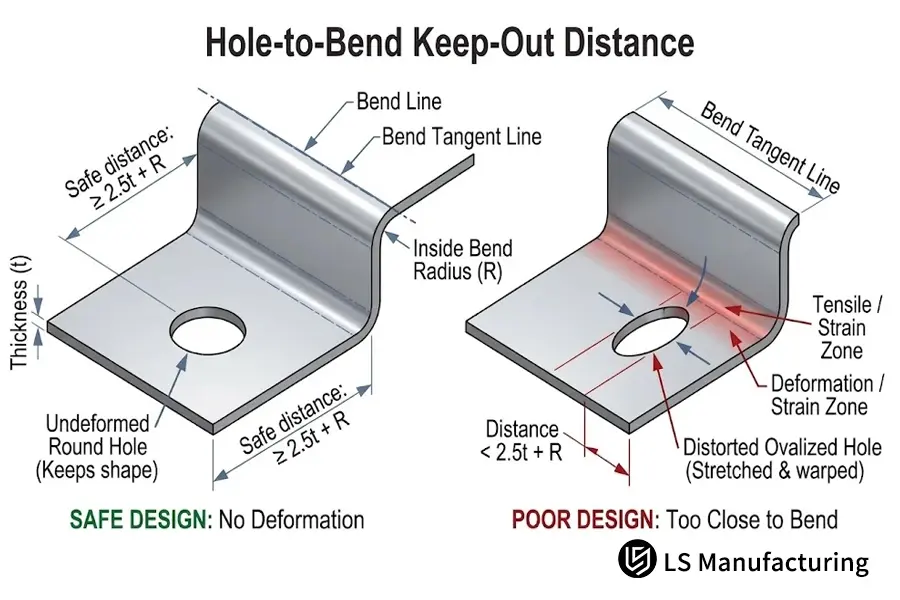
Figura 3: Limite da zona de deformação plástica e folga de segurança necessária (Distância ≥ 2,5t + R) para evitar a ovalização do furo e a falha na retenção do fixador PEM.
Por que os flanges cônicos exigem abas de suporte específicas?
Uma flange cônica é um elemento de chapa metálica inclinado, cuja forma externa se estreita gradualmente em relação à direção de conformação, ao contrário de uma flange que mantém uma borda paralela. Quando uma chapa metálica é alimentada na prensa dobradeira CNC com um perfil não paralelo, é impossível obter contato constante em dois pontos com o batente do batente traseiro, pois não há uma borda plana para registro. Isso causa movimento dinâmico da chapa metálica durante o deslocamento do punção e resulta em distorção angular significativa das peças produzidas. A LS Manufacturing resolve o problema da instabilidade do batente traseiro utilizando os dois processos de fabricação a seguir:
- Processo A: Requisito mínimo de borda plana: Forneça uma borda não cônica mínima de 4t de comprimento na extremidade da flange para permitir um registro plano suficiente com os dedos da prensa dobradeira.
- Processo B: Posicionamento temporário de guias de alinhamento: Adicione guias de alinhamento descartáveis ao encaixe do padrão plano a laser. As guias de alinhamento garantem o registro em esquadro com os batentes traseiros e podem ser facilmente removidas ao longo das linhas de microjunção após a conclusão do processo de dobra.
Ao implementar guias de registro sacrificiais em CAD, as equipes de engenharia alcançam uma repetibilidade de contorno precisa de ±0,01 mm a ±0,02 mm em perfis de chassis irregulares, sem a necessidade de projetar dispositivos de fixação especializados e caros.
Quais fatores determinam o custo prático das ferramentas para chapas metálicas?
O custo das ferramentas para chapas metálicas inclui o custo real da aquisição de conjuntos específicos de punção e matriz, ferramentas de limpeza personalizadas e o tempo de inatividade da máquina devido à troca de ferramentas. Especificar raios internos não conformes ou múltiplos raios de dobra em uma mesma chapa significa que os operadores da prensa dobradeira terão que trocar de máquina sequencialmente, o que aumentará os custos de produção. A LS Manufacturing recomenda que os engenheiros padronizem os raios de dobra em todos os elementos do desenho para facilitar as operações de configuração única, reduzindo assim o custo de fabricação em 22,5%.
A matriz abaixo mostra como a escolha dos flanges afeta o custo econômico das ferramentas na linha de produção:
|
Escolha de design |
Impacto das ferramentas |
Tempo de inatividade da configuração |
Impacto no custo por unidade |
|
Raios unificados (todos R = 1t) |
Ferramentas padrão para prensa dobradeira |
Custo de desmontagem zero |
Linha de base (menor custo total) |
|
Raios mistos (R = 1t e 3t na mesma peça) |
Ferramentas segmentadas de múltiplos estágios |
+45 minutos por lote de preparação |
Aumento de custos de 18% |
|
Cantos internos vivos (raio zero) |
Ferramentas de perfuração de solo personalizadas |
+2 semanas para aquisição de ferramentas |
Aumento de custo de 25% |
|
Flanges adjacentes sem alívio |
Retificação manual pós-forma |
Descarte e reparo contínuos |
Aumento de custo de 35% |
Como um DFM rigoroso garante uma qualidade de produção consistente?
Design para Fabricação (DFM) É uma área da engenharia que examina modelos CAD 3D com base em considerações físicas de fabricação antes do corte de metais e da criação de ferramentas. Como é possível analisar as folgas das punções da prensa dobradeira, as deduções de dobra e possíveis interferências antecipadamente, os engenheiros de manufatura podem encontrar problemas geométricos sem a necessidade de ociosidade da máquina para realizar as alterações necessárias. Na LS Manufacturing, utilizamos sistemas automatizados de verificação DFM que comparam cada arquivo carregado de acordo com as tolerâncias padrão ISO 2768-f, eliminando todos os refugos futuros e acelerando os prazos de entrega.
Simulação digital do fator K e da tolerância de curvatura
Os cálculos de padrões planos desdobrados dependem totalmente da dedução precisa de dobras no CAD e dos fatores K reais do material (uma relação entre a localização do eixo neutro e a espessura da chapa). Os valores padrão no software geralmente diferem das ferramentas reais em 0,2 mm a 0,5 mm por dobra. Graças ao uso de fatores K empíricos, obtidos durante a calibração de nossos conjuntos de ferramentas, podemos garantir juntas perfeitamente fechadas e ausência de sobreposições nos cantos em estruturas com múltiplas flanges.
Verificação da folga do flange e da colisão da ferramenta
Perfis em U profundos e flanges de retorno podem apresentar risco de colisão física entre o porta-punção/ram e a operação do ciclo de dobra secundário/terciário. A simulação cinemática 3D de conformação na pré-produção garante folga suficiente entre todos os perfis em U profundos e agudos, tanto para punções em forma de pescoço de ganso quanto para punções agudas. A verificação do projeto, que reconhece colisões entre ferramentas, permite pequenas alterações no perfil da flange, eliminando a necessidade de ferramentas de compensação dispendiosas.
Quando os engenheiros precisam de serviços personalizados de chapas metálicas?
Serviços personalizados de chapa metálica são essenciais quando os requisitos de projeto exigem integração de processos, tolerâncias geométricas rigorosas e padrões de tratamento de superfície que as oficinas de metalurgia convencionais não conseguem atender. Isso ocorre quando gabinetes eletrônicos ou consoles médicos requerem a integração de corte a laser de fibra, dobra a ar, Fresagem CNC Com tolerâncias rigorosas para assentos de rolamentos de ±0,005 mm, instalação de parafusos ASME B1.1 e anodização dura MIL-A-8625 Tipo III, empresas especializadas em uma única área estão criando riscos substanciais em termos de acúmulo de tolerâncias. A LS Manufacturing oferece serviços completos de fabricação por contrato com total conformidade à norma AS9100D.
- Integridade de invólucros aeroespaciais e médicos: Chassis com vedação ambiental, blindagem EMI e rigidez contra vibrações, conforme exigido, podem ser produzidos graças à nossa combinação de fresadora CNC e capacidade de conformação de precisão.
- Usinagem secundária complexa com múltiplos eixos: As peças que exigem tolerâncias de posicionamento submilimétricas em faces conformadas são usinadas usando CNC de 5 eixos com alta velocidade e precisão, utilizando a tecnologia CMM da Zeiss.
- Requisitos rigorosos para o tratamento de superfícies: Peças que requerem anodização dura de 50 μm com resistência à corrosão por névoa salina de 1.000 horas, conforme a norma ASTM B117, podem atingir esse resultado em nossas instalações internas de tratamento de superfície certificadas.
Utilizar um único fornecedor com certificação ISO para realizar todas essas operações eliminará os atrasos logísticos entre fornecedores, permitindo que você acompanhe suas medidas.
Estudo de Caso: Conformação Personalizada da LS Manufacturing para Envoltório de Endoscópio Médico
Problema de engenharia: Um fabricante de instrumentos médicos de primeira linha enfrentava grandes problemas de produção devido ao lote piloto de um console de controle de endoscópio em alumínio. O primeiro modelo CAD do cliente exigia o uso de chapa de alumínio 6061-T6 de 2,0 mm com flanges internas do chassi de 5,0 mm de comprimento (muito menos do que o considerado seguro para uma matriz de estiramento em V). Além disso, não havia alívio de dobra nas junções dos cantos, e os furos de alinhamento estavam espaçados a apenas 2,0 mm da linha de dobra de 90°. Durante os lotes piloto de produção com uma empresa terceirizada, foi atingida uma taxa de refugo desastrosa de 18,4%, onde flanges subdimensionadas se encaixavam nas cavidades da matriz e furos de alinhamento críticos se alongaram para 0,35 mm, com retenção da porca PEM esticada.
Análise e resolução de problemas de DFM (Design for Manufacturing): Os especialistas em engenharia da LS Manufacturing realizaram uma análise DFM completa e a reengenharia do formato da caixa. Os comprimentos dos flanges foram otimizados para 9,0 mm (conforme a regra mínima ≥ 4t + R em relação à abertura da matriz de 8t). Orifícios de alívio de tensão de 2,0 mm x 3,0 mm foram adicionados em todas as junções perpendiculares dos flanges. Para mitigar a microfissuração nos contornos de grão do alumínio 6061-T6, nossa equipe aplicou um recozimento intermediário de alívio de tensão por indução localizada, juntamente com a calibração das curvas de compensação da pressão dinâmica da prensa dobradeira.
Resultados de produção quantificáveis: As modificações de engenharia resultaram em uma mudança drástica no processo de produção. A taxa de refugo foi reduzida de 18,4% para 2,3%. O custo unitário de produção foi reduzido de US$ 80,00 para US$ 62,00, representando uma economia de 22,5% nos custos de produção. Além disso, devido à eliminação de configurações com múltiplas ferramentas e retrabalho, o prazo de produção das primeiras 500 unidades foi reduzido de 14 para 9 dias (uma melhoria de 35,7% no cronograma). Tolerâncias de ±0,005 mm para furos de montagem de precisão foram obtidas por meio do acabamento CNC de superfícies dobradas.
Conformidade e Verificação: As caixas fabricadas foram submetidas a verificações de garantia de qualidade que atendem a todos os requisitos de documentação da norma AS9100D. As peças receberam revestimento de anodização dura MIL-A-8625 Tipo III Classe 1 (50 μm de espessura) e foram aprovadas com sucesso no teste de névoa salina neutra ASTM B117 de 1.000 horas, sem corrosão por pite. As dimensões das peças foram verificadas utilizando uma máquina de medição por coordenadas (MMC) Zeiss com erro de medição de precisão (MPEE) de 0,0009 mm.
Fonte de dados e linha de base: Banco de dados de produção de chapas metálicas para dispositivos médicos da LS Manufacturing, registro do projeto nº MED-2026-084 (Mais de 1.200 peças de chapa metálica avaliadas).
Perguntas frequentes
De que forma a espessura da chapa influencia os cálculos do comprimento mínimo da flange?
O comprimento mínimo da flange varia diretamente com a espessura da chapa, com base na fórmula L ≥ 4t + R, o que garante que a peça cubra a abertura padrão de 8t da matriz em V sem deslizar para dentro da cavidade, proporcionando uma precisão de dobra no ar garantida de ±0,01 mm para a LS Manufacturing.
Por que o alumínio 6061-T6 é propenso a fraturas durante o processo de dobra de chapas metálicas?
Devido à sua natureza de endurecimento por precipitação e à baixa taxa de alongamento à temperatura ambiente, o aço 6061-T6 quebra quando conformado em torno de raios agudos. A LS Manufacturing reduz a fratura dos grãos através da utilização de raios internos ≥ 1,5t a 2t e alívio de tensões por indução localizada.
Qual é a tolerância típica das ferramentas na dobra de chapas metálicas de precisão?
Graças à utilização de prensas dobradeiras CNC calibradas, juntamente com sistemas automáticos de rastreamento de ângulo a laser, a LS Manufacturing é capaz de manter tolerâncias lineares de ±0,01 mm a ±0,02 mm e tolerâncias angulares de ±0,5°.
Os furos distorcidos ao longo da linha de dobra podem ser reparados?
Furos que se deformam em formato oval nunca podem ser corrigidos para tolerâncias cilíndricas usando retrabalho a frio. A LS Manufacturing atende aos rigorosos requisitos de tolerância de furos na área de dobra por meio de fresagem CNC secundária de precisão, com uma distância entre centros de ±0,005 mm.
Qual o efeito da dimensão do alívio de flexão na rigidez estrutural?
Um alívio de curvatura muito pequeno causa rasgos no material, enquanto um alívio de curvatura muito grande resulta em rigidez estrutural e baixa eficácia de blindagem EMI. Na LS Manufacturing, o alívio de curvatura é mantido com 1t de largura e R+0,5t de profundidade para manter a planicidade da placa de base em Ra 1,6 μm, otimizando a rigidez torsional.
Qual o impacto no prazo de entrega ao especificar raios de curvatura comuns em um chassi?
A especificação de raio de curvatura comum permite a conformação completa da peça em uma única operação de prensa dobradeira, sem necessidade de troca de ferramentas. Essa prática reduz o tempo de ciclo em 35,7% na LS Manufacturing, diminuindo o prazo de produção de 14 para 9 dias.
Qual o impacto da anodização dura na tolerância dimensional de flanges curvadas?
A anodização dura MIL-A-8625 Tipo III cria uma espessura total de filme de 50 μm (25 μm de penetração e 25 μm de crescimento superficial). A LS Manufacturing incorpora esse crescimento no projeto do padrão plano CAD para evitar interferências durante a montagem após a aplicação do revestimento.
Por que a LS Manufacturing solicita desenhos CAD 3D para DFMA em um estágio inicial?
Os desenhos 3D STEP e IGES permitem a automatização da simulação cinemática do desdobramento de chapas metálicas, o cálculo preciso do fator K e a verificação da interferência de punções. A LS Manufacturing oferece uma avaliação DFMA completa em até 2 horas após o recebimento do arquivo.
Conclusão
A melhor maneira de evitar custos imprevistos com sucata e atrasos no cronograma é seguir os princípios básicos do projeto de flanges de chapa metálica, como folgas no comprimento da flange, raio interno adequado e entalhes para alívio de tensão. Na LS Manufacturing, nossas certificações aeroespaciais ISO 9001:2015 e AS9100D, combinadas com nossas prensas dobradeiras CNC e 5 eixos Os serviços de usinagem secundária nos permitem lidar com os projetos de chapas metálicas mais desafiadores e entregar peças de produção perfeitas.
Etapa de ação de engenharia: Tolerâncias apertadas nos furos ou trincas nas flanges estão comprometendo o início da sua produção? Envie seus projetos CAD 2D e 3D (STEP, IGES ou DXF) para o portal de orçamentos da LS Manufacturing agora mesmo. Nossa equipe de engenharia fornecerá uma análise detalhada de DFM e um orçamento em apenas 2 horas!