Français


TL;DR : Estampage de précision Les décisions relatives au pliage pneumatique sur presse plieuse dépendent de la géométrie des brides, des exigences de dégagement de pliage et des tailles de lots. La mise en œuvre d'une norme unifiée rayon de courbure (R ≥ 1t) et bride longueurs de ≥ 4t + R garantit l'absence de glissement de la matrice, réduit les rebuts de 18,4 % à 2,3 % et minimise les coûts de mise en place de l'outillage de 22,5 %.
Avec la transition de prototypage rapide Dans le cadre de la production en série de pièces en tôle, les équipes d'ingénierie de précision sont régulièrement confrontées à des dépassements de coûts et à des problèmes d'assemblage dus à une méconnaissance des limitations géométriques des brides. Les sous-traitants utilisent généralement des tolérances assez larges, de l'ordre de ±0,05 mm, qui masquent de nombreux risques de formage tels que des déchirures aux angles, des trous de fixation PEM déformés et des brides de dimensions incorrectes glissant à l'intérieur de la cavité de la matrice en V. L'utilisation de pratiques de conception pour la fabrication (DFM) standardisées, basées sur des données de production empiriques, est essentielle pour résoudre ces problèmes. LS Manufacturing, permet de réduire le taux de rebut de 18,4 % à 2,3 % et de réaliser des économies de coûts de 22,5 % par pièce.
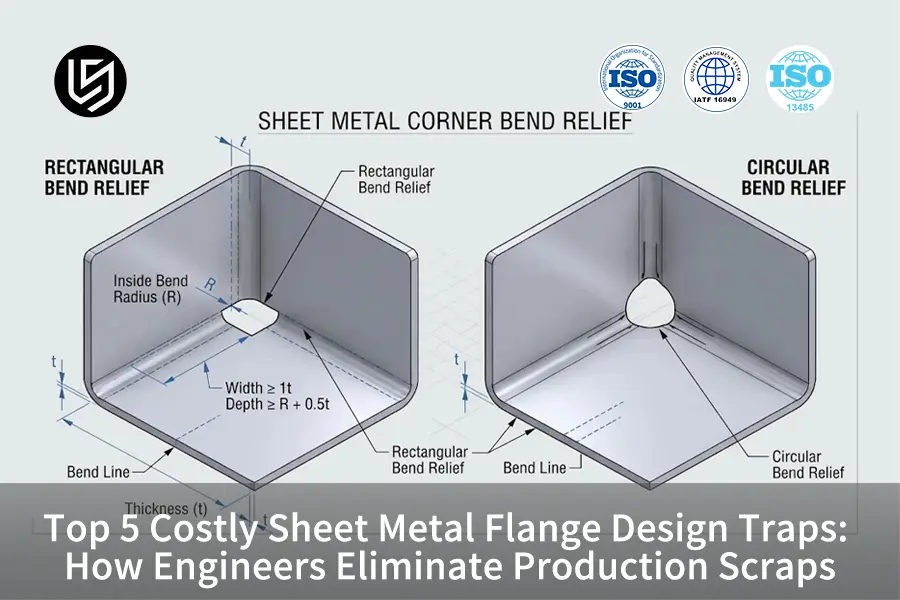
Guide de référence rapide : Règles d’ingénierie des brides en tôle
La matrice de décision suivante décrit les règles de conception géométrique critiques, les seuils mathématiques requis et les principaux risques de rebuts de fabrication évités sur les presses plieuses de précision :
|
Fonctionnalité de conception |
Règle générale |
Risque de rebut primaire évité |
Tolérance réalisable |
|
Longueur minimale de la bride |
≥ 4t + Rayon de courbure (R) |
Glissement dans la cavité de la matrice en V, bords écrasés, erreur angulaire |
±0,01 mm–±0,02 mm |
|
Rayon de courbure intérieur |
≥ 1 t (Acier doux / aluminium tendre) |
Étirement des grains externes, microfissuration sévère, fracture |
Surface Ra 1,6 μm |
|
Profondeur de dégagement de courbure |
≥ Rayon de courbure + 0,5t (Largeur ≥ 1t) |
Déchirure de la bride adjacente, déformation des angles, perte de planéité |
Classe ISO 2768-f |
|
Distance entre le trou et le coude |
≥ 2,5t + Rayon de courbure |
ovalisation des trous, déformation du filetage, arrachement des fixations |
±0,005 mm (usinage CNC secondaire) |
|
Largeur de bride conique |
≥ 4t à l'extrémité plate la plus étroite |
Désalignement de la butée arrière, angles de pliage incorrects, torsion |
±0,01 mm–±0,02 mm |
Résumé: Le respect de ces contraintes géométriques lors de la création du premier modèle en CAO rend la maîtrise de l'air un jeu d'enfant et cela évite toute retouche manuelle sur l'établi.
Points clés à retenir pour les équipes d'approvisionnement et de conception mécanique
- Rapport de support de puce : La longueur de la bride doit être suffisante pour assurer le support sur 4t + R à l'intérieur de l'ouverture de la matrice en V de 8t afin d'empêcher le glissement du matériau dans la poche de la matrice pendant le pliage à la presse.
- Soulager le stress : Les trous de dégagement de configuration rectangulaire ou circulaire (profondeur > R + 0,5t) aident à éviter les déchirures dues aux jonctions perpendiculaires des brides et assurent la planéité du châssis.
- Retenue des trous de fixation/d'alignement des écrous PEM : Un espacement trou/coude de ≥ 2,5t + R empêche l'étirement des trous et assure une rétention rigide des trous d'alignement/écrous PEM.
- Économies liées à la standardisation de l'outillage : L'utilisation du même rayon de courbure dans l'ensemble de la conception réduit le nombre de réglages sur les machines et diminue les coûts de production de 22,5 %.
Pourquoi la longueur minimale de la bride entraîne-t-elle des chutes de presse plieuse ?
La longueur minimale de bride est la dernière limitation dimensionnelle indispensable pour que l'ébauche de tôle puisse passer par-dessus les épaulements de la presse plieuse. V-die Lors du formage, si la longueur de la bride est inférieure à 4t + rayon de pliage, le bord de la tôle ne sera pas en contact physique avec les épaulements de la matrice avant la déformation plastique. Pour une matrice de 8t, si les dimensions de la bride sont inférieures à la valeur admissible, la bride s'enfonce prématurément dans la matrice, entraînant des erreurs angulaires de 3° à 7°, une déformation du bord et une empreinte permanente du poinçon.
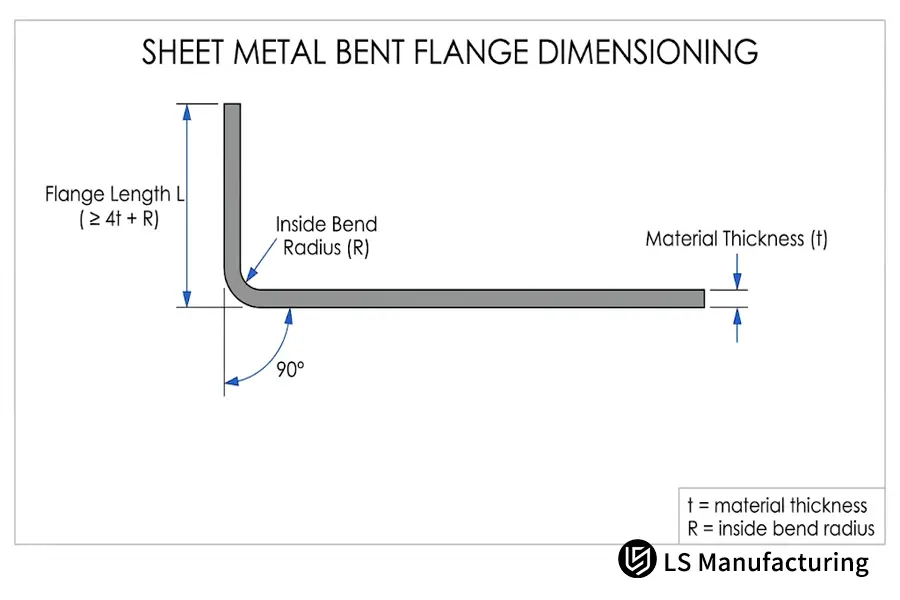
Figure 2 : Section transversale CAO 2D standard montrant la longueur minimale de la bride L (≥ 4t + R) dimensionnée du bord libre à la tangente de pliage extérieure.
Ci-dessous figure l'effet des dimensions de la longueur de la bride sur l'outillage de la presse plieuse :
|
Paramètre de longueur de bride |
État du support d'outillage |
Niveau de risque de formation |
Impact sur les coûts et les rebuts |
|
< 2,5t + R (Sous-dimensionnement sévère) |
Contact d'épaulement nul dans la matrice 8t |
Critique (glissement de la matrice / casse de l'outil) |
Mise au rebut immédiate (100 % d'échec de retouche) |
|
2,5 t à 3,5 t + R (limite) |
Contact de frottement instable |
Élevé (Déviation angulaire et ébavurage des bords) |
+20 % de temps de réglage du cycle machine |
|
≥ 4t + R (Règle standard) |
Soutien bilatéral complet des épaules |
Risque zéro (flexion de l'air stable) |
Coût unitaire optimal et référence zéro rebut |
Comment un rayon de courbure standard peut-il prévenir la fissuration du grain extérieur ?
Le rayon intérieur détermine la contrainte de traction appliquée à la structure granulaire de la couche externe du matériau en tôle. Le choix d'un rayon intérieur extrêmement petit, notamment un rayon nul pour un angle vif dans les matériaux écrouis ou trempés, comme aluminium 6061-T6 ou en acier inoxydable laminé à chaud, cela exerce une contrainte extrême sur la structure granulaire externe au-delà de sa capacité d'allongement inhérente, ce qui entraîne une microfracturation extrême et une fracturation de surface le long de l'axe de pliage, provoquant une rupture par fatigue sous les charges dynamiques d'utilisation finale. LS Manufacturing élimine la fracture des grains externes grâce à une procédure éprouvée en trois étapes pour le réglage de la presse plieuse :
- Étape 1 : Calibrage du rayon en fonction de la ductilité du matériau : définissez le rayon de courbure intérieur à 1t ou plus pour les matériaux ductiles (tels que l'aluminium 5052-H32 et l'acier doux) et à 2t ou plus pour les matériaux traités thermiquement moins ductiles (par exemple, le matériau 6061-T6).
- Étape 2 : Orientation de la ligne de pliage par rapport au sens de laminage du laminoir : placez toute ligne de pliage à 90° perpendiculairement au sens de laminage de la tôle lorsque l’imbrication des flans de tôle le permet, en évitant la propagation des fissures.
- Étape 3 : Polissage Surface de contact des outils : Utilisez des poinçons rectifiés avec précision et trempés avec une rugosité de surface Ra 1,6 μm qui répartiront les forces de frottement sur tout l'arc.
Les ingénieurs qui adoptent les mêmes rayons de courbure pour tous les composants économisent du temps de remplacement des outils et maintiennent ainsi un bon rendement ainsi qu'une intégrité structurelle intacte sans fissures de surface.
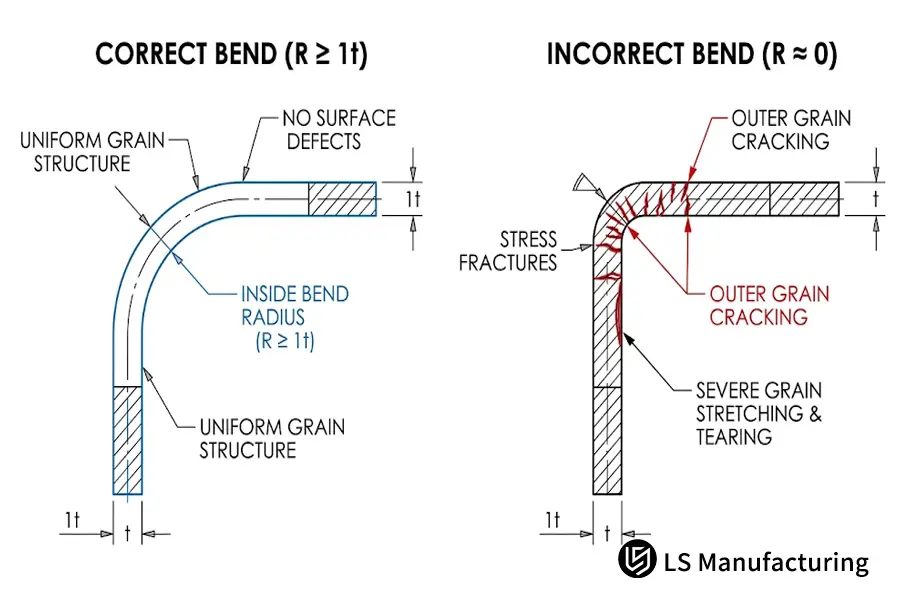
Figure 1 : Mécanisme de microfissuration dans les coins aigus à rayon nul comparé à une distribution uniforme des contraintes en utilisant le rayon de courbure intérieur recommandé (R ≥ 1t).
Pourquoi le dégagement des plis sur la tôle est-il essentiel pour la planéité des pièces ?
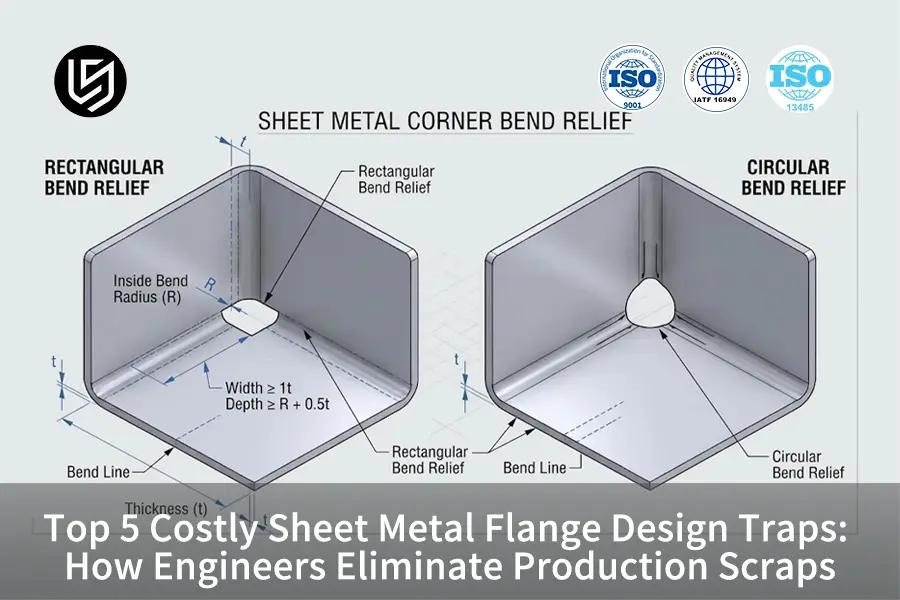
pliage de tôle Le terme « dégagement » désigne une découpe rectangulaire ou en forme de larme, usinée à l'endroit où une bride pliée rejoint un côté droit adjacent ou une autre bride perpendiculaire. Lors d'un formage à 90°, les forces de compression et de traction s'exercent sur la tôle et provoquent un bombement du matériau au niveau du pli. Sans ces encoches de décharge, le volume accru de ce bombement risque d'endommager le métal adjacent et de déformer la surface de montage de 1,2 mm. Chez LS Manufacturing, nous veillons à ce que les encoches de décharge, conçues par CAO, isolent complètement la déformation dans la zone de formage.
Critères de dimensionnement géométrique pour des fentes de décharge de contrainte efficaces
Pour une isolation efficace des zones de déformation, le rapport géométrique des rainures de décharge doit respecter certaines limites. La largeur de la rainure doit être égale ou supérieure à l'épaisseur de la tôle (1t), tandis que sa profondeur doit dépasser le point de tangence au rayon de courbure intérieur d'au moins la moitié de l'épaisseur (R + 0,5t). Les rainures de décharge rectangulaires sont particulièrement efficaces sur les poinçonneuses à tourelle CNC et les lasers à fibre, tandis que les rainures circulaires ou en forme de goutte d'eau réduisent la sensibilité aux entailles des supports aérospatiaux sujets aux vibrations.
Conséquences d'un assemblage sans découpes de dégagement
La suppression des évidements, dans le but de réduire le temps de conception CAO, entraîne de sérieux inconvénients lors de l'assemblage. Le déplacement de matière au niveau des angles vifs provoque un plissement incontrôlé des brides planes, rendant impossible l'étanchéité des joints dans les boîtiers IP65. De plus, l'ébavurage et le meulage manuels secondaires nécessaires à l'alignement des pièces engendrent un surcoût de 4,50 $ à 8,00 $ par pièce, et endommagent la couche de revêtement anticorrosion.
Que faire pour éviter la déformation des trous due au gauchissement de la tôle ?
La distorsion des trous peut être décrite comme l'ovalisation et l'élargissement du pas de vis dus à leur positionnement dans la zone de déformation plastique autour de la ligne de pliage. Lors du pliage, la zone de tôle située à deux fois l'épaisseur au-delà de la tangence de la ligne de pliage se déforme fortement. De ce fait, les trous situés dans cette zone de déformation prennent une forme de larme. Par conséquent, l'installation de fixations filetées, de goujons et de visserie PEM devient immédiatement impossible. LS Manufacturing établit des zones d'exclusion géométriques strictes sur tous les dessins des clients pour une fixation 100% sécurisée.
Les recommandations de distance d'exclusion entre le trou et le pli, en fonction de la géométrie de la découpe, sont présentées dans le tableau ci-dessous :
|
Type de découpe |
Distance minimale d'exclusion |
Mécanisme de déformation empêché |
Alternative au procédé secondaire |
|
Trou de dégagement rond standard |
≥ 2,5t + Rayon de courbure |
Allongement de l'alésage et ovalisation du diamètre |
Alésage CNC après pliage |
|
Trou fileté / PEM à sertir |
≥ 3,0t + Rayon de courbure |
Pas de filetage, distorsion du pas et arrachement du sertissage |
outillage de sertissage de presse secondaire |
|
Fente rectangulaire longue pour fil |
≥ 3,5 t + Rayon de courbure |
Gonflement et effondrement de bordure d'un mur non soutenu |
languettes de relief laser liées au pont |
|
Trou de vis fraisé |
≥ 3,5 t + Rayon de courbure |
Déformation asymétrique du biseau et têtes desserrées |
Alésage secondaire CNC |
Les chiffres expliqués : des perspectives techniques dans le monde réel
LS Manufacturing exploite une unité de fabrication numérique ultramoderne de 8 000 mètres carrés, entièrement certifiée ISO 9001:2015 et AS9100D, normes de systèmes de qualité pour l'aérospatiale. Ce guide technique a été rédigé par Gloria, architecte de solutions de fabrication senior et experte en prototypage et fabrication rapides, forte de plus de 15 ans d'expérience en ingénierie de précision. Les informations techniques présentées ici ont été élaborées en collaboration avec nos ingénieurs d'outillage senior expérimentés et s'appuient sur des données concrètes issues de l'évaluation annuelle de plus de 1 200 projets CAO clients.
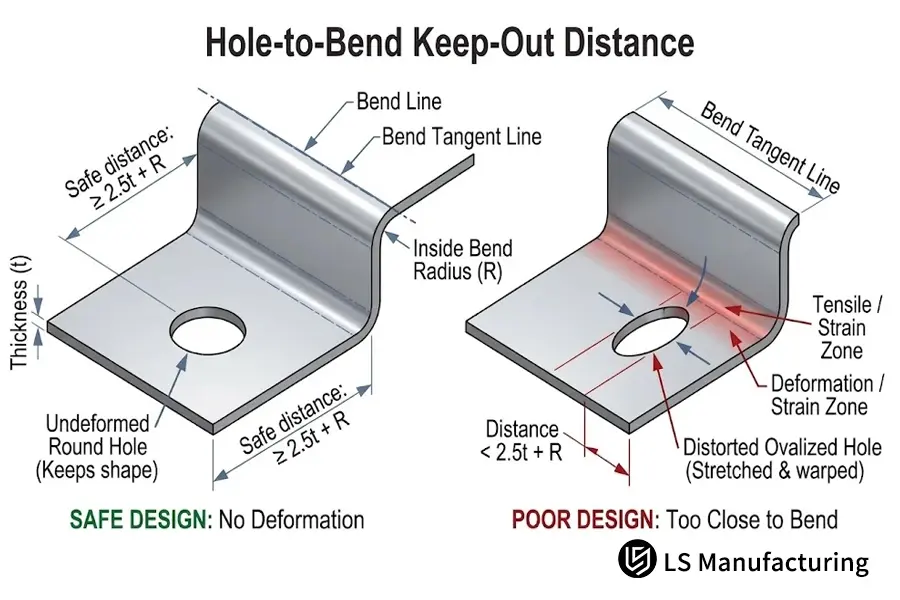
Figure 3 : Limite de la zone de déformation plastique et jeu d'exclusion requis (Distance ≥ 2,5t + R) empêchant l'ovalisation du trou et la défaillance de la rétention de la fixation PEM.
Pourquoi les brides coniques nécessitent-elles des pattes de support dédiées ?
Une bride conique est un élément de tôle incliné dont la forme extérieure se rétrécit progressivement dans le sens du formage, contrairement à une bride à bord parallèle. Lorsqu'une ébauche de tôle est introduite dans la presse plieuse CNC avec un profil non parallèle, il est impossible d'obtenir un contact constant en deux points avec la butée arrière, faute de bord plat pour le repérage. Ceci provoque un mouvement dynamique de la tôle pendant le déplacement du poinçon et entraîne une distorsion angulaire importante des pièces produites. LS Manufacturing résout le problème d'instabilité de la butée arrière grâce aux deux procédés de fabrication suivants :
- Processus A : Exigence minimale de bord plat : Prévoir un bord non conique d'une longueur minimale de 4t à l'extrémité de la bride afin de permettre un positionnement plat suffisant avec les doigts de la presse plieuse.
- Processus B : Positionnement temporaire des languettes d'alignement : Ajoutez des languettes d'alignement jetables à l'imbrication du patron plat laser. Ces languettes assurent un alignement perpendiculaire avec les butées arrière et peuvent être facilement détachées le long des micro-joints après le pliage.
En intégrant des languettes d'enregistrement sacrificielles dans la CAO, les équipes d'ingénierie obtiennent une répétabilité de contour précise de ±0,01 mm à ±0,02 mm sur des profils de châssis irréguliers sans concevoir d'outillage spécialisé coûteux.
Quels sont les facteurs qui déterminent le coût pratique de l'outillage pour le travail de la tôle ?
Le coût de l'outillage pour le travail de la tôle comprend l'achat de jeux de poinçons et matrices spécifiques, d'outils d'essuyage sur mesure et les temps d'arrêt machine liés aux changements d'outils. Spécifier des rayons intérieurs non conformes ou plusieurs rayons de pliage sur une même tôle oblige les opérateurs de presse plieuse à changer de machine successivement, ce qui augmente les coûts de production. LS Manufacturing recommande aux ingénieurs de standardiser les rayons de pliage pour tous les éléments de dessin afin de simplifier les opérations de réglage et de réduire ainsi les coûts de fabrication de 22,5 %.
Le tableau ci-dessous présente une matrice illustrant comment le choix des brides influe sur le coût économique de l'outillage en atelier :
|
Choix de conception |
Impact de l'outillage |
Temps d'arrêt de configuration |
Impact sur le coût unitaire |
|
Rayons unifiés (Tous les R = 1t) |
outillage standard pour presse plieuse |
Frais de démontage nuls |
Scénario de référence (coût global le plus bas) |
|
Rayons mixtes (R = 1t et 3t sur la même partie) |
Outillage segmenté multi-étapes |
+45 min par lot de préparation |
+18 % d'augmentation des coûts |
|
Angles internes vifs (rayon nul) |
Outils de poinçonnage personnalisés |
+2 semaines pour l'approvisionnement en outils |
+25 % d'augmentation des coûts |
|
Brides adjacentes sans dégagement |
Meulage manuel des postformages |
recyclage et réparation continus |
+35 % d'augmentation des coûts |
Comment une méthodologie DFM stricte garantit-elle une qualité de production constante ?
Conception pour la fabrication (DFM) L'analyse de la fabricabilité (DFM) est un domaine de l'ingénierie qui examine les modèles CAO 3D en tenant compte des contraintes de fabrication physique avant toute découpe de métaux et création d'outillage. Grâce à l'analyse préalable des jeux de poinçonnage des presses plieuses, des déductions de pliage et des éventuelles interférences, les ingénieurs de production peuvent identifier les problèmes géométriques sans immobilisation machine. Chez LS Manufacturing, nous utilisons des systèmes automatisés de contrôle DFM qui comparent chaque fichier téléchargé selon les tolérances de la norme ISO 2768-f, éliminant ainsi les rebuts et réduisant les délais de livraison.
Simulation numérique du facteur K et de la tolérance de pliage
Le calcul des patrons dépliés dépend entièrement de la précision de la déduction des plis par CAO et des coefficients K réels du matériau (rapport entre la position de l'axe neutre et l'épaisseur de la tôle). Les valeurs par défaut du logiciel diffèrent généralement de 0,2 mm à 0,5 mm par pli par rapport à l'outillage réel. Grâce à l'utilisation de coefficients K empiriques, obtenus lors de l'étalonnage de nos jeux d'outillage, nous garantissons des joints parfaitement étanches et l'absence de chevauchements d'angles dans les boîtiers à plusieurs brides.
Contrôle du jeu des brides et des risques de collision d'outils
Les profilés en U profonds et les brides de retour peuvent engendrer des risques de collision entre l'outil porte-poinçon/le piston et les opérations de pliage secondaire/tertiaire. Une simulation cinématique 3D du formage en amont de la production garantit un dégagement suffisant entre tous les profilés en U profonds et les profils aigus, pour les poinçons à col de cygne et les poinçons à angle droit. La vérification de la conception, qui prend en compte les risques de collision, permet d'apporter de légères modifications au profil de la bride, évitant ainsi le recours à des outils décalés coûteux.
Quand les ingénieurs ont-ils besoin de services de tôlerie sur mesure ?
Les services de tôlerie sur mesure sont essentiels lorsque les exigences de conception nécessitent une intégration des processus, des tolérances géométriques serrées et des normes de traitement de surface que les ateliers de tôlerie standard ne peuvent pas atteindre. Par exemple, pour les boîtiers électroniques ou les consoles médicales qui requièrent l'intégration de la découpe laser à fibre, du pliage à l'air, Fraisage CNC En raison des tolérances très serrées (±0,005 mm pour les sièges de paliers, installation de la visserie filetée ASME B1.1 et anodisation dure de type III MIL-A-8625), les entreprises spécialisées dans un seul domaine s'exposent à des risques importants liés à l'accumulation des tolérances. LS Manufacturing propose une fabrication à façon complète, entièrement conforme à la norme AS9100D.
- Intégrité des enceintes aérospatiales et médicales : Nos capacités combinées de fraisage CNC et de formage de précision permettent de réaliser des châssis présentant les caractéristiques requises en matière d'étanchéité environnementale, de blindage EMI et de rigidité aux vibrations.
- Usinage secondaire complexe multi-axes : Les pièces nécessitant des tolérances de positionnement inférieures au millimètre sur les faces formées sont usinées à l'aide d'une machine CNC 5 axes à haute vitesse et précision grâce à la technologie CMM Zeiss.
- Exigences strictes en matière de traitement de surface : Les pièces nécessitant une anodisation dure de 50 μm avec une résistance à la corrosion par brouillard salin ASTM B117 de 1 000 heures peuvent atteindre ce niveau de résistance dans nos installations de traitement de surface internes certifiées.
Le recours à un seul fournisseur certifié ISO pour réaliser toutes ces opérations permettra d'éliminer les retards logistiques entre fournisseurs tout en vous permettant de suivre vos dimensions.
Étude de cas : Formage sur mesure par LS Manufacturing pour boîtier d’endoscope médical
Problème d'ingénierie : Un fabricant d'instruments médicaux de premier plan rencontrait des difficultés majeures de production suite à la fabrication pilote d'une console de commande d'endoscope en aluminium. Le premier modèle CAO du client exigeait l'utilisation de tôle d'aluminium 6061-T6 de 2,0 mm d'épaisseur, avec des brides de châssis internes de 5,0 mm de longueur (bien inférieures à la limite de sécurité pour un emboutissage en V). De plus, les angles étaient dépourvus de dégagements de pliage, tandis que les trous d'alignement étaient espacés de seulement 2,0 mm de la ligne de pliage à 90°. Lors des essais de fabrication pilotes réalisés avec un sous-traitant habituel, un taux de rebut catastrophique de 18,4 % a été constaté : les brides sous-dimensionnées s'inséraient dans les cavités de la matrice et les trous d'alignement critiques étaient allongés jusqu'à 0,35 mm, entraînant un étirement des écrous PEM.
Analyse et résolution de problèmes DFM : Les experts en ingénierie de LS Manufacturing ont réalisé une analyse DFM approfondie et une refonte de la forme du boîtier. La longueur des brides a été optimisée à 9,0 mm (conformément à la règle minimale ≥ 4t + R par rapport à l'ouverture de matrice de 8t). Des trous de détente de 2,0 mm x 3,0 mm ont été ajoutés à toutes les jonctions perpendiculaires des brides. Afin de limiter la microfissuration aux joints de grains de l'aluminium 6061-T6, notre équipe a appliqué un recuit de détente par induction localisé intermédiaire, ainsi qu'un étalonnage des courbes de compensation de pression dynamique de la presse plieuse.
Résultats de production quantifiables : Les modifications techniques ont permis une transformation radicale du processus de production. Le taux de rebut a été réduit de 18,4 % à 2,3 %. Le coût unitaire de production a diminué de 80,00 $ à 62,00 $, soit une économie de 22,5 %. De plus, grâce à la suppression des réglages multi-outils et des retouches, le délai de production des 500 premières unités a été ramené de 14 à 9 jours (amélioration de 35,7 %). Des tolérances de ±0,005 mm ont été obtenues pour les trous de fixation de précision grâce à la finition CNC des surfaces pliées.
Conformité et vérification : Les boîtiers fabriqués ont subi des contrôles qualité conformes à la norme AS9100D. Les pièces ont reçu un traitement d'anodisation dure de type III classe 1 (50 µm d'épaisseur) selon la norme MIL-A-8625 et ont passé avec succès le test de brouillard salin neutre ASTM B117 pendant 1 000 heures, sans corrosion par piqûres. Leurs dimensions ont été vérifiées à l'aide d'une machine à mesurer tridimensionnelle Zeiss, avec une précision de 0,0009 mm.
Source des données et référence : Base de données de production de tôles pour dispositifs médicaux de LS Manufacturing, Journal de projet n° MED-2026-084 (Plus de 1 200 pièces en tôle évaluées).
FAQ
Comment l'épaisseur de la tôle influence-t-elle le calcul de la longueur minimale de la bride ?
Les longueurs minimales des brides varient directement avec l'épaisseur de la tôle selon la formule L ≥ 4t + R, ce qui garantit que la pièce à usiner couvre l'ouverture standard de 8t de la matrice en V sans glisser dans sa cavité pour fournir une précision de pliage à l'air garantie de ±0,01 mm pour LS Manufacturing.
Pourquoi l'aluminium 6061-T6 est-il sujet à la fracture lors du processus de pliage de la tôle ?
Du fait de son durcissement par précipitation et de son faible allongement à température ambiante, l'alliage 6061-T6 se rompt lorsqu'il est formé autour de rayons de courbure aigus. LS Manufacturing réduit la fracturation des grains en prévoyant un rayon intérieur ≥ 1,5 à 2 tonnes et en appliquant un traitement thermique local par induction pour détendre les contraintes.
Quelle est la tolérance typique des outils de pliage de précision des tôles ?
Grâce à l'utilisation de presses plieuses CNC calibrées, ainsi que de systèmes de suivi d'angle laser automatiques, LS Manufacturing est capable de maintenir des tolérances linéaires de ±0,01 mm à ±0,02 mm et des tolérances angulaires de ±0,5°.
Les trous déformés autour de la ligne de pliage sont-ils réparables ?
Il est impossible de corriger les trous ovales pour obtenir une tolérance cylindrique par retouche à froid. LS Manufacturing répond aux exigences de tolérance très strictes des trous dans la zone de pliage grâce à un fraisage CNC secondaire de précision, avec un écartement centre à centre de ±0,005 mm.
Quel est l'effet de la dimension du dégagement de flexion sur la rigidité structurelle ?
Un dégagement de flexion trop faible provoque des déchirures du matériau, tandis qu'un dégagement trop important engendre une rigidité structurelle et une faible efficacité de blindage électromagnétique. Chez LS Manufacturing, le dégagement de flexion est maintenu à 1t de largeur et R+0,5t de profondeur afin de garantir une planéité de la plaque de base de Ra 1,6 μm, optimisant ainsi la rigidité en torsion.
Quel est l'impact sur le délai de livraison de la spécification de rayons de courbure courants sur un châssis ?
La spécification commune du rayon de pliage permet le formage complet des pièces en une seule opération de pliage, sans changement d'outil. Chez LS Manufacturing, cette pratique réduit le temps de cycle de 35,7 %, ramenant le délai de production de 14 à 9 jours.
Quel est l’impact de l’anodisation dure sur la tolérance dimensionnelle des brides cintrées ?
L'anodisation dure de type III (norme MIL-A-8625) crée une épaisseur de film totale de 50 µm (25 µm de pénétration et 25 µm de croissance en surface). LS Manufacturing intègre cette croissance dans la conception du modèle CAO afin d'éviter toute interférence lors de l'assemblage après revêtement.
Pourquoi LS Manufacturing demande-t-elle des dessins CAO 3D pour la conception, la fabrication et l'assemblage (DFMA) à un stade aussi précoce ?
Les dessins 3D STEP et IGES permettent d'automatiser la simulation cinématique du dépliage de la tôle, le calcul précis du facteur K et la vérification des interférences de poinçonnage. LS Manufacturing propose une évaluation DFMA complète dans les deux heures suivant la réception du fichier.
Conclusion
La meilleure façon d'éviter les coûts imprévus liés aux rebuts et les retards est de respecter les principes de base de la conception des brides en tôle, tels que les jeux de longueur de bride, le rayon intérieur approprié et les encoches de détente. Chez LS Manufacturing, nos certifications ISO 9001:2015 et AS9100D (aérospatiale), associées à nos presses plieuses CNC et 5 axes Nos services d'usinage secondaire nous permettent de prendre en charge les conceptions de tôlerie les plus complexes et de livrer des pièces de production parfaites.
Étape d'intervention technique : Des tolérances de perçage trop serrées ou des fissures sur les brides compromettent-elles le démarrage de votre production ? Téléchargez dès maintenant vos fichiers CAO 2D et 3D (STEP, IGES ou DXF) sur le portail de devis de LS Manufacturing. Notre équipe d'ingénieurs vous fournira une analyse DFM détaillée et un devis en seulement 2 heures !