Русский


Вкратце: Прецизионная штамповка Выбор способа гибки — с помощью пневматического пресса или гибочного станка — зависит от геометрии фланцев, требований к разгрузке при изгибе и размеров партии. Внедрение унифицированных методов гибки. Радиус изгиба (R ≥ 1t) и фланец длины ≥ 4t + R Гарантирует отсутствие проскальзывания штампа, снижает брак с 18,4% до 2,3% и минимизирует затраты на настройку оснастки на 22,5%.
С переходом быстрое прототипирование В массовом производстве деталей из листового металла команды инженеров-конструкторов регулярно сталкиваются с перерасходом средств и проблемами сборки, возникающими из-за незнания ограничений геометрии фланцев. Типичные субподрядные предприятия используют довольно свободные допуски ±0,05 мм, которые скрывают многочисленные риски формования, такие как разрыв углов, деформация отверстий для крепежных элементов PEM и неправильно подобранные по размерам фланцы, проскальзывающие внутрь V-образной матрицы. Использование стандартизированных методов проектирования с учетом технологичности (DFM), согласно эмпирическим производственным данным, LS ManufacturingЭто помогает снизить процент брака с 18,4% до 2,3% и добиться экономии затрат на каждую деталь на 22,5%.
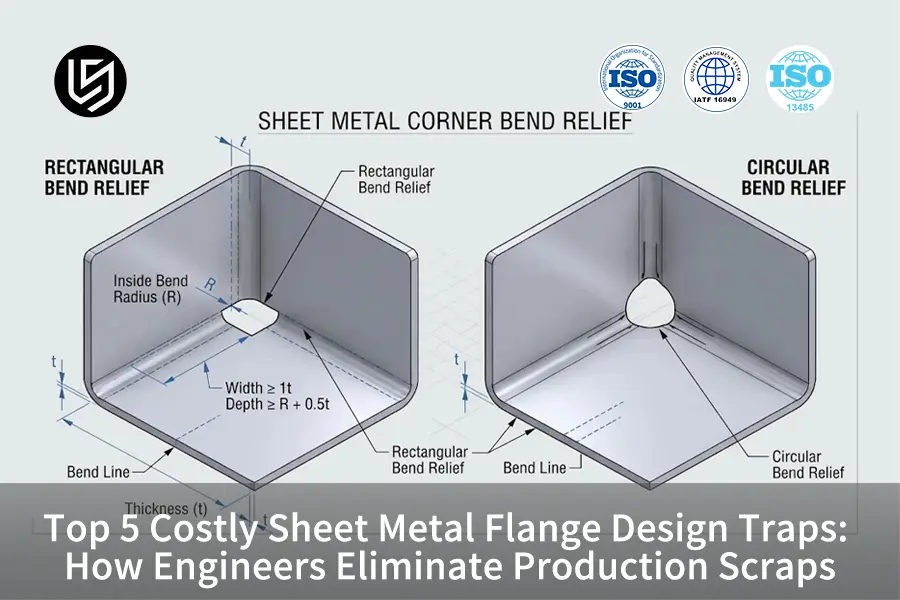
Краткое справочное руководство: Правила проектирования фланцев из листового металла
В представленной ниже матрице решений изложены важнейшие правила геометрического проектирования, необходимые математические пороговые значения и основные риски брака при изготовлении, которые можно предотвратить на прецизионных листогибочных прессах:
|
Особенность дизайна |
Стандартное эмпирическое правило |
Предотвращен основной риск образования отходов |
Достижимый допуск |
|
Минимальная длина фланца |
≥ 4t + Радиус изгиба (R) |
Проскальзывание в полость V-образной матрицы, смятые края, угловая погрешность. |
±0,01 мм – ±0,02 мм |
|
Внутренний радиус изгиба |
≥ 1 т (мягкая сталь / мягкий алюминий) |
Растяжение внешних зерен, сильное микрорастрескивание, разрушение. |
Ra 1,6 мкм Поверхность |
|
Глубина разгрузки изгиба |
≥ Радиус изгиба + 0,5t (Ширина ≥ 1t) |
Разрыв смежного фланца, деформация углов, потеря плоскостности. |
Класс ISO 2768-f |
|
Расстояние от отверстия до изгиба |
≥ 2,5 т + Радиус изгиба |
Овальность отверстия, деформация резьбы, вырывание крепежного элемента |
±0,005 мм (вторичная обработка на станке с ЧПУ) |
|
Ширина конусного фланца |
≥ 4t на самом узком плоском конце |
Несоосность заднего упора, искаженные углы изгиба, скручивание. |
±0,01 мм – ±0,02 мм |
Краткое содержание: Соблюдение этих геометрических ограничений при создании первой модели в САПР позволяет изгибание воздуха Это очень просто и избавляет от необходимости ручной доработки на верстаке.
Основные выводы для групп по закупкам и механическому проектированию
- Коэффициент поддержки кристалла: Длина фланца должна быть достаточной для обеспечения опоры на 4t + R внутри 8t V-образного отверстия матрицы, чтобы предотвратить скольжение материала в карман матрицы во время гибки пресса.
- Снятие стресса: Отверстия прямоугольной или круглой формы (глубина > R + 0,5t) помогают предотвратить разрывы из-за перпендикулярных соединений фланцев и обеспечивают плоскостность шасси.
- Крепление гаек/отверстий для центровки PEM: Расстояние между отверстиями/изгибами ≥ 2,5t + R предотвращает растяжение отверстий и обеспечивает жесткую фиксацию гаек/центрирующих отверстий PEM.
- Экономия за счет стандартизации оснастки: Использование одинакового радиуса изгиба во всей конструкции сокращает количество переналадок станков и снижает производственные затраты на 22,5%.
Почему минимальная длина фланца приводит к образованию отходов при работе на листогибочном прессе?
Минимальная длина фланца — это последнее габаритное ограничение, крайне необходимое для того, чтобы заготовка из листового металла могла пройти через опоры листогибочного пресса. V-die Раскрытие происходит во время процесса формования. Если инженер проектирует длину фланца меньше 4t + радиус изгиба, то кромка листового металла не будет иметь физического контакта с плечами матрицы до начала процесса пластической деформации. Для установки матрицы на 8t, если размеры фланца меньше допустимого значения, происходит преждевременное скольжение фланца в матрицу, что приводит к угловым ошибкам от 3° до 7°, деформации кромки и необратимому вдавливанию пуансона.
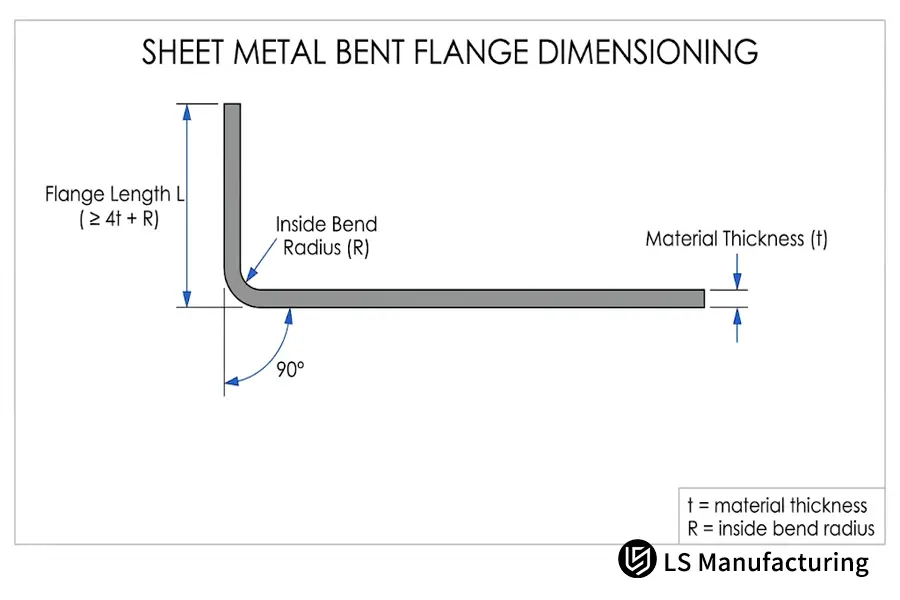
Рисунок 2: Стандартное двухмерное CAD-сечение, показывающее минимальную длину фланца L (≥ 4t + R), измеренную от свободного края до внешней касательной к изгибу.
Ниже показано влияние размеров длины фланца на оснастку листогибочного пресса:
|
Параметр длины фланца |
Статус поддержки инструментов |
Формирование уровня риска |
Влияние на стоимость и количество отходов |
|
< 2,5 т + R (сильно заниженная масса) |
Отсутствие контакта плеча в 8-тонной матрице |
Критическая ситуация (проскальзывание штампа / поломка инструмента) |
Немедленный брак (100% неудача при доработке) |
|
2,5 т до 3,5 т + R (пограничное значение) |
Нестабильный контакт трения |
Высокая степень (угловой перекос и заусенцы по краям) |
+20% времени регулировки цикла работы станка |
|
≥ 4t + R (стандартное правило) |
Полная двусторонняя поддержка плечевого пояса |
Нулевой риск (стабильное изгибание воздуха) |
Оптимальная себестоимость единицы продукции и нулевой уровень брака в базовом варианте |
Как стандартный радиус изгиба может предотвратить растрескивание наружных волокон?
Внутренний радиус определяет величину растягивающего напряжения, которое будет воздействовать на зернистую структуру внешнего слоя листового материала. При выборе чрезвычайно малого внутреннего радиуса, особенно при выборе острого угла с нулевым радиусом в материалах, упрочненных при деформации или отпуске, например, Алюминий 6061-T6 или твердокатаной нержавеющей стали, это создает чрезвычайно высокое напряжение на внешней зернистой структуре, превышающее ее присущую способность к удлинению, что приводит к сильному микротрещинообразованию и поверхностному разрушению вдоль оси изгиба, вызывая усталостное разрушение под воздействием динамических нагрузок при эксплуатации. LS Manufacturing Исключает разрушение наружных зерен за счет использования проверенной трехэтапной процедуры настройки листогибочного пресса:
- Шаг 1: Калибровка радиуса изгиба в соответствии с пластичностью материала: установите внутренний радиус изгиба равным 1t или более для пластичных материалов (таких как алюминий 5052-H32 и низкоуглеродистая сталь) и 2t или более для менее пластичных термообработанных материалов (например, материал 6061-T6).
- Шаг 2: Ориентация линии изгиба относительно прокатного полотна: Любую линию изгиба под углом 90° следует располагать поперек прокатного полотна листового металла, если это позволяет размещение заготовок, избегая распространения трещин.
- Шаг 3: Полировка Контактная поверхность инструментов: Используйте прецизионно заточенные и закаленные пуансоны с шероховатостью поверхности Ra 1,6 мкм, которые будут распределять силы трения по всей дуге.
Инженеры, использующие одинаковые радиусы изгиба для всех компонентов, экономят время на замене инструментов и, таким образом, обеспечивают высокий выход годной продукции, а также целостность конструкции без образования поверхностных трещин.
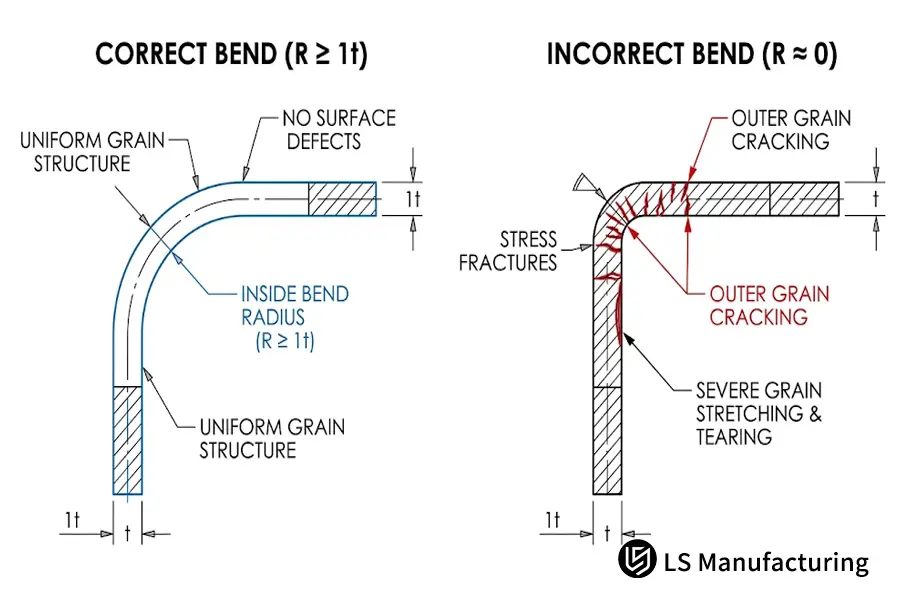
Рисунок 1: Механизм микротрещинообразования в острых углах с нулевым радиусом в сравнении с равномерным распределением напряжений при использовании рекомендуемого внутреннего радиуса изгиба (R ≥ 1t).
Почему выравнивание листового металла при изгибе имеет решающее значение для плоскостности детали?
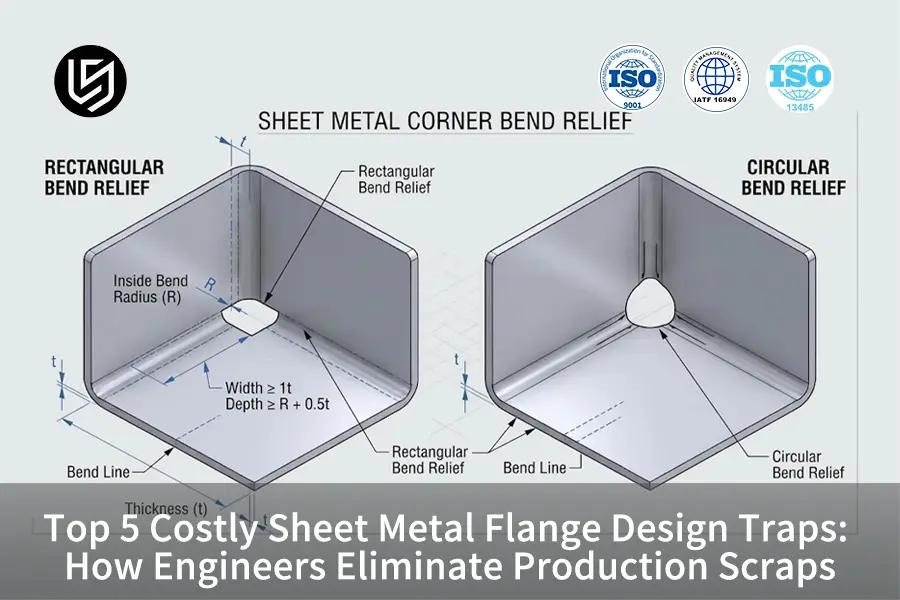
Изгиб листового металла Выемка для снятия напряжений представляет собой специально разработанный прямоугольный или каплевидный вырез, создаваемый в точке соединения изогнутого фланца с прилегающей прямой стороной или другим перпендикулярным фланцем. В процессе формовки под углом 90° сжимающие и растягивающие силы действуют по всей поверхности листа, вызывая выпучивание материала в области изгиба. Без специальных выемок для снятия напряжений увеличенный объем такого выпучивания разрывает прилегающий металл и деформирует прилегающую монтажную поверхность на 1,2 мм. В компании LS Manufacturing гарантируется, что созданные в CAD выемки для снятия напряжений полностью изолируют деформацию в пределах зоны формовки.
Геометрические критерии определения размеров эффективных прорезей для снятия напряжения
Для эффективной изоляции зон деформации геометрическое соотношение компенсационных пазов должно оставаться в определенных пределах. Ширина компенсационного паза должна быть равна или превышать толщину листового металла (1t), а глубина компенсационного паза должна превышать касательную точку от внутреннего радиуса изгиба как минимум на половину толщины (R + 0,5t). Прямоугольные компенсационные пазы наиболее эффективны на координатно-пробивных станках с ЧПУ и волоконных лазерах, в то время как круглые/каплевидные пазы снижают чувствительность к выемкам в подверженных вибрации аэрокосмических кронштейнах.
Последствия сборки без компенсационных разрезов
Последствия удаления вырезов для уменьшения времени проектирования в САПР приводят к серьезным производственным недостаткам при сборке. Смещение материала на острых углах вызывает неконтролируемое образование складок на плоских фланцах, что делает невозможным герметизацию в корпусах со степенью защиты IP65. Кроме того, дополнительная ручная зачистка и шлифовка, необходимые для выравнивания деталей, приводят к дополнительным затратам в размере от 4,50 до 8,00 долларов за деталь, а также повреждают антикоррозионный защитный слой.
Что делать, чтобы предотвратить деформацию отверстий из-за коробления листового металла?
Деформация отверстий может быть описана как овальное расширение и увеличение шага резьбы из-за размещения отверстий, пазов или вырезов в зоне пластической деформации вокруг линии изгиба. В процессе изгиба область листового металла, расположенная на расстоянии, в 2 раза превышающем толщину листа, за касательной к линии изгиба, сильно деформируется. Таким образом, отверстия, расположенные в этой зоне деформации, приобретают форму капли. Следовательно, установка резьбовых крепежных элементов, штифтов и крепежных деталей PEM становится немедленно невозможной. Компания LS Manufacturing устанавливает строгие геометрические ограничения на всех чертежах заказчика для обеспечения 100% надежного крепления.
Рекомендации по расстоянию от отверстия до изгиба в зависимости от геометрии выреза представлены в таблице ниже:
|
Тип элемента выреза |
Минимальное расстояние, на котором нельзя находиться |
Механизм деформации предотвращен |
Альтернативный вторичный процесс |
|
Стандартное круглое сквозное отверстие |
≥ 2,5 т + Радиус изгиба |
Удлинение канала и овализация диаметра |
Обработка на станке с ЧПУ после гибки |
|
Резьбовое / PEM-зажимное отверстие |
≥ 3,0 т + Радиус изгиба |
Шаг резьбы, искажение шага резьбы и вырывание заклепки |
Вторичная прессовая зажимная оснастка |
|
Длинный прямоугольный / проволочный паз |
≥ 3,5 т + Радиус изгиба |
Выпучивание незакрепленной стены и обрушение краев |
Лазерные рельефные пластины, закрепленные мостом |
|
Отверстие для винта с потайной головкой |
≥ 3,5 т + Радиус изгиба |
Асимметричное искажение фаски и неплотно прилегающие головки |
Вторичное зенкование на станке с ЧПУ |
Объяснение цифр: технические аспекты в реальном мире
Компания LS Manufacturing располагает современным цифровым производственным комплексом площадью 8000 квадратных метров, полностью аккредитованным по стандартам ISO 9001:2015 и AS9100D (системы качества для аэрокосмической отрасли). Данное техническое руководство написано Глорией, старшим архитектором производственных решений и экспертом по быстрому прототипированию и быстрому производству, имеющей более чем 15-летний опыт работы в области точного машиностроения. Представленная здесь техническая информация разработана в сотрудничестве с нашими опытными старшими инженерами-оснастщиками и основана на реальных данных, полученных в ходе оценки более 1200 заказов клиентов в CAD-системах ежегодно.
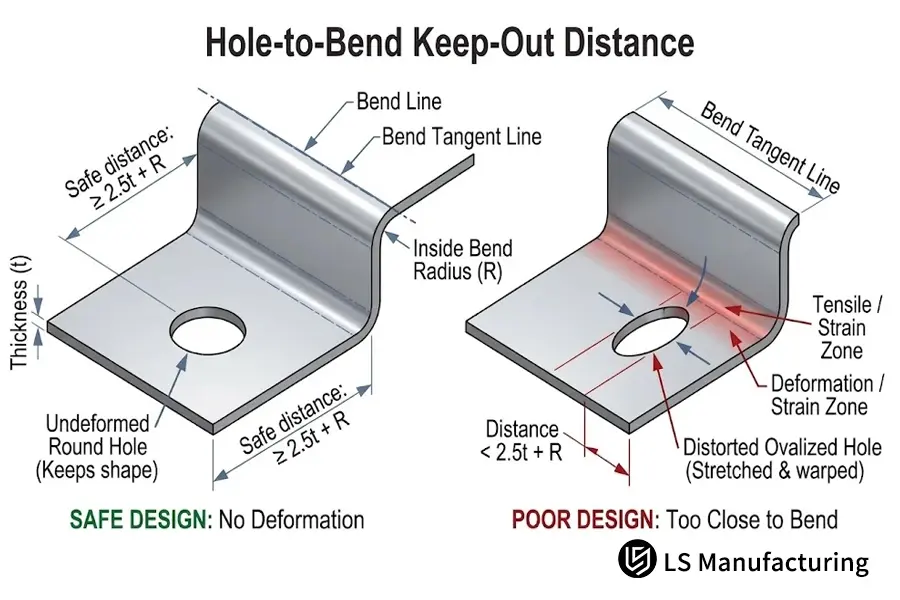
Рисунок 3: Граница зоны пластической деформации и необходимый зазор (расстояние ≥ 2,5t + R), предотвращающий овальную деформацию отверстия и нарушение фиксации крепежного элемента PEM.
Почему для конических фланцев требуются специальные опорные выступы?
Конический фланец — это наклонный элемент из листового металла, внешняя форма которого постепенно сужается по направлению формования, в отличие от фланца с параллельным краем. Когда заготовка из листового металла подается в листогибочный пресс с ЧПУ с непараллельным профилем, невозможно обеспечить постоянный двухточечный контакт с упором заднего упора, поскольку отсутствует плоский край для совмещения. Это вызывает динамическое перемещение листового металла во время перемещения пуансона и приводит к значительной угловой деформации изготовленных деталей. Компания LS Manufacturing решает проблему нестабильности заднего упора, используя следующие два производственных процесса:
- Процесс А: Минимальные требования к плоской кромке: Обеспечьте минимальную неконическую кромку длиной 4t на конце фланца, чтобы обеспечить достаточную плоскую прилегание к пальцам листогибочного пресса.
- Процесс Б: Временное размещение выравнивающих выступов: Добавьте одноразовые выравнивающие выступы к шаблону для лазерной раскройки. Выравнивающие выступы обеспечивают точное совмещение с задними упорами и легко отламываются вдоль линий микросоединений после завершения процесса гибки.
Внедрение в САПР дополнительных регистрационных выступов позволяет инженерным группам достигать высокой точности контура ±0,01–±0,02 мм для неровных профилей шасси без необходимости проектирования дорогостоящих специализированных приспособлений.
Какие факторы определяют практическую стоимость оснастки для обработки листового металла?
Стоимость листового металла включает в себя фактические затраты на приобретение конкретных комплектов пуансонов и матриц, нестандартных инструментов для зачистки, а также время простоя оборудования из-за смены инструментов. Указание несоответствующих внутренних радиусов или нескольких радиусов изгиба на одном листе приведет к тому, что операторам листогибочных прессов придется последовательно менять станки, что увеличит производственные затраты. Компания LS Manufacturing рекомендует инженерам стандартизировать радиусы изгиба во всех элементах чертежа для упрощения операций с одной настройкой, что позволит снизить себестоимость изготовления на 22,5%.
Ниже представлена матрица, показывающая, как выбор фланцев влияет на экономическую стоимость оснастки в цехе:
|
Выбор дизайна |
Влияние инструментов |
Время простоя при настройке |
Влияние на себестоимость единицы продукции |
|
Объединенные радиусы (все R = 1t) |
Стандартная оснастка для листогибочного пресса |
Нулевые затраты на демонтаж |
Базовый уровень (минимальная общая стоимость) |
|
Смешанные радиусы (R = 1t и 3t на одной и той же детали) |
Многоступенчатая сегментированная оснастка |
+45 минут на подготовку партии |
Увеличение затрат на +18%. |
|
Острые внутренние углы (нулевой радиус) |
Специальные инструменты для пробивания отверстий в грунте |
+2 недели на закупку инструментов |
Увеличение затрат на +25%. |
|
Соседние фланцы без необходимости сброса давления |
Ручная шлифовка постформы |
Непрерывный процесс утилизации и ремонта |
Увеличение затрат на +35%. |
Как строгий подход DFM обеспечивает стабильное качество продукции?
Проектирование с учетом технологичности производства (DFM) LS Manufacturing — это инженерная область, которая исследует 3D CAD-модели на основе физических производственных соображений перед резкой металла и изготовлением оснастки. Поскольку возможно заранее проанализировать зазоры пуансонов листогибочного пресса, вычеты при изгибе и возможные помехи, инженеры-технологи могут выявлять геометрические проблемы без простоя оборудования для внесения необходимых изменений. В LS Manufacturing мы используем автоматизированные системы проверки DFM, которые сравнивают каждый загруженный файл в соответствии со стандартными допусками ISO 2768-f, исключая все будущие бракованные изделия и ускоряя сроки поставки.
Цифровое моделирование коэффициента K и припуска на изгиб.
Расчеты развернутой плоской развертки полностью зависят от точного определения изгиба в САПР и реальных K-факторов материала (отношение положения нейтральной оси к толщине листа). Значения по умолчанию в программном обеспечении обычно отличаются от реальных параметров на 0,2–0,5 мм на каждый изгиб. Благодаря использованию эмпирических K-факторов, полученных в процессе калибровки наших наборов инструментов, мы можем гарантировать идеально закрытые швы и отсутствие перекрытий углов в многофланцевых корпусах.
Проверка зазора фланца и столкновения инструментов.
Глубокие U-образные профили и возвратные фланцы могут создавать потенциальную опасность физического столкновения инструмента между держателем пуансона/поршнем и циклом вторичной/третичной гибки. Предварительное 3D-моделирование кинематики формования гарантирует достаточный зазор между всеми глубокими U-образными профилями и острыми профилями как для пуансонов типа «гусиная шея», так и для пуансонов с острыми концами. Проверка конструкции, учитывающая столкновения инструмента, позволяет вносить незначительные изменения в профиль фланца, что исключает необходимость использования дорогостоящих инструментов со смещением.
Когда инженерам требуются услуги по изготовлению изделий из листового металла на заказ?
Услуги по изготовлению изделий из листового металла на заказ крайне важны, когда требования к проектированию предполагают интеграцию технологических процессов, жесткие геометрические допуски и стандарты обработки поверхности, недоступные для стандартных цехов по обработке листового металла. Это особенно актуально для корпусов электронных устройств или медицинских консолей, где требуется интеграция лазерной резки волоконным лазером, гибки под давлением и т.д. фрезерование на станках с ЧПУ Из-за жестких допусков на подшипниковые седла ±0,005 мм, установки резьбовых соединений по стандарту ASME B1.1 и твердого анодирования по стандарту MIL-A-8625 Type III, компании, специализирующиеся только на одном направлении, создают существенные риски с точки зрения накопления допусков. Компания LS Manufacturing предоставляет полный спектр услуг контрактного производства с полным соответствием стандарту AS9100D:
- Целостность корпусов в аэрокосмической и медицинской отраслях: Благодаря нашим возможностям, сочетающим фрезерный станок с ЧПУ и прецизионную формовку, мы можем изготовить шасси с необходимой герметизацией от воздействия окружающей среды, экранированием от электромагнитных помех и виброустойчивостью.
- Сложная многоосевая вторичная обработка: Детали, требующие субмиллиметровых допусков позиционирования на формованных поверхностях, обрабатываются с помощью 5-осевых станков с ЧПУ с высокой скоростью и точностью с использованием технологии координатно-измерительных машин Zeiss.
- Строгие требования к обработке поверхности: Детали, требующие твердого анодирования толщиной 50 мкм с 1000-часовой стойкостью к коррозии в солевом тумане по стандарту ASTM B117, могут быть изготовлены на наших сертифицированных собственных производственных площадках для обработки поверхности.
Использование одного сертифицированного по стандарту ISO поставщика для выполнения всех этих операций позволит устранить логистические задержки между поставщиками и обеспечит контроль за размерами.
Пример из практики: Компания LS Manufacturing изготавливает на заказ корпуса для медицинского эндоскопа методом формовки.
Инженерная проблема: Крупный производитель медицинских инструментов столкнулся с серьезными проблемами в производстве из-за опытного запуска консоли управления эндоскопом из алюминия. Первая CAD-модель для клиента требовала использования листового алюминия марки 6061-T6 толщиной 2,0 мм с внутренними фланцами шасси длиной 5,0 мм (значительно меньше, чем можно было бы считать безопасным для V-образного растяжения матрицы). Кроме того, на угловых соединениях отсутствовали компенсационные элементы, а направляющие отверстия располагались всего в 2,0 мм от линии изгиба под углом 90°. В ходе опытных производственных циклов на обычном предприятии аутсорсинга был достигнут катастрофический процент брака в 18,4%, поскольку фланцы меньшего размера входили в полости матрицы, а критически важные направляющие отверстия удлинялись до 0,35 мм из-за растяжения гайки крепления PEM.
Анализ и решение проблем проектирования с учетом технологичности производства (DFM): Инженеры-эксперты компании LS Manufacturing провели тщательный анализ DFM (проектирование с учетом технологичности) и перепроектировали форму корпуса. Длина фланцев была оптимизирована до 9,0 мм (в соответствии с правилом минимума ≥ 4t + R относительно отверстия матрицы 8t). Во всех перпендикулярных соединениях фланцев были добавлены отверстия для снятия напряжений размером 2,0 мм x 3,0 мм. Для уменьшения микротрещин на границах зерен в алюминии 6061-T6 наша команда применила промежуточный локализованный индукционный отжиг для снятия напряжений, а также калибровку кривых компенсации динамического давления листогибочного пресса.
Результаты производства, поддающиеся количественной оценке: Внесенные инженерные изменения привели к кардинальному изменению производственного процесса. Уровень брака снизился с 18,4% до 2,3%. Себестоимость единицы продукции уменьшилась с первоначальных 80,00 до 62,00 долларов, что составляет экономию производственных затрат на 22,5%. Кроме того, благодаря отказу от многоинструментальной настройки и доработок, время выполнения заказа на первые 500 единиц сократилось с 14 дней до 9 дней (улучшение графика на 35,7%). Допуски для прецизионных монтажных отверстий ±0,005 мм были получены за счет обработки изогнутых поверхностей на станках с ЧПУ.
Соответствие требованиям и проверка: Изготовленные корпуса прошли проверку качества в соответствии со всеми требованиями документации AS9100D. Детали были покрыты твердым анодированием MIL-A-8625 Type III Class 1 (толщина 50 мкм) и успешно прошли 1000-часовое испытание в нейтральном солевом тумане ASTM B117 без образования точечных повреждений. Размеры деталей были проверены с помощью координатно-измерительной машины Zeiss с точностью до 0,0009 мм.
Источник данных и исходные данные: База данных по производству изделий из листового металла компании LS Manufacturing, журнал проекта № MED-2026-084 (проверено более 1200 деталей из листового металла).
Часто задаваемые вопросы
Как толщина листа влияет на расчет минимальной длины фланца?
Минимальная длина фланца прямо пропорциональна толщине листа по формуле L ≥ 4t + R, что гарантирует, что заготовка закрывает стандартное отверстие V-образной матрицы диаметром 8t, не соскальзывая в ее полость, обеспечивая гарантированную точность гибки в воздухе ±0,01 мм для LS Manufacturing.
Почему алюминий 6061-T6 склонен к растрескиванию в процессе гибки листового металла?
Благодаря своей склонности к осажденному упрочнению и низкой скорости удлинения при комнатной температуре, сплав 6061-T6 разрушается при формовке вокруг острых радиусов. Компания LS Manufacturing снижает разрушение зерен за счет обеспечения внутреннего радиуса ≥ 1,5t до 2t и локального снятия индукционных напряжений.
Каков типичный допуск на инструмент при прецизионной гибке листового металла?
Благодаря использованию калиброванных листогибочных прессов с ЧПУ и автоматических систем лазерного отслеживания углов, компания LS Manufacturing способна поддерживать линейные допуски в диапазоне ±0,01–±0,02 мм и угловые — в диапазоне ±0,5°.
Можно ли отремонтировать деформированные отверстия вокруг линии изгиба?
Отверстия, деформированные в овал, никогда не могут быть скорректированы до цилиндрической формы с помощью холодной доработки. Компания LS Manufacturing обеспечивает жесткие требования к допускам на отверстия в зоне изгиба с помощью дополнительной вторичной прецизионной фрезеровки на станках с ЧПУ с точностью до ±0,005 мм по центру.
Какое влияние оказывает размер изгибного зазора на жесткость конструкции?
Слишком малая степень зазора при изгибе приводит к разрыву материала, тогда как слишком большая степень зазора снижает жесткость конструкции и эффективность экранирования электромагнитных помех. В компании LS Manufacturing зазор при изгибе поддерживается шириной 1t и глубиной R+0,5t для сохранения плоскостности опорной пластины Ra 1,6 мкм, что оптимизирует жесткость на кручение.
Как влияет на сроки поставки указание стандартных радиусов изгиба для шасси?
Стандартная спецификация радиуса изгиба позволяет осуществлять полную формовку детали за одну операцию на листогибочном прессе без смены инструмента. Эта практика сокращает время цикла на 35,7% на предприятии LS Manufacturing, уменьшая срок выполнения заказа с 14 дней до 9 дней.
Каково влияние твердого анодирования на допуски по размерам изогнутых фланцев?
Твердое анодирование по стандарту MIL-A-8625 типа III обеспечивает общую толщину пленки 50 мкм (25 мкм проникновения и 25 мкм роста поверхности). Компания LS Manufacturing учитывает этот рост при проектировании плоской CAD-модели, чтобы избежать помех при сборке после нанесения покрытия.
Почему компания LS Manufacturing запрашивает 3D-чертежи CAD для DFMA на раннем этапе?
3D-чертежи в форматах STEP и IGES позволяют автоматизировать кинематическое моделирование развертки листового металла, точно рассчитывать коэффициент K и проверять наличие помех от пуансонов. Компания LS Manufacturing предоставляет комплексную оценку DFMA в течение 2 часов после получения файла.
Заключение
Лучший способ избежать непредвиденных затрат на брак и задержек в сроках — следовать основным принципам проектирования фланцев из листового металла, таким как зазоры по длине фланца, правильный внутренний радиус и выемки для снятия напряжений. В компании LS Manufacturing наши сертификаты ISO 9001:2015 и AS9100D, полученные в аэрокосмической отрасли, в сочетании с нашими листогибочными прессами с ЧПУ и 5-осевой Услуги вторичной механической обработки позволяют нам браться за самые сложные задачи по обработке листового металла и поставлять идеально изготовленные детали.
Этап инженерных действий: Жесткие допуски на отверстия или растрескивание фланцев ставят под угрозу начало производства? Загрузите свои 2D и 3D CAD-проекты (STEP, IGES или DXF) на портале LS Manufacturing прямо сейчас. Наша инженерная команда предоставит вам подробный анализ DFM и коммерческое предложение всего за 2 часа!