العربية


TL;DR: ختم دقيق تعتمد قرارات ثني الألواح بالهواء المضغوط على هندسة الحواف، ومتطلبات تخفيف الانحناء، وأحجام الدفعات. تطبيق نظام موحد نصف قطر الانحناء (R ≥ 1t) والشفة أطوال ≥ 4t + R يضمن عدم انزلاق القالب، ويقلل من الخردة من 18.4٪ إلى 2.3٪، ويقلل من تكلفة إعداد الأدوات بنسبة 22.5٪.
مع انتقال النماذج الأولية السريعة في مجال الإنتاج الضخم لأجزاء الصفائح المعدنية، تواجه فرق الهندسة الدقيقة بانتظام تجاوزات في التكاليف ومشاكل في التجميع ناتجة عن الجهل بقيود هندسة الحواف. تستخدم مرافق التعاقد من الباطن عادةً هوامش خطأ واسعة تبلغ ±0.05 مم، مما يخفي العديد من مخاطر التشكيل مثل تمزق الزوايا، وتشوه فتحات مثبتات PEM، وانزلاق الحواف ذات الأبعاد الخاطئة داخل تجويف قالب V. ويُعد استخدام ممارسات التصميم من أجل سهولة التصنيع (DFM) الموحدة، وفقًا لبيانات الإنتاج التجريبية من شركة LS للتصنيع، مما يساعد على تقليل معدل الخردة من 18.4٪ إلى 2.3٪ وتحقيق وفورات في التكاليف بنسبة 22.5٪ لكل جزء.
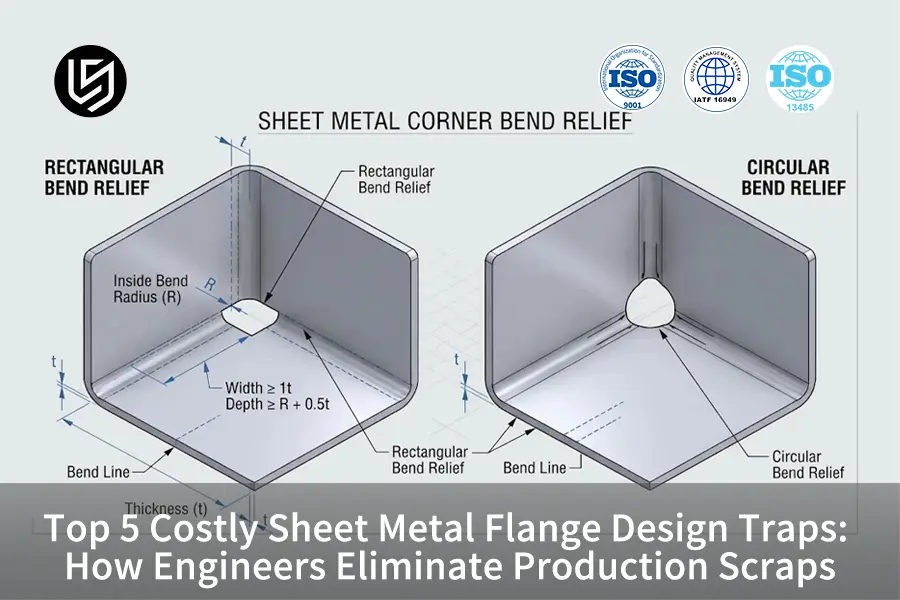
دليل مرجعي سريع: قواعد هندسة حواف الصفائح المعدنية
توضح مصفوفة القرار التالية قواعد التصميم الهندسي الحاسمة، والعتبات الرياضية المطلوبة، ومخاطر خردة التصنيع الأساسية التي يتم تجنبها في مكابس الثني الدقيقة:
|
ميزة التصميم |
قاعدة عامة |
تم تجنب مخاطر الخردة الأولية |
التسامح الممكن تحقيقه |
|
الحد الأدنى لطول الشفة |
≥ 4t + نصف قطر الانحناء (R) |
انزلاق في تجويف القالب على شكل حرف V، حواف مهشمة، خطأ زاوي |
±0.01 مم - ±0.02 مم |
|
نصف قطر الانحناء الداخلي |
≥ 1 طن (فولاذ طري / ألومنيوم لين) |
تمدد الحبيبات الخارجية، تشقق دقيق شديد، كسر |
سطح Ra 1.6 ميكرومتر |
|
عمق تخفيف الانحناء |
≥ نصف قطر الانحناء + 0.5t (العرض ≥ 1t) |
تمزق الحافة المجاورة، والتواء الزاوية، وفقدان التسطيح |
الفئة ISO 2768-f |
|
المسافة بين الثقب والانحناء |
≥ 2.5 طن + نصف قطر الانحناء |
تشوه الثقوب، تشوه الخيوط، انفصال المثبتات |
±0.005 مم (التحكم الرقمي الثانوي) |
|
عرض الشفة المدببة |
≥ 4t عند أضيق طرف مسطح |
عدم محاذاة المقياس الخلفي، زوايا الانحناء المائلة، الالتواء |
±0.01 مم - ±0.02 مم |
ملخص: إن الالتزام بهذه القيود الهندسية عند إنشاء النموذج الأول في برنامج التصميم بمساعدة الحاسوب (CAD) يجعل التحكم بالهواء سهل للغاية ويمنع أي إعادة عمل يدوية على طاولة العمل.
أهم النقاط التي يجب على فرق المشتريات والتصميم الميكانيكي مراعاتها
- نسبة دعم القالب: يجب أن يكون طول الشفة كافياً لتوفير الدعم على 4t + R داخل فتحة قالب V 8t لمنع انزلاق المواد إلى جيب القالب أثناء عملية الكبح بالضغط.
- تخفيف التوتر: تساعد فتحات التهوية في شكل مستطيل أو دائري (عمق > R + 0.5t) على تجنب التمزق بسبب الوصلات العمودية للحواف وتضمن استواء الهيكل.
- تثبيت صواميل/فتحات محاذاة PEM: إن تباعد الثقوب/الانحناءات ≥ 2.5t + R يمنع تمدد الثقوب ويوفر تثبيتًا قويًا لصواميل PEM/ثقوب المحاذاة.
- اقتصاديات توحيد الأدوات: إن استخدام نفس نصف قطر الانحناء في التصميم بأكمله يقلل من عدد عمليات الإعداد على الآلات ويخفض تكاليف الإنتاج بنسبة 22.5٪.
لماذا يؤدي الحد الأدنى لطول الشفة إلى ظهور مخلفات في مكبس الثني؟
يُعدّ الحد الأدنى لطول الحافة الحدّ النهائي للأبعاد الضروري جدًا لكي تتحرك قطعة المعدن الخام فوق أكتاف مكبس الثني. قالب على شكل حرف V يحدث الانفتاح أثناء عملية التشكيل. في حال صمم المهندس طول شفة أصغر من 4t + نصف قطر الانحناء، فلن تتلامس حافة الصفيحة المعدنية مع أكتاف القالب قبل عملية التشكيل اللدن. بالنسبة لإعداد قالب 8t، إذا كانت أبعاد الشفة أقل من القيمة المقبولة، فسيحدث انزلاق مبكر للشفة داخل القالب، مما يؤدي إلى أخطاء زاوية تتراوح بين 3° و7°، وتشوه في الحافة، وآثار دائمة للثقب.
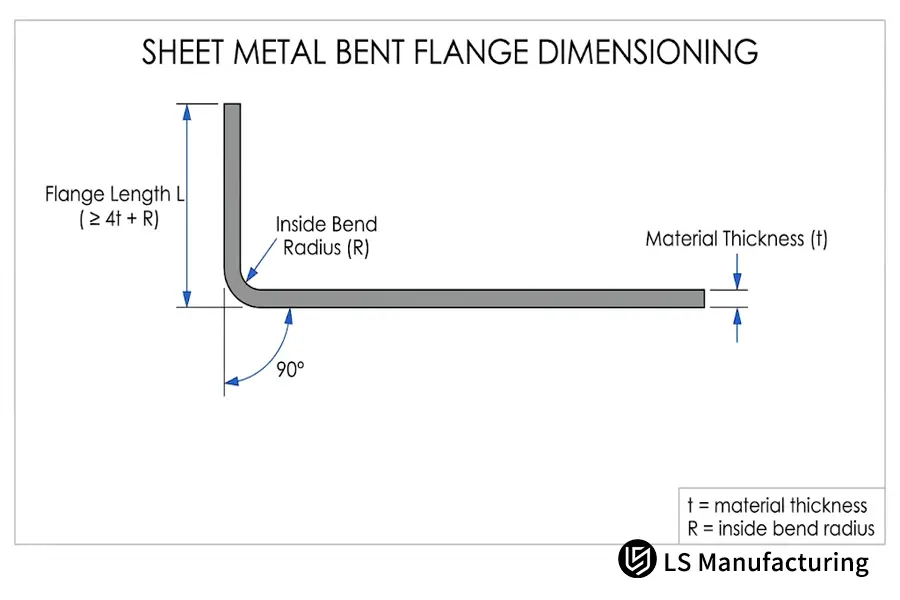
الشكل 2: مقطع عرضي هندسي ثنائي الأبعاد قياسي يوضح الحد الأدنى لطول الشفة L (≥ 4t + R) المحدد من الحافة الحرة إلى مماس الانحناء الخارجي.
فيما يلي تأثير أبعاد طول الشفة على أدوات مكابس الثني:
|
معلمة طول الشفة |
حالة دعم الأدوات |
مستوى المخاطر المتشكلة |
تأثير التكلفة والخردة |
|
< 2.5 طن + R (حجم صغير للغاية) |
انعدام التلامس مع الكتف في قالب 8 طن |
حرج (انزلاق القالب / تحطم الأداة) |
إتلاف فوري (فشل إعادة العمل بنسبة 100%) |
|
من 2.5 طن إلى 3.5 طن + R (على الحدود) |
تلامس احتكاكي غير مستقر |
مرتفع (انحراف زاوي وتآكل الحواف) |
زيادة وقت ضبط دورة الماكينة بنسبة 20% |
|
≥ 4t + R (القاعدة القياسية) |
دعم كامل للكتفين من الجانبين |
انعدام المخاطر (انحناء الهواء المستقر) |
التكلفة المثلى للوحدة وخط الأساس الخالي من الخردة |
كيف يمكن لنصف قطر الانحناء القياسي أن يمنع تشقق الحبيبات الخارجية؟
يُحدد نصف القطر الداخلي مقدار إجهاد الشد الذي سيقع على بنية حبيبات الطبقة الخارجية لمادة الصفيحة. عند اختيار نصف قطر داخلي صغير للغاية، وخاصةً زاوية حادة بنصف قطر صفري في المواد المُقسّاة بالتشكيل أو المُقسّاة بالتطبيع مثل ألومنيوم 6061-T6 أو الفولاذ المقاوم للصدأ المدلفن الصلب، وهذا يضع ضغطًا شديدًا على بنية الحبيبات الخارجية يتجاوز قدرتها الكامنة على الاستطالة، مما يؤدي إلى تشقق دقيق للغاية وتشقق السطح على طول محور الانحناء، مما يتسبب في فشل الإجهاد تحت الأحمال الديناميكية للاستخدام النهائي. شركة LS للتصنيع يقضي على تكسر الحبيبات الخارجية من خلال استخدام إجراء مثبت من ثلاث خطوات لإعداد مكابس الثني:
- الخطوة 1: معايرة نصف القطر لمرونة المادة: اضبط نصف قطر الانحناء الداخلي على 1t أو أكثر للمواد المرنة (مثل الألومنيوم 5052-H32 والفولاذ الطري) و2t أو أكثر للمواد المعالجة حرارياً الأقل مرونة (على سبيل المثال، مادة 6061-T6).
- الخطوة الثانية: اتجاه خط الانحناء بالنسبة لحبيبات الدرفلة في المصنع: ضع أي خط انحناء بزاوية 90 درجة عبر حبيبات الدرفلة للصفائح المعدنية كلما سمح تداخل الصفائح بذلك، مع تجنب انتشار الشقوق.
- الخطوة 3: تلميع سطح التلامس للأدوات: استخدم مثاقب مصقولة ومقساة بدقة ذات خشونة سطحية تبلغ Ra 1.6 ميكرومتر والتي ستوزع قوى الاحتكاك على كامل القوس.
إن المهندسين الذين يعتمدون نفس أنصاف أقطار الانحناء لجميع المكونات يوفرون وقت استبدال الأدوات وبالتالي يحافظون على إنتاجية جيدة بالإضافة إلى سلامة الهيكل دون تشققات سطحية.
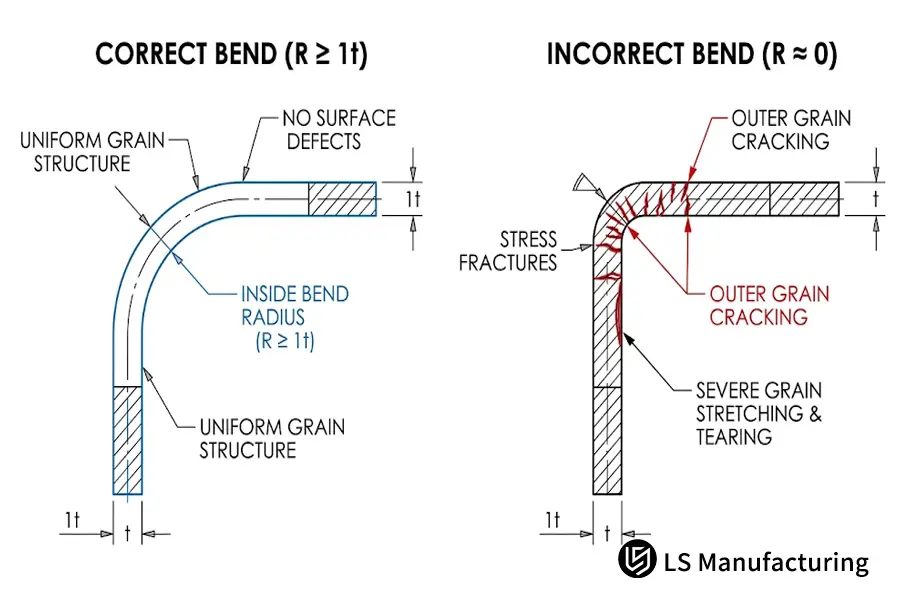
الشكل 1: آلية التصدع الدقيق في الزوايا الحادة ذات نصف القطر الصفري مقارنة بتوزيع الإجهاد المنتظم باستخدام نصف قطر الانحناء الداخلي الموصى به (R ≥ 1t).
لماذا يُعد تخفيف انحناء الصفائح المعدنية أمراً بالغ الأهمية لتسوية القطعة؟
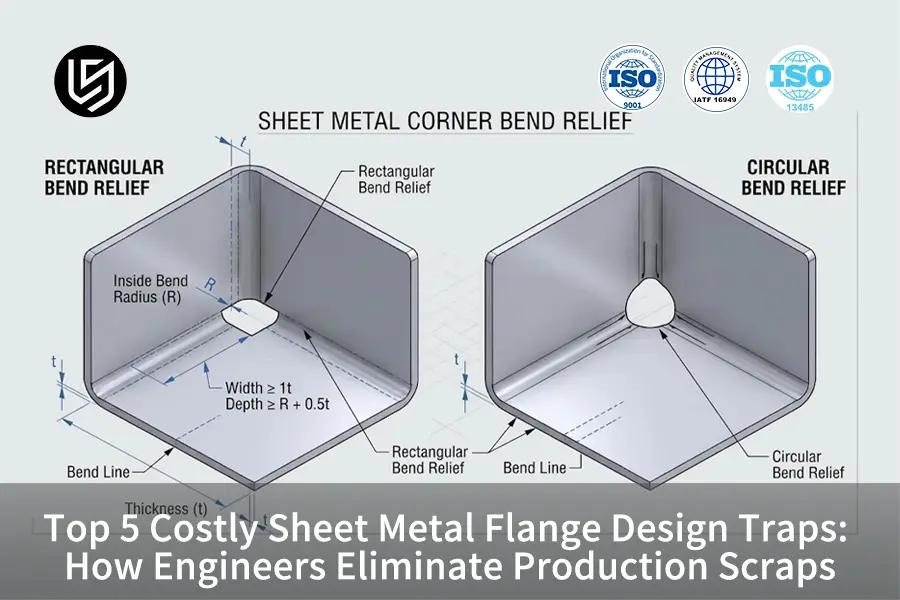
ثني الصفائح المعدنية يشير مصطلح "التخفيف" إلى فتحة مستطيلة أو على شكل دمعة مصممة هندسيًا، تُنشأ عند نقطة التقاء شفة مثنية مع جانب مستقيم مجاور أو شفة عمودية أخرى. في عملية تشكيل بزاوية 90 درجة، تؤثر قوى الضغط والشد على الصفيحة، مما يُسبب انتفاخًا في المادة عند منطقة الانحناء. وبدون فتحات تخفيف خاصة، يؤدي ازدياد حجم هذا الانتفاخ إلى تمزق المعدن المجاور وتشويه سطح التثبيت المجاور بمقدار 1.2 مم. في شركة LS Manufacturing، نضمن أن فتحات تخفيف الإجهاد المصممة باستخدام برامج التصميم بمساعدة الحاسوب (CAD) تعزل التشوه تمامًا داخل منطقة التشكيل.
معايير تحديد الحجم الهندسي لفتحات تخفيف الإجهاد الفعالة
لضمان عزل فعال لمناطق التشوه، يجب الحفاظ على النسبة الهندسية لفتحات تخفيف الإجهاد ضمن حدود معينة. ينبغي أن يكون عرض فتحة تخفيف الإجهاد مساويًا أو أكبر من سُمك الصفيحة المعدنية (1t)، بينما يجب أن يتجاوز عمق فتحة تخفيف الإجهاد نقطة التماس من نصف قطر الانحناء الداخلي بمقدار نصف السُمك على الأقل (R + 0.5t). تعمل فتحات تخفيف الإجهاد المستطيلة بكفاءة عالية على مكابس التثقيب الدوارة CNC وليزر الألياف، بينما تقلل فتحات التخفيف الدائرية/القطرية من حساسية الشقوق في دعامات الفضاء المعرضة للاهتزاز.
عواقب التجمع دون تخفيضات في أسعار الصرف
إن إزالة فتحات التخفيف، كوسيلة اقتصادية لتقليل وقت تصميم CAD، تُسبب عيوبًا تصنيعية خطيرة في عملية التجميع. إذ يؤدي انزياح المادة عند الزوايا الحادة إلى تجعد غير مُتحكم فيه عند الحواف المسطحة، مما يجعل تركيب الحشيات مستحيلاً في حاويات IP65. علاوة على ذلك، فإن عمليات إزالة النتوءات والطحن اليدوية الثانوية اللازمة لمحاذاة الأجزاء تُضيف تكلفة إضافية تتراوح بين 4.50 و8.00 دولارات أمريكية للقطعة الواحدة، بالإضافة إلى إتلاف طبقة التغليف المقاومة للتآكل.
ما العمل لمنع تشوه الثقوب بسبب التواء الصفائح المعدنية؟
يمكن وصف تشوه الثقوب بأنه تحول شكل الثقوب إلى بيضاوي وتوسع في خطوة السن اللولبي نتيجةً لوضع الثقوب أو الفتحات أو الشقوق في منطقة التشوه اللدن المحيطة بخط الثني. أثناء عملية الثني، تتشوه مساحة الصفيحة المعدنية الواقعة على بعد ضعف سمكها من نقطة التماس مع خط الثني بشكل كبير. ونتيجةً لذلك، تتحول الثقوب الموجودة داخل منطقة التشوه هذه إلى شكل دمعة. وبالتالي، يصبح تركيب المثبتات الملولبة ودبابيس التثبيت ومثبتات PEM مستحيلاً فوراً. تضع شركة LS Manufacturing حدودًا هندسية صارمة على جميع رسومات العملاء لضمان تثبيت آمن بنسبة 100%.
يتم عرض توصيات مسافة المنع بين الفتحة والانحناء بناءً على هندسة القطع في الجدول أدناه:
|
نوع ميزة القطع |
الحد الأدنى لمسافة الحظر |
تم منع آلية التشوه |
عملية بديلة ثانوية |
|
فتحة دائرية قياسية للتخليص |
≥ 2.5 طن + نصف قطر الانحناء |
استطالة التجويف وتحول القطر إلى الشكل البيضاوي |
عملية التوسيع باستخدام الحاسوب بعد الثني |
|
فتحة ملولبة / فتحة تثبيت PEM |
≥ 3.0t + نصف قطر الانحناء |
تشوه خطوة الخيط وانزلاق التثبيت |
أدوات تثبيت الضغط الثانوي |
|
فتحة مستطيلة طويلة / فتحة سلك |
≥ 3.5 طن + نصف قطر الانحناء |
انتفاخ الجدار غير المدعوم وانهيار الحافة |
ألسنة تخفيف الضغط بالليزر المربوطة بجسر |
|
فتحة برغي غاطسة |
≥ 3.5 طن + نصف قطر الانحناء |
تشوه شطف غير متماثل ورؤوس مفكوكة |
التثقيب الثانوي باستخدام الحاسوب |
شرح الأرقام: رؤى تقنية في العالم الحقيقي
تدير شركة LS Manufacturing مصنعًا رقميًا متطورًا بمساحة 8000 متر مربع، حاصلًا على اعتماد كامل وفقًا لمعايير أنظمة الجودة ISO 9001:2015 و AS9100D الخاصة بصناعة الطيران. أعدّت هذا الدليل الفني غلوريا، كبيرة مهندسي حلول التصنيع وخبيرة النماذج الأولية والتصنيع السريع، والتي تتمتع بخبرة تزيد عن 15 عامًا في مجال الهندسة الدقيقة. وقد صُممت المعلومات الفنية الواردة هنا بالتعاون مع كبار مهندسي أدوات الإنتاج لدينا، وهي تستند إلى بيانات واقعية مستقاة من أكثر من 1200 مشروع تصميم بمساعدة الحاسوب (CAD) تم تقييمها سنويًا من قبل عملائنا.
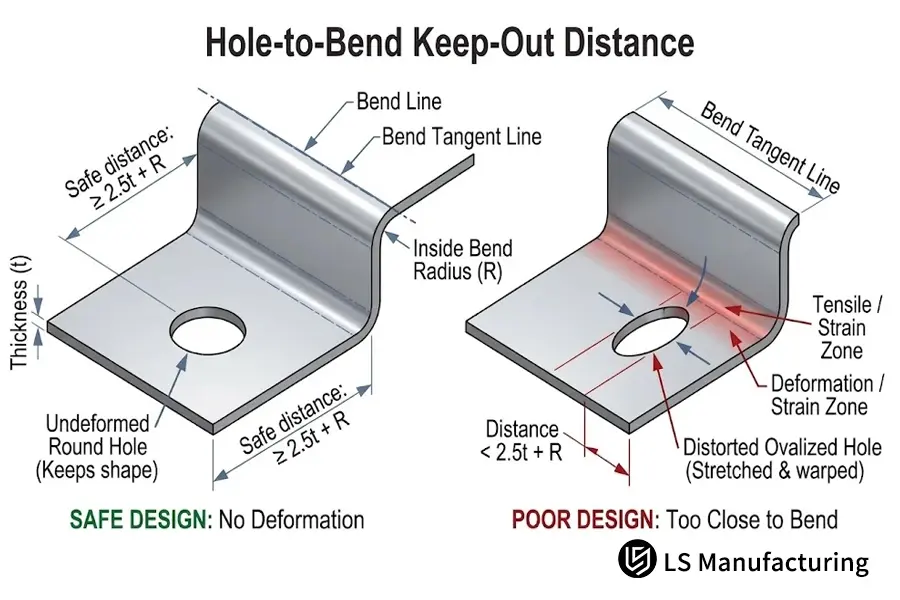
الشكل 3: حدود منطقة التشوه البلاستيكي والمسافة المطلوبة لمنع الدخول (المسافة ≥ 2.5t + R) لمنع تحول الثقوب إلى شكل بيضاوي وفشل تثبيت مثبت PEM.
لماذا تتطلب الحواف المخروطية ألسنة دعم مخصصة؟
الحافة المخروطية هي عنصر معدني مائل يضيق شكله الخارجي تدريجيًا باتجاه التشكيل، على عكس الحافة ذات الحافة المتوازية. عند تغذية صفيحة معدنية خام إلى مكبس CNC بملف جانبي غير متوازٍ، يستحيل تحقيق تلامس ثابت بين نقطتين مع مانع حركة المقياس الخلفي لعدم وجود حافة مستوية للتثبيت. يتسبب هذا في حركة ديناميكية للصفيحة المعدنية أثناء حركة المكبس، مما يؤدي إلى تشوه زاوي كبير في الأجزاء المنتجة. تعالج شركة LS Manufacturing مشكلة عدم استقرار المقياس الخلفي باستخدام عمليتي التصنيع التاليتين:
- العملية أ: الحد الأدنى لمتطلبات الحافة المسطحة: توفير حافة غير مدببة بطول 4t كحد أدنى في نهاية الشفة للسماح بتسجيل مسطح كافٍ مع أصابع مكبس الفرامل.
- العملية ب: وضع علامات المحاذاة المؤقتة: أضف علامات محاذاة للاستخدام لمرة واحدة إلى نمط التداخل المسطح في الليزر. تضمن علامات المحاذاة تطابقًا مربعًا مع المقاييس الخلفية، ويمكن فصلها بسهولة على طول خطوط الوصلات الدقيقة بعد اكتمال عملية الثني.
من خلال تطبيق علامات التسجيل التضحية في التصميم بمساعدة الحاسوب، تحقق الفرق الهندسية تكرارًا دقيقًا للمحيط ±0.01 مم - ±0.02 مم عبر ملامح الهيكل غير المنتظمة دون تصميم تجهيزات أدوات متخصصة باهظة الثمن.
ما هي العوامل التي تحدد التكلفة العملية لتصنيع أدوات الصفائح المعدنية؟
تشمل تكلفة أدوات تشكيل الصفائح المعدنية التكلفة الفعلية لشراء مجموعات التثقيب والتشكيل المحددة، وأدوات المسح المخصصة، ووقت توقف الماكينة نتيجة تغيير الأدوات. سيؤدي تحديد أنصاف أقطار داخلية غير قابلة للمطابقة أو أنصاف أقطار انحناء متعددة على صفيحة واحدة إلى اضطرار مشغلي مكابس الثني إلى تغيير الماكينات بالتتابع، مما سيرفع تكاليف الإنتاج. توصي شركة LS Manufacturing المهندسين بتوحيد أنصاف أقطار الانحناء في جميع عناصر الرسم لتسهيل عمليات الإعداد الفردية، وبالتالي خفض تكلفة التصنيع بنسبة 22.5%.
يوضح الجدول أدناه كيف يؤثر اختيار الحواف على التكلفة الاقتصادية للأدوات في أرضية المصنع:
|
خيار التصميم |
تأثير الأدوات |
وقت توقف الإعداد |
تأثير التكلفة لكل وحدة |
|
أنصاف أقطار موحدة (جميع قيم R = 1t) |
أدوات ثني الصفائح القياسية |
لا توجد تكاليف إضافية للتفكيك |
الأساس (أقل تكلفة إجمالية) |
|
أنصاف أقطار مختلطة (R = 1t و 3t على نفس الجزء) |
أدوات مجزأة متعددة المراحل |
+45 دقيقة لكل عملية إعداد دفعة |
زيادة في التكلفة بنسبة 18% |
|
زوايا داخلية حادة (نصف قطر صفري) |
أدوات التثقيب المخصصة |
توفير الأدوات خلال أسبوعين |
زيادة في التكلفة بنسبة 25% |
|
حواف متجاورة خالية من التنفيس |
الطحن اليدوي بعد التشكيل |
الخردة والإصلاح المستمر |
زيادة في التكلفة بنسبة 35% |
كيف يضمن تطبيق معايير التصميم للتصنيع الصارمة جودة إنتاج متسقة؟
التصميم من أجل سهولة التصنيع (DFM) يُعدّ التصميم للتصنيع مجالًا هندسيًا يُعنى بدراسة نماذج التصميم بمساعدة الحاسوب ثلاثية الأبعاد بناءً على اعتبارات التصنيع الفيزيائية قبل قطع أي معادن وتصنيع الأدوات. وبفضل إمكانية تحليل خلوصات مكابس الثني، وتخفيضات الانحناء، والتداخلات المحتملة مسبقًا، يستطيع مهندسو التصنيع اكتشاف المشكلات الهندسية دون الحاجة إلى أي توقف للآلات لإجراء التعديلات اللازمة. في شركة LS Manufacturing، نستخدم أنظمة فحص آلية للتصميم للتصنيع تُقارن كل ملف مُحمّل وفقًا لمعايير التفاوتات القياسية ISO 2768-f، مما يُقلل من الهدر ويُسرّع من أوقات التسليم.
محاكاة رقمية لمعامل K وبدل الانحناء
تعتمد حسابات النمط المسطح غير المطوي كليًا على دقة حساب الانحناءات في برنامج التصميم بمساعدة الحاسوب (CAD) ومعاملات K الحقيقية للمادة (نسبة موقع المحور المحايد إلى سُمك الصفيحة). تختلف القيم الافتراضية في البرنامج عادةً عن الأدوات الفعلية بمقدار 0.2 مم إلى 0.5 مم لكل انحناء. وبفضل استخدام معاملات K التجريبية، التي يتم الحصول عليها أثناء معايرة مجموعات أدواتنا، نضمن الحصول على وصلات مغلقة تمامًا وعدم وجود تداخلات في الزوايا في الأغطية متعددة الحواف.
فحص خلوص الشفة وفحص تصادم الأدوات
قد تُشكل أشكال القنوات العميقة على شكل حرف U وحواف الإرجاع خطر تصادم الأدوات بين حامل المثقب/المكبس وعملية الثني الثانوية/الثالثية. تضمن محاكاة التشكيل الحركي ثلاثي الأبعاد قبل الإنتاج وجود خلوص كافٍ بين جميع أشكال القنوات العميقة على شكل حرف U والمقاطع الحادة لكل من مثاقب العنق المعقوف والمثاقب الحادة. يسمح فحص التصميم الذي يرصد تصادم الأدوات بإجراء تغييرات طفيفة على شكل الحافة، مما يُغني عن الحاجة إلى أدوات الإزاحة المكلفة.
متى يحتاج المهندسون إلى خدمات تصنيع الصفائح المعدنية حسب الطلب؟
تُعدّ خدمات تصنيع الصفائح المعدنية حسب الطلب ضرورية عندما تتطلب متطلبات التصميم تكامل العمليات، ودقة هندسية عالية، ومعايير معالجة سطحية لا تستطيع ورش تصنيع الصفائح المعدنية التقليدية تحقيقها. فعلى سبيل المثال، تتطلب الأغلفة الإلكترونية أو وحدات التحكم الطبية دمج تقنيات القطع بالليزر الليفي، والثني الهوائي، الطحن باستخدام الحاسوب بسبب التفاوتات الدقيقة للغاية في مقاعد المحامل (±0.005 مم)، وتركيبات الأجهزة الملولبة وفقًا لمعيار ASME B1.1، والطلاء المؤكسد الصلب من النوع الثالث وفقًا لمعيار MIL-A-8625، تُعرّض الشركات المتخصصة في مجال واحد الشركات لمخاطر كبيرة فيما يتعلق بتراكم التفاوتات. تقدم شركة LS Manufacturing خدمات تصنيع تعاقدية متكاملة مع امتثال كامل لمعيار AS9100D.
- سلامة حاويات الطيران والفضاء والطب: يمكن استيعاب الهياكل ذات متطلبات العزل البيئي، والحماية من التداخل الكهرومغناطيسي، وصلابة الاهتزاز من خلال قدراتنا المشتركة في مجال الطحن باستخدام الحاسوب والتشكيل الدقيق.
- عمليات التشغيل الثانوي المعقدة متعددة المحاور: يتم تصنيع الأجزاء التي تتطلب دقة تحديد المواقع دون المليمتر على الأسطح المشكلة باستخدام نظام CNC خماسي المحاور بسرعة ودقة عاليتين باستخدام تقنية Zeiss CMM.
- متطلبات صارمة لمعالجة الأسطح: يمكن تحقيق ذلك في مرافق معالجة الأسطح الداخلية المعتمدة لدينا، والتي تتطلب عملية تأكسد صلبة بسمك 50 ميكرومتر مع مقاومة للتآكل برذاذ الملح لمدة 1000 ساعة وفقًا لمعيار ASTM B117.
إن استخدام مورد واحد معتمد من ISO لتنفيذ جميع هذه العمليات سيقضي على التأخير اللوجستي بين الموردين مع السماح لك بتتبع أبعادك.
دراسة حالة: شركة LS Manufacturing للتصنيع حسب الطلب لتشكيل غلاف منظار طبي
مشكلة هندسية: واجهت إحدى الشركات الرائدة في تصنيع الأجهزة الطبية مشاكل كبيرة في عملية التصنيع نتيجةً للتشغيل التجريبي لوحدة تحكم منظار داخلي مصنوعة من الألومنيوم. تطلّب نموذج التصميم بمساعدة الحاسوب (CAD) الأول للعميل استخدام صفائح ألومنيوم 6061-T6 بسماكة 2.0 مم، مع حواف هيكل داخلية بطول 5.0 مم (أقل بكثير من الطول الآمن لعملية التمديد باستخدام قالب V). إضافةً إلى ذلك، كانت فتحات تخفيف الانحناء غائبة عند نقاط التقاء الزوايا، بينما كانت فتحات المحاذاة متباعدة بمسافة 2.0 مم فقط عن خط الانحناء بزاوية 90 درجة. خلال عمليات التصنيع التجريبية مع منشأة خارجية معتادة، بلغت نسبة الهدر 18.4%، حيث تم تركيب حواف أصغر من اللازم في تجاويف القالب، وامتدت فتحات المحاذاة الحرجة إلى 0.35 مم مع تمدد صواميل تثبيت PEM.
تحليل DFM وحل المشكلات: أجرى خبراء الهندسة في شركة LS Manufacturing تحليلًا شاملًا للتصميم من أجل التصنيع (DFM) وإعادة هندسة لشكل الغلاف. تم تحسين أطوال الحواف إلى 9.0 مم (وفقًا لقاعدة الحد الأدنى ≥ 4t + R بالنسبة لفتحة القالب 8t). أُضيفت فتحات لتخفيف الإجهاد بأبعاد 2.0 مم × 3.0 مم عند جميع نقاط التقاء الحواف المتعامدة. وللحد من التشققات الدقيقة عند حدود الحبيبات في ألومنيوم 6061-T6، طبق فريقنا عملية تلدين موضعي لتخفيف الإجهاد بالحث، بالإضافة إلى معايرة منحنيات تعويض الضغط الديناميكي لمكبس الثني.
نتائج إنتاج قابلة للقياس الكمي: أدت التعديلات الهندسية إلى تغيير جذري في عملية الإنتاج. فقد انخفضت نسبة الخردة من 18.4% إلى 2.3%. كما انخفضت تكلفة الوحدة الإنتاجية من 80 دولارًا إلى 62 دولارًا، ما يمثل توفيرًا في تكاليف الإنتاج بنسبة 22.5%. بالإضافة إلى ذلك، وبفضل الاستغناء عن تجهيزات الأدوات المتعددة وإعادة العمل، انخفضت مدة إنتاج أول 500 وحدة من 14 يومًا إلى 9 أيام (تحسين في الجدول الزمني بنسبة 35.7%). وقد تم تحقيق دقة عالية في ثقوب التثبيت تصل إلى ±0.005 مم من خلال التشطيب باستخدام الحاسوب (CNC) للأسطح المنحنية.
الامتثال والتحقق: خضعت العلب المصنعة لفحوصات ضمان الجودة التي استوفت جميع متطلبات توثيق معيار AS9100D. وتم طلاء الأجزاء بطبقة أنودة صلبة من النوع الثالث الفئة 1 وفقًا لمعيار MIL-A-8625 (بسماكة 50 ميكرومتر)، واجتازت بنجاح اختبار رذاذ الملح المحايد لمدة 1000 ساعة وفقًا لمعيار ASTM B117 دون حدوث تآكل نقري. وتم التحقق من أبعاد الأجزاء باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد من شركة Zeiss بدقة قياس خطأ متوسط قدره 0.0009 مم.
مصدر البيانات والأساس: قاعدة بيانات إنتاج الصفائح المعدنية للأجهزة الطبية من LS Manufacturing، سجل المشروع رقم MED-2026-084 (تم تقييم أكثر من 1200 قطعة من الصفائح المعدنية).
الأسئلة الشائعة
كيف يؤثر سمك الصفيحة على حسابات الحد الأدنى لطول الشفة؟
تختلف أطوال الشفة الدنيا بشكل مباشر مع سمك الصفيحة بناءً على الصيغة L ≥ 4t + R، مما يضمن أن قطعة العمل تغطي الفتحة القياسية 8t لقالب V دون الانزلاق في تجويفه لتوفير دقة انحناء هوائي مضمونة ±0.01 مم لتصنيع LS.
لماذا يكون الألمنيوم 6061-T6 عرضة للكسر أثناء عملية ثني الصفائح المعدنية؟
نظراً لطبيعته التي تتصلب بالترسيب ومعدل استطالته المنخفض عند درجة حرارة الغرفة، ينكسر سبيكة 6061-T6 عند تشكيلها حول أنصاف أقطار حادة. تعمل شركة LS Manufacturing على تقليل تكسر الحبيبات من خلال توفير نصف قطر داخلي يتراوح بين 1.5t و2t، بالإضافة إلى تخفيف الإجهاد الموضعي بالحث.
ما هو التفاوت النموذجي في أدوات التشكيل في عملية ثني الصفائح المعدنية الدقيقة؟
استنادًا إلى استخدام مكابس CNC المعايرة، إلى جانب أنظمة تتبع زاوية الليزر التلقائية، فإن شركة LS Manufacturing قادرة على الحفاظ على التفاوتات الخطية عند ±0.01 مم - ±0.02 مم والتفاوتات الزاوية عند ±0.5 درجة.
هل يمكن إصلاح الثقوب المشوهة حول خط الانحناء؟
لا يمكن تصحيح الثقوب المشوهة إلى شكل بيضاوي باستخدام إعادة التشكيل على البارد لتحقيق التفاوتات الأسطوانية المطلوبة. تعالج شركة LS Manufacturing متطلبات التفاوتات الصارمة للثقوب في منطقة الانحناء من خلال عمليات طحن CNC ثانوية دقيقة إضافية، بدقة ±0.005 مم من المركز إلى المركز.
ما هو تأثير حجم تخفيف الانحناء على الصلابة الهيكلية؟
يؤدي انخفاض سماكة منطقة تخفيف الانحناء إلى تمزق المادة، بينما يؤدي ارتفاعها المفرط إلى صلابة هيكلية وضعف فعالية الحماية من التداخل الكهرومغناطيسي. في شركة LS Manufacturing، تُحافظ على سماكة منطقة تخفيف الانحناء بعرض 1t وعمق R+0.5t للحفاظ على استواء قاعدة الطباعة Ra 1.6 ميكرومتر، مما يُحسّن الصلابة الالتوائية.
ما هو تأثير تحديد أنصاف أقطار الانحناء الشائعة على الهيكل على وقت التسليم؟
يُمكّن تحديد نصف قطر الانحناء الموحد من تشكيل القطعة بالكامل من خلال عملية ثني واحدة باستخدام مكبس الثني دون الحاجة إلى تغيير الأدوات. تُقلل هذه الممارسة زمن دورة الإنتاج بنسبة 35.7% في شركة LS Manufacturing، مما يُخفض مدة الإنتاج من 14 يومًا إلى 9 أيام.
ما هو تأثير عملية الأنودة الصلبة على التفاوتات الأبعادية للشفاه المنحنية؟
تُنتج عملية الأنودة الصلبة من النوع الثالث وفقًا لمعيار MIL-A-8625 طبقة بسماكة إجمالية تبلغ 50 ميكرومترًا (25 ميكرومترًا للاختراق و25 ميكرومترًا للنمو السطحي). وتُدمج شركة LS Manufacturing هذا النمو في تصميم النمط المسطح المُصمم باستخدام برنامج CAD لتجنب أي تداخل أثناء التجميع بعد الطلاء.
لماذا تطلب شركة LS Manufacturing رسومات CAD ثلاثية الأبعاد لـ DFMA في مرحلة مبكرة؟
تُمكّن رسومات STEP وIGES ثلاثية الأبعاد من أتمتة المحاكاة الحركية لفرد الصفائح المعدنية، وحساب معامل K بدقة، والتحقق من تداخل المثاقب. تُقدّم شركة LS Manufacturing تقييمًا شاملاً لمنهجية التصميم للتصنيع والتجميع (DFMA) في غضون ساعتين من استلام الملف.
خاتمة
إن أفضل طريقة لتجنب تكاليف الخردة غير المتوقعة وتأخيرات الجدول الزمني هي اتباع المبادئ الأساسية لتصميم حواف الصفائح المعدنية، مثل خلوص طول الحافة، ونصف القطر الداخلي المناسب، وفتحات تخفيف الإجهاد. في شركة LS Manufacturing، نجمع بين شهادات ISO 9001:2015 وAS9100D الخاصة بصناعة الطيران والفضاء، بالإضافة إلى مكابس CNC الخاصة بنا و... 5 محاور تتيح لنا خدمات التشغيل الثانوي التعامل مع أكثر تصميمات الصفائح المعدنية تحديًا وتقديم قطع إنتاج مثالية.
خطوة العمل الهندسي: هل تُهدد دقة ثقوبك أو تشققات حوافها بدء إنتاجك؟ حمّل تصاميمك ثنائية وثلاثية الأبعاد (بصيغة STEP أو IGES أو DXF) على بوابة عروض الأسعار لدى LS Manufacturing الآن. سيُقدم لك فريقنا الهندسي تحليلًا تفصيليًا للتصميم من أجل التصنيع (DFM) وعرض سعر خلال ساعتين فقط!