Deutsch


TL;DR: Präzisionsstanzen Die Entscheidung für oder gegen Abkanten mit Druckluft hängt von der Geometrie der Flansche, den Anforderungen an die Biegeentlastung und den Losgrößen ab. Die Implementierung einheitlicher Verfahren ist erforderlich. Biegeradius (R ≥ 1t) und Flansch Längen von ≥ 4t + R garantiert, dass kein Werkzeugschlupf auftritt, reduziert den Ausschuss von 18,4 % auf 2,3 % und minimiert die Werkzeugeinrichtungskosten um 22,5 %.
Mit dem Übergang von schnelles Prototyping Bei der Massenproduktion von Blechteilen sehen sich Präzisionsfertigungsteams regelmäßig mit Kostenüberschreitungen und Montageproblemen konfrontiert, die auf die Nichtbeachtung der Grenzen der Flanschgeometrie zurückzuführen sind. Typische Zulieferbetriebe verwenden relativ große Toleranzen von ±0,05 mm, die zahlreiche Umformrisiken verschleiern, wie z. B. Ausrisse an den Ecken, verformte PEM-Befestigungslöcher und maßlich falsche Flansche, die in der V-Formkavität verrutschen. Die Anwendung standardisierter Verfahren für die fertigungsgerechte Konstruktion (Design for Manufacturability, DFM) gemäß empirischen Produktionsdaten aus LS ManufacturingDies trägt dazu bei, die Ausschussquote von 18,4 % auf 2,3 % zu senken und Kosteneinsparungen von 22,5 % pro Teil zu erzielen.
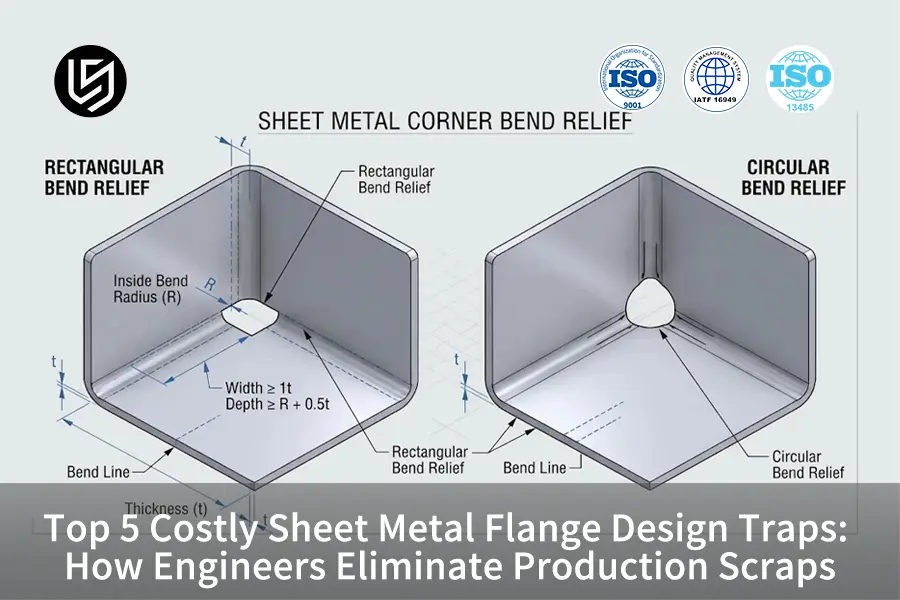
Kurzanleitung: Konstruktionsregeln für Blechflansche
Die folgende Entscheidungsmatrix beschreibt die wichtigsten geometrischen Konstruktionsregeln, die erforderlichen mathematischen Schwellenwerte und die wichtigsten Ausschussrisiken, die bei Präzisionsabkantpressen vermieden werden:
|
Designmerkmal |
Faustregel |
Primäres Ausschussrisiko vermieden |
Erreichbare Toleranz |
|
Mindestflanschlänge |
≥ 4t + Biegeradius (R) |
Einrutschen in die V-Matrizenkavität, gequetschte Kanten, Winkelabweichung |
±0,01 mm–±0,02 mm |
|
Innenradius |
≥ 1t (Baustahl / weiches Aluminium) |
Streckung der äußeren Korngrenzen, starke Mikrorissbildung, Bruch |
Oberfläche mit Ra 1,6 μm |
|
Entlastungstiefe der Biegung |
≥ Biegeradius + 0,5t (Breite ≥ 1t) |
Einreißen benachbarter Flansche, Verziehen der Ecken, Verlust der Planheit |
ISO 2768-f Klasse |
|
Loch-zu-Biegung-Abstand |
≥ 2,5t + Biegeradius |
Lochovalisierung, Gewindeverzerrung, Herausziehen des Befestigungselements |
±0,005 mm (Sekundäre CNC) |
|
Breite des konischen Flansches |
≥ 4t am schmalsten flachen Ende |
Fehlausrichtung des Hinteranschlags, schräge Biegewinkel, Verdrehung |
±0,01 mm–±0,02 mm |
Zusammenfassung: Die Einhaltung dieser geometrischen Beschränkungen bei der Erstellung des ersten Modells in CAD führt dazu, dass Luftbiegung Es ist kinderleicht und verhindert jegliche manuelle Nachbearbeitung an der Werkbank.
Wichtigste Erkenntnisse für Beschaffungs- und Konstruktionsteams
- Die Support Ratio: Die Länge des Flansches muss ausreichend sein, um innerhalb der 8t V-Matrizenöffnung eine Unterstützung auf 4t + R zu gewährleisten und so ein Abrutschen des Materials in die Matrizentasche während des Abkantens zu verhindern.
- Stressabbau: Entlastungslöcher in rechteckiger oder kreisförmiger Form (Tiefe > R + 0,5t) helfen, ein Einreißen aufgrund der rechtwinkligen Verbindungsstellen der Flansche zu vermeiden und die Ebenheit des Chassis zu gewährleisten.
- PEM-Muttern/Ausrichtungsbohrungen-Halterung: Ein Loch-/Biegeabstand von ≥ 2,5t + R verhindert das Ausdehnen der Löcher und gewährleistet eine starre Fixierung der PEM-Muttern/Ausrichtungslöcher.
- Wirtschaftlichkeit durch Standardisierung der Werkzeuge: Durch die Verwendung des gleichen Biegeradius im gesamten Design verringert sich die Anzahl der Rüstvorgänge an den Maschinen und die Produktionskosten sinken um 22,5 %.
Warum führt die Mindestflanschlänge zu Ausschuss bei Abkantpressen?
Die minimale Flanschlänge ist die letzte Maßbegrenzung, die unbedingt erforderlich ist, damit der Blechzuschnitt über die Schultern der Abkantpresse geführt werden kann. V-Die Öffnung während des Umformprozesses. Falls ein Ingenieur eine Flanschlänge von weniger als 4t + Biegeradius konstruiert, hat die Blechkante vor der plastischen Verformung keinen physischen Kontakt mit den Matrizenschultern. Bei der 8t-Matrizenkonfiguration führt eine Flanschabmessung unterhalb des zulässigen Werts zu einem vorzeitigen Einrutschen des Flansches in die Matrize, was Winkelabweichungen von 3° bis 7°, Kantenverformung und bleibende Stempelabdrücke zur Folge hat.
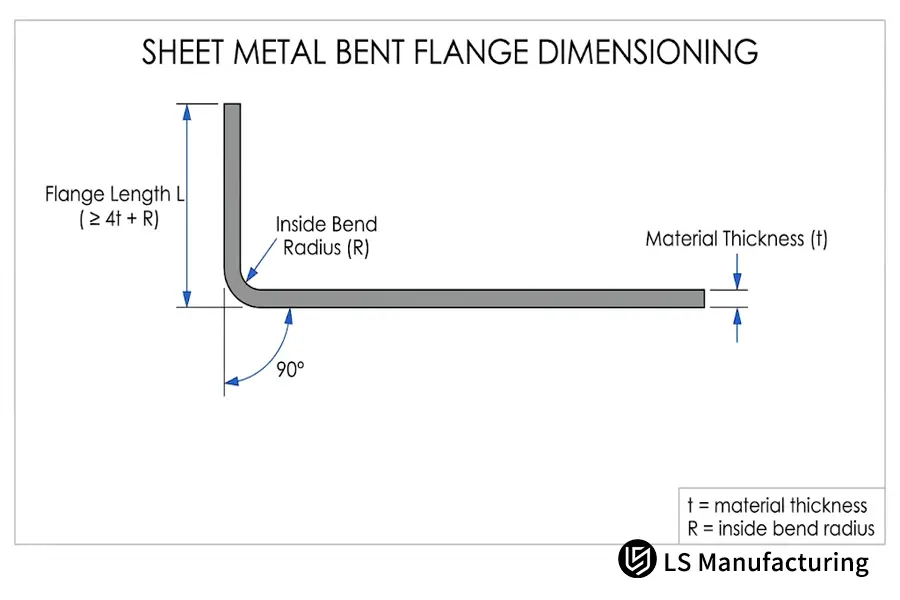
Abbildung 2: Standardmäßiger 2D-CAD-Querschnitt im technischen Bereich, der die minimale Flanschlänge L (≥ 4t + R) zeigt, bemaßt von der freien Kante bis zur äußeren Biegetangente.
Nachfolgend wird der Einfluss der Flanschlängenabmessungen auf die Werkzeuge der Abkantpresse dargestellt:
|
Flanschlängenparameter |
Werkzeugunterstützungsstatus |
Bildungsrisiko |
Kosten- und Ausschussauswirkungen |
|
< 2,5t + R (Starke Unterdimensionierung) |
Null Schulterkontakt bei 8t-Stanzwerkzeug |
Kritisch (Werkzeugschlupf / Werkzeugkollision) |
Sofortiger Ausschuss (100% Nacharbeitsausfall) |
|
2,5t bis 3,5t + R (Grenzlinie) |
Instabiler Reibungskontakt |
Hoch (Winkelverzerrung & Kantengratung) |
+20 % Maschinenzyklus-Anpassungszeit |
|
≥ 4t + R (Standardregel) |
Vollständige beidseitige Schulterunterstützung |
Null Risiko (Stabiles Luftbiegen) |
Optimale Stückkosten & Null-Ausschuss-Basislinie |
Wie kann ein Standard-Biegeradius Risse in der äußeren Maserung verhindern?
Der Innenradius bestimmt, wie stark die Zugspannung auf die Kornstruktur der äußeren Schicht des Blechmaterials wirkt. Bei der Wahl eines extrem kleinen Innenradius, insbesondere einer scharfen Ecke mit Radius Null bei kaltverfestigten oder vergüteten Werkstoffen wie 6061-T6 Aluminium Bei hartgewalztem Edelstahl hingegen wird die äußere Kornstruktur über ihre natürliche Dehnungsfähigkeit hinaus extrem beansprucht, was zu extremen Mikrorissen und Oberflächenrissen entlang der Biegeachse führt und unter den dynamischen Endbelastungen Ermüdungsbrüche verursacht. LS Manufacturing Vermeidet äußere Kornbrüche durch Anwendung eines bewährten dreistufigen Verfahrens zur Einrichtung der Abkantpresse:
- Schritt 1: Kalibrierung des Radius in Bezug auf die Materialduktilität: Stellen Sie den inneren Biegeradius auf 1t oder mehr für duktile Werkstoffe (wie z. B. Aluminium 5052-H32 und Baustahl) und auf 2t oder mehr für weniger duktile wärmebehandelte Werkstoffe (z. B. Werkstoff 6061-T6) ein.
- Schritt 2: Ausrichtung der Biegelinie relativ zur Walzrichtung des Walzwerks: Eine 90°-Biegelinie sollte, sofern dies durch die Anordnung der Blechzuschnitte möglich ist, quer zur Walzrichtung des Blechs verlaufen, um eine Rissausbreitung zu vermeiden.
- Schritt 3: Polieren Kontaktfläche der Werkzeuge: Verwenden Sie präzisionsgeschliffene und gehärtete Stempel mit einer Oberflächenrauheit von Ra 1,6 μm, die die Reibungskräfte über den gesamten Bogen verteilen.
Ingenieure, die für alle Bauteile die gleichen Biegeradien verwenden, sparen Zeit beim Werkzeugwechsel und erhalten dadurch eine gute Ausbeute sowie eine intakte strukturelle Integrität ohne Oberflächenrisse.
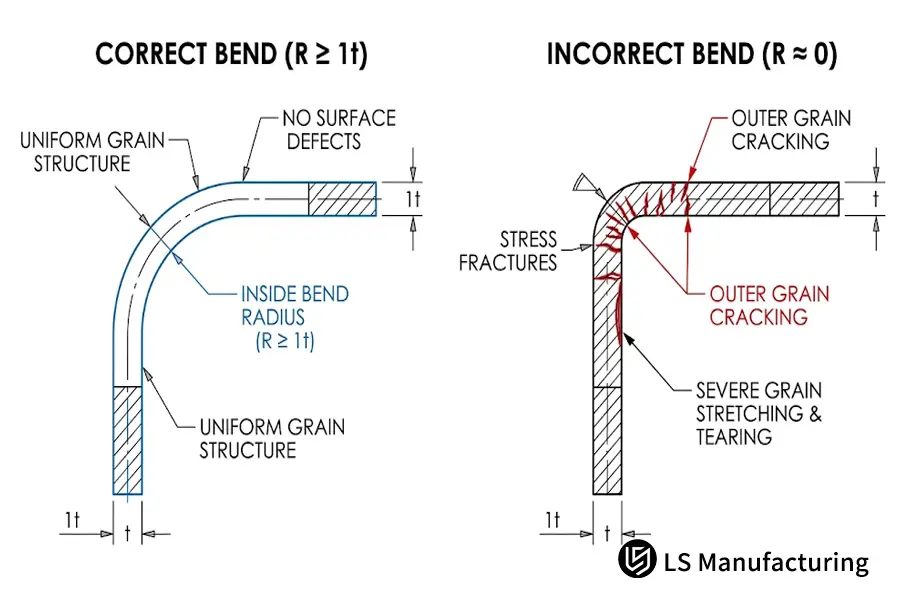
Abbildung 1: Mikrorissbildungsmechanismus in scharfen Ecken mit Radius Null im Vergleich zur gleichmäßigen Spannungsverteilung bei Verwendung des empfohlenen inneren Biegeradius (R ≥ 1t).
Warum ist die Entformung von Blechbiegevorgängen für die Ebenheit des Bauteils so wichtig?
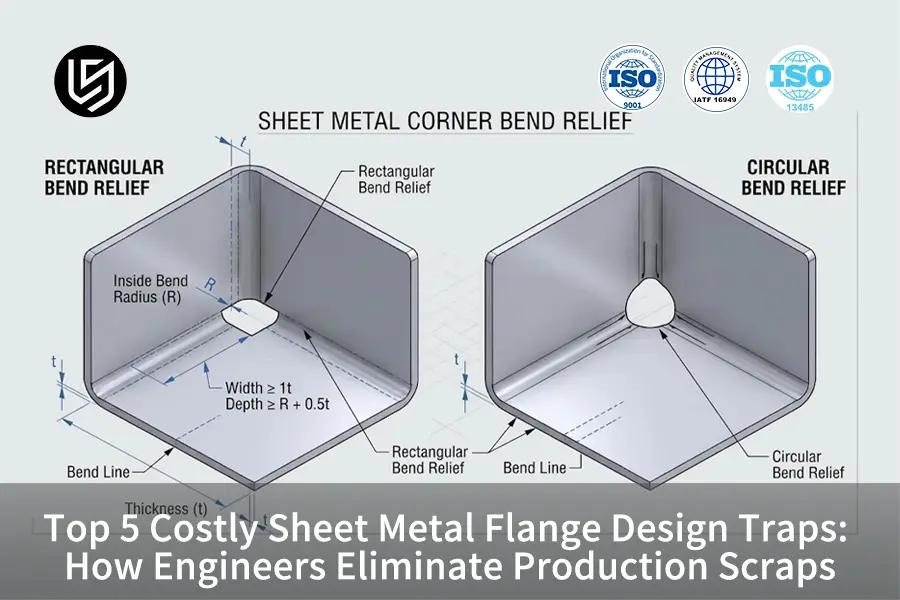
Blechbiegung Die Entlastungsnut ist eine speziell geformte rechteckige oder tropfenförmige Aussparung an der Stelle, an der ein gebogener Flansch auf eine angrenzende gerade Seite oder einen anderen rechtwinkligen Flansch trifft. Bei einem 90°-Umformprozess wirken Druck- und Zugkräfte quer zum Blech und verursachen eine Ausbeulung des Materials im Biegebereich. Ohne spezielle Entlastungsnuten würde das vergrößerte Volumen dieser Ausbeulung das angrenzende Metall aufreißen und die angrenzende Montagefläche um 1,2 mm verformen. Bei LS Manufacturing wird sichergestellt, dass die CAD-Entlastungsnuten die Verformung vollständig auf den Umformbereich beschränken.
Geometrische Dimensionierungskriterien für effektive Entlastungsschlitze
Zur effektiven Trennung von Verformungsbereichen muss das geometrische Verhältnis der Entlastungsschlitze innerhalb bestimmter Grenzen liegen. Die Breite des Entlastungsschlitzes sollte mindestens der Blechdicke (1t) entsprechen, während die Tiefe des Entlastungsschlitzes den Tangentenpunkt vom inneren Biegeradius um mindestens die Hälfte der Blechdicke (R + 0,5t) überschreiten sollte. Rechteckige Entlastungsschlitze eignen sich besonders für CNC-Revolverstanzpressen und Faserlaser, während kreisförmige/tropfenförmige Entlastungen die Kerbempfindlichkeit vibrationsanfälliger Halterungen in der Luft- und Raumfahrt reduzieren.
Folgen der Versammlung ohne Entlastungsschnitte
Die Folgen des Weglassens von Entlastungsschnitten aus Kostengründen zur Verkürzung der CAD-Layoutzeit sind gravierende Nachteile bei der Montage. Die Materialverdrängung an scharfen Kanten führt zu unkontrollierter Faltenbildung an flachen Flanschen, wodurch die Dichtung in IP65-Gehäusen unmöglich wird. Darüber hinaus verursacht das für die Ausrichtung der Teile notwendige manuelle Entgraten und Schleifen zusätzliche Kosten von 4,50 bis 8,00 US-Dollar pro Stück und beschädigt die Korrosionsschutzschicht.
Was kann man tun, um Verformungen von Bohrungen durch Blechverzug zu verhindern?
Die Lochverformung lässt sich als Ovalisierung und Aufweitung der Gewindesteigung aufgrund der Anordnung von Löchern, Schlitzen oder Aussparungen in der plastischen Verformungszone um die Biegelinie beschreiben. Beim Biegevorgang verformt sich der Blechbereich, der sich 2,0-mal so dick wie die Biegelinie tangential befindet, stark. Dadurch nehmen Löcher in diesem Verformungsbereich eine tropfenförmige Gestalt an. Folglich ist die Montage von Gewindebefestigungen, Passstiften und PEM-Befestigungselementen sofort unmöglich. LS Manufacturing legt auf allen Kundenzeichnungen strenge geometrische Sperrbereiche fest, um eine 100% sichere Befestigung zu gewährleisten.
Die in der folgenden Tabelle aufgeführten Empfehlungen zum Mindestabstand zwischen Loch und Biegung in Abhängigkeit von der Geometrie des Ausschnitts sind wie folgt:
|
Aussparungsmerkmal |
Mindestabstand |
Verformungsmechanismus verhindert |
Alternative zum Sekundärprozess |
|
Standard-Rundbohrung |
≥ 2,5t + Biegeradius |
Bohrungsverlängerung und Durchmesserovalierung |
CNC-Reiben nach dem Biegen |
|
Gewinde-/PEM-Klemmloch |
≥ 3,0t + Biegeradius |
Gewindesteigung, Steigungsverzerrung und Auszugslänge |
Sekundärpress-Clinch-Werkzeuge |
|
Langer rechteckiger Drahtschlitz |
≥ 3,5t + Biegeradius |
Ungestützte Wandausbeulung und Kanteneinsturz |
Brückengebundene Laserentlastungslaschen |
|
Senkschraubenloch |
≥ 3,5t + Biegeradius |
Asymmetrische Schrägverzerrung und lose Köpfe |
Sekundäres CNC-Senken |
Die Zahlen erklärt: Technische Einblicke in der realen Welt
LS Manufacturing betreibt eine hochmoderne, 8.000 Quadratmeter große digitale Fertigungsanlage, die nach ISO 9001:2015 und AS9100D, den Qualitätsstandards für die Luft- und Raumfahrtindustrie, zertifiziert ist. Dieser technische Leitfaden wurde von Gloria verfasst, Senior Manufacturing Solutions Architect und Expertin für Rapid Prototyping und Rapid Manufacturing mit über 15 Jahren Erfahrung im Präzisionsmaschinenbau. Die hierin enthaltenen technischen Erkenntnisse wurden in Zusammenarbeit mit unseren erfahrenen Werkzeugbauingenieuren entwickelt und basieren auf realen Daten aus jährlich über 1.200 ausgewerteten CAD-Kundenprojekten.
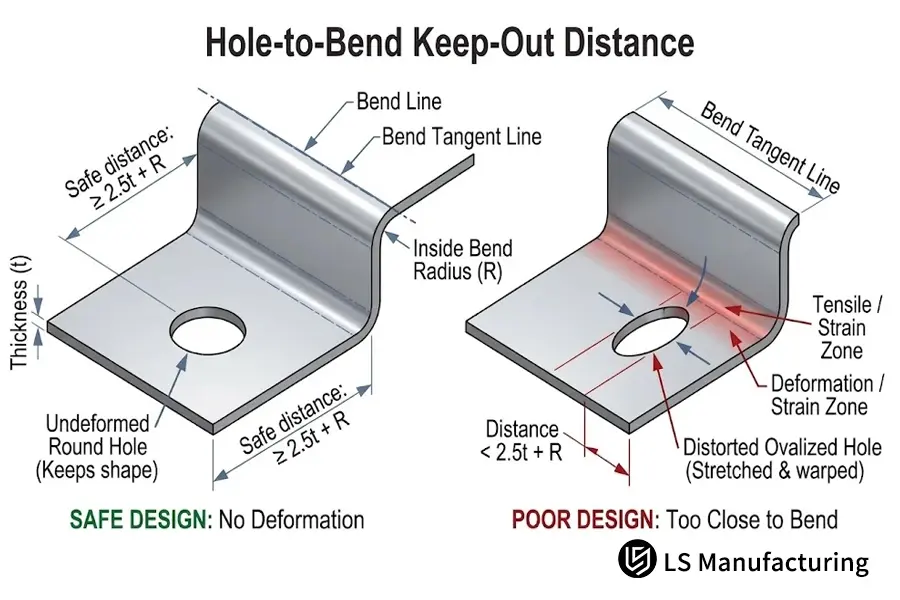
Abbildung 3: Grenze der plastischen Verformungszone und erforderlicher Sperrabstand (Abstand ≥ 2,5t + R) zur Verhinderung der Ovalisierung des Lochs und des Versagens der PEM-Befestigungselemente.
Warum benötigen konische Flansche spezielle Stützlaschen?
Ein konischer Flansch ist ein schräges Blechelement, dessen Außenform sich in Umformrichtung allmählich verjüngt, im Gegensatz zu einem Flansch mit paralleler Kante. Wird ein Blechzuschnitt mit nicht-parallelem Profil in die CNC-Abkantpresse eingeführt, ist ein konstanter Zweipunktkontakt mit dem Hinteranschlag nicht möglich, da keine ebene Kante zur Ausrichtung vorhanden ist. Dies führt zu dynamischen Bewegungen des Blechs während des Stempelwegs und somit zu erheblichen Winkelverzerrungen der gefertigten Teile. LS Manufacturing begegnet diesem Problem der Hinteranschlaginstabilität mit den folgenden zwei Fertigungsverfahren:
- Prozess A: Mindestanforderung an die ebene Kante: Am Ende des Flansches muss eine nicht abgeschrägte Kante von mindestens 4t Länge vorhanden sein, um eine ausreichende ebene Ausrichtung mit den Abkantpressfingern zu gewährleisten.
- Prozess B: Temporäre Ausrichtungsnasen: Fügen Sie der Laser-Abflachungsmusteranordnung Einweg-Ausrichtnasen hinzu. Die Ausrichtnasen gewährleisten die rechtwinklige Ausrichtung mit den Hinteranschlägen und können nach dem Biegevorgang entlang der Mikrofugenlinien leicht abgebrochen werden.
Durch die Implementierung von opferbaren Registrierungsnasen in CAD erreichen die Ingenieurteams eine enge Konturwiederholgenauigkeit von ±0,01 mm bis ±0,02 mm über unregelmäßige Chassisprofile hinweg, ohne teure Spezialwerkzeuge konstruieren zu müssen.
Welche Faktoren bestimmen die praktischen Kosten für Blechbearbeitungswerkzeuge?
Die Kosten für Blechbearbeitungswerkzeuge umfassen die Anschaffungskosten für spezielle Stempel- und Matrizensätze, kundenspezifische Abstreifwerkzeuge sowie Maschinenstillstandszeiten durch Werkzeugwechsel. Die Angabe nicht konformer Innenradien oder mehrerer Biegeradien auf einem Blech erfordert von den Abkantpressenbedienern einen sequenziellen Maschinenwechsel, was zu höheren Produktionskosten führt. LS Manufacturing empfiehlt Ingenieuren, die Biegeradien in allen Zeichnungselementen zu standardisieren, um die Bearbeitung in einer einzigen Aufspannung zu vereinfachen und die Fertigungskosten dadurch um 22,5 % zu senken.
Eine Matrix, die zeigt, wie sich die Wahl der Flansche auf die wirtschaftlichen Kosten der Werkzeuge in der Fertigung auswirkt, ist unten dargestellt:
|
Designwahl |
Werkzeugauswirkungen |
Einrichtungsausfallzeit |
Auswirkungen auf die Stückkosten |
|
Einheitliche Radien (Alle R = 1t) |
Standard-Werkzeuge für Abkantpressen |
Keine Abbaukosten |
Basiswert (Niedrigste Gesamtkosten) |
|
Gemischte Radien (R = 1t & 3t auf demselben Teil) |
Mehrstufige segmentierte Werkzeuge |
+45 Minuten Vorbereitungszeit pro Charge |
+18 % Kostensteigerung |
|
Scharfe Innenecken (Radius Null) |
Kundenspezifische Stanzwerkzeuge |
+2 Wochen Werkzeugbeschaffung |
+25 % Kostensteigerung |
|
Entlastungsfreie angrenzende Flansche |
Manuelles Nachbearbeitungsschleifen |
Kontinuierlicher Schrott und Reparatur |
+35 % Kostensteigerung |
Wie gewährleistet striktes DFM eine gleichbleibende Produktionsqualität?
Design für die Fertigung (DFM) Die Fertigungstechnik befasst sich mit der Analyse von 3D-CAD-Modellen unter Berücksichtigung fertigungstechnischer Aspekte, bevor Metalle bearbeitet und Werkzeuge hergestellt werden. Da sich Stempelabstände, Biegekorrekturen und mögliche Kollisionen im Vorfeld analysieren lassen, können Fertigungsingenieure geometrische Probleme erkennen, ohne dass Maschinenstillstand für notwendige Anpassungen erforderlich ist. Bei LS Manufacturing setzen wir automatisierte DFM-Prüfsysteme ein, die jede hochgeladene Datei gemäß den Toleranzen der Norm ISO 2768-f vergleichen. Dadurch werden Ausschuss und Lieferzeiten deutlich verkürzt.
Digitale Simulation von K-Faktor und Biegezugabe
Die Berechnung der abgewickelten Formteile hängt vollständig von einer präzisen CAD-Biegeberechnung und den realen K-Faktoren des Materials (Verhältnis der neutralen Achse zur Blechdicke) ab. Die Standardwerte in der Software weichen üblicherweise um 0,2 mm bis 0,5 mm pro Biegung von den realen Werkzeugwerten ab. Durch die Verwendung empirischer K-Faktoren, die bei der Kalibrierung unserer Werkzeugsätze ermittelt werden, können wir perfekt geschlossene Nähte und die Vermeidung von Ecküberlappungen bei Mehrflanschgehäusen garantieren.
Flanschspiel und Werkzeugkollisionsprüfung
Tiefe U-Profile und Rückflansche können das Risiko von Werkzeugkollisionen zwischen Stempelhalter/Stößel und sekundärem/tertiärem Biegevorgang bergen. Eine kinematische 3D-Umformsimulation vor Produktionsbeginn gewährleistet ausreichend Freiraum zwischen allen tiefen U-Profilen und Spitzprofilen für Schwanenhals- und Spitzstempel. Die Konstruktionsprüfung, die Werkzeugkollisionen erkennt, ermöglicht geringfügige Änderungen am Flanschprofil, um den Einsatz teurer Offset-Werkzeuge zu vermeiden.
Wann benötigen Ingenieure kundenspezifische Blechbearbeitungsdienste?
Kundenspezifische Blechbearbeitung ist unerlässlich, wenn die Designanforderungen Prozessintegration, enge geometrische Toleranzen und Oberflächenbehandlungsstandards erfordern, die herkömmliche Blechbearbeitungsbetriebe nicht erfüllen können. Wo beispielsweise Elektronikgehäuse oder medizinische Konsolen die Integration von Faserlaserschneiden und Luftbiegen erfordern, CNC-Fräsen Aufgrund der engen Toleranzen für Lagersitze von ±0,005 mm, der Montage von Gewindeteilen nach ASME B1.1 und der Hartanodisierung nach MIL-A-8625 Typ III gehen spezialisierte Unternehmen erhebliche Risiken hinsichtlich der Toleranzhäufigkeit ein. LS Manufacturing bietet die komplette Auftragsfertigung unter vollständiger Einhaltung der AS9100D-Norm.
- Integrität von Gehäusen in der Luft- und Raumfahrt sowie der Medizintechnik: Durch unsere kombinierten CNC-Fräs- und Präzisionsformkapazitäten können Chassis mit den erforderlichen Umweltdichtungen, EMI-Abschirmungen und Vibrationssteifigkeiten realisiert werden.
- Komplexe mehrachsige Sekundärbearbeitung: Teile, die auf geformten Flächen Positionierungstoleranzen im Submillimeterbereich erfordern, werden mit hoher Geschwindigkeit und Präzision mittels 5-Achs-CNC-Maschinen unter Verwendung von Zeiss-Koordinatenmesstechnik bearbeitet.
- Strenge Anforderungen an die Oberflächenbehandlung: Teile, die eine 50µm Hartanodisierung mit 1000 Stunden Korrosionsbeständigkeit gemäß ASTM B117 Salzsprühtest erfordern, können dies in unseren zertifizierten hauseigenen Oberflächenbehandlungsanlagen erreichen.
Die Beauftragung eines einzigen ISO-zertifizierten Lieferanten für all diese Arbeitsgänge beseitigt logistische Verzögerungen zwischen den Lieferanten und ermöglicht Ihnen gleichzeitig, den Überblick über Ihre Dimensionierung zu behalten.
Fallstudie: LS Manufacturing – Kundenspezifische Formgebung für ein Gehäuse für medizinische Endoskope
Ingenieurproblem: Ein führender Hersteller medizinischer Instrumente sah sich aufgrund der Pilotserie einer Endoskop-Steuerkonsole aus Aluminium mit erheblichen Fertigungsproblemen konfrontiert. Das erste CAD-Modell des Kunden erforderte die Verwendung von 2,0 mm dickem 6061-T6-Aluminiumblech mit internen Chassisflanschen von nur 5,0 mm Länge (weit unterhalb der für eine V-Dehnung als sicher geltenden Grenze). Zudem fehlten Biegeentlastungen an den Eckverbindungen, und die Ausrichtungslöcher lagen lediglich 2,0 mm von der 90°-Biegelinie entfernt. Bei den Pilotfertigungsläufen mit einem externen Fertigungsunternehmen wurde eine katastrophale Ausschussquote von 18,4 % erreicht. Grund dafür waren zu kleine Flansche, die in die Formhohlräume passten, und kritische Ausrichtungslöcher, die sich durch die Dehnung der PEM-Muttern auf 0,35 mm verlängerten.
DFM-Analyse & Problemlösung: Die Ingenieure von LS Manufacturing führten eine umfassende DFM-Analyse durch und optimierten die Gehäuseform. Die Flanschlängen wurden auf 9,0 mm optimiert (gemäß der Regel ≥ 4t + R in Bezug auf die 8t-Matrizenöffnung). An allen rechtwinklig zueinander stehenden Flanschverbindungen wurden Entlastungsbohrungen der Größe 2,0 mm x 3,0 mm angebracht. Um Mikrorisse an den Korngrenzen des Aluminiums 6061-T6 zu minimieren, wandte unser Team eine lokale, induktive Zwischenglühung an und kalibrierte die dynamischen Druckkompensationskurven der Abkantpresse.
Quantifizierbare Produktionsergebnisse: Die technischen Modifikationen haben zu einer deutlichen Verbesserung des Produktionsprozesses geführt. Die Ausschussquote konnte von 18,4 % auf 2,3 % gesenkt werden. Die Produktionskosten pro Einheit reduzierten sich von ursprünglich 80,00 $ auf 62,00 $, was einer Kostenersparnis von 22,5 % entspricht. Durch den Wegfall von Mehrfachwerkzeug-Einrichtungen und Nacharbeiten verkürzte sich die Produktionsvorlaufzeit für die ersten 500 Einheiten von 14 auf 9 Tage (35,7 % Verbesserung). Toleranzen von ±0,005 mm für Präzisionsbefestigungslöcher wurden durch CNC-Bearbeitung gebogener Oberflächen erreicht.
Konformitätsprüfung und Verifizierung: Die gefertigten Gehäuse wurden Qualitätsprüfungen unterzogen, die alle Dokumentationsanforderungen der AS9100D erfüllen. Die Bauteile wurden gemäß MIL-A-8625 Typ III Klasse 1 hartanodisiert (50 µm Dicke) und haben den 1000-stündigen Salzsprühtest nach ASTM B117 ohne Lochfraßkorrosion bestanden. Die Abmessungen der Bauteile wurden mit einem Zeiss-Koordinatenmessgerät (KMG) mit einer Messgenauigkeit von 0,0009 mm überprüft.
Datenquelle & Basislinie: LS Manufacturing Medical Device Sheet Metal Production Database, Projektprotokoll #MED-2026-084 (Mehr als 1.200 Blechteile wurden bewertet).
Häufig gestellte Fragen
Wie beeinflusst die Blechdicke die Berechnung der minimalen Flanschlänge?
Die Mindestflanschlängen variieren direkt mit der Blechdicke gemäß der Formel L ≥ 4t + R, wodurch sichergestellt wird, dass das Werkstück die Standardöffnung von 8t der V-Matrize abdeckt, ohne in deren Kavität zu rutschen, um eine garantierte Luftbiegegenauigkeit von ±0,01 mm für LS Manufacturing zu gewährleisten.
Warum neigt das Aluminium 6061-T6 beim Blechbiegen zu Brüchen?
Aufgrund seiner Ausscheidungshärtung und geringen Dehnung bei Raumtemperatur bricht 6061-T6 beim Umformen um scharfe Radien. LS Manufacturing reduziert Kornbruch durch die Bereitstellung eines Innenradius ≥ 1,5t bis 2t und lokale Spannungsentlastung.
Welche Werkzeugtoleranz ist beim Präzisionsbiegen von Blechen üblich?
Durch den Einsatz kalibrierter CNC-Abkantpressen und automatischer Laser-Winkelmesssysteme ist LS Manufacturing in der Lage, lineare Toleranzen von ±0,01 mm bis ±0,02 mm und Winkeltoleranzen von ±0,5° einzuhalten.
Sind verzerrte Löcher im Bereich der Biegelinie reparierbar?
Durch Kaltbearbeitung lassen sich Bohrungen, die sich oval verformen, nicht auf die erforderliche Zylindertoleranz korrigieren. LS Manufacturing erfüllt die strengen Toleranzanforderungen an Bohrungen im Biegebereich durch zusätzliches, hochpräzises CNC-Fräsen mit einer Positionsgenauigkeit von ±0,005 mm (Mitte zu Mitte).
Welchen Einfluss hat die Größe der Biegeentlastung auf die strukturelle Steifigkeit?
Eine zu geringe Biegeentlastung führt zu Materialrissen, während eine zu große Biegeentlastung die strukturelle Steifigkeit erhöht und die EMI-Abschirmwirkung verschlechtert. Bei LS Manufacturing wird die Biegeentlastung auf eine Breite von 1t und eine Tiefe von R+0,5t festgelegt, um die Ebenheit der Grundplatte von Ra 1,6 μm zu gewährleisten und die Torsionssteifigkeit zu optimieren.
Welche Auswirkungen hat die Angabe gängiger Biegeradien für ein Chassis auf die Lieferzeit?
Durch die einheitliche Spezifikation des Biegeradius kann das gesamte Bauteil in einem einzigen Abkantvorgang ohne Werkzeugwechsel geformt werden. Dieses Verfahren reduziert die Zykluszeit bei LS Manufacturing um 35,7 % und senkt die Produktionsvorlaufzeit von 14 auf 9 Tage.
Welchen Einfluss hat die Hartanodisierung auf die Maßtoleranz gebogener Flansche?
Die Hartanodisierung nach MIL-A-8625 Typ III erzeugt eine Gesamtschichtdicke von 50 µm (25 µm Eindringtiefe und 25 µm Oberflächenwachstum). LS Manufacturing berücksichtigt dieses Wachstum bei der Konstruktion des CAD-Flachmusters, um Störungen bei der Montage nach der Beschichtung zu vermeiden.
Warum fordert LS Manufacturing bereits in einem frühen Stadium 3D-CAD-Zeichnungen für die DFMA an?
3D-STEP- und IGES-Zeichnungen ermöglichen die Automatisierung der kinematischen Simulation des Blechabwickelns, die präzise Berechnung des K-Faktors und die Überprüfung von Stempelkollisionen. LS Manufacturing bietet eine umfassende DFMA-Bewertung innerhalb von 2 Stunden nach Dateieingang.
Abschluss
Die beste Möglichkeit, unvorhergesehene Ausschusskosten und Terminverzögerungen zu vermeiden, besteht darin, die Grundprinzipien der Blechflanschkonstruktion zu beachten, wie z. B. Flanschlängenabstände, korrekte Innenradien und Spannungsentlastungskerben. Bei LS Manufacturing kombinieren wir unsere Zertifizierungen nach ISO 9001:2015 und AS9100D für die Luft- und Raumfahrt mit unseren CNC-Abkantpressen und 5-Achsen Sekundärbearbeitungsdienstleistungen ermöglichen es uns, auch die anspruchsvollsten Blechkonstruktionen zu realisieren und perfekte Serienteile zu liefern.
Technischer Handlungsschritt: Gefährden enge Lochtoleranzen oder Flanschrisse Ihren Produktionsstart? Laden Sie jetzt Ihre 2D- und 3D-CAD-Konstruktionen (STEP, IGES oder DXF) im Angebotsportal von LS Manufacturing hoch. Unser Ingenieurteam erstellt Ihnen innerhalb von nur 2 Stunden eine detaillierte DFM-Analyse und ein Angebot!