Italiano


In breve: Stampaggio di precisione o le decisioni sulla piegatura ad aria della pressa piegatrice dipendono dalla geometria delle flange, dai requisiti di scarico della piega e dalle dimensioni del lotto. Implementazione di un sistema unificato raggio di curvatura (R ≥ 1t) e flangia lunghezze ≥ 4t + R Garantisce l'assenza di slittamento dello stampo, riduce gli scarti dal 18,4% al 2,3% e minimizza i costi di impostazione degli utensili del 22,5%.
Con la transizione di prototipazione rapida Nella produzione in serie di parti in lamiera, i team di ingegneria di precisione si trovano regolarmente ad affrontare sforamenti di budget e problemi di assemblaggio derivanti dall'ignoranza dei limiti della geometria della flangia. Le tipiche strutture di subappalto utilizzano tolleranze piuttosto ampie di ±0,05 mm che nascondono numerosi rischi di formatura come angoli strappati, fori di fissaggio PEM deformati e flange dimensionalmente errate che scivolano all'interno della cavità della matrice a V. L'uso di pratiche standardizzate di progettazione per la producibilità (DFM), secondo i dati di produzione empirici da LS ManufacturingContribuisce a ridurre il tasso di scarto dal 18,4% al 2,3% e a conseguire un risparmio sui costi del 22,5% per pezzo.
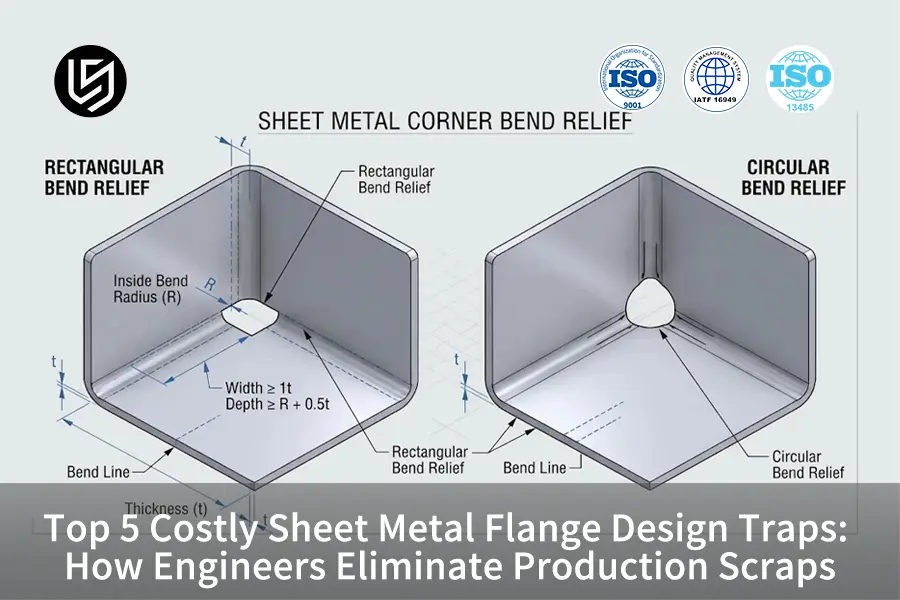
Guida di riferimento rapido: Regole di ingegneria per le flange in lamiera
La seguente matrice decisionale illustra le regole di progettazione geometrica critiche, le soglie matematiche richieste e i principali rischi di scarto di fabbricazione evitati nelle presse piegatrici di precisione:
|
Caratteristica di design |
Regola pratica standard |
Rischio di scarto primario evitato |
Tolleranza raggiungibile |
|
Lunghezza minima della flangia |
≥ 4t + Raggio di curvatura (R) |
Scivolamento nella cavità della matrice a V, bordi schiacciati, errore angolare |
±0,01 mm–±0,02 mm |
|
Raggio di curvatura interno |
≥ 1 t (acciaio dolce / alluminio morbido) |
Allungamento delle fibre esterne, microfratture gravi, frattura |
Ra 1,6μm Superficie |
|
Profondità di scarico della curvatura |
≥ Raggio di curvatura + 0,5t (Larghezza ≥ 1t) |
Lacerazione della flangia adiacente, deformazione degli angoli, perdita di planarità |
Classe ISO 2768-f |
|
Distanza tra il foro e la curvatura |
≥ 2,5t + Raggio di curvatura |
Ovalizzazione del foro, deformazione della filettatura, estrazione del fissaggio |
±0,005 mm (CNC secondario) |
|
Larghezza della flangia rastremata |
≥ 4t all'estremità piatta più stretta |
Disallineamento del registro posteriore, angoli di piegatura inclinati, torsione |
±0,01 mm–±0,02 mm |
Riepilogo: Attenersi a questi vincoli geometrici durante la creazione del primo modello in CAD rende piegatura dell'aria È facilissimo da usare e previene qualsiasi rilavorazione manuale sul banco di lavoro.
Punti chiave da ricordare per i team di approvvigionamento e progettazione meccanica
- Rapporto di supporto del die: La lunghezza della flangia deve essere sufficiente a fornire supporto su 4t + R all'interno dell'apertura della matrice a V da 8t per impedire lo scivolamento del materiale nella tasca della matrice durante la piegatura della pressa.
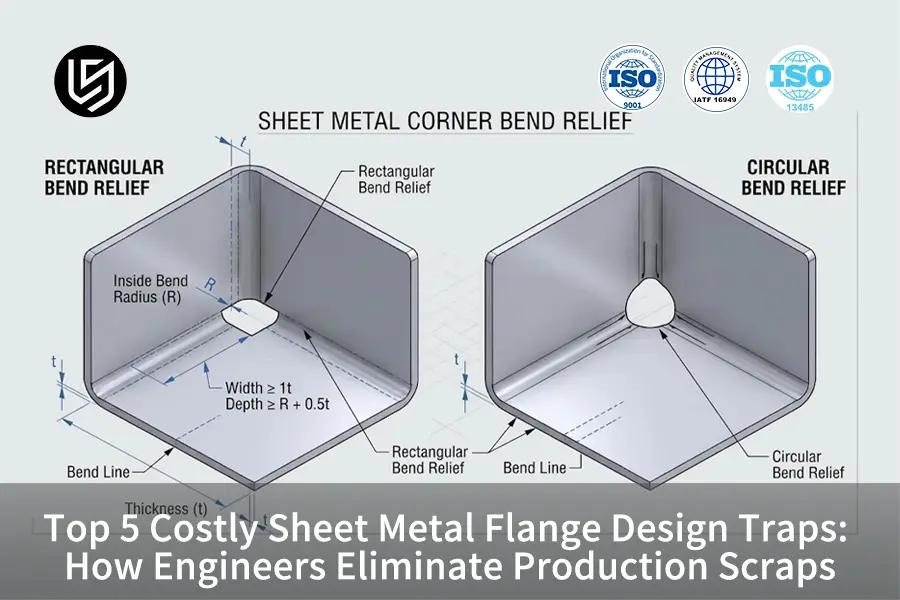
- Sollievo dallo stress: I fori di scarico di configurazione rettangolare o circolare (profondità > R + 0,5t) contribuiscono a evitare lacerazioni dovute alle giunzioni perpendicolari delle flange e garantiscono la planarità del telaio.
- Ritenzione dei fori di fissaggio/allineamento dei dadi PEM: La spaziatura fori/piegature di ≥ 2,5t + R impedisce l'allungamento dei fori e garantisce un fissaggio rigido dei dadi PEM/fori di allineamento.
- Economia derivante dalla standardizzazione degli utensili: L'utilizzo dello stesso raggio di curvatura in tutto il progetto riduce il numero di impostazioni sulle macchine e diminuisce i costi di produzione del 22,5%.
Perché la lunghezza minima della flangia del grilletto della pressa piegatrice genera scarti?
La lunghezza minima della flangia è l'ultima limitazione dimensionale, assolutamente necessaria affinché la lamiera grezza possa scorrere sopra le spalle della pressa piegatrice. V-die Apertura durante il processo di formatura. Nel caso in cui un progettista progetta una lunghezza della flangia inferiore a 4t + raggio di curvatura, il bordo della lamiera non avrà contatto fisico con le spalle dello stampo prima del processo di deformazione plastica. Per la configurazione dello stampo 8t, se le dimensioni della flangia sono inferiori al valore accettabile, si verifica uno scorrimento prematuro della flangia nello stampo con conseguenti errori angolari da 3° a 7°, distorsione del bordo e indentazione permanente del punzone.
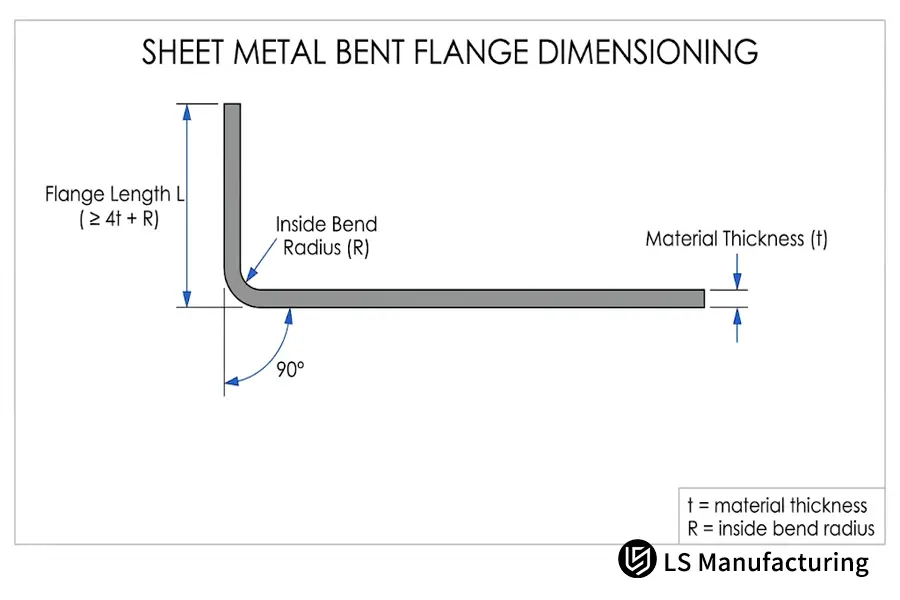
Figura 2: Sezione trasversale CAD 2D standard che mostra la lunghezza minima della flangia L (≥ 4t + R) quotata dal bordo libero alla tangente di piegatura esterna.
Di seguito viene illustrato l'effetto delle dimensioni della lunghezza della flangia rispetto agli utensili della pressa piegatrice:
|
Parametro della lunghezza della flangia |
Stato del supporto degli utensili |
Livello di rischio di formazione |
Impatto sui costi e sugli scarti |
|
< 2,5t + R (Grave sottodimensionamento) |
Nessun contatto con la spalla nello stampo da 8 denti |
Critico (slittamento dello stampo / guasto dell'utensile) |
Scarto immediato (fallimento della rilavorazione al 100%) |
|
Da 2,5 t a 3,5 t + R (limite) |
contatto di attrito instabile |
Elevato (distorsione angolare e bave sui bordi) |
+20% di tempo di regolazione del ciclo macchina |
|
≥ 4t + R (Regola standard) |
Supporto completo bilaterale per le spalle |
Rischio zero (flessione stabile dell'aria) |
Costo unitario ottimale e scenario di scarti pari a zero |
In che modo un raggio di curvatura standard può prevenire la formazione di crepe sulla fibra esterna?
Il raggio interno determina quanta deformazione di trazione verrà esercitata sulla struttura granulare dello strato esterno del materiale della lamiera. Nella selezione di un raggio interno estremamente piccolo, in particolare un angolo acuto a raggio zero in materiali induriti per lavorazione o tempra come Alluminio 6061-T6 o acciaio inossidabile laminato a freddo, ciò sottopone la struttura granulare esterna a uno stress estremo oltre la sua capacità di allungamento intrinseca, provocando microfratture estreme e fratture superficiali lungo l'asse di piegatura, con conseguente cedimento per fatica sotto carichi dinamici di utilizzo finale. LS Manufacturing Elimina la frattura delle fibre esterne impiegando una procedura collaudata in tre fasi per la configurazione della pressa piegatrice:
- Passaggio 1: Calibrazione del raggio in base alla duttilità del materiale: impostare il raggio di curvatura interno a 1t o superiore per materiali duttili (come l'alluminio 5052-H32 e l'acciaio dolce) e a 2t o superiore per materiali trattati termicamente meno duttili (ad esempio, il materiale 6061-T6).
- Passaggio 2: Orientamento della linea di piegatura rispetto alla direzione di laminazione del laminatoio: posizionare qualsiasi linea di piegatura a 90° perpendicolarmente alla direzione di laminazione della lamiera, ove possibile, in modo da evitare la propagazione delle cricche.
- Passo 3: Lucidatura Superficie di contatto degli utensili: utilizzare punzoni rettificati e temprati di precisione con una rugosità superficiale di Ra 1,6 μm che distribuisca le forze di attrito sull'intero arco.
Gli ingegneri che adottano gli stessi raggi di curvatura per tutti i componenti risparmiano tempo nella sostituzione degli utensili e, di conseguenza, mantengono una buona resa produttiva e un'integrità strutturale intatta, senza crepe superficiali.
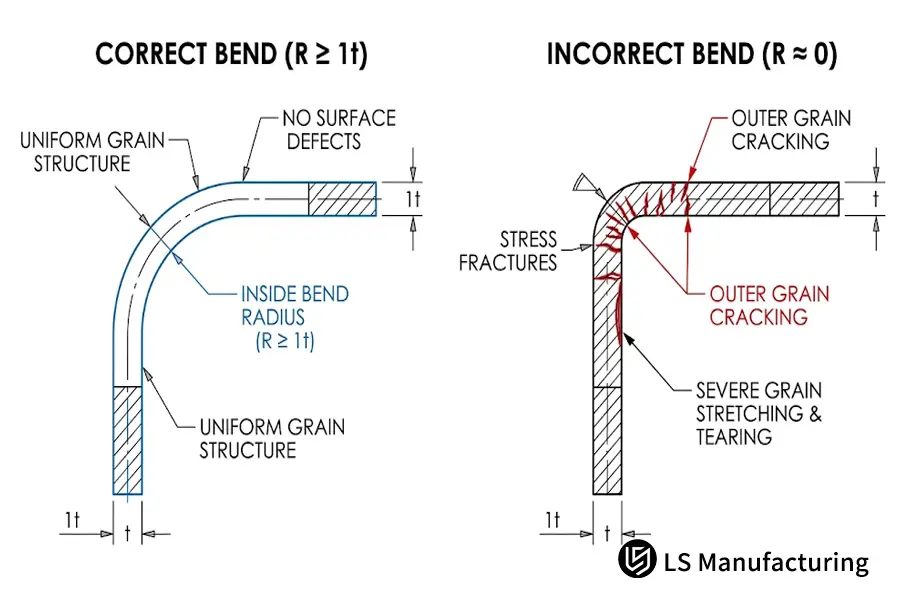
Figura 1: Meccanismo di microfessurazione in angoli acuti a raggio zero confrontato con una distribuzione uniforme delle sollecitazioni utilizzando il raggio di curvatura interno raccomandato (R ≥ 1t).
Perché la smussatura della lamiera è fondamentale per la planarità del pezzo?
piegatura della lamiera Il termine "scarico" si riferisce a un'apertura rettangolare o a goccia, progettata appositamente, che viene creata nel punto in cui una flangia piegata incontra un lato rettilineo adiacente o un'altra flangia perpendicolare. In un processo di formatura a 90°, la forza di compressione e di trazione agisce sulla lamiera, causando un rigonfiamento del materiale nella zona di piegatura. Senza apposite fessure di scarico, l'aumento di volume di tale rigonfiamento lacera il metallo adiacente e deforma la superficie di montaggio adiacente di 1,2 mm. Presso LS Manufacturing, ci assicuriamo che le fessure di scarico delle tensioni, progettate con tecnologia CAD, isolino completamente la deformazione all'interno della zona di formatura.
Criteri di dimensionamento geometrico per fessure di scarico delle tensioni efficaci
Per un efficace isolamento delle zone di deformazione, il rapporto geometrico delle fessure di scarico deve essere mantenuto entro determinati limiti. La larghezza della fessura di scarico delle tensioni deve essere pari o superiore allo spessore della lamiera (1t), mentre la profondità della fessura deve superare il punto di tangenza dal raggio di curvatura interno di almeno metà dello spessore (R + 0,5t). Le fessure di scarico delle tensioni rettangolari sono più efficaci sulle punzonatrici a torretta CNC e sui laser a fibra, mentre le fessure circolari/a goccia riducono la sensibilità all'intaglio delle staffe aerospaziali soggette a vibrazioni.
Conseguenze dell'assemblaggio senza tagli di scarico
La rimozione degli intagli di scarico, effettuata per ridurre i tempi di progettazione CAD, comporta seri svantaggi in fase di produzione e assemblaggio. Lo spostamento del materiale in corrispondenza degli angoli vivi produce increspature incontrollate sulle flange piane, rendendo impossibile l'applicazione delle guarnizioni negli involucri IP65. Inoltre, le operazioni secondarie di sbavatura e rettifica manuale necessarie per allineare i pezzi comportano un costo aggiuntivo di 4,50-8,00 dollari per pezzo, oltre a danneggiare lo strato di rivestimento anticorrosivo.
Cosa fare per prevenire la deformazione dei fori dovuta alla curvatura della lamiera?
La distorsione del foro può essere descritta come l'ovalizzazione e l'espansione del passo della filettatura dovute al posizionamento di fori, fessure o intagli nella zona di deformazione plastica attorno alla linea di piega. Durante il processo di piegatura, l'area della lamiera situata a 2 volte lo spessore oltre la tangente della linea di piega si deforma notevolmente. In questo modo, i fori situati all'interno di quest'area di deformazione assumeranno una forma a goccia. Di conseguenza, l'installazione di elementi di fissaggio filettati, perni di centraggio e componenti PEM diventerà immediatamente impossibile. LS Manufacturing impone rigorose limitazioni geometriche su tutti i disegni dei clienti per garantire un fissaggio sicuro al 100%.
Nella tabella seguente sono riportate le raccomandazioni relative alla distanza di esclusione tra il foro e la curvatura, a seconda della geometria dell'intaglio:
|
Tipo di caratteristica di ritaglio |
Distanza minima di esclusione |
Meccanismo di deformazione impedito |
Alternativa al processo secondario |
|
Foro di passaggio rotondo standard |
≥ 2,5t + Raggio di curvatura |
Allungamento del foro e ovalizzazione del diametro |
Alesatura CNC dopo la piegatura |
|
Foro filettato / PEM Clinch |
≥ 3,0t + Raggio di curvatura |
Thread pitch pitch-distorsione e clinch pull-out |
Utensile di pressatura secondaria |
|
Fessura rettangolare allungata / per cavi |
≥ 3,5t + Raggio di curvatura |
Rigonfiamento e crollo dei bordi della parete non supportata |
Linguette di rilievo laser legate a ponte |
|
Foro per vite svasata |
≥ 3,5t + Raggio di curvatura |
Deformazione asimmetrica della smussatura e teste allentate |
Alesatura CNC secondaria |
I numeri spiegati: approfondimenti tecnici nel mondo reale
LS Manufacturing gestisce un impianto di produzione digitale all'avanguardia di 8.000 metri quadrati, pienamente accreditato secondo gli standard di qualità aerospaziale ISO 9001:2015 e AS9100D. Questa guida tecnica è stata redatta da Gloria, Senior Manufacturing Solutions Architect ed esperta di prototipazione rapida e produzione rapida, con oltre 15 anni di esperienza nell'ingegneria di precisione. Le informazioni tecniche qui fornite sono state elaborate in collaborazione con i nostri esperti ingegneri senior di attrezzaggio e si basano su dati reali provenienti da oltre 1.200 progetti CAD valutati annualmente per i clienti.
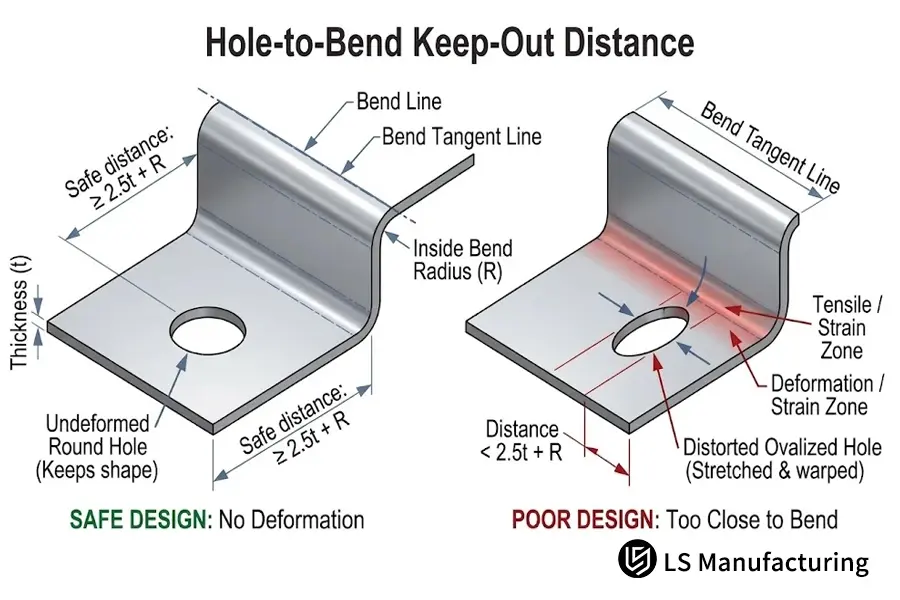
Figura 3: Limite della zona di deformazione plastica e spazio di sicurezza richiesto (Distanza ≥ 2,5t + R) per prevenire l'ovalizzazione del foro e il cedimento del fissaggio PEM.
Perché le flange coniche richiedono linguette di supporto dedicate?
Una flangia conica è un elemento in lamiera inclinato in cui la forma esterna si restringe gradualmente in relazione alla direzione di formatura, a differenza di una flangia che mantiene un bordo parallelo. Quando una lamiera viene alimentata nella pressa piegatrice CNC con un profilo non parallelo, è impossibile ottenere un contatto costante a due punti con il fermo del registro posteriore poiché non è presente un bordo piatto per l'allineamento. Ciò causa un movimento dinamico della lamiera durante la corsa del punzone e si traduce in una significativa distorsione angolare dei pezzi prodotti. LS Manufacturing affronta il problema dell'instabilità del registro posteriore utilizzando i seguenti due processi di produzione:
- Processo A: Requisito minimo per il bordo piatto: prevedere un bordo non rastremato di almeno 4t di lunghezza all'estremità della flangia per consentire un'adeguata registrazione piana con le dita della pressa piegatrice.
- Processo B: Posizionamento temporaneo delle linguette di allineamento: aggiungere linguette di allineamento monouso al modello di taglio laser. Le linguette di allineamento garantiscono un allineamento perpendicolare con i calibri posteriori e possono essere facilmente spezzate lungo le linee di micro-giunzione al termine del processo di piegatura.
Implementando linguette di registro sacrificali nel CAD, i team di ingegneri ottengono una ripetibilità del contorno precisa di ±0,01 mm–±0,02 mm su profili di telaio irregolari senza dover progettare costose attrezzature specializzate.
Quali fattori determinano il costo pratico degli stampi per la lavorazione della lamiera?
Il costo degli utensili per la lavorazione della lamiera comprende il costo effettivo di acquisto di set di punzoni e matrici specifici, utensili di pulizia personalizzati e i tempi di fermo macchina dovuti al cambio degli utensili. Specificare raggi interni non conformi o raggi di curvatura multipli su un'unica lamiera significa che gli operatori della pressa piegatrice dovranno cambiare macchina in sequenza, con conseguente aumento dei costi di produzione. LS Manufacturing raccomanda ai progettisti di standardizzare i raggi di curvatura su tutti gli elementi del disegno al fine di facilitare le operazioni di impostazione singola, riducendo così i costi di fabbricazione del 22,5%.
Di seguito è riportata una matrice che illustra come la scelta delle flange influisca sul costo economico degli utensili in officina:
|
Scelta di design |
Impatto degli utensili |
Tempo di inattività per l'installazione |
Impatto sui costi unitari |
|
Raggi unificati (tutti i R = 1t) |
Utensili standard per pressa piegatrice |
Zero spese generali di smontaggio |
Opzione di riferimento (costo complessivo più basso) |
|
Raggi misti (R = 1t e 3t sulla stessa parte) |
Utensili segmentati multistadio |
+45 minuti per ogni lotto di configurazione |
Aumento dei costi del +18% |
|
Angoli interni acuti (raggio zero) |
Utensili di punzonatura personalizzati |
+2 settimane per l'approvvigionamento degli strumenti |
Aumento dei costi del +25% |
|
Flange adiacenti senza scarico |
Rettifica manuale post-formatura |
Rottami e riparazioni di ciclo |
+35% di aumento dei costi |
In che modo una rigorosa metodologia DFM garantisce una qualità di produzione costante?
Progettazione per la producibilità (DFM) La DFM (Design for Manufacturing) è una branca dell'ingegneria che esamina i modelli CAD 3D basandosi su considerazioni fisiche di produzione prima di tagliare qualsiasi metallo e creare gli utensili. Poiché è possibile analizzare in anticipo gli spazi di punzonatura della pressa piegatrice, le deduzioni di piegatura e le possibili interferenze, gli ingegneri di produzione possono individuare problemi geometrici senza tempi di inattività della macchina necessari per apportare le modifiche necessarie. In LS Manufacturing, utilizziamo sistemi automatizzati di verifica DFM che confrontano ogni file caricato in base alle tolleranze dello standard ISO 2768-f, eliminando tutti gli scarti futuri e accelerando i tempi di consegna.
Simulazione digitale del fattore K e del margine di piegatura
I calcoli per la realizzazione di modelli piani dispiegati dipendono interamente da una deduzione accurata della curvatura CAD e da fattori K reali del materiale (un rapporto tra la posizione dell'asse neutro e lo spessore della lamiera). I valori predefiniti nel software differiscono solitamente da quelli reali degli utensili di 0,2 mm a 0,5 mm per curvatura. Grazie all'utilizzo di fattori K empirici, ottenuti durante la calibrazione dei nostri set di utensili, possiamo garantire giunzioni perfettamente chiuse e l'assenza di sovrapposizioni angolari negli involucri a flange multiple.
Controllo del gioco della flangia e della collisione degli utensili
Le forme a U profonda e le flange di ritorno possono presentare il rischio di collisioni fisiche tra il portapunzone/pistone e il ciclo di piegatura secondario/terziario. La simulazione cinematica 3D di formatura in fase di pre-produzione garantisce un gioco sufficiente tra tutti i profili a U profonda e acuti, sia per i punzoni a collo d'oca che per quelli acuti. La verifica del progetto, che rileva le collisioni tra gli utensili, consente di apportare lievi modifiche al profilo della flangia, eliminando la necessità di costosi utensili di offset.
Quando gli ingegneri necessitano di servizi di lavorazione della lamiera su misura?
I servizi di lavorazione della lamiera personalizzati sono essenziali quando i requisiti di progettazione richiedono l'integrazione dei processi, tolleranze geometriche ristrette e standard di trattamento superficiale che le officine di lavorazione della lamiera standard non possono raggiungere. Laddove gli involucri elettronici o le console mediche richiedono l'integrazione del taglio laser a fibra, della piegatura ad aria, Fresatura CNC Con tolleranze ristrette per sedi di cuscinetti di ±0,005 mm, installazione di componenti filettati ASME B1.1 e anodizzazione dura MIL-A-8625 Tipo III, le aziende specializzate in un'unica disciplina si creano rischi considerevoli in termini di accumulo di tolleranze. LS Manufacturing offre una produzione conto terzi completa con piena conformità alla norma AS9100D:
- Integrità degli involucri aerospaziali e medicali: Grazie alla nostra combinazione di fresatura CNC e formatura di precisione, siamo in grado di realizzare telai con le caratteristiche richieste di tenuta ambientale, schermatura EMI e rigidità alle vibrazioni.
- Lavorazioni secondarie complesse multiasse: I componenti che richiedono tolleranze di posizionamento inferiori al millimetro sulle superfici sagomate vengono lavorati con macchine CNC a 5 assi ad alta velocità e precisione, utilizzando la tecnologia CMM Zeiss.
- Requisiti rigorosi per il trattamento delle superfici: I componenti che richiedono un'anodizzazione dura di 50 μm con resistenza alla corrosione in nebbia salina ASTM B117 per 1.000 ore possono essere sottoposti a questo trattamento presso i nostri impianti interni certificati per il trattamento delle superfici.
Affidarsi a un unico fornitore certificato ISO per tutte queste operazioni eliminerà i ritardi logistici tra i fornitori, consentendovi al contempo di tenere traccia delle dimensioni.
Caso di studio: LS Manufacturing realizza stampi personalizzati per involucri di endoscopi medicali
Problema di ingegneria: Un produttore di strumenti medicali di primo livello si trovava ad affrontare seri problemi di produzione a causa della fase pilota di una console di controllo per endoscopi in alluminio. Il primo modello CAD del cliente richiedeva l'utilizzo di lamiera di alluminio 6061-T6 da 2,0 mm con flange interne del telaio di 5,0 mm di lunghezza (molto inferiore a quanto considerato sicuro per una deformazione a V). Inoltre, mancavano gli smussi di piegatura sulle giunzioni angolari, mentre i fori di allineamento erano distanziati di soli 2,0 mm dalla linea di piegatura a 90°. Durante le fasi di produzione pilota con un normale impianto di produzione in outsourcing, si è registrato un disastroso tasso di scarto del 18,4%, dovuto al fatto che le flange sottodimensionate si inserivano nelle cavità dello stampo e i fori di allineamento critici si allungavano fino a 0,35 mm con conseguente allungamento del dado PEM.
Analisi DFM e risoluzione dei problemi: Gli esperti di ingegneria di LS Manufacturing hanno eseguito un'analisi DFM approfondita e una riprogettazione della forma dell'involucro. Le lunghezze delle flange sono state ottimizzate a 9,0 mm (secondo la regola del minimo ≥ 4t + R in relazione all'apertura dello stampo da 8t). Sono stati aggiunti fori di scarico delle tensioni di dimensioni 2,0 mm x 3,0 mm in tutte le giunzioni perpendicolari delle flange. Per mitigare la formazione di microfratture ai bordi dei grani nell'alluminio 6061-T6, il nostro team ha applicato un trattamento di ricottura di scarico delle tensioni a induzione localizzata intermedia, unitamente alla calibrazione delle curve di compensazione della pressione dinamica della pressa piegatrice.
Risultati di produzione quantificabili: Le modifiche ingegneristiche hanno portato a un cambiamento radicale nel processo produttivo. Il tasso di scarto è stato ridotto dal 18,4% al 2,3%. Il costo unitario di produzione è diminuito dagli originali 80,00 dollari a 62,00 dollari, con un risparmio del 22,5%. Inoltre, grazie all'eliminazione delle configurazioni multi-utensile e delle rilavorazioni, i tempi di consegna per le prime 500 unità sono stati ridotti da 14 a 9 giorni (un miglioramento del 35,7% nella pianificazione). Le tolleranze per i fori di montaggio di precisione di ±0,005 mm sono state ottenute tramite la finitura CNC delle superfici piegate.
Conformità e verifica: Gli involucri prodotti sono stati sottoposti a controlli di qualità conformi a tutti i requisiti della documentazione AS9100D. I componenti sono stati sottoposti a un rivestimento di anodizzazione dura MIL-A-8625 Tipo III Classe 1 (spessore 50 μm) e hanno superato con successo il test di nebbia salina neutra ASTM B117 di 1.000 ore senza corrosione per vaiolatura. Le dimensioni dei componenti sono state verificate utilizzando una macchina di misura a coordinate Zeiss con un errore massimo di tolleranza (MPEE) di 0,0009 mm.
Fonte dei dati e riferimento: Database di produzione di componenti in lamiera per dispositivi medici di LS Manufacturing, registro del progetto n. MED-2026-084 (oltre 1.200 componenti in lamiera analizzati).
FAQ
In che modo lo spessore della lamiera influisce sul calcolo della lunghezza minima della flangia?
La lunghezza minima della flangia varia direttamente con lo spessore della lamiera in base alla formula L ≥ 4t + R, che garantisce che il pezzo in lavorazione copra l'apertura standard 8t della matrice a V senza scivolare nella sua cavità, fornendo una precisione di piegatura in aria garantita di ±0,01 mm per LS Manufacturing.
Perché l'alluminio 6061-T6 è soggetto a fratture durante il processo di piegatura della lamiera?
A causa della sua natura di indurimento per precipitazione e del basso tasso di allungamento a temperatura ambiente, la lega 6061-T6 si rompe quando viene formata attorno a raggi acuti. LS Manufacturing riduce la frattura dei grani grazie alla realizzazione di un raggio interno ≥ 1,5t a 2t e all'alleviamento locale delle tensioni indotte.
Qual è la tolleranza tipica degli utensili nella piegatura di precisione della lamiera?
Grazie all'utilizzo di presse piegatrici CNC calibrate e a sistemi automatici di tracciamento angolare laser, LS Manufacturing è in grado di mantenere tolleranze lineari di ±0,01 mm–±0,02 mm e tolleranze angolari di ±0,5°.
È possibile riparare i fori deformati in corrispondenza della linea di piegatura?
I fori che si deformano assumendo una forma ovale non possono mai essere corretti per ottenere tolleranze cilindriche mediante rilavorazione a freddo. LS Manufacturing gestisce i rigorosi requisiti di tolleranza dei fori nella zona di piegatura attraverso un'ulteriore fresatura CNC di precisione secondaria, con una posizione reale centro-centro di ±0,005 mm.
Che effetto ha la dimensione dello scarico di flessione sulla rigidità strutturale?
Una smussatura di flessione troppo piccola provoca la lacerazione del materiale, mentre una smussatura troppo grande si traduce in rigidità strutturale e scarsa efficacia di schermatura EMI. Presso LS Manufacturing, la smussatura di flessione è mantenuta larga 1t e profonda R+0,5t per preservare la planarità della piastra di base di Ra 1,6μm, ottimizzando la rigidità torsionale.
Qual è l'effetto sui tempi di consegna quando si specificano raggi di curvatura comuni su un telaio?
La specifica del raggio di curvatura standard consente la formatura completa del pezzo attraverso un'unica operazione di piegatura con pressa, senza necessità di cambio utensile. Questa pratica riduce i tempi di ciclo del 35,7% presso LS Manufacturing, abbassando i tempi di consegna della produzione da 14 a 9 giorni.
Qual è l'impatto dell'anodizzazione dura sulla tolleranza dimensionale delle flange piegate?
L'anodizzazione dura MIL-A-8625 di tipo III crea uno spessore complessivo del film di 50 μm (25 μm di penetrazione e 25 μm di crescita superficiale). LS Manufacturing integra questa crescita nella progettazione del modello CAD per evitare interferenze durante l'assemblaggio dopo il rivestimento.
Perché LS Manufacturing richiede disegni CAD 3D per DFMA in una fase così precoce?
I disegni 3D STEP e IGES consentono l'automazione della simulazione cinematica dello svolgimento della lamiera, il calcolo accurato del fattore K e il controllo delle interferenze di punzonatura. LS Manufacturing fornisce una valutazione DFMA completa entro 2 ore dalla ricezione del file.
Conclusione
Il modo migliore per evitare costi di scarto imprevisti e ritardi di programma è seguire i principi di base della progettazione delle flange in lamiera, come le tolleranze di lunghezza della flangia, il raggio interno corretto e le tacche di scarico delle tensioni. Presso LS Manufacturing, le nostre certificazioni aerospaziali ISO 9001:2015 e AS9100D, unite alle nostre presse piegatrici CNC e 5 assi I servizi di lavorazione secondaria ci consentono di affrontare i progetti di lamiera più complessi e di fornire componenti di produzione perfetti.
Fase di intervento ingegneristico: Le tolleranze ristrette dei fori o le crepe nelle flange stanno compromettendo l'avvio della produzione? Carica subito i tuoi progetti CAD 2D e 3D (STEP, IGES o DXF) sul portale preventivi di LS Manufacturing. Il nostro team di ingegneri ti fornirà un'analisi DFM dettagliata e un preventivo in sole 2 ore!