Español


TL;DR: Estampado de precisión Las decisiones sobre el doblado neumático de bridas o prensas plegadoras dependen de la geometría de las bridas, los requisitos de alivio de la curvatura y los tamaños de los lotes. Implementación de unificado radio de curvatura (R ≥ 1t) y brida longitudes de ≥ 4t + R Garantiza que no haya deslizamiento de la matriz, reduce los desperdicios del 18,4 % al 2,3 % y minimiza los costos de preparación de herramientas en un 22,5 %.
Con la transición de prototipado rápido En la producción en masa de piezas de chapa metálica, los equipos de ingeniería de precisión se enfrentan regularmente a sobrecostes y problemas de ensamblaje derivados del desconocimiento de las limitaciones de la geometría de la brida. Las instalaciones de subcontratación típicas utilizan tolerancias bastante amplias de ±0,05 mm que ocultan numerosos riesgos de conformado, como desgarros en las esquinas, deformación de los orificios de los sujetadores PEM y bridas dimensionalmente incorrectas que se deslizan dentro de la cavidad de la matriz en V. El uso de prácticas estandarizadas de Diseño para la Fabricabilidad (DFM), según datos de producción empíricos de Fabricación LSEsto ayuda a reducir la tasa de desperdicio del 18,4% al 2,3% y a lograr un ahorro de costos del 22,5% por pieza.
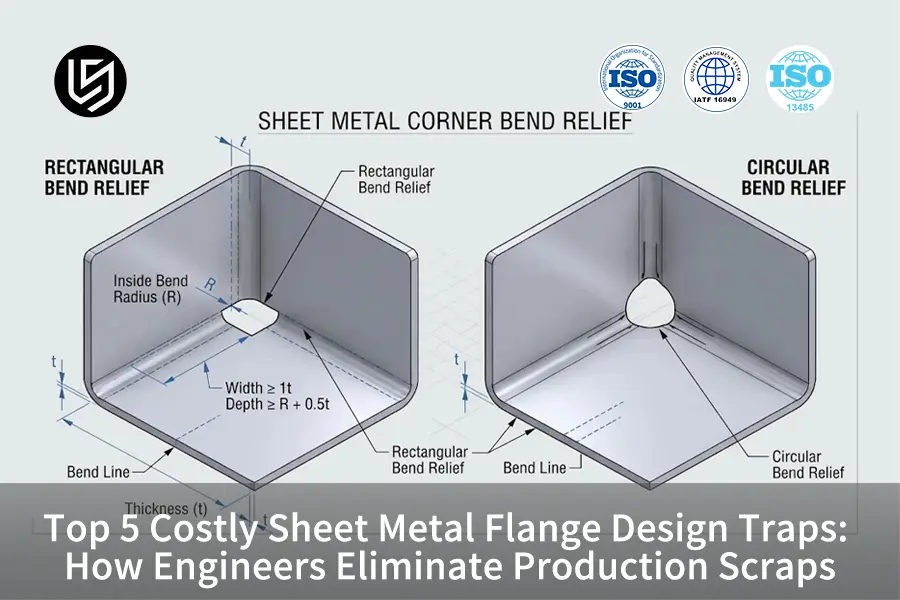
Guía de referencia rápida: Normas de ingeniería para bridas de chapa metálica
La siguiente matriz de decisión describe las reglas de diseño geométrico críticas, los umbrales matemáticos necesarios y los principales riesgos de desperdicio en la fabricación que se evitan en las prensas plegadoras de precisión:
|
Característica de diseño |
Regla general |
Riesgo principal de desperdicio prevenido |
Tolerancia alcanzable |
|
Longitud mínima de brida |
≥ 4t + Radio de curvatura (R) |
Deslizamiento en la cavidad del troquel en V, bordes aplastados, error angular |
±0,01 mm–±0,02 mm |
|
Radio de curvatura interior |
≥ 1 t (Acero dulce / aluminio blando) |
Estiramiento de la capa externa, microfisuras severas, fractura |
Superficie Ra 1,6 μm |
|
Profundidad de alivio de curvatura |
≥ Radio de curvatura + 0,5t (Ancho ≥ 1t) |
Desgarro de bridas adyacentes, deformación de esquinas, pérdida de planitud. |
Clase ISO 2768-f |
|
Distancia del agujero a la curva |
≥ 2,5 t + Radio de curvatura |
Ovalización del orificio, distorsión de la rosca, extracción del sujetador. |
±0,005 mm (CNC secundario) |
|
Ancho de brida cónica |
≥ 4t en el extremo plano más estrecho |
Desalineación del tope trasero, ángulos de doblado sesgados, torsión |
±0,01 mm–±0,02 mm |
Resumen: Respetar estas restricciones geométricas al crear el primer modelo en CAD hace que... control del aire Es muy sencillo y evita cualquier retrabajo manual en el banco de trabajo.
Conclusiones clave para los equipos de compras y diseño mecánico
- Relación de soporte del troquel: La longitud de la brida debe ser suficiente para proporcionar soporte en 4t + R dentro de la abertura de la matriz en V de 8t para evitar que el material se deslice hacia el alojamiento de la matriz durante el plegado con prensa.
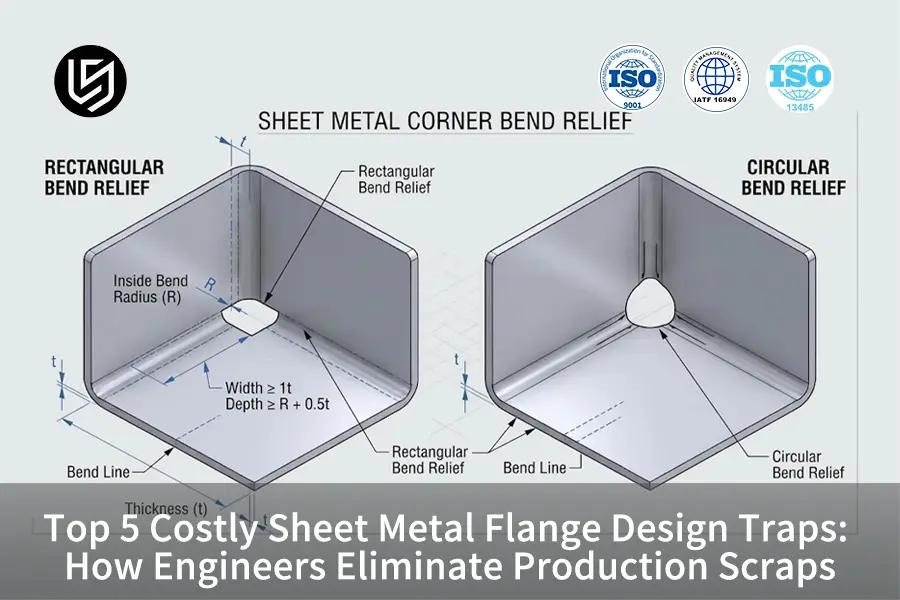
- Alivio del estrés: Los orificios de alivio de configuración rectangular o circular (profundidad > R + 0,5t) ayudan a evitar desgarros debidos a las uniones perpendiculares de las bridas y garantizan la planitud del chasis.
- Retención de agujeros de alineación/tuercas PEM: El espaciado entre orificios/curvaturas de ≥ 2,5t + R evita el estiramiento de los orificios y proporciona una retención rígida de las tuercas PEM/orificios de alineación.
- Economía de la estandarización de las herramientas: Utilizar el mismo radio de curvatura en todo el diseño reduce el número de ajustes en las máquinas y disminuye los costes de producción en un 22,5 %.
¿Por qué la longitud mínima de la brida provoca desperdicios en la plegadora?
La longitud mínima de la brida es la limitación dimensional final, indispensable para que la chapa metálica se desplace sobre los hombros de la plegadora. V-die apertura durante el proceso de conformado. Si un ingeniero diseña una longitud de brida menor a 4t + radio de curvatura, el borde de la chapa metálica no tendrá contacto físico con los hombros de la matriz antes del proceso de deformación plástica. Para la configuración de matriz de 8t, si las dimensiones de la brida son menores que el valor aceptable, se produce un deslizamiento prematuro de la brida dentro de la matriz, lo que provoca errores angulares de 3° a 7°, distorsión del borde y marcas permanentes del punzón.
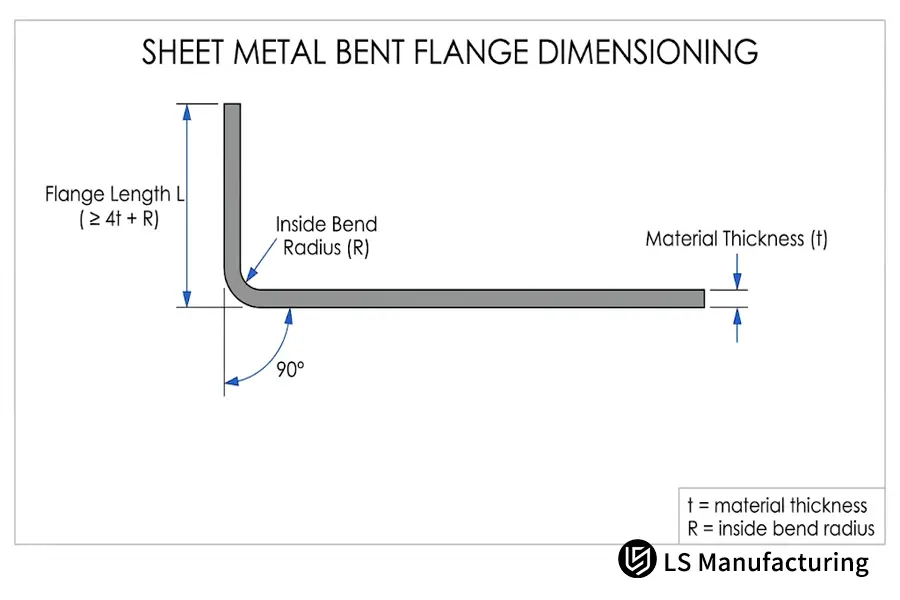
Figura 2: Sección transversal CAD 2D estándar de ingeniería que muestra la longitud mínima de la brida L (≥ 4t + R) dimensionada desde el borde libre hasta la tangente de la curva exterior.
A continuación se muestra el efecto de las dimensiones de la longitud de la brida con respecto a las herramientas de la prensa plegadora:
|
Parámetro de longitud de brida |
Estado de soporte de herramientas |
Nivel de riesgo de formación |
Impacto en los costos y los desechos |
|
< 2,5 t + R (Tamaño muy inferior al estándar) |
Contacto cero con el hombro en matriz de 8t |
Crítico (deslizamiento de la matriz / fallo de la herramienta) |
Desecho inmediato (fallo por retrabajo del 100%) |
|
De 2,5 t a 3,5 t + R (límite) |
Contacto de fricción inestable |
Alto (sesgo angular y rebabas en los bordes) |
+20% de tiempo de ajuste del ciclo de la máquina |
|
≥ 4t + R (Regla estándar) |
Soporte bilateral completo para los hombros |
Riesgo cero (flexión de aire estable) |
Coste unitario óptimo y base de cero desperdicios |
¿Cómo puede un radio de curvatura estándar prevenir el agrietamiento de la fibra exterior?
El radio interior determina cuánta tensión de tracción se aplicará a la estructura granular de la capa exterior del material de la lámina. Al seleccionar un radio interior extremadamente pequeño, en particular una esquina afilada de radio cero en materiales endurecidos por trabajo o templados como Aluminio 6061-T6 o acero inoxidable laminado duro, esto ejerce una tensión extrema sobre la estructura del grano exterior más allá de su capacidad de elongación inherente, lo que da como resultado una microfractura extrema y una fractura superficial a lo largo del eje de flexión, causando una falla por fatiga bajo cargas dinámicas de uso final. Fabricación LS Elimina la fractura de la fibra exterior mediante un procedimiento probado de tres pasos para la configuración de la prensa plegadora:
- Paso 1: Calibración del radio según la ductilidad del material: Ajuste el radio de curvatura interior a 1t o más para materiales dúctiles (como el aluminio 5052-H32 y el acero dulce) y a 2t o más para materiales tratados térmicamente menos dúctiles (por ejemplo, el material 6061-T6).
- Paso 2: Orientación de la línea de plegado con respecto a la dirección de laminación del laminador: Coloque cualquier línea de plegado de 90° transversal a la dirección de laminación de la chapa metálica siempre que el apilamiento de las piezas de chapa lo permita, evitando la propagación de grietas.
- Paso 3: Pulido Superficie de contacto de las herramientas: Utilice punzones rectificados con precisión y endurecidos con una rugosidad superficial de Ra 1,6 μm que distribuya las fuerzas de fricción a lo largo de todo el arco.
Los ingenieros que adoptan los mismos radios de curvatura para todos los componentes ahorran tiempo en la sustitución de herramientas y, por lo tanto, mantienen un buen rendimiento, así como una integridad estructural intacta sin grietas superficiales.
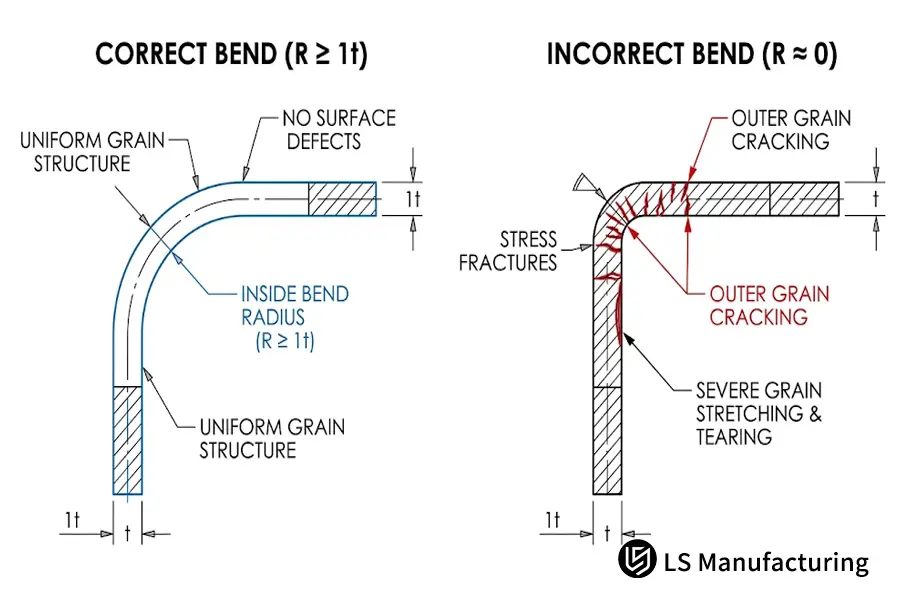
Figura 1: Mecanismo de microfisuración en esquinas afiladas de radio cero comparado con una distribución de tensión uniforme utilizando el radio de curvatura interior recomendado (R ≥ 1t).
¿Por qué es fundamental el alivio de la tensión en los pliegues de la chapa metálica para lograr una pieza plana?
Doblado de chapa metálica El alivio se refiere a un recorte rectangular o en forma de lágrima diseñado específicamente para este fin, que se crea en el punto donde una brida curvada se une con un lado recto adyacente u otra brida perpendicular. En un proceso de conformado a 90°, la fuerza de compresión y tracción actúa a través de la chapa y provoca una protuberancia en el material en la zona de curvatura. Sin ranuras de alivio especiales, el mayor volumen de dicha protuberancia desgarra el metal adyacente y deforma la superficie de montaje adyacente en 1,2 mm. En LS Manufacturing, nos aseguramos de que las ranuras de alivio de tensión CAD aíslen completamente la deformación dentro de la zona de conformado.
Criterios de dimensionamiento geométrico para ranuras de alivio de tensión eficaces
Para un aislamiento efectivo de las zonas de deformación, la relación geométrica de las ranuras de alivio debe mantenerse dentro de ciertos límites. El ancho de la ranura de alivio de tensión debe ser igual o superior al espesor de la chapa (1t), mientras que la profundidad de la ranura de alivio debe superar el punto de tangencia desde el radio de curvatura interior en al menos la mitad del espesor (R + 0,5t). Las ranuras de alivio de tensión rectangulares son más eficaces en punzonadoras de torreta CNC y láseres de fibra, mientras que las ranuras circulares o en forma de lágrima reducen la sensibilidad a las muescas de los soportes aeroespaciales propensos a vibraciones.
Consecuencias del ensamblaje sin cortes de alivio
La eliminación de los rebajes de alivio como medida de ahorro para reducir el tiempo de diseño CAD conlleva graves desventajas de fabricación para el ensamblaje. El desplazamiento del material en las esquinas afiladas produce arrugas incontroladas en las bridas planas, lo que imposibilita el sellado en carcasas IP65. Además, el desbarbado y rectificado manual secundario, necesario para alinear las piezas, supone un coste adicional de entre 4,50 y 8,00 dólares por pieza, además de dañar la capa de revestimiento anticorrosivo.
¿Qué hacer para evitar la deformación de los agujeros debido al alabeo de la chapa metálica?
La distorsión de los orificios se puede describir como la ovalización y expansión del paso de rosca debido a la ubicación de orificios, ranuras o recortes en la zona de deformación plástica alrededor de la línea de plegado. Durante el proceso de plegado, la zona de la chapa metálica situada a 2,0 veces el espesor más allá de la tangencia de la línea de plegado se deforma considerablemente. De esta forma, los orificios situados dentro de esta zona de deformación se deforman, adquiriendo forma de lágrima. En consecuencia, la instalación de elementos de fijación roscados, pasadores y herrajes PEM se vuelve inmediatamente imposible. LS Manufacturing establece estrictas zonas de exclusión geométricas en todos los planos de los clientes para garantizar una fijación 100% segura.
En la siguiente tabla se presentan las recomendaciones sobre la distancia de exclusión entre el orificio y la curvatura, en función de la geometría del recorte:
|
Tipo de característica de recorte |
Distancia mínima de exclusión |
Mecanismo de deformación impedido |
Alternativa de proceso secundario |
|
Agujero de holgura redondo estándar |
≥ 2,5 t + Radio de curvatura |
Alargamiento del orificio y ovalización del diámetro |
Escariado CNC después del doblado |
|
Orificio roscado/de engaste PEM |
≥ 3,0 t + Radio de curvatura |
Paso de rosca, distorsión del paso y extracción del remache |
Herramientas de sujeción de prensa secundaria |
|
Ranura rectangular larga / para alambre |
≥ 3,5 t + Radio de curvatura |
Muro sin soporte abombado y colapso del borde |
Pestañas de relieve láser unidas mediante puentes |
|
Agujero para tornillo avellanado |
≥ 3,5 t + Radio de curvatura |
Distorsión asimétrica del bisel y cabezales sueltos |
avellanado CNC secundario |
Las cifras explicadas: Perspectivas técnicas en el mundo real.
LS Manufacturing opera una planta de fabricación digital de vanguardia de 8000 metros cuadrados, totalmente acreditada según las normas ISO 9001:2015 y AS9100D para sistemas de calidad aeroespacial. Esta guía técnica fue escrita por Gloria, arquitecta sénior de soluciones de fabricación y experta en prototipado y fabricación rápidos, con más de 15 años de experiencia en ingeniería de precisión. La información técnica que se presenta aquí se elaboró en colaboración con nuestros ingenieros sénior de utillaje de planta y se basa en datos reales de más de 1200 proyectos CAD de clientes evaluados anualmente.
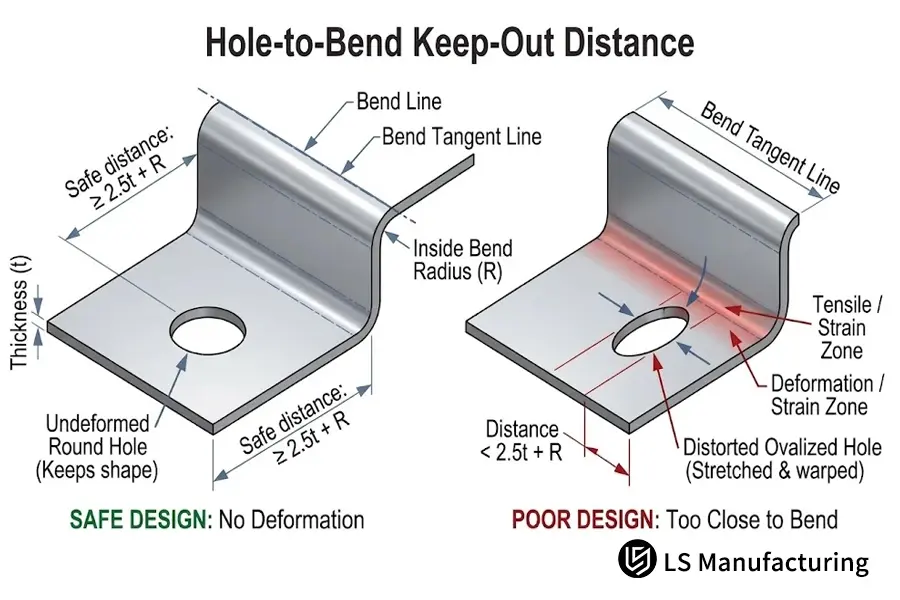
Figura 3: Límite de la zona de deformación plástica y espacio libre de exclusión requerido (distancia ≥ 2,5t + R) que evita la ovalización del orificio y la falla de retención del sujetador PEM.
¿Por qué las bridas cónicas requieren pestañas de soporte específicas?
Una brida cónica es un elemento de chapa metálica inclinado cuya forma exterior se estrecha gradualmente en relación con la dirección de conformado, a diferencia de una brida que mantiene un borde paralelo. Cuando una pieza de chapa metálica con un perfil no paralelo se introduce en la plegadora CNC, resulta imposible lograr un contacto constante de dos puntos con el tope del tope trasero, ya que no existe un borde plano para el registro. Esto provoca un movimiento dinámico de la chapa metálica durante el recorrido del punzón y da como resultado una importante distorsión angular de las piezas producidas. LS Manufacturing aborda el problema de la inestabilidad del tope trasero mediante los dos procesos de fabricación siguientes:
- Proceso A: Requisito de borde plano mínimo: Proporcione un borde no cónico mínimo de 4 t de longitud en el extremo de la brida para permitir un registro plano suficiente con los dedos de la prensa plegadora.
- Proceso B: Colocación temporal de pestañas de alineación: Añada pestañas de alineación desechables al patrón plano láser. Estas pestañas garantizan una alineación precisa con los topes traseros y se pueden separar fácilmente a lo largo de las líneas de microjunta una vez finalizado el proceso de doblado.
Mediante la implementación de pestañas de registro de sacrificio en CAD, los equipos de ingeniería logran una repetibilidad de contorno precisa de ±0,01 mm a ±0,02 mm en perfiles de chasis irregulares sin necesidad de diseñar costosos dispositivos de utillaje especializados.
¿Qué factores determinan el coste práctico de las herramientas para la fabricación de chapa metálica?
El costo de las herramientas para chapa metálica incluye el costo real de la compra de juegos específicos de punzones y matrices, herramientas de limpieza personalizadas y el tiempo de inactividad de la máquina debido al cambio de herramientas. Especificar radios interiores no conformes o múltiples radios de curvatura en una misma chapa implica que los operarios de la plegadora tendrán que cambiar de máquina secuencialmente, lo que incrementará los costos de producción. LS Manufacturing recomienda que los ingenieros estandaricen los radios de curvatura en todos los elementos del dibujo para facilitar las operaciones de configuración única, reduciendo así el costo de fabricación en un 22,5 %.
A continuación se muestra una matriz que ilustra cómo la elección de las bridas afecta al coste económico de las herramientas en la planta de producción:
|
Elección de diseño |
Impacto de las herramientas |
Tiempo de inactividad de la configuración |
Impacto en el costo por unidad |
|
Radios unificados (todos R = 1t) |
Herramientas estándar para prensas plegadoras |
Costes generales de desmontaje cero |
Línea base (Costo total más bajo) |
|
Radios mixtos (R = 1t y 3t en la misma pieza) |
Herramientas segmentadas de múltiples etapas |
+45 minutos por lote de configuración |
+18% de aumento de costes |
|
Esquinas internas afiladas (radio cero) |
Herramientas de punzonado personalizadas |
+2 semanas para la adquisición de herramientas |
+25% de aumento de costes |
|
Bridas adyacentes sin alivio |
Rectificado manual posterior a la formación |
Desguace y reparación continuos |
+35% de aumento de costes |
¿Cómo garantiza el estricto DFM una calidad de producción constante?
Diseño para la Fabricación (DFM) Es un campo de la ingeniería que examina modelos CAD 3D basándose en consideraciones físicas de fabricación antes de cortar metales y crear utillaje. Dado que es posible analizar con antelación las holguras de los punzones de la plegadora, las deducciones por doblado y las posibles interferencias, los ingenieros de fabricación pueden detectar problemas geométricos sin necesidad de tiempo de inactividad de la máquina para realizar los cambios necesarios. En LS Manufacturing, utilizamos sistemas automatizados de verificación DFM que comparan cada archivo cargado según las tolerancias estándar ISO 2768-f, eliminando así los desperdicios futuros y agilizando los plazos de entrega.
Simulación digital del factor K y la tolerancia de curvatura
Los cálculos del patrón plano desplegado dependen completamente de la deducción precisa del plegado en CAD y de los factores K reales del material (una relación entre la ubicación del eje neutro y el espesor de la chapa). Los valores predeterminados del software suelen diferir de los de las herramientas reales entre 0,2 mm y 0,5 mm por pliegue. Gracias al uso de factores K empíricos, obtenidos durante la calibración de nuestros juegos de herramientas, podemos garantizar juntas perfectamente cerradas y la ausencia de solapamientos en las esquinas de las carcasas de múltiples bridas.
Comprobación de la holgura de la brida y de la colisión de herramientas
Los perfiles en U profundos y las bridas de retorno pueden presentar colisiones físicas entre el portapuntas/cigüeñal y el ciclo de doblado secundario/terciario. La simulación cinemática de conformado 3D previa a la producción garantiza una holgura suficiente entre todos los perfiles en U profundos y agudos, tanto para punzones de cuello de cisne como agudos. La verificación del diseño, que detecta las colisiones de herramientas, permite realizar pequeñas modificaciones en el perfil de la brida para eliminar la necesidad de costosas herramientas de compensación.
¿Cuándo necesitan los ingenieros servicios personalizados de chapa metálica?
Los servicios de chapa metálica a medida son esenciales cuando los requisitos de diseño exigen integración de procesos, tolerancias geométricas estrictas y estándares de tratamiento de superficies que los talleres de chapa metálica estándar no pueden alcanzar. Cuando las carcasas electrónicas o las consolas médicas requieren la integración de corte por láser de fibra, doblado al aire, Fresado CNC Debido a las estrictas tolerancias de ±0,005 mm para los asientos de cojinetes, la instalación de herrajes roscados según la norma ASME B1.1 y el anodizado duro MIL-A-8625 Tipo III, las empresas especializadas en una sola disciplina están generando riesgos sustanciales en términos de acumulación de tolerancias. LS Manufacturing ofrece servicios completos de fabricación por contrato con total cumplimiento de la norma AS9100D.
- Integridad de las carcasas en la industria aeroespacial y médica: Gracias a nuestra combinación de fresado CNC y capacidad de conformado de precisión, podemos fabricar chasis que cumplan con los requisitos de sellado ambiental, blindaje EMI y rigidez a las vibraciones.
- Mecanizado secundario complejo multieje: Las piezas que requieren tolerancias de posicionamiento submilimétricas en las superficies conformadas se mecanizan mediante CNC de 5 ejes con alta velocidad y precisión utilizando tecnología CMM de Zeiss.
- Requisitos estrictos para el tratamiento de superficies: Las piezas que requieren un anodizado duro de 50 μm con una resistencia a la corrosión por niebla salina ASTM B117 de 1000 horas pueden lograrlo en nuestras instalaciones certificadas de tratamiento de superficies.
Utilizar un único proveedor con certificación ISO para realizar todas estas operaciones eliminará los retrasos logísticos entre proveedores y, al mismo tiempo, le permitirá controlar sus dimensiones.
Caso práctico: Fabricación a medida de carcasas para endoscopios médicos por LS Manufacturing
Problema de ingeniería: Un fabricante de instrumentos médicos de primer nivel se enfrentaba a graves problemas de fabricación debido a la producción piloto de una consola de control de endoscopio de aluminio. El primer modelo CAD del cliente requería el uso de chapa de aluminio 6061-T6 de 2,0 mm con bridas internas del chasis de 5,0 mm de longitud (muy inferior a lo que se consideraría seguro para un estiramiento de matriz en V). Además, no había alivios de flexión en las uniones de las esquinas, y los orificios de alineación estaban espaciados a tan solo 2,0 mm de la línea de flexión de 90°. Durante las pruebas de fabricación piloto con una planta de subcontratación habitual, se alcanzó una desastrosa tasa de desperdicio del 18,4 %, donde las bridas de tamaño insuficiente encajaban en las cavidades de la matriz y los orificios de alineación críticos se alargaron hasta 0,35 mm debido a la retención de la tuerca PEM estirada.
Análisis y resolución de problemas de DFM: Los expertos en ingeniería de LS Manufacturing realizaron un análisis DFM exhaustivo y una reingeniería de la forma de la carcasa. Las longitudes de las bridas se optimizaron a 9,0 mm (según la regla de mínimo ≥ 4t + R en relación con la apertura de la matriz de 8t). Se añadieron orificios de alivio de tensión de 2,0 mm x 3,0 mm en todas las uniones perpendiculares de las bridas. Para mitigar el microfisurado en los límites de grano del aluminio 6061-T6, nuestro equipo aplicó un recocido intermedio de alivio de tensión por inducción localizada junto con la calibración de las curvas de compensación de presión dinámica de la prensa plegadora.
Resultados de producción cuantificables: Las modificaciones de ingeniería han supuesto un cambio radical en el proceso de producción. La tasa de desperdicio se ha reducido del 18,4 % al 2,3 %. El coste unitario de producción ha disminuido de los 80,00 $ originales a 62,00 $, lo que supone un ahorro del 22,5 % en los costes de producción. Además, gracias a la eliminación de las configuraciones de herramientas múltiples y el retrabajo, el plazo de entrega de las primeras 500 unidades se ha reducido de 14 días a 9 días (una mejora del 35,7 %). Se han obtenido tolerancias de precisión de ±0,005 mm para los orificios de montaje mediante el acabado CNC de las superficies curvadas.
Cumplimiento y verificación: Las carcasas fabricadas han sido sometidas a controles de calidad que cumplen con todos los requisitos de la documentación AS9100D. Las piezas han recibido un recubrimiento de anodizado duro MIL-A-8625 Tipo III Clase 1 (50 μm de espesor) y han superado con éxito la prueba de niebla salina neutra ASTM B117 de 1000 horas sin corrosión por picaduras. Las dimensiones de las piezas se han verificado utilizando una máquina de medición por coordenadas Zeiss con una precisión de error medio de 0,0009 mm.
Fuente de datos y línea base: Base de datos de producción de chapa metálica para dispositivos médicos de LS Manufacturing, registro de proyecto n.° MED-2026-084 (se evaluaron más de 1200 piezas de chapa metálica).
Preguntas frecuentes
¿Cómo influye el espesor de la chapa en los cálculos de la longitud mínima de la brida?
Las longitudes mínimas de las bridas varían directamente con el espesor de la chapa según la fórmula L ≥ 4t + R, lo que garantiza que la pieza de trabajo cubra la abertura estándar de 8t de la matriz en V sin deslizarse dentro de su cavidad para proporcionar una precisión de doblado al aire garantizada de ±0,01 mm para LS Manufacturing.
¿Por qué el aluminio 6061-T6 es propenso a fracturarse durante el proceso de doblado de la chapa metálica?
Debido a su naturaleza de endurecimiento por precipitación y su baja tasa de elongación a temperatura ambiente, la aleación 6061-T6 se fractura al conformarse alrededor de radios agudos. LS Manufacturing reduce la fractura del grano mediante la aplicación de un radio interior de ≥ 1,5 t a 2 t y un alivio de tensiones por inducción localizada.
¿Cuál es la tolerancia típica de las herramientas en el doblado de chapa metálica de precisión?
Gracias a la utilización de prensas plegadoras CNC calibradas, junto con sistemas automáticos de seguimiento angular por láser, LS Manufacturing es capaz de mantener tolerancias lineales de ±0,01 mm a ±0,02 mm y tolerancias angulares de ±0,5°.
¿Se pueden reparar los agujeros deformados alrededor de la línea de curvatura?
Los orificios que se deforman adquiriendo forma ovalada no pueden corregirse para lograr tolerancias cilíndricas mediante el mecanizado en frío. LS Manufacturing cumple con los estrictos requisitos de tolerancia de los orificios en la zona de curvatura mediante un fresado CNC de precisión secundario adicional, con una precisión de ±0,005 mm entre centros.
¿Qué efecto tiene el tamaño del alivio de flexión sobre la rigidez estructural?
Un alivio de flexión demasiado pequeño provoca desgarros en el material, mientras que un alivio de flexión demasiado grande resulta en rigidez estructural y una baja eficacia de apantallamiento EMI. En LS Manufacturing, el alivio de flexión se mantiene con un ancho de 1t y una profundidad de R+0,5t para conservar una planitud de la placa base de Ra 1,6 μm, optimizando así la rigidez torsional.
¿Qué efecto tiene en el plazo de entrega la especificación de radios de curvatura comunes en un chasis?
La especificación de radio de curvatura común permite el conformado completo de la pieza mediante una única operación de plegado sin necesidad de cambiar de herramienta. Esta práctica reduce el tiempo de ciclo en un 35,7 % en LS Manufacturing, disminuyendo el plazo de entrega de producción de 14 días a 9 días.
¿Cuál es el impacto del anodizado duro en la tolerancia dimensional de las bridas dobladas?
El anodizado duro tipo III MIL-A-8625 crea un espesor total de película de 50 μm (25 μm de penetración y 25 μm de crecimiento superficial). LS Manufacturing incorpora este crecimiento en el diseño del patrón plano CAD para evitar interferencias durante el ensamblaje posterior al recubrimiento.
¿Por qué LS Manufacturing solicita planos CAD 3D para DFMA en una fase temprana?
Los planos 3D STEP e IGES permiten automatizar la simulación cinemática del despliegue de chapa metálica, calcular con precisión el factor K y comprobar la interferencia de los punzones. LS Manufacturing ofrece una evaluación DFMA integral en tan solo dos horas tras recibir el archivo.
Conclusión
La mejor manera de evitar costos de desperdicio imprevistos y retrasos en el cronograma es seguir los principios básicos del diseño de bridas de chapa metálica, como las holguras de longitud de brida, el radio interior adecuado y las muescas de alivio de tensión. En LS Manufacturing, nuestras certificaciones aeroespaciales ISO 9001:2015 y AS9100D combinadas con nuestras prensas plegadoras CNC y 5 ejes Los servicios de mecanizado secundario nos permiten abordar los diseños de chapa metálica más complejos y entregar piezas de producción perfectas.
Paso de acción de ingeniería: ¿Las tolerancias ajustadas de los orificios o el agrietamiento de las bridas ponen en riesgo el inicio de su producción? Suba sus diseños CAD 2D y 3D (STEP, IGES o DXF) al portal de cotizaciones de LS Manufacturing ahora mismo. ¡Nuestro equipo de ingeniería le proporcionará un análisis DFM detallado y una cotización en tan solo 2 horas!