العربية


TL;DR: يُعد اختيار غلاف من الفولاذ المقاوم للصدأ أو الألومنيوم حلاً وسطاً بالنسبة للأغلفة الطبية: 316L يمنع التآكل، 5052-H32 يقلل الوزن. يتحمل الفولاذ المقاوم للصدأ تركيبات السكك الحديدية. ±0.005 مم; 5052-H32 يتحمل الألومنيوم ±0.01 مم مقاسات دقيقة. نقطة التقاطع هي 85 وحدة، والتحول إلى الفولاذ المقاوم للصدأ المُخَمَّل أعلاه ISO 14159 قيود.
عند الاختيار مقارنة بين علب الفولاذ المقاوم للصدأ وعلب الألومنيوم في تصميم الهياكل الطبية، يُقيّم مهندسو التصميم ومديرو التوريد المتانة مقابل قيود الوزن قبل تصنيع الأجزاء. تميل العديد من الفرق إلى الاعتقاد بأن منع التآكل هو المعيار الوحيد لاختيار معدن الهيكل، متجاهلين كيمياء التعقيم وقيود الوزن القصوى. تُحدد كيمياء التعقيم مدى تآكل الفولاذ المقاوم للصدأ، بينما تُحدد سعة وزن الأجزاء الحد الأقصى للوزن المسموح به. 5052-H32 حدود الألومنيوم. أربعة محاور للمقارنة، واحد 4×4 فيما يلي مصفوفة وشجرة قرارات.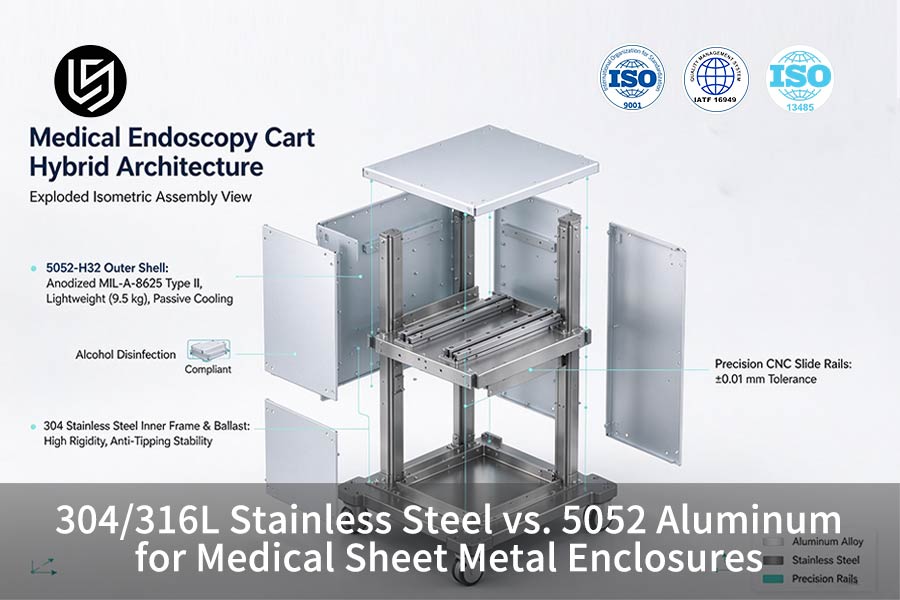
ما وراء البيانات: منهجية هندسة العمليات المتداخلة في شركة LS Manufacturing
غلوريا — خبير في النماذج الأولية السريعة والتصنيع السريع — لديه أكثر من 15 عامًا من الخبرة في التصنيع الدقيق والنماذج الأولية الطبية: راجع عملية صنع القرار الهندسي من غلوريا. شركة LS للتصنيع يتم إنتاجه داخلياً 304/316L الفولاذ المقاوم للصدأ و 5052-H32 تعتمد خطوط إنتاج الصفائح المعدنية المصنوعة من الألومنيوم على قياسات العملية، وليس على مسار العملية المفضل. يقوم متخصصو المشتريات بمقارنة كل مسار عملية بناءً على قاعدة بيانات واحدة قبل تجميد الأدوات.
ASTM B117-19 يغطي اختبار التآكل لكل منها 304/316L و 5052-H32 قسيمة، بينما ASME Y14.5-2018 ينطبق على فحص الأبعاد الهندسية والتفاوتات (GD&T). تحتوي قاعدة بيانات واحدة مشتركة بين العمليات على أكثر من 1500 تُقدّم هذه البيانات قياسات عملية تمت معايرتها في مارس 2026، وتُوفّر نتائج كل مادة على نفس المعدات والإصدارات والنطاق الإحصائي. يُمكن لمدققي الجودة التحقق من الأرقام المنشورة وفقًا للمعايير، وليس بناءً على ادعاءات التسويق من قِبل الموردين.
أ الفئة 100 تتوفر محطة التلميع الكهربائي/التخميل (إزالة الحديد الحر وتكوين أكسيد الكروم) لـ 316Lيتوفر خط واحد للأكسدة (النوع الثالث) لـ 5052-H32توفر تقنيات القطع بالليزر والتشكيل باستخدام محركات CNC المؤازرة لجميع الهياكل اختبارات فيزيائية قابلة للتكرار وسجلات إنتاج معتمدة. ISO 13485:2016 و ISO 2768-1:1989يتم تزويد فرق التفتيش بوثيقة قياس واحدة لكل حاوية بدلاً من ضمان من المورد.
مصدر البيانات والمعيار: قاعدة بيانات LS Manufacturing 2025-2026 المقاسة (حجم العينة > 1500) | تاريخ آخر معايرة: مارس 2026
أهم النقاط
- الفولاذ المقاوم للصدأ 304/316L: يُبرز التطهير باستخدام عوامل تحتوي على الكلور المفاضلة الحاسمة بين 304 مقابل 316 لتر للاستخدامات الطبية تصميمات الأجهزة. يمنع وجود الموليبدينوم في الفولاذ المقاوم للصدأ 316L تآكل التنقر عند حدود الحبيبات. تحافظ قضبان انزلاق وحدة التحكم الجراحية على ±0.01 مم تتميز بدقة عالية في تحمل دورات المسح المتكررة.
- سبيكة الألومنيوم 5052-H32: توضح أغلفة الشاشات المحمولة وعربات فحص الأجنحة ما هي صفائح الألمنيوم 5052؟ يُستخدم في الأجهزة الطبية. يزن 5052-H32 ثلث وزن الفولاذ المقاوم للصدأ ذي الحجم المماثل تقريبًا. ويمكن شحن الألواح في غضون أسبوع بدلًا من أسبوعين تقريبًا.
- نقطة التوازن الحراري: عرض الحاويات المغلقة بدون مراوح 5052-H32 تُستخدم الألواح كمادة واحدة لتوزيع الحرارة. يتميز الألومنيوم بقدرة توصيل حراري أسرع بعشر مرات من الفولاذ المقاوم للصدأ الأوستنيتي، مما يجعل أنابيب التبريد النحاسية وفتحات التهوية الإضافية غير ضرورية في الهياكل. ويؤدي الاستغناء عن أنابيب التبريد وفتحات التهوية إلى خفض التكاليف بأكثر من الربع بقليل.
- التحكم الدقيق في التشوه: تسمح نطاقات التفاوت العامة القديمة بربط أدلة العربة أثناء حَشدتتيح آلية التحكم في ضغط الانحناء المؤازر ذات الحلقة المغلقة تثبيت كليهما 304/316L و 5052-H32 بنصف نطاق التفاوت المسموح به في المعايير القديمة. وتحقق أعمال التركيب الدقيق زيادة عشرة أضعاف مقارنة بالمعايير القديمة.
مصفوفة اختيار مرجعية سريعة 4×4
أربعة معايير هندسية تميز استخدام صفائح الفولاذ المقاوم للصدأ 304/316L من 5052-H32 صفائح الألمنيوم المستخدمة في الحاويات الطبية. تشمل المعايير القدرة على التكيف مع الأبعاد، ومقاومة التآكل، والإدارة الحرارية، وسعر الوحدة. لكل معيار أرقام مرتبطة به من قاعدة بيانات واحدة شاملة لجميع العمليات.
|
الأبعاد |
الخيار أ: الفولاذ المقاوم للصدأ 304/316L |
الخيار ب: ألومنيوم 5052-H32 |
الحد الأدنى / السيناريو الموصى به |
|
تدرج التفاوت في عمليات التشغيل الآلي |
دقة فائقة ±0.005 مم / دقة ±0.01 مم / معيارية ±0.05 مم |
دقة فائقة ±0.005 مم / دقة ±0.01 مم / معيارية ±0.05 مم |
دقة إضافية لوصلات النوافذ؛ يحتاج الفولاذ 304 إلى تعويض الارتداد؛ الفولاذ 5052 مثني على طول اتجاه الدوران |
|
التآكل وجودة السطح |
التخميل الإلكتروليتي وفقًا لمعيار ASTM A967 / Ra 0.4 ميكرومتر / مقاوم للكلور والبيروكسيدات |
معالجة الأنودة من النوع الثاني وفقًا للمعيار MIL-A-8625 / خشونة السطح Ra 0.8 ميكرومتر / لا تعرض مباشر للأحماض/القلويات القوية |
يُستخدم الفولاذ المقاوم للصدأ 316L لتطهير مواقع العمليات الجراحية؛ أما الفولاذ المقاوم للصدأ 5052 فيُستخدم في أغلفة أجهزة مراقبة المرضى في الأجنحة والمختبرات. |
|
إدارة الحرارة والوزن الذاتي |
مقاومة للحرارة تصل إلى 798 درجة مئوية؛ الكثافة 7.93-8.00 جم/سم³؛ الموصلية الحرارية 16.2 واط/(م·ك) |
مقاومة للحرارة تصل إلى 816 درجة مئوية؛ الكثافة 2.68 جم/سم³؛ الموصلية الحرارية 138 واط/(م·ك) |
استخدم 5052 للعربات المتنقلة (أخف بنسبة 66.5%)؛ استخدم 304 للقواعد الثقيلة المضادة للانقلاب |
|
التكلفة والمدة الزمنية |
تكلفة النموذج الأولي 148.00 دولارًا أمريكيًا؛ انخفاض تكلفة الكمية بنسبة 22.5%؛ مدة التسليم 8 أيام |
تكلفة النموذج الأولي 112.00 دولارًا أمريكيًا؛ انخفاض تكلفة الكمية بنسبة 28.5%؛ مدة التسليم 7 أيام |
تكلفة أقل بنسبة 24.3% للطراز 5052؛ يُفضل استخدام الألومنيوم لـ 85 وحدة أو أقل في حال عدم وجود مخاوف شديدة من التآكل |
تحليل مزايا وعيوب الألومنيوم تساعد هذه التقنية الفرق على تحقيق التوازن بين انخفاض تكلفة وحدة النموذج الأولي بنسبة 24.3% وحدود التعرض للمواد الكيميائية القاسية. فقد خفضت عربات النقل المتنقلة تكلفة وحدة النموذج الأولي بنسبة 24.3% باستخدام سبيكة 5052-H32 في عملية الأنودة من النوع الثاني وفقًا لمعيار MIL-A-8625، بينما حافظت وحدات التحكم الجراحية التي تخضع للتطهير بالكلور على سبيكة 316L في عملية التخميل وفقًا لمعيار ASTM A967.
عرض الهاتف المحمول: يتم تمرير المصفوفة أفقيًا أو تحويلها إلى تخطيط بطاقة.
أي مادة توفر دقة أعلى في تصنيع الصفائح المعدنية؟
دقة مقارنة بين علب الفولاذ المقاوم للصدأ وعلب الألومنيوم تُلبي هذه المواد معايير التفاوت القياسية ±0.05 مم ومعايير الدقة الفائقة ±0.005 مم للاستخدام في الصناعة الطبية، إلا أن تحملها للانحناء عبر مكابس الثني يختلف اختلافًا كبيرًا. ويُفرّق الحفاظ على التفاوت بين الصلابة المرنة والتباين الاتجاهي للدرفلة (المطيلية التي تعتمد على الاتجاه)؛ وصلابة الفولاذ المقاوم للصدأ هي 193 جيجا باسكال بينما ذلك من 5052-H32 الألومنيوم هو 70.3 جيجا باسكالتصحيح الارتداد للفولاذ المقاوم للصدأ هو 3.0°–5.0° مقارنة ب 1.5°–2.5° ل 5052-H32 الألومنيوم، بينما ثني الصفائح المعدنية مراجعة التصميم للتصنيع تسبق إصدار الأدوات. نوافذ التوصيل الواسعة لعربات وارد تُصنع من الألومنيوم 5052-H32 أكثر ملاءمة من 304/316L يتم تصنيع قضبان وحدة التحكم الجراحية من الفولاذ المقاوم للصدأ بعد أن يقوم نظام التحكم بضغط المؤازرة بتصحيح الارتداد. يتم عمل فتحات في قضيب الانزلاق في 304/316L الفولاذ المقاوم للصدأ، حيث يحافظ معامل المرونة العالي على استقرار أبعاد جدران الفتحة من خلال دورات الإدخال المتكررة.
الارتداد المرن والتعويض ذو الحلقة المغلقة
شرح حدود ثني الصفائح المعدنية من خلال التعويض: تقوم مستشعرات الزاوية بضبط موضع النقطة الميتة السفلى، مع الحفاظ على 304/316L الفولاذ المقاوم للصدأ 3.0°-5.0° و 5052-H32 الألومنيوم في 1.5°-2.5°تستفيد فرق التجميع من فتحات قضبان الانزلاق التي يمكن تركيبها دون الحاجة إلى التوسيع اليدوي - أي أن المعادن الأكثر صلابة تتطلب تجاوزًا مبرمجًا أكبر. فحص آلة قياس الإحداثيات ثلاثية الأبعاد من زايس لكل ASME Y14.5-2018 و ISO 2768-1.
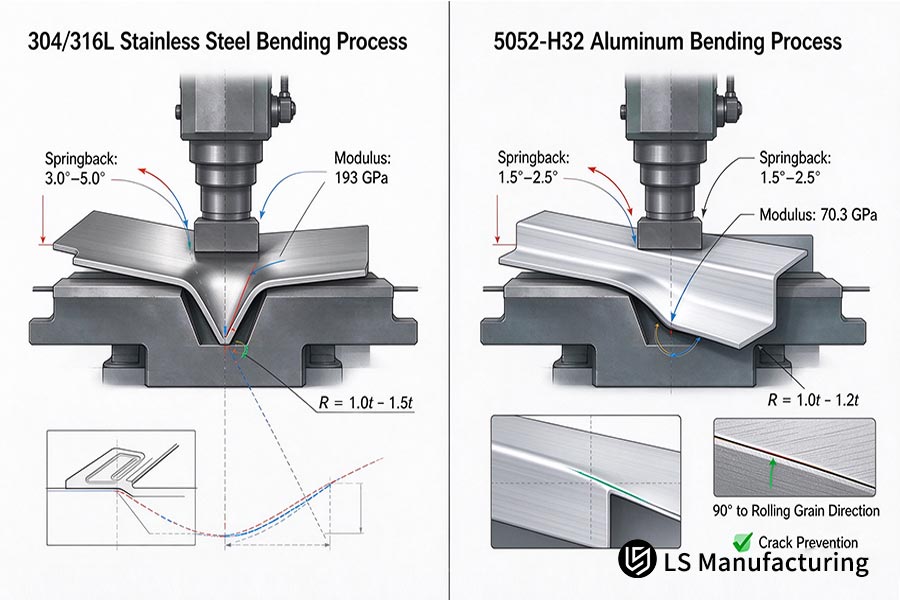
الشكل 2: مقارنة تشكيل مكبس الفرامل وتعويض زاوية الارتداد للفولاذ المقاوم للصدأ 304/316L (3.0°–5.0°) والألومنيوم 5052-H32 (1.5°–2.5°).
نصف قطر الانحناء الأدنى واتجاه الألياف
تحدد الممارسة التوجيهية لتصميم الحاويات الطبية الحد الأدنى لنصف القطر الداخلي في اتجاه الدوران:
- الفولاذ المقاوم للصدأ 304/316L: 1.0 طن - 1.5 طن، مع مقاومة أعلى للتشوه
- ألومنيوم 5052-H32: 1.0 طن - 1.2 طنمتعامد مع اتجاه الريح
ناعم 5052-H32 الألومنيوم عرضة للكسر في اتجاه الدرفلة، لذا فإن اتجاه الحبيبات له الأولوية على معامل المرونة. حواف القطع بالليزر لها تفاوت قدره ±0.005 مم ل 304/316L الفولاذ المقاوم للصدأ ولـ 5052-H32 الألومنيوم؛ يحدد مخطط قياس الصفائح المعدنية السماكة.
الكلمات المفتاحية ذات الصلة: تفاوتات صفائح الفولاذ المقاوم للصدأ / نصف قطر انحناء الألومنيوم 5052 / تصميم تفاوتات الحاويات الطبية
مصدر البيانات والمعيار: فئة التفاوت ISO 2768-m والأبعاد الهندسية والتفاوتات ASME Y14.5؛ الفحص بناءً على جهاز قياس إحداثيات المسافة Zeiss (تقرير معايرة خطأ مؤشر المسافة MPEE).
ما الفرق بين 316L و 5052 في تعقيم غرف الأبحاث النظيفة؟
تتضمن عملية تعقيم الغرف النظيفة استخدام مواد كيميائية حيث هيبوكلوريت الصوديوم، H2O2 من الممكن التعرض للبلازما أو حمام المحلول الملحي 316L الفولاذ المقاوم للصدأ المحتوي على الموليبدينوم أثناء تعريضه للسطح العاري 5052-H32 ينتج عن ذلك تآكل دقيق تحت تأثير الهاليدات. تقييم 304 مقابل 316 لتر للاستخدامات الطبية يعتمد الاستخدام على مقاومة التنقر؛ حيث يُضاف الموليبدينوم إلى الفولاذ 316L للوصول إلى مؤشر PREN (مؤشر مقاومة التنقر المكافئ: Cr-Mo-N) يتراوح بين 23 و25 مقارنةً بالفولاذ 304 الذي يتراوح بين 18 و20. ويتم التخميل باستخدام حمض الستريك بواسطة ASTM A967 منتج 1-3 نانومتر طبقة أكسيد الكروم، بينما MIL-A-8625 النوع الثاني عملية الأنودة لـ 5052-H32 يحافظ Ra 0.8 ميكرومتر.
حدود التعرض للهاليدات
يتضمن الفحص الكيميائي ثلاثة اختبارات قبل إصدار الأدوات:
1. الكلور المتاح > 500 جزء في المليون - فقط 5052-H32 محفور؛ 304/316L مرضٍ.
2. 121 درجة مئوية تشبع البخار – 316L يجتاز اختبار SCC؛ 5052-H32 للمسح فقط.
3. 75% الكحول أو الأمونيوم الرباعي فقط - مؤكسد 5052-H32 مرضٍ.
سيتوقف اختبار عربة مراقبة الجناح بعد الاختبار رقم 3، نظرًا لأنها مؤكسدة 5052-H32 يجتاز الفحص دون دفع ثمن باهظ.
تكوين طبقة أكسيد التخميل
فهم كيف تحمي عملية التخميل الفولاذ المقاوم للصدأ؟ تبدأ عملية تصنيع الفولاذ بالتفاعل الكيميائي: حيث يقوم حمض الستريك، وفقًا لمعيار ASTM A967، بإزالة الحديد الحر من مواقع القطع بالليزر، مما يُهيئ لتكوين طبقة أكسيد بسمك 1-3 نانومتر بواسطة الكروم. وسيُحدث التخميل في الصفائح المعدنية الطبية فرقًا بين 316L و304 في الاختبار؛ مختوم 5052-H32 لن ينتج عن عملية الأنودة طبقة أكسيد معالجة، وبالتالي ستبقى الخدوش مرئية بشكل دائم. 316L تم التحقق من صحة القسائم لضمان استمرارها أكثر من 1000 ساعة في ASTM B117-19 رذاذ الملح.
خشونة السطح والتعقيم
تحدد خشونة السطح حدود وقت التعقيم: مصقول كهربائياً 316L يمكن تحقيق Ra ≤ 0.4 ميكرومتر مستوى أثناء عملية الأنودة 5052-H32 سيكون الأمر أكثر خشونة بمرتين تقريبًا من 316Lتعتمد مقاومة التآكل لصفائح الألومنيوم 5052 على عملية الأنودة المغلقة، التي تزيد من سمك طبقة الأكسيد بدلاً من إزالة المعدن. وتُحدد خشونة سطح الصفيحة المعدنية معايير دخول غرف الأبحاث النظيفة قبل نوع السبيكة.
الكلمات المفتاحية ذات الصلة: تآكل الفولاذ 316L مقابل الفولاذ 5052 / تخميل الحاويات الطبية / حاويات الألمنيوم المؤكسد
مصدر البيانات والمعيار: تستند الأحكام المتعلقة بمقاومة التآكل إلى اختبارات رش الملح ASTM B117-19 والتخميل ASTM A967؛ بيانات الخصائص الميكانيكية من دليل ASM المجلد 2.
كيف تؤثر إدارة الحرارة وقيود الوزن على التصميم؟
تؤثر اعتبارات إدارة الحرارة والوزن بشكل متضارب على تصميم الهياكل: فالألومنيوم 5052-H32 يقلل الوزن ويشتت الحرارة، بينما يزيد الفولاذ المقاوم للصدأ 304/316L الوزن ويحتفظ بالحرارة. لذا، يجب تحقيق التوازن بين الجوانب الحرارية والهيكلية. مزايا وعيوب الألومنيوم يوضح هذا سبب استخدام سبيكة 5052 في العربات المغلقة عديمة المراوح لنقل الحرارة السلبي. فبينما يفرض اختلاف الكثافة قيدًا عند 2.68 جم/سم³ مقابل 7.93 جم/سم³، فإن القيد الآخر هو الموصلية الحرارية. وتُظهر حاويات الموجات فوق الصوتية المحمولة اتجاهًا واضحًا. إذ تحدد ميزانيات الوزن وتدفق الحرارة المعدن المستخدم في الحاوية قبل اعتبارات المتانة. وتتطلب العربات المغلقة عديمة المراوح ذات التدفق الحراري الداخلي الأعلى سبيكة 5052 لنقل الحرارة السلبي. 5052-H32 الألومنيوم؛ لا تزال الإطارات الأرضية ذات التهوية ممكنة في الفولاذ المقاوم للصدأ 304.
ميزانية الوزن وحمل الأمتعة
تتجلى مزايا وعيوب الألومنيوم فورًا على مقبض العربة. يُقلل ألومنيوم 5052-H32 الوزن الهيكلي بنحو الثلثين مقارنةً بالفولاذ المقاوم للصدأ 304، مما يسمح للممرضات بتحريك حمولة أخف. فهم ذلك ما هي صفائح الألمنيوم 5052؟ يُعدّ هذا التصميم مثاليًا، لا سيما لتبديد الحرارة السريع وتقليل الوزن، مما يُساعد الفرق على الاستغناء عن أنابيب النحاس الثقيلة. وبالتالي، يُمثّل المقبض بداية اختيار غلاف الصفائح المعدنية مع مراعاة الوزن بدلًا من الصلابة. وتستفيد إدارات المشتريات من انخفاض فئة الوزن وتقليل سعة العجلات نتيجةً لتغيير مادة واحدة.
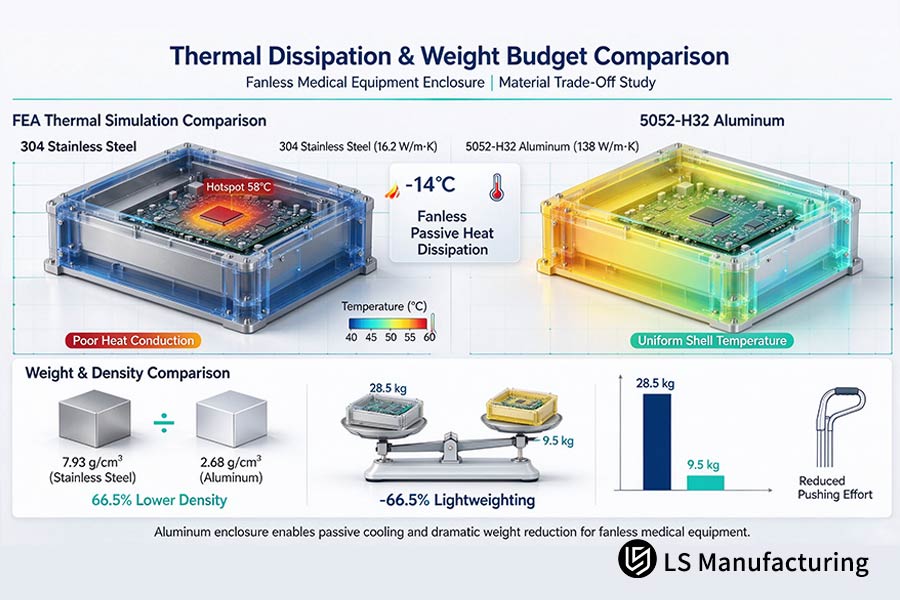
الشكل 1: مقارنة إدارة الحرارة وميزانية الوزن: يوفر الألمنيوم 5052-H32 موصلية حرارية أعلى بمقدار 8.5 مرة مع تقليل وزن الهيكل بنسبة 66.5٪ مقارنة بالفولاذ المقاوم للصدأ 304.
انتشار الحرارة بدون مراوح في الأنظمة المبردة بشكل سلبي
تُعامل الحاويات الخالية من المراوح على أنها مشتتات حرارية سلبية وفقًا لممارسات دليل تصميم الحاويات الطبية. 5052-H32 يحتوي موزع الحرارة المصنوع من الألومنيوم على 138 واط/(م·ك) يتميز الفولاذ المقاوم للصدأ 304 بقدرته على التوصيل الحراري وتوزيع حرارة اللوحة الأم للخارج. 16.2 واط/(م·ك) الموصلية الحرارية واحتجاز النقاط الساخنة 8.5× اختلاف. IP65 يمنع إحكام إغلاق الغلاف (المقاوم للغبار والمحمي من تأثير نفاثات الماء) فتحات التهوية من العمل كمشتت حراري، ويجعل التوصيل الحراري هو الطريقة الوحيدة لتبديد الحرارة. يتضمن التصميم إزالة الشبكات والأنابيب النحاسية من أغلفة الألومنيوم المحكمة الإغلاق.
عندما لا تزال هناك حاجة إلى كتلة إضافية
غالباً ما يقوم المهندسون بتقييم ما هي صفائح الألمنيوم 5052؟ تتميز هذه العربات بقدرتها على توفير كتلة هيكلية عند الحاجة في القاعدة. ما هي القيمة الإضافية لكتلة صفائح الألمنيوم 5052 عندما تكون العربات ثابتة؟ أما وحدات التحكم الأرضية، فتقدم حلاً معاكساً: حيث يوفر الفولاذ المقاوم للصدأ 304 الثقل اللازم لمنع الانقلاب، بينما تعمل فتحات التهوية وأنابيب التبريد النحاسية على سحب الحرارة المحتبسة. باختصار، تتميز العربات ذات العجلات بدون مراوح بـ 5052-H32 الألومنيوم، بينما من الأفضل صنع الإطارات الثقيلة من الفولاذ المقاوم للصدأ 304.
الكلمات المفتاحية ذات الصلة: التوصيل الحراري للألمنيوم مقابل الفولاذ المقاوم للصدأ / تخفيف وزن العربات الطبية / موزعات الحرارة في الحاويات بدون مراوح
ما هي المفاضلات المتعلقة بالتكلفة بين الصفائح المعدنية من النوع 304 والنوع 5052؟
تختلف المفاضلات في التكلفة بين صفائح الفولاذ المقاوم للصدأ 304 وألومنيوم 5052-H32 باختلاف حجم الدفعة: يتفوق ألومنيوم 5052-H32 في مرحلة النموذج الأولي، بينما يلحق به الفولاذ المقاوم للصدأ 304 عند تجاوز 85 وحدة. عروض أسعار لـ مقارنة بين علب الفولاذ المقاوم للصدأ وعلب الألومنيوم تُظهر النتائج تفوق الألومنيوم في مرحلة النماذج الأولية المبكرة، بينما يكون سعر وحدة الفولاذ المقاوم للصدأ 304 أرخص بمقدار 114.70 دولارًا أمريكيًا مقابل 80.08 دولارًا أمريكيًا لوحدة الألومنيوم 5052-H32 نظرًا لتقنية التداخل (تحسين تصميم الصفائح). وتُصبح عملية الأنودة والطلاء المقاوم للتآكل جزءًا من... 5052-H32 أسعار الألومنيوم بكميات كبيرة، بينما يتطلب الفولاذ المقاوم للصدأ 304 عملية التخليل والتخميل. تفضل عربات النقل المتنقلة ذات الإنتاج المحدود 5052-H32 الألومنيوم هو العامل الأساسي في السعر؛ تطبيقات وحدة التحكم الجراحية المغسولة بالكلوريد تفضل الفولاذ المقاوم للصدأ 304.
تحميل تشكيل الدفعة النموذجية
التصنيع مزايا وعيوب الألومنيوم ابدأ بأحمال التشكيل: يُعدّ تشكيل الألومنيوم 5052-H32 أسهل بنسبة 60% من تشكيل الفولاذ المقاوم للصدأ 304 من حيث قوة الضغط، كما أنه يتآكل بنسبة 35% أقل في المراحل الأولى. يستخدم الفولاذ المقاوم للصدأ 304 غاز النيتروجين عالي النقاء باهظ الثمن أثناء عملية التشكيل. القطع بالليزر; 5052-H32 لا يتطلب الألومنيوم تدفقًا عاليًا لغاز النيتروجين. وتُترجم وفورات وقت الإعداد إلى فرق المشتريات من خلال تسليم أول نموذج في وقت أبكر. وتُراعي قواعد تصميم وتصنيع وتجميع الصفائح المعدنية هذه الفجوات في الأحمال قبل إصدار الأدوات.
تكاليف التشطيب عند نقطة تحول الحجم
يأتي تحديد تكلفة دليل التصميم لتشطيبات الحاويات الطبية قبل أي شيء آخر. تقوم فرق التوريد بتقييم كيف تحمي عملية التخميل الفولاذ المقاوم للصدأ؟ تشير المكونات إلى أن الحمامات الكيميائية الآلية تُبقي تكاليف القطعة الواحدة عند 12% فقط، مقارنةً بـ 25% للألمنيوم المؤكسد 5052-H32، لأن الطلاء المسحوق (طبقة بوليمر معالجة حراريًا) لا يمكن خدشه بسهولة. تتطابق خطوط الرسم البياني لتكاليف دورة الحياة في نطاق 85 إلى 120 وحدة. بالنسبة لمراقب الميزانية، تستمر عربات الأجنحة في العمل. 5052-H32 بينما تُصنع وحدات التحكم الجراحية من الألومنيوم، أما وحدات التحكم الجراحية فتُصنع من الفولاذ المقاوم للصدأ 304. وبمجرد إدخال عملية الأنودة في تصنيع الصفائح المعدنية، تتغير التكاليف مرة أخرى.
الكلمات المفتاحية ذات الصلة: تكلفة حاوية 304 مقابل 5052 / عوامل تحديد تكلفة حاوية الألمنيوم / مقارنة تكلفة عربة طبية
لماذا تؤدي حدود ثني الصفائح المعدنية إلى ظهور عيوب في التصنيع؟
يعتمد تشكل العيوب في تشكيل الصفائح المعدنية على نوع السبيكة: التشققات في الفولاذ المقاوم للصدأ 304 عند الثقوب في خط الثني بسبب التصلب السريع (زيادة القوة من خلال التشكيل على البارد)، والتشوه في 5052-H32 الألومنيوم أثناء التفريغ حول المنعطفات الحادة. تختلف نسب الخردة الخام على الفور: 16.5% للفولاذ المقاوم للصدأ 304 مقارنة بـ 14.0% ل 5052-H32 الألومنيوم. شرح حدود الانحناء لكل مادة: بيضاوية الثقوب للفولاذ المقاوم للصدأ 304، وقشرة البرتقال لـ 5052-H32 الألومنيوم. يتم الاحتفاظ بنسب الخردة في من 1.8% إلى 2.5% نطاق لـ 304/316L الفولاذ المقاوم للصدأ و 5052-H32 ألواح الألمنيوم. يبدأ منع عيوب الصفائح المعدنية بهندسة القطعة وليس بتركيب السبيكة. يحدد اتجاه الحبيبات 5052-H32 سلامة الجزء المصنوع من الألومنيوم، واتجاه فتحات التنفيس 304/316L سلامة الأجزاء المصنوعة من الفولاذ المقاوم للصدأ.
فتحات توجيه الحبيبات وتخفيف الضغط
يبدأ دليل تصميم الحاويات الطبية بتحديد اتجاه الألياف: 5052-H32 تتجه خطوط الانحناء الحاملة للألمنيوم عند 45 درجة أو 90 درجة من تدحرج الحبوب بسبب التمزق على طول الحبوب عندما تكون خطوط الانحناء متوازية. 304/316L تحتوي العلب المصنوعة من الفولاذ المقاوم للصدأ على فتحات تخفيف الضغط على شكل قطرة ماء وفتحات دائرية محفورة بالليزر عند نقاط الانحناء. يقلل تصميم فتحات تخفيف الضغط من انتقال الإجهاد. 304/316L الفولاذ المقاوم للصدأ؛ يمنع اتجاه الحبيبات تمزق 5052-H32 الألومنيوم.
متطلبات الفجوة بين الثقب والانحناء
يُحدد موقع الثقب أكثر العيوب شيوعًا في صفائح الفولاذ المقاوم للصدأ. وهناك ثلاثة معايير تُساعد على الحد من الهدر:
1. من حافة الثقب إلى نقطة التماس عند الانحناء: d ≥ 2t + R.
2. التقاطعات المنحنية: قم بعمل فتحات تخفيف بالليزر قبل الثني.
3. الثقوب الموجودة بجوار الحافة: قم بالتشكيل أولاً ثم استخدم الآلة.
يختفي عيب الشكل البيضاوي في الفولاذ المقاوم للصدأ 304 بعد استيفاء المعيار 1؛ 5052-H32 يختفي عيب التواء الألومنيوم بعد استيفاء المعيار 3.
تشطيب الثقوب الثانوية
موازنة تشكيل الصفائح المعدنية مقابل التصنيع باستخدام الحاسوب (CNC) تُجرى تغييرات لصالح التصنيع الآلي للثقوب المتقاربة: تُرسل الصفائح المُشكّلة مسبقًا إلى ورشة التصنيع باستخدام الحاسوب (CNC) حيث تُصقل وتُشذب بدقة ضمن نطاق التفاوت المسموح به لموضع الثقب. يُلغي التصنيع الآلي الكامل باستخدام الحاسوب (CNC) أي وفورات ناتجة عن استخدام الليزر والثني في أماكن أخرى. باختصار، تُصنّع الثقوب المتقاربة آليًا، بينما تبقى الصفائح المفتوحة على مكبس الثني.
الكلمات المفتاحية ذات الصلة: انحناء وتشقق الفولاذ المقاوم للصدأ 304 / قشر البرتقال في الألومنيوم 5052 / مشاكل انحناء الحاويات الطبية
مصدر البيانات والمعيار: تم حساب بيانات التشكيل باستخدام فصل تشكيل الصفائح من دليل الآلات، الإصدار 31 ومواصفات الشد ASTM A240/A240M.
شجرة القرار للاختيار
يبدأ تحليل تشكيل الصفائح المعدنية الطبية بالتوافق الكيميائي، ثم ينتقل إلى سهولة حركة العربة وإدارة الحرارة، وينتهي بكمية الإنتاج الأولي. ويُعدّ التوافق الكيميائي وملاءمة المكونات أهم من اقتصاديات الإنتاج. يجب تجنب تصنيع العربات الطبية التي تتطلب هيكلاً متيناً في الأسفل وغطاءً خفيف الوزن في الأعلى باستخدام معدن واحد: إطار من الفولاذ 304 و 5052-H32 غلاف من الألومنيوم.
1. اختبار كيمياء التطهير - تخضع الحاويات المعرضة لتركيزات عالية من الأحماض والقلويات وهيبوكلوريت الصوديوم والبخار ذي درجة الحرارة العالية لاختبار الكلوريد؛ أما الحاويات المعرضة للتنظيف بالكحول النقي فتخضع لاختبار الحركة.
2. اختبار الكلوريد - في اختيار 304 مقابل 316 لتر للاستخدامات الطبية تتطلب الحاويات والأجهزة المعرضة لسوائل الجسم ومحاليل الكلوريد استخدام صفائح من الفولاذ المقاوم للصدأ 316L مع طبقة تخميل مصقولة كهربائياً وفقاً لمعيار ASTM A967 وتشطيب سطحي Ra 0.4 ميكرومترتستخدم جميع غرف العمليات الجراحية العامة والمختبرات الأخرى صفائح من الفولاذ المقاوم للصدأ 304 مع طبقة تخميل مصقولة ودقة تركيب محكمة. ±0.01 مم.
3. اختبار الحركة واختبار مسار الحرارة - تنتقل الحاويات ذات الأغلفة المحمولة أو المثبتة على عربات أو بدون مراوح لتشتيت الحرارة إلى اختبار درجة الملاءمة؛ أما الحاويات الأرضية ذات الهياكل الداخلية الثقيلة لتخميد الاهتزازات فتنتقل إلى اختبار الدفعة في 50-100 وحدة نطاق الانتقال.
4. اختبار الملاءمة والجودة - أغلفة ذات تركيبات فائقة الدقة بدقة ±0.005 مم يتطلب 5052-H32 صفائح ألومنيوم مع عمليات تشغيل ثانوية دقيقة باستخدام الحاسوب، وإزالة 66.5% الكتلة مما ينتج عنه 138 واط/(م·ك) الموصلية الحرارية؛ الاستخدام العام للأغلفة 5052-H32 صفائح ألومنيوم مقطوعة بالليزر، ومثنية، ومؤكسدة بواسطة MIL-A-8625 النوع الثاني المواصفات مع 24.3% تخفيض تكلفة الوحدة.
5. الفحص الدفعي — علب معدنية مصممة حسب الطلب أدناه 85 وحدة اختر مع مهلة زمنية قصيرة 5052-H32 صفائح معدنية من الألومنيوم 7 أياميعمل عند مستوى أو أعلى 85 وحدة اختر صفائح معدنية من الفولاذ المقاوم للصدأ 304 لضمان صلابة طويلة الأمد.
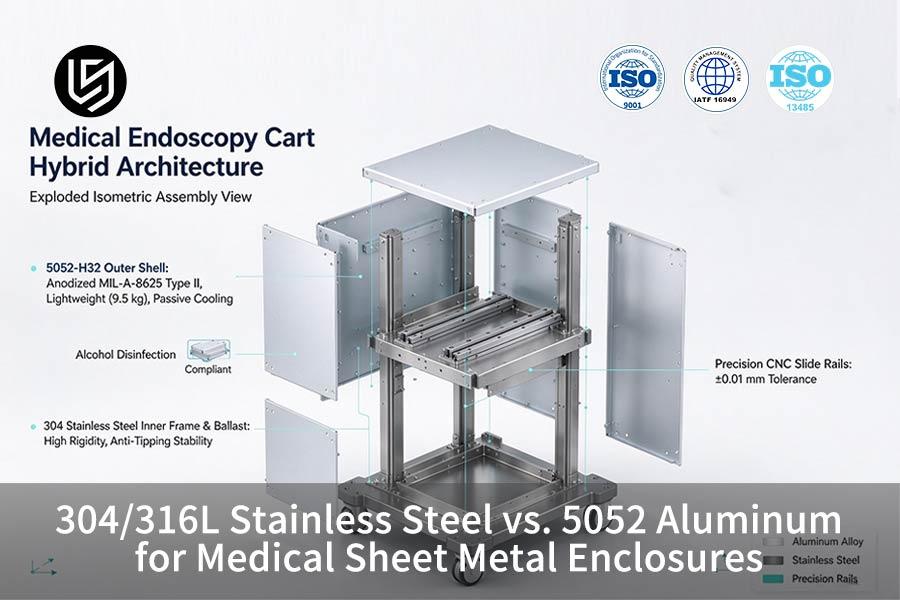
6. شرط الحدود النهائي — العربات التي تتطلب ثقلًا سفليًا مانعًا للانقلاب بالإضافة إلى تصميم علوي خفيف الوزن، تختار نهجًا هجينًا: إطار داخلي من الفولاذ المقاوم للصدأ 304 ومؤكسد 5052-H32 إطار خارجي من الألومنيوم.
يؤدي اختيار غلاف من الفولاذ المقاوم للصدأ مقابل الألومنيوم وفقًا لكيمياء التطهير وحدود الوزن قبل القدرة على الأبعاد إلى استخدام تصميم هجين للعربات التي تتطلب ثقلًا موازنًا.
ل إطارات خارجية من الألومنيوم المؤكسد 5052-H32 سيؤدي ذلك إلى إخفاء مواقع تأريض المثبتات الموصلة، مما يترك مقاومة التأريض عند ≤0.1Ω للحماية من التداخل الكهرومغناطيسي.
ل عربات تتطلب ثقلًا سفليًا بالإضافة إلى وزن خفيف علوي — دمج إطار داخلي من الفولاذ المقاوم للصدأ 304 مع طبقة مؤكسدة 5052-H32 إطار خارجي من الألومنيوم.
ل مكونات 304/316L المعالجة بالتخميل — اختبار التآكل في الرطوبة العالية قبل الإصدار للتحقق من وجود طلاء قائم على الكروم على الحواف المقطوعة بالليزر.
الكلمات المفتاحية ذات الصلة: اختيار مواد التغليف الطبي / معايير اختيار الفولاذ المقاوم للصدأ 316L مقابل 5052 / غلاف هجين من الفولاذ المقاوم للصدأ والألومنيوم
مقارنة بين الفولاذ المقاوم للصدأ 304 والألومنيوم 5052 من شركة LS Manufacturing في تصنيع غلاف عربة التنظير الطبي: تحقيق التوازن بين الصلابة وتبديد الحرارة ووقت التسليم
تعتمد المفاضلات بين الصلابة وتبديد الحرارة ووقت التسليم في تصنيع هياكل عربات التنظير الطبي باستخدام الصفائح المعدنية الطبية على السبيكة المختارة، حيث يحدد ذلك قيد المفاضلة الذي سيتم الوفاء به. ويختلف الفرق في الكثافة بين الفولاذ المقاوم للصدأ 304 و 5052-H32 الألومنيوم هو 7.93–8.00 جم/سم³ عكس 2.68 جم/سم³، مع الموصلية الحرارية عند 16.2 عكس 138 واط/(م·ك)تتبع تفاوتات لوحة الغلاف ISO 2768-1:1989 المعايير. تبقى وحدات التحكم الجراحية المغسولة بالكلوريد قيد التشغيل 304/316L تتميز عربات النقل المصنوعة من الفولاذ المقاوم للصدأ والتي يتم مسحها بالكحول بوزن أقل وفترات تسليم أقصر عند استخدامها 5052-H32 الألومنيوم. يتبع ذلك الآن التحكم في ارتداد انحناء المؤازرة. ASME Y14.5-2018.
المسار الأولي ونقاط الضعف
طلب المهندسون المصممون لأنظمة الجراحة طفيفة التوغل استخدام هياكل مصنوعة بالكامل من الفولاذ المقاوم للصدأ 304 لعربات التنظير الداخلي، وذلك لأسباب تتعلق بالصلابة وسهولة التنظيف. وبدأ النقاش حول مقارنة الهياكل المصنوعة من الفولاذ المقاوم للصدأ والهياكل المصنوعة من الألومنيوم بعد تقديم عروض الأسعار الأولية. وارتفع الوزن إلى 28.5 كجم في هذه الحالة، مما يزيد من مخاطر الانقلاب. وصلت درجات الحرارة الداخلية إلى مستويات قياسية. 58 درجة مئويةكان سعر الدفعة الأولى 148.00 دولارًا أمريكيًا/للوحدة في 50 وحدة، كانت الخردة 16.5% وتم الوصول إلى وقت التسليم 14 يومًا في هذه الحالة.
تغيير المسار وتصحيح العملية
قام مهندسو عمليات التصنيع في شركة LS بتقييم السماكة عند 2.0 مم ضد 2.5 مم، نصف قطر الانحناء الداخلي عند 1.0 طن - 1.5 طن ضد 1.0 طن - 1.2 طنوالخردة الخام في 16.5% ضد 14.0%أدت تجربة الانحناء الأولية إلى تخفيف الإجهاد الداخلي عند الزوايا القائمة العميقة، مما نتج عنه 0.35 مم التشويه هو 5052-H32 الألومنيوم. أدت فتحات التخفيف بالليزر على شكل قطرات الماء وإعادة توجيه الحبيبات إلى إزالة التشوه؛ وتم تغيير الألواح الخارجية إلى 5052-H32 الألومنيوم في 2.5 مم.
النتائج التي تم الحصول عليها
انخفضت تكلفة الوحدة من 148.00 دولارًا ل 112.00 دولارًاتخفيض 24.3% لكل حاوية في 1-50 وحدة وميزة إضافية 28.5% زيادة على مستوى الحجم. تم تخفيض وزن الغلاف من 28.5 كجم ل 9.5 كجمانخفضت درجة الحرارة الداخلية بواسطة 14 درجة مئويةتم تحسين دقة ثقوب قضبان التوجيه من ±0.1 مم ل ±0.01 ممتم تقليل الخردة من 16.5% ل 1.8%تم تخفيض موعد تسليم أول شحنة من 12 يومًا ل 7 أيامبمعنى آخر، حصلت العربات المتنقلة على غلاف أكثر برودة وأخف وزناً.
الامتثال والتوصيل
- هياكل من الألومنيوم H32 اجتاز ISO 13485:2016 عمليات تدقيق نظام الجودة واختبارات تناثر السوائل. نصيحة للاختيار: عربات التنظير الداخلي المتنقلة التي تتطلب مسحًا بالكحول تتطلب 5052-H32 سيستمر استخدام الألمنيوم مع تقنية الثني الدقيق DFM (التصميم لسهولة التصنيع)، ووحدات التحكم الجراحية المعقمة برذاذ الكلوريد. 316L الفولاذ المقاوم للصدأ. دقة التخطيط تصنيع الصفائح المعدنية تبدأ العمليات من كيمياء التطهير بدلاً من تقاليد صناعة السبائك.
انخفض وزن الهيكل ووقت التسليم بشكل متزامن بعد التحول من استخدام الألمنيوم 304 إلى الألمنيوم 5052-H32 للألواح الخارجية، وبدأ التحقق السريري في الموعد المحدد. — رئيس قسم التصميم الميكانيكي، أنظمة الجراحة طفيفة التوغل، المشروع رقم MED-2026-104B
مصدر البيانات والمعيار: سجلات تسليم الإنتاج لشركة LS Manufacturing، المشروع رقم MED-2026-104A (مسار خط الأساس للفولاذ المقاوم للصدأ 304) والمشروع رقم MED-2026-104B (مسار الإنتاج الأمثل 5052-H32)، تم قياسها في قاعدة بيانات العمليات المتعددة (حجم العينة > 1500).
طلب مراجعة هندسية
يتضمن تطوير أجهزة مراقبة المرضى من الجيل التالي، وعربات العمليات الجراحية، وأجهزة التشخيص، مسائل تتعلق باختيار المواد وتخصيص التفاوتات المسموح بها.
شركة LS للتصنيع سيقوم كبار مهندسي الصفائح المعدنية بتحليل رسوماتك ثلاثية الأبعاد/ثنائية الأبعاد وتقديم مقارنة لمسار العملية وتقييم DFM (التصميم من أجل قابلية التصنيع) في غضون ساعتين.
حدود تشقق الانحناء، ASME Y14.5 لا تزال مسائل الأبعاد الهندسية والتفاوتات، وممارسات التلميع الكهربائي، مفتوحة للنقاش.
- خط المساعدة الهندسية المباشر: +86 185 6675 9667
- البريد الإلكتروني التقني الرسمي: info@lsrpf.com
مركز هندسة التصنيع LS قام المضيفون بقياس البيانات الإضافية.
الأسئلة الشائعة
1. أي مادة توفر مقاومة أفضل للتآكل؟
يفضل استخدام الكلوريد في عمليات غسل الأرضيات 316L الفولاذ المقاوم للصدأ، بينما تعمل أغلفة أحواض مسح الكحول بشكل جيد على الفولاذ المؤكسد 5052-H32 الألومنيوم. الموليبدينوم 2.0% ل 3.0% يجلب 316L الفولاذ المقاوم للصدأ إلى PREN 23-25 مقارنة ب 18-20 على الفولاذ المقاوم للصدأ 304. عملية الأنودة في غلاف محكم الإغلاق MIL-A-8625 النوع الثاني يُظهر مقاومة منخفضة للتآكل الناتج عن الأحماض والقلويات 5052-H32 الألومنيوم. يسمح خط إنتاج التخميل من شركة LS Manufacturing لفرق الفحص الواردة بفحص 316L قسائم بعد 1000 ساعة بواسطة ASTM B117-19 معيار.
مصدر البيانات: مواصفات التخميل ASTM A967.
2. ما هي نقطة التعادل الرئيسية للاختيار بين الألومنيوم 5052 والفولاذ المقاوم للصدأ 304؟
تحدد كمية الدفعة نقطة التحول: 5052-H32 يسود الألومنيوم قبل 85، 304 مقاربات من الفولاذ المقاوم للصدأ بعد 85تبدأ الاقتباسات من 112.00 دولارًا ل 5052-H32 الألومنيوم مقابل 148.00 دولارًا للفولاذ المقاوم للصدأ 304، مما يوفر 24.3% لكل حاوية حتى 50 وحدةتتساوى ميزانيات رأس المال عند 85-120 وحدة النطاق وفقًا لقاعدة بيانات LS Manufacturing 2025-2026 للعمليات المتعددة، حجم العينة أكثر من 1500.
مصدر البيانات: قاعدة بيانات العمليات المتعددة لشركة LS Manufacturing.
3. كيف تتم مقارنة تحمل الانحناء للألمنيوم 5052 مع الفولاذ المقاوم للصدأ 304؟
تفاوت الانحناء للفولاذ المقاوم للصدأ من الدرجة 304 عالي الدقة و 5052-H32 يتم الاحتفاظ بالألمنيوم في الداخل ±0.01 مم بعد معايرة مُعَوِّض ضغط المؤازرة. تتراوح قيم ارتداد الزنبرك من 3°–5° على الفولاذ المقاوم للصدأ 304 إلى 1.5°–2.5° على 5052-H32 الألومنيوم؛ يتراوح معامل المرونة من 193 جيجا باسكال ل 70.3 جيجا باسكال. ال ASME Y14.5-2018 تسهل هذه الميزة عملية تجميع قضبان الانزلاق بدون استخدام حشوات.
مصدر البيانات: دليل الآلات، الطبعة الحادية والثلاثون.
4. هل يمكن استخدام الألمنيوم 5052 كبديل للفولاذ المقاوم للصدأ 304 في أغلفة عربات الأجهزة الطبية؟
تُصنع حاويات عربات النقل المتنقلة التي يتم تنظيفها بالكحول من 5052-H32 الألومنيوم؛ عربات العمليات الجراحية المعرضة لرذاذ الكلوريد مصنوعة من 304/316L الفولاذ المقاوم للصدأ. تنخفض الكثافة من 7.93–8.00 جم/سم³ ل 2.68 جم/سم³بينما ترتفع الموصلية من 16.2 ل 138 واط/(م·ك)تشير إدارة الأسطول إلى المشروع رقم MED-2026-104B حيث تم استخدام هياكل الألمنيوم المؤكسد ISO 13485:2016 مراجعة.
مصدر البيانات: مشروع التصنيع LS رقم MED-2026-104B.
5. ما هو الغرض من التخميل الكيميائي فيما يتعلق بأغلفة الفولاذ المقاوم للصدأ بعد قطع الصفائح المعدنية؟
متعلق كيف تحمي عملية التخميل الفولاذ المقاوم للصدأ؟ في هذه العملية، يتم إزالة الحديد السطحي الحر للسماح بتكوين طبقة مستقرة من أكسيد الكروم بسمك 1-3 نانومتر عن طريق حمض الستريك كما هو موضح في ASTM A967. 316L يتشكل غشاء الكروم على الفولاذ المقاوم للصدأ بعد قطع الصفائح المعدنية. 5052-H32 لا يمتلك الألومنيوم خصائص الإصلاح الذاتي. ASTM B117-19 أظهرت عملية أخذ العينات في شركة LS Manufacturing استمرارية الفيلم على 316L الفولاذ المقاوم للصدأ قبل الشحن.
مصدر البيانات: وثائق معيار ASTM A967.
6. كيف يمكن اتخاذ قرار سريع بشأن الفولاذ المقاوم للصدأ مقابل الألومنيوم لهيكل جديد؟
تُحدد متطلبات التعقيم ووزن الحمولة اختيار مادة الغلاف الجديدة؛ ويُوضح منطق التوجيه في قسم شجرة القرار أعلاه. وتشير متطلبات غسل الكلوريد والوزن إلى استخدام الفولاذ المقاوم للصدأ. 304/316Lفي حين تشير عربات التنقل والنماذج الأولية ذات الحجم المنخفض إلى 5052-H32 الألومنيوم. قلل المشروع رقم MED-2026-104B من وقت تسليم عربة التنظير الداخلي من 12 ل 7 أيام.
ملخص
يقوم المصممون بتحميل رسوماتهم ثلاثية الأبعاد/ثنائية الأبعاد، ويحصلون على عملية مقارنة مسار واحدة وتحليل واحد للتصميم من أجل التصنيع، مع مهلة استجابة لا تتجاوز ساعتين لحماية خطط التحقق. حدود التفاوت المسموح به في الانحناء، ASME Y14.5 لا تزال مسألة تحديد الأبعاد الهندسية والتفاوتات، وإجراءات التلميع الكهربائي، بحاجة إلى مزيد من النقاش.
يتواصل فريق المشتريات مع متخصصي مراجعة العمليات عبر الرقم المجاني +86 185 6675 9667 أو البريد الإلكتروني للدعم الفني info@lsrpf.com.