Español


TL;DR: La elección entre una carcasa de acero inoxidable y una de aluminio supone un compromiso a la hora de alojar dispositivos médicos: 316L previene la corrosión por picaduras, 5052-H32 reduce el peso. El acero inoxidable tolera ajustes de riel de ±0,005 mm; 5052-H32 El aluminio tolera ±0,01 mm Ajustes precisos. El punto de cruce es 85 unidades, pasando a acero inoxidable pasivado por encima ISO 14159 restricciones.
Al seleccionar Carcasas de acero inoxidable frente a carcasas de aluminio Para las carcasas médicas, los ingenieros de diseño y los gerentes de abastecimiento evalúan la durabilidad frente a las limitaciones de peso antes de la fabricación de las piezas. Muchos equipos tienden a creer que la prevención de la corrosión es el único criterio para la elección del metal de la carcasa, olvidando la química de esterilización y las restricciones de peso máximo. La química de esterilización determina la corrosión del acero inoxidable; la capacidad de peso de las piezas determina el peso máximo. 5052-H32 límites del aluminio. Cuatro ejes de comparación, uno 4x4 A continuación se muestra una matriz y un árbol de decisión.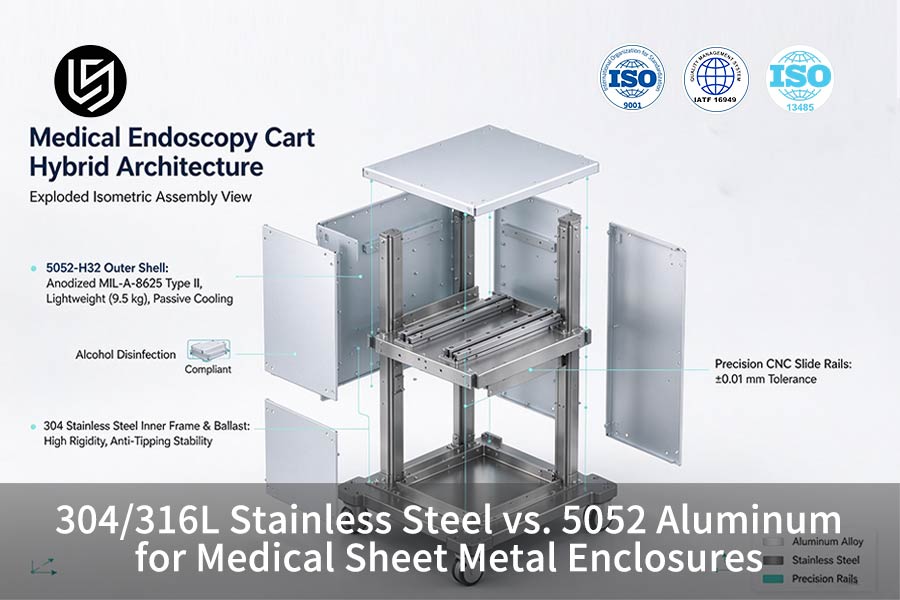
Detrás de los datos: Metodología de ingeniería de procesos cruzados en LS Manufacturing
Gloria — Experta en prototipado rápido y fabricación rápida — cuenta con más de 15 años de experiencia en fabricación de precisión y prototipado médico: revise el proceso de toma de decisiones de ingeniería de Gloria. Fabricación LS produce internamente 304/316L acero inoxidable y 5052-H32 Se trata de líneas de producción de chapa de aluminio, por lo que cualquier comparación se basa en mediciones del proceso, no en la ruta de proceso preferida. Los especialistas en compras comparan cada ruta de proceso basándose en una base de datos antes de la congelación de las herramientas.
ASTM B117-19 cubre la prueba de corrosión para cada 304/316L y 5052-H32 cupón, mientras ASME Y14.5-2018 Se aplica a la inspección GD&T (acotación y tolerancias geométricas). Una base de datos de procesos cruzados contiene >1.500 Mediciones de proceso calibradas en marzo de 2026 que proporcionan resultados para cada material en equipos, versiones y ventanas estadísticas idénticas. Los auditores de calidad pueden verificar las cifras publicadas según los estándares, no según las afirmaciones de marketing de los proveedores.
A Clase 100 La estación de electropulido/pasivación (eliminación de hierro libre y formación de óxido de cromo) está disponible para 316L; hay disponible una única línea de anodizado (Tipo III) para 5052-H32El corte láser y el doblado servo CNC del corte láser de fibra proporcionan a todas las carcasas pruebas físicas repetibles y registros de producción limpios. ISO 13485:2016 y ISO 2768-1:1989Los equipos de inspección reciben un único documento con las medidas de cada carcasa, en lugar de una garantía por parte del proveedor.
Fuente de datos y punto de referencia: Base de datos de mediciones de LS Manufacturing 2025-2026 (tamaño de la muestra >1500) | Última calibración realizada: marzo de 2026
Conclusiones clave
- Acero inoxidable 304/316L: La desinfección mediante agentes que contienen cloro pone de relieve la disyuntiva crítica de 304 vs 316l para uso médico diseños de dispositivos. La presencia de molibdeno en 316L previene la corrosión por picaduras en los límites de grano. Los rieles deslizantes de la consola quirúrgica retienen ±0,01 mm Ajustes precisos incluso tras repetidos ciclos de limpieza.
- Aleación de aluminio 5052-H32: Las carcasas de monitores portátiles y los carros de inspección de sala ilustran ¿Qué es la lámina de aluminio 5052? Se utiliza en equipos clínicos. El acero 5052-H32 pesa aproximadamente un tercio del acero inoxidable de volumen similar. Los paneles se pueden enviar en una semana en lugar de casi dos.
- Punto de equilibrio térmico: Vista de recintos sellados sin ventilador 5052-H32 Los paneles funcionan como un único material disipador de calor. El aluminio conduce el calor mucho más rápido que el acero inoxidable austenítico, por lo que los tubos de calor de cobre y las rejillas de ventilación adicionales resultan innecesarios en los recintos. La omisión de estos tubos y rejillas reduce los costos en poco más de una cuarta parte.
- Control de precisión y deformación: Las antiguas bandas de tolerancia general permiten la fijación de las guías del carro durante asambleaEl control de presión de flexión servo de bucle cerrado permite mantener ambos 304/316L y 5052-H32 Con la mitad del margen de tolerancia de los estándares anteriores, el trabajo de ajuste de precisión logra un aumento de diez veces en comparación con los estándares anteriores.
Matriz de selección 4×4 de referencia rápida
Cuatro parámetros de ingeniería distinguen el uso de Chapa de acero inoxidable 304/316L de 5052-H32 Lámina de aluminio en carcasas médicas. Los parámetros incluyen capacidad dimensional, resistencia a la corrosión, gestión térmica y precio unitario. Cada parámetro tiene valores asociados de una base de datos transversal.
|
Dimensión |
Opción A: Acero inoxidable 304/316L |
Opción B: Aluminio 5052-H32 |
Umbral / Escenario recomendado |
|
Gradiente de tolerancia de mecanizado |
Ultraprecisión ±0,005 mm / Precisión ±0,01 mm / Estándar ±0,05 mm |
Ultraprecisión ±0,005 mm / Precisión ±0,01 mm / Estándar ±0,05 mm |
Mayor precisión para las juntas de las ventanas; el acero 304 necesita compensar el efecto de recuperación elástica; el acero 5052 se dobla en la dirección de laminación. |
|
Corrosión y calidad de la superficie |
Pasivación electrolítica ASTM A967 / Ra 0,4 μm / resistente al cloro y a los peróxidos |
Anodizado tipo II MIL-A-8625 / Ra 0,8 μm / sin exposición directa a ácidos/álcalis fuertes |
El modelo 316L se utiliza para la desinfección de zonas quirúrgicas; el 5052, para las carcasas de los monitores de salas y laboratorios. |
|
Gestión térmica y peso propio |
Resistencia a la temperatura hasta 798 °C; densidad 7,93–8,00 g/cm³; conductividad térmica 16,2 W/(m·K) |
Resistencia a la temperatura hasta 816 °C; densidad 2,68 g/cm³; conductividad térmica 138 W/(m·K) |
Para carros móviles utilice 5052 (66,5 % más ligero); para bases antivuelco pesadas utilice 304. |
|
Costo y plazo de entrega |
El costo del prototipo es de $148.00; la disminución del costo por volumen es del 22.5%; el tiempo de entrega es de 8 días. |
El costo del prototipo es de $112.00; la disminución del costo por volumen es del 28.5%; el tiempo de entrega es de 7 días. |
Coste un 24,3% menor para 5052; aluminio preferible para unidades de 85 y menores en caso de no haber problemas graves de corrosión. |
Analizando el Ventajas y desventajas del aluminio Ayuda a los equipos a equilibrar un costo unitario de prototipo un 24,3 % menor con los estrictos límites de exposición a productos químicos. Los carros móviles ven cómo el 5052-H32 reduce el costo unitario del prototipo en un 24,3 % bajo el anodizado MIL-A-8625 Tipo II, mientras que las consolas quirúrgicas que se someten a desinfección con cloro mantienen el 316L bajo la pasivación ASTM A967.
Visualización en dispositivos móviles: la matriz se desplaza horizontalmente o se convierte a un diseño de tarjeta.
¿Qué material ofrece tolerancias más ajustadas en la chapa metálica?
Precisión Carcasas de acero inoxidable frente a carcasas de aluminio Cumplen con tolerancias estándar de ±0,05 mm y estándares de ultraprecisión de ±0,005 mm para su uso en la industria médica, pero su tolerancia para doblado a través de prensas plegadoras es bastante diferente. Mantener la tolerancia diferencia entre rigidez elástica y anisotropía de la dirección de laminación (ductilidad dependiente de la dirección); la rigidez del acero inoxidable es 193 GPa mientras que el de 5052-H32 aluminio es 70,3 GPa. La corrección de recuperación elástica para acero inoxidable es 3,0°–5,0° en comparación con 1,5°–2,5° para 5052-H32 aluminio, mientras doblado de chapa metálica La revisión DFM precede al lanzamiento de las herramientas. Las amplias ventanas de acoplamiento de los carros Ward hacen que el aluminio 5052-H32 más favorable que 304/316L acero inoxidable para rieles de consola quirúrgica una vez que el control de presión servo corrige el retroceso elástico. Las ranuras en el riel deslizante están hechas en 304/316L acero inoxidable, donde el módulo más elevado mantiene las paredes de la ranura dimensionalmente estables a través de ciclos de inserción repetidos.
Recuperación elástica y compensación de bucle cerrado
Límites de doblado de chapa metálica explicados mediante compensación: los sensores de ángulo ajustan la posición del punto muerto inferior, manteniendo 304/316L acero inoxidable en 3,0°-5,0° y 5052-H32 aluminio en 1,5°-2,5°Los equipos de ensamblaje disfrutan de ranuras para rieles deslizantes que se pueden colocar sin escariado manual; en otras palabras, el metal más duro requiere un sobreimpulso programado mayor. Inspección de CMM Zeiss por ASME Y14.5-2018 y ISO 2768-1.
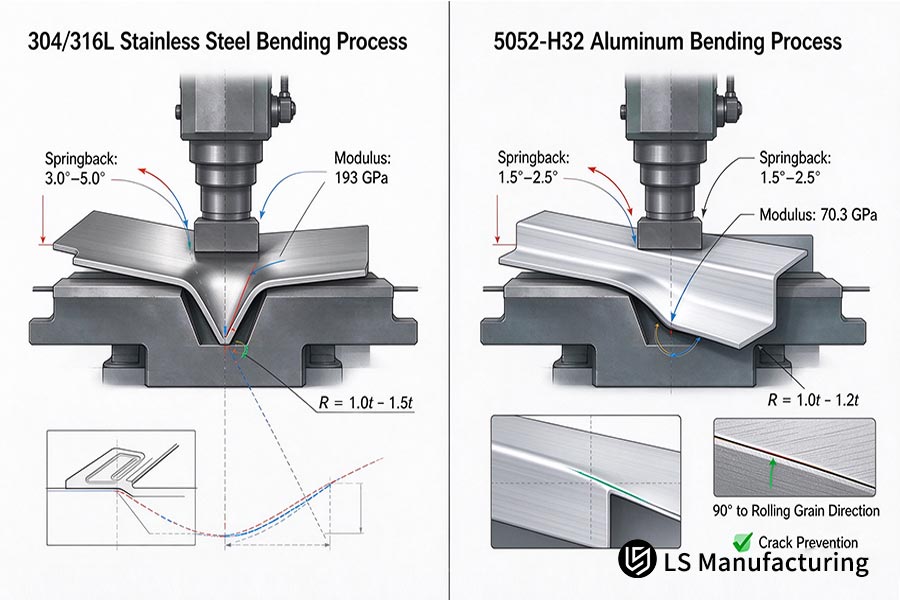
Figura 2: Comparación del conformado por plegado y compensación del ángulo de recuperación elástica para acero inoxidable 304/316L (3,0°–5,0°) y aluminio 5052-H32 (1,5°–2,5°).
Radio de curvatura mínimo y dirección de la fibra
La guía de diseño de recintos médicos especifica un radio interior mínimo en la dirección de rodadura:
- Acero inoxidable 304/316L: 1,0 t–1,5 tcon mayor resistencia a la deformación
- Aluminio 5052-H32: 1,0 t–1,2 t, ortogonal al grano
Suave 5052-H32 El aluminio es susceptible a fracturarse en la dirección de laminación, por lo tanto, la dirección del grano tiene prioridad sobre el módulo. Los bordes cortados con láser tienen tolerancia de ±0,005 mm para 304/316L acero inoxidable y para 5052-H32 aluminio; una tabla de calibres de chapa metálica establece el espesor.
Palabras clave relacionadas: tolerancias de chapa de acero inoxidable / radio de curvatura de aluminio 5052 / diseño de tolerancias de carcasas médicas
Fuente de datos y punto de referencia: clase de tolerancia ISO 2768-m y dimensionamiento y tolerancia geométrica ASME Y14.5; inspección basada en una máquina de medición por coordenadas Zeiss (informe de calibración MPEE con error de indicación de espacio).
¿Cuál es la diferencia entre el acero inoxidable 316L y el 5052 para la desinfección de salas blancas?
La desinfección de salas blancas implica el uso de productos químicos donde NaOCl, H2O2 Es posible la exposición a plasma o baño salino. 316L acero inoxidable que contiene molibdeno mientras que la exposición de acero inoxidable desnudo 5052-H32 da como resultado micropitting bajo haluros. Evaluación 304 vs 316l para uso médico El uso se reduce a la resistencia a la corrosión por picaduras; el 316L agrega molibdeno para alcanzar un PREN (Número Equivalente de Resistencia a la Corrosión por Picaduras: índice Cr-Mo-N) de 23-25 en comparación con el 304 de 18-20. Pasivación con ácido cítrico por ASTM A967 produce 1-3 nm capa de óxido de cromo, mientras que MIL-A-8625 Tipo II anodizado de 5052-H32 mantiene Ra 0,8 μm.
Límites de exposición a haluros
El análisis químico comprende tres pruebas antes de la liberación de las herramientas:
1. Cloro disponible > 500 ppm - solo 5052-H32 deshuesado; 304/316L satisfactorio.
2. 121°C saturación de vapor – 316L aprueba la SCC; 5052-H32 solo limpieza.
3. 75% alcohol o amonio cuaternario solamente – anodizado 5052-H32 satisfactorio.
Las pruebas del carro de monitor de sala cesarán después de la prueba n.° 3, ya que el anodizado 5052-H32 Supera la inspección sin el elevado precio del acero inoxidable.
Formación de película de óxido de pasivación
Comprensión ¿Cómo protege la pasivación el acero inoxidable? El acero comienza con la reacción química: el ácido cítrico según ASTM A967 elimina el hierro libre en los sitios de corte láser y permite la reformación de una película de óxido de 1-3 nm de espesor por cromo. La pasivación de chapa metálica médica hará distinción entre 316L y 304 en prueba; sellado 5052-H32 El anodizado no tendrá una película de óxido reparadora, por lo que el arañazo permanecerá visible de forma permanente. 316L cupones verificados para sobrevivir >1.000 horas en ASTM B117-19 Rocío salino.
Rugosidad de la superficie y retención estéril
La rugosidad de la superficie determinará los límites de tiempo de retención estéril: electropulido 316L puede lograr Ra ≤0,4 μm nivel mientras está anodizado 5052-H32 será casi dos veces más duro que 316LLa resistencia a la corrosión de la chapa de aluminio 5052 depende del proceso de anodizado sellado, que aumenta el espesor de la capa de óxido en lugar de eliminar el metal. La rugosidad superficial de la chapa metálica determina los criterios de entrada a la sala limpia antes que el tipo de aleación.
Palabras clave relacionadas: corrosión del 316L frente al 5052 / pasivación de carcasas médicas / carcasas de aluminio anodizado
Fuente de datos y punto de referencia: Las valoraciones sobre la resistencia a la corrosión se basan en las pruebas de niebla salina ASTM B117-19 y la pasivación ASTM A967; los datos de propiedades mecánicas provienen del Manual ASM, vol. 2.
¿Cómo influyen la gestión térmica y las limitaciones de peso en el diseño?
La gestión térmica y las consideraciones de peso ejercen una influencia contradictoria en el diseño de las carcasas: el aluminio 5052-H32 reduce el peso y disipa el calor; el acero inoxidable 304/316L añade peso y retiene el calor. Equilibrar la gestión térmica y estructural Ventajas y desventajas del aluminio Aclara por qué los carros sellados sin ventilador adoptan la aleación 5052 para la transferencia de calor pasiva. Si bien la diferencia de densidad establece una limitación en 2,68 g/cm³ frente a 7,93 g/cm³, la otra es la conductividad térmica. Las carcasas portátiles de ultrasonido muestran una tendencia definida. Los presupuestos de peso y el flujo de calor determinan el metal utilizado para una carcasa antes que las consideraciones de resistencia. Los carros sellados sin ventilador con un mayor flujo de calor interno requieren 5052-H32 aluminio; las estructuras de pie ventiladas siguen siendo viables en acero inoxidable 304.
Presupuesto de peso y carga de manejo
Las ventajas y desventajas del aluminio se manifiestan de inmediato en el asa de un carro. El aluminio 5052-H32 reduce el peso estructural en casi dos tercios en comparación con el acero inoxidable 304, lo que permite a las enfermeras maniobrar una carga más ligera. ¿Qué es la lámina de aluminio 5052? Ideal para disipar rápidamente el calor y reducir el peso, ayuda a los equipos a eliminar las pesadas tuberías de cobre. El asa, por lo tanto, marca el inicio de la selección de la carcasa de chapa metálica, priorizando el peso sobre la rigidez. Los departamentos de compras se benefician de una menor capacidad de carga y de la reducción de la capacidad de las ruedas con un solo cambio de material.
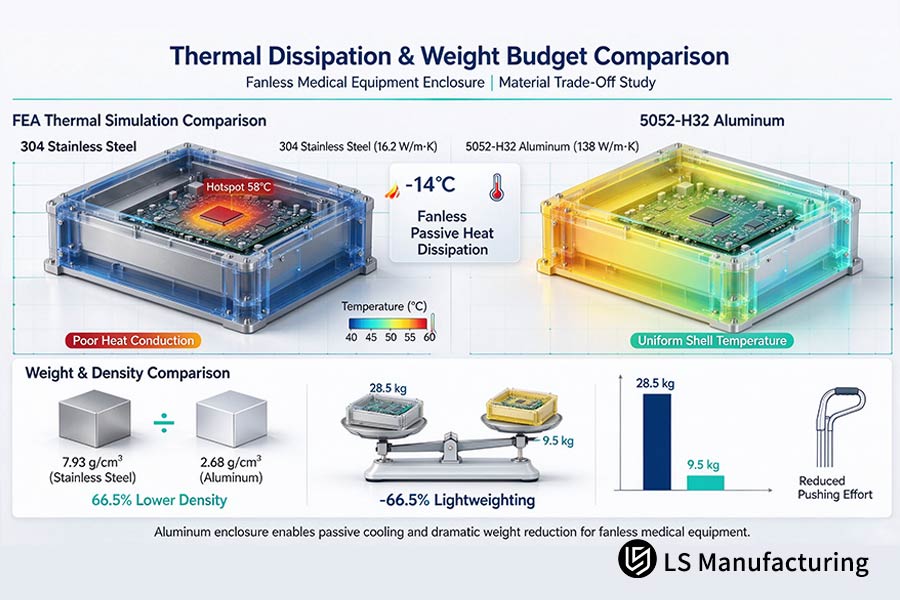
Figura 1: Comparación de la gestión térmica y el presupuesto de peso: el aluminio 5052-H32 proporciona una conductividad térmica 8,5 veces mayor, a la vez que reduce el peso de la carcasa en un 66,5 % en comparación con el acero inoxidable 304.
Dispersión de calor sin ventiladores en sistemas de refrigeración pasiva
Según las prácticas de la guía de diseño de gabinetes médicos, los gabinetes sin ventilador se consideran disipadores de calor pasivos. 5052-H32 El disipador de calor de aluminio tiene 138 W/(m·K) conductividad térmica y distribuye el calor de la placa base hacia afuera, el acero inoxidable 304 tiene 16,2 W/(m·K) conductividad térmica y atrapa puntos calientes con 8,5× diferencia. IP65 El sellado hermético de la carcasa (a prueba de polvo y protegida contra impactos de chorro de agua) impide que las aberturas de ventilación actúen como disipadores de calor, convirtiendo la conducción en la única vía de disipación térmica. El diseño incluye la eliminación de rejillas y tuberías de cobre de las carcasas selladas de aluminio.
Cuando aún se necesita masa adicional
Los ingenieros a menudo evalúan ¿Qué es la lámina de aluminio 5052? capaz de cuando se requiere masa estructural en la base. ¿Cuál es el valor de masa adicional de las láminas de aluminio 5052 cuando los carros están quietos? Las consolas de pie hacen la compensación opuesta: el acero inoxidable 304 proporciona el lastre necesario para la estabilidad antivuelco, mientras que las rejillas de ventilación y los tubos de calor de cobre extraen el calor atrapado. En pocas palabras, los carros con ruedas sin ventilador tienen preferencia por 5052-H32 Si bien las estructuras pesadas suelen ser de aluminio, es mejor fabricarlas con acero inoxidable 304.
Palabras clave relacionadas: conductividad térmica aluminio vs acero inoxidable / aligeramiento de carros médicos / disipadores de calor para gabinetes sin ventilador
¿Cuáles son las ventajas y desventajas en cuanto a costos entre la chapa metálica 304 y la 5052?
Las compensaciones de costos entre la chapa de acero inoxidable 304 y el aluminio 5052-H32 cambian con el tamaño del lote: el aluminio 5052-H32 gana en el prototipo, el acero inoxidable 304 lo alcanza más allá de las 85 unidades. Cotizaciones para Carcasas de acero inoxidable frente a carcasas de aluminio Se demuestra que el aluminio gana en la creación de prototipos iniciales, mientras que la cotización resulta más barata en $114.70 por cada unidad de acero inoxidable 304 frente a $80.08 por unidad de aluminio 5052-H32 debido al anidamiento (optimización del diseño de la lámina). El anodizado y el recubrimiento resistente al desgaste se convierten en parte de 5052-H32 Cotizaciones de aluminio en volumen, el acero inoxidable 304 requiere pasivación por decapado. Se prefieren carros móviles de tirada corta. 5052-H32 aluminio en precio; las aplicaciones de consolas quirúrgicas lavadas con cloruro prefieren el acero inoxidable 304.
Carga de formación de lotes de prototipo
La fabricación Ventajas y desventajas del aluminio Comencemos con las cargas de conformado: el aluminio 5052-H32 es un 60% más fácil de conformar que el acero inoxidable 304 en cuanto a tonelaje de prensado y se desgasta un 35% menos en las primeras ejecuciones. El acero inoxidable 304 utiliza costoso gas nitrógeno de alta pureza durante el proceso de fibra. corte láser; 5052-H32 El aluminio no requiere un flujo elevado de nitrógeno. El ahorro en el tiempo de preparación se traduce en una entrega más temprana del primer artículo para los equipos de compras. Las normas DFMA para chapa metálica detectan estas deficiencias de carga antes de la liberación de las herramientas.
Costos de acabado en el punto de inflexión del volumen
La elaboración de la guía de costos de diseño para los acabados de los gabinetes médicos es lo primero. Los equipos de abastecimiento evalúan ¿Cómo protege la pasivación el acero inoxidable? Los componentes señalan que los baños químicos automatizados mantienen los costos por pieza en solo un 12% en comparación con el 25% para el aluminio anodizado 5052-H32, porque el recubrimiento en polvo (película de polímero curado por calor) no se raya fácilmente. Las líneas del gráfico de costos de vida útil coinciden en el rango de 85 a 120 unidades. Para el controlador de presupuesto, los carros de sala se 5052-H32 Las consolas quirúrgicas suelen ser de aluminio, mientras que las de acero inoxidable 304. Una vez que se incorpora el proceso de anodizado a los costos de la chapa metálica, estos vuelven a cambiar.
Palabras clave relacionadas: costo de la carcasa 304 vs 5052 / factores que influyen en el costo de la carcasa de aluminio / comparación de costos de carros médicos
¿Por qué los límites de doblado de la chapa metálica provocan defectos de fabricación?
La formación de defectos en el conformado de chapa metálica depende del tipo de aleación: agrietamiento en acero inoxidable 304 en agujeros en la línea de plegado debido al endurecimiento rápido por trabajo (aumento de la resistencia a través del trabajo en frío) y deformación en 5052-H32 aluminio durante la descarga en curvas pronunciadas. Los porcentajes de chatarra bruta difieren inmediatamente: 16,5% para acero inoxidable 304 en comparación con 14,0% para 5052-H32 aluminio. Explicaciones del límite de flexión para cada material: ovalidad de los agujeros para acero inoxidable 304, piel de naranja para 5052-H32 aluminio. Los porcentajes de chatarra se mantienen en 1,8% a 2,5% rango para 304/316L acero inoxidable y 5052-H32 paneles de aluminio. La prevención de defectos en la chapa metálica comienza con la geometría de la pieza más que con la composición de la aleación. La orientación de los granos define 5052-H32 Integridad de la pieza de aluminio, orientación de las ranuras de alivio 304/316L Integridad de las piezas de acero inoxidable.
Orientación de la veta y ranuras de alivio
La guía de diseño de recintos médicos comienza con la orientación de la fibra: 5052-H32 Las líneas de flexión de soporte de carga de aluminio se orientan en 45° o 90° del laminado del grano debido al desgarro a lo largo del grano cuando las líneas de curvatura son paralelas. 304/316L Las carcasas de acero inoxidable tienen ranuras de alivio láser redondas y en forma de gota de agua en las intersecciones de las curvas. El diseño de la ranura de alivio reduce la transferencia de tensión para 304/316L acero inoxidable; la orientación del grano evita el desgarro de 5052-H32 aluminio.
Requisitos de separación entre el orificio y la curvatura
La ubicación de los agujeros determina los defectos más comunes que se encuentran en las láminas de acero inoxidable. Hay tres criterios que ayudan a eliminar el desperdicio:
1. Borde del orificio hasta el punto de tangencia de la curva: d ≥ 2t + R.
2. Intersecciones de curvas: Ranuras de relieve láser antes del doblado.
3. Agujeros situados junto a una brida: Primero la forma y luego la máquina.
El defecto de ovalidad en el acero inoxidable 304 desaparece una vez que se cumple el criterio 1; 5052-H32 El defecto de deformación del aluminio desaparece una vez que se cumple el criterio 3.
Acabado de agujeros secundarios
El equilibrio entre el conformado de chapa metálica y Mecanizado CNC Cambios a favor del mecanizado cuando los agujeros están muy juntos: las láminas preformadas se envían al taller de mecanizado CNC donde se les da el acabado final mediante fresado dentro de la banda de tolerancia de precisión de la posición del agujero. El mecanizado CNC completo anula cualquier ahorro derivado del láser y el doblado en otros lugares. En resumen, los agujeros cercanos se mecanizan; las láminas abiertas permanecen en la plegadora.
Palabras clave relacionadas: agrietamiento por doblado de acero inoxidable 304 / efecto piel de naranja en aluminio 5052 / problemas de doblado en carcasas médicas
Fuente de datos y punto de referencia: Los datos de conformado se calcularon utilizando el capítulo sobre conformado de chapa del Manual de Maquinaria, 31.ª edición, y las especificaciones de tracción de ASTM A240/A240M.
Árbol de decisión para la selección
El análisis de conformado de chapa metálica médica comienza con la compatibilidad química, continúa con la movilidad del carro y la gestión del calor, y termina con la cantidad de la primera serie. La compatibilidad química y las consideraciones de ajuste superan la economía del lote. Los carros médicos que requieren una construcción de bastidor pesado en la parte inferior y una carcasa ligera en la parte superior deben evitar la fabricación de un solo metal: bastidor de acero 304 y 5052-H32 carcasa de aluminio.
1. Prueba química de desinfección - Los recintos expuestos a altas concentraciones de ácidos, álcalis, hipoclorito de sodio y vapor a alta temperatura se someten a la prueba de cloruros; los recintos expuestos a la limpieza con alcohol puro se someten a la prueba de movilidad.
2. Prueba de cloruro - En la elección de 304 vs 316l para uso médico Las carcasas, los dispositivos expuestos a fluidos corporales y los lavados con cloruro requieren láminas de acero inoxidable 316L con pasivación electropulida ASTM A967 y acabado superficial de Ra 0,4 μm.; todos los demás quirófanos y laboratorios de cirugía general utilizan láminas de acero inoxidable 304 con pasivación cepillada y ajuste preciso de ±0,01 mm.
3. Prueba de movilidad y prueba de trayectoria térmica - Los gabinetes con carcasas portátiles, montadas sobre carro o sin ventilador para la dispersión del calor pasan a la prueba de ajuste; los gabinetes de piso con marcos interiores de amortiguación de vibraciones pesadas proceden a la prueba por lotes en el 50-100 unidades rango de transición.
4. Prueba de grado de ajuste - Cajas con ajustes de ultra precisión con exactitud de ±0,005 mm requerir 5052-H32 láminas de aluminio con mecanizado secundario CNC de precisión, eliminación 66,5% masa y resultando en 138 W/(m·K) conductividad térmica; uso general de recintos 5052-H32 Láminas de aluminio cortadas con láser, dobladas y anodizadas por MIL-A-8625 Tipo II especificación con 24,3% reducción del costo unitario.
5. Detección por lotes — cerramientos de chapa metálica a medida a continuación 85 unidades con plazos de entrega ajustados seleccione 5052-H32 chapa metálica de aluminio en 7 días; funciona a una velocidad igual o superior a ; 85 unidades Para una mayor rigidez a largo plazo, seleccione chapa de acero inoxidable 304.
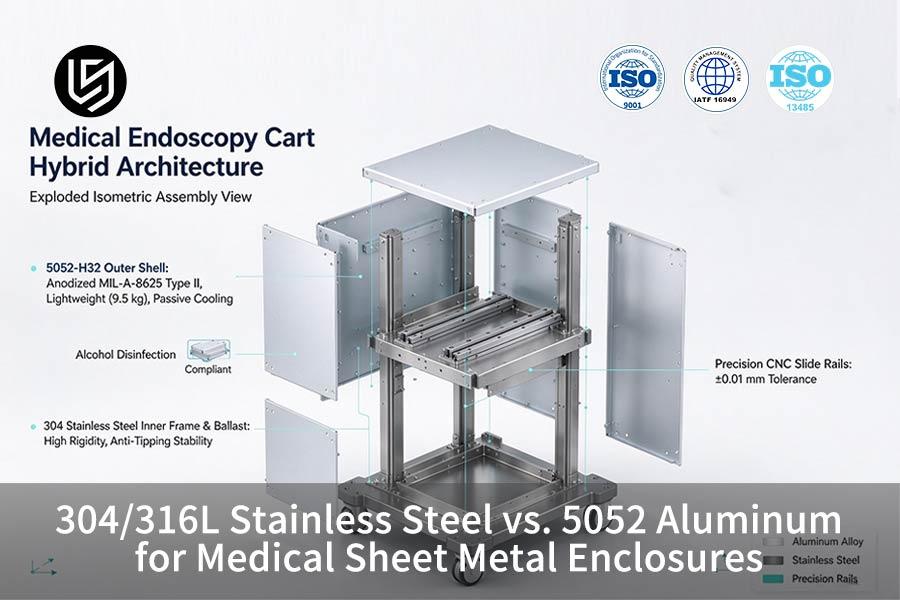
6. condición de contorno final — carros que requieren lastre antivuelco inferior junto con un diseño ligero superior seleccionan un enfoque híbrido: marco interior de acero inoxidable 304 y anodizado 5052-H32 marco exterior de aluminio.
La selección de carcasas de acero inoxidable frente a aluminio, en función de la química de desinfección y los límites de peso, antes de considerar las dimensiones, lleva al uso de una construcción híbrida para carros que requieren lastre.
l Marcos exteriores de aluminio anodizado 5052-H32 — ocultará los puntos de conexión a tierra de los sujetadores conductores, dejando la resistencia a tierra en ≤0,1Ω para blindaje de RF.
l Carros que requieren lastre inferior junto con peso superior — combine el marco interior de acero inoxidable 304 con anodizado 5052-H32 marco exterior de aluminio.
l Componentes pasivados de acero inoxidable 304/316L — Prueba de corrosión en alta humedad previa al lanzamiento para verificar la presencia de recubrimiento a base de cromo en los bordes cortados con láser.
Palabras clave relacionadas: selección de materiales para gabinetes médicos / criterios de selección 316L vs 5052 / gabinete híbrido de acero inoxidable y aluminio
LS Manufacturing Acero inoxidable 304 frente a aluminio 5052 para la carcasa de carros de endoscopia médica: equilibrio entre rigidez, disipación de calor y plazo de entrega.
Las compensaciones entre rigidez, disipación de calor y tiempo de entrega para las carcasas de carros de endoscopia médica en la fabricación de chapa metálica médica dependen de la aleación seleccionada, ya que esta determina la restricción de compensación que se cumplirá. La distinción de densidad entre el acero inoxidable 304 y 5052-H32 aluminio es 7,93–8,00 g/cm³ versus 2,68 g/cm³, con la conductividad térmica en 16.2 versus 138 W/(m·K)Las tolerancias del panel de la carcasa son las siguientes: ISO 2768-1:1989 estándares. Las consolas quirúrgicas enjuagadas con cloruro permanecen encendidas. 304/316L acero inoxidable; los carros móviles limpiados con alcohol disfrutan de un peso reducido y tiempos de entrega reducidos cuando se utilizan 5052-H32 aluminio. El control de retorno de resorte de flexión del servo ahora sigue ASME Y14.5-2018.
Ruta inicial y puntos débiles
Los ingenieros que diseñan los sistemas de cirugía mínimamente invasiva solicitaron carcasas de acero inoxidable 304 para los carros de endoscopia, por razones de rigidez y limpieza. La discusión comparando las carcasas de acero inoxidable y las de aluminio comenzó después de las primeras cotizaciones del lote. El peso aumentó a 28,5 kg en este caso, aumentando así los riesgos de vuelco. Temperaturas internas alcanzadas 58 °C; el precio del primer lote fue $148.00/unidad en 50 unidades, chatarra era 16,5% y plazo de entrega alcanzado 14 días en este caso.
Cambio de ruta y corrección de procesos
Los ingenieros de procesos de LS Manufacturing evaluaron el espesor en 2,0 mm contra 2,5 mm, el radio de curvatura interior en 1,0t-1,5t contra 1,0t-1,2ty chatarra cruda en 16,5% contra 14,0%. La prueba de flexión inicial alivió la tensión interna en las esquinas de ángulo recto profundas, lo que resultó en 0,35 mm la deformación es 5052-H32 aluminio. Las ranuras de relieve láser en forma de gota de agua y la reorientación del grano eliminaron la deformación; los paneles exteriores se cambiaron a 5052-H32 aluminio en 2,5 mm.
Resultados obtenidos
El costo unitario se redujo de $148.00 a $112.00; una reducción de 24,3% por recinto en 1-50 unidades y un adicional 28,5% más a nivel de volumen. Peso de la carcasa reducido de 28,5 kg a 9,5 kg; la temperatura interna se redujo por 14 °C. La tolerancia del orificio del riel guía se ha mejorado desde ±0,1 mm a ±0,01 mm; chatarra reducida de 16,5% a 1,8%; la entrega del primer artículo se redujo de 12 días a 7 díasEn otras palabras, los carritos móviles obtuvieron una carcasa más ligera y con mejor refrigeración.
Cumplimiento y conclusiones
- Carcasas de aluminio H32 aprobado ISO 13485:2016 Auditorías del sistema de calidad y pruebas de salpicaduras de líquidos. Consejo de selección: los carros de endoscopia móviles que requieren limpieza con alcohol requieren 5052-H32 El aluminio con curvatura de precisión DFM (diseño para la fabricación) y las consolas quirúrgicas con nebulización de cloruro seguirán utilizándose. 316L acero inoxidable. Precisión de planificación fabricación de chapa metálica El proceso parte de la química de la desinfección, más que de la tradición de las aleaciones.
«El peso de la carcasa y el plazo de entrega disminuyeron simultáneamente tras el cambio del aluminio 304 al 5052-H32 para los paneles exteriores, y la validación clínica comenzó a tiempo». — Responsable de diseño mecánico, sistemas de cirugía mínimamente invasiva, Proyecto n.º MED-2026-104B
Fuente de datos y punto de referencia: Registros de entrega de producción de LS Manufacturing, Proyecto n.° MED-2026-104A (ruta de referencia de acero inoxidable 304) y Proyecto n.° MED-2026-104B (ruta de producción optimizada 5052-H32), medidos en una base de datos de procesos cruzados (tamaño de la muestra >1500).
Solicitar una revisión de ingeniería
El desarrollo de monitores de pacientes, carros quirúrgicos y cabinas de diagnóstico de última generación implica cuestiones de selección de materiales y asignación de tolerancias.
Fabricación LS En dos horas, ingenieros expertos en chapa metálica analizarán sus planos 3D/2D, compararán las rutas de proceso y realizarán una evaluación DFM (diseño para la fabricación).
Límites de grietas por flexión, ASME Y14.5 El dimensionamiento y la tolerancia geométrica, así como la práctica del electropulido, siguen siendo temas abiertos a debate.
- Línea directa de asistencia técnica: +86 185 6675 9667
- Correo electrónico técnico oficial: info@lsrpf.com
Centro de Ingeniería de Fabricación LS Los anfitriones midieron datos adicionales.
Preguntas frecuentes
1. ¿Qué material ofrece mejor resistencia a la corrosión?
Los lavados con cloruro prefieren 316L acero inoxidable, mientras que las carcasas de las salas de limpieza con toallitas de alcohol funcionan bien en anodizado 5052-H32 aluminio. Molibdeno 2,0% a 3,0% trae 316L acero inoxidable a un PREN 23-25 en comparación con 18-20 sobre acero inoxidable 304. Anodizado en recipiente sellado. MIL-A-8625 Tipo II muestra una resistencia reducida a la corrosión por ácidos y álcalis en 5052-H32 aluminio. La línea de producción de pasivación de LS Manufacturing permite a los equipos de inspección entrantes comprobar 316L cupones después 1.000 h por ASTM B117-19 estándar.
Fuente de datos: Especificación de pasivación ASTM A967.
2. ¿Cuál es el punto de equilibrio principal para la selección entre el aluminio 5052 y el acero inoxidable 304?
La cantidad del lote determina un punto de cruce: 5052-H32 El aluminio prevalece antes 85, el acero inoxidable 304 se acerca después 85Las citas comienzan desde $112.00 para 5052-H32 aluminio contra $148.00 para acero inoxidable 304, ahorrando 24,3% por recinto hasta 50 unidadesLos presupuestos de capital se igualan en 85-120 unidades rango según la base de datos de procesos cruzados de LS Manufacturing 2025-2026, tamaño de la muestra >1.500.
Fuente de datos: Base de datos de procesos cruzados de LS Manufacturing.
3. ¿Cómo se compara la tolerancia a la flexión del aluminio 5052 con la del acero inoxidable 304?
La tolerancia de flexión del acero inoxidable 304 de grado de precisión y 5052-H32 El aluminio se mantiene dentro ±0,01 mm después de la calibración del compensador de presión del servomotor. Los valores de retorno del resorte varían desde 3°–5° en acero inoxidable 304 a 1,5°–2,5° en 5052-H32 aluminio; el módulo varía desde 193 GPa a 70,3 GPa. El ASME Y14.5-2018 La indicación facilita el montaje de los rieles deslizantes sin necesidad de calces.
Fuente de datos: Manual de maquinaria, 31.ª edición.
4. ¿Puede el aluminio 5052 sustituir al acero inoxidable 304 en las carcasas de los carros médicos?
Los cerramientos para carros móviles limpiados con alcohol están hechos de 5052-H32 aluminio; los carros quirúrgicos expuestos a la nebulización con cloruro están construidos de 304/316L acero inoxidable. La densidad disminuye desde 7,93–8,00 g/cm³ a 2,68 g/cm³, mientras que la conductividad aumenta desde 16.2 a 138 W/(m·K)La administración de la flota cita el proyecto #MED-2026-104B donde se encontraron las carcasas de aluminio anodizado. ISO 13485:2016 auditoría.
Fuente de datos: Proyecto de fabricación LS n.° MED-2026-104B.
5. ¿Cuál es la finalidad de la pasivación química en lo que respecta a las carcasas de acero inoxidable después del corte de la chapa metálica?
Acerca de ¿Cómo protege la pasivación el acero inoxidable? En los recintos, el proceso elimina el hierro libre de la superficie para permitir que se reforme una capa estable de óxido de cromo de 1 a 3 nm mediante ácido cítrico, como se describe en la norma ASTM A967. 316L El acero inoxidable forma su película de cromo después del corte de la chapa metálica. 5052-H32 El aluminio no posee propiedades de autorreparación. ASTM B117-19 El muestreo en LS Manufacturing muestra continuidad de la película en 316L acero inoxidable antes del envío.
Fuente de datos: Documentación de la norma ASTM A967.
6. ¿Cómo tomar una decisión rápida sobre el acero inoxidable frente al aluminio para una nueva carcasa?
Los requisitos de desinfección y el peso de la carga útil determinan la selección del material de la nueva carcasa; la lógica de enrutamiento se muestra en la sección del árbol de decisiones anterior. Los requisitos de lavado con cloruro y de peso sugieren el acero inoxidable. 304/316L, mientras que los carros de movilidad y la creación de prototipos de bajo volumen sugieren 5052-H32 aluminio. El proyecto n.° MED-2026-104B redujo el tiempo de entrega del carro de endoscopia. 12 a 7 días.
Resumen
Los diseñadores cargan sus bocetos 3D/2D y obtienen un proceso de comparación de rutas y un análisis DFM con plazos de respuesta que no superan las dos horas para proteger los planes de validación. Los límites de tolerancia de flexión, ASME Y14.5 El dimensionamiento y la tolerancia geométrica, así como el procedimiento de electropulido, siguen siendo objeto de debate.
El equipo de compras se pone en contacto con los especialistas en revisión de procesos a través del número gratuito. +86 185 6675 9667 o el correo electrónico de soporte técnico info@lsrpf.com.