Italiano


In breve: Per gli alloggiamenti medicali, la scelta tra acciaio inossidabile e alluminio rappresenta un compromesso: 316L previene la formazione di vaiolo, 5052-H32 riduce il peso. L'acciaio inossidabile tollera gli accoppiamenti delle rotaie di ±0,005 mm; 5052-H32 l'alluminio tollera ±0,01 mm adattamenti precisi. Il punto di incrocio è 85 unità, passando all'acciaio inossidabile passivato sopra ISO 14159 restrizioni.
Quando si seleziona involucri in acciaio inossidabile contro involucri in alluminio Per gli alloggiamenti medicali, i progettisti e i responsabili degli acquisti valutano la durabilità rispetto ai vincoli di peso prima della realizzazione degli stampi. Molti team tendono a credere che la prevenzione della corrosione sia l'unico criterio per la scelta del metallo dell'involucro, dimenticando la chimica di sterilizzazione e le restrizioni di peso massimo. La chimica di sterilizzazione determina la corrosione dell'acciaio inossidabile; la capacità di peso dei componenti determina il peso massimo. 5052-H32 limiti dell'alluminio. Quattro assi di confronto, uno 4×4 Di seguito sono riportati la matrice e l'albero decisionale.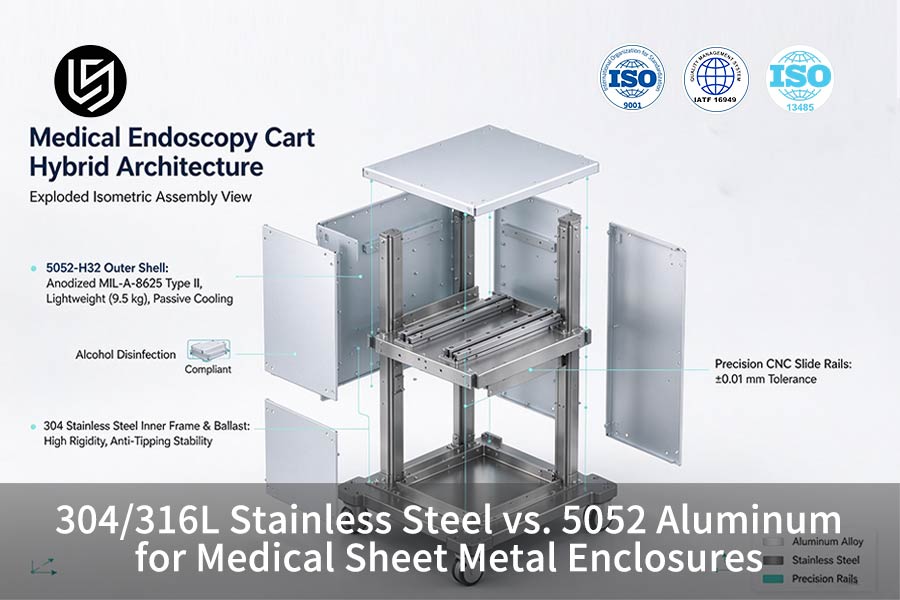
Dietro i dati: la metodologia di ingegneria interprocesso presso LS Manufacturing
Gloria — Esperta di prototipazione rapida e produzione rapida — vanta oltre 15 anni di esperienza nella produzione di precisione e nella prototipazione medica: scopri il processo decisionale ingegneristico di Gloria. LS Manufacturing produce internamente 304/316L acciaio inossidabile e 5052-H32 Linee di lavorazione della lamiera di alluminio, quindi qualsiasi confronto si basa su misurazioni di processo, non sul percorso di processo preferito. Gli specialisti degli acquisti confrontano ogni percorso di processo sulla base di un database prima del congelamento degli stampi.
ASTM B117-19 copre il test di corrosione per ciascuno 304/316L E 5052-H32 coupon, mentre ASME Y14.5-2018 si applica all'ispezione GD&T (dimensionamento e tolleranza geometrica). Un database interprocesso contiene >1.500 Le misurazioni di processo, calibrate nel marzo 2026, forniscono i risultati per ciascun materiale su apparecchiature, versioni e finestre statistiche identiche. Gli auditor della qualità possono verificare i dati pubblicati in base agli standard, non alle affermazioni di marketing dei fornitori.
UN Classe 100 è disponibile una stazione di elettrolucidatura/passivazione (rimozione del ferro libero e formazione di ossido di cromo) per 316L; è disponibile una singola linea di anodizzazione (Tipo III) per 5052-H32. Il taglio laser e la piegatura servoassistita CNC del taglio laser della fibra forniscono a tutti gli involucri test fisici ripetibili e registri di produzione approvati sotto ISO 13485:2016 E ISO 2768-1:1989Alle squadre di ispezione viene fornito un unico documento di misurazione per ogni involucro, anziché una dichiarazione di conformità da parte del fornitore.
Fonte dati e benchmark: database di misurazioni LS Manufacturing 2025-2026 (dimensione del campione >1.500) | Ultima calibrazione effettuata: marzo 2026
Punti chiave
- Acciaio inossidabile 304/316L: La disinfezione mediante agenti contenenti cloro evidenzia il compromesso critico di 304 vs 316L per uso medico progettazione del dispositivo. La presenza di molibdeno nel 316L previene la corrosione per vaiolatura ai bordi dei grani. Le guide di scorrimento della console chirurgica trattengono ±0,01 mm La precisione si adatta anche a ripetuti cicli di pulizia.
- Lega di alluminio 5052-H32: Gli alloggiamenti per monitor portatili e i carrelli per l'ispezione dei reparti illustrano cos'è la lamiera di alluminio 5052 Utilizzato in apparecchiature cliniche. La lega 5052-H32 pesa solo circa un terzo dell'acciaio inossidabile di volume simile. I pannelli possono essere spediti entro una settimana anziché quasi due.
- Punto di equilibrio termico: Vista di contenitori sigillati senza ventole 5052-H32 I pannelli vengono utilizzati come unico materiale di dissipazione del calore. L'alluminio conduce il calore molto più velocemente dell'acciaio inossidabile austenitico, pertanto i tubi di calore in rame e le griglie di ventilazione aggiuntive diventano superflui negli involucri. L'eliminazione dei tubi di calore e delle griglie di ventilazione riduce i costi di poco più di un quarto.
- Controllo di precisione e deformazione: Le vecchie bande di tolleranza generali consentono il fissaggio delle guide del carrello durante assemblaggio. Il controllo della pressione di flessione servoassistita a circuito chiuso consente il mantenimento di entrambi 304/316L E 5052-H32 con una tolleranza dimezzata rispetto ai vecchi standard. Le lavorazioni di precisione raggiungono un incremento di dieci volte rispetto ai vecchi standard.
Matrice di selezione 4×4 per una consultazione rapida
Quattro parametri ingegneristici distinguono l'uso di Lamiera di acciaio inossidabile 304/316L da 5052-H32 Lamiere di alluminio per involucri medicali. I parametri includono capacità dimensionale, resistenza alla corrosione, gestione termica e prezzo unitario. A ciascun parametro sono associati valori numerici provenienti da un database interprocesso.
|
Dimensione |
Opzione A: acciaio inossidabile 304/316L |
Opzione B: Alluminio 5052-H32 |
Soglia / Scenario consigliato |
|
Gradiente di tolleranza di lavorazione |
Ultra precisione ±0,005 mm / Precisione ±0,01 mm / Standard ±0,05 mm |
Ultra precisione ±0,005 mm / Precisione ±0,01 mm / Standard ±0,05 mm |
Massima precisione per le giunzioni delle finestre; il 304 necessita di compensare il ritorno elastico; il 5052 è piegato lungo la direzione di laminazione. |
|
Corrosione e qualità della superficie |
Passivazione elettrolitica ASTM A967 / Ra 0,4 μm / resistente al cloro e ai perossidi |
Anodizzazione MIL-A-8625 Tipo II / Ra 0,8 μm / nessuna esposizione diretta ad acidi/alcali forti |
L'acciaio inossidabile 316L è utilizzato per la disinfezione dei siti chirurgici; il 5052 è impiegato per gli involucri dei monitor di reparto e di laboratorio. |
|
Gestione termica e peso proprio |
Resistenza alla temperatura fino a 798 °C; densità 7,93–8,00 g/cm³; conducibilità termica 16,2 W/(m·K) |
Resistenza alla temperatura fino a 816 °C; densità 2,68 g/cm³; conducibilità termica 138 W/(m·K) |
Per i carrelli mobili utilizzare il modello 5052 (66,5% più leggero); per le basi antiribaltamento pesanti utilizzare il modello 304. |
|
Costo e tempi di consegna |
Il costo del prototipo è di 148,00 dollari; la riduzione dei costi di produzione è del 22,5%; i tempi di consegna sono di 8 giorni. |
Il costo del prototipo è di 112,00 dollari; la riduzione dei costi di produzione è del 28,5%; i tempi di consegna sono di 7 giorni. |
Costo inferiore del 24,3% per la lega 5052; l'alluminio è preferibile per 85 unità o meno in assenza di gravi problemi di corrosione. |
Analizzando il vantaggi e svantaggi dell'alluminio Aiuta i team a bilanciare un costo unitario del prototipo inferiore del 24,3% con i severi limiti di esposizione a sostanze chimiche. I carrelli mobili vedono il 5052-H32 ridurre il costo unitario del prototipo del 24,3% con l'anodizzazione MIL-A-8625 Tipo II, mentre le console chirurgiche destinate alla disinfezione con cloro mantengono l'316L conforme alla passivazione ASTM A967.
Visualizzazione su dispositivi mobili: la matrice scorre orizzontalmente o si converte in layout a schede.
Quale materiale offre tolleranze più strette per le lamiere?
Precisione involucri in acciaio inossidabile contro involucri in alluminio soddisfano le tolleranze standard di ±0,05 mm e gli standard di ultra-precisione di ±0,005 mm per l'uso nell'industria medica, ma la loro tolleranza per la piegatura attraverso le presse piegatrici è piuttosto diversa. Il mantenimento della tolleranza differenzia tra rigidità elastica e anisotropia della direzione di laminazione (duttilità dipendente dalla direzione); la rigidità dell'acciaio inossidabile è 193 GPa mentre quello di 5052-H32 l'alluminio è 70,3 GPaLa correzione del ritorno elastico per l'acciaio inossidabile è 3,0°–5,0° rispetto a 1,5°–2,5° per 5052-H32 alluminio, mentre piegatura della lamiera La revisione DFM precede il rilascio degli utensili. Le ampie finestre di accoppiamento dei carrelli Ward rendono l'alluminio 5052-H32 più favorevole di 304/316L acciaio inossidabile per le guide della console chirurgica una volta che il controllo della pressione del servo corregge il ritorno elastico. Le fessure nella guida scorrevole sono realizzate in 304/316L acciaio inossidabile, dove il modulo più elevato mantiene le pareti della fessura dimensionalmente stabili anche durante cicli di inserimento ripetuti.
Ritorno elastico e compensazione a circuito chiuso
Limiti di piegatura della lamiera spiegati tramite compensazione: i sensori di angolo regolano la posizione del punto morto inferiore, mantenendo 304/316L acciaio inossidabile a 3,0°-5,0° E 5052-H32 alluminio a 1,5°-2,5°I team di assemblaggio apprezzano le scanalature delle guide di scorrimento che possono essere montate senza alesatura manuale: il metallo più duro, in altre parole, richiede un overshoot programmato maggiore. Ispezione CMM Zeiss per ASME Y14.5-2018 E ISO 2768-1.
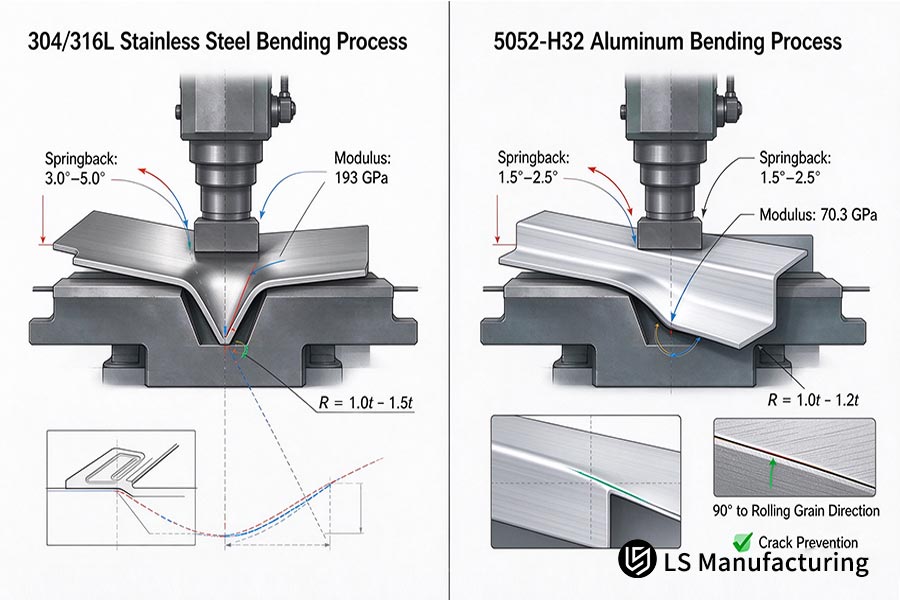
Figura 2: Confronto tra la formatura con pressa piegatrice e la compensazione dell'angolo di ritorno elastico per acciaio inossidabile 304/316L (3,0°–5,0°) e alluminio 5052-H32 (1,5°–2,5°).
Raggio di curvatura minimo e direzione delle fibre
La pratica delle linee guida per la progettazione di involucri medicali specifica il raggio interno minimo in direzione di rotolamento:
- Acciaio inossidabile 304/316L: 1,0 t–1,5 t, con maggiore resistenza alla deformazione
- Alluminio 5052-H32: 1,0 t–1,2 t, ortogonale alla venatura
Morbido 5052-H32 L'alluminio è soggetto a frattura nella direzione di laminazione, pertanto la direzione dei grani ha la precedenza sul modulo. I bordi tagliati al laser hanno una tolleranza di ±0,005 mm per 304/316L acciaio inossidabile e per 5052-H32 alluminio; una tabella di riferimento per lo spessore della lamiera
Parole chiave correlate: tolleranze della lamiera di acciaio inossidabile / raggio di curvatura dell'alluminio 5052 / progettazione delle tolleranze degli involucri medicali
Fonte dei dati e riferimento: classe di tolleranza ISO 2768-m e dimensionamento e tolleranza geometrica ASME Y14.5; ispezione basata su una CMM Zeiss (rapporto di calibrazione dell'errore di indicazione spaziale MPEE).
Qual è la differenza tra l'acciaio inossidabile 316L e il 5052 per la sanificazione delle camere bianche?
La sanificazione della camera bianca prevede l'utilizzo di sostanze chimiche dove NaOCl, H2O2 È possibile l'esposizione al plasma o al bagno salino su 316L acciaio inossidabile contenente molibdeno mentre l'esposizione del nudo 5052-H32 risultati di micropitting sotto alogenuri. Valutazione 304 vs 316L per uso medico L'utilizzo si riduce alla resistenza alla corrosione per vaiolatura; il 316L aggiunge molibdeno per raggiungere un PREN (Numero Equivalente di Resistenza alla Vaiolatura: indice Cr-Mo-N) di 23-25 rispetto al 304 di 18-20. Passivazione con acido citrico mediante ASTM A967 produce 1-3 nm strato di ossido di cromo, mentre MIL-A-8625 Tipo II anodizzazione di 5052-H32 afferma Ra 0,8 μm.
Limiti di esposizione agli alogenuri
Il processo di screening chimico prevede tre test prima del rilascio degli strumenti:
1. Cloro disponibile > 500 ppm - soltanto 5052-H32 butterato; 304/316L soddisfacente.
2. 121°C saturazione del vapore – 316L supera l'SCC; 5052-H32 solo per pulire.
3. 75% solo alcol o ammonio quaternario – anodizzato 5052-H32 soddisfacente.
Il test del carrello monitor del reparto cesserà dopo il test n. 3, poiché anodizzato 5052-H32 Supera l'ispezione senza il prezzo esorbitante dell'acciaio inossidabile.
Formazione del film di ossido di passivazione
Comprensione In che modo la passivazione protegge l'acciaio inossidabile? L'acciaio inizia con la reazione chimica: l'acido citrico secondo ASTM A967 rimuove il ferro libero nei siti di taglio laser e consente la riformazione di un film di ossido spesso 1-3 nm da parte del cromo. La passivazione della lamiera medica farà distinzione tra 316L e 304 nel test; sigillato 5052-H32 L'anodizzazione non crea una pellicola di ossido autoriparante, pertanto i graffi rimarranno visibili in modo permanente. 316L coupon verificati per sopravvivere >1.000 ore In ASTM B117-19 nebbia salina.
Rugosità della superficie e mantenimento della sterilità
La rugosità della superficie determinerà i limiti del tempo di mantenimento sterile: elettrolucidato 316L può raggiungere Ra ≤0,4μm livello durante l'anodizzazione 5052-H32 sarà quasi due volte più difficile di 316LLa resistenza alla corrosione della lamiera di alluminio 5052 dipende dal processo di anodizzazione sigillata, che aumenta lo spessore del film di ossido, anziché dalla rimozione del metallo. La rugosità superficiale della lamiera definisce i criteri di accesso alla camera bianca prima ancora del tipo di lega.
Parole chiave correlate: corrosione 316l vs 5052 / passivazione di contenitori medicali / contenitori in alluminio anodizzato
Fonte dei dati e parametri di riferimento: le valutazioni sulla resistenza alla corrosione si basano sui test di nebbia salina ASTM B117-19 e sulla passivazione ASTM A967; i dati sulle proprietà meccaniche provengono dall'ASM Handbook Vol. 2.
In che modo la gestione termica e i vincoli di peso influiscono sulla progettazione?
La gestione termica e le problematiche relative al peso esercitano un'influenza contrastante sulla progettazione degli involucri: l'alluminio 5052-H32 riduce il peso e dissipa il calore; l'acciaio inossidabile 304/316L aggiunge peso e trattiene il calore. Bilanciare le esigenze termiche e strutturali è fondamentale. vantaggi e svantaggi dell'alluminio chiarisce perché i carrelli sigillati senza ventola adottano la lega 5052 per il trasferimento di calore passivo. Mentre la differenza di densità impone un vincolo a 2,68 g/cm³ contro 7,93 g/cm³, l'altro è la conduttività termica. Gli involucri per ultrasuoni portatili mostrano una tendenza definita. I budget di peso e il flusso di calore determinano il metallo utilizzato per un involucro prima delle considerazioni sulla resistenza. I carrelli sigillati senza ventola con un flusso di calore interno più elevato richiedono 5052-H32 alluminio; i telai a pavimento ventilati rimangono realizzabili in acciaio inossidabile 304.
Budget di peso e carico gestibile
I vantaggi e gli svantaggi dell'alluminio si manifestano immediatamente sulla maniglia di un carrello. L'alluminio 5052-H32 riduce il peso strutturale di quasi due terzi rispetto all'acciaio inossidabile 304, consentendo agli infermieri di movimentare un carico più leggero. Comprendere cos'è la lamiera di alluminio 5052 Ideale per – in particolare per la rapida dissipazione del calore e la riduzione del peso – aiuta i team a eliminare i pesanti tubi di rame. La maniglia, quindi, segna l'inizio della selezione di contenitori in lamiera con un budget di peso piuttosto che uno studio di rigidità. I reparti acquisti beneficiano di una classe di peso inferiore e di una capacità di carico ridotta grazie a un singolo cambio di materiale.
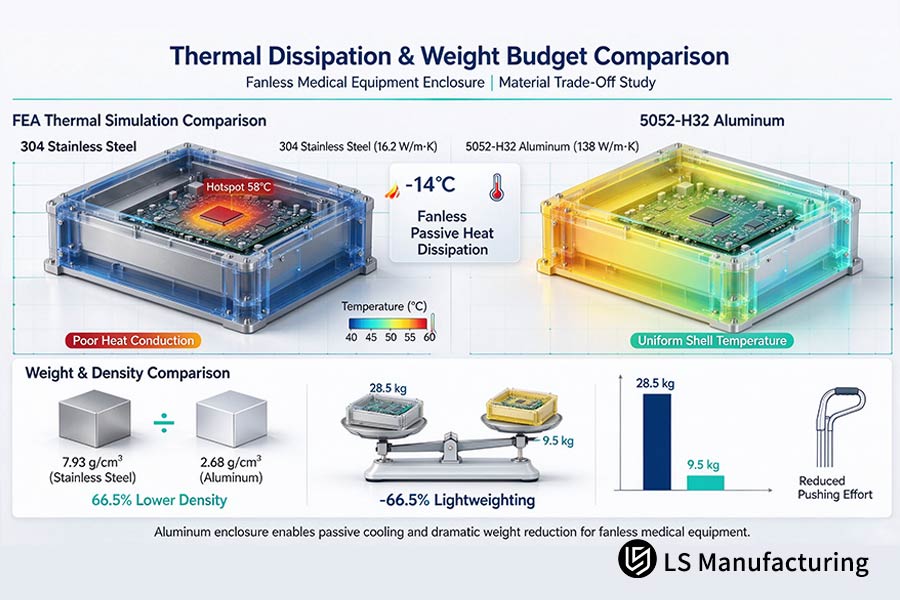
Figura 1: Confronto tra gestione termica e bilancio di peso: l'alluminio 5052-H32 offre una conduttività termica 8,5 volte superiore riducendo al contempo il peso dell'alloggiamento del 66,5% rispetto all'acciaio inossidabile 304.
Diffusione del calore senza ventole nei sistemi di raffreddamento passivo
Secondo le linee guida per la progettazione di contenitori medicali, gli involucri senza ventole sono considerati dissipatori di calore passivi. 5052-H32 il dissipatore di calore in alluminio ha 138 W/(m·K) conduttività termica e diffonde il calore della scheda madre verso l'esterno, l'acciaio inossidabile 304 ha 16,2 W/(m·K) conduttività termica e trappole punti caldi con 8,5× differenza. IP65 La sigillatura dell'involucro (a tenuta di polvere e protetto contro l'impatto dei getti d'acqua) impedisce alle aperture di ventilazione di fungere da dissipatore di calore, rendendo la conduzione l'unica via di dissipazione del calore. Il progetto prevede la rimozione di griglie e tubi di rame dagli involucri sigillati in alluminio.
Quando è ancora necessaria massa aggiuntiva
Gli ingegneri spesso valutano cos'è la lamiera di alluminio 5052 capace di quando è richiesta massa strutturale alla base. Qual è il valore di massa aggiuntiva delle lamiere di alluminio 5052 quando i carrelli sono fermi? Le console da pavimento fanno il compromesso opposto: l'acciaio inossidabile 304 fornisce la zavorra necessaria per la stabilità anti-ribaltamento, mentre le griglie di ventilazione e i tubi di calore in rame estraggono il calore intrappolato. In parole semplici, i carrelli senza ventola su ruote hanno la preferenza di 5052-H32 alluminio, mentre i telai pesanti e stabili sono meglio realizzati in acciaio inossidabile 304.
Parole chiave correlate: conducibilità termica alluminio vs acciaio inossidabile / alleggerimento carrello medicale / diffusori di calore per custodie senza ventola
Quali sono i compromessi in termini di costi tra le lamiere 304 e 5052?
I compromessi di costo tra la lamiera di acciaio inossidabile 304 e l'alluminio 5052-H32 cambiano con la dimensione del lotto: l'alluminio 5052-H32 vince nel prototipo, l'acciaio inossidabile 304 recupera terreno oltre le 85 unità. Preventivi per involucri in acciaio inossidabile contro involucri in alluminio mostrano che l'alluminio vince nella prototipazione iniziale, mentre il preventivo risulta più economico di 114,70 dollari per ogni unità in acciaio inossidabile 304 contro 80,08 dollari per unità in alluminio 5052-H32 grazie al nesting (ottimizzazione del layout dei fogli). L'anodizzazione e il rivestimento resistente all'usura diventano parte di 5052-H32 quotazioni di alluminio in volume, l'acciaio inossidabile 304 richiede decapaggio passivazione. I carrelli mobili a tiratura limitata preferiscono 5052-H32 alluminio per il prezzo; le applicazioni con console chirurgica lavata con cloruro prediligono l'acciaio inossidabile 304.
Carico di formatura del lotto prototipo
La produzione vantaggi e svantaggi dell'alluminio Iniziamo con i carichi di formatura: l'alluminio 5052-H32 è più facile da formare del 60% rispetto al tonnellaggio di pressatura dell'acciaio inossidabile 304 e si usura del 35% in meno nelle prime corse. L'acciaio inossidabile 304 utilizza costoso gas azoto ad alta purezza durante la fibra. taglio laser; 5052-H32 L'alluminio non richiede un flusso elevato di azoto gassoso. Il risparmio sui tempi di configurazione si traduce in una consegna anticipata del primo articolo per i team di approvvigionamento. Le normative DFMA per la lavorazione della lamiera tengono conto di tali lacune di carico prima del rilascio degli stampi.
Costi di finitura al punto di svolta dei volumi
La definizione dei costi della guida di progettazione per le finiture degli involucri medicali viene prima di ogni altra cosa. I team di approvvigionamento valutano In che modo la passivazione protegge l'acciaio inossidabile? I componenti notano che i bagni chimici automatizzati mantengono i costi per pezzo solo al 12% contro il 25% per l'alluminio anodizzato 5052-H32, perché il rivestimento in polvere (film polimerico polimerizzato a caldo) non può essere graffiato facilmente. Le linee del grafico dei costi del ciclo di vita coincidono nell'intervallo da 85 a 120 unità. Per il responsabile del budget, i carrelli di reparto continuano 5052-H32 alluminio, mentre le console chirurgiche sono realizzate in acciaio inossidabile 304. Una volta introdotto il processo di anodizzazione, i costi della lamiera cambiano nuovamente.
Parole chiave correlate: costo dell'involucro 304 vs 5052 / fattori che influenzano il costo dell'involucro in alluminio / confronto dei costi dei carrelli medicali
Perché i limiti di piegatura della lamiera causano difetti di fabbricazione?
La formazione di difetti nella formatura della lamiera dipende dal tipo di lega: fessurazione nell'acciaio inossidabile 304 nei fori nella linea di piegatura a causa del rapido incrudimento (aumento della resistenza attraverso la lavorazione a freddo) e deformazione in 5052-H32 alluminio durante lo scarico in corrispondenza di curve strette. Le percentuali di rottame grezzo cambiano immediatamente: 16,5% per l'acciaio inossidabile 304 rispetto a 14,0% per 5052-H32 alluminio. Spiegazioni del limite di piegatura per ciascun materiale: ovalità dei fori per acciaio inossidabile 304, buccia d'arancia per 5052-H32 alluminio. Le percentuali di scarto sono mantenute in dall'1,8% al 2,5% gamma per 304/316L acciaio inossidabile e 5052-H32 pannelli in alluminio. La prevenzione dei difetti della lamiera inizia con la geometria del pezzo piuttosto che con la composizione della lega. L'orientamento dei grani definisce 5052-H32 integrità del componente in alluminio, orientamento delle fessure di scarico 304/316L integrità dei componenti in acciaio inossidabile.
Orientamento del grano e fessure di scarico
La guida alla progettazione di involucri medicali inizia con l'orientamento delle fibre: 5052-H32 linee di piega portanti in alluminio orientate a 45° O 90° dalla formazione di fibre rotolanti a causa dello strappo lungo le fibre quando le linee di piegatura sono parallele. 304/316L Gli involucri in acciaio inossidabile hanno una goccia d'acqua e fessure di scarico laser rotonde nelle intersezioni delle curve. Il design della fessura di scarico riduce il trasferimento di stress per 304/316L acciaio inossidabile; l'orientamento delle fibre impedisce lo strappo 5052-H32 alluminio.
Requisiti di distanza tra il foro e la curvatura
La posizione dei fori determina i difetti più comuni riscontrati nelle lamiere di acciaio inossidabile. Esistono tre criteri che aiutano a ridurre gli sprechi:
1. Dal bordo del foro al punto di tangenza della curvatura: d ≥ 2t + R.
2. Intersezioni a gomito: Incisioni di scarico laser prima della piegatura.
3. Fori situati in prossimità di una flangia: Prima la forma, poi la macchina.
Il difetto di ovalizzazione nell'acciaio inossidabile 304 scompare una volta soddisfatto il criterio 1; 5052-H32 Il difetto di deformazione dell'alluminio scompare una volta soddisfatto il criterio 3.
Finitura dei fori secondari
L'equilibrio tra la formatura della lamiera e Lavorazione CNC Modifiche a favore della lavorazione in cui i fori sono vicini: le lamiere preformate vengono inviate all'officina CNC dove vengono fresate di finitura entro la banda di tolleranza di precisione della posizione dei fori. La lavorazione CNC completa annulla qualsiasi risparmio derivante dal laser e dalla piegatura in altre fasi. In parole semplici, i fori vicini vengono lavorati; le lamiere con i fori aperti rimangono sulla pressa piegatrice.
Parole chiave correlate: crepe da piegatura dell'acciaio inossidabile 304 / buccia d'arancia dell'alluminio 5052 / problemi di piegatura degli involucri medicali
Fonte dei dati e parametri di riferimento: Dati di formatura calcolati utilizzando il capitolo sulla formatura della lamiera del Machinery's Handbook, 31ª edizione, e le specifiche di trazione della norma ASTM A240/A240M.
Albero decisionale per la selezione
L'analisi della formatura della lamiera per uso medicale inizia con la compatibilità chimica, prosegue con la mobilità del carrello e la gestione del calore e termina con la quantità della prima serie. La compatibilità chimica e le considerazioni sull'adattamento hanno la precedenza sull'economia del lotto. I carrelli medicali che richiedono una struttura del telaio pesante nella parte inferiore e un guscio leggero nella parte superiore devono evitare la fabbricazione monometallica: telaio in acciaio 304 e 5052-H32 guscio in alluminio.
1. Test chimico di disinfezione - Gli involucri esposti ad alte concentrazioni di acidi, alcali, ipoclorito di sodio e vapore ad alta temperatura vengono sottoposti al test dei cloruri; gli involucri sottoposti a pulizia con alcol puro vengono sottoposti al test di mobilità.
2. Test del cloruro - Nella scelta di 304 vs 316L per uso medico Gli involucri, i dispositivi esposti a fluidi corporei e lavaggi con cloruri richiedono lamiere in acciaio inossidabile 316L con passivazione elettrolucidata ASTM A967 e finitura superficiale di Ra 0,4 μm; tutte le altre sale operatorie e laboratori di chirurgia generale utilizzano lamiere di acciaio inossidabile 304 con passivazione spazzolata e precisione di accoppiamento stretto ±0,01 mm.
3. Test di mobilità e test del percorso termico - Gli involucri con gusci di dissipazione del calore portatili, montati su carrello o senza ventola passano al test di grado di adattamento; gli involucri basati su pavimento con telai interni di smorzamento delle vibrazioni pesanti passano al test di lotto nel 50-100 unità intervallo di transizione.
4. test di adattamento - Involucri con accoppiamenti ultra-precisi con accuratezza di ±0,005 mm richiedere 5052-H32 lamiere di alluminio con lavorazione secondaria CNC di precisione, rimozione 66,5% massa e risultante 138 W/(m·K) conduttività termica; uso generale degli involucri 5052-H32 fogli di alluminio tagliati al laser, piegati e anodizzati da MIL-A-8625 Tipo II specifica con 24,3% riduzione del costo unitario.
5. Screening di gruppo — involucri in lamiera personalizzati di seguito 85 unità con tempi di consegna ristretti selezionare 5052-H32 lamiera di alluminio a 7 giorni; funziona a o al di sopra 85 unità Per garantire rigidità a lungo termine, si consiglia di scegliere lamiera di acciaio inossidabile 304.
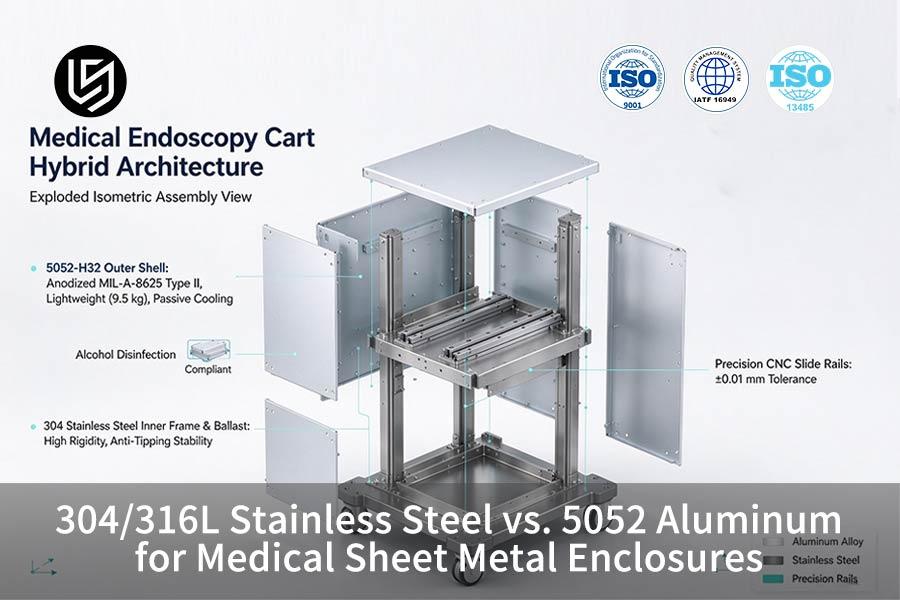
6. condizione al contorno finale — i carrelli che richiedono zavorra antiribaltamento inferiore insieme a un design leggero superiore scelgono un approccio ibrido: telaio interno in acciaio inossidabile 304 e anodizzato 5052-H32 Telaio esterno in alluminio.
La selezione tra involucri in acciaio inossidabile e in alluminio, la mappatura della chimica di disinfezione e dei limiti di peso prima che le dimensioni consentano l'utilizzo di una costruzione ibrida per i carrelli che richiedono zavorra.
l Telai esterni in alluminio anodizzato 5052-H32 — nasconderà i siti di messa a terra dei dispositivi di fissaggio conduttivi, lasciando la resistenza di messa a terra a ≤0,1Ω per la schermatura RF.
l Carrelli che richiedono zavorra inferiore insieme a un peso superiore — combinare il telaio interno in acciaio inossidabile 304 con anodizzato 5052-H32 Telaio esterno in alluminio.
l Componenti passivati in acciaio inox 304/316L — Test di corrosione ad alta umidità prima del rilascio per verificare la presenza del rivestimento a base di cromo sui bordi tagliati al laser.
Parole chiave correlate: selezione del materiale per contenitori medicali / criteri di selezione 316L vs 5052 / contenitore ibrido in acciaio inossidabile e alluminio
Acciaio inossidabile 304 vs. alluminio 5052 di LS Manufacturing per la custodia del carrello per endoscopia medica: equilibrio tra rigidità, dissipazione del calore e tempi di consegna.
I compromessi tra rigidità/dissipazione del calore/tempo di consegna per gli involucri dei carrelli per endoscopia medica nella fabbricazione di lamiere medicali dipendono dalla lega selezionata, poiché questa determina il vincolo di compromesso che verrà soddisfatto. La differenza di densità tra l'acciaio inossidabile 304 e 5052-H32 l'alluminio è 7,93–8,00 g/cm³ rapporto 2,68 g/cm³, con la conduttività termica a 16.2 rapporto 138 W/(m·K)Le tolleranze del pannello dell'involucro sono le seguenti. ISO 2768-1:1989 standard. Le console chirurgiche risciacquate con cloruro rimangono su 304/316L acciaio inossidabile; i carrelli mobili puliti con alcol godono di peso ridotto e tempi di consegna ridotti quando vengono utilizzati 5052-H32 alluminio. Ora segue il controllo del ritorno elastico della flessione servoassistita ASME Y14.5-2018.
Percorso iniziale e punti critici
Gli ingegneri che progettano i sistemi di chirurgia minimamente invasiva hanno richiesto involucri interamente in acciaio inossidabile 304 per i carrelli endoscopici, per motivi di rigidità e pulizia. La discussione sul confronto tra involucri in acciaio inossidabile e involucri in alluminio è iniziata dopo i preventivi del primo lotto. Il peso è aumentato a 28,5 kg in questo caso, aumentando così i rischi di ribaltamento. Temperature interne raggiunte 58 °C; il prezzo del primo lotto era $148,00/unità A 50 unità, rottame era 16,5% e tempo di consegna raggiunto 14 giorni in questo caso.
Modifica del percorso e correzione del processo
Gli ingegneri di processo di LS Manufacturing hanno valutato lo spessore a 2,0 mm contro 2,5 mm, il raggio di curvatura interno a 1,0 t-1,5 t contro 1,0 t-1,2 te rottami grezzi a 16,5% contro 14,0%. La prova di piegatura iniziale ha alleviato lo stress interno negli angoli retti profondi, con conseguente 0,35 mm pagina di warpage è 5052-H32 alluminio. Le fessure di rilievo laser a goccia d'acqua e il riorientamento delle venature hanno eliminato la deformazione; i pannelli esterni sono stati modificati in 5052-H32 alluminio a 2,5 mm.
Risultati ottenuti
Il costo unitario è stato ridotto da $148,00 A $112,00; una riduzione di 24,3% per recinzione a 1-50 unità e un ulteriore 28,5% più a livello di volume. Peso del guscio ridotto da 28,5 kg A 9,5 kg; la temperatura interna è stata ridotta da 14 °C. Tolleranza del foro della guida migliorata da ±0,1 mm A ±0,01 mm; scarti ridotti da 16,5% A 1,8%; la prima consegna dell'articolo è stata ridotta da 12 giorni A 7 giorniIn altre parole, i carrelli mobili hanno un involucro più fresco e leggero.
Conformità e asporto
- gusci in alluminio H32 passato ISO 13485:2016 Audit del sistema qualità e test di schizzi di liquidi. Suggerimento di selezione: i carrelli per endoscopia mobile che richiedono la pulizia con alcol richiedono 5052-H32 alluminio con piegatura di precisione DFM (progettazione per la producibilità) e console chirurgiche nebulizzate al cloruro continueranno a essere utilizzate 316L acciaio inossidabile. Precisione di pianificazione lavorazione della lamiera Il processo inizia dalla chimica della disinfezione piuttosto che dalla tradizione delle leghe.
"Il peso dell'involucro e i tempi di consegna si sono ridotti simultaneamente dopo il passaggio dall'alluminio 304 al 5052-H32 per i pannelli esterni, e la validazione clinica è iniziata nei tempi previsti." — Responsabile della progettazione meccanica, sistemi di chirurgia mininvasiva, Progetto n. MED-2026-104B
Fonte dei dati e benchmark: registri di consegna della produzione di LS Manufacturing, progetto n. MED-2026-104A (percorso di produzione di riferimento per acciaio inossidabile 304) e progetto n. MED-2026-104B (percorso di produzione ottimizzato per acciaio 5052-H32), misurati nel database interprocesso (dimensione del campione >1.500).
Richiedi una revisione tecnica
Lo sviluppo di monitor per pazienti, carrelli chirurgici e cabine diagnostiche di nuova generazione comporta problematiche relative alla selezione dei materiali e all'assegnazione delle tolleranze.
LS Manufacturing Ingegneri esperti nella lavorazione della lamiera analizzeranno i vostri disegni 3D/2D e forniranno un confronto tra i processi produttivi e una valutazione DFM (progettazione per la producibilità) in due ore.
Limiti di frattura per flessione, ASME Y14.5 La quotatura e la tolleranza geometrica, così come le pratiche di elettrolucidatura, restano argomenti di discussione aperti.
- Linea diretta di assistenza tecnica: +86 185 6675 9667
- Indirizzo e-mail tecnico ufficiale: info@lsrpf.com
Centro di ingegneria di produzione LS ospita ulteriori dati misurati.
FAQ
1. Quale materiale offre una migliore resistenza alla corrosione?
I lavaggi con cloruro preferiscono 316L acciaio inossidabile, mentre gli alloggiamenti per la pulizia con salviette imbevute di alcol funzionano bene su acciaio anodizzato 5052-H32 alluminio. Molibdeno 2,0% A 3,0% porta 316L acciaio inossidabile a un PREN 23-25 rispetto a 18-20 su acciaio inox 304. Anodizzazione in ambiente sigillato MIL-A-8625 Tipo II mostra una ridotta resistenza alla corrosione per acidi e alcali su 5052-H32 alluminio. La linea di produzione di passivazione LS Manufacturing consente ai team di ispezione in entrata di controllare 316L coupon dopo 1.000 ore di ASTM B117-19 standard.
Fonte dei dati: specifica di passivazione ASTM A967.
2. Qual è il principale punto di pareggio nella scelta tra alluminio 5052 e acciaio inossidabile 304?
La quantità del lotto determina il punto di crossover: 5052-H32 l'alluminio prevale prima 85, l'acciaio inossidabile 304 si avvicina dopo 85. Le citazioni iniziano da $112,00 per 5052-H32 alluminio contro $148,00 per l'acciaio inossidabile 304, risparmiando 24,3% per contenitore fino a 50 unità. I bilanci di capitale si equivalgono a 85-120 unità intervallo secondo il database interprocesso LS Manufacturing 2025-2026, dimensione del campione >1.500.
Fonte dei dati: database interprocesso di LS Manufacturing.
3. Come si confronta la tolleranza alla flessione dell'alluminio 5052 con quella dell'acciaio inossidabile 304?
La tolleranza di piegatura dell'acciaio inossidabile di precisione 304 e 5052-H32 l'alluminio è contenuto all'interno ±0,01 mm dopo la calibrazione del compensatore di pressione del servocompensatore. I valori di ritorno elastico variano da 3°–5° su acciaio inossidabile 304 a 1,5°–2,5° SU 5052-H32 alluminio; il modulo varia da 193 GPa A 70,3 GPa. IL ASME Y14.5-2018 La dicitura facilita l'assemblaggio delle guide di scorrimento senza l'utilizzo di spessori.
Fonte dei dati: Manuale di macchinari, 31ª edizione.
4. L'alluminio 5052 può sostituire l'acciaio inossidabile 304 nelle strutture di protezione dei carrelli medicali?
Le recinzioni dei carrelli mobili pulite con alcol sono fatte di 5052-H32 alluminio; i carrelli chirurgici esposti alla nebulizzazione di cloruro sono costruiti in 304/316L acciaio inossidabile. La densità diminuisce da 7,93–8,00 g/cm³ A 2,68 g/cm³, mentre la conduttività aumenta da 16.2 A 138 W/(m·K). La gestione della flotta cita il progetto #MED-2026-104B in cui i gusci in alluminio anodizzato hanno incontrato ISO 13485:2016 revisione contabile.
Fonte dati: Progetto di produzione LS n. MED-2026-104B.
5. Qual è lo scopo della passivazione chimica in relazione agli involucri in acciaio inossidabile dopo il taglio della lamiera?
Per quanto riguarda In che modo la passivazione protegge l'acciaio inossidabile? Nei contenitori, il processo rimuove il ferro superficiale libero per consentire la riformazione di uno strato stabile di ossido di cromo di 1-3 nm tramite acido citrico, come descritto nella norma ASTM A967. 316L L'acciaio inossidabile forma il suo film di cromo dopo il taglio della lamiera. 5052-H32 L'alluminio non possiede caratteristiche di autoriparazione. ASTM B117-19 Il campionamento presso LS Manufacturing mostra la continuità del film su 316L acciaio inossidabile prima della spedizione.
Fonte dei dati: Documentazione relativa allo standard ASTM A967.
6. Come decidere rapidamente se utilizzare acciaio inossidabile o alluminio per un nuovo contenitore?
I requisiti di disinfezione e il peso del carico utile determinano la selezione del nuovo materiale di contenimento; la logica di instradamento è mostrata nella sezione dell'albero decisionale sopra. I requisiti di lavaggio con cloruri e di peso suggeriscono l'acciaio inossidabile 304/316L, mentre i carrelli per la mobilità e la prototipazione a basso volume suggeriscono 5052-H32 alluminio. Il progetto #MED-2026-104B ha ridotto i tempi di consegna del carrello per endoscopia da 12 A 7 giorni.
Riepilogo
I progettisti caricano i loro schizzi 3D/2D e ottengono un processo di confronto del percorso e un'analisi DFM con tempi di risposta non superiori a due ore per proteggere i piani di validazione. I limiti di tolleranza di curvatura, ASME Y14.5 La quotatura e la tolleranza geometrica, nonché la procedura di elettrolucidatura, restano oggetto di ulteriore dibattito.
Il team acquisti si mette in contatto con gli specialisti della revisione dei processi tramite il numero verde +86 185 6675 9667 o l'e-mail di supporto tecnico info@lsrpf.com.