Français


TL;DR : Le choix entre un boîtier en acier inoxydable et un boîtier en aluminium est un compromis pour les boîtiers médicaux : 316L prévient la formation de piqûres, 5052-H32 réduit le poids. L'acier inoxydable tolère les ajustements de rails de ±0,005 mm; 5052-H32 l'aluminium tolère ±0,01 mm Ajustements précis. Le point de croisement est 85 unités, en passant à l'acier inoxydable passivé au-dessus ISO 14159 restrictions.
Lors de la sélection boîtiers en acier inoxydable ou en aluminium Pour les boîtiers médicaux, les ingénieurs concepteurs et les responsables des achats évaluent la durabilité en fonction des contraintes de poids avant même l'usinage des pièces. Nombre d'équipes ont tendance à croire que la prévention de la corrosion est le seul critère de choix du métal du boîtier, négligeant la chimie de stérilisation et les limites de poids maximales. La chimie de stérilisation détermine la corrosion de l'acier inoxydable ; la capacité de charge des pièces détermine le poids maximal admissible. 5052-H32 Limites de l'aluminium. Quatre axes de comparaison, un 4×4 La matrice et l'arbre de décision suivent ci-dessous.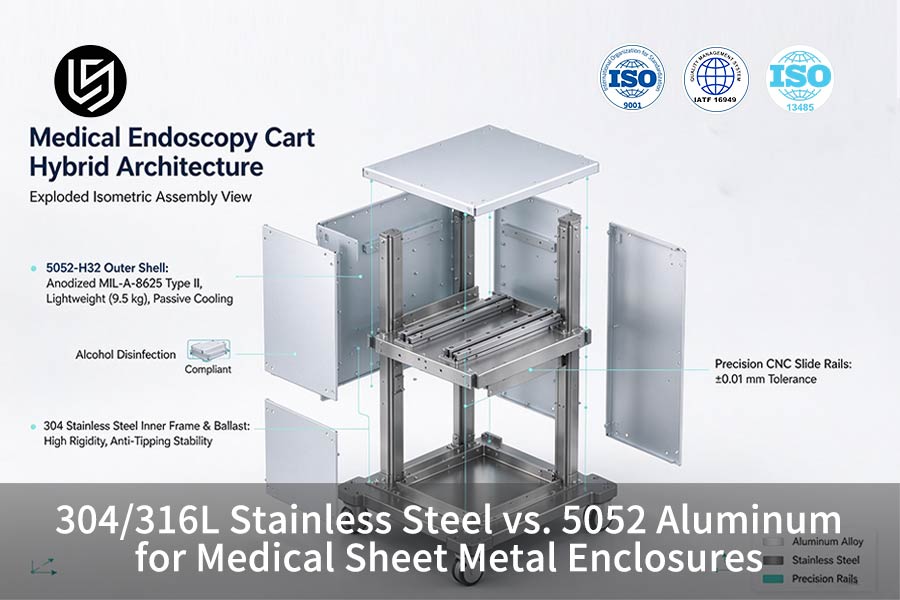
Au-delà des données : Méthodologie d’ingénierie interprocessus chez LS Manufacturing
Gloria — Experte en prototypage rapide et fabrication rapide — possède plus de 15 ans d'expérience dans la fabrication de précision et le prototypage médical : Consultez le processus de prise de décision en ingénierie de Gloria. LS Manufacturing produit en interne 304/316L acier inoxydable et 5052-H32 Les lignes de production de tôles d'aluminium étant concernées, toute comparaison repose sur des mesures de processus et non sur le procédé privilégié. Les spécialistes des achats comparent chaque procédé à partir d'une base de données unique avant le gel de l'outillage.
ASTM B117-19 couvre le test de corrosion pour chaque 304/316L et 5052-H32 coupon, tandis que ASME Y14.5-2018 s'applique au contrôle GD&T (cotation géométrique et tolérancement). Une base de données transversale contient >1 500 Les mesures de processus, étalonnées en mars 2026, fournissent les résultats de chaque matériau sur un équipement, une version et une fenêtre statistique identiques. Les auditeurs qualité peuvent vérifier les chiffres publiés conformément aux normes, et non aux arguments marketing des fournisseurs.
UN Classe 100 Une station d'électropolissage/passivation (élimination du fer libre et formation d'oxyde de chrome) est disponible pour 316L; une seule ligne d'anodisation (type III) est disponible pour 5052-H32La découpe laser et le cintrage par servocommande CNC de la découpe laser à fibre permettent de réaliser des boîtiers soumis à des tests physiques reproductibles et dont les journaux de production sont validés. ISO 13485:2016 et ISO 2768-1:1989Les équipes d'inspection reçoivent un seul document de mesures pour chaque enceinte, au lieu d'une assurance de la part du fournisseur.
Source des données et référence : base de données mesurée LS Manufacturing 2025-2026 (taille de l'échantillon > 1 500) | Dernière calibration effectuée : mars 2026
Points clés à retenir
- Acier inoxydable 304/316L : La désinfection au moyen d'agents chlorés met en évidence le compromis crucial de 304 ou 316L pour le secteur médical Conception des dispositifs. La présence de molybdène dans l'acier inoxydable 316L empêche la corrosion par piqûres aux joints de grains. Les rails coulissants des consoles chirurgicales sont maintenus en place. ±0,01 mm S'adapte avec précision même après des cycles de nettoyage répétés.
- Alliage d'aluminium 5052-H32 : Les boîtiers de moniteurs portables et les chariots d'inspection des salles illustrent Qu'est-ce qu'une feuille d'aluminium 5052 ? Utilisé dans le domaine des dispositifs médicaux, l'alliage 5052-H32 pèse environ un tiers du poids de l'acier inoxydable de volume similaire. Les panneaux peuvent être expédiés en une semaine au lieu de près de deux.
- Point d'équilibre thermique : Vue des enceintes étanches sans ventilateur 5052-H32 L'aluminium est utilisé comme unique matériau de dissipation thermique. Sa conductivité thermique étant nettement supérieure à celle de l'acier inoxydable austénitique, les caloducs en cuivre et les grilles d'aération supplémentaires deviennent superflus dans les boîtiers. L'absence de ces éléments permet de réduire les coûts d'un peu plus d'un quart.
- Contrôle de la précision et de la déformation : Les anciennes bandes de tolérance générales permettent le blocage des guides de chariot pendant assembléeLa commande de pression de flexion servo en boucle fermée permet le maintien des deux 304/316L et 5052-H32 Avec une tolérance réduite de moitié par rapport aux anciennes normes, l'ajustement de précision permet d'obtenir un gain dix fois supérieur.
Matrice de sélection 4×4 de référence rapide
Quatre paramètres d'ingénierie distinguent l'utilisation de tôle d'acier inoxydable 304/316L depuis 5052-H32 Tôles d'aluminium pour boîtiers médicaux. Les paramètres incluent les dimensions, la résistance à la corrosion, la gestion thermique et le prix unitaire. Chaque paramètre est associé à des valeurs numériques issues d'une base de données transversale.
|
Dimension |
Option A : Acier inoxydable 304/316L |
Option B : Aluminium 5052-H32 |
Seuil / Scénario recommandé |
|
Gradient de tolérance d'usinage |
Ultra-précision ±0,005 mm / Précision ±0,01 mm / Standard ±0,05 mm |
Ultra-précision ±0,005 mm / Précision ±0,01 mm / Standard ±0,05 mm |
Précision accrue pour les joints de fenêtres ; l’acier 304 doit compenser le retour élastique ; l’acier 5052 est cintré dans le sens du laminage. |
|
Corrosion et qualité de surface |
Passivation électrolytique ASTM A967 / Ra 0,4 μm / résistante au chlore et aux peroxydes |
Anodisation de type II conforme à la norme MIL-A-8625 / Ra 0,8 μm / sans exposition directe aux acides/bases forts |
Le 316L est utilisé pour la désinfection des sites chirurgicaux ; le 5052 – pour les enceintes de surveillance des salles et des laboratoires. |
|
Gestion thermique et poids propre |
Résistance à la température jusqu'à 798 °C ; densité 7,93–8,00 g/cm³ ; conductivité thermique 16,2 W/(m·K) |
Résistance à la température jusqu'à 816 °C ; densité 2,68 g/cm³ ; conductivité thermique 138 W/(m·K) |
Pour les chariots mobiles, utiliser le 5052 (66,5 % plus léger) ; pour les bases anti-basculement lourdes, utiliser le 304 |
|
Coût et délai de livraison |
Le coût du prototype est de 148,00 $ ; réduction des coûts de production de 22,5 % ; délai de livraison de 8 jours. |
Le coût du prototype est de 112,00 $ ; réduction des coûts de production de 28,5 % ; délai de livraison de 7 jours. |
Coût inférieur de 24,3 % pour le 5052 ; l’aluminium est préférable pour les unités de 85 et moins en l’absence de risques importants de corrosion. |
Analyser le avantages et inconvénients de l'aluminium Cela permet aux équipes de trouver un équilibre entre une réduction de 24,3 % du coût unitaire des prototypes et les limites d'exposition aux produits chimiques agressifs. Les chariots mobiles bénéficient d'une réduction de 24,3 % du coût unitaire des prototypes grâce à l'anodisation de type II conforme à la norme MIL-A-8625, tandis que les consoles chirurgicales soumises à la désinfection au chlore conservent leur passivation en acier inoxydable 316L conforme à la norme ASTM A967.
Affichage mobile : défilement horizontal de la matrice ou conversion en mise en page par cartes.
Quel matériau permet d'obtenir des tolérances de tôlerie plus serrées ?
Précision boîtiers en acier inoxydable ou en aluminium Ces matériaux répondent aux tolérances standard de ±0,05 mm et aux normes d'ultra-précision de ±0,005 mm pour une utilisation dans l'industrie médicale, mais leur tolérance au pliage sur presses plieuses est très différente. Le maintien de la tolérance permet de distinguer la rigidité élastique de l'anisotropie de laminage (ductilité dépendant du sens de laminage) ; la rigidité de l'acier inoxydable est 193 GPa tandis que celui de 5052-H32 l'aluminium est 70,3 GPaLa correction du retour élastique pour l'acier inoxydable est 3,0°–5,0° par rapport à 1,5°–2,5° pour 5052-H32 l'aluminium, tandis que pliage de tôle L'examen DFM précède la mise en production de l'outillage. Les larges fenêtres d'accouplement des chariots Ward facilitent l'assemblage de l'aluminium. 5052-H32 plus favorable que 304/316L Acier inoxydable pour les rails de la console chirurgicale une fois que le contrôle de pression servo corrige le retour élastique. Les fentes dans le rail coulissant sont réalisées en 304/316L L'acier inoxydable, dont le module d'élasticité élevé assure la stabilité dimensionnelle des parois de la fente lors de cycles d'insertion répétés.
Compensation par effet de ressort et en boucle fermée
Les limites de pliage de la tôle sont expliquées par compensation : des capteurs d’angle ajustent la position du point mort bas, maintenant 304/316L acier inoxydable à 3,0°-5,0° et 5052-H32 aluminium à 1,5°-2,5°Les équipes d'assemblage apprécient les rainures des rails de guidage qui peuvent être installées sans alésage manuel ; en d'autres termes, les métaux plus durs nécessitent un dépassement programmé plus important. Inspection par machine à mesurer tridimensionnelle Zeiss. ASME Y14.5-2018 et ISO 2768-1.
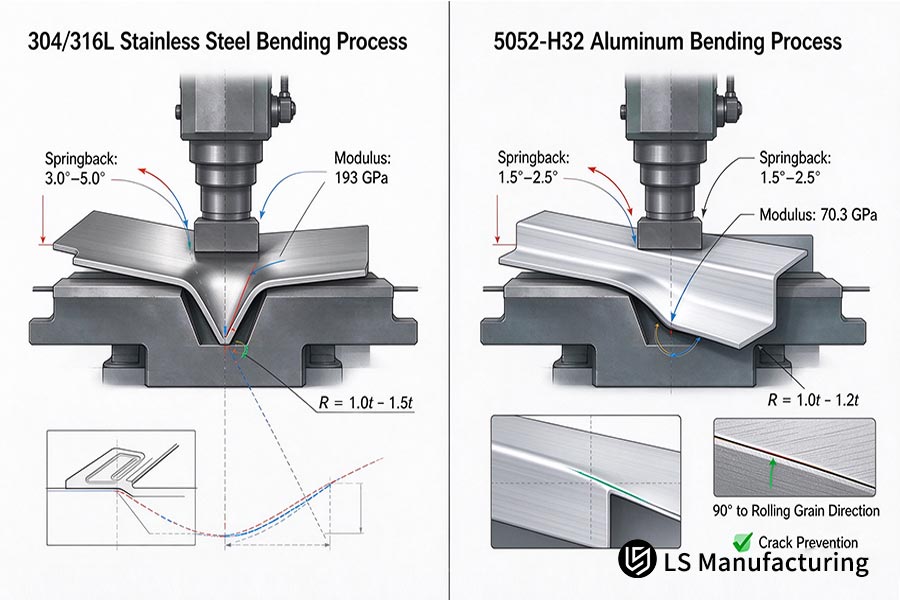
Figure 2 : Comparaison du formage par presse plieuse et compensation de l'angle de retour élastique pour l'acier inoxydable 304/316L (3,0°–5,0°) et l'aluminium 5052-H32 (1,5°–2,5°).
Rayon de courbure minimal et sens du grain
Le guide de conception des enceintes médicales spécifie un rayon intérieur minimal dans le sens du roulement :
- Acier inoxydable 304/316L : 1,0 t–1,5 t, avec une résistance à la déformation plus élevée
- Aluminium 5052-H32 : 1,0 t–1,2 t, orthogonal au grain
Doux 5052-H32 L'aluminium est susceptible de se fracturer dans le sens du laminage ; par conséquent, le sens du grain prime sur le module d'élasticité. Les bords découpés au laser présentent une tolérance de ±0,005 mm pour 304/316L acier inoxydable et pour 5052-H32 aluminium ; un tableau de calibres pour tôles détermine l'épaisseur.
Mots-clés associés : tolérances des tôles d’acier inoxydable / rayon de courbure de l’aluminium 5052 / conception des tolérances des boîtiers médicaux
Source des données et référence : classe de tolérance ISO 2768-m et dimensionnement et tolérancement géométriques ASME Y14.5 ; inspection basée sur une CMM Zeiss (rapport d'étalonnage MPEE d'erreur d'indication d'espace).
Quelle est la différence entre les aciers 316L et 5052 pour la désinfection des salles blanches ?
La désinfection des salles blanches implique l'utilisation de produits chimiques où NaOCl, H2O2 L'exposition à un bain de plasma ou de solution saline est possible sur 316L acier inoxydable contenant du molybdène lors de l'exposition de la surface nue 5052-H32 entraîne la formation de micropiqûres sous les halogénures. Évaluation 304 ou 316L pour le secteur médical Le choix de l'acier inoxydable dépend de sa résistance à la corrosion par piqûres ; l'acier inoxydable 316L contient du molybdène pour atteindre un indice PREN (indice équivalent de résistance à la corrosion par piqûres : Cr-Mo-N) de 23 à 25, contre 18 à 20 pour l'acier inoxydable 304. Passivation à l'acide citrique par ASTM A967 produit 1-3 nm couche d'oxyde de chrome, tandis que MIL-A-8625 Type II anodisation de 5052-H32 entretient Ra 0,8 μm.
Limites d'exposition aux halogénures
Le contrôle chimique comprend trois tests avant la mise sur le marché des outils :
1. Chlore disponible > 500 ppm - seulement 5052-H32 piqué; 304/316L satisfaisant.
2. 121°C saturation de vapeur – 316L passe le SCC; 5052-H32 Essuyage seulement.
3. 75% alcool ou ammonium quaternaire uniquement – anodisé 5052-H32 satisfaisant.
Les tests des chariots de surveillance des salles de soins cesseront après le test n° 3, car anodisé 5052-H32 Passe l'inspection sans l'étiquette de prix de l'acier inoxydable.
Formation d'un film d'oxyde de passivation
Compréhension Comment la passivation protège-t-elle l'acier inoxydable ? L'acier est issu d'une réaction chimique : l'acide citrique, conformément à la norme ASTM A967, élimine le fer libre aux points de découpe laser et permet la reformation d'un film d'oxyde de 1 à 3 nm d'épaisseur par le chrome. La passivation des tôles à usage médical permettra de faire la distinction entre 316L et 304 en test ; scellé 5052-H32 L'anodisation ne crée pas de film d'oxyde réparateur, la rayure restera donc visible en permanence. 316L coupons vérifiés pour survivre >1 000 heures dans ASTM B117-19 Embruns salés.
Rugosité de surface et maintien de la stérilité
La rugosité de surface déterminera les limites de durée de maintien stérile : électropolissage 316L peut réaliser Ra ≤ 0,4 μm niveau pendant l'anodisation 5052-H32 sera presque deux fois plus rude que 316LLa résistance à la corrosion de la tôle d'aluminium 5052 dépend du procédé d'anodisation sous vide, qui augmente l'épaisseur du film d'oxyde sans enlever de métal. La rugosité de surface de la tôle détermine les critères d'entrée en salle blanche avant même le type d'alliage.
Mots-clés associés : corrosion 316L vs 5052 / passivation des boîtiers médicaux / boîtiers en aluminium anodisé
Source des données et référence : les jugements sur la résistance à la corrosion sont basés sur les tests de brouillard salin ASTM B117-19 et la passivation ASTM A967 ; les données sur les propriétés mécaniques proviennent du manuel ASM Vol.2.
Comment la gestion thermique et les contraintes de poids influencent-elles la conception ?
La gestion thermique et les contraintes de poids exercent une influence contradictoire sur la conception des boîtiers : l’aluminium 5052-H32 réduit le poids et dissipe la chaleur ; l’acier inoxydable 304/316L augmente le poids et retient la chaleur. Il est donc nécessaire d’équilibrer les aspects thermiques et structurels. avantages et inconvénients de l'aluminium Cela explique pourquoi les chariots étanches sans ventilateur utilisent l'alliage 5052 pour le transfert thermique passif. Si la différence de densité (2,68 g/cm³ contre 7,93 g/cm³) constitue une contrainte, la conductivité thermique en est une autre. Les enceintes à ultrasons portables présentent une tendance bien définie : le poids et le flux thermique déterminent le choix du métal avant même les considérations de résistance. Les chariots étanches sans ventilateur avec un flux thermique interne plus élevé nécessitent… 5052-H32 aluminium ; les cadres sur pied ventilés restent possibles en acier inoxydable 304.
Budget de poids et charge de manutention
Les avantages et les inconvénients de l'aluminium se manifestent immédiatement sur une poignée de chariot. L'aluminium 5052-H32 réduit le poids structurel de près des deux tiers par rapport à l'acier inoxydable 304, permettant ainsi aux infirmières de manœuvrer une charge plus légère. Comprendre Qu'est-ce qu'une feuille d'aluminium 5052 ? Idéal pour une dissipation thermique rapide et un allègement optimal, ce système permet aux équipes de se passer des lourds tuyaux en cuivre. La poignée marque ainsi le point de départ du choix d'un boîtier en tôle, basé sur le poids plutôt que sur la rigidité. Les services d'approvisionnement bénéficient d'une réduction de la classe de poids et de la capacité de roulement grâce à un simple changement de matériau.
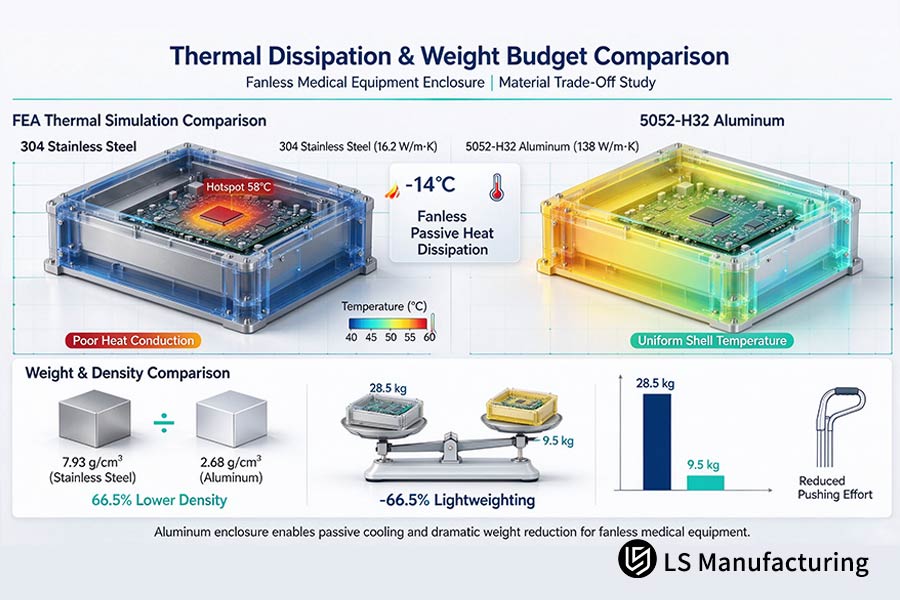
Figure 1 : Comparaison de la gestion thermique et du budget de poids : l'aluminium 5052-H32 offre une conductivité thermique 8,5 fois supérieure tout en réduisant le poids du boîtier de 66,5 % par rapport à l'acier inoxydable 304.
Dispersion de la chaleur sans ventilateurs dans les systèmes à refroidissement passif
Les boîtiers sans ventilateur sont considérés comme des dissipateurs thermiques passifs, conformément aux recommandations du guide de conception des boîtiers médicaux. 5052-H32 Le dissipateur thermique en aluminium possède 138 W/(m·K) L'acier inoxydable 304 possède une conductivité thermique élevée et dissipe la chaleur de la carte mère vers l'extérieur. 16,2 W/(m·K) conductivité thermique et piège les points chauds avec 8,5× différence. IP65 L'étanchéité du boîtier (protégé contre la poussière et les jets d'eau) empêche les ouvertures de ventilation de servir de dissipateur thermique et la conduction devient le seul moyen de dissipation de la chaleur. La conception prévoit la suppression des grilles et des tubes en cuivre des coques en aluminium étanches.
Lorsque de la masse supplémentaire est encore nécessaire
Les ingénieurs évaluent souvent Qu'est-ce qu'une feuille d'aluminium 5052 ? capable de s'avérer utile lorsque la masse structurelle est requise à la base. Quelle est la valeur de masse supplémentaire des plaques d'aluminium 5052 lorsque les chariots sont immobiles ? Les consoles sur pied font le compromis inverse : l'acier inoxydable 304 apporte le lest nécessaire à la stabilité anti-basculement, tandis que les grilles de ventilation et les caloducs en cuivre évacuent la chaleur emprisonnée. En résumé, les chariots sans ventilateur sur roues sont préférables à 5052-H32 L'aluminium est utilisé, tandis que les cadres lourds sont mieux fabriqués en acier inoxydable 304.
Mots-clés associés : conductivité thermique aluminium vs acier inoxydable / allègement des chariots médicaux / dissipateurs de chaleur pour boîtiers sans ventilateur
Quels sont les compromis en matière de coûts entre la tôle 304 et la tôle 5052 ?
Le rapport coût-efficacité entre la tôle d'acier inoxydable 304 et l'aluminium 5052-H32 varie selon la taille du lot : l'aluminium 5052-H32 est plus avantageux pour les prototypes, mais l'acier inoxydable 304 devient plus compétitif au-delà de 85 unités. Devis pour boîtiers en acier inoxydable ou en aluminium Les résultats montrent que l'aluminium est préférable pour le prototypage initial, tandis que le coût unitaire est inférieur de 114,70 $ pour une unité en acier inoxydable 304 par rapport à 80,08 $ pour une unité en aluminium 5052-H32 grâce à l'imbrication (optimisation de la disposition des tôles). L'anodisation et le revêtement résistant à l'usure font désormais partie intégrante de la solution. 5052-H32 Pour les commandes en aluminium, les volumes sont calculés en fonction du volume. L'acier inoxydable 304 nécessite un décapage et une passivation. Les chariots mobiles pour les petites séries sont privilégiés. 5052-H32 L'aluminium est plus cher ; les applications de consoles chirurgicales lavées au chlorure privilégient l'acier inoxydable 304.
Charge de formage par lots prototype
La fabrication avantages et inconvénients de l'aluminium Commencez par les charges de formage : l’aluminium 5052-H32 est 60 % plus facile à former que l’acier inoxydable 304 en termes de tonnage de presse et s’use 35 % moins lors des premières productions. L’acier inoxydable 304 nécessite de l’azote de haute pureté, un gaz coûteux, lors du formage. découpe laser; 5052-H32 L'aluminium ne nécessite pas un débit élevé d'azote. Les gains de temps de préparation sont répercutés sur les équipes d'approvisionnement grâce à une livraison plus rapide du premier article. Les règles DFMA pour la tôlerie permettent de prendre en compte ces écarts de charge avant la validation de l'outillage.
Coûts de finition au point de croisement des volumes
L'établissement du coût des finitions des enceintes médicales, selon le guide de conception, est la priorité absolue. Les équipes d'approvisionnement évaluent Comment la passivation protège-t-elle l'acier inoxydable ? Les composants indiquent que les bains chimiques automatisés permettent de maintenir le coût par pièce à seulement 12 %, contre 25 % pour l'aluminium 5052-H32 anodisé, car le revêtement en poudre (film polymère thermodurcissable) est très résistant aux rayures. Les courbes du coût total de possession coïncident entre 85 et 120 unités. Pour le contrôleur budgétaire, les chariots de service continuent. 5052-H32 Les consoles chirurgicales sont en aluminium tandis que celles en acier inoxydable 304 sont fabriquées dans cette matière. L'introduction du traitement d'anodisation dans le coût de la tôle entraîne une nouvelle modification de ce dernier.
Mots-clés associés : coût des boîtiers 304 vs 5052 / facteurs de coût des boîtiers en aluminium / comparaison des coûts des chariots médicaux
Pourquoi les limites de pliage des tôles entraînent-elles des défauts de fabrication ?
La formation de défauts lors du formage de tôles dépend du type d'alliage : fissuration dans l'acier inoxydable 304 au niveau des trous dans la ligne de pliage en raison d'un écrouissage rapide (augmentation de la résistance par travail à froid), et gauchissement dans 5052-H32 Lors du déchargement d'aluminium dans des virages serrés, les pourcentages de déchets bruts diffèrent immédiatement : 16,5% pour l'acier inoxydable 304 par rapport à 14,0% pour 5052-H32 aluminium. Explications des limites de pliage pour chaque matériau : ovalisation des trous pour l’acier inoxydable 304, aspect peau d’orange pour l’aluminium. 5052-H32 aluminium. Les pourcentages de rebuts sont conservés dans 1,8 % à 2,5 % gamme pour 304/316L acier inoxydable et 5052-H32 Panneaux en aluminium. La prévention des défauts de tôlerie commence par la géométrie de la pièce plutôt que par la composition de l'alliage. L'orientation des grains définit 5052-H32 Intégrité des pièces en aluminium, orientation des fentes de décharge 304/316L Intégrité des pièces en acier inoxydable.
Orientation du grain et fentes de relief
Le guide de conception des boîtiers médicaux commence par l'orientation du grain : 5052-H32 Les lignes de pliage porteuses en aluminium s'orientent à 45° ou 90° du roulement du grain dû à la déchirure dans le sens du fil lorsque les lignes de pliage sont parallèles. 304/316L Les boîtiers en acier inoxydable comportent des fentes de décharge laser rondes et en forme de goutte d'eau aux intersections des coudes. La conception de ces fentes réduit le transfert de contraintes. 304/316L acier inoxydable ; l'orientation du grain empêche le déchirement de 5052-H32 aluminium.
Exigences relatives à l'écart entre le trou et le pli
L'emplacement des trous détermine les défauts les plus courants rencontrés dans les tôles d'acier inoxydable. Trois critères permettent de réduire le gaspillage :
1. Point de tangence entre le bord du trou et le pli : d ≥ 2t + R.
2. Intersections en virage : Fentes de dégagement au laser avant pliage.
3. Trous situés près d'une bride : d'abord le formulaire, puis la machine.
Le défaut d'ovalisation de l'acier inoxydable 304 disparaît une fois le critère 1 satisfait ; 5052-H32 Le défaut de déformation de l'aluminium disparaît une fois le critère 3 satisfait.
Finition des trous secondaires
L'équilibre du formage de tôle par rapport à Usinage CNC Des modifications favorisent l'usinage lorsque les trous sont rapprochés : les tôles préformées sont envoyées à l'atelier d'usinage CNC où elles sont usinées avec précision, dans la limite de tolérance des trous. L'usinage CNC complet annule les économies réalisées grâce au laser et au pliage effectués ailleurs. En clair, seuls les trous rapprochés sont usinés ; les tôles ouvertes restent sur la presse plieuse.
Mots-clés associés : Fissuration par pliage de l’acier inoxydable 304 / Effet peau d’orange de l’aluminium 5052 / Problèmes de pliage des boîtiers médicaux
Source de données et référence : Données de formage calculées à l'aide du chapitre sur le formage de feuilles du Machinery's Handbook, 31e édition et des spécifications de traction de l'ASTM A240/A240M.
Arbre de décision pour la sélection
L'analyse du formage de tôles médicales commence par la compatibilité chimique, se poursuit par la mobilité du chariot et la gestion thermique, et se termine par la quantité de la première série. La compatibilité chimique et les considérations d'ajustement priment sur les aspects économiques liés à la production en série. Les chariots médicaux nécessitant une structure robuste en partie basse et une coque légère en partie haute doivent éviter la fabrication en un seul métal : structure en acier 304 et 5052-H32 Coque en aluminium.
1. Test de chimie de désinfection - Les boîtiers exposés à de fortes concentrations d'acides, d'alcalis, d'hypochlorite de sodium et de vapeur à haute température sont soumis au test des chlorures ; les boîtiers exposés à un nettoyage à l'alcool pur sont soumis au test de mobilité.
2. Test au chlorure - Dans le choix de 304 ou 316L pour le secteur médical Les boîtiers et dispositifs exposés aux fluides corporels et aux solutions de lavage chlorées nécessitent des tôles en acier inoxydable 316L avec passivation électropolie conforme à la norme ASTM A967 et une rugosité de surface Ra de 0,4 μm.; toutes les autres salles d'opération et laboratoires de chirurgie générale utilisent des plaques d'acier inoxydable 304 avec passivation brossée et une précision d'ajustement serrée de ±0,01 mm.
3. Test de mobilité et test de chemin thermique Les enceintes avec coques de dissipation thermique portables, montées sur chariot ou sans ventilateur passent au test d'ajustement ; les enceintes au sol avec structures internes à amortissement des vibrations important passent aux tests par lots. 50 à 100 unités plage de transition.
4. Test d'ajustement - Boîtiers avec ajustements ultra-précis et une précision de ±0,005 mm exiger 5052-H32 tôles d'aluminium usinées secondairement avec précision par CNC, enlèvement de matière 66,5% masse et résultant en 138 W/(m·K) conductivité thermique ; utilisation générale des enceintes 5052-H32 Feuilles d'aluminium découpées au laser, pliées et anodisées par MIL-A-8625 Type II spécification avec 24,3% Réduction du coût unitaire.
5. criblage par lots — boîtiers en tôle sur mesure ci-dessous 85 unités avec des délais de livraison serrés, sélectionnez 5052-H32 tôle d'aluminium à 7 jours; fonctionne à ou au-dessus 85 unités Pour une rigidité à long terme, choisissez la tôle d'acier inoxydable 304.
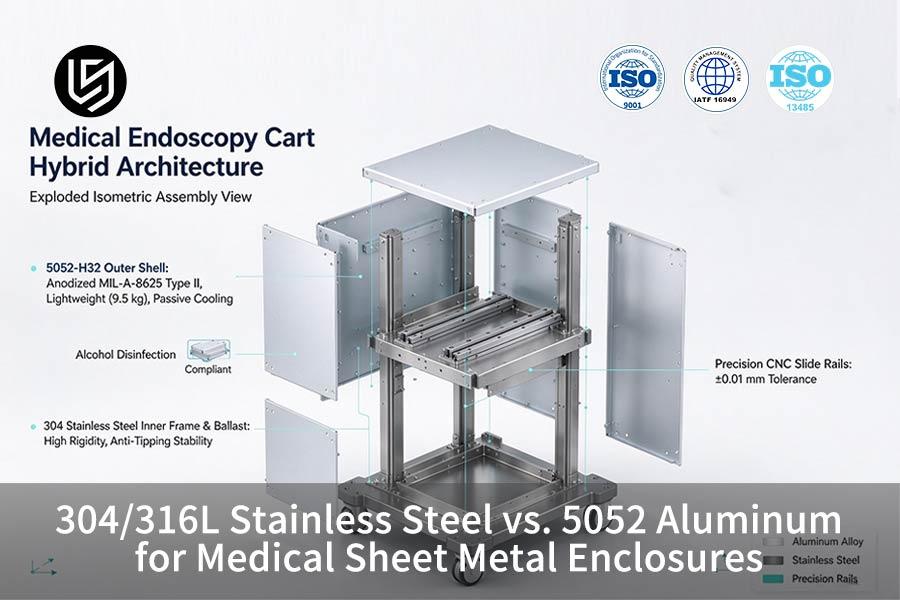
6. condition limite d'extrémité — Les chariots nécessitant un lest anti-basculement inférieur et une conception légère supérieure optent pour une approche hybride : cadre intérieur en acier inoxydable 304 et anodisé 5052-H32 Cadre extérieur en aluminium.
Le choix d'un boîtier en acier inoxydable ou en aluminium dépend de la chimie de désinfection et des limites de poids avant même de considérer les dimensions, ce qui conduit à l'utilisation d'une construction hybride pour les chariots nécessitant un lest.
l Cadres extérieurs en aluminium anodisé 5052-H32 — dissimulera les points de mise à la terre des fixations conductrices, laissant la résistance de mise à la terre à ≤0,1Ω pour le blindage RF.
l Chariots nécessitant un lest inférieur et un lest supérieur léger — combiner un cadre intérieur en acier inoxydable 304 avec anodisation 5052-H32 Cadre extérieur en aluminium.
l Composants passivés 304/316L — Test de corrosion à forte humidité avant la mise en circulation afin de vérifier la présence d'un revêtement à base de chrome sur les bords découpés au laser.
Mots-clés associés : choix des matériaux pour boîtiers médicaux / critères de sélection acier inoxydable 316L vs 5052 / boîtier hybride acier inoxydable et aluminium
Acier inoxydable 304 ou aluminium 5052 pour le boîtier d'un chariot d'endoscopie médicale (LS Manufacturing) : compromis entre rigidité, dissipation thermique et délai de livraison
Les compromis entre rigidité, dissipation thermique et délai de livraison pour les châssis de chariots d'endoscopie médicale en tôlerie médicale dépendent de l'alliage choisi, car celui-ci détermine la contrainte de compromis à respecter. La différence de densité entre l'acier inoxydable 304 et 5052-H32 l'aluminium est 7,93–8,00 g/cm³ contre 2,68 g/cm³, avec la conductivité thermique à 16.2 contre 138 W/(m·K)Les tolérances des panneaux du boîtier sont les suivantes ISO 2768-1:1989 normes. Les consoles chirurgicales rincées au chlorure restent sur 304/316L En acier inoxydable ; les chariots mobiles nettoyés à l'alcool bénéficient d'un poids réduit et de délais de livraison raccourcis lors de leur utilisation 5052-H32 aluminium. Le contrôle du retour élastique du servo-actionneur suit désormais ASME Y14.5-2018.
Parcours initial et points de douleur
Les ingénieurs chargés de la conception des systèmes de chirurgie mini-invasive ont demandé des boîtiers entièrement en acier inoxydable 304 pour les chariots d'endoscopie, pour des raisons de rigidité et de facilité de nettoyage. La discussion comparant les boîtiers en acier inoxydable et en aluminium a débuté après la réception des premiers devis. Le poids a augmenté à 28,5 kg Dans ce cas précis, ce qui augmente les risques de basculement. Les températures internes ont atteint 58 °C; le prix du premier lot était 148,00 $/unité à 50 unités, la ferraille était 16,5% et le délai de livraison atteint 14 jours dans ce cas précis.
Modification d'itinéraire et correction de processus
Les ingénieurs de procédés de LS Manufacturing ont évalué l'épaisseur à 2,0 mm contre 2,5 mm, le rayon de courbure intérieur à 1,0 t - 1,5 t contre 1,0 t - 1,2 t, et des déchets bruts à 16,5% contre 14,0%L'essai de flexion initial a permis de réduire les contraintes internes au niveau des angles droits profonds, ce qui a entraîné… 0,35 mm warpage est 5052-H32 aluminium. Des fentes de relief laser en forme de goutte d'eau et une réorientation du grain ont permis d'éliminer la déformation ; les panneaux extérieurs ont été remplacés par 5052-H32 aluminium à 2,5 mm.
Résultats obtenus
Le coût unitaire a diminué de 148,00 $ à 112,00 $; une réduction de 24,3% par enclos à 1 à 50 unités et un supplément 28,5% plus de volume. Poids de la coque réduit par rapport à 28,5 kg à 9,5 kg; la température interne a été réduite par 14 °CLa tolérance des trous des rails de guidage a été améliorée par rapport à ±0,1 mm à ±0,01 mm; déchets réduits de 16,5% à 1,8%; la première livraison d'articles a été réduite de 12 jours à 7 joursEn d'autres termes, les chariots mobiles ont bénéficié d'une enveloppe plus légère et plus élégante.
Conformité et points à retenir
- Coques en aluminium H32 passé ISO 13485:2016 Audits des systèmes qualité et tests d'éclaboussures de liquides. Conseil de sélection : les chariots d'endoscopie mobiles nécessitant un nettoyage à l'alcool requièrent 5052-H32 L'aluminium avec pliage de précision DFM (conception pour la fabrication) et les consoles chirurgicales traitées au chlorure de sodium continueront d'être utilisées. 316L acier inoxydable. Précision de planification fabrication de tôlerie Les procédés commencent par la chimie de la désinfection plutôt que par la tradition des alliages.
« Le poids et le délai de livraison ont diminué simultanément après le passage de l’aluminium 304 à l’aluminium 5052-H32 pour les panneaux extérieurs, et la validation clinique a pu débuter dans les délais prévus. » — Responsable de la conception mécanique, systèmes de chirurgie mini-invasive, projet n° MED-2026-104B
Source de données et référence : enregistrements de livraison de production de LS Manufacturing, projet n° MED-2026-104A (voie de base de l'acier inoxydable 304) et projet n° MED-2026-104B (voie de production optimisée 5052-H32), mesurés dans une base de données inter-processus (taille de l'échantillon > 1 500).
Demande d'examen technique
Le développement des moniteurs de patients, des chariots chirurgicaux et des enceintes de diagnostic de nouvelle génération implique des questions de sélection des matériaux et d'allocation des tolérances.
LS Manufacturing Des ingénieurs spécialisés en tôlerie vous fourniront une analyse de vos dessins 3D/2D et vous proposeront une comparaison des procédés de fabrication ainsi qu'une évaluation DFM (conception pour la fabrication) en deux heures.
Limites de fissures de flexion, ASME Y14.5 Le dimensionnement et le tolérancement géométriques, ainsi que les pratiques d'électropolissage, restent autant de sujets de discussion.
- Assistance technique directe : +86 185 6675 9667
- Courriel technique officiel : info@lsrpf.com
Centre d'ingénierie de fabrication LS Les hôtes ont également mesuré des données supplémentaires.
FAQ
1. Quel matériau offre la meilleure résistance à la corrosion ?
Les lavages au chlorure sont préférés 316L acier inoxydable, tandis que les boîtiers de nettoyage à l'alcool fonctionnent bien sur les surfaces anodisées 5052-H32 aluminium. molybdène 2,0% à 3,0% apporte 316L acier inoxydable à un PREN 23-25 par rapport à 18-20 Sur acier inoxydable 304. Anodisation sous vide MIL-A-8625 Type II présente une résistance réduite à la corrosion par les acides et les bases sur 5052-H32 aluminium. La ligne de production de passivation de LS Manufacturing permet aux équipes d'inspection à réception de vérifier 316L coupons après 1 000 h par ASTM B117-19 standard.
Source des données : Spécification de passivation ASTM A967.
2. Quel est le principal seuil de rentabilité pour le choix entre l'aluminium 5052 et l'acier inoxydable 304 ?
La quantité du lot détermine un point de croisement : 5052-H32 l'aluminium prévaut avant 85, approches en acier inoxydable 304 après 85Les citations commencent par 112,00 $ pour 5052-H32 aluminium contre 148,00 $ pour l'acier inoxydable 304, économisant 24,3% par enclos jusqu'à 50 unitésLes budgets de capital s'égalisent à 85 à 120 unités Plage de valeurs selon la base de données inter-processus LS Manufacturing 2025-2026, taille de l'échantillon >1 500.
Source des données : Base de données interprocessus de LS Manufacturing.
3. Comment la tolérance de pliage de l'aluminium 5052 se compare-t-elle à celle de l'acier inoxydable 304 ?
La tolérance de pliage de l'acier inoxydable 304 de précision et 5052-H32 L'aluminium est maintenu à l'intérieur ±0,01 mm après étalonnage du compensateur de pression du servomoteur. Les valeurs de retour élastique varient de 3°–5° sur acier inoxydable 304 1,5°–2,5° sur 5052-H32 aluminium ; le module varie de 193 GPa à 70,3 GPa. Le ASME Y14.5-2018 Le repère facilite l'assemblage des rails de guidage sans cales.
Source des données : Machinery's Handbook, 31e édition.
4. L'aluminium 5052 peut-il remplacer l'acier inoxydable 304 dans les boîtiers de chariots médicaux ?
Les boîtiers des chariots mobiles nettoyés à l'alcool sont fabriqués à partir de 5052-H32 aluminium ; les chariots chirurgicaux exposés à la nébulisation de chlorure sont construits en 304/316L acier inoxydable. La densité diminue de 7,93–8,00 g/cm³ à 2,68 g/cm³, tandis que la conductivité augmente à partir de 16.2 à 138 W/(m·K)La gestion de la flotte cite le projet n° MED-2026-104B où les coques en aluminium anodisé ont été rencontrées ISO 13485:2016 audit.
Source des données : Projet de fabrication LS n° MED-2026-104B.
5. Quel est l'objectif de la passivation chimique des boîtiers en acier inoxydable après découpe de tôle ?
Concernant Comment la passivation protège-t-elle l'acier inoxydable ? Dans les boîtiers, le procédé élimine le fer en surface libre pour permettre la reformation d'une couche stable d'oxyde de chrome de 1 à 3 nm via l'acide citrique comme décrit dans la norme ASTM A967. 316L L'acier inoxydable forme son film de chrome après la découpe de la tôle. 5052-H32 L'aluminium ne possède pas de propriétés d'auto-réparation. ASTM B117-19 Des prélèvements effectués chez LS Manufacturing montrent la continuité du film sur 316L acier inoxydable avant expédition.
Source des données : Documentation relative à la norme ASTM A967.
6. Comment prendre rapidement une décision entre l'acier inoxydable et l'aluminium pour un nouveau boîtier ?
Les exigences de désinfection et le poids de la charge utile déterminent le choix du nouveau matériau de l'enceinte ; la logique de routage est présentée dans l'arbre de décision ci-dessus. Les exigences de lavage au chlorure et de poids suggèrent l'acier inoxydable. 304/316L, tandis que les chariots de mobilité et le prototypage à faible volume suggèrent 5052-H32 aluminium. Le projet n° MED-2026-104B a permis de réduire le délai de livraison du chariot d'endoscopie. 12 à 7 jours.
Résumé
Les concepteurs téléchargent leurs croquis 3D/2D et obtiennent une comparaison de tracés et une analyse DFM avec des délais de réponse n'excédant pas deux heures afin de préserver les plans de validation. Les limites de tolérance de pliage, ASME Y14.5 Le dimensionnement et le tolérancement géométriques, ainsi que la procédure d'électropolissage, restent à débattre.
L'équipe des achats contacte les spécialistes de l'examen des processus via le numéro sans frais +86 185 6675 9667 ou l'adresse e-mail du support technique info@lsrpf.com.