Deutsch


TL;DR: Die Wahl zwischen Edelstahl- und Aluminiumgehäuse ist bei medizinischen Gehäusen ein Kompromiss: 316L verhindert Lochfraß, 5052-H32 reduziert das Gewicht. Edelstahl toleriert Schienenpassungen von ±0,005 mm; 5052-H32 Aluminium verträgt ±0,01 mm präzise Passformen. Der Schnittpunkt ist 85 Einheiten, Umstellung auf passivierten Edelstahl oben ISO 14159 Einschränkungen.
Bei der Auswahl Edelstahl- vs. Aluminiumgehäuse Bei Gehäusen für medizinische Anwendungen bewerten Konstrukteure und Einkaufsmanager vor der Fertigung der Bauteile die Haltbarkeit im Verhältnis zu den Gewichtsbeschränkungen. Viele Teams neigen dazu, Korrosionsschutz als einziges Kriterium für die Wahl des Gehäusematerials anzunehmen und vernachlässigen dabei die Sterilisationschemie und die maximalen Gewichtsbeschränkungen. Die Sterilisationschemie bestimmt die Korrosion von Edelstahl; die Tragfähigkeit der Bauteile bestimmt das maximale Gewicht. 5052-H32 Aluminiumgrenzen. Vier Vergleichsachsen, eine 4×4 Im Folgenden finden Sie eine Matrix und einen Entscheidungsbaum.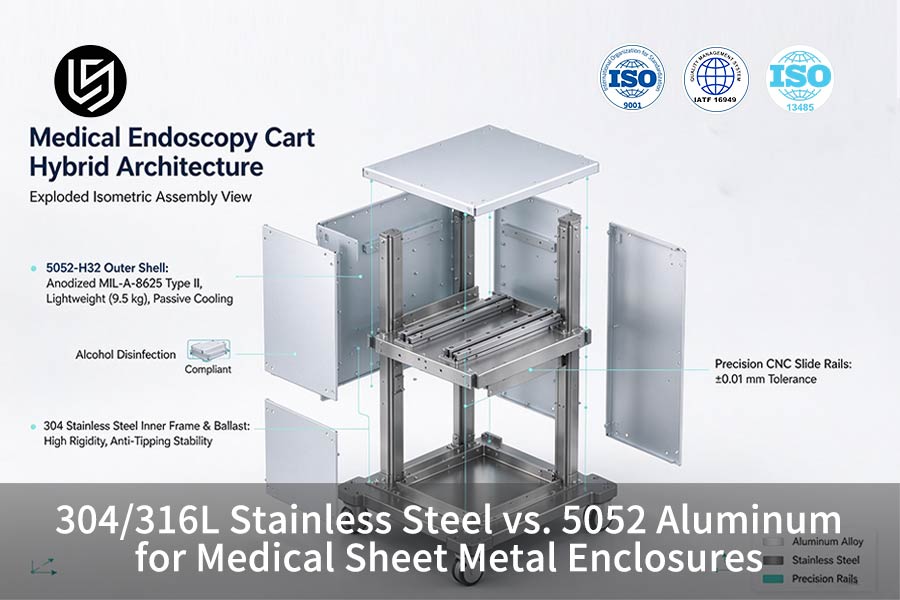
Hinter den Daten: Prozessübergreifende Entwicklungsmethodik bei LS Manufacturing
Gloria — Expertin für Rapid Prototyping und Rapid Manufacturing — verfügt über mehr als 15 Jahre Erfahrung in der Präzisionsfertigung und im medizinischen Prototyping: Sehen Sie sich den Engineering Decision-Making Process von Gloria an. LS Manufacturing Eigenproduktion 304/316L Edelstahl und 5052-H32 Bei Aluminiumblechfertigungslinien basiert jeder Vergleich daher auf Prozessmessungen, nicht auf dem bevorzugten Prozessablauf. Beschaffungsspezialisten vergleichen jeden Prozessablauf anhand einer zentralen Datenbank, bevor die Werkzeugauswahl finalisiert wird.
ASTM B117-19 umfasst den Korrosionstest für jedes 304/316L Und 5052-H32 Coupon, während ASME Y14.5-2018 Gilt für die GD&T-Prüfung (Geometrische Bemaßung und Tolerierung). Eine prozessübergreifende Datenbank enthält >1.500 Die Prozessmessungen wurden im März 2026 kalibriert und liefern Ergebnisse für jedes Material auf identischen Anlagen, Versionen und im gleichen statistischen Zeitraum. Qualitätsprüfer können die veröffentlichten Zahlen anhand von Normen und nicht anhand von Marketingaussagen der Hersteller überprüfen.
A Klasse 100 Eine Elektropolier-/Passivierungsanlage (Entfernung von freiem Eisen und Bildung von Chromoxid) ist verfügbar für 316L; eine einzelne Anodisierungsanlage (Typ III) steht zur Verfügung für 5052-H32Laserschneiden und CNC-Servobiegen mittels Faserlaserschneiden gewährleisten, dass alle Gehäuse wiederholbare physikalische Prüfungen und Produktionsprotokolle gemäß den geltenden Bestimmungen durchlaufen. ISO 13485:2016 Und ISO 2768-1:1989Die Inspektionsteams erhalten für jedes Gehäuse ein einzelnes Messdokument anstelle einer Zusicherung des Lieferanten.
Datenquelle und Benchmark: LS Manufacturing 2025–2026 Messdatenbank (Stichprobengröße >1.500) | Letzte Kalibrierung: März 2026
Wichtigste Erkenntnisse
- Edelstahl 304/316L: Die Desinfektion mittels chlorhaltiger Mittel verdeutlicht den entscheidenden Zielkonflikt von 304 vs 316l für medizinische Zwecke Gerätekonstruktionen. Das in 316L enthaltene Molybdän verhindert Lochfraßkorrosion an den Korngrenzen. Gleitschienen der chirurgischen Konsole halten ±0,01 mm Präzisionspassform auch bei wiederholten Wischvorgängen.
- Aluminiumlegierung 5052-H32: Tragbare Monitorgehäuse und Stationsinspektionswagen veranschaulichen Was ist 5052 Aluminiumblech? Wird für klinische Geräte verwendet. 5052-H32 wiegt nur etwa ein Drittel von Edelstahl mit vergleichbarem Volumen. Die Paneele können innerhalb einer Woche statt fast zwei Wochen versendet werden.
- Thermischer Gleichgewichtspunkt: Ansicht lüfterloser, geschlossener Gehäuse 5052-H32 Die Paneele dienen als einziges Wärmeleitmaterial. Aluminium leitet Wärme um eine Größenordnung schneller als austenitischer Edelstahl, wodurch Kupfer-Wärmerohre und zusätzliche Lüftungsgitter in den Gehäusen überflüssig werden. Der Verzicht auf Wärmerohre und Lüftungsgitter reduziert die Kosten um gut ein Viertel.
- Präzisions- und Verformungskontrolle: Alte allgemeine Toleranzbänder ermöglichen das Blockieren der Wagenführungen während MontageDie Servo-Biegedruckregelung im geschlossenen Regelkreis ermöglicht das Halten beider 304/316L Und 5052-H32 bei der Hälfte der Toleranzspanne der alten Normen. Präzisionspassungen erzielen eine zehnfache Steigerung im Vergleich zu den alten Normen.
Kurzübersicht 4×4-Auswahlmatrix
Vier technische Parameter kennzeichnen die Verwendung von Edelstahlblech 304/316L aus 5052-H32 Aluminiumblech in medizinischen Gehäusen. Zu den Parametern gehören Abmessungsgenauigkeit, Korrosionsbeständigkeit, Wärmemanagement und Stückpreis. Jedem Parameter sind Zahlen aus einer prozessübergreifenden Datenbank zugeordnet.
|
Dimension |
Option A: Edelstahl 304/316L |
Option B: Aluminium 5052-H32 |
Schwellenwert / Empfohlenes Szenario |
|
Bearbeitungstoleranzgradient |
Ultrapräzision ±0,005 mm / Präzision ±0,01 mm / Standard ±0,05 mm |
Ultrapräzision ±0,005 mm / Präzision ±0,01 mm / Standard ±0,05 mm |
Besondere Präzision bei Fensterfugen; 304 muss die Rückfederung ausgleichen; 5052 wird in Walzrichtung gebogen |
|
Korrosion und Oberflächenqualität |
ASTM A967 elektrolytische Passivierung / Ra 0,4 μm / beständig gegen Chlor und Peroxide |
Anodisierung nach MIL-A-8625 Typ II / Ra 0,8 μm / keine direkte Einwirkung starker Säuren/Laugen |
316L wird zur Desinfektion von Operationswunden verwendet; 5052 – für Monitorgehäuse auf Stationen und in Laboren. |
|
Wärmemanagement & Eigengewicht |
Temperaturbeständigkeit bis 798 °C; Dichte 7,93–8,00 g/cm³; Wärmeleitfähigkeit 16,2 W/(m·K) |
Temperaturbeständigkeit bis 816 °C; Dichte 2,68 g/cm³; Wärmeleitfähigkeit 138 W/(m·K) |
Für mobile Wagen verwenden Sie 5052 (66,5 % leichter); für schwere Kippsicherungsgestelle verwenden Sie 304. |
|
Kosten und Lieferzeit |
Die Kosten für den Prototyp betragen 148,00 $; die Kosten sinken bei größeren Bestellmengen um 22,5 %; die Lieferzeit beträgt 8 Tage. |
Die Kosten für den Prototyp betragen 112,00 $; die Kosten sinken bei größeren Bestellmengen um 28,5 %; die Lieferzeit beträgt 7 Tage. |
Die Kosten für 5052 sind 24,3 % niedriger; Aluminium ist bei 85 Einheiten und weniger vorzuziehen, sofern keine gravierenden Korrosionsbedenken bestehen. |
Analyse der Vor- und Nachteile von Aluminium Es hilft Teams, die um 24,3 % niedrigeren Prototypenkosten mit den strengen Grenzwerten für den Kontakt mit Chemikalien in Einklang zu bringen. Mobile Wagen profitieren von einer Kostenreduzierung von 24,3 % pro Prototyp durch den Einsatz von 5052-H32 bei Anodisierung nach MIL-A-8625 Typ II, während OP-Konsolen, die einer Chlordesinfektion unterzogen werden, weiterhin mit 316L gemäß ASTM A967 passiviert werden.
Mobile Darstellung: Matrix scrollt horizontal oder wandelt sich in ein Kartenlayout um.
Welches Material ermöglicht engere Blechtoleranzen?
Präzision Edelstahl- vs. Aluminiumgehäuse Sie erfüllen Standardtoleranzen von ±0,05 mm und Ultrapräzisionsstandards von ±0,005 mm für den Einsatz in der Medizintechnik, ihre Biegetoleranzen beim Abkanten sind jedoch deutlich anders. Die Einhaltung der Toleranzen unterscheidet zwischen elastischer Steifigkeit und Walzrichtungsanisotropie (richtungsabhängige Duktilität); die Steifigkeit von Edelstahl ist 193 GPa wohingegen das von 5052-H32 Aluminium ist 70,3 GPaDie Rückfederungskorrektur für Edelstahl beträgt 3,0°–5,0° im Vergleich zu 1,5°–2,5° für 5052-H32 Aluminium, während Blechbiegen Die DFM-Prüfung erfolgt vor der Werkzeugfreigabe. Die großen Passfenster der Ward-Wagen ermöglichen die Bearbeitung von Aluminium. 5052-H32 günstiger als 304/316L Edelstahl für die Schienen der OP-Konsole, sobald die Servodruckregelung die Rückfederung korrigiert. Die Schlitze in der Gleitschiene sind aus Edelstahl gefertigt. 304/316L Edelstahl, bei dem der höhere Elastizitätsmodul die Dimensionsstabilität der Nutwände auch bei wiederholten Einschubzyklen gewährleistet.
Rückfederung und Kompensation im geschlossenen Regelkreis
Die Grenzen der Blechbiegung werden durch Kompensation erklärt: Winkelsensoren passen die Position des unteren Totpunkts an und halten so die Biegegrenzen konstant. 304/316L Edelstahl bei 3,0°-5,0° Und 5052-H32 Aluminium bei 1,5°-2,5°Die Montageteams profitieren von Gleitschienenführungen, die ohne manuelles Aufreiben montiert werden können – härtere Metalle erfordern also einen größeren programmierten Überschuss. Die Zeiss-Koordinatenmessmaschine (KMM) prüft pro Messpunkt. ASME Y14.5-2018 Und ISO 2768-1Die
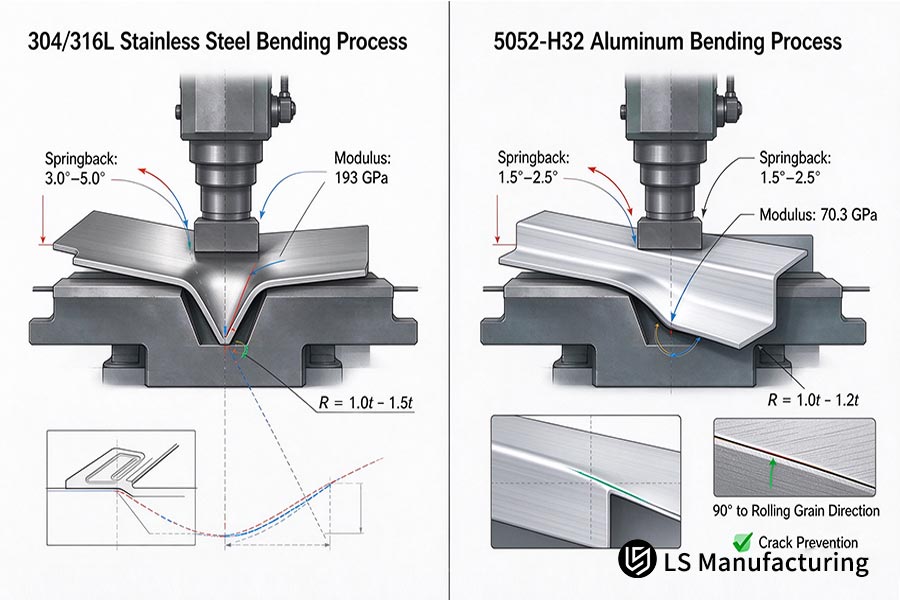
Abbildung 2: Vergleich der Umformung mittels Abkantpresse und Kompensation des Rückfederungswinkels für Edelstahl 304/316L (3,0°–5,0°) und Aluminium 5052-H32 (1,5°–2,5°).
Minimaler Biegeradius und Faserrichtung
Die Richtlinien für die Konstruktion von medizinischen Gehäusen legen einen minimalen Innenradius in Rollrichtung fest:
- Edelstahl 304/316L: 1,0 t–1,5 tmit höherer Verformungsbeständigkeit
- Aluminium 5052-H32: 1,0 t–1,2 torthogonal zur Faserrichtung
Weich 5052-H32 Aluminium ist bruchgefährdet in Walzrichtung, daher ist die Faserrichtung wichtiger als der Elastizitätsmodul. Lasergeschnittene Kanten weisen eine Toleranz von … auf. ±0,005 mm für 304/316L Edelstahl und für 5052-H32 Aluminium; eine Blechdickentabelle legt die Dicke fest.
Verwandte Suchbegriffe: Toleranzen für Edelstahlbleche / Biegeradius für Aluminium 5052 / Toleranzberechnung für medizinische Gehäuse
Datenquelle und Benchmark: Toleranzklasse ISO 2768-m und geometrische Bemaßung und Tolerierung nach ASME Y14.5; Prüfung basierend auf einem Zeiss CMM (MPEE-Kalibrierungsbericht zum Abstandsanzeigefehler).
Worin besteht der Unterschied zwischen 316L und 5052 bei der Reinraumdesinfektion?
Die Desinfektion von Reinräumen erfolgt mit Chemikalien, wobei NaOCl, H₂O₂ Eine Exposition gegenüber Plasma oder einem Salzbad ist möglich am 316L molybdänhaltiger Edelstahl bei der Freilegung von blankem 5052-H32 führt unter Halogeniden zu Mikropitting. Bewertung 304 vs 316l für medizinische Zwecke Die Verwendung hängt von der Lochfraßbeständigkeit ab; 316L fügt Molybdän hinzu, um einen PREN-Wert (Pitting Resistance Equivalent Number: Cr-Mo-N-Index) von 23–25 im Vergleich zu 304 mit 18–20 zu erreichen. Passivierung mit Zitronensäure durch ASTM A967 produziert 1-3 nm Chromoxidschicht, während MIL-A-8625 Typ II Anodisieren von 5052-H32 unterhält Ra 0,8 μmDie
Grenzwerte für die Halogenexposition
Das chemische Screening umfasst drei Tests vor der Freigabe der Werkzeuge:
1. Verfügbares Chlor > 500 ppm - nur 5052-H32 mit Grübchen; 304/316L zufriedenstellend.
2. 121°C Dampfsättigung – 316L besteht SCC; 5052-H32 Nur abwischen.
3. 75% Nur Alkohol oder quaternäre Ammoniumverbindungen – anodisiert 5052-H32 zufriedenstellend.
Die Tests des Ward-Monitorwagens werden nach Test Nr. 3 eingestellt, da eloxiert 5052-H32 Besteht die Prüfung, ohne den hohen Preis aus Edelstahl.
Passivierung Oxidfilmbildung
Verständnis Wie schützt die Passivierung Edelstahl? Stahl beginnt mit der chemischen Reaktion: Zitronensäure entfernt gemäß ASTM A967 freies Eisen an den Laserschneidstellen und sorgt für die Neubildung eines 1–3 nm dicken Chromoxidfilms. Die Passivierung von medizinischen Blechen ermöglicht eine Unterscheidung zwischen 316L und 304 im Test; versiegelt 5052-H32 Beim Anodisieren bildet sich keine selbstheilende Oxidschicht, daher bleiben Kratzer dauerhaft sichtbar. 316L Gutscheine, die sich als überlebensfähig erwiesen haben >1.000 Stunden In ASTM B117-19 Salznebel.
Oberflächenrauheit und steriler Halt
Die Oberflächenrauheit bestimmt die Sterilisationsdauer: elektropoliert 316L kann erreichen Ra ≤0,4μm eben während des Anodisierens 5052-H32 wird fast doppelt so holprig sein als 316LDie Korrosionsbeständigkeit von 5052-Aluminiumblech beruht auf einem geschlossenen Anodisierungsverfahren, das die Dicke der Oxidschicht erhöht, anstatt Material abzutragen. Die Oberflächenrauheit des Blechs bestimmt die Reinraum-Eintrittskriterien noch vor der Wahl der Legierung.
Verwandte Stichwörter: Korrosion von 316L vs. 5052 / Passivierung von Gehäusen für medizinische Anwendungen / Gehäuse aus eloxiertem Aluminium
Datenquelle und Vergleichsmaßstab: Die Beurteilungen zur Korrosionsbeständigkeit basieren auf den Salzsprühtests nach ASTM B117-19 und der Passivierung nach ASTM A967; die Daten zu den mechanischen Eigenschaften stammen aus dem ASM Handbook Vol.2.
Wie wirken sich Wärmemanagement und Gewichtsbeschränkungen auf die Konstruktion aus?
Thermisches Management und Gewichtsanforderungen beeinflussen die Gehäusekonstruktion gegenläufig: Aluminium 5052-H32 reduziert das Gewicht und leitet Wärme ab; Edelstahl 304/316L erhöht das Gewicht und speichert Wärme. Es gilt, ein Gleichgewicht zwischen thermischen und strukturellen Anforderungen zu finden. Vor- und Nachteile von Aluminium Dies verdeutlicht, warum lüfterlose, abgedichtete Wagen die Legierung 5052 für die passive Wärmeübertragung verwenden. Während der Dichteunterschied von 2,68 g/cm³ gegenüber 7,93 g/cm³ eine Einschränkung darstellt, ist die Wärmeleitfähigkeit die andere. Tragbare Ultraschallgehäuse weisen einen eindeutigen Trend auf. Gewichtsbeschränkungen und Wärmefluss bestimmen das für ein Gehäuse verwendete Metall, bevor Festigkeitsüberlegungen eine Rolle spielen. Lüfterlose, abgedichtete Wagen mit höherem internem Wärmefluss benötigen 5052-H32 Aluminium; belüftete Standrahmen sind weiterhin in Edelstahl 304 realisierbar.
Gewichtsbudget und Handlast
Die Vor- und Nachteile von Aluminium zeigen sich sofort am Griff eines Transportwagens. Aluminium 5052-H32 reduziert das Strukturgewicht im Vergleich zu Edelstahl 304 um fast zwei Drittel, wodurch Pflegekräfte eine leichtere Last bewegen können. Was ist 5052 Aluminiumblech? Ideal für – insbesondere schnelle Wärmeableitung und geringes Gewicht – hilft dies Teams, schwere Kupferrohre zu vermeiden. Der Griff markiert somit den Beginn der Auswahl von Blechgehäusen unter Berücksichtigung des Gewichts und nicht der Steifigkeit. Einkaufsabteilungen profitieren von einer niedrigeren Gewichtsklasse und reduzierter Tragfähigkeit der Rollen durch den Materialwechsel.
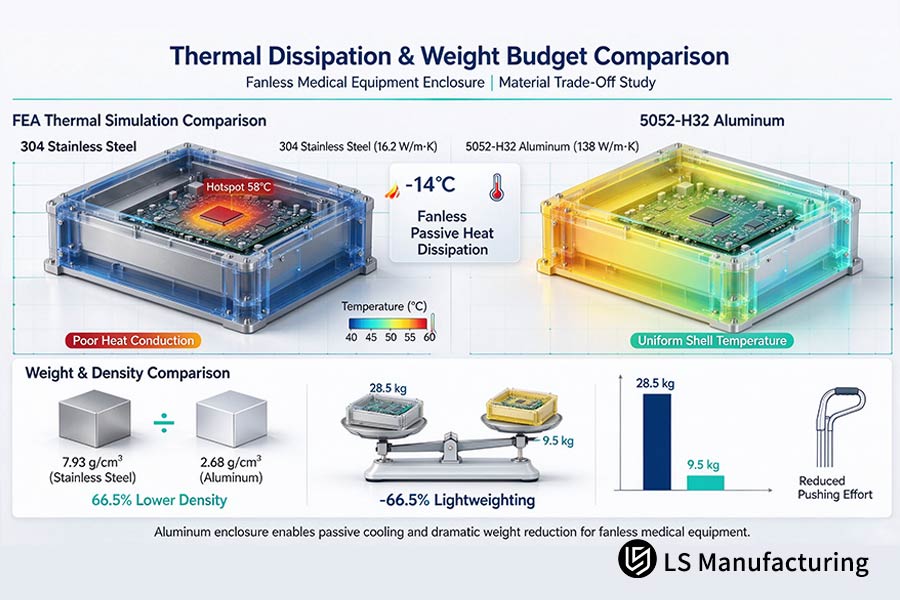
Abbildung 1: Vergleich von Wärmemanagement und Gewichtsbudget: Aluminium 5052-H32 bietet eine 8,5-mal höhere Wärmeleitfähigkeit bei gleichzeitiger Reduzierung des Gehäusegewichts um 66,5 % im Vergleich zu Edelstahl 304.
Wärmeverteilung ohne Lüfter in passiv gekühlten Systemen
Lüfterlose Gehäuse werden gemäß den Richtlinien für die Konstruktion medizinischer Gehäuse als passive Kühlkörper behandelt. 5052-H32 Aluminium-Wärmeverteiler hat 138 W/(m·K) Wärmeleitfähigkeit und verteilt die Wärme des Motherboards nach außen; Edelstahl 304 hat 16,2 W/(m·K) Wärmeleitfähigkeit und fängt Hotspots ein 8,5× Unterschied. IP65 Die staubdichte und gegen Strahlwasser geschützte Gehäuseabdichtung verhindert, dass Lüftungsöffnungen als Kühlkörper fungieren, und gewährleistet die Wärmeabfuhr ausschließlich durch Wärmeleitung. Die Konstruktion sieht den Verzicht auf Gitter und Kupferrohre in den abgedichteten Aluminiumgehäusen vor.
Wenn zusätzliche Masse noch benötigt wird
Ingenieure bewerten häufig Was ist 5052 Aluminiumblech? Geeignet, wenn an der Basis strukturelle Masse benötigt wird. Welchen zusätzlichen Massenwert haben 5052-Aluminiumbleche, wenn die Wagen stillstehen? Bei freistehenden Konsolen wird der umgekehrte Kompromiss eingegangen: 304-Edelstahl sorgt für die notwendige Stabilität gegen Kippen, während Lüftungsgitter und Kupferwärmerohre die eingeschlossene Wärme abführen. Kurz gesagt, lüfterlose Wagen mit Rädern sind vorzuziehen. 5052-H32 Aluminium, während stehende schwere Gestelle besser aus Edelstahl 304 gefertigt sind.
Verwandte Stichwörter: Wärmeleitfähigkeit Aluminium vs. Edelstahl / Gewichtsreduzierung von medizinischen Wagen / lüfterlose Gehäuse-Wärmeverteiler
Welche Kostenunterschiede ergeben sich zwischen 304er und 5052er Blech?
Das Kostenverhältnis zwischen Edelstahlblech 304 und Aluminium 5052-H32 ändert sich mit der Losgröße: Bei Prototypen ist Aluminium 5052-H32 günstiger, Edelstahl 304 holt ab 85 Einheiten auf. Angebote für Edelstahl- vs. Aluminiumgehäuse Die Ergebnisse zeigen, dass Aluminium bei frühen Prototypen die Nase vorn hat, während die Angebotserstellung für Edelstahl 304 mit 114,70 $ günstiger ist als für Aluminium 5052-H32 mit 80,08 $ pro Einheit, was auf die optimierte Blechanordnung (Verschachtelung) zurückzuführen ist. Anodisierung und verschleißfeste Beschichtung gehören zum Standard. 5052-H32 Aluminium wird in großen Mengen angeboten, Edelstahl 304 erfordert Beizpassivierung. Kleinserien von mobilen Wagen werden bevorzugt 5052-H32 Aluminium ist preislich relevant; bei chloridgewaschenen chirurgischen Konsolen wird bevorzugt Edelstahl 304 verwendet.
Prototyp-Chargenformungslast
Die Herstellung Vor- und Nachteile von Aluminium Beginnen wir mit den Umformkräften: Aluminium 5052-H32 lässt sich mit einer um 60 % geringeren Presskraft umformen als Edelstahl 304 und weist in den ersten Durchgängen einen um 35 % geringeren Verschleiß auf. Bei der Faserverarbeitung von Edelstahl 304 wird teures, hochreines Stickstoffgas benötigt. Laserschneiden; 5052-H32 Aluminium benötigt kein Stickstoffgas mit hohem Durchfluss. Die dadurch eingesparte Rüstzeit kommt den Einkaufsteams durch eine frühere Auslieferung des ersten Prototyps zugute. Die DFMA-Regeln für Blechbearbeitung erfassen solche Lastlücken vor der Werkzeugfreigabe.
Endbearbeitungskosten beim Volumenübergang
Die Kostenkalkulation für die Oberflächengestaltung von medizinischen Gehäusen hat oberste Priorität. Beschaffungsteams bewerten Wie schützt die Passivierung Edelstahl? Die Komponenten weisen darauf hin, dass automatisierte chemische Bäder die Stückkosten auf nur 12 % senken, verglichen mit 25 % bei eloxiertem 5052-H32-Aluminium, da die Pulverbeschichtung (wärmegehärteter Polymerfilm) nicht so leicht zerkratzt werden kann. Die Kurven im Diagramm der Lebenszykluskosten decken sich im Bereich von 85 bis 120 Einheiten. Für den Budgetverantwortlichen werden die Wagen weiterverarbeitet. 5052-H32 Aluminium wird für chirurgische Konsolen verwendet, während Edelstahl 304 zum Einsatz kommt. Sobald das Anodisierungsverfahren in die Blechkosten einbezogen wird, ändern sich diese erneut.
Verwandte Suchbegriffe: Kostenvergleich 304 vs. 5052 Gehäuse / Kostentreiber für Aluminiumgehäuse / Kostenvergleich für medizinische Wagen
Warum führen die Grenzen der Blechbiegung zu Fertigungsfehlern?
Die Entstehung von Defekten bei der Blechumformung hängt von der Legierungsart ab: Rissbildung bei Edelstahl 304 an Löchern in der Biegelinie aufgrund schneller Kaltverfestigung (Festigkeitszunahme durch Kaltverformung) und Verzug bei 5052-H32 Aluminium beim Entladen in engen Kurven. Die Anteile an Rohmaterial unterscheiden sich sofort: 16,5 % für Edelstahl 304 im Vergleich zu 14,0 % für 5052-H32 Aluminium. Erläuterungen zu den Biegegrenzen für jedes Material: Ovalität der Löcher bei Edelstahl 304, Orangenhautstruktur bei 5052-H32 Aluminium. Die Schrottanteile werden gehalten in 1,8 % bis 2,5 % Bereich für 304/316L Edelstahl und 5052-H32 Aluminiumplatten. Die Vermeidung von Blechfehlern beginnt mit der Bauteilgeometrie und nicht mit der Legierungszusammensetzung. Die Kornorientierung definiert 5052-H32 Integrität des Aluminiumteils, Ausrichtung der Entlastungsschlitze 304/316L Unversehrtheit der Edelstahlteile.
Faserorientierung und Entlastungsschlitze
Der Leitfaden für die Gestaltung von medizinischen Gehäusen beginnt mit der Faserorientierung: 5052-H32 Die tragenden Biegelinien des Aluminiums sind ausgerichtet bei 45° oder 90° durch Walzen des Faserverlaufs aufgrund von Einreißen entlang der Faserrichtung, wenn die Biegelinien parallel verlaufen. 304/316L Edelstahlgehäuse verfügen an den Biegestellen über tropfenförmige und runde Laserentlastungsschlitze. Die Konstruktion der Entlastungsschlitze reduziert die Spannungsübertragung. 304/316L Edelstahl; die Faserorientierung verhindert das Einreißen 5052-H32 Aluminium.
Anforderungen an den Loch-Biege-Spalt
Die Position von Löchern bestimmt die häufigsten Defekte in Edelstahlblechen. Es gibt drei Kriterien, die helfen, Ausschuss zu vermeiden:
1. Lochkante zum Biegetangentialpunkt: d ≥ 2t + R.
2. Kreuzungen mit Kurven: Lasergefräste Entlastungsschlitze vor dem Biegen.
3. Löcher neben einem Flansch: Erst formen, dann maschinell bearbeiten.
Der Ovalitätsfehler bei Edelstahl 304 verschwindet, sobald Kriterium 1 erfüllt ist. 5052-H32 Der Verformungsfehler des Aluminiums verschwindet, sobald Kriterium 3 erfüllt ist.
Fertigstellung der Sekundärbohrungen
Das Gleichgewicht zwischen Blechumformung und CNC-Bearbeitung Änderungen zugunsten der Bearbeitung eng beieinander liegender Löcher: Vorgeformte Bleche werden zur CNC-Bearbeitung geschickt, wo sie innerhalb der Toleranzgrenzen für die Lochposition fertig gefräst werden. Die vollständige CNC-Bearbeitung hebt die Einsparungen durch Laserbearbeitung und Biegen an anderer Stelle auf. Vereinfacht gesagt: Eng beieinander liegende Löcher werden gefräst; Bleche mit größeren Abkantungen bleiben auf der Abkantpresse.
Verwandte Suchbegriffe: Rissbildung beim Biegen von Edelstahl 304 / Orangenhautstruktur von Aluminium 5052 / Probleme beim Biegen von medizinischen Gehäusen
Datenquelle und Vergleichswert: Die Umformdaten wurden anhand des Kapitels „Blechumformung“ des Maschinenbau-Handbuchs, 31. Ausgabe, und der Zugfestigkeitsspezifikationen nach ASTM A240/A240M berechnet.
Entscheidungsbaum zur Auswahl
Die Analyse der Blechumformung für medizinische Fahrzeuge beginnt mit der Prüfung der chemischen Beständigkeit, geht über zur Mobilität des Wagens und zum Wärmemanagement und endet mit der Ermittlung der Erstseriengröße. Chemische Beständigkeit und Passgenauigkeit haben Vorrang vor wirtschaftlichen Aspekten der Serienfertigung. Medizinische Wagen, die eine stabile Rahmenkonstruktion und eine leichte Außenhülle erfordern, dürfen nicht aus einem einzigen Metall gefertigt werden: Rahmen aus Stahl 304 und 5052-H32 Aluminiumgehäuse.
1. Desinfektionschemie-Test - Gehäuse, die hohen Konzentrationen von Säuren, Laugen, Natriumhypochlorit und Hochtemperaturdampf ausgesetzt waren, werden dem Chloridtest unterzogen; Gehäuse, die mit reinem Alkohol gereinigt wurden, werden dem Mobilitätstest unterzogen.
2. Chloridtest - Bei der Auswahl von 304 vs 316l für medizinische Zwecke Gehäuse und Geräte, die Körperflüssigkeiten und Chloridlösungen ausgesetzt sind, erfordern Edelstahlbleche 316L mit elektropolierter Passivierung nach ASTM A967 und einer Oberflächenrauheit von Ra 0,4 μm.Alle anderen Operationssäle und Labore der Allgemeinchirurgie verwenden Edelstahlbleche 304 mit gebürsteter Passivierung und hoher Passgenauigkeit. ±0,01 mmDie
3. Mobilitätstest und Wärmepfadtest - Gehäuse mit tragbaren, fahrbaren oder lüfterlosen Wärmeableitungsgehäusen werden einer Passformprüfung unterzogen; bodenstehende Gehäuse mit stark vibrationsdämpfenden Innenrahmen werden einer Chargenprüfung unterzogen. 50-100 Einheiten Übergangsbereich.
4. Passformtest - Gehäuse mit ultrapräzisen Passformen mit einer Genauigkeit von ±0,005 mm erfordern 5052-H32 Aluminiumbleche mit präziser CNC-Nachbearbeitung, Entfernen 66,5 % Masse und daraus resultierende 138 W/(m·K) Wärmeleitfähigkeit; allgemeine Gehäusenutzung 5052-H32 Aluminiumbleche lasergeschnitten, gebogen und eloxiert von MIL-A-8625 Typ II Spezifikation mit 24,3 % Reduzierung der Stückkosten.
5. Batch-Screening — unten liegende kundenspezifische Blechgehäuse 85 Einheiten bei kurzer Lieferzeit auswählen 5052-H32 Aluminiumblech bei 7 Tage; läuft bei oder über 85 Einheiten Für langfristige Steifigkeit wählen Sie Edelstahlblech 304.
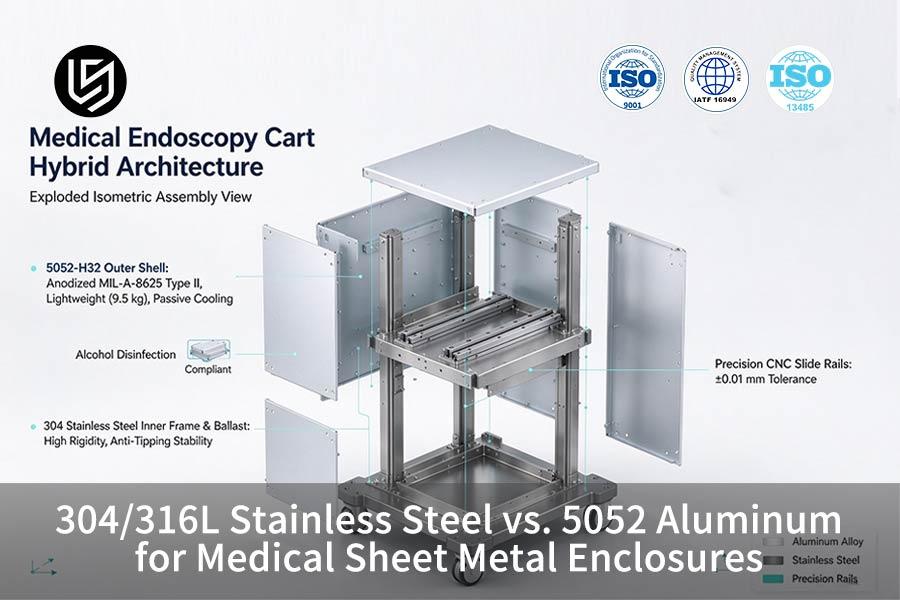
6. Endrandbedingung — Wagen, die neben einer leichten Konstruktion auch einen Kippschutzballast am Boden benötigen, wählen einen Hybridansatz: Innenrahmen aus Edelstahl 304 und eloxiertes 5052-H32 Außenrahmen aus Aluminium.
Die Auswahl des Gehäusematerials (Edelstahl vs. Aluminium) hängt von der Desinfektionschemie und den Gewichtsbeschränkungen ab, bevor die Abmessungen berücksichtigt werden. Dies führt zur Verwendung einer Hybridkonstruktion für Wagen, die Ballast benötigen.
l Außenrahmen aus eloxiertem 5052-H32-Aluminium — werden leitfähige Befestigungspunkte für die Erdung verdecken, sodass der Erdungswiderstand bei ≤0,1Ω zur HF-Abschirmung.
l Wagen, die einen unteren Ballast und ein leichtes Oberteil benötigen — Kombination eines Innenrahmens aus Edelstahl 304 mit eloxiertem 5052-H32 Außenrahmen aus Aluminium.
l Passivierte 304/316L-Komponenten — Korrosionsprüfung bei hoher Luftfeuchtigkeit vor der Freigabe, um das Vorhandensein einer Chrombeschichtung an den lasergeschnittenen Kanten zu überprüfen.
Verwandte Suchbegriffe: Materialauswahl für medizinische Gehäuse / Auswahlkriterien für 316L vs. 5052 / Hybridgehäuse aus Edelstahl und Aluminium
LS Manufacturing 304 Edelstahl vs. 5052 Aluminium für Gehäuse von medizinischen Endoskopiewagen: Balance zwischen Steifigkeit, Wärmeableitung und Lieferzeit
Die Kompromisse zwischen Steifigkeit, Wärmeableitung und Lieferzeit für Gehäuse von Endoskopiewagen in der Blechbearbeitung hängen von der gewählten Legierung ab, da diese die zu erfüllenden Anforderungen vorgibt. Der Dichteunterschied zwischen Edelstahl 304 und 5052-H32 Aluminium ist 7,93–8,00 g/cm³ gegen 2,68 g/cm³, mit der Wärmeleitfähigkeit bei 16.2 gegen 138 W/(m·K)Die Toleranzen der Gehäuseplatten lauten wie folgt: ISO 2768-1:1989 Standards. Mit Chlorid gespülte OP-Konsolen bleiben eingeschaltet. 304/316L Edelstahl; mit Alkohol abgewischte mobile Wagen bieten ein geringeres Gewicht und kürzere Lieferzeiten bei der Verwendung 5052-H32 Aluminium. Servobiege-Rückstellregelung folgt nun ASME Y14.5-2018Die
Anfängliche Route und Schwachstellen
Die Ingenieure, die die minimalinvasiven Operationssysteme entwickelten, forderten aus Gründen der Stabilität und Reinigung Gehäuse komplett aus Edelstahl 304 für die Endoskopiewagen. Die Diskussion über den Vergleich von Edelstahl- und Aluminiumgehäusen begann nach Erhalt der ersten Angebote. Das Gewicht stieg auf 28,5 kg Dadurch erhöht sich in diesem Fall das Kipprisiko. Die Innentemperaturen erreichten 58 °CDer Preis der ersten Charge betrug 148,00 $/Einheit bei 50 Einheiten, Schrott war 16,5 % und die Lieferzeit erreicht 14 Tage in diesem Fall.
Routenänderung und Prozesskorrektur
Die Verfahrenstechniker von LS Manufacturing bewerteten die Dicke bei 2,0 mm gegen 2,5 mm, der innere Biegeradius bei 1,0 t - 1,5 t gegen 1,0t-1,2tund Rohabfälle bei 16,5 % gegen 14,0 %Der erste Biegeversuch reduzierte die inneren Spannungen an den tiefen rechtwinkligen Ecken, was zu Folgendem führte: 0,35 mm Verzug ist 5052-H32 Aluminium. Durch lasergeätzte Wassertropfen-Entlastungsschlitze und die Neuausrichtung der Holzmaserung wurde der Verzug beseitigt; die Außenpaneele wurden ausgetauscht. 5052-H32 Aluminium bei 2,5 mmDie
Erzielte Ergebnisse
Die Stückkosten sanken von 148,00 € Zu 112,00 €; eine Reduzierung von 24,3 % pro Gehäuse bei 1-50 Einheiten und ein zusätzliches 28,5 % mehr auf Volumenebene. Gehäusegewicht reduziert von 28,5 kg Zu 9,5 kgDie Innentemperatur wurde reduziert um 14 °CDie Toleranz der Führungsschienenbohrungen wurde verbessert von ±0,1 mm Zu ±0,01 mm; Schrottreduzierung von 16,5 % Zu 1,8 %Die erste Artikellieferung wurde reduziert von 12 Tage Zu 7 TageMit anderen Worten: Die mobilen Verkaufsstände erhielten ein kühleres und leichteres Gehäuse.
Einhaltung der Vorschriften und Fazit
- H32 Aluminiumgehäuse bestanden ISO 13485:2016 Qualitätsprüfungen und Flüssigkeitsspritztests. Auswahlhinweis: Mobile Endoskopiewagen, die mit Alkohol abgewischt werden müssen, erfordern 5052-H32 Aluminium mit präzisionsgebogenem DFM (Design for Manufacturability) und chloridbesprühte OP-Konsolen werden weiterhin verwendet. 316L Edelstahl. Planungsgenauigkeit Blechbearbeitung Die Prozesse beginnen mit der Desinfektionschemie und nicht mit der Legierungstradition.
„Durch den Wechsel von 304- zu 5052-H32-Aluminium für die Außenverkleidung konnten sowohl das Gehäusegewicht als auch die Lieferzeit reduziert werden, und die klinische Validierung konnte planmäßig beginnen.“ – Leiter der mechanischen Konstruktion, minimalinvasive Chirurgiesysteme, Projekt Nr. MED-2026-104B
Datenquelle und Benchmark: Produktionslieferaufzeichnungen von LS Manufacturing, Projekt #MED-2026-104A (Basisroute für Edelstahl 304) und Projekt #MED-2026-104B (optimierte Produktionsroute für Edelstahl 5052-H32), gemessen in einer prozessübergreifenden Datenbank (Stichprobengröße >1.500).
Technische Überprüfung anfordern
Die Entwicklung von Patientenmonitoren der nächsten Generation, OP-Wagen und Diagnosegehäusen beinhaltet Fragen der Materialauswahl und der Toleranzzuweisung.
LS Manufacturing Erfahrene Blechingenieure analysieren Ihre 3D/2D-Zeichnungen und erstellen innerhalb von zwei Stunden einen Prozessablaufvergleich sowie eine DFM-Bewertung (Design for Manufacturability).
Biegerissgrenzen, ASME Y14.5 Geometrische Bemaßung und Tolerierung sowie Elektropolierverfahren bleiben weiterhin Diskussionspunkt.
- Direkte technische Hotline: +86 185 6675 9667
- Offizielle technische E-Mail: info@lsrpf.com
LS Fertigungstechnikzentrum hostet weitere Messdaten.
Häufig gestellte Fragen
1. Welches Material bietet eine bessere Korrosionsbeständigkeit?
Chlorid-Spülungen bevorzugen 316L Edelstahl, wohingegen Alkoholtücher gut auf eloxiertem Material funktionieren. 5052-H32 Aluminium. Molybdän. 2,0 % Zu 3,0 % bringt 316L Edelstahl bis zu einem PREN 23-25 im Vergleich zu 18-20 auf Edelstahl 304. Anodisierung in versiegelter Form MIL-A-8625 Typ II zeigt verringerte Korrosionsbeständigkeit gegenüber Säuren und Laugen 5052-H32 Aluminium. Die Passivierungsproduktionslinie von LS Manufacturing ermöglicht es den Wareneingangsprüfteams, Folgendes zu überprüfen: 316L Gutscheine nach 1.000 h von ASTM B117-19 Standard.
Datenquelle: ASTM A967 Passivierungsspezifikation.
2. Was ist der wichtigste Break-Even-Punkt für die Auswahl zwischen Aluminium 5052 und Edelstahl 304?
Die Chargenmenge bestimmt den Übergangspunkt: 5052-H32 Aluminium setzt sich durch 85, Edelstahl 304 nähert sich nach 85Die Zitate beginnen bei 112,00 € für 5052-H32 Aluminium gegen 148,00 € für Edelstahl 304, Einsparung 24,3 % pro Gehäuse bis zu 50 EinheitenDie Kapitalbudgets gleichen sich an bei 85-120 Einheiten Bereich gemäß LS Manufacturing 2025-2026 prozessübergreifender Datenbank, Stichprobengröße >1.500Die
Datenquelle: LS Manufacturing prozessübergreifende Datenbank.
3. Wie verhält sich die Biegetoleranz von Aluminium 5052 im Vergleich zu Edelstahl 304?
Die Biegetoleranz von Präzisions-Edelstahl 304 und 5052-H32 Aluminium wird gehalten innerhalb ±0,01 mm nach Kalibrierung des Servodruckkompensators. Die Rückfederungswerte liegen im Bereich von 3°–5° auf Edelstahl 304 bis 1,5°–2,5° An 5052-H32 Aluminium; Modulbereich 193 GPa Zu 70,3 GPa. Der ASME Y14.5-2018 Die Markierung erleichtert die Montage der Gleitschienen ohne Unterlegscheiben.
Datenquelle: Machinery's Handbook, 31. Auflage.
4. Kann Aluminium 5052 Edelstahl 304 in Gehäusen für medizinische Wagen ersetzen?
Mit Alkohol gereinigte mobile Wagengehäuse bestehen aus 5052-H32 Aluminium; OP-Wagen, die Chloridnebel ausgesetzt sind, bestehen aus 304/316L Edelstahl. Die Dichte sinkt von 7,93–8,00 g/cm³ Zu 2,68 g/cm³während die Leitfähigkeit ansteigt 16.2 Zu 138 W/(m·K)Das Flottenmanagement verweist auf das Projekt #MED-2026-104B, bei dem die eloxierten Aluminiumgehäuse die Anforderungen erfüllten. ISO 13485:2016 Prüfung.
Datenquelle: LS Manufacturing Projekt #MED-2026-104B.
5. Welchen Zweck hat die chemische Passivierung von Edelstahlgehäusen nach dem Blechschneiden?
Hinsichtlich Wie schützt die Passivierung Edelstahl? Bei Gehäusen wird freies Oberflächeneisen entfernt, um die Neubildung einer stabilen 1–3 nm Chromoxidschicht mittels Zitronensäure gemäß ASTM A967 zu ermöglichen. 316L Edelstahl bildet seine Chromschicht erst nach dem Blechschneiden. 5052-H32 Aluminium besitzt keine Selbstheilungseigenschaften. ASTM B117-19 Stichproben bei LS Manufacturing zeigen Filmkontinuität auf 316L Edelstahl vor dem Versand.
Datenquelle: Dokumentation zur Norm ASTM A967.
6. Wie kann man schnell entscheiden, ob Edelstahl oder Aluminium für ein neues Gehäuse geeignet ist?
Die Desinfektionsanforderungen und das Nutzlastgewicht bestimmen die Auswahl des neuen Gehäusematerials; die Routing-Logik ist im obigen Entscheidungsbaum dargestellt. Anforderungen an die Chloridreinigung und das Gewicht sprechen für Edelstahl. 304/316LMobilitätswagen und Prototypen in Kleinserien deuten hingegen darauf hin, dass 5052-H32 Aluminium. Projekt #MED-2026-104B verkürzte die Lieferzeit des Endoskopiewagens von 12 Zu 7 TageDie
Zusammenfassung
Die Konstrukteure laden ihre 3D-/2D-Skizzen hoch und erhalten einen Routenvergleich sowie eine DFM-Analyse mit Reaktionszeiten von maximal zwei Stunden, um die Validierungspläne zu gewährleisten. Die Biegetoleranzgrenzen, ASME Y14.5 Die geometrische Bemaßung und Tolerierung sowie das Elektropolierverfahren bedürfen weiterer Diskussionen.
Das Beschaffungsteam nimmt über die gebührenfreie Nummer Kontakt zu den Spezialisten für Prozessprüfung auf. +86 185 6675 9667 oder die E-Mail-Adresse des technischen Supports info@lsrpf.comDie