日本語



TL;DR: の 板金の K ファクター は、自動車産業で使用される金属を曲げるときに中立軸の位置を決定するために使用される無次元定数です。板金の変形物理学を使用して、調整された曲げ許容値の計算を提供し、精度の許容差を維持します。 ±0.05mm。
若手の購買専門家やエンジニアリング研修生の場合、自動車部品のフラット ブランク パターンを作成すると、予期しない寸法の不正確さや裂け目の形成が発生する可能性があります。実際には、正確なベースラインを決定するには、 板金曲げ加工 ツールを定期的に調整することなく、正しいデジタル 3D シートがプレス ブレーキの金属変位に対応できるようになります。この簡単なガイドでは、経験に基づいた自動車の曲げルールとともに、中立層の力学の基本を取り上げます。
重要なポイント
- K ファクターは、中立軸の動きの比率です。 シートが曲がったときのひずみ中立面の変位を測定します。一般的な自動車材料の場合、通常は次のように収束します。 0.25~0.50。
- 最小曲げ半径は引裂き防止線です。 結果として得られる内側半径は通常、次のように制限されます。 1.0T~3.0T(T=シートの厚み) 外側の繊維が臨界伸び点を超えないようにします。
- 精度は推定ではなく校正によって保証されます。 材料の真の変位を補正することにより、成形寸法公差は常に±0.05 mm 以内の精度に保たれます。
- 形状を決める曲げ加工:エアベンディング そして 底曲げ 金型の相互作用に関する特性が全く異なるため、スプリングバックやY係数の補正係数が変わります。
このガイドの著者について
このガイドの著者は次のとおりです グロリア氏は、ラピッド プロトタイピングおよびアジャイル製造の専門家として働いています。 LSマニュファクチャリング。精密エンジニアリングとスタンピング成形性における 15 年以上の経験を持つ Gloria は、材料の塑性流動の仕組みを理解し、初期の段階から決定論的な設計ルールに変換することを専門としています。 製造容易性を考慮した設計 (DFM)。この記事のすべての形状方程式と成形プロセスの制約は、LS 製造スタンピング プロセス技術委員会によって検証されています。グロリアのエンジニアリング知識について詳しくは、彼女の LinkedIn ページをご覧ください。LinkedIn でグロリアのエンジニアリングに関する洞察をフォローしてください
自動車プレス成形における板金 K ファクターとは何ですか?
の 板金の K ファクター 曲げの過程での元の板厚に対する中立軸の位置の単位のない分数です。
- ひずみダイナミクス: 『機械ハンドブック』(第 30 版、第 25 章) の曲げ力学の章で説明されているように、シートの外面は長くなって薄くなり、内面は短くなって厚くなります。
- ニュートラルプレーンシフト: この動きにより、中立面 (ひずみゼロ) が厚さの中点から曲線の内側部分に移動します。
- 典型的な値: 実際の測定値は次の範囲にあります。 0.25と0.50。
- 応用: 正確な板金 K ファクターを習得することは、正確なフラット ブランクの長さを計算して、信頼性の高い ±0.05 mm の成形公差を達成するために不可欠です。
物理的な類似性と影響要因
説明のために、シートの厚さの中央を走る鉄道の線路のような中立軸を考えることができます。
- 曲げる前は、 0.50T。
- プレスブレーキが閉じると、円弧の外側は内側よりも大きく移動する必要があるため、線路床は曲線の内側に移動します。
重要なポイント: K は材料固有の特性ではなく、材料、工具、曲げ形状の相互作用の結果です。
関連する Y 因子: k 因子と y 因子を理解する
もう 1 つの密接に関連したアイデアは、次の方程式で表される Y 係数です。
Y = K × (π / 2) ≈ K × 1.571
- 役割: K は中立軸の位置を示しますが、Y はシート メタルのフラット パターンの曲げ許容値と曲げ控除式の両方に組み込まれます。
- クロスチェック基準: 軟鋼の典型的な 90 度のエアベンドの Y 係数値 0.50 は、次の値に相当します。 K = 0.318、ベンダーがどのように導出されたかについての説明なしで曲げテーブルを提供しているかどうかを確認する重要な項目です。
参考文献:機械ハンドブック、第 30 版、第 25 章 (曲げの力学)。
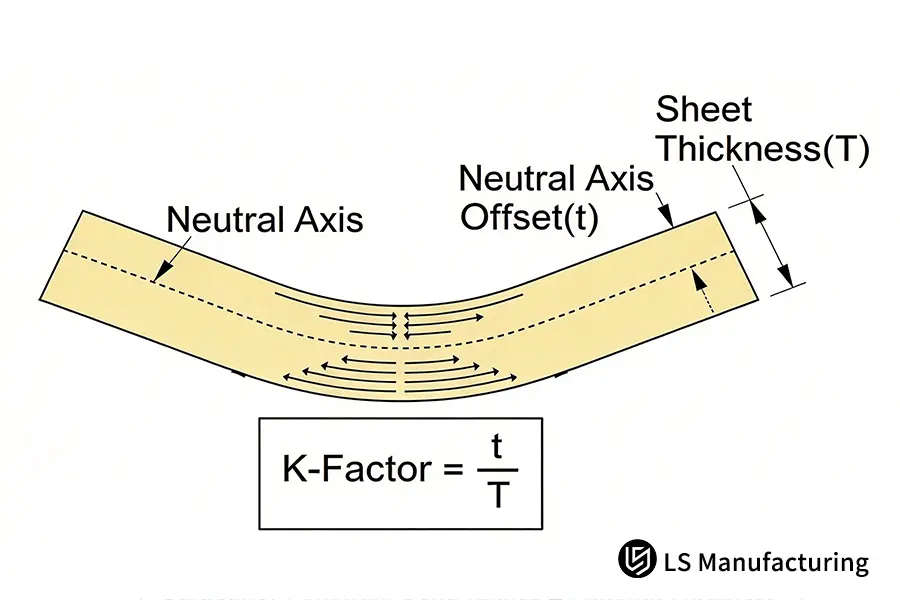
図 1: 中立軸変位の断面力学と板金 K ファクター (K = t / T) の計算式。
構造ブラケットの最小曲げ半径はどれくらいですか?
の 最小曲げ半径 は、外面の伸びが材料の臨界引裂限界を超える前に作成できる構造曲げの最小内側半径です。に従って、 ASMインターナショナル 金属成形不良の基準パンチノーズ半径が最小曲げ半径よりも小さいと、外側繊維の伸びが伸び限界を超え、粒界の微小な裂け目が発生します。冷間圧延軟鋼スタンピングおよび構造用 アルミニウムスタンピング、工学的に安全な内側の曲げ半径は通常、 1.0T~3.0T 以下の部品の疲労臨界断面粗さを維持する板金の厚さ Ra1.6μm。
これに関する経験則は単純です。シート メタルが薄ければ薄いほど半径は小さくなりますが、半径と厚さの比率は同じままです。半径 1.0T で曲げられた 2.0mm のシートメタルには、 2.0mm 内半径、a 3.0mm 1.0T で曲げた板金には 3.0mm の半径が必要になります。材料によって異なる唯一のことは下限です。延性のある金属では 1.0T が許容されますが、析出硬化金属では 1.0T が必要となります。 2.5Tまたは3.0T。
結晶粒構造のもう 1 つの側面は結晶粒の方向です。これは、部品があるブランク ロットでは合格しても、別のロットでは亀裂が原因で不合格となる最も一般的な原因です。
結晶粒方向に対する金属の曲げ感度
- 圧延方向に合わせた曲げ線 (結晶角 0°): 横方向の延性が低いため、内半径を 2.5T より大きくしてください。
- 圧延方向に垂直な曲げ線 (結晶粒角 90°): 最適な延性により、1.0T という小さな内径が可能になります。
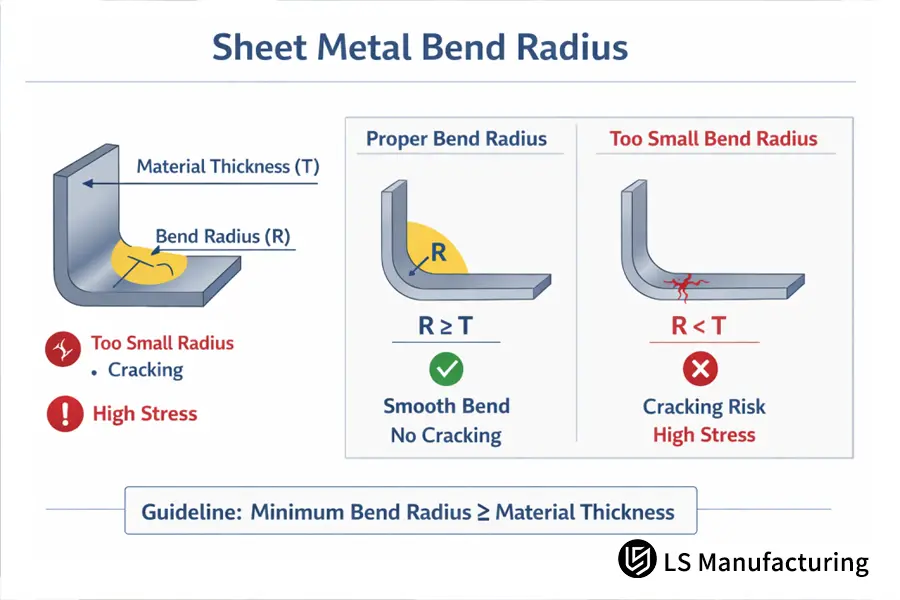
図 2: 応力集中と外側繊維の破損を排除するための安全な最小曲げ半径ルール (R≥T)。
要約すれば、 木目の方向によって、ベンドが木目に沿って機能するか、木目に反して機能するかが決まります。曲げ線が粒子の配向と平行である場合、曲げは巻かれた繊維の短手方向の伸びを要求します。これが、木材が木目に沿ってではなく、木目に沿って割れてしまう理由です。したがって、90°での結晶粒の配置はオプションと考えるべきではありませんが、小半径の曲げには必要です。
次の表は 4 つのキーを比較しています。 自動車板金 彼らの全体にわたって 成形性の限界、 典型的な K ファクターの範囲、およびエアベンディングへの適合性:
|
材質の種類とグレード |
推奨最小曲げ半径(R) |
典型的な K ファクター範囲 |
主要な塑性変形の特徴 |
典型的な自動車構造用途 |
|
冷間圧延軟鋼(SPCC/DC01) |
1.0T |
0.38~0.44 |
優れた延性、低スプリングバック、安定した塑性流動 |
シャーシ位置決めブラケット、インパネ取付フレーム |
|
アルミニウム(6061-T6) |
2.5T~3.0T |
0.40~0.46 |
高い降伏強度、制限された伸び、外表面の応力集中に対する感度が非常に高い |
バッテリートレイ補強ビーム、軽量クラッシュビームメンバー |
|
深絞りアルミ(5052-H32) |
1.0T~1.5T |
0.35~0.42 |
良好な延性と適度な加工硬化、自然な半径変化 |
バッテリーモジュールセパレーターハウジング、冷却プレートブラケット |
|
高張力低合金鋼(HSLA 350) |
2.0T~2.5T |
0.42~0.48 |
大幅な弾性回復、顕著な中立軸シフトにはスプリングバック角度の計算が必要 |
サスペンションコントロールアーム取り付けシート、Bピラーエネルギー吸収ライナー |
要約すると、延性の高い軟鋼は最小の曲げ半径を実現できますが、次のような合金は曲げ半径を最小にすることができます。 6061-T6 高強度の製品は、微小引張破壊を防ぐために大きな安全半径に対応する必要があります。この表は、1 つの K ファクターでは不十分である理由を示しています。これは、さまざまな材料が中立面をさまざまな範囲で移動させるため、独自のフラット パターンを持つ必要があるためです。
参考文献: ASM International 成形失敗ガイドライン。 ISO 2768-m 金属の一般公差。 LS 製造プロセス エンジニアリング データベース。
エンジニアは板金 DFM の K ファクターをどのように計算しますか?
板金の K ファクターは、一般的なソフトウェア テーブルではなく、物理的な曲げテスト クーポンを使用した経験的な逆算によって計算されます。 下 ISO 2768-m 標準では、曲げ許容値の式は次のように定義されます。 BA = π × (R + K × T) × (A/180)ここで、R は内側半径、T は板厚、A は曲げ角度です。エンジニアは、成形後に開発されたフランジの長さを三次元測定機 (CMM) で測定することにより、次のことを解決します。 K = ((180×BA)/(π×A)-R)/T。自動車用冷間圧延鋼およびアルミニウム合金の場合、一般的な検証値は、パンチ先端の形状と V ダイの開口幅に応じて 0.30 ~ 0.46 の間に収束します。
式は、K の値がツール固有である理由についても説明しています。 T と A が固定されている場合、内側半径 R が増加すると、中立軸と厚さの中間面の間の距離が増加し、K の値が 0.50 に近づきます。内側半径の減少により、K 値は 0.25 に近づきます。数学的に言えば、プレス ブレーキとスタンピング 金型の部品の同一の曲げに対して、K が同じ値を持つことはできません。なぜ?工具形状が K に埋め込まれているためです。
以下の参考 K ファクター シート メタル チャートは、実際の製造現場で使用するための校正されたベースライン値を示し、バッチ検証前の最初の開始点として機能します。
さまざまな材料および曲げモードに対する経験的な K ファクターの開始値。
|
材料 |
ベンドモード |
スターティングK |
Y 係数 (K × π/2) |
再計算する場合 |
|
SPCC / DC01 (1.0 ~ 3.0 mm) |
エアベンド90° |
0.40 |
0.63 |
新しい金型開口部または材料バッチ |
|
6061-T6 (2.0 ~ 4.0 mm) |
エアベンド90° |
0.42 |
0.66 |
新しいロットごとに木目と質が異なります |
|
5052-H32 (1.5 ~ 3.0 mm) |
エアベンド90° |
0.37 |
0.58 |
金型交換後 |
|
HSLA 350 (2.0 ~ 4.0 mm) |
ボトムベンド90° |
0.44 |
0.69 |
スプリングバック角度調整後 |
これは単なる参考情報です。材料の硬度レベル、V 形状、降伏強さが異なる材料のバッチにより、K が数パーセント変化し、この変化により重要な寸法が公差範囲外になる可能性があります。
参考文献: ISO 2768-m、金属の一般公差。機械ハンドブックに基づく曲げ展開計算方法。
Excel で作成された曲げチャートを検証するための経験的な 3 ステップ手順
ステップ1. 長方形の基準サンプルを採取し、デジタル マイクロメーターを使用して厚さ T を測定します。
ステップ2。 90°の基準曲げを適用し、ミツトヨの粗さ/輪郭測定システムを使用して、曲げ円弧のプロファイルと外縁を測定します。
ステップ3。 合計の曲げ展開の差を決定し、それを曲げ展開グラフの Excel スプレッドシートに入力します。
エアベンディングはボトムベンディングと機械的にどのように異なりますか?
1. 機械的拘束とスプリングバック
エアベンディングとボトムベンディングの違いは、下型による材料の機械的拘束とシートのプラスチック硬化のレベルにあります。
- エアベンディング: シートはパンチ先端と下型の 2 つの肩部に接触します。したがって、形成される内側の半径は V 開口部の幅に依存し、プロセスにはかなりのスプリングバックが伴います。
- 底部の曲げ: パンチは材料をダイの溝に押し込み、局所的な硬化を引き起こし、スプリングバックを軽減します。
- 意義: 接触の物理的な違いは、3D 開発の過程で K 因子と Y 因子の補正境界の基礎となります。
2. 量的な幾何学的差異
ベンド内のジオメトリにより、量的な違いが生じます。
- エアベンディング: 半径は V 開口幅の 6 分の 1 です。つまり、幅が 12 mm の場合、半径は 2.0 mm になります。
- 底部の曲げ: 成形される半径はパンチのノーズによって異なり、0.6T から 0.8T まで変化し、材料はこの半径内で硬化されます。
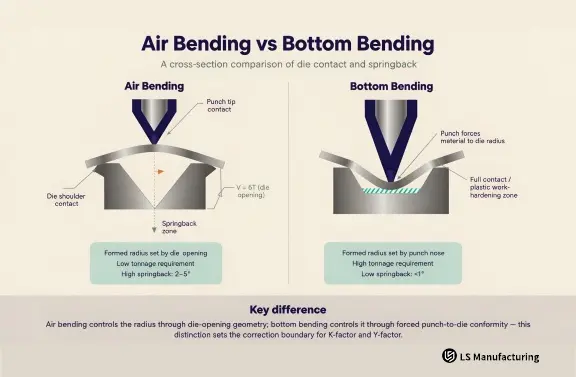
図 3: 工具とシートの相互作用と曲げ角度のクリアランス: (a) 空気曲げの急激なオーバーベンド ストローク。 (b) 底部曲げフルグルーブ適合。
3. Y 係数と累積誤差の影響
Y = K * (pi / 2) とすると、Y 係数は 2 つのアプローチ間の関係として機能します。
- 平坦長さの変化: 同じ曲げ角度を使用して、底面曲げの場合は 0.44、空気曲げの場合は 0.40 の K 値を使用して平坦な長さを決定すると、60 mm の脚では約 0.12 mm の平坦な長さにわずかな差が生じます。
- 公差の積み重ね: 6 回曲げられたブラケットでは、その差が積み重なり、組み立てに適合しない部品が生成されます。
重要なポイント: たとえ材料が同じであっても、底面曲げ部品のベンドテーブルをそのままエアベント部品に適用すべきではありません。
自動車板金の曲げルールによってスクラップが防止されるのはどのような場合ですか?
初期の DFM 設計中に標準化された自動車板金曲げルール (穴からエッジまでの距離、フランジの高さ、ベンドリリーフを定義) を適用すると、最初の工具のトライアウト前にスクラップを排除できます。
1. ベンドリリーフガイドライン: 制御不能な断裂の防止
エンジニアのメモ ベンドリリーフについて: 自動車のブラケットとスティフナーの設計において、ベンドリリーフとは、曲げ線と隣接する平らなエッジの交点に配置される長方形または切り込みのことです。適切な緩和がないと、横方向の引張応力により、隣接する材料に制御不能な引き裂きが発生します。亀裂を防ぐには、逃げの深さが内側の曲げ半径と材料の厚さを加えた値を超える必要があります。 (深さ≧R+T)ただし、レリーフの幅は少なくともシートの厚さに等しい必要があります。 (幅≧T)。初期のブランク設計時にこのシンプルな形状を組み込むことで、自動車のスタンピングスクラップの最も一般的な原因の 1 つが排除されます。
2. 特徴の近接性と 2T + R ルール
一般に信じられていることに反して、スクラップの最も一般的な原因は、半径が不十分であることではなく、ジオメトリを曲げの近くに置くことです。部品は曲げられる前にパンチングされているため、曲げ接線に対するパンチの位置に応じて材料が伸張または圧縮されるゾーン内に穴が配置されます。
したがって、2T + R ガイドラインは設計の問題であり、品質管理の問題ではありません。曲げに近づきすぎた穴を一度開けると、穴を元の位置に戻すことはできません。 LS Manufacturing Engineering のガイドラインによると、 パンチされたエッジと曲げの接線との間に少なくとも 2T + R の距離が必要です。
3. 複数の曲げにわたるデータム穴の安定性
複数の曲げがある複雑なブラケットでは、内側半径を従来の公差である ±0.05 mm 以内にロックすることで、バッチ内のアセンブリ基準穴の幾何学的シフトが 70% 以上減少します。
製造時に板金の曲げ亀裂を防ぐにはどうすればよいですか?
曲げ亀裂 外壁の引張ひずみを制御し、エッジのノッチ感度を下げることで、この問題を防ぐことができます。シートメタルの主な曲げ亀裂の原因には、臨界最小半径を下回って形成されること、曲げ線がコイルの圧延方向と平行に整列すること、バリ取りせずにせん断エッジに沿ってマイクロノッチが残ることなどが挙げられます。内側曲げ半径を1.5T以上に大きくし、ブランクレイアウトを圧延方向に対して45°~90°の位置に保ち、表面粗さ Ra1.6μm せん断エッジでは、繰り返し荷重がかかっても外側の粒界の微小亀裂が成長しないことが保証されます。
したがって、これは、亀裂の防止が 1 つの単一の制御設定ではなく、一連の 3 つの個別の制御であることを意味します。曲げ半径を大きくしても悪い粒子方向を修正することはできませんが、適切な粒子方向でもノッチのあるエッジを修復することはできません。
生産中に、それらはすべて一度にチェックされます。そのため、突然現れるクラックは、新しい材料バッチ、パンチの損傷、バリ取りステージの欠落など、そのうちの 1 つだけに問題がある傾向があります。
次のチェックリストは、製造プロセスで亀裂が発生したときに最初に実行する必要がある手順で構成されています。意図的に、変更を加えるという点で、ステップは最もコストの低いものから最もコストの高いものへと進みます。
表面の微小亀裂の修復処置
1. 振動仕上げ処理を実行します。 レーザーカット またはエッジの硬いマイクロスラグ層とバリを除去するためにエッジをブランキングします。
2. 曲げ部の外壁の瞬間的なひずみ速度を下げるために、V 開口部の広い金型を選択します。
3. 可能な場合は、部品の成形前ではなく、成形後に穴とスロットを作成するために、曲げてから機械加工する技術を使用します。
4. のために 高強度焼戻し材、受け取ったままの状態で亀裂が見られる場合は、T4 または焼きなまし焼き戻しを使用してください。 曲げ 曲げ加工後、人工時効処理により必要な硬度を回復します。
ここでトレードオフを観察してください。 熱処理により追加のプロセスが発生し、それに伴うリードタイムの遅延が発生しますが、クラックの問題は完全に排除され、亀裂の可能性が減少するだけです。 ひび割れ。 重要な安全部品の場合、スクラップと再加工を考慮すると、通常、それがより経済的な選択であることがわかりますが、決定は製造現場ではなく設計段階で行われるべきです。
参考文献: 平圧延ステンレス鋼製品に関する一般要件 ASTM A480。幾何寸法と公差 ISO 2768-m;フォーミングASMハンドブックVol. 16.
曲げルールが実際にどのように機能するか: LS Manufacturing の自動車用バッテリー ブラケットの例
重要なポイント
曲げ半径を大きくするだけでは亀裂は修正されません。半径、結晶粒方位、展開長さは同じ方程式内の相互に関連した要素であり、他を再計算せずに 1 つを調整すると、製造上の欠陥が部品上の別の場所に移動するだけです。
1. 初期の課題と根本原因
新エネルギー車のバッテリー トレイ用の 2.5 mm 6061-T6 アルミニウム補強ブラケットの初期設計段階で、2 つの重大な加工上の欠陥が明らかになりました。
- 表面および機能の欠陥: 位置決め穴の許容範囲外の軸方向の変位を伴う、外側の曲げ面に沿って形成された微小亀裂。
- 欠陥のある初期パラメータ: 元のフラット パターンでは、材料の圧延方向が無視され、±0.1 mm の一般公差が適用され、内側曲げ半径が 1.0T (2.5 mm) と指定されました。この値は、構造用アルミニウム合金の許容しきい値を大幅に下回っています。
2. エンジニアリングの調整とプロセスの最適化
LS Manufacturing のアプリケーション エンジニアリング チームは、材料と工具のパラメータを体系的に再調整することで欠陥を解決しました。
- 経験的 K ファクター テスト: カスタム金型を使用して特定の材料バッチに対して 90° 曲げ試験を実施し、正確な K ファクター 0.42 を測定しました。
- 半径補正: スプリングバック モデリングと破壊力学を活用して、耐荷重内側曲げ半径を 1.0T (2.5 mm) から業界標準の 2.5T (6.25 mm) に増加しました。
- 粒子の調整と補正: 一次曲げ線が圧延方向に対して垂直になるようにフラット パターンの方向を変更し、更新された展開長さに応じて曲げと除荷の補正を再計算します。
3. 生産実績と定量化された効果
これらの調整を実施することで、品質、リードタイム、コストが大幅に改善されました。
- 寸法精度: バッチ全体にわたって、曲げエッジの形状を ±0.05 mm の厳しい公差内に維持しました。
- 欠陥の削減: 表面の微小亀裂を完全に排除し、全体的なスクラップ/不良率を 16% から 4% に削減しました。
- 効率の向上: プロトタイプ開発を 14% 加速し、製造および開発の総経費を 9% 削減しました。
参考:自動車ブラケット曲げプロジェクト #AUTO-2026-083、LS Manufacturing 2025 ~ 2026 年の測定データセット (サンプル サイズ > 800 部品) から抽出。
よくある質問
以下に応答を示します。最初に定義形式で示し、次に応答の背後にある原則を示します。すべての数値は開始範囲形式で示されており、普遍的に適用できる仕様ではありません。
自動車鋼およびアルミニウムの通常の K ファクターの範囲はどれくらいですか?
一般的な冷間圧延軟鋼およびアルミニウム シート材料の通常の K ファクターは 0.25 ~ 0.50 の範囲です。これは、降伏強度、加工硬化指数、および下部ダイ開口部の形状に直接依存します。 LS Manufacturing の標準加工データベースでは、一般的なテーブルではなく、曲げ試験片を使用して計算されます。
材料の粒子の方向は最小曲げ半径にどのような影響を与えますか?
ベンディングロールにより、材料の粒子が互いに平行になります。曲げ軸が圧延方向と平行な場合、横方向の延性が低下し、外壁に亀裂が入りやすくなります。したがって、LS Manufacturing では、圧延方向に対してレイアウト角度を 90° または 45° にすることを推奨しています。
半径が大きいほど、常に自動組み立て時のクリアランスが向上することを意味しますか?
いいえ、半径が非常に小さいと応力集中が大きくなり、外側の繊維が破れたり、振動による疲労強度が低下したりするためです。 LS Manufacturing の専門家は通常、組み立て要件に応じて、可能な限り 1.0T 以上の滑らかな内側半径を使用するようアドバイスします。
同じ板金部品を曲げる場合に寸法公差が生じる理由は何ですか?
これらには、厚さ、降伏強度、および空気曲げにおけるスプリングバック角度の変動の小さな変化が含まれます。 LSマニュファクチャリングでは±0.05mmの精度管理と下型に動的厚み調整機構を搭載することで寸法公差を維持しています。
精密板金成形機構の概要
によって制御される中立軸の変位の法則を知る Kファクター そして 最小曲げ半径の科学的決定 自動車板金部品の組み立て時の干渉や疲労亀裂を回避するための基礎となります。の計算から導出された設計ジオメトリ 材料力学によりトライアウトの繰り返しが最小限に抑えられます デジタルから高精度の物理的な部品までの設計を保証します。
次の段階では、ルールを特定の図面に適用します。以下のクラスター専用のページでは、材料のランク付け、公差の使用、コンポーネントのプロトタイプと量産の違いなどの側面を比較および決定する際に、同じアプローチが使用されています。
関連するエンジニアリング ガイドと次の読書ステップ:
材質の比較: アルミニウム 6061-T6 と 5052: 板金製造プロジェクトにはどちらが最適ですか?
プロセスの比較: エアベンディングとボトムベンディング: 寸法精度と工具の摩耗の比較
フォーミング用語集
以下の短い定義は、このガイド全体で使用されているものであり、用語を初めて見る読者向けに書かれています。
|
学期 |
この記事で使用される定義 |
なぜそれが重要なのか |
|
Kファクター |
中立軸位置と板厚 T の無次元比 |
特定の曲げのフラットブランクの長さを決定します |
|
Yファクター |
K × (π / 2);曲げ許容値と曲げ控除条件を入力します |
マテリアルシフトをフラットパターン演算に接続 |
|
中立軸 |
曲げ中にひずみがゼロになる厚さ方向の層 |
そのシフトがKの物理的起源である |
|
最小曲げ半径 |
外面が裂ける前の最小安全内側半径 |
各材料の耐クラック限界を設定します |
|
曲げ代(BA) |
曲げのためにフラット パターンに余分な長さを追加 |
曲げ控除と合わせてブランクを定義します。 |
|
曲げ控除 |
平らな長さを得るために 2 本の脚の合計から長さを取り除きます。 |
Kを逆算するために三次元測定機で測定されるもの |
|
エアベンディング |
シートはパンチ先端と2つのダイショルダーのみに接触します |
低いトン数、より高いスプリングバック、V 開口部によって設定された半径 |
|
底曲げ |
パンチはシートをダイの溝に完全に接触させます |
より高いトン数、より低いスプリングバック、パンチノーズによって設定された半径 |
|
ベンドリリーフ |
曲げ線がフランジまたはフィーチャと交わる場所でノッチ カットを行います |
交差点での制御不能な引き裂きを防止します |
|
スプリングバック |
パンチ後退後の曲げ角度の弾性回復 |
パンチ角度とK値で補正する必要があります |
参考文献と技術情報源
- Machinery's Handbook、第 30 版、第 25 章 – 曲げ力学、曲げ展開方程式。
- ASM ハンドブック Vol. 16: 成形 – 成形モードの接触力学、スプリングバック。
- ASM インターナショナル – 金属成形の失敗 (最小曲げ半径、延性)。
- ISO 2768-m – 金属部品の直線寸法および角度寸法の一般公差。
- ASTM A480 – 平圧延ステンレスおよび耐熱鋼板、シートおよびストリップの一般要件。
- LS 製造スタンピングプロセス技術委員会 – 成形品の内部プロセスレビュー。
- LS Manufacturing の測定済みデータベース、プロジェクト番号 AUTO-2026-083、サンプル サイズ > 800 部品、2025 ~ 2026 年。