Русский



Вкратце: Он К-фактор листового металла Это безразмерная константа, используемая для определения положения нейтральных осей при гибке металла, применяемого в автомобильной промышленности. Используя физику деформации листового металла, она обеспечивает калиброванные расчеты припусков на изгиб для поддержания точных допусков. ±0,05 мм.
В случае с начинающими специалистами по закупкам и стажерами-инженерами, создание плоских заготовок для автомобильных деталей может привести к непредвиденным неточностям в размерах, а также к образованию разрывов. В действительности, определение точных базовых параметров для Гибка листового металла Это позволяет создавать корректные цифровые 3D-модели, соответствующие перемещению металла на листогибочном прессе, без постоянной корректировки оснастки. В этом простом руководстве изложены основы механики нейтрального слоя, а также эмпирические правила гибки в автомобилестроении.
Основные выводы
- K-фактор — это отношение перемещения по нейтральной оси: Он измеряет смещение нейтральной по деформации плоскости листа при его изгибе, и для типичных автомобильных материалов обычно сходится от от 0,25 до 0,50.
- Минимальный радиус изгиба соответствует линии, предотвращающей разрыв: Результирующий внутренний радиус обычно будет ограничен 1.0T-3.0T (T = толщина листа) чтобы внешние волокна не превысили свою критическую точку удлинения.
- Точность обеспечивается калибровкой, а не оценкой: Благодаря компенсации фактического смещения материала, допуск на размеры при формовании постоянно поддерживается в пределах точности ±0,05 мм.
- Форма определяется процессом гибки: гибка в воздухе. и изгиб дна Имеют совершенно разные характеристики взаимодействия с матрицей, поэтому изменяются коэффициенты упругого восстановления и коррекции Y-фактора.
Об авторе данного руководства
Автором данного руководства является... Глорияспециалист по быстрому прототипированию и гибкому производству в компании... LS ManufacturingОбладая более чем 15-летним опытом в области точного машиностроения и формуемости при штамповке, Глория специализируется на понимании механики пластического течения материала, чтобы преобразовать ее в детерминированные правила проектирования на ранних этапах. Проектирование с учетом технологичности производства (DFM)Все геометрические уравнения и ограничения процесса формования, представленные в этой статье, были проверены Техническим комитетом по процессу штамповки компании LS Manufacturing. Подробнее о знаниях Глории в области инженерии можно узнать на её странице в LinkedIn:Следите за публикациями Глории о инженерном деле в LinkedIn.
Что такое коэффициент K для листового металла при штамповке в автомобильной промышленности?
Он К-фактор листового металла представляет собой безразмерную долю расстояния от положения нейтральной оси до исходной толщины листа в процессе изгиба.
- Динамика деформации: Как поясняется в главе о механике изгиба в «Справочнике по машиностроению» (30-е издание, глава 25), внешняя поверхность листа удлиняется и истончается, тогда как внутренняя поверхность укорачивается и утолщается.
- Смещение нейтральной плоскости: Это движение смещает нейтральную плоскость (нулевую деформацию) от середины толщины к внутренней части кривой.
- Типичные значения: Фактический результат измерения находится в пределах 0,25 и 0,50.
- Приложение: Точное определение коэффициента K для листового металла имеет решающее значение для расчета точной длины плоской заготовки и достижения надежных допусков формовки ±0,05 мм.
Физическая аналогия и влияющие факторы
Для наглядности можно представить нейтральную ось как железнодорожное полотно, проходящее посередине толщины листа:
- До изгиба оно находится в положении 0,50Т.
- При закрытии листогибочного пресса внешняя сторона дуги должна переместиться на большее расстояние, чем ее внутренняя сторона, в результате чего железнодорожное полотно смещается на внутреннюю сторону кривой.
Главный вывод: коэффициент K не является неотъемлемым свойством материала, а скорее результатом взаимодействия материала, инструмента и геометрии изгиба.
Связанный с этим Y-фактор: понимание k-фактора и y-фактора
Ещё одна тесно связанная идея — это Y-фактор, описываемый уравнением:
Y = К × (π/2) ≈ К × 1,571
- Роль: В то время как K обозначает положение нейтральной оси, Y включается как в формулы расчета припуска на изгиб, так и в формулы расчета вычета при изгибе для разверток из листового металла.
- Стандарт перекрестной проверки: Значение Y-фактора 0,50 для типичного изгиба трубы на 90 градусов в низкоуглеродистой стали соответствует K = 0,318Это важная проверка, если поставщик предоставляет вам таблицу гибки без объяснения того, как она была получена.
Источники: Справочник по машиностроению, 30-е издание, глава 25 (механика изгиба).
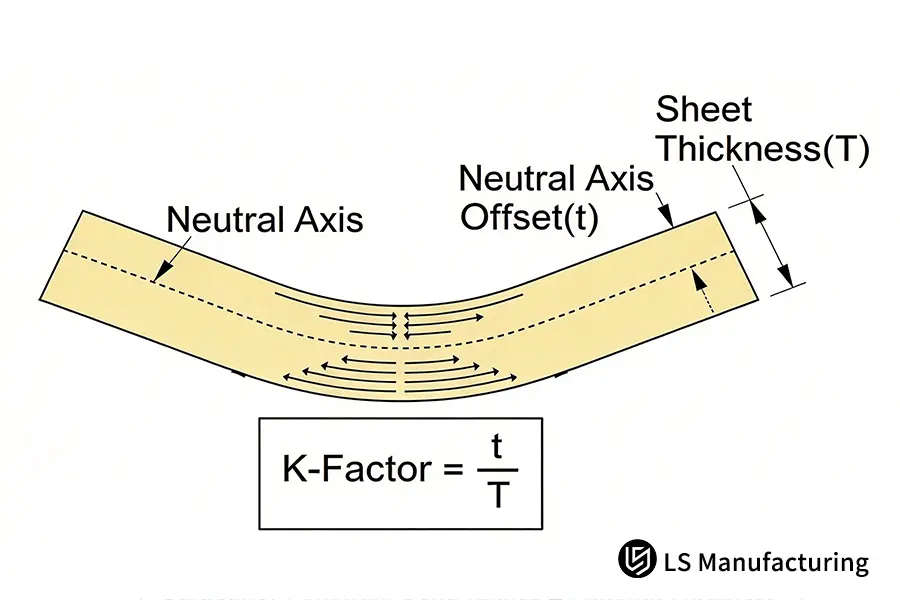
Рисунок 1: Механика поперечного сечения смещения нейтральной оси и формула для расчета коэффициента K листового металла (K = t / T).
Каков минимальный радиус изгиба для несущих кронштейнов?
Он минимальный радиус изгиба Это наименьший внутренний радиус изгиба конструкции, который можно выполнить до того, как удлинение внешней поверхности превысит критический предел прочности материала на разрыв. Согласно [формула] ASM International стандарт по отказам при формовке металлаЛюбой радиус закругления пуансона меньше минимального радиуса изгиба приводит к тому, что удлинение внешнего волокна превышает предел удлинения и вызывает межзеренные микроразрывы. В холоднокатаных штампованных изделиях из низкоуглеродистой стали и конструкционных изделиях. штампованные алюминиевые детали, безопасный для инженеров внутренний радиус изгиба обычно составляет от 1,0 Тл до 3,0 Тл толщина листового металла, которая обеспечивает критическую по усталости шероховатость детали ниже. Ra 1,6 мкм.
Здесь действует простое эмпирическое правило: чем тоньше листовой металл, тем меньше радиус, но соотношение радиуса к толщине остается неизменным. Для листа металла толщиной 2,0 мм, согнутого с радиусом 1,0 Т, потребуется... 2,0 мм внутренний радиус, а 3,0 мм Для гибки листового металла под нагрузкой 1,0 Т потребуется радиус 3,0 мм. Единственное различие между материалами заключается в нижнем пределе: для пластичного металла допустима нагрузка 1,0 Т, тогда как для металла, упрочненного осаждением, потребуется радиус 3,0 мм. 2,5 Тл или 3,0 Тл.
Другой аспект структуры зерна — это направление зерна, которое является наиболее распространенной причиной того, что деталь, прошедшая проверку в одной партии, выходит из строя в другой из-за растрескивания.
Чувствительность изгиба металла к направлению волокон
- Линия изгиба выровнена по направлению прокатки (угол зерна 0°): Низкая поперечная пластичность, поэтому необходимо увеличить внутренний радиус более чем на 2,5 Тл.
- Линия изгиба перпендикулярна направлению прокатки (угол зерна 90°): Оптимальная пластичность позволяет достичь малого внутреннего радиуса 1,0 Тл.
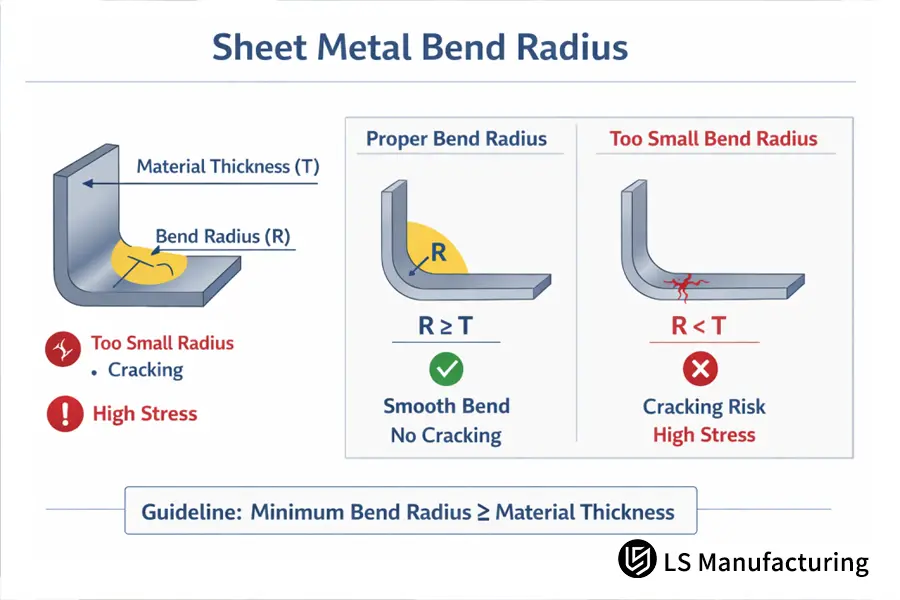
Рисунок 2: Правила безопасного минимального радиуса изгиба (R≥T) для устранения концентрации напряжений и разрушения наружных волокон.
В итоге, Ориентация волокон определяет, будет ли изгиб выполняться по направлению волокон или против них. Если линия изгиба параллельна направлению волокон, изгиб требует удлинения в коротком направлении прокатанных волокон. Именно поэтому кусок древесины трескается вдоль волокон, а не против них. Поэтому выравнивание волокон под углом 90° следует рассматривать не как необязательный, а как необходимый элемент для изгиба с малым радиусом.
В следующей таблице сравниваются четыре ключевых параметра. автомобильные листовые металлы по их пределы формуемоститипичный диапазоны K-фактораа также пригодность для изгибания в воздухе:
|
Тип и сорт материала |
Рекомендуемый минимальный радиус изгиба (R) |
Типичный диапазон K-фактора |
Ключевая особенность пластической деформации |
Типичное применение в автомобильной конструкции |
|
Холоднокатаная низкоуглеродистая сталь (SPCC / DC01) |
1.0Т |
0.38–0.44 |
Отличная пластичность, низкое упругое восстановление, стабильная пластическая текучесть |
Кронштейны для крепления шасси, рамки для крепления приборной панели. |
|
Алюминий (6061-T6) |
2,5Т–3,0Т |
0.40–0.46 |
Высокий предел текучести, ограниченное удлинение, высокая чувствительность к концентрации напряжений на внешней поверхности. |
Усиливающие балки для батарейных отсеков, легкие элементы противоударных балок. |
|
Глубокая вытяжка алюминия (5052-H32) |
1,0Т–1,5Т |
0.35–0.42 |
Хорошая пластичность с умеренным упрочнением при деформации и переходом к естественному радиусу. |
Корпуса разделителей батарейных модулей, кронштейны охлаждающей пластины. |
|
Высокопрочная низколегированная сталь (HSLA 350) |
2,0Т–2,5Т |
0.42–0.48 |
Значительное упругое восстановление, заметное смещение нейтральной оси, требует расчета угла упругого восстановления. |
Опоры крепления рычагов подвески, энергопоглощающие накладки на стойки B. |
В заключение, низкоуглеродистая сталь с высокой пластичностью позволяет использовать сталь с наименьшим радиусом изгиба, в то время как такие сплавы, как... 6061-Т6 При высокой прочности необходимо учитывать большой радиус безопасности, чтобы предотвратить микрорастяжения. В этой таблице показано, почему одного K-фактора недостаточно, поскольку разные материалы смещают нейтральную плоскость на разную величину и, следовательно, должны иметь свою собственную плоскую структуру.
Источники: Руководство ASM International по анализу причин разрушения при формовке; ISO 2768-м Общие допуски для металлов; база данных технологического процесса LS Manufacturing.
Как инженеры рассчитывают коэффициент K при проектировании листового металла с учетом технологичности производства (DFM)?
Коэффициент K для листового металла рассчитывается эмпирическим обратным методом с использованием физических образцов для испытаний на изгиб, а не стандартных таблиц программного обеспечения. Под ISO 2768-м В соответствии со стандартами, уравнение для расчета припуска на изгиб определяется следующим образом: BA = π × (R + K × T) × (А/180)где R — внутренний радиус, T — толщина листа, а A — угол изгиба. Измеряя длину образовавшегося после формовки фланца на координатно-измерительной машине (КИМ), инженеры вычисляют... K = ((180×BA)/(π×A)-R)/TДля холоднокатаной стали и алюминиевых сплавов, используемых в автомобильной промышленности, типичные подтвержденные значения находятся в диапазоне от 0,30 до 0,46 в зависимости от геометрии наконечника пуансона и ширины V-образного отверстия матрицы.
Формула также объясняет, почему значение K зависит от типа инструмента. При фиксированных значениях T и A увеличение внутреннего радиуса R увеличивает расстояние между нейтральной осью и плоскостью средней толщины, приближая значение K к 0,50; уменьшение внутреннего радиуса приближает значение K к 0,25. Математически говоря, K не может иметь одинаковое значение при одинаковом изгибе детали на листогибочном прессе и в штамповочных матрицах. Почему? Потому что геометрия инструмента заложена в K.
Приведенная ниже таблица эталонных значений коэффициента k для листового металла содержит калиброванные базовые значения для практического использования в цеху и служит отправной точкой перед проверкой партии:
Эмпирические начальные значения K-фактора для различных материалов и режимов изгиба.
|
Материал |
Режим изгиба |
Начальная буква К |
Y-фактор (K × π/2) |
Когда следует пересчитывать |
|
SPCC / DC01 (1,0–3,0 мм) |
Воздушный изгиб 90° |
0.40 |
0.63 |
Открытие новой матрицы или новая партия материала |
|
6061-T6 (2,0–4,0 мм) |
Воздушный изгиб 90° |
0.42 |
0.66 |
Каждая новая партия отличается по составу зерна и закалке. |
|
5052-H32 (1,5–3,0 мм) |
Воздушный изгиб 90° |
0.37 |
0.58 |
После замены штампа |
|
HSLA 350 (2,0–4,0 мм) |
Нижний изгиб 90° |
0.44 |
0.69 |
После любой регулировки угла упругого возврата |
Это лишь ориентировочная информация. Различный уровень твердости материала, V-образная форма или партия материала с другим пределом текучести изменят K на несколько процентных пунктов, и это изменение может вывести критический размер за пределы допустимого диапазона.
Ссылки: ISO 2768-m, общие допуски для металлов; метод расчета развития изгиба основан на Справочнике по машиностроению.
Эмпирическая трехэтапная процедура проверки диаграммы изгибов, разработанная в Excel.
Шаг 1. Возьмите эталонный прямоугольный образец и измерьте его толщину T с помощью цифрового микрометра.
Шаг 2. Создайте опорный изгиб на 90° и измерьте профиль и внешний край дуги изгиба с помощью системы измерения шероховатости/контура Mitutoyo.
Шаг 3. Определите разницу в общем развитии изгиба и внесите ее в электронную таблицу Excel для построения диаграммы развития изгиба.
Чем механически отличается гибка в воздухе от гибки снизу?
1. Механические ограничения и упругое восстановление
Разница между гибкой на воздухе и гибкой снизу заключается в механическом ограничении материала нижней матрицей и степени пластического упрочнения листа:
- Управление воздухом: Лист контактирует с наконечником пуансона и двумя выступами нижней матрицы; следовательно, формируемый внутренний радиус зависит от ширины V-образного отверстия, и в процессе происходит значительное упругое восстановление.
- Изгиб нижней части: Пуансон вдавливает материал в канавку матрицы, вызывая локальное упрочнение и уменьшая упругое восстановление.
- Значение: Физическое различие в контакте становится основой для определения границы коррекции K-фактора и Y-фактора в процессе 3D-разработки.
2. Количественные геометрические разности
Количественная разница обусловлена геометрией изгиба:
- Управление воздухом: Радиус составляет одну шестую ширины V-образного отверстия, то есть, если ширина равна 12 мм, то радиус будет равен 2,0 мм.
- Изгиб нижней части: Формируемый радиус зависит от носовой части пуансона, которая может варьироваться от 0,6 до 0,8 Тл, и материал затвердевает в пределах этого радиуса.
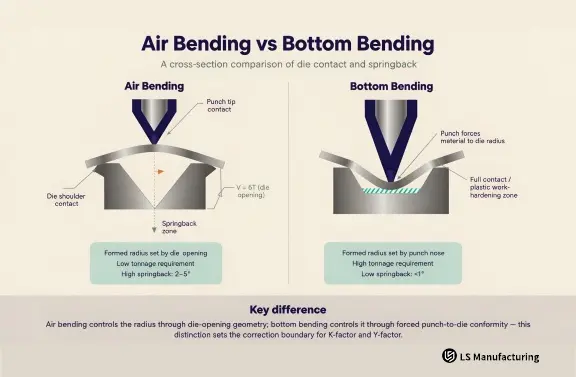
Рисунок 3: Взаимодействие инструмента с листом и зазор угла изгиба: (а) Острый перегиб при воздушном изгибе; (б) Полное соответствие канавке при нижнем изгибе.
3. Влияние Y-фактора и кумулятивных ошибок
Y-фактор служит связующим звеном между двумя подходами, учитывая, что Y = K * (pi / 2):
- Разница в длине плоского участка: Использование одного и того же угла изгиба для определения длины плоской части при значении K, равном 0,44 для изгиба снизу и 0,40 для изгиба в воздухе, приводит к небольшой разнице в длине плоской части примерно в 0,12 мм на ножке длиной 60 мм.
- Накопление допусков: В кронштейне, согнутом шесть раз, эти различия в сумме приводят к тому, что деталь не подходит к месту сборки.
Главный вывод: не следует применять таблицы гибки детали, изогнутой снизу, к детали, изогнутой в воздухе, даже если материал тот же.
В каких случаях правила гибки листового металла в автомобильной промышленности предотвращают образование брака?
Применение стандартизированных правил гибки листового металла в автомобильной промышленности на ранних этапах проектирования с учетом технологичности производства (DFM) — определяющих расстояние от отверстия до кромки, высоту фланца и степень снятия изгиба — позволяет исключить брак еще до первой проверки инструмента.
1. Рекомендации по снижению риска неконтролируемого разрыва связок.
Примечание инженера О компенсации изгиба: В конструкции автомобильных кронштейнов и ребер жесткости компенсация изгиба представляет собой прямоугольный или отрывной надрез, расположенный на пересечении линии изгиба и прилегающей плоской кромки. Без достаточной компенсации поперечное растягивающее напряжение вызывает неконтролируемое разрывание прилегающего материала. Для предотвращения растрескивания глубина компенсации должна превышать внутренний радиус изгиба плюс толщину материала. (Глубина ≥ R + T)при этом ширина рельефа должна равняться как минимум толщине листа. (Ширина ≥ T)Включение этой простой геометрической формы на этапе первоначального проектирования заготовки устраняет одну из наиболее распространенных причин брака при штамповке в автомобильной промышленности.
2. Близость признаков и правило 2T + R
Вопреки распространенному мнению, наиболее частой причиной брака является не недостаточный радиус, а расположение геометрической формы вблизи линии изгиба. Поскольку деталь была пробита до изгиба, отверстие будет расположено в зоне, где материал будет растягиваться или сжиматься в зависимости от положения пуансона относительно касательной линии изгиба.
Следовательно, правило 2T + R является вопросом проектирования, а не контроля качества, поскольку ничто не вернет отверстие на место, если оно было пробито слишком близко к изгибу. Согласно рекомендациям LS Manufacturing Engineering, Расстояние между пробитым краем и касательной к изгибу должно составлять не менее 2T + R.
3. Стабильность опорного отверстия при многократных изгибах
При изготовлении сложного кронштейна с множеством изгибов фиксация внутреннего радиуса в пределах стандартного допуска ±0,05 мм уменьшает геометрическое смещение базовых отверстий сборки в партии более чем на 70%.
Как предотвратить образование трещин при изгибе листового металла в процессе производства?
Изгиб трещин Этого можно избежать, контролируя растягивающее напряжение во внешней стенке и снижая чувствительность к надрезам на кромке. Основные причины образования трещин при изгибе листового металла включают образование трещин ниже критического минимального радиуса, выравнивание линий изгиба параллельно направлению прокатки рулона и образование микронадрезов вдоль срезанных кромок без удаления заусенцев. Увеличение внутреннего радиуса изгиба выше 1,5 Тл, поддержание расположения заготовки под углом 45°–90° к направлению прокатки и достижение шероховатости поверхности. Ra 1,6 мкм Срез на кромке обеспечит отсутствие роста микротрещин на внешних границах зерен при циклической нагрузке.
Таким образом, предотвращение образования трещин представляет собой серию из трех отдельных элементов управления, а не одну единственную настройку. Увеличение радиуса изгиба не сможет исправить неправильную ориентацию зерна, в то время как правильная ориентация зерна не сможет спасти надрезанный край.
В процессе производства все детали проверяются одновременно; поэтому трещина, появившаяся внезапно, как правило, указывает на проблему только с одной из них: новая партия материала, поврежденный пуансон или отсутствующий этап снятия заусенцев.
Приведенный ниже контрольный список содержит шаги, которые следует предпринять в первую очередь при появлении проблем в производственном процессе. Шаги намеренно расположены в порядке убывания стоимости вносимых изменений.
Меры по устранению поверхностных микротрещин
1. Провести вибрационную финишную обработку поверхности. лазерная резка или с помощью штамповки кромки, чтобы удалить твердый слой микрошлака и заусенцы на кромке.
2. Выберите матрицу с более широким V-образным отверстием, чтобы снизить мгновенную скорость деформации на внешней стенке изгиба.
3. В тех случаях, когда это возможно, используйте технологию гибки с последующей механической обработкой, чтобы отверстия и пазы были сделаны после формовки детали, а не до нее.
4. Для высокопрочные закаливающие материалыДля образцов, в которых видны трещины в исходном состоянии, рекомендуется использовать термообработку (T4) или отжиг. изгиб а затем, после изгиба, восстановить необходимую твердость путем искусственного старения.
Обратите внимание на компромисс, который здесь возникает: Термическая обработка вводит дополнительный процесс и, как следствие, задержку в сроках выполнения заказа, но полностью устраняет проблему трещин, в то время как она лишь снижает вероятность их появления. трещины. В случае с критически важными элементами безопасности обычно оказывается, что это более экономичный вариант, если учитывать брак и доработки, но решение следует принимать на этапе проектирования, а не в цеху.
Ссылки: Общие требования ASTM A480 к плоским прокатным изделиям из нержавеющей стали; Геометрические размеры и допуски ISO 2768-m; Справочник по формовке ASM, том 16.
Как на практике работают правила обхода ограничений: пример кронштейна для автомобильного аккумулятора от компании LS Manufacturing.
Основной вывод
Увеличение радиуса изгиба само по себе не устраняет растрескивание; радиус, ориентация зерен и длина изгиба — взаимосвязанные факторы в одном уравнении, и корректировка одного из них без пересчета других просто переместит производственные дефекты в другое место детали.
1. Первоначальные проблемы и первопричины
На начальном этапе проектирования усиливающего кронштейна из алюминия 6061-T6 толщиной 2,5 мм для лотка аккумуляторной батареи электромобиля были выявлены два критических технологических дефекта:
- Дефекты поверхности и элементов конструкции: Вдоль внешней поверхности изгиба образовались микротрещины, сопровождавшиеся выходом осевого смещения установочных отверстий за пределы допустимых значений.
- Неверные начальные параметры: Исходная плоская модель не учитывала направление прокатки материала, применяла общий допуск ±0,1 мм и задавала внутренний радиус изгиба 1,0T (2,5 мм) — значение значительно ниже допустимого порога для конструкционных алюминиевых сплавов.
2. Инженерные корректировки и оптимизация процесса
Команда инженеров-технологов компании LS Manufacturing устранила дефекты путем систематической перекалибровки параметров материала и оснастки:
- Эмпирическое тестирование K-фактора: Проведены испытания на изгиб под углом 90° для конкретной партии материала с использованием специальных штампов, в результате которых был измерен точный коэффициент K, равный 0,42.
- Коррекция радиуса: Использование методов моделирования упругого восстановления и механики разрушения позволило увеличить внутренний радиус изгиба, воспринимающий нагрузку, с 1,0 Тл (2,5 мм) до стандартного для отрасли значения в 2,5 Тл (6,25 мм).
- Выравнивание и компенсация волокон: Переориентировали развертку таким образом, чтобы основная линия изгиба проходила перпендикулярно направлению прокатки, пересчитав компенсацию разгрузки при изгибе в соответствии с обновленной длиной готового изделия.
3. Результаты производства и количественно измеримое воздействие
Внедрение этих скоординированных корректировок привело к существенному улучшению качества, сокращению сроков выполнения и снижению затрат:
- Точность размеров: Геометрия кромки изгиба поддерживалась в пределах жесткого допуска ±0,05 мм по всей партии.
- Снижение количества дефектов: Полностью устранены микротрещины на поверхности, а общий процент брака/дефектов снижен с 16% до 4%.
- Повышение эффективности: Ускорена разработка прототипов на 14%, а общие производственные и научно-исследовательские расходы снижены на 9%.
Ссылка: Проект по гибке автомобильных кронштейнов № AUTO-2026-083, взятый из набора данных измерений LS Manufacturing 2025–2026 (размер выборки >800 деталей).
Часто задаваемые вопросы
Ниже представлены ответы, сначала в виде определения, а затем в виде принципа, лежащего в основе ответа. Все числовые значения представлены в формате начального диапазона, а не в виде универсальных спецификаций.
Каков диапазон значений нормального коэффициента K для автомобильных сталей и алюминия?
Нормальные значения коэффициента K для распространенных холоднокатаных низкоуглеродистых сталей и алюминиевых листов находятся в диапазоне от 0,25 до 0,50. Это напрямую зависит от предела текучести, показателя упрочнения и геометрии нижнего отверстия матрицы. В базе данных стандартных технологических процессов LS Manufacturing он рассчитывается с использованием образцов для испытаний на изгиб, а не по общей таблице.
Какое влияние оказывает направление зерен материала на минимальный радиус изгиба?
В процессе гибки вальцы заставляют зерна материала располагаться параллельно друг другу. В случае, если ось гибки параллельна направлению прокатки, происходит снижение поперечной пластичности, и наружная стенка с большей вероятностью растрескивается; поэтому компания LS Manufacturing рекомендует устанавливать угол наклона вальцов либо на 90°, либо на 45° относительно направления прокатки.
Всегда ли больший радиус означает больший зазор при сборке автомобиля?
Нет, потому что очень малый радиус приводит к сильной концентрации напряжений, вызывая разрыв внешних волокон, а усталостная прочность снижается из-за вибрации. Специалисты LS Manufacturing обычно рекомендуют использовать гладкий внутренний радиус не менее 1,0 Тл, где это возможно, в соответствии с требованиями сборки.
Каковы причины возникновения допусков на размеры при гибке одинаковых деталей из листового металла?
К ним относятся небольшие изменения толщины, предела текучести и вариативности угла упругого восстановления при гибке в воздухе. В компании LS Manufacturing использование контроля точности ±0,05 мм и установка механизма динамической регулировки толщины на нижней матрице позволяют поддерживать допуск на размеры.
Краткое изложение механики точной формовки листового металла
Знание правил смещения нейтральной оси, контролируемого К-фактор и научное определение минимального радиуса изгиба становится основой для предотвращения помех при сборке и усталостного растрескивания в автомобильных компонентах из листового металла. Геометрия конструкции определяется на основе расчетов в Механика материалов минимизирует итерации испытаний. и обеспечивает проектирование детали от цифрового до высокоточного физического варианта.
Следующий этап включает применение правил к конкретному чертежу. На страницах, посвященных рассматриваемой ниже группе элементов, используется тот же подход при сравнении и принятии решений по таким аспектам, как ранжирование материалов, использование допусков и различия между прототипом и серийным производством компонента.
Связанные руководства по инженерным дисциплинам и рекомендации по дальнейшему чтению:
Сравнение материалов: Алюминий 6061-T6 против 5052: какой лучше всего подходит для вашего проекта по изготовлению изделий из листового металла?
Сравнение процессов: Воздушная гибка против гибки снизу: сравнение точности размеров и износа инструмента.
Глоссарий терминов, используемых при формировании
Приведённые ниже краткие определения используются во всём данном руководстве и предназначены для читателя, впервые сталкивающегося с этими терминами.
|
Срок |
Определение, используемое в данной статье |
Почему это важно |
|
фактор К |
Безразмерное отношение положения нейтральной оси к толщине листа T |
Определяет длину плоской заготовки для заданного изгиба. |
|
Y-фактор |
K × (π / 2); включает в себя припуск на изгиб и вычет на изгиб. |
Связывает перемещение материала с арифметическими операциями с плоским шаблоном. |
|
Нейтральная ось |
Слой по толщине, в котором деформация при изгибе равна нулю. |
Его сдвиг является физической причиной K. |
|
Минимальный радиус изгиба |
Наименьший внутренний радиус сейфа до разрыва внешней поверхности. |
Устанавливает предел прочности на растрескивание для каждого материала. |
|
Надбавка за наклон (BA) |
К плоской выкройке добавлена дополнительная длина для изгиба. |
Вместе с вычетом изгиба это определяет заготовку. |
|
вычет за изгиб |
Длина, вычтенная из суммы двух сторон для получения длины в плоском состоянии. |
Что измеряется на КИМ для обратного расчета K? |
|
Управление воздухом |
Лист контактирует только с наконечником пуансона и двумя плечами матрицы. |
Меньший тоннаж, больший отскок, радиус определяется V-образным отверстием. |
|
Изгиб нижней части |
Пуансон прижимает лист к канавке матрицы, обеспечивая его полное соприкосновение. |
Более высокая грузоподъемность, меньшее упругое восстановление, радиус задается штамповочным носом. |
|
Снятие напряжения в изгибе |
Вырез в месте соединения линии изгиба с фланцем или элементом конструкции. |
Предотвращает неконтролируемое разрывание в месте соединения. |
|
Спрингбэк |
Упругое восстановление угла изгиба после отвода пуансона |
Необходимо компенсировать угол пробивки и значение K. |
Ссылки и технические источники
- Справочник по машиностроению, 30-е издание, глава 25 – механика изгиба, уравнения развития изгиба.
- Справочник ASM, том 16: Формирование – контактная механика в режиме формования, упругое восстановление.
- ASM International – дефекты при формовке металла (минимальный радиус изгиба, пластичность).
- ISO 2768-m – общие допуски линейных и угловых размеров металлических деталей.
- ASTM A480 – общие требования к плоскому прокату из нержавеющей и жаропрочной стали в виде листов, пластин и полос.
- Технический комитет по процессу штамповки компании LS Manufacturing – внутренний анализ процесса, описанного в статье.
- База данных измерений предоставлена компанией LS Manufacturing, номер проекта AUTO-2026-083, размер выборки >800 деталей, 2025-2026 гг.