Italiano



TL;DR: IL fattore K della lamiera è una costante adimensionale utilizzata per determinare la posizione degli assi neutri durante la piegatura del metallo utilizzato nell'industria automobilistica. Utilizzando la fisica della deformazione della lamiera, fornisce calcoli calibrati della tolleranza di piegatura per mantenere tolleranze di precisione ±0,05 mm.
Nel caso dei professionisti degli acquisti junior e dei tirocinanti in ingegneria, la creazione di modelli piatti grezzi per parti automobilistiche rischia di creare imprecisioni dimensionali impreviste e formazioni di strappi. In realtà, determinare linee di base precise per piegatura della lamiera consente ai fogli 3D digitali corretti di corrispondere allo spostamento del metallo della pressa piegatrice senza costanti regolazioni negli utensili. Questa semplice guida evidenzia le basi della meccanica dello strato neutro, insieme alle regole empiriche di flessione automobilistica.
Punti chiave
- Il fattore K è il rapporto tra il movimento dell'asse neutro: misura lo spostamento del piano neutro alla deformazione della lamiera quando si piega e, per i materiali tipici delle automobili, solitamente converge da da 0,25 a 0,50.
- Il raggio minimo di curvatura è una linea antistrappo: il raggio interno risultante sarà solitamente limitato a 1.0T-3.0T (T= spessore della lamiera) in modo che le fibre esterne non superino il loro punto critico di allungamento.
- La precisione è garantita dalla calibrazione, non dalla stima: compensando il reale spostamento del materiale, la tolleranza dimensionale della formatura viene mantenuta costantemente entro una precisione di ±0,05 mm.
- Il processo di piegatura detta la forma: piegatura in aria E piegatura del fondo hanno caratteristiche completamente diverse per quanto riguarda l'interazione con lo stampo, quindi cambiano il ritorno elastico e il coefficiente di correzione del fattore Y.
Informazioni sull'autore di questa guida
Questa guida è stata scritta da Gloria, che lavora come esperto di prototipazione rapida e produzione agile presso Produzione LS. Con oltre 15 anni di esperienza nell'ingegneria di precisione e nella formabilità dello stampaggio, Gloria è specializzata nella comprensione della meccanica del flusso plastico del materiale al fine di trasformarlo in regole di progettazione deterministiche attraverso le prime fasi Progettazione per la producibilità (DFM). Tutte le equazioni geometriche e i vincoli del processo di formatura in questo articolo sono stati verificati dal comitato tecnico del processo di stampaggio di produzione LS. Maggiori informazioni sulle conoscenze ingegneristiche di Gloria dalla sua pagina LinkedIn:Segui Engineering Insights di Gloria su LinkedIn
Qual è il fattore K della lamiera nella formatura della pressa automobilistica?
IL fattore K della lamiera è la frazione priva di unità della posizione dell'asse neutro sullo spessore originale della lamiera durante la piegatura.
- Dinamica della deformazione: Come spiegato nel capitolo sulla meccanica della piegatura del Manuale delle Macchine (30a edizione, capitolo 25), la superficie esterna della lamiera viene allungata e assottigliata, mentre la superficie interna viene accorciata e ispessita.
- Spostamento del piano neutrale: Questo movimento sposta il piano neutro (deformazione zero) dal punto medio dello spessore alla parte interna della curva.
- Valori tipici: La misurazione effettiva rientra nel mezzo 0,25 e 0,50.
- Applicazione: Padroneggiare il fattore K preciso della lamiera è essenziale per calcolare con precisione la lunghezza del pezzo grezzo piatto e ottenere tolleranze di formatura affidabili di ±0,05 mm.
Analogia fisica e fattori che influenzano
A titolo illustrativo, si può pensare all'asse neutro come alla massicciata ferroviaria che corre al centro dello spessore della lamiera:
- Prima di piegarsi, giace a 0,50T.
- Con la chiusura della pressa piegatrice, il lato esterno dell’arco deve spostarsi di una distanza maggiore rispetto al suo lato interno, quindi la massicciata della ferrovia si sposta verso il lato interno della curva.
Punti chiave: K non è una proprietà intrinseca del materiale ma piuttosto il risultato dell'interazione tra materiale, utensileria e geometria di piegatura.
Il fattore Y correlato: comprendere il fattore k rispetto al fattore y
Un'altra idea strettamente correlata è il fattore Y, descritto dall'equazione:
Y = K × (π / 2) ≈ K × 1,571
- Ruolo: Mentre K indica la posizione dell'asse neutro, Y è incorporato sia nella tolleranza di piega che nelle formule di detrazione della piega per i modelli piatti in lamiera.
- Norma di controllo incrociato: Il valore del fattore Y pari a 0,50 per una tipica curvatura in aria di 90 gradi in acciaio dolce corrisponde a K = 0,318, un importante controllo incrociato se il fornitore fornisce una tabella di piegatura senza alcuna spiegazione su come è stata ricavata.
Riferimenti: Manuale delle macchine, 30a edizione, capitolo 25 (meccanica della piegatura).
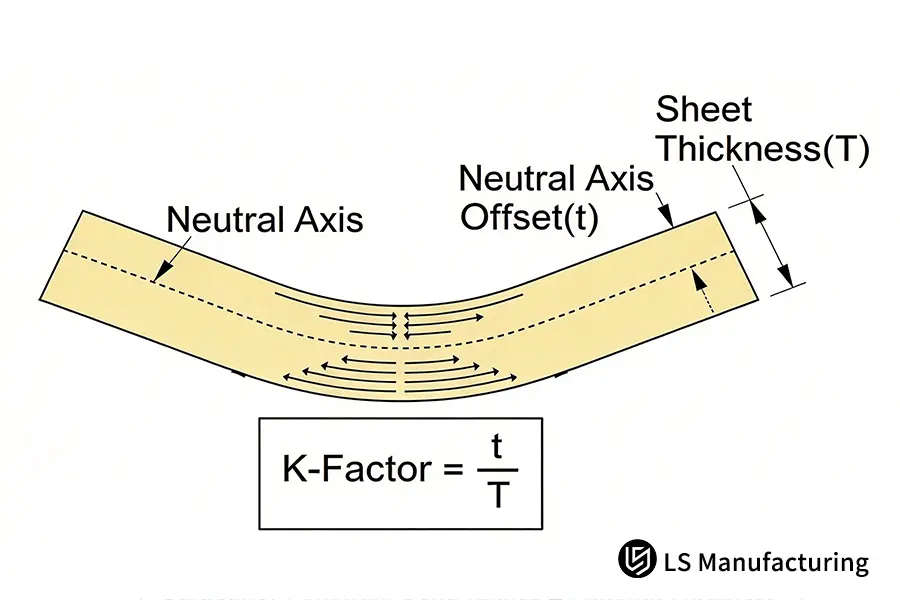
Figura 1: Meccanica in sezione trasversale dello spostamento dell'asse neutro e formula per il calcolo del fattore K della lamiera (K = t / T).
Qual è il raggio minimo di curvatura per le staffe strutturali?
IL raggio minimo di curvatura è il raggio interno minimo di una piega strutturale che può essere realizzata prima che l'allungamento della superficie esterna superi il limite critico di lacerazione del materiale. Secondo il ASM Internazionale standard sui guasti dovuti alla formatura dei metalli, qualsiasi raggio della punta del punzone inferiore al raggio di curvatura minimo fa sì che l'allungamento della fibra esterna superi il limite di allungamento e provoca microlacerazioni intergranulari. In frantumi e strutturali di acciaio dolce laminato a freddo stampaggi in alluminio, il raggio di curvatura interno sicuro per l'ingegneria è solitamente da 1,0 T a 3,0 T dello spessore della lamiera che mantiene la rugosità della sezione critica a fatica della parte sottostante Ra 1,6 μm.
La regola pratica è semplice: più sottile è la lamiera, minore è il raggio, ma il rapporto tra raggio e spessore rimane lo stesso. Sarebbe necessaria una lamiera da 2,0 mm piegata con un raggio di 1,0 T 2,0 mm raggio interno, a 3,0 mm la lamiera piegata a 1,0 T richiederebbe un raggio di 3,0 mm. L'unica cosa che varia tra i materiali è il limite inferiore: un metallo duttile consentirebbe 1,0 T, mentre un metallo indurito per precipitazione richiederebbe 2,5 T o 3,0 T.
L'altro aspetto della struttura dei grani è la direzione dei grani, che è di gran lunga la causa più comune del passaggio di un pezzo in un lotto grezzo ma del fallimento in un altro a causa della fessurazione.
Sensibilità alla flessione del metallo rispetto alla direzione delle venature
- Linea di piega allineata alla direzione di laminazione (angolo fibra 0°): scarsa duttilità trasversale, quindi aumentare il raggio interno maggiore di 2,5 T.
- Linea di piega perpendicolare alla direzione di laminazione (angolo fibra 90°): la duttilità ottimale consente un raggio interno ridotto di 1,0 T.
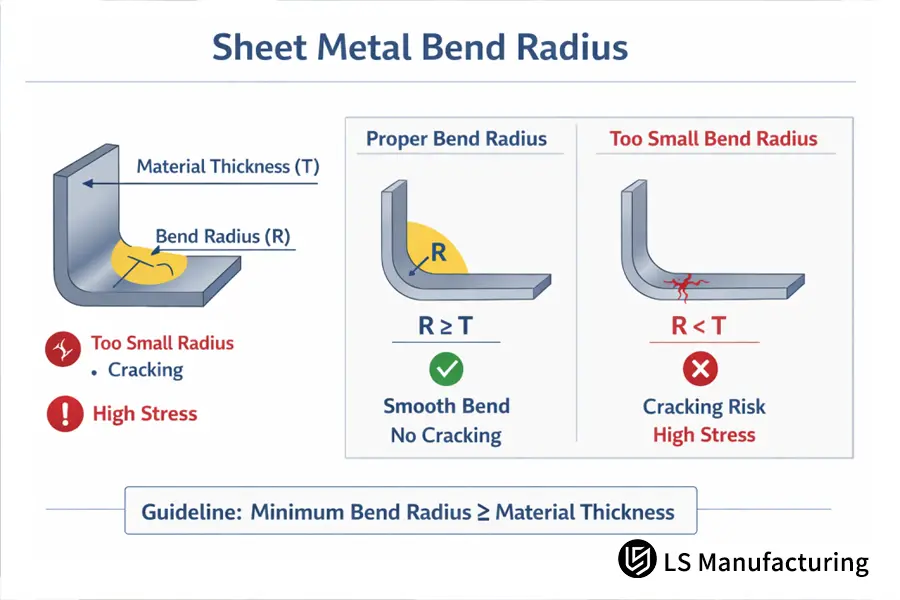
Figura 2: Regole del raggio di curvatura minimo sicuro (R≥T) per eliminare la concentrazione di stress e la frattura della fibra esterna.
In sintesi, l'orientamento delle venature determina se la piega funziona con o contro le venature. Se la linea di piega è parallela all'orientamento delle fibre, la piega richiede allungamento nella direzione corta delle fibre arrotolate. Questo è il motivo per cui un pezzo di legno si romperà lungo la linea delle venature anziché contro di essa. L'allineamento del grano a 90° non è quindi da considerarsi facoltativo, ma necessario per curvature a piccolo raggio.
La tabella seguente confronta quattro chiavi lamiere automobilistiche attraverso il loro limiti di formabilità, tipico Intervalli di fattori Ke idoneità alla piegatura in aria:
|
Tipo e grado del materiale |
Raggio di curvatura minimo consigliato (R) |
Intervallo tipico del fattore K |
Caratteristica chiave della deformazione plastica |
Tipica applicazione strutturale automobilistica |
|
Acciaio dolce laminato a freddo (SPCC / DC01) |
1,0 T |
0,38–0,44 |
Eccellente duttilità, basso ritorno elastico, flusso plastico stabile |
Staffe di posizionamento telaio, telai di montaggio quadro strumenti |
|
Alluminio (6061-T6) |
2,5T–3,0T |
0,40–0,46 |
Elevato limite di snervamento, allungamento limitato, elevata sensibilità alla concentrazione degli sforzi sulla superficie esterna |
Travi di rinforzo del vano batteria, elementi leggeri della trave di protezione |
|
Alluminio imbutito (5052-H32) |
1,0T–1,5T |
0,35–0,42 |
Buona duttilità con incrudimento moderato, transizione del raggio naturale |
Alloggiamenti dei separatori dei moduli batteria, staffe della piastra di raffreddamento |
|
Acciaio bassolegato ad alta resistenza (HSLA 350) |
2,0T–2,5T |
0,42–0,48 |
Un recupero elastico significativo, un marcato spostamento dell'asse neutro, richiede il calcolo dell'angolo di ritorno elastico |
Sedili con montaggio del braccio di controllo della sospensione, rivestimenti per l'assorbimento dell'energia del montante B |
Per riassumere, l'acciaio dolce con elevata duttilità può consentire il raggio di curvatura più piccolo mentre le leghe lo apprezzano 6061-T6 ad alta resistenza devono accogliere un ampio raggio di sicurezza per prevenire microfratture da trazione. Questa tabella dimostra perché un fattore K non è sufficiente perché materiali diversi spostano il piano neutro in misura diversa e quindi dovrebbero avere il proprio modello piatto.
Riferimenti: linee guida sulla rottura della formatura di ASM International; ISO 2768-m tolleranze generali per i metalli; Database di ingegneria dei processi di produzione LS.
In che modo gli ingegneri calcolano il fattore K nel DFM della lamiera?
Il fattore K della lamiera viene calcolato attraverso un calcolo empirico a ritroso utilizzando coupon fisici per prove di piegatura anziché tabelle software generiche. Sotto ISO 2768-m standard, l'equazione della tolleranza di piegatura è definita come BA = π × (R + K × T) × (A/180), dove R è il raggio interno, T è lo spessore della lamiera e A è l'angolo di piegatura. Misurando la lunghezza della flangia sviluppata dopo la formatura su una macchina di misura a coordinate (CMM), gli ingegneri risolvono il problema K = ((180×BA)/(π×A)-R)/T. Per l'acciaio laminato a freddo e le leghe di alluminio per il settore automobilistico, i valori tipici convalidati convergono tra 0,30 e 0,46 a seconda della geometria della punta del punzone e della larghezza di apertura della matrice a V.
La formula fornisce anche una spiegazione del motivo per cui il valore di K è specifico dell'utensile. Per T e A fissi, un aumento del raggio interno R aumenta la distanza tra l'asse neutro e il piano di medio spessore avvicinando il valore di K a 0,50; la diminuzione del raggio interno porta il valore K più vicino a 0,25. Matematicamente parlando, K non può avere lo stesso valore per la stessa piegatura del pezzo nella pressa piegatrice e negli stampi per stampaggio. Perché? Poiché la geometria dell'utensile è incorporata in K.
Il grafico di riferimento della lamiera del fattore k riportato di seguito fornisce valori di base calibrati per l'uso pratico in officina, che servono come punti di partenza iniziali prima della convalida del lotto:
Valori iniziali empirici del fattore K per diversi materiali e modalità di piegatura.
|
Materiale |
Modalità piega |
Iniziando K |
Fattore Y (K × π/2) |
Quando ricalcolare |
|
SPCC/DC01 (1,0–3,0 mm) |
Curva aria 90° |
0,40 |
0,63 |
Nuova apertura dello stampo o lotto di materiale |
|
6061-T6 (2,0–4,0 mm) |
Curva aria 90° |
0,42 |
0,66 |
Ogni nuovo lotto: grana e carattere variano |
|
5052-H32 (1,5–3,0 mm) |
Curva aria 90° |
0,37 |
0,58 |
Dopo un cambio di stampo |
|
HSLA 350 (2,0–4,0 mm) |
Piega inferiore di 90° |
0,44 |
0,69 |
Dopo qualsiasi regolazione dell'angolo del ritorno elastico |
Questo è solo un punto di riferimento. Un diverso livello di durezza del materiale, una forma a V o un lotto di materiale con un diverso carico di snervamento modificheranno K di diversi punti percentuali e questo cambiamento potrebbe portare la dimensione critica fuori dall'intervallo di tolleranza.
Riferimenti: ISO 2768-m, tolleranze generali per i metalli; metodo di calcolo dello sviluppo della piega basato sul Manuale delle Macchine.
Procedura empirica in tre fasi di convalida del grafico di piegatura sviluppato in Excel
Passaggio 1. Prendere un campione rettangolare di riferimento e misurare lo spessore T utilizzando un micrometro digitale.
Passaggio 2. Applicare una curva di riferimento di 90° e misurare il profilo e il bordo esterno dell'arco di piega utilizzando un sistema di misurazione di rugosità/contorno Mitutoyo.
Passaggio 3. Determinare la differenza nello sviluppo totale della piega e inserirla nel foglio di calcolo Excel del grafico di sviluppo della piega.
In che modo la piegatura in aria differisce meccanicamente dalla piegatura del fondo?
1. Vincoli meccanici e ritorno elastico
La differenza tra piegatura in aria e piegatura dal basso risiede nel vincolo meccanico del materiale con la matrice inferiore e nel livello di indurimento plastico della lamiera:
- Piegatura in aria: La lamiera entra in contatto con la punta del punzone e due spalle della matrice inferiore; pertanto, il raggio interno formato dipende dalla larghezza dell'apertura a V e il processo comporta un notevole ritorno elastico.
- Piegatura inferiore: Il punzone spinge il materiale nella scanalatura della matrice provocando così un indurimento locale e riducendo il ritorno elastico.
- Significato: La differenza fisica nel contatto diventa la base del confine di correzione del fattore K e del fattore Y durante il processo di sviluppo 3D.
2. Differenze geometriche quantitative
La geometria all'interno della curva fornisce la differenza quantitativa:
- Flessione dell'aria: Il raggio è un sesto della larghezza dell'apertura a V, il che significa che se la larghezza è 12 mm, il raggio sarà pari a 2,0 mm.
- Piegatura inferiore: Il raggio formato dipende dalla punta del punzone, che può variare da 0,6T a 0,8T, ed entro questo raggio il materiale viene indurito.
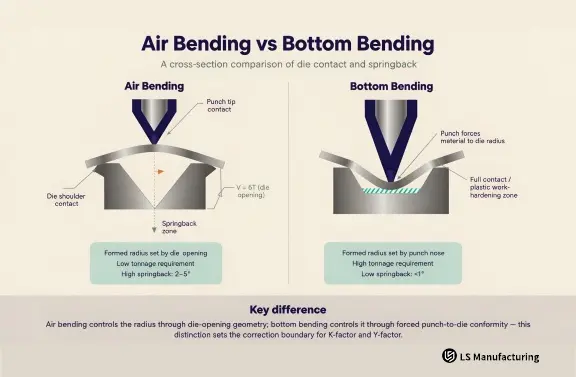
Figura 3: Interazione utensile-lamiera e distanza dell'angolo di piega: (a) Corsa acuta di piegatura in aria con piegatura in aria; (b) Conformità della scanalatura completa con flessione inferiore.
3. Impatto del fattore Y e degli errori cumulativi
Il fattore Y funge da collegamento tra i due approcci, dato che Y = K * (pi / 2):
- Variazione della lunghezza piatta: Utilizzando lo stesso angolo di piegatura per determinare la lunghezza piatta utilizzando un valore K di 0,44 per la piegatura inferiore e 0,40 per la piegatura in aria si ottiene una leggera differenza nella lunghezza piatta di circa 0,12 mm su una gamba da 60 mm.
- Accumulo di tolleranza: In una staffa che è stata piegata sei volte, le differenze si sommano per produrre un pezzo che non si adatta al suo assemblaggio.
Punti chiave: non si dovrebbero prendere le tavole di piega di un pezzo piegato sul fondo e applicarle a un pezzo piegato in aria anche quando il materiale è lo stesso.
Quando le regole di piegatura della lamiera automobilistica impediscono gli scarti?
Quando le regole standardizzate di piegatura della lamiera automobilistica vengono applicate durante le prime fasi della progettazione DFM, definendo la distanza tra foro e bordo, l'altezza della flangia e il rilievo di piega, gli scarti possono essere eliminati prima della prima prova dell'utensile.
1. Linee guida per la riduzione della piega: prevenzione dello strappo incontrollato
Nota dell'ingegnere sul rilievo di piega: nella progettazione di staffe e irrigidimenti per autoveicoli, un rilievo di piega è un intaglio rettangolare o a strappo posizionato all'intersezione di una linea di piega e di un bordo piatto adiacente. Senza un adeguato scarico, la tensione di trazione trasversale provoca uno strappo incontrollato nel materiale adiacente. Per evitare fessurazioni, la profondità del rilievo deve superare il raggio di curvatura interno più lo spessore del materiale (Profondità ≥ R + T), mentre la larghezza del rilievo dovrebbe essere pari almeno allo spessore della lamiera (Larghezza ≥ T). L'incorporazione di questa semplice geometria durante la progettazione iniziale del grezzo elimina una delle cause più comuni di scarti di stampaggio automobilistico.
2. Prossimità delle caratteristiche e regola 2T + R
Contrariamente alla credenza comune, la causa più frequente di scarto non è avere un raggio inadeguato ma mettere la geometria in prossimità della piega. Poiché la parte è stata punzonata prima di essere piegata, il foro si troverà all'interno della zona in cui il materiale verrà allungato o compresso a seconda della posizione del punzone rispetto alla linea tangente di piegatura.
Di conseguenza, la linea guida 2T + R è una questione di progettazione e non di controllo qualità poiché nulla rimetterà in posizione il foro una volta che è stato perforato troppo vicino alla piega. Secondo le linee guida di LS Manufacturing Engineering, lì dovrebbe esserci una distanza di almeno 2T + R tra il bordo punzonato e la tangente della piega.
3. Stabilità del foro di riferimento attraverso più piegature
Su una staffa complessa con piegature multiple, il bloccaggio del raggio interno entro una tolleranza convenzionale di ±0,05 mm riduce lo spostamento geometrico dei fori di riferimento dell'assieme nel lotto di oltre il 70%.
Come prevenire le crepe da piegatura della lamiera nella produzione?
Piegare le crepe può essere prevenuto controllando la tensione di trazione nella parete esterna e riducendo la sensibilità all'intaglio sul bordo. Le principali cause delle cricche da piegatura della lamiera includono la formazione di crepe al di sotto del raggio minimo critico, l'allineamento delle linee di piegatura parallele alla direzione di laminazione della bobina e il rilascio di micro-intagli lungo i bordi tagliati senza sbavature. Aumentando il raggio di curvatura interno oltre 1,5 T, mantenendo la disposizione del pezzo grezzo in una posizione a 45°–90° dalla direzione di laminazione e ottenendo una rugosità superficiale di Ra 1,6 µm nel bordo tranciato garantirà l'assenza di microfessure ai bordi esterni del grano sotto carico ciclico.
Ciò significa quindi che la prevenzione delle crepe è una serie di tre controlli individuali e non solo un'unica impostazione di controllo. L'aumento del raggio di curvatura non sarà in grado di correggere un cattivo orientamento delle venature, mentre un corretto orientamento delle venature non sarà in grado di recuperare un bordo dentellato.
Durante la produzione vengono controllati tutti contemporaneamente; ecco perché una crepa, che si presenta all'improvviso, tende ad essere un problema relativo a uno solo di essi: un nuovo lotto di materiale, un punzone danneggiato o una fase di sbavatura mancante.
La seguente lista di controllo è composta da passaggi che dovrebbero essere eseguiti inizialmente alla comparsa di crepe nel processo di produzione. Intenzionalmente, i passaggi vanno dal meno costoso al più costoso in termini di modifiche.
Azione correttiva per microfessurazioni superficiali
1. Eseguire un trattamento di vibrofinitura del taglio laser o bordo tranciato per eliminare lo strato duro di microscorie e bave sul bordo.
2. Scegliere una matrice con un'apertura a V più ampia per ridurre la velocità di deformazione istantanea sulla parete esterna della curva.
3. Nei casi in cui è possibile, utilizzare la tecnica del bend-then-machining per realizzare i fori e le asole dopo che la parte è stata formata e non prima.
4. Per materiali temperanti ad alta resistenza, che presentano crepe nella condizione di ricevimento, utilizzare T4 o rinvenimento ricotto flessione e quindi ripristinare la durezza richiesta tramite un processo di invecchiamento artificiale dopo la piegatura.
Osserva il compromesso qui: il trattamento termico introduce un processo aggiuntivo e un relativo ritardo nei tempi di consegna, ma elimina completamente il problema delle cricche, mentre riduce semplicemente la possibilità di crepe. Nel caso di componenti critici per la sicurezza, normalmente risulta essere la scelta più economica tenendo conto degli scarti e delle rilavorazioni, ma la decisione dovrebbe essere presa in fase di progettazione, non in officina.
Riferimenti: Requisiti generali ASTM A480 per prodotti laminati piatti in acciaio inossidabile; Dimensionamento e tolleranze geometriche ISO 2768-m; Manuale per la formazione dell'ASM vol. 16.
Come funzionano nella pratica le regole di piegatura: un esempio di staffa per batteria automobilistica tratto da LS Manufacturing
Core da asporto
Un raggio di curvatura maggiore da solo non risolve le fessurazioni; raggio, orientamento delle venature e lunghezza sviluppata sono fattori interconnessi nella stessa equazione e la regolazione di uno senza ricalcolare gli altri sposta semplicemente i difetti di fabbricazione altrove sulla parte.
1. Sfide iniziali e cause profonde
Durante la fase di progettazione iniziale di una staffa di rinforzo in alluminio 6061-T6 da 2,5 mm per un vano batteria per veicoli di nuova energia, sono emersi due errori critici di elaborazione:
- Difetti della superficie e delle caratteristiche: Formazione di microfessurazioni lungo il fronte di piega esterno, accompagnate da spostamento assiale fuori tolleranza dei fori di posizionamento.
- Parametri iniziali imperfetti: Il modello piatto originale ignorava la direzione di laminazione del materiale, applicava una tolleranza generica di ±0,1 mm e specificava un raggio di piegatura interno di 1,0 T (2,5 mm), un valore ben al di sotto della soglia consentita per le leghe di alluminio strutturali.
2. Adeguamenti tecnici e ottimizzazione dei processi
Il team di ingegneria applicativa di LS Manufacturing ha risolto i difetti ricalibrando sistematicamente i parametri del materiale e degli utensili:
- Test empirici del fattore K: Condotto test di piegatura a 90° sul lotto di materiale specifico utilizzando matrici personalizzate per misurare un fattore K esatto di 0,42.
- Correzione del raggio: Sfrutta la modellazione del ritorno elastico e la meccanica della frattura per aumentare il raggio di curvatura interno di carico da 1,0 T (2,5 mm) a 2,5 T (6,25 mm) standard del settore.
- Allineamento e compensazione della grana: Riorientato il modello piatto in modo che la linea di piegatura primaria fosse perpendicolare alla direzione di laminazione, ricalcolando la compensazione del carico di piegatura in base alla lunghezza sviluppata aggiornata.
3. Risultati della produzione e impatto quantificato
L’implementazione di questi aggiustamenti coordinati ha prodotto miglioramenti sostanziali in termini di qualità, tempi di consegna e costi:
- Precisione dimensionale: Mantenimento della geometria del bordo di piegatura entro una stretta tolleranza di ±0,05 mm in tutto il lotto.
- Riduzione dei difetti: Eliminazione completa delle microfessurazioni superficiali e riduzione del tasso complessivo di scarti/difetti dal 16% al 4%.
- Guadagni di efficienza: Accelerazione dello sviluppo dei prototipi del 14% e riduzione delle spese totali di produzione e sviluppo del 9%.
Riferimento: progetto di piegatura di staffe automobilistiche n. AUTO-2026-083, tratto dal set di dati misurati di LS Manufacturing 2025-2026 (dimensione del campione> 800 parti).
Domande frequenti
Di seguito sono riportate le risposte, presentate prima in formato definizione, seguite dal principio alla base della risposta. Tutti i valori numerici sono presentati nel formato dell'intervallo iniziale e non nelle specifiche universalmente applicabili.
Qual è l'intervallo del normale fattore K negli acciai e nell'alluminio per automobili?
I normali fattori K per i comuni acciai dolci laminati a freddo e i materiali in lamiera di alluminio variano tra 0,25 e 0,50. Ciò dipende direttamente dal carico di snervamento, dall'esponente di incrudimento e dalla geometria di apertura dello stampo inferiore. Nel database di elaborazione standard di LS Manufacturing, viene calcolato utilizzando i campioni di piega anziché una tabella generica.
Che effetto ha la direzione delle venature del materiale sul raggio minimo di curvatura?
I rulli di piegatura fanno sì che i grani del materiale siano paralleli tra loro. Nel caso in cui l'asse di flessione sia parallelo alla direzione di laminazione si avrà una riduzione della duttilità trasversale e sarà più probabile la fessurazione della parete esterna; LS Manufacturing suggerisce pertanto che l'angolo di disposizione sia di 90° o 45° rispetto alla direzione di laminazione.
Un raggio maggiore significa sempre un gioco migliore nell'assemblaggio di automobili?
No, perché un raggio molto piccolo porta ad una grande concentrazione di stress, causando la lacerazione delle fibre esterne e una diminuzione della resistenza alla fatica a causa delle vibrazioni. Gli esperti di LS Manufacturing normalmente consigliano di utilizzare un raggio interno liscio non inferiore a 1,0 T, ove possibile, in base ai requisiti di assemblaggio.
Quali sono le ragioni della tolleranza dimensionale quando si piegano le stesse parti in lamiera?
Includono piccoli cambiamenti nello spessore, nel carico di snervamento e nella variabilità dell'angolo di ritorno elastico nella flessione dell'aria. Presso LS Manufacturing, l'utilizzo del controllo di precisione di ±0,05 mm e l'installazione di un meccanismo di regolazione dinamica dello spessore sullo stampo inferiore mantengono la tolleranza dimensionale.
Riepilogo della meccanica di precisione della formatura della lamiera
Conoscere le regole dello spostamento dell'asse neutro controllato dal Fattore K e il determinazione scientifica del raggio minimo di curvatura diventa la base per evitare interferenze nell'assemblaggio e cricche da fatica nei componenti in lamiera del settore automobilistico. Geometria del progetto derivata dai calcoli in la meccanica dei materiali riduce al minimo le iterazioni di prova e garantisce la progettazione della parte da digitale a fisica altamente precisa.
La fase successiva prevede l'applicazione delle regole a un particolare disegno. Le pagine dedicate al cluster di seguito utilizzano lo stesso approccio nel confrontare e decidere su aspetti quali la classificazione dei materiali, l'utilizzo della tolleranza e le differenze nel prototipo rispetto alla produzione in serie del componente.
Guide tecniche correlate e passaggi di lettura successivi:
Confronto dei materiali: Alluminio 6061-T6 vs. 5052: qual è il migliore per il tuo progetto di fabbricazione di lamiere?
Confronto dei processi: Piegatura in aria e piegatura del fondo: precisione dimensionale e usura degli utensili a confronto
Glossario dei termini di formazione
Le brevi definizioni riportate di seguito sono quelle utilizzate in questa guida, scritte per un lettore che vede i termini per la prima volta.
|
Termine |
Definizione utilizzata in questo articolo |
Perché è importante |
|
Fattore K |
Rapporto adimensionale tra la posizione dell'asse neutro e lo spessore della lamiera T |
Determina la lunghezza del pezzo grezzo piatto per una determinata piega |
|
Fattore Y |
K×(π/2); inserisce i termini di tolleranza di piega e di detrazione di piega |
Collega lo spostamento del materiale all'aritmetica del modello piatto |
|
Asse neutro |
Lo strato attraverso lo spessore in cui la deformazione è pari a zero durante una curva |
Il suo spostamento è l'origine fisica di K |
|
Raggio minimo di curvatura |
Raggio interno sicuro più piccolo prima che la superficie esterna si strappi |
Imposta il limite antifessurazione per ciascun materiale |
|
Tolleranza di piegatura (BA) |
Lunghezza extra aggiunta al modello piatto per una piega |
Insieme alla detrazione della piega definisce il pezzo grezzo |
|
Deduzione della piega |
Lunghezza rimossa dalla somma di due gambe per ottenere la lunghezza piatta |
Ciò che viene misurato su una CMM per calcolare all'indietro K |
|
Flessione dell'aria |
Il foglio entra in contatto solo con la punta del punzone e due spalle della matrice |
Tonnellaggio inferiore, ritorno elastico più elevato, raggio impostato dall'apertura a V |
|
Piegatura del fondo |
Il punzone forza la lamiera a pieno contatto con la scanalatura della matrice |
Tonnellaggio maggiore, ritorno elastico inferiore, raggio impostato dal naso del punzone |
|
Rilievo della piega |
Taglio con intaglio nel punto in cui una linea di piega incontra una flangia o una lavorazione |
Previene lo strappo incontrollato all'incrocio |
|
Ritorno elastico |
Recupero elastico dell'angolo di piega dopo la retrazione del punzone |
Deve essere compensato nell'angolo del punzone e nel valore K |
Riferimenti e fonti tecniche
- Manuale delle macchine, 30a edizione, capitolo 25 – meccanica della flessione, equazioni di sviluppo della piega.
- Manuale ASM Volume 16: Formatura – meccanica del contatto in modalità formatura, ritorno elastico.
- ASM International – guasti durante la formatura dei metalli (raggio minimo di curvatura, duttilità).
- ISO 2768-m – tolleranze generali delle dimensioni lineari e angolari nelle parti metalliche.
- ASTM A480 – requisiti generali per lamiere, fogli e nastri di acciaio inossidabile laminato piatto e resistente al calore.
- Comitato tecnico del processo di stampaggio di produzione LS – revisione del processo interno dell'articolo.
- Database delle misurazioni di LS Manufacturing, numero di progetto AUTO-2026-083, dimensione del campione >800 parti, 2025-2026.