العربية



باختصار: ال معامل K للصفائح المعدنية هو ثابت لا بُعدي يُستخدم لتحديد موقع المحاور المحايدة عند ثني المعدن المستخدم في صناعة السيارات. باستخدام فيزياء تشوه الصفائح المعدنية، يوفر هذا البرنامج حسابات دقيقة لبدلات الانحناء للحفاظ على دقة التفاوتات التالية: ±0.05 مم.
بالنسبة لمهندسي المشتريات المبتدئين والمتدربين في الهندسة، قد يؤدي إنشاء نماذج مسطحة لقطع غيار السيارات إلى أخطاء غير متوقعة في الأبعاد، بالإضافة إلى تشققات. في الواقع، يُمكّن تحديد خطوط أساسية دقيقة لـ ثني الصفائح المعدنية من إنشاء نماذج ثلاثية الأبعاد رقمية صحيحة تتوافق مع إزاحة المعدن في مكبس الثني دون الحاجة إلى تعديلات مستمرة في الأدوات. يُسلط هذا الدليل المبسط الضوء على أساسيات ميكانيكا الطبقة المحايدة، بالإضافة إلى قواعد الثني التجريبية في صناعة السيارات.
النقاط الرئيسية
- معامل K هو نسبة حركة المحور المحايد: يقيس إزاحة مستوى الإجهاد المحايد للصفيحة عند انحنائها، وبالنسبة لمواد السيارات النموذجية، يتراوح عادةً بين 0.25 و0.50.
- نصف قطر الانحناء الأدنى هو خط مقاومة التمزق: عادةً ما يكون نصف القطر الداخلي الناتج محدودًا بين 1.0T-3.0T (حيث T = سُمك الصفيحة) بحيث لا تتجاوز الألياف الخارجية نقطة استطالتها الحرجة.
- تُضمن الدقة بالمعايرة، لا بالتقدير: من خلال تعويض الإزاحة الحقيقية للمادة، يتم الحفاظ على دقة أبعاد التشكيل ضمن نطاق ±0.05 مم.
- تُحدد عملية الثني الشكل: الثني الهوائي و الثني السفلي لهما خصائص مختلفة تمامًا فيما يتعلق بتفاعل القالب، وبالتالي يتغير معامل الارتداد ومعامل تصحيح Y.
نبذة عن مؤلف هذا الدليل
هذا الدليل من تأليف غلوريا، وهي خبيرة في النماذج الأولية السريعة والتصنيع المرن في شركة LS Manufacturingتتمتع غلوريا بخبرة تزيد عن 15 عامًا في الهندسة الدقيقة وتشكيل المعادن بالضغط، وهي متخصصة في فهم ميكانيكا تدفق المواد اللدنة لتحويلها إلى قواعد تصميم محددة من خلال التخطيط المبكر. التصميم من أجل سهولة التصنيع (DFM)تم التحقق من جميع المعادلات الهندسية وقيود عملية التشكيل الواردة في هذه المقالة من قبل اللجنة الفنية لعمليات التشكيل بالضغط التابعة لشركة LS Manufacturing. اقرأ المزيد عن خبرة غلوريا الهندسية على صفحتها على LinkedIn:تابع رؤى غلوريا الهندسية على LinkedIn
ما هو معامل K للصفائح المعدنية في تشكيل المعادن بالضغط في صناعة السيارات؟
المعامل معامل K للصفائح المعدنية هو النسبة غير البُعدية لموقع المحور المحايد على سُمك الصفيحة الأصلي أثناء عملية الثني.
- ديناميكيات الإجهاد: كما هو موضح في فصل ميكانيكا الانحناء في دليل الآلات (الطبعة الثلاثون، الفصل 25)، يطول السطح الخارجي للصفيحة ويصبح أرق، بينما يقصر السطح الداخلي ويصبح أكثر سمكًا.
- انزياح المستوى المحايد: تؤدي هذه الحركة إلى إزاحة المستوى المحايد (انفعال صفري) من منتصف سمك الصفيحة إلى الجزء الداخلي من المنحنى.
- القيم النموذجية: يتراوح القياس الفعلي بين 0.25 و0.50.
- التطبيق: يُعدّ إتقان معامل K الدقيق للصفائح المعدنية أمرًا ضروريًا لحساب طول القطعة المسطحة بدقة لتحقيق دقة تشكيل موثوقة تبلغ ±0.05 مم.
التشبيه الفيزيائي والعوامل المؤثرة
للتوضيح، يمكن اعتبار المحور المحايد بمثابة مسار سكة حديدية يمتد في منتصف سمك الصفيحة:
- قبل الثني، يقع عند 0.50T.
- مع إغلاق مكبس الثني، يتحرك الجانب الخارجي للقوس مسافة أكبر من جانبه الداخلي، وبالتالي يتحرك مسار السكة الحديدية إلى الجانب الداخلي للمنحنى.
الخلاصة: K ليس خاصية متأصلة في المادة، بل هو نتاج تفاعل المادة، وأدوات التشكيل، وهندسة الثني.
عامل Y ذو الصلة: فهم الفرق بين عامل k وعامل y
هناك فكرة أخرى وثيقة الصلة بعامل Y، والذي يُوصف بالمعادلة التالية:
Y = K × (π / 2) ≈ K × 1.571
- الدور: بينما يشير K إلى موقع المحور المحايد، يُستخدم Y في كلٍ من صيغ بدل الانحناء وخصم الانحناء لأنماط الصفائح المعدنية المسطحة.
- معيار التحقق: قيمة عامل Y البالغة 0.50 لانحناء هوائي نموذجي بزاوية 90 درجة في الفولاذ الطري تُقابل ما يلي: K = 0.318يُعدّ التحقق من هذه القيمة أمرًا بالغ الأهمية إذا زوّدك المورّد بجدول انحناء دون شرح لكيفية اشتقاقه.
المراجع: دليل الآلات، الطبعة الثلاثون، الفصل 25 (ميكانيكا الانحناء).
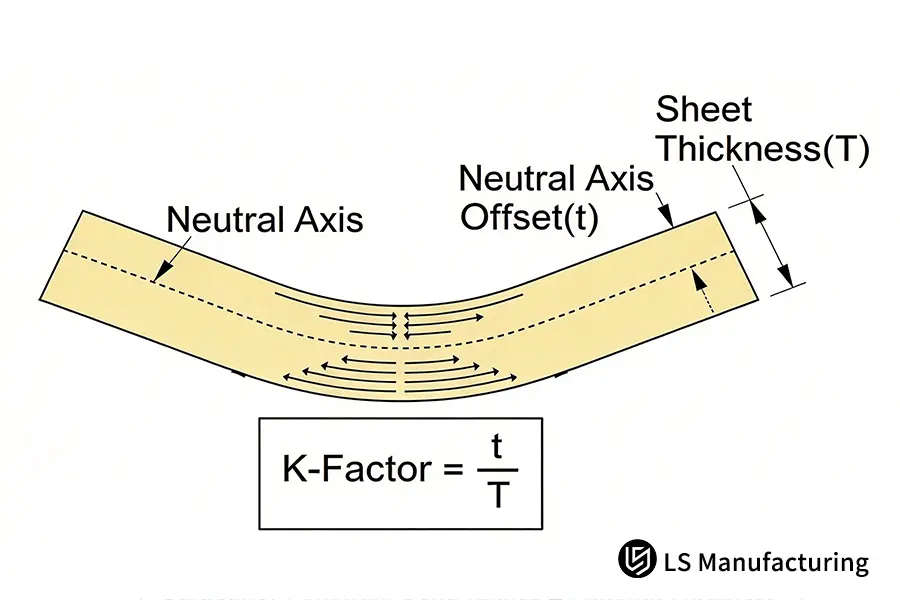
الشكل 1: ميكانيكا المقطع العرضي لإزاحة المحور المحايد وصيغة حساب معامل K للصفائح المعدنية (K = t / T).
ما هو الحد الأدنى لنصف قطر الانحناء للأقواس الهيكلية؟
إنّ الحد الأدنى لنصف قطر الانحناء هو أقل نصف قطر داخلي لانحناء هيكلي يمكن إجراؤه قبل أن يتجاوز استطالة السطح الخارجي حد التمزق الحرج للمادة. وفقًا لمعيار: الجمعية الأمريكية للمعادن الدولية معيار فشل تشكيل المعادنأي نصف قطر لرأس أداة التثقيب أصغر من الحد الأدنى لنصف قطر الانحناء يؤدي إلى استطالة الألياف الخارجية بما يتجاوز حد الاستطالة، مما يتسبب في تمزقات دقيقة بين الحبيبات. في عمليات التشكيل بالضغط على الفولاذ الطري المدلفن على البارد والهياكل مُشكّلات الألمنيومعادةً ما يكون نصف قطر الانحناء الداخلي الآمن هندسيًا من 1.0T إلى 3.0T من سُمك الصفيحة المعدنية، مما يحافظ على خشونة المقطع الحرج للإجهاد للجزء دون Ra 1.6 ميكرومتر.
القاعدة العامة في هذا الشأن بسيطة: كلما كانت الصفيحة المعدنية أرق، قلّ نصف القطر، لكن نسبة نصف القطر إلى السُمك تبقى ثابتة. صفيحة معدنية بسُمك 2.0 مم مثنية بنصف قطر 1.0T تحتاج إلى ٢.٠ مم نصف قطر داخلي، ٣.٠ مم صفيحة معدنية مثنية بنصف قطر ١.٠T تحتاج إلى نصف قطر ٣.٠ مم. الشيء الوحيد الذي يختلف بين المواد هو الحد الأدنى - فالمعادن المطيلية تسمح بنصف قطر ١.٠T، بينما المعادن المقواة بالترسيب تتطلب: ٢.٥T أو ٣.٠T.
أما الجانب الآخر من بنية الحبيبات فهو اتجاهها، وهو السبب الأكثر شيوعًا لنجاح قطعة في دفعة واحدة وفشلها في دفعة أخرى بسبب التشققات.
حساسية انحناء المعدن لاتجاه الحبيبات
- خط الانحناء محاذٍ لاتجاه الدرفلة (زاوية الحبيبات 0°): ضعف المطيلية العرضية، لذا يجب زيادة نصف القطر الداخلي إلى أكثر من 2.5T.
- خط الانحناء عمودي على اتجاه الدرفلة (زاوية الحبيبات 90°): المطيلية المثلى تسمح بنصف قطر داخلي صغير يبلغ 1.0T.
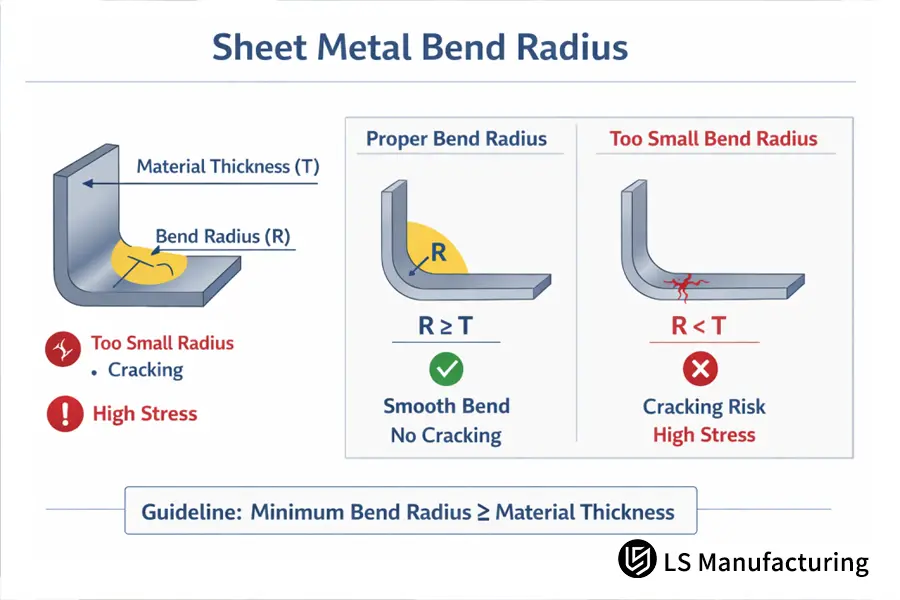
الشكل 2: قواعد نصف قطر الانحناء الأدنى الآمن (R≥T) لتجنب تركيز الإجهاد وكسر الألياف الخارجية.
باختصار، يُحدد اتجاه ألياف الخشب ما إذا كان الثني يتم مع اتجاه الألياف أم عكسه. فإذا كان خط الثني موازيًا لاتجاه الألياف، يتطلب الثني استطالة في الاتجاه القصير للألياف الملفوفة. وهذا هو السبب في أن قطعة الخشب تتشقق على طول خط الألياف وليس عكسه. لذا، لا ينبغي اعتبار محاذاة الألياف بزاوية 90 درجة أمرًا اختياريًا، بل ضروريًا للثني ذي نصف القطر الصغير.
يقارن الجدول التالي أربعة أنواع رئيسية من الصفائح المعدنية المستخدمة في صناعة السيارات: الصفائح المعدنية المستخدمة في صناعة السيارات من حيث حدود قابلية التشكيلالنطاقات النموذجية لمعامل K نطاقات معامل Kومدى ملاءمتها للثني الهوائي:
|
نوع المادة ودرجتها |
نصف قطر الانحناء الأدنى الموصى به (R) |
النطاق النموذجي لمعامل K |
خاصية التشوه اللدن الرئيسية |
التطبيقات الهيكلية النموذجية في صناعة السيارات |
|
الفولاذ الطري المدلفن على البارد (SPCC / DC01) |
1.0T |
0.38–0.44 |
مرونة ممتازة، ارتداد منخفض، ثبات لدن التدفق |
أقواس تثبيت الهيكل، إطارات تثبيت لوحة العدادات |
|
ألومنيوم (6061-T6) |
2.5T–3.0T |
0.40–0.46 |
مقاومة خضوع عالية، استطالة محدودة، حساسية عالية لتركيز الإجهاد على السطح الخارجي |
عوارض تقوية صينية البطارية، عناصر امتصاص الصدمات خفيفة الوزن |
|
ألومنيوم مسحوب عميقًا (5052-H32) |
1.0T–1.5T |
0.35–0.42 |
مرونة جيدة مع تصلب معتدل، وانتقال طبيعي لنصف القطر |
أغلفة فواصل وحدات البطاريات، وأقواس لوحة التبريد |
|
فولاذ منخفض السبائك عالي القوة (HSLA 350) |
2.0 طن - 2.5 طن |
0.42–0.48 |
استعادة مرنة كبيرة، وانزياح ملحوظ للمحور المحايد، مما يستلزم حساب زاوية الارتداد |
مقاعد تثبيت أذرع التحكم في نظام التعليق، وبطانات امتصاص الطاقة للعمود B |
باختصار، يسمح الفولاذ الطري ذو المرونة العالية بأصغر نصف قطر انحناء، بينما السبائك مثل 6061-T6 تتطلب المواد ذات المقاومة العالية نصف قطر أمان كبير لمنع حدوث كسور دقيقة ناتجة عن الشد. يوضح هذا الجدول سبب عدم كفاية معامل K واحد، لأن المواد المختلفة تُحرك المستوى المحايد بدرجات متفاوتة، وبالتالي يجب أن يكون لكل منها نمط مسطح خاص بها.
المراجع: إرشادات فشل التشكيل الصادرة عن الجمعية الأمريكية للمعادن الدولية؛ ISO 2768-m التفاوتات العامة للمعادن؛ قاعدة بيانات هندسة عمليات التصنيع LS.
كيف يحسب المهندسون معامل K في تصميم الصفائح المعدنية للتصنيع؟
يتم حساب معامل K للصفائح المعدنية من خلال الحساب العكسي التجريبي باستخدام عينات اختبار الانحناء المادية بدلاً من جداول البرامج العامة. وفقًا للمعيار ISO 2768-m يُعرَّف مُعامل الانحناء كما يلي: BA = π × (R + K × T) × (A/180)حيث R هو نصف القطر الداخلي، وT هو سُمك الصفيحة، وA هي زاوية الانحناء. وبقياس طول الحافة المُشكَّلة بعد التشكيل باستخدام آلة قياس الإحداثيات (CMM)، يحسب المهندسون قيمة: K = ((180×BA)/(π×A)-R)/Tبالنسبة لسبائك الصلب والألومنيوم المدرفلة على البارد المستخدمة في صناعة السيارات، تتراوح القيم النموذجية المُعتمدة بين 0.30 و0.46، وذلك اعتمادًا على شكل رأس المثقب وعرض فتحة قالب V.
كما تُوضِّح الصيغة سبب اختلاف قيمة K باختلاف الأدوات المستخدمة. مع ثبات قيمتي T و A، تؤدي زيادة نصف القطر الداخلي R إلى زيادة المسافة بين المحور المحايد ومستوى منتصف السُمك، مما يجعل قيمة K أقرب إلى 0.50؛ بينما يؤدي انخفاض نصف القطر الداخلي إلى تقريب قيمة K إلى 0.25. رياضياً، لا يمكن أن تكون قيمة K متساوية عند ثني القطعة نفسها في مكبس الثني وفي قوالب التشكيل. لماذا؟ لأن هندسة الأداة متضمنة في قيمة K.
يوفر مخطط معامل K المرجعي للصفائح المعدنية أدناه قيمًا أساسية مُعايرة للاستخدام العملي في ورشة الإنتاج، لتكون بمثابة نقاط انطلاق أولية قبل التحقق من صحة الدفعة:
قيم معامل K التجريبية الأولية لمواد مختلفة وأنماط انحناء متنوعة.
|
المادة |
نمط الانحناء |
ثابت التوازن الابتدائي (K) |
معامل Y (K × π/2) |
متى يُعاد الحساب |
|
SPCC / DC01 (1.0–3.0 مم) |
انحناء هوائي 90 درجة |
0.40 |
0.63 |
فتح قالب جديد أو دفعة مواد جديدة |
|
6061-T6 (2.0–4.0 مم) |
انحناء هوائي 90 درجة |
0.42 |
0.66 |
كل دفعة جديدة - يختلف النسيج والصلابة |
|
5052-H32 (1.5–3.0 مم) |
انحناء هوائي 90 درجة |
0.37 |
0.58 |
بعد تغيير القالب |
|
HSLA 350 (2.0–4.0 مم) |
انحناء سفلي 90 درجة |
0.44 |
0.69 |
بعد أي تعديل لزاوية الارتداد |
هذه مجرد نقطة مرجعية. سيؤدي اختلاف مستوى صلابة المادة، أو شكلها على هيئة حرف V، أو دفعة المواد ذات قوة الخضوع المختلفة، إلى تغيير قيمة K بنسبة مئوية معينة، وقد يؤدي هذا التغيير إلى إخراج البعد الحرج من نطاق التفاوت المسموح به.
المراجع: المواصفة القياسية الدولية ISO 2768-m، التفاوتات العامة للمعادن؛ طريقة حساب تطور الانحناء بناءً على دليل الآلات.
إجراء تجريبي من ثلاث خطوات للتحقق من صحة مخطط الانحناء المُطور في برنامج إكسل
الخطوة 1. خذ عينة مستطيلة مرجعية وقم بقياس سمكها (T) باستخدام ميكرومتر رقمي.
الخطوة الثانية. قم بتطبيق ثنية مرجعية بزاوية 90 درجة وقم بقياس شكل وحافة قوس الثنية الخارجية باستخدام نظام قياس الخشونة/المحيط من ميتوتويو.
الخطوة 3. حدد الفرق في إجمالي تطور الانحناء وأدخله في جدول بيانات تطور الانحناء في برنامج إكسل.
كيف يختلف الثني الهوائي ميكانيكيًا عن الثني السفلي؟
1. القيود الميكانيكية والارتداد المرن
يكمن الفرق بين الثني الهوائي والثني السفلي في القيود الميكانيكية للمادة مع القالب السفلي ومستوى التصلب اللدن للصفيحة:
- الثني الهوائي: تلامس الصفيحة طرف المثقب وكتفي القالب السفلي؛ لذلك، يعتمد نصف القطر الداخلي المتشكل على عرض الفتحة على شكل حرف V، وتتضمن العملية ارتدادًا مرنًا كبيرًا.
- الثني السفلي: يدفع المثقب المادة إلى داخل أخدود القالب، مما يؤدي إلى تصلب موضعي ويقلل من الارتداد المرن.
- الأهمية: يُصبح الاختلاف الفيزيائي في التلامس أساسًا لحدود تصحيح معامل K ومعامل Y أثناء عملية التطوير ثلاثي الأبعاد.
2. الفروق الهندسية الكمية
تُحدد هندسة الانحناء الفرق الكمي:
- الانحناء الهوائي: نصف القطر يساوي سدس عرض فتحة V، أي إذا كان العرض 12 مم، فإن نصف القطر يساوي 2.0 مم.
- الانحناء السفلي: يعتمد نصف القطر المُشكَّل على رأس أداة الثني، والذي يتراوح بين 0.6T و0.8T، ويتم تقوية المادة ضمن هذا النطاق.
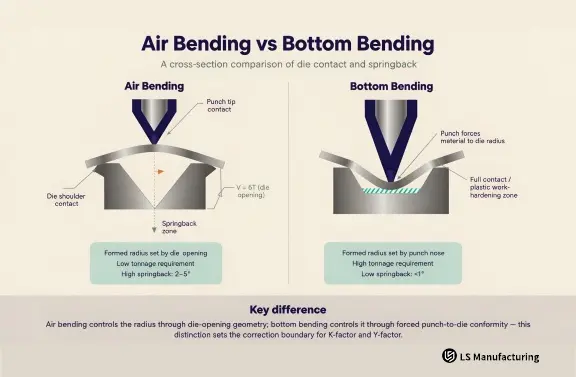
الشكل 3: تفاعل الأداة مع الصفيحة وخلوص زاوية الانحناء: (أ) الانحناء الهوائي مع شوط انحناء حاد؛ (ب) الانحناء السفلي مع مطابقة كاملة للأخدود.
3. تأثير عامل Y والأخطاء التراكمية
يمثل عامل Y الرابط بين الطريقتين، حيث Y = K * (π / 2):
- تباين طول الجزء المسطح: باستخدام زاوية الانحناء نفسها لتحديد طول الجزء المسطح، وباستخدام قيمة K تساوي 0.44 للانحناء السفلي و0.40 للانحناء الهوائي، ينتج عن ذلك فرق طفيف في طول الجزء المسطح يبلغ حوالي 0.12 مم في ساق طولها 60 مم.
- تراكم التفاوتات: في دعامة تم ثنيها ست مرات، تتراكم الفروقات لتُنتج قطعة لا تتناسب مع تركيبها.
الخلاصة: لا ينبغي تطبيق جداول الثني لقطعة مثنية سفليًا على قطعة مثنية هوائيًا حتى لو كانت المادة نفسها.
متى تمنع قواعد ثني الصفائح المعدنية في صناعة السيارات حدوث الهدر؟
عند تطبيق قواعد ثني الصفائح المعدنية القياسية في صناعة السيارات خلال المراحل الأولى من تصميم التصنيع (DFM) - والتي تحدد المسافة بين الثقب والحافة، وارتفاع الحافة، وتخفيف الثني - يمكن التخلص من الهدر قبل تجربة القالب الأولى.
1. إرشادات تخفيف الثني: منع التمزق غير المنضبط
ملاحظة هندسية حول تخفيف الثني: في تصميم دعامات ومقويات السيارات، يُعرَّف تخفيف الثني بأنه شق مستطيل أو شق تمزق يوضع عند تقاطع خط الثني مع حافة مسطحة مجاورة. وبدون تخفيف كافٍ، يتسبب إجهاد الشد العرضي في حدوث تمزق غير منضبط في المادة المجاورة. لمنع التشقق، يجب أن يتجاوز عمق التجويف نصف قطر الانحناء الداخلي مضافًا إليه سُمك المادة. (العمق ≥ R + T)بينما يجب أن يساوي عرض التجويف على الأقل سُمك الصفيحة. (العرض ≥ T)يؤدي دمج هذه الهندسة البسيطة أثناء التصميم الأولي للقطعة الخام إلى التخلص من أحد أكثر أسباب هدر قطع التشكيل شيوعًا في صناعة السيارات.
2. قرب الميزات وقاعدة 2T + R
على عكس الاعتقاد السائد، فإن السبب الأكثر شيوعًا للهدر ليس عدم كفاية نصف القطر، بل وضع الشكل الهندسي بالقرب من الانحناء. بما أن القطعة قد تم ثقبها قبل ثنيها، فسيكون الثقب داخل المنطقة التي ستتعرض فيها المادة للتمدد أو الانضغاط، وذلك حسب موقع المثقب بالنسبة لخط مماس الانحناء.
وبالتالي، فإنّ قاعدة 2T + R تُعدّ مسألة تصميم وليست مسألة مراقبة جودة، إذ لا يمكن إعادة الثقب إلى موضعه الأصلي بعد ثقبه بالقرب من الانحناء. ووفقًا لإرشادات هندسة التصنيع في LS، يجب أن تكون المسافة بين حافة الثقب ومماس الانحناء 2T + R على الأقل.
3. استقرار ثقوب المرجع عبر انحناءات متعددة
في دعامة معقدة ذات انحناءات متعددة، يُقلّل تثبيت نصف القطر الداخلي ضمن التفاوت المسموح به ±0.05 مم من الإزاحة الهندسية لثقوب مرجع التجميع في الدفعة بأكثر من 70%.
كيفية منع تشققات ثني الصفائح المعدنية في الإنتاج؟
تشققات الانحناء يمكن منع حدوث الشقوق من خلال التحكم في إجهاد الشد في الجدار الخارجي وتقليل حساسية الحافة للشقوق. تشمل الأسباب الرئيسية لتشققات انحناء الصفائح المعدنية: التشكّل دون نصف القطر الأدنى الحرج، ومحاذاة خطوط الانحناء بالتوازي مع اتجاه درفلة اللفائف، وترك شقوق دقيقة على طول الحواف المقصوصة دون إزالة النتوءات. زيادة نصف قطر الانحناء الداخلي فوق 1.5T، والحفاظ على وضعية القطعة الخام بزاوية 45°–90° من اتجاه الدرفلة، وتحقيق خشونة سطحية تبلغ: Ra 1.6 ميكرومتر في الحافة المقصوصة، يضمن ذلك عدم نمو الشقوق الدقيقة على حدود الحبيبات الخارجية تحت تأثير الأحمال الدورية.
لذا، فإن منع التشققات هو سلسلة من ثلاث عمليات تحكم منفصلة، وليس مجرد عملية تحكم واحدة. لن تتمكن زيادة نصف قطر الانحناء من تصحيح سوء توجيه الحبيبات، بينما لن يتمكن توجيه الحبيبات الصحيح من إنقاذ الحافة المشقوقة.
أثناء الإنتاج، يتم فحص جميع الأجزاء دفعة واحدة؛ لذا فإن ظهور الشقوق فجأةً غالبًا ما يكون مرتبطًا بجزء واحد فقط: دفعة مواد جديدة، أو مكبس تالف، أو مرحلة إزالة نتوءات مفقودة.
تتضمن قائمة التحقق التالية خطوات يجب اتخاذها فور ظهور الشقوق في عملية الإنتاج. وقد رُتبت هذه الخطوات عمدًا من الأقل تكلفة إلى الأكثر تكلفة من حيث إجراء التغييرات.
إجراءات معالجة الشقوق الدقيقة السطحية
1. إجراء معالجة تشطيب اهتزازية للحافة المقطوعة بالليزر أو المُفرّغة لإزالة طبقة الخبث الدقيقة الصلبة والنتوءات على الحافة.
2. اختيار قالب ذي فتحة V أوسع لتقليل معدل الإجهاد اللحظي على الجدار الخارجي للثنية.
3. في الحالات التي يكون فيها ذلك ممكنًا، استخدم تقنية الثني ثم التشغيل الآلي لعمل الثقوب والشقوق بعد تشكيل القطعة وليس قبلها.
4. بالنسبة لـ مواد التصليد عالية المقاومةالتي تظهر بها تشققات في حالتها الأصلية، استخدم التصليد T4 أو التصليد بالتلدين للثني ثم استعادة الصلابة المطلوبة من خلال عملية التقسية الاصطناعية بعد الثني.
لاحظ المفاضلة هنا: المعالجة الحرارية تُضيف عملية إضافية وتأخيرًا في وقت التسليم، لكنها تقضي على مشكلة التشققات تمامًا، بينما هي تُقلل فقط من احتمالية التشققات. في حالة الأجزاء الحساسة للسلامة، عادةً ما يكون الخيار الأكثر اقتصادية عند احتساب الهدر وإعادة التصنيع، ولكن ينبغي اتخاذ القرار في مرحلة التصميم، وليس في ورشة الإنتاج.
المراجع: المتطلبات العامة ASTM A480 لمنتجات الفولاذ المقاوم للصدأ المدرفلة على البارد؛ الأبعاد الهندسية والتفاوتات ISO 2768-m؛ دليل ASM للتشكيل، المجلد 16.
كيفية تطبيق قواعد الثني عمليًا: مثال على حامل بطارية سيارة من شركة LS Manufacturing
الخلاصة الرئيسية
إن زيادة نصف قطر الانحناء وحدها لا تحل مشكلة التشققات؛ فنصف القطر واتجاه الحبيبات والطول المتطور هي عوامل مترابطة في نفس المعادلة، وتعديل أحدها دون إعادة حساب العوامل الأخرى ببساطة ينقل عيوب التصنيع إلى مكان آخر في الجزء.
1. التحديات الأولية والأسباب الجذرية
خلال مرحلة التصميم الأولية لقوس تقوية من الألومنيوم 6061-T6 بسماكة 2.5 مم لصينية بطارية مركبة تعمل بالطاقة الجديدة، ظهر عيبان حاسمان في عملية التصنيع:
- عيوب السطح والخصائص: تشكلت شقوق دقيقة على طول سطح الانحناء الخارجي، مصحوبة بانزياح محوري خارج نطاق التفاوت المسموح به لثقوب التثبيت.
- معايير أولية معيبة: تجاهل النموذج المسطح الأصلي اتجاه درفلة المادة، وطبق تفاوتًا عامًا قدره ±0.1 مم، وحدد نصف قطر انحناء داخلي قدره 1.0T (2.5 مم)، وهي قيمة أقل بكثير من الحد المسموح به لسبائك الألومنيوم الإنشائية.
2. التعديلات الهندسية وتحسين العمليات
قام فريق هندسة التطبيقات في LS Manufacturing بمعالجة العيوب من خلال إعادة معايرة معايير المواد والأدوات بشكل منهجي:
- اختبار معامل K التجريبي: أُجري اختبار انحناء بزاوية 90 درجة على دفعة المواد المحددة باستخدام قوالب مخصصة لقياس معامل K بدقة 0.42.
- تصحيح نصف القطر: استُخدمت نمذجة الارتداد المرن وميكانيكا الكسر لزيادة نصف قطر الانحناء الداخلي الحامل للحمل من 1.0T (2.5 مم) إلى 2.5T (6.25 مم)، وهو المعيار الصناعي.
- محاذاة الحبيبات وتعويضها: أُعيد توجيه النمط المسطح بحيث يكون خط الانحناء الرئيسي عموديًا على اتجاه الدرفلة، مع إعادة حساب تعويض الانحناء والتفريغ وفقًا للطول المُطوَّر المُحدَّث.
3. نتائج الإنتاج والأثر الكمي
أدى تطبيق هذه التعديلات المنسقة إلى تحسينات كبيرة في الجودة، ووقت التسليم، والتكلفة:
- الدقة البُعدية: حُفظت هندسة حافة الانحناء ضمن هامش خطأ دقيق يبلغ ±0.05 مم عبر الدفعة.
- تقليل العيوب: تم القضاء تمامًا على التشققات الدقيقة السطحية، وخفض معدل الخردة/العيوب الإجمالي من 16% إلى 4%.
- تحسينات الكفاءة: تسريع تطوير النموذج الأولي بنسبة 14%، وخفض إجمالي تكاليف التصنيع والتطوير بنسبة 9%.
المرجع: مشروع ثني دعامات السيارات رقم AUTO-2026-083، مستمد من مجموعة بيانات LS Manufacturing 2025-2026 (حجم العينة > 800 قطعة).
الأسئلة الشائعة
فيما يلي الإجابات، مُقدمة أولاً بصيغة التعريف، ثم المبدأ الكامن وراءها. جميع القيم العددية مُقدمة بصيغة نطاقها الابتدائي، وليست مواصفات قابلة للتطبيق عالميًا.
ما هو نطاق معامل K الطبيعي في فولاذ السيارات والألومنيوم؟
يتراوح معامل K الطبيعي لأنواع الفولاذ الطري المدرفل على البارد الشائعة وصفائح الألومنيوم بين 0.25 و0.50. ويعتمد هذا بشكل مباشر على مقاومة الخضوع، ومعامل التصلب بالتشكيل، وهندسة فتحة القالب السفلي. في قاعدة بيانات المعالجة القياسية لشركة LS Manufacturing، يُحسب هذا المعامل باستخدام عينات الانحناء بدلاً من جدول عام.
ما تأثير اتجاه حبيبات المادة على الحد الأدنى لنصف قطر الانحناء؟
تؤدي عملية الانحناء باستخدام أسطوانات الدرفلة إلى جعل حبيبات المادة متوازية. في حال كان محور الانحناء موازيًا لاتجاه الدرفلة، سيقلّ الليونة العرضية، ويزداد احتمال تشقق الجدار الخارجي؛ لذلك، تقترح شركة LS Manufacturing أن تكون زاوية الانحناء إما 90° أو 45° بالنسبة لاتجاه الدرفلة.
هل يعني نصف القطر الأكبر دائمًا خلوصًا أفضل في تجميع السيارات؟
لا، لأن نصف القطر الصغير جدًا يؤدي إلى تركيز إجهاد كبير، مما يتسبب في تمزق الألياف الخارجية، وانخفاض مقاومة الإجهاد بسبب الاهتزاز. ينصح خبراء LS Manufacturing عادةً باستخدام نصف قطر داخلي أملس لا يقل عن 1.0T كلما أمكن ذلك وفقًا لمتطلبات التجميع.
ما هي أسباب التفاوتات في الأبعاد عند ثني نفس أجزاء الصفائح المعدنية؟
تشمل هذه الأسباب التغيرات الطفيفة في السماكة، ومقاومة الخضوع، وتغير زاوية الارتداد في الثني الهوائي. في LS Manufacturing، نحافظ على التفاوتات في الأبعاد باستخدام نظام تحكم دقيق ±0.05 مم وتركيب آلية ضبط ديناميكية للسماكة على القالب السفلي.
ملخص ميكانيكا تشكيل الصفائح المعدنية الدقيقة
معرفة قواعد إزاحة المحور المحايد التي يتحكم بها معامل K والتحديد العلمي لنصف قطر الانحناء الأدنى التحديد العلمي لنصف قطر الانحناء الأدنى يُصبح هذا أساسًا لتجنب التداخل في التجميع وتشققات الإجهاد في مكونات الصفائح المعدنية للسيارات. هندسة التصميم مستمدة من الحسابات في ميكانيكا المواد تُقلل من عدد مرات التجربة وتضمن تصميم الجزء من النموذج الرقمي إلى نموذج مادي عالي الدقة.
تتضمن المرحلة التالية تطبيق القواعد على رسم محدد. تستخدم الصفحات المخصصة للمجموعة أدناه نفس المنهجية في مقارنة وتحديد جوانب مثل تصنيف المواد، واستخدام التفاوتات، والاختلافات بين النموذج الأولي والإنتاج الكمي للمكون.
أدلة هندسية ذات صلة وخطوات القراءة التالية:
مقارنة المواد: الألومنيوم 6061-T6 مقابل 5052: أيهما الأنسب لمشروع تصنيع الصفائح المعدنية؟
مقارنة العمليات: الثني الهوائي مقابل الثني السفلي: مقارنة دقة الأبعاد وتآكل الأدوات
مسرد مصطلحات التشكيل
التعريفات المختصرة أدناه هي المستخدمة في هذا الدليل، وهي مُصممة خصيصًا للقارئ الذي يتعرف على هذه المصطلحات لأول مرة.
|
مصطلح |
التعريف المستخدم في هذه المقالة |
أهميته |
|
معامل K |
نسبة لا بُعدية بين موقع المحور المحايد وسُمك الصفيحة T |
يحدد طول الصفيحة المسطحة لثنية معينة |
|
عامل Y |
K × (π / 2)؛ يدخل في مصطلحي بدل الانحناء وخصم الانحناء |
يربط إزاحة المادة بحسابات النمط المسطح |
|
المحور المحايد |
الطبقة التي يكون فيها الإجهاد صفراً أثناء الانحناء، وذلك عبر سمك المادة |
إزاحتها هي الأصل الفيزيائي لـ K |
|
أصغر نصف قطر للانحناء |
أصغر نصف قطر داخلي آمن قبل تمزق السطح الخارجي |
يحدد حد مقاومة التشقق لكل مادة |
|
بدل الانحناء (BA) |
الطول الإضافي المضاف إلى النمط المسطح للانحناء |
يحدد مع خصم الانحناء القطعة الخام |
|
خصم الانحناء |
الطول المطروح من مجموع ضلعين للحصول على النمط المسطح الطول |
ما يُقاس على جهاز قياس الإحداثيات (CMM) لحساب قيمة K عكسيًا |
|
الثني الهوائي |
تلامس الصفيحة طرف المثقب وكتفي القالب فقط |
قوة ضغط أقل، ارتداد أكبر، نصف قطر الانحناء يُحدد بفتحة على شكل حرف V |
|
الثني السفلي |
يدفع المثقب الصفيحة لتلامس أخدود القالب بالكامل |
قوة ضغط أعلى، ارتداد أقل، نصف قطر الانحناء يُحدد برأس المثقب |
|
تخفيف الانحناء |
قطع شق عند نقطة التقاء خط الثني بحافة أو ميزة |
يمنع التمزق غير المنضبط عند نقطة التقاطع |
|
الارتداد |
استعادة زاوية الثني بمرونة بعد ارتداد المثقب |
يجب أن يكون مع مراعاة زاوية التثقيب وقيمة K |
المراجع والمصادر التقنية
- دليل الآلات، الطبعة الثلاثون، الفصل 25 - ميكانيكا الانحناء، معادلات تطور الانحناء.
- دليل ASM، المجلد 16: التشكيل - ميكانيكا التلامس في وضع التشكيل، الارتداد المرن.
- الجمعية الدولية للمعادن - حالات فشل تشكيل المعادن (نصف قطر الانحناء الأدنى، الليونة).
- ISO 2768-m – التفاوتات العامة للأبعاد الخطية والزاوية في الأجزاء المعدنية.
- ASTM A480 – المتطلبات العامة للصفائح والألواح والشرائح الفولاذية المسطحة المدرفلة المقاومة للحرارة والفولاذ المقاوم للصدأ.
- لجنة العمليات الفنية للختم في شركة LS Manufacturing – مراجعة داخلية للمقال.
- قاعدة بيانات مقاسة من شركة LS Manufacturing، رقم المشروع AUTO-2026-083، حجم العينة >800 جزء، 2025-2026.