Deutsch



Zusammengefasst: Der K-Faktor für Bleche ist eine dimensionslose Konstante zur Bestimmung der Lage der neutralen Achsen beim Biegen von Metallen in der Automobilindustrie. Mithilfe der Verformungsphysik von Blechen liefert es kalibrierte Biegezugabeberechnungen zur Einhaltung von Präzisionstoleranzen von ±0,05 mm.
Bei jungen Einkäufern und Ingenieurpraktikanten kann die Erstellung flacher Zuschnittmuster für Automobilteile zu unvorhergesehenen Maßabweichungen und Rissen führen. Die Bestimmung präziser Referenzwerte für das Blechbiegen ermöglicht es, die korrekten digitalen 3D-Bleche der Materialverschiebung beim Abkanten ohne ständige Werkzeuganpassungen zuzuordnen. Diese leicht verständliche Anleitung erläutert die Grundlagen der Neutralschichtmechanik sowie empirische Biegeregeln für die Automobilindustrie.
Wichtigste Erkenntnisse
- Der K-Faktor ist das Verhältnis der Bewegung der neutralen Achse: er misst die Verschiebung der Dehnungs-Neutralen-Ebene des Blechs beim Biegen und konvergiert bei typischen Automobilwerkstoffen üblicherweise zwischen 0,25 und 0,50.
- Der minimale Biegeradius ist eine Ausreißkante: der resultierende Innenradius ist üblicherweise begrenzt auf 1,0T – 3,0T (T = Blechdicke) Damit die äußeren Fasern ihre kritische Dehnung nicht überschreiten.
- Die Genauigkeit wird durch Kalibrierung und nicht durch Schätzung sichergestellt: Durch Kompensation der tatsächlichen Materialverschiebung wird die Maßtoleranz der Formgebung konstant innerhalb von ±0,05 mm gehalten.
- Der Biegeprozess bestimmt die Form: Freibiegen und Bodenbiegen weisen hinsichtlich der Werkzeuginteraktion völlig unterschiedliche Eigenschaften auf, wodurch sich der Rückfederungs- und der Y-Faktor-Korrekturkoeffizient ändern.
Über die Autorin dieses Leitfadens
Dieser Leitfaden wurde verfasst von Gloria, die als Expertin für Rapid Prototyping und agile Fertigung bei LS Manufacturingarbeitet. Mit über 15 Jahren Erfahrung in der Präzisionstechnik und der Umformbarkeit von Stanzverfahren ist Gloria darauf spezialisiert, die Mechanik des plastischen Materialflusses zu verstehen und diese durch frühzeitiges Design for Manufacturability (DFM) in deterministische Konstruktionsregeln zu überführen. Design for Manufacturability (DFM)Alle Geometriegleichungen und Umformprozessbeschränkungen in diesem Artikel wurden vom Technischen Komitee für Stanzprozesse von LS Manufacturing verifiziert. Erfahren Sie mehr über Glorias technisches Fachwissen auf ihrem LinkedIn-Profil:Folgen Sie Glorias Engineering Insights auf LinkedIn
Was ist der K-Faktor von Blechen beim Pressformen in der Automobilindustrie?
Die K-Faktor von Blechen ist der dimensionslose Anteil der Lage der neutralen Achse bezogen auf die ursprüngliche Blechdicke während der Biegung.
- Dehnungsdynamik: Wie im Kapitel über Biegemechanik im Maschinenbau-Handbuch (30. Auflage, Kapitel 25) erläutert, wird die Außenfläche des Blechs verlängert und dünner, während die Innenfläche verkürzt und dicker wird.
- Verschiebung der neutralen Ebene: Diese Bewegung verschiebt die neutrale Ebene (Null-Dehnung) von der Blechmitte zum inneren Bereich der Kurve.
- Typische Werte: Der tatsächliche Messwert liegt zwischen 0,25 und 0,50.
- Anwendung: Die genaue Bestimmung des K-Faktors von Blechen ist entscheidend für die Berechnung der exakten Blechzuschnittlänge und die Erzielung zuverlässiger Umformtoleranzen von ±0,05 mm.
Physikalische Analogie und Einflussfaktoren
Zur Veranschaulichung kann man sich die neutrale Achse wie das Gleisbett einer Eisenbahn vorstellen, das mittig durch die Blechdicke verläuft:
- Vor dem Biegen liegt sie bei 0,50T.
- Beim Schließen der Abkantpresse muss sich die Außenseite des Bogens weiter bewegen als seine Innenseite. Dadurch verschiebt sich das Gleisbett zur Innenseite der Kurve.
Wichtigste Erkenntnis: Der k-Faktor ist keine inhärente Materialeigenschaft, sondern das Ergebnis des Zusammenspiels von Material, Werkzeug und Biegegeometrie.
Der zugehörige Y-Faktor: Verständnis des Unterschieds zwischen k-Faktor und Y-Faktor
Ein weiterer, eng verwandter Begriff ist der Y-Faktor, beschrieben durch die Gleichung:
Y = K × (π / 2) ≈ K × 1,571
- Funktion: Während K die Lage der neutralen Achse angibt, ist Y sowohl in den Formeln für die Biegezugabe als auch für den Biegeabzug bei Blechabflachungen enthalten.
- Prüfstandard: Der Y-Faktor-Wert von 0,50 für eine typische 90°-Freibiegung in Baustahl entspricht: K = 0,318Dies ist ein wichtiger Prüfwert, falls Ihnen der Lieferant eine Biegetabelle ohne Erläuterung der Herleitung liefert.
Referenzen: Maschinenbau-Handbuch, 30. Auflage, Kapitel 25 (Biegemechanik).
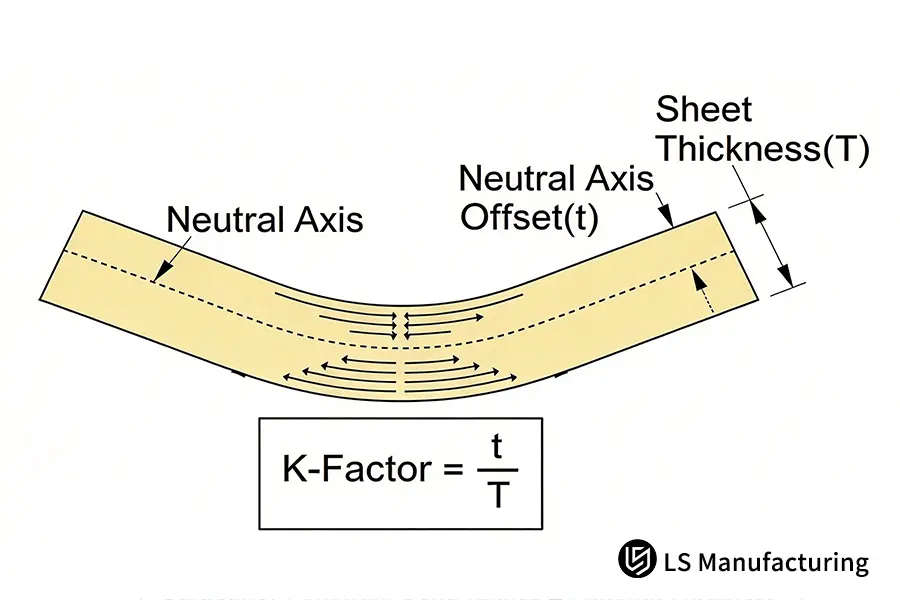
Abbildung 1: Querschnittsmechanik der Verschiebung der neutralen Achse und Formel zur Berechnung des K-Faktors von Blechen (K = t / T).
Was ist der minimale Biegeradius für Strukturwinkel?
Der minimale Biegeradius ist der kleinste Innenradius einer Strukturbiegung, der ausgeführt werden kann, bevor die Dehnung der Außenfläche die kritische Reißgrenze des Materials überschreitet. Gemäß der ASM International Norm für Umformversagenführt jeder Stempelspitzenradius, der kleiner als der minimale Biegeradius ist, dazu, dass die Dehnung der Außenfaser die Dehnungsgrenze überschreitet und interkristalline Mikrorisse entstehen. Kaltgewalzte Stanzteile aus Baustahl und Konstruktionsstahl Aluminium-StanzteileDer technisch zulässige Innenbiegeradius beträgt üblicherweise: 1,0T bis 3,0T der Blechdicke, die die kritische Oberflächenrauheit des Bauteils unter Ra 1,6 μm hält.
Die Faustregel hierfür ist einfach: Je dünner das Blech, desto kleiner der Radius, das Verhältnis von Radius zu Dicke bleibt jedoch gleich. Ein 2,0 mm dickes Blech, das mit einem Radius von 1,0T gebogen wird, benötigt: 2,0 mm einen Innenradius von 3,0 mm ein Blech, das mit einem Radius von 1,0T gebogen wird, benötigt einen Radius von 3,0 mm. Der einzige Unterschied zwischen den Werkstoffen liegt in der unteren Biegegrenze: Ein duktiles Metall erlaubt 1,0T, während ein ausscheidungshärtendes Metall 2,5T oder 3,0T erfordert.
Ein weiterer Aspekt der Kornstruktur ist die Kornrichtung. Sie ist mit Abstand die häufigste Ursache dafür, dass ein Bauteil in einer Charge die Prüfung besteht, in einer anderen jedoch aufgrund von Rissbildung versagt.
Empfindlichkeit der Metallbiegung gegenüber der Kornrichtung
- Biegelinie parallel zur Walzrichtung (0° Kornwinkel): Geringe Querduktilität, daher Innenradius auf über 2,5T erhöhen.
- Biegelinie senkrecht zur Walzrichtung (90° Kornwinkel): Optimale Duktilität ermöglicht einen kleinen Innenradius von 1,0T.
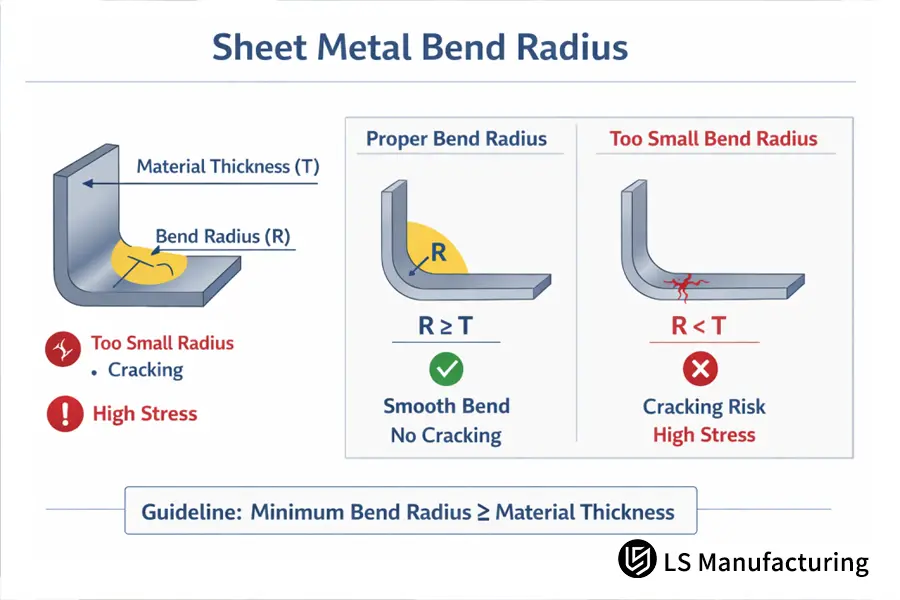
Abbildung 2: Regeln für sichere Mindestbiegeradien (R ≥ T) zur Vermeidung von Spannungskonzentrationen und Faserbrüchen an der Außenseite.
Zusammenfassend: Die Faserrichtung bestimmt, ob das Biegen parallel oder quer zur Faserrichtung erfolgt. Verläuft die Biegelinie parallel zur Faserrichtung, erfordert das Biegen eine Dehnung in Richtung der kurzen Faserrichtung. Aus diesem Grund bricht Holz eher entlang der Faserrichtung als quer dazu. Eine Ausrichtung der Faserrichtung im 90°-Winkel ist daher nicht optional, sondern für Biegungen mit kleinem Radius unerlässlich.
Die folgende Tabelle vergleicht vier wichtige Automobilbleche hinsichtlich ihrer Umformbarkeitsgrenzentypischen K-Faktor-Bereicheund ihrer Eignung für das Freibiegen:
|
Werkstoffart und -güte |
Empfohlener minimaler Biegeradius (R) |
Typischer K-Faktor-Bereich |
Wichtigstes Merkmal der plastischen Verformung |
Typische Anwendung im Automobilbau |
|
Kaltgewalzter Baustahl (SPCC / DC01) |
1,0T |
0.38–0.44 |
Ausgezeichnete Duktilität, geringe Rückfederung, stabile plastische Verformung Durchfluss |
Fahrgestell-Befestigungswinkel, Instrumententafel-Montagerahmen |
|
Aluminium (6061-T6) |
2,5–3,0 T |
0.40–0.46 |
Hohe Streckgrenze, geringe Dehnung, hohe Empfindlichkeit gegenüber Spannungskonzentrationen an der Oberfläche |
Verstärkungsbalken für Batterieträger, leichte Aufprallschutzträger |
|
Tiefgezogenes Aluminium (5052-H32) |
1,0–1,5 T |
0.35–0.42 |
Gute Duktilität mit mäßiger Kaltverfestigung, natürlicher Radiusübergang |
Gehäuse für Batteriemodul-Separatoren, Halterungen für Kühlplatten |
|
Hochfester niedriglegierter Stahl (HSLA 350) |
2,0T–2,5T |
0.42–0.48 |
Deutliche elastische Rückfederung, ausgeprägte Verschiebung der neutralen Achse, erfordert Berechnung des Rückfederungswinkels |
Befestigungssitze für Querlenker, B-Säulen-Energieabsorptionsverkleidungen |
Zusammenfassend lässt sich sagen, dass Baustahl mit hoher Duktilität den kleinsten Biegeradius ermöglicht, während Legierungen wie 6061-T6 mit hoher Festigkeit einen großen Sicherheitsradius erfordern, um Mikrorisse durch Zugbeanspruchung zu vermeiden. Diese Tabelle verdeutlicht, warum ein einzelner K-Faktor nicht ausreicht, da unterschiedliche Werkstoffe die neutrale Faser in unterschiedlichem Maße verschieben und daher jeweils ein eigenes Formprofil benötigen.
Referenzen: ASM International Richtlinien für Umformversagen; ISO 2768-m Allgemeine Toleranzen für Metalle; LS Manufacturing Prozessentwicklungsdatenbank.
Wie berechnen Ingenieure den K-Faktor in der Blechbearbeitung (DFM)?
Der K-Faktor für Bleche wird empirisch anhand von Biegeproben und nicht mithilfe generischer Softwaretabellen berechnet. Gemäß ISO 2768-m der Norm ist die Biegezugabe wie folgt definiert: BA = π × (R + K × T) × (A/180), wobei R der Innenradius, T die Blechdicke und A der Biegewinkel ist. Durch Messung der nach dem Umformen entstandenen Flanschlänge auf einer Koordinatenmessmaschine (KMM) berechnen Ingenieure: K = ((180×BA)/(π×A)-R)/TFür kaltgewalzte Stähle und Aluminiumlegierungen im Automobilbereich liegen die typischen validierten Werte je nach Stempelspitzengeometrie und V-Matrizenöffnungsbreite zwischen 0,30 und 0,46.
Die Formel erklärt auch, warum der Wert von K werkzeugspezifisch ist. Bei festem T und A vergrößert eine Erhöhung des Innenradius R den Abstand zwischen neutraler Achse und Mittelebene und nähert den Wert von K dem Wert 0,50 an; eine Verringerung des Innenradius führt zu einem Wert von K näher dem Wert 0,25. Mathematisch gesehen kann K nicht denselben Wert für die identische Biegung des Teils in einer Abkantpresse und in Stanzwerkzeugen haben. Warum? Da die Werkzeuggeometrie in K eingebettet ist.
Die untenstehende Referenztabelle für den K-Faktor von Blechen liefert kalibrierte Basiswerte für die praktische Anwendung in der Fertigung und dient als Ausgangspunkt vor der Chargenvalidierung:
Empirische K-Faktor-Startwerte für verschiedene Materialien und Biegearten.
|
Material |
Biegemodus |
Startwert K |
Y-Faktor (K × π/2) |
Wann neu berechnen? |
|
SPCC / DC01 (1,0–3,0 mm) |
Luftbiegung 90° |
0.40 |
0.63 |
Neue Werkzeugöffnung oder Materialcharge |
|
6061-T6 (2,0–4,0 mm) |
Luftbiegung 90° |
0.42 |
0.66 |
Jede neue Charge – Faserung und Härte variieren |
|
5052-H32 (1,5–3,0 mm) |
Luftbiegung 90° |
0.37 |
0.58 |
Nach einem Werkzeugwechsel |
|
HSLA 350 (2,0–4,0 mm) |
Bodenbiegung 90° |
0.44 |
0.69 |
Nach jeder Rückfederungswinkelkorrektur |
Dies ist nur ein Referenzwert. Eine andere Materialhärte, V-Form oder eine Materialcharge mit abweichender Streckgrenze verändern den Wert K um mehrere Prozentpunkte. Dadurch kann das kritische Maß außerhalb des Toleranzbereichs liegen.
Referenzen: ISO 2768-m, Allgemeine Toleranzen für Metalle; Berechnungsmethode für die Biegeentwicklung gemäß dem Maschinenbau-Handbuch.
Empirisches dreistufiges Verfahren zur Validierung des in Excel erstellten Biegediagramms
Schritt 1. Nehmen Sie eine rechteckige Referenzprobe und messen Sie die Dicke T mit einem digitalen Mikrometer.
Schritt 2. Führen Sie eine 90°-Referenzbiegung durch und messen Sie das Profil und die Außenkante des Biegebogens mit einem Mitutoyo-Rauheits-/Konturmesssystem.
Schritt 3. Bestimmen Sie die Differenz der gesamten Biegeentwicklung und tragen Sie diese in die Excel-Tabelle für die Biegeentwicklungsdiagramme ein.
Worin unterscheidet sich das Freibiegen mechanisch vom Bodenbiegen?
1. Mechanische Spannungen und Rückfederung
Der Unterschied zwischen Freibiegen und Bodenbiegen liegt in der mechanischen Spannung des Materials durch die untere Matrize und im Grad der plastischen Verfestigung des Blechs:
- Freibiegen: Das Blech berührt die Stempelspitze und die beiden Schultern der unteren Matrize. Daher hängt der entstehende Innenradius von der Breite der V-Öffnung ab, und der Prozess ist mit einer erheblichen Rückfederung verbunden.
- Biegen von unten: Der Stempel drückt das Material in die Matrizennut und bewirkt so eine lokale Verfestigung, wodurch die Rückfederung reduziert wird.
- Bedeutung: Der physikalische Unterschied im Kontakt bildet die Grundlage für die Korrekturgrenze des K-Faktors und des Y-Faktors während der 3D-Entwicklung.
2. Quantitative geometrische Unterschiede
Die Geometrie innerhalb der Biegung liefert den quantitativen Unterschied:
- Freibiegen: Der Radius beträgt ein Sechstel der Breite der V-Öffnung. Das bedeutet, dass bei einer Breite von 12 mm der Radius 2,0 mm beträgt.
- Unterkantenbiegen: Der Biegeradius hängt von der Stempelspitze ab, die zwischen 0,6T und 0,8T variieren kann. Innerhalb dieses Radius wird das Material gehärtet.
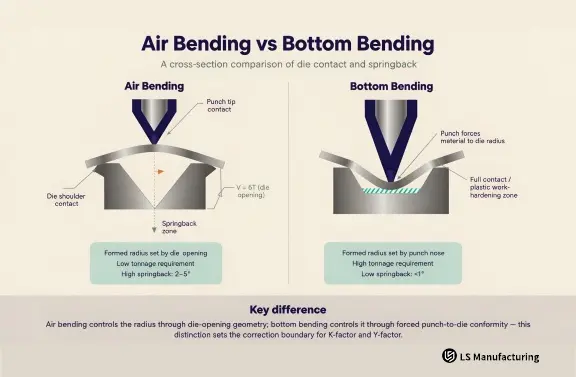
Abbildung 3: Werkzeug-Blech-Interaktion und Biegewinkelspiel: (a) Luftbiegen mit kurzem Überbiegehub; (b) Unterkantenbiegen mit vollständiger Nutkonformität.
3. Einfluss des Y-Faktors und kumulativer Fehler
Der Y-Faktor stellt die Verbindung zwischen den beiden Ansätzen her, da Y = K * (π / 2):
- Abweichung der Flachlänge: Bei Verwendung desselben Biegewinkels zur Bestimmung der Flachlänge mit einem K-Wert von 0,44 für das Biegen von unten und 0,40 für das Biegen von außen ergibt sich eine geringfügige Abweichung der Flachlänge von ca. 0,12 mm bei einem Schenkel von 60 mm.
- Toleranzakkumulation: Bei einer sechsmal gebogenen Halterung summieren sich die Abweichungen so, dass das Bauteil nicht in die Baugruppe passt.
Wichtigste Erkenntnis: Die Biegetabellen eines von unten gebogenen Werkstücks sollten nicht auf ein von oben gebogenes Werkstück übertragen werden, selbst wenn das Material identisch ist.
Wann verhindern Biegeregeln für Automobilblech Ausschuss?
Werden standardisierte Biegeregeln für Automobilblech bereits in der frühen DFM-Entwicklungsphase angewendet – beispielsweise hinsichtlich Loch-Kanten-Abstand, Flanschhöhe und Biegeentlastung –, lässt sich Ausschuss vor dem ersten Werkzeugtest vermeiden.
1. Richtlinien für Biegeentlastungen: Vermeidung von unkontrolliertem Einreißen
Hinweis für Ingenieure Zur Biegeentlastung: Bei der Konstruktion von Halterungen und Versteifungen im Automobilbereich ist eine Biegeentlastung eine rechteckige oder reißbare Aussparung am Schnittpunkt einer Biegelinie mit einer angrenzenden ebenen Kante. Ohne eine ausreichende Entlastung führt die Querzugspannung zu unkontrolliertem Einreißen des angrenzenden Materials. Um Risse zu vermeiden, muss die Entlastungstiefe den inneren Biegeradius zuzüglich der Materialstärke überschreiten. (Tiefe ≥ R + T)Die Entlastungsbreite sollte mindestens der Blechstärke entsprechen. (Breite ≥ T)Die Berücksichtigung dieser einfachen Geometrie bereits bei der Rohlingskonstruktion beseitigt eine der häufigsten Ursachen für Ausschuss beim Stanzen von Automobilteilen.
2. Merkmalsnähe und die 2T + R-Regel
Entgegen der landläufigen Meinung ist die häufigste Ursache für Ausschuss nicht ein unzureichender Radius, sondern die Platzierung der Geometrie in der Nähe der Biegung. Da das Teil vor dem Biegen gestanzt wurde, befindet sich das Loch in dem Bereich, in dem das Material je nach Position des Stempels relativ zur Biegetangente gedehnt oder gestaucht wird.
Die 2T + R-Richtlinie ist daher eine Konstruktionsfrage und keine Frage der Qualitätskontrolle, da sich ein Loch, das zu nah an der Biegung gestanzt wurde, nicht mehr in die Ausgangsposition zurückbringen lässt. Gemäß den Richtlinien von LS Manufacturing Engineering sollte der Abstand zwischen der Stanzkante und der Tangente der Biegung mindestens 2T + R betragen.
3. Stabilität der Bezugslöcher bei mehreren Biegungen
Bei einer komplexen Halterung mit mehreren Biegungen reduziert die Einhaltung einer üblichen Toleranz des Innenradius von ±0,05 mm die geometrische Verschiebung der Bezugslöcher in der Charge um mehr als 70 %.
Wie lassen sich Risse beim Biegen von Blechen in der Produktion vermeiden?
Biegerisse Rissbildung lässt sich durch die Kontrolle der Zugspannung in der Außenwand und die Reduzierung der Kerbempfindlichkeit an der Kante verhindern. Zu den Hauptursachen für Biegerisse bei Blechen zählen das Biegen unterhalb des kritischen Mindestradius, das Ausrichten der Biegelinien parallel zur Walzrichtung und das Belassen von Mikrokerben an den Schnittkanten ohne Entgratung. Durch die Erhöhung des inneren Biegeradius auf über 1,5T, die Ausrichtung des Blechzuschnitts in einem Winkel von 45°–90° zur Walzrichtung und die Erzielung einer Oberflächenrauheit von Ra 1,6 µm an der Schnittkante wird das Wachstum von Mikrorissen an den äußeren Korngrenzen unter zyklischer Belastung verhindert.
Dies bedeutet, dass die Rissvermeidung drei einzelne Kontrollmaßnahmen erfordert und nicht nur eine einzige Einstellung. Eine Erhöhung des Biegeradius kann eine ungünstige Kornausrichtung nicht korrigieren, während eine korrekte Kornausrichtung eine Kerbe an der Kante nicht retten kann.
Während der Produktion werden alle Komponenten gleichzeitig geprüft. Daher deutet ein plötzlich auftretender Riss meist auf ein Problem mit nur einer Komponente hin: eine neue Materialcharge, ein beschädigter Stempel oder ein fehlender Entgratungsschritt.
Die folgende Checkliste enthält Schritte, die bei Auftreten von Rissen im Produktionsprozess als Erstes durchgeführt werden sollten. Die Schritte sind bewusst nach Aufwand geordnet, beginnend mit dem geringsten bis zum höchsten.
Abhilfemaßnahmen bei Oberflächenmikrorissen
1. Führen Sie eine Gleitschleifbehandlung der lasergeschnittenen oder gestanzten Kante durch, um die harte Mikroschlacke und den Grat zu entfernen.
2. Wählen Sie eine Matrize mit größerer V-Öffnung, um die momentane Dehnungsrate an der Außenwand der Biegung zu reduzieren.
3. Sofern möglich, sollten Bohrungen und Schlitze erst nach der Formgebung des Werkstücks und nicht vorher durch Biegen und anschließendes Bearbeiten hergestellt werden.
4. Bei hochfesten Werkstoffen,die im Anlieferungszustand Risse aufweisen, sollte für das Biegen eine T4- oder Glühbehandlung durchgeführt werden. Biegung und anschließend wird die erforderliche Härte durch einen künstlichen Alterungsprozess nach dem Biegen wiederhergestellt.
Beachten Sie den damit verbundenen Zielkonflikt: Die Wärmebehandlung führt zu einem zusätzlichen Arbeitsschritt und einer damit verbundenen längeren Lieferzeit, beseitigt aber das Problem von Rissen vollständig, während sie bei anderen Verfahren lediglich die Wahrscheinlichkeit von Rissen verringert. Rissen Bei sicherheitskritischen Bauteilen erweist sich dies in der Regel als die wirtschaftlichere Wahl, wenn man Ausschuss und Nacharbeit berücksichtigt. Die Entscheidung sollte jedoch bereits in der Konstruktionsphase und nicht erst in der Fertigung getroffen werden.
Referenzen: Allgemeine Anforderungen ASTM A480 für Flachwalzprodukte aus Edelstahl; Geometrische Bemaßung und Tolerierung ISO 2768-m; Umformtechnik-Handbuch Band 16 (ASM).
Praktische Anwendung von Biegeregeln: Beispiel einer Kfz-Batteriehalterung von LS Manufacturing
Kernaussage
Ein größerer Biegeradius allein behebt keine Rissbildung. Radius, Faserorientierung und Biegelänge sind voneinander abhängige Faktoren. Die Anpassung eines Faktors ohne Neuberechnung der anderen führt lediglich zu einer Verlagerung der Fertigungsfehler an andere Stellen des Bauteils.
1. Anfängliche Herausforderungen und Ursachen
In der anfänglichen Entwurfsphase einer 2,5 mm dicken Verstärkungsstrebe aus 6061-T6-Aluminium für eine Batteriehalterung eines Elektrofahrzeugs traten zwei kritische Verarbeitungsfehler auf:
- Oberflächen- und Strukturfehler: Entlang der äußeren Biegefläche bildeten sich Mikrorisse, begleitet von einer axialen Verschiebung der Positionierlöcher außerhalb der Toleranz.
- Fehlerhafte Ausgangsparameter: Das ursprüngliche Flachmuster berücksichtigte die Walzrichtung des Materials nicht, verwendete eine allgemeine Toleranz von ±0,1 mm und legte einen inneren Biegeradius von 1,0T (2,5 mm) fest – ein Wert, der deutlich unter dem zulässigen Grenzwert für Struktur-Aluminiumlegierungen liegt.
2. Technische Anpassungen und Prozessoptimierung
Das Anwendungstechnik-Team von LS Manufacturing behob die Mängel durch systematische Neukalibrierung der Material- und Werkzeugparameter:
- Empirische K-Faktor-Bestimmung: An der betreffenden Materialcharge wurden 90°-Biegeversuche mit kundenspezifischen Werkzeugen durchgeführt, um einen exakten K-Faktor von 0,42 zu ermitteln.
- Radiuskorrektur: Mithilfe von Rückfederungsmodellierung und Bruchmechanik konnte der tragende Innenbiegeradius von 1,0T (2,5 mm) auf den Industriestandard von 2,5T (6,25 mm) erhöht werden.
- Kornausrichtung und -kompensation: Das Flachmuster wurde so ausgerichtet, dass die primäre Biegelinie senkrecht zur Walzrichtung verläuft. Die Biegeentlastungskompensation wurde entsprechend der aktualisierten entwickelten Länge neu berechnet.
3. Produktionsergebnisse und quantifizierte Auswirkungen
Die Umsetzung dieser abgestimmten Anpassungen führte zu deutlichen Verbesserungen hinsichtlich Qualität, Lieferzeit und Kosten:
- Maßgenauigkeit: Die Biegekantengeometrie wurde innerhalb einer engen Toleranz von ±0,05 mm über die gesamte Charge hinweg beibehalten.
- Fehlerreduzierung: Oberflächenmikrorisse wurden vollständig beseitigt und die Ausschussquote von 16 % auf 4 % gesenkt.
- Effizienzsteigerung: Die Prototypenentwicklung wurde um 14 % beschleunigt und die gesamten Fertigungs- und Entwicklungskosten um 9 % gesenkt.
Referenz: Projekt „Biegen von Automobilhalterungen“ Nr. AUTO-2026-083, basierend auf den Messdaten von LS Manufacturing 2025–2026 (Stichprobenumfang > 800 Teile).
Häufig gestellte Fragen (FAQ)
Die Antworten sind nachfolgend aufgeführt, zunächst in Form einer Definition, gefolgt von der jeweiligen Prinzipbeschreibung. Alle numerischen Werte sind als Ausgangsbereich angegeben und stellen keine allgemein gültigen Spezifikationen dar.
Welcher Bereich liegt üblicherweise für den K-Faktor bei Automobilstählen und Aluminium?
Übliche K-Faktoren für gängige kaltgewalzte Baustähle und Aluminiumbleche liegen zwischen 0,25 und 0,50. Dieser Wert hängt direkt von der Streckgrenze, dem Verfestigungsexponenten und der Geometrie der unteren Matrizenöffnung ab. In der Standardverarbeitungsdatenbank von LS Manufacturing wird er anhand von Biegeproben und nicht anhand einer allgemeinen Tabelle berechnet.
Welchen Einfluss hat die Faserrichtung des Materials auf den minimalen Biegeradius?
Durch das Biegen der Walzen werden die Materialfasern parallel zueinander ausgerichtet. Verläuft die Biegeachse parallel zur Walzrichtung, verringert sich die Querdehnbarkeit, und die Außenwand neigt eher zu Rissen. LS Manufacturing empfiehlt daher einen Anstellwinkel von 90° oder 45° zur Walzrichtung.
Bedeutet ein größerer Radius immer mehr Freiraum in der Automobilmontage?
Nein, denn ein sehr kleiner Radius führt zu einer hohen Spannungskonzentration, die zum Reißen der äußeren Fasern und zu einer Verringerung der Dauerfestigkeit durch Vibrationen führt. Die Experten von LS Manufacturing empfehlen daher, je nach Montageanforderungen einen glatten Innenradius von mindestens 1,0T zu verwenden.
Was sind die Gründe für Maßtoleranzen beim Biegen identischer Blechteile?
Dazu gehören geringfügige Dickenänderungen, Schwankungen der Streckgrenze und des Rückfederungswinkels beim Freibiegen. Bei LS Manufacturing wird die Einhaltung der Maßtoleranzen durch eine Genauigkeitskontrolle von ±0,05 mm und einen dynamischen Dickenausgleich am Unterwerkzeug sichergestellt.
Zusammenfassung der Mechanik der Präzisionsblechumformung
Die Kenntnis der Regeln für die Verschiebung der neutralen Achse, die durch den K-Faktor und die wissenschaftliche Bestimmung des minimalen Biegeradius bildet die Grundlage, um Kollisionen bei der Montage und Ermüdungsrisse in Automobilblechbauteilen zu vermeiden. Die aus Berechnungen abgeleitete Konstruktionsgeometrie der Materialmechanik minimiert die Anzahl der Testiterationen und gewährleistet die präzise Umsetzung des Bauteildesigns vom digitalen zum physischen Modell.
Im nächsten Schritt werden die Regeln auf eine konkrete Zeichnung angewendet. Die folgenden Seiten zum jeweiligen Themenbereich verwenden denselben Ansatz, um Aspekte wie die Materialrangfolge, die Toleranznutzung und die Unterschiede zwischen Prototypen- und Serienfertigung des Bauteils zu vergleichen und zu bewerten.
Verwandte Leitfäden für Ingenieure & Weiterführende Informationen:
Materialvergleich: Aluminium 6061-T6 vs. 5052: Welches ist das beste Material für Ihr Blechbearbeitungsprojekt?
Prozessvergleich: Luftbiegen vs. Bodenbiegen: Vergleich von Maßgenauigkeit und Werkzeugverschleiß
Glossar der Umformbegriffe
Die folgenden Kurzdefinitionen werden in diesem Leitfaden verwendet und richten sich an Leser, die diese Begriffe zum ersten Mal sehen.
|
Begriff |
In diesem Artikel verwendete Definition |
Bedeutung |
|
K-Faktor |
Dimensionsloses Verhältnis der Lage der neutralen Achse zur Blechdicke T |
Bestimmt die Länge des Flachrohlings für eine gegebene Biegung |
|
Y-Faktor |
K × (π / 2) Fügt die Biegezugabe und den Biegeabzug ein. |
Verknüpft die Materialverschiebung mit der Abwicklungsberechnung. |
|
Neutrale Achse |
Die Schichtdicke, in der die Dehnung beim Biegen null ist. |
Ihre Verschiebung ist der physikalische Ursprung von K. |
|
Minimaler Biegeradius |
Kleinster sicherer Innenradius, bevor die Außenfläche reißt. |
Legt die Rissgrenze für jedes Material fest. |
|
Biegezugabe (BA) |
Zusätzliche Länge, die der Abwicklung beim Biegen hinzugefügt wird. |
Definiert zusammen mit dem Biegeabzug den Zuschnitt. |
|
Biegeabzug |
Länge, die von der Summe der beiden Schenkel abgezogen wird, um die flache Länge zu erhalten. |
Was wird auf einer Koordinatenmessmaschine (KMM) gemessen, um K zurückzurechnen? |
|
Freibiegen |
Das Blech berührt nur die Stempelspitze und zwei Matrizenschultern. |
Geringere Presskraft, höhere Rückfederung, Radius durch V-Öffnung vorgegeben. |
|
Bodenbiegen |
Der Stempel presst das Blech vollständig gegen die Matrizennut. |
Höhere Presskraft, geringere Rückfederung, Radius durch Stempelspitze vorgegeben. |
|
Biegeentlastung |
Kerbe, die dort geschnitten wird, wo eine Biegelinie auf einen Flansch oder ein anderes Merkmal trifft. |
Verhindert unkontrolliertes Einreißen an der Kante. Schnittpunkt |
|
Rückfederung |
Elastische Rückstellung des Biegewinkels nach dem Zurückziehen des Stempels |
Muss im Stempelwinkel und im K-Wert kompensiert werden |
Referenzen und technische Quellen
- Maschinenhandbuch, 30. Auflage, Kapitel 25 – Biegemechanik, Biegeentwicklungsgleichungen
- ASM-Handbuch Band 16: Umformen – Kontaktmechanik beim Umformen, Rückfederung
- ASM International – Fehler bei der Metallumformung (Mindestbiegeradius, Duktilität).
- ISO 2768-m – Allgemeine Toleranzen für Längen- und Winkelmaße von Metallteilen.
- ASTM A480 – Allgemeine Anforderungen an Flachwalzbleche, -platten und -bänder aus Edelstahl und hitzebeständigem Stahl.
- Technischer Ausschuss für Stanzprozesse von LS Manufacturing – Interne Prozessprüfung des Artikels.
- Messdatenbank von LS Manufacturing, Projektnummer AUTO-2026-083, Stichprobenumfang >800 Teile, 2025–2026.