한국어



요약: 판금 K-인자 판금 K-계수 중립층(neutral layer)은 자동차 산업에서 사용되는 금속을 벤딩할 때 중립축의 위치를 결정하는 데 사용되는 무차원 상수입니다. 판금의 변형 물리학을 이용하여, 정밀한 공차를 유지하기 위한 보정된 벤딩 여유 계산을 제공합니다. ±0.05 mm.
신입 구매 담당자나 엔지니어링 연수생의 경우, 자동차 부품용 평면 블랭크 패턴을 제작할 때 예상치 못한 치수 오차와 찢어짐이 발생할 수 있습니다. 실제로, 판금 굽힘에 대한 정확한 기준선을 설정하는 것은 판금 벤딩 이를 통해 프레스 브레이크 가공 시 발생하는 금속 변위에 맞춰 정확한 디지털 3D 시트를 제작할 수 있으며, 공구 조정을 지속적으로 할 필요가 없습니다. 이 간편 가이드에서는 중립층 역학의 기본 원리와 자동차 벤딩에 적용되는 경험적 규칙을 소개합니다.
핵심 요약
- K-인자는 중립축 변위의 비율입니다. 이는 판재가 굽힘을 받을 때 변형 중립면의 변위를 측정하는 것으로, 일반적인 자동차 재료의 경우 보통 다음 범위에 수렴합니다. 0.25 ~ 0.50.
- 최소 굽힘 반경은 파단 방지선입니다. 결과적으로 내부 반경은 일반적으로 다음 범위로 제한됩니다. 1.0T ~ 3.0T (T = 판재 두께) 이는 외부 섬유가 임계 연신율을 초과하지 않도록 하기 위함입니다.
- 정확도는 추정이 아닌 교정을 통해 확보됩니다. 실제 재료 변위를 보정함으로써 성형 치수 공차를 ±0.05mm 정밀도로 일관되게 유지할 수 있습니다.
- 벤딩 공정이 형태를 결정합니다: 공기 벤딩 및 하단 벤딩 금형 상호 작용과 관련하여 완전히 다른 특성을 가지므로 스프링백 및 Y-인자 보정 계수가 변경됩니다.
이 가이드의 저자 소개
이 가이드는 다음 저자가 작성했습니다. 글로리아LS Manufacturing에서 신속 프로토타이핑 및 애자일 제조 전문가로 근무하고 있습니다. LS Manufacturing정밀 엔지니어링 및 스탬핑 성형성 분야에서 15년 이상의 경력을 보유한 글로리아는 재료의 소성 유동 메커니즘을 이해하여 조기 설계(DFM, 제조 용이성 설계)를 통해 결정론적 설계 규칙으로 전환하는 데 특화되어 있습니다. DFM(Design for Manufacturability)이 문서에 나오는 모든 기하학적 방정식과 성형 공정 제약 조건은 LS Manufacturing 스탬핑 공정 기술 위원회의 검증을 거쳤습니다. 글로리아의 엔지니어링 지식에 대한 자세한 내용은 그녀의 LinkedIn 페이지에서 확인하세요.LinkedIn에서 글로리아의 엔지니어링 인사이트를 팔로우하세요.
자동차 프레스 성형에서 판금 K 계수란 무엇일까요?
The 판금 K-인자 굽힘 과정에서 중립축의 위치를 원래 판재 두께로 나눈 값(단위 없음)입니다.
- 변형률 동역학: 기계공학 핸드북(30판, 25장)의 굽힘 역학 장에서 설명했듯이, 판재의 바깥쪽 표면은 늘어나고 얇아지는 반면, 안쪽 표면은 짧아지고 두꺼워집니다.
- 중립면 이동: 이 이동으로 인해 중립면(변형률 0)이 판재 두께의 중간점에서 곡선의 안쪽으로 이동합니다.
- 일반적인 값: 실제 측정값은 다음 범위에 속합니다. 0.25 ~ 0.50.
- 적용 분야: 정확한 판금 K-인자를 숙달하는 것은 ±0.05mm의 성형 공차를 달성하기 위해 정확한 평판 블랭크 길이를 계산하는 데 필수적입니다.
물리적 유사성 및 영향 요인
예를 들어, 중립축을 판재 두께의 중앙을 가로지르는 철도 노반으로 생각할 수 있습니다.
- 굽힘 가공 전, 중립축은 다음과 같은 위치에 있습니다. 0.50T.
- 프레스 브레이크가 닫히면서 곡선의 바깥쪽은 안쪽보다 더 큰 거리를 이동해야 하므로, 철도 노반은 곡선의 안쪽으로 이동합니다.
핵심 요점: K는 재료 고유의 성질이 아니라 재료, 공구, 굽힘 형상의 상호 작용 결과입니다.
관련 Y-인자: k 인자와 y 인자의 이해
또 다른 밀접하게 관련된 개념은 Y-인자이며, 다음 방정식으로 설명됩니다.
Y = K × (π / 2) ≈ K × 1.571
- 역할: K는 중립축의 위치를 나타내는 반면, Y는 판금 평면 패턴의 굽힘 여유 및 굽힘 공제 공식 모두에 포함됩니다.
- 교차 검증 표준: 연강에서 일반적인 90도 에어 벤드에 대한 Y-인자 값 0.50은 다음과 같습니다. K = 0.318벤더가 굽힘표를 제공하면서 그 산출 방법에 대한 설명이 없는 경우, 이 값을 확인하는 것이 중요합니다.
참고 문헌: Machinery's Handbook, 30th Edition, Chapter 25 (굽힘 역학)
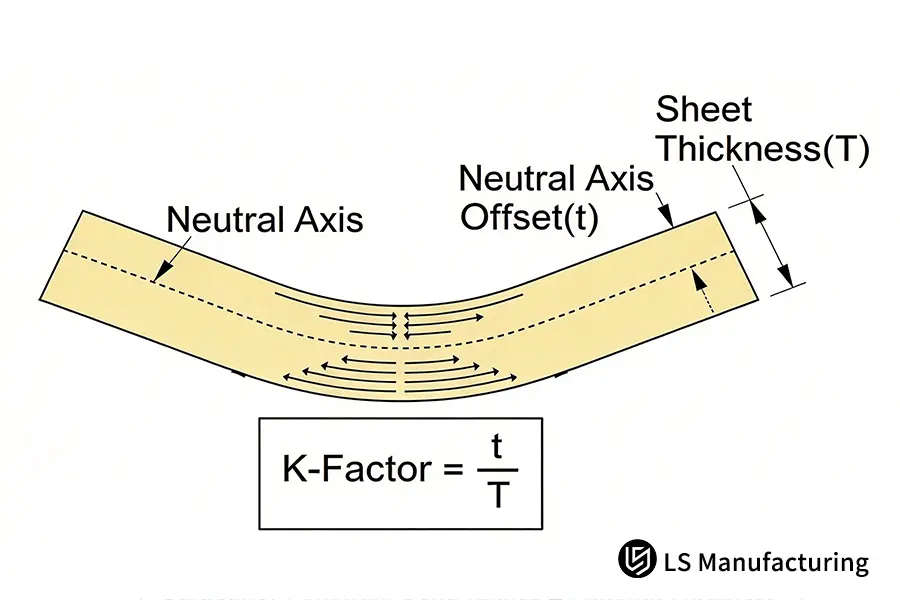
그림 1: 중립축 변위의 단면 역학 및 판금 K-계수 계산 공식(K = t / T)
구조용 브래킷의 최소 굽힘 반경은 얼마입니까?
최소 굽힘 반경은 재료의 인열 한계를 초과하기 전에 외면의 연신율이 발생하는 구조용 굽힘의 최소 내부 반경입니다. ASM International의 금속 성형 파손 관련 표준에 따르면 금속 성형 파손 관련 금속 성형 불량에 관한 표준펀치 노즈 반경이 최소 굽힘 반경보다 작으면 외부 섬유의 연신율이 연신 한계를 초과하여 입자 간 미세 균열이 발생합니다. 이는 냉간 압연 연강 스탬핑 및 구조재에서 발생합니다. 알루미늄 스탬핑에서 발생합니다.일반적으로 공학적으로 안전한 내부 굽힘 반경은 다음과 같습니다. 1.0T ~ 3.0T 부품의 피로 임계 단면 조도 Ra 1.6 μm 이하를 유지하는 판금 두께의 일부입니다. Ra 1.6 μm
간단한 경험 법칙은 다음과 같습니다. 판금이 얇을수록 반경은 작아지지만, 반경과 두께의 비율은 동일하게 유지됩니다. 2.0mm 두께의 판금을 1.0T의 반경으로 구부리려면 2.0mm 내부 반경이 필요하고, 3.0mm 1.0T의 하중으로 구부리는 판금에는 3.0mm의 반경이 필요합니다. 재료 간에 차이가 나는 유일한 요소는 하한값입니다. 연성 금속은 1.0톤을 허용하는 반면, 석출 경화 금속은 2.5톤 또는 3.0톤이 필요합니다.
결정 구조의 또 다른 측면은 결정 방향입니다. 이는 부품이 한 로트에서는 합격하지만 다른 로트에서는 균열로 인해 불합격되는 가장 흔한 원인입니다.
금속 굽힘 강도의 결정 방향에 대한 민감도
- 압연 방향과 일치하는 굽힘선(0° 나뭇결 각도): 횡방향 연성이 낮아 내부 반경을 2.5T 이상으로 늘려야 합니다.
- 압연 방향과 수직인 굽힘선(90° 나뭇결 각도): 최적의 연성을 확보하여 내부 반경을 1.0T로 줄일 수 있습니다.
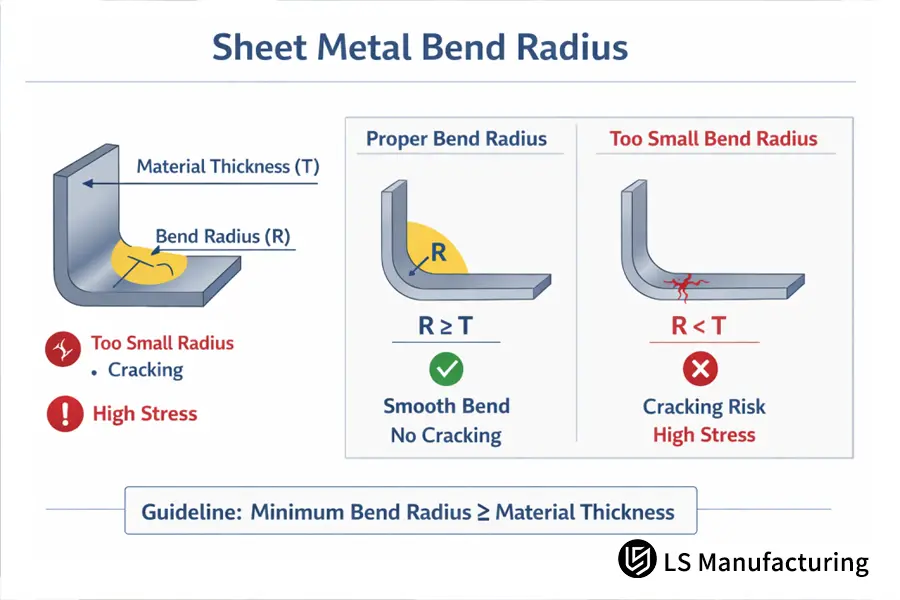
그림 2: 응력 집중 및 외부 섬유 파손을 방지하기 위한 안전 최소 굽힘 반경 규칙(R≥T).
요약하자면, 나뭇결 방향은 굽힘이 나뭇결 방향으로 발생하는지 아니면 나뭇결 반대 방향으로 발생하는지를 결정합니다. 굽힘선이 나뭇결 방향과 평행하면 굽힘은 압연 섬유의 짧은 방향으로 늘어나도록 요구합니다. 이것이 목재가 나뭇결을 따라 갈라지는 이유입니다. 따라서 90°로 나뭇결을 정렬하는 것은 작은 반경의 굽힘에서 선택 사항이 아니라 필수 사항입니다.
다음 표는 네 가지 주요 자동차 판금의 성형성 한계를 비교합니다. 성형성 한계는 다음과 같습니다. 성형성 한계, 전형적인 K-인자 범위공기 벤딩 적합성:
|
재질 종류 및 등급 |
권장 최소 벤딩 반경(R) |
일반적인 K-인자 범위 |
주요 소성 변형 특성 |
일반적인 자동차 구조 적용 분야 |
|
냉간 압연 연강(SPCC / DC01) |
1.0T |
0.38–0.44 |
우수한 연성, 낮은 스프링백, 안정적인 소성 유동 |
섀시 위치 고정 브래킷, 계기판 장착 프레임 |
|
알루미늄(6061-T6) |
2.5톤~3.0톤 |
0.40–0.46 |
높은 항복 강도, 제한된 연신율, 외표면 응력 집중 현상에 매우 민감함 |
배터리 트레이 보강 빔, 경량 충돌 빔 부재 |
|
심가공 알루미늄(5052-H32) |
1.0톤~1.5톤 |
0.35–0.42 |
우수한 연성과 적당한 가공 경화, 자연 곡률 반경 전환 |
배터리 모듈 분리막 하우징, 냉각판 브래킷 |
|
고강도 저합금강(HSLA 350) |
2.0~2.5톤 |
0.42–0.48 |
상당한 탄성 회복, 현저한 중립축 이동, 스프링백 각도 계산 필요 |
서스펜션 컨트롤 암 마운팅 시트, B필러 에너지 흡수 라이너 |
요약하자면, 높은 연성을 가진 연강은 가장 작은 굽힘 반경을 허용하는 반면, 다음과 같은 고강도 합금은 6061-T6 미세 인장 파괴를 방지하기 위해 큰 안전 반경을 확보해야 합니다. 이 표는 재료마다 중립면을 이동시키는 정도가 다르기 때문에 하나의 K-인자만으로는 불충분하며, 따라서 각 재료에 맞는 평면 패턴이 필요하다는 것을 보여줍니다.
참고 자료: ASM International 성형 실패 가이드라인; ISO 2768-m 금속 일반 공차; LS Manufacturing 공정 엔지니어링 데이터베이스.
판금 DFM에서 엔지니어는 K-계수를 어떻게 계산할까요?
판금 K-계수는 일반적인 소프트웨어 표를 사용하는 대신 실제 굽힘 시험편을 이용한 경험적 역산으로 계산됩니다. 아래에 ISO 2768-m 표준에 따르면, 굽힘 여유(Bend Allowance, BLA) 공식은 다음과 같이 정의됩니다. BA = π × (R + K × T) × (A/180), 여기서 R은 내경 반지름, T는 판재 두께, A는 굽힘 각도입니다. 엔지니어는 좌표 측정기(CMM)로 성형 후 형성된 플랜지 길이를 측정하여 다음 공식을 계산합니다. K = ((180×BA)/(π×A)-R)/T. 자동차용 냉간압연강 및 알루미늄 합금의 경우, 일반적으로 검증된 값은 펀치 팁 형상과 V-다이 개구부 폭에 따라 0.30에서 0.46 사이로 수렴합니다.
또한, 이 공식은 K 값이 툴링에 따라 달라지는 이유를 설명합니다. T와 A가 고정된 경우, 내부 반경 R이 증가하면 중립축과 두께 중앙면 사이의 거리가 증가하여 K 값이 0.50에 가까워지고, 내부 반경이 감소하면 K 값이 0.25에 가까워집니다. 수학적으로, 프레스 브레이크와 스탬핑 다이에서 동일한 부품 굽힘에 대해 K 값이 같을 수 없습니다. 왜냐하면 툴 형상이 K 값에 내재되어 있기 때문입니다.
아래의 판금 K 계수 참조 차트는 실제 작업 현장에서 사용하기 위한 보정된 기준값을 제공하며, 배치 검증 전 초기 시작점으로 활용할 수 있습니다.
다양한 재료 및 굽힘 모드에 대한 경험적 K 계수 시작값.
|
재질 |
벤딩 모드 |
초기 K 값 |
Y-인자 (K × π/2) |
재계산 시점 |
|
SPCC / DC01 (1.0–3.0 mm) |
90° 에어 벤딩 |
0.40 |
0.63 |
새로운 다이 개구부 또는 재질 배치 |
|
6061-T6 (2.0–4.0 mm) |
90° 에어 벤딩 |
0.42 |
0.66 |
모든 새 로트 - 결정립 및 경도 차이 |
|
5052-H32 (1.5–3.0 mm) |
에어 벤드 90° |
0.37 |
0.58 |
금형 교체 후 |
|
HSLA 350 (2.0–4.0 mm) |
하단 벤드 90° |
0.44 |
0.69 |
스프링백 각도 조정 후 |
이는 참고용일 뿐입니다. 재료 경도, V 형상, 또는 항복 강도가 다른 재료 배치에 따라 K 값이 수 퍼센트 포인트 변동될 수 있으며, 이러한 변화로 인해 중요 치수가 허용 오차 범위를 벗어날 수 있습니다.
참고 자료: ISO 2768-m, 금속의 일반 허용 오차; 기계 핸드북에 기반한 벤드 전개도 계산 방법
Excel로 개발된 벤드 차트 검증을 위한 경험적 3단계 절차
1단계. 기준 직사각형 샘플을 채취하여 디지털 마이크로미터로 두께 T를 측정합니다.
2단계. 90° 기준 굽힘을 적용하고 미쓰토요(Mitutoyo) 표면 거칠기/윤곽 측정 시스템을 사용하여 굽힘 호의 프로파일과 외측 가장자리를 측정합니다.
3단계. 총 굽힘 길이 차이를 계산하여 굽힘 길이 차트 엑셀 스프레드시트에 입력합니다.
공기 벤딩과 하부 벤딩의 기계적 차이점은 무엇입니까?
1. 기계적 구속 및 스프링백
공기 벤딩과 하부 벤딩의 차이점은 하부 다이와 재료 사이의 기계적 구속 및 판재의 소성 경화 정도에 있습니다.
- 공기 벤딩: 판재가 펀치 끝과 하부 다이의 두 어깨 부분에 접촉하므로, 형성되는 내부 반경은 V자형 개구부의 폭에 따라 달라지며, 이 공정에는 상당한 스프링백이 발생합니다.
- 하부 벤딩: 펀치가 재료를 다이 홈으로 밀어 넣어 국부적인 경화를 유발하고 스프링백을 줄입니다.
- 중요성: 접촉 시의 물리적 차이는 3D 개발 과정에서 K-인자와 Y-인자의 보정 경계를 설정하는 기초가 됩니다.
2. 정량적 기하학적 차이
굽힘 내부의 형상은 다음과 같은 정량적 차이를 나타냅니다.
- 공기 벤딩: 반경은 V자형 홈 폭의 6분의 1입니다. 즉, 폭이 12mm이면 반경은 2.0mm가 됩니다.
- 바닥 벤딩: 성형되는 반경은 펀치 노즈에 따라 달라지며, 0.6T에서 0.8T까지 변할 수 있습니다. 재료는 이 반경 내에서 경화됩니다.
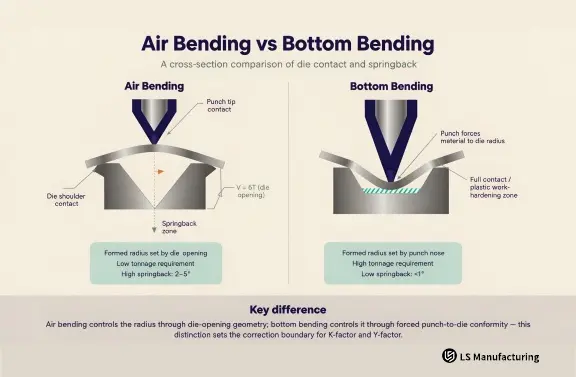
그림 3: 공구와 판재의 상호 작용 및 굽힘 각도 여유: (a) 공기 벤딩의 급격한 과굽힘 스트로크; (b) 바닥 벤딩의 전체 홈 적합성.
3. Y-인자와 누적 오차의 영향
Y = K * (π / 2)라는 관계식을 고려할 때, Y-인자는 두 접근 방식 사이의 연결 고리 역할을 합니다.
- 평면 길이 편차: 하단 굽힘의 경우 K 값을 0.44로, 공기 굽힘의 경우 0.40으로 설정하여 동일한 굽힘 각도로 평면 길이를 측정하면 60mm 다리에서 약 0.12mm의 미미한 차이가 발생합니다.
- 공차 누적: 6번 굽힘 가공된 브래킷의 경우, 이러한 차이가 누적되어 조립 시 맞지 않는 부품이 생성됩니다.
핵심 요점: 재질이 같더라도 바닥에서 굽힌 부품의 굽힘 표를 공기 중에서 굽힌 부품에 그대로 적용해서는 안 됩니다.
자동차 판금 굽힘 규정은 언제 불량품 발생을 방지할 수 있을까요?
초기 DFM 설계 단계에서 표준화된 자동차 판금 굽힘 규정(홀-모서리 거리, 플랜지 높이, 굽힘 완화)을 적용하면 첫 번째 금형 시험 전에 불량품을 줄일 수 있습니다.
1. 굽힘 완화 지침: 제어되지 않는 찢어짐 방지
엔지니어 참고 사항 굽힘 완화에 관하여: 자동차 브래킷 및 보강재 설계에서 굽힘 완화는 굽힘선과 인접한 평면 모서리가 만나는 지점에 배치되는 직사각형 또는 찢어짐 방지 홈입니다. 적절한 완화가 없으면 횡방향 인장 응력으로 인해 인접한 재료가 제어되지 않고 찢어질 수 있습니다. 균열을 방지하려면 릴리프 깊이는 내부 굽힘 반경에 재료 두께를 더한 값보다 커야 합니다. (깊이 ≥ R + T)반면 릴리프 폭은 판재 두께 이상이어야 합니다. (폭 ≥ T)이러한 간단한 형상을 초기 블랭크 설계에 적용하면 자동차 스탬핑 불량의 가장 흔한 원인 중 하나를 제거할 수 있습니다.
2. 형상 근접성과 2T + R 법칙
일반적인 생각과는 달리, 불량의 가장 흔한 원인은 부적절한 반경이 아니라 굽힘에 인접한 형상 위치입니다. 부품이 굽힘 전에 펀칭되기 때문에, 구멍은 펀칭 위치와 굽힘 접선의 위치에 따라 재료가 늘어나거나 압축되는 영역 내에 위치하게 됩니다.
따라서 2T + R 가이드라인은 설계 단계의 문제이지 품질 관리의 문제가 아닙니다. 왜냐하면 일단 굽힘에 너무 가깝게 펀칭된 구멍은 어떤 방법으로도 원래 위치로 되돌릴 수 없기 때문입니다. LS 제조 엔지니어링 가이드라인에 따르면, 펀칭된 모서리와 굽힘의 접선 사이에는 최소 2T + R의 거리가 있어야 합니다.
3. 여러 굽힘에 걸친 기준 구멍의 안정성
여러 굽힘이 있는 복잡한 브래킷에서 내부 반경을 일반적인 공차인 ±0.05mm 이내로 고정하면 배치 내 조립 기준 구멍의 기하학적 변위를 70% 이상 줄일 수 있습니다.
생산 중 판금 굽힘 균열 방지 방법
굽힘 균열 외벽의 인장 변형률을 제어하고 모서리의 노치 민감도를 줄임으로써 방지할 수 있습니다. 판금 굽힘 균열의 주요 원인으로는 임계 최소 반경 미만에서의 성형, 굽힘선이 코일 압연 방향과 평행하게 정렬되는 것, 그리고 디버링 없이 절단면을 따라 미세 노치가 남는 것 등이 있습니다. 내부 굽힘 반경을 1.5T 이상으로 증가시키고, 블랭크 레이아웃을 압연 방향에서 45°~90° 각도로 유지하며, 절단면의 표면 조도를 Ra 1.6 µm로 설정하면 반복 하중 하에서 외부 결정립계 미세 균열의 성장을 방지할 수 있습니다.
따라서 균열 방지는 단일 제어 설정이 아니라 세 가지 개별 제어의 조합을 통해 이루어져야 합니다. 굽힘 반경을 증가시키는 것만으로는 잘못된 결정립 배향을 바로잡을 수 없으며, 올바른 결정립 배향만으로는 노치가 생긴 절단면을 복구할 수 없습니다.
생산 과정에서는 이러한 모든 사항을 동시에 점검합니다. 그래서 갑자기 발생하는 균열은 대개 새로운 자재 배치, 손상된 펀치 또는 누락된 디버링 단계와 같은 한 가지 문제 때문인 경우가 많습니다.
다음 체크리스트는 생산 공정에서 균열이 발생했을 때 초기에 취해야 할 조치들을 정리한 것입니다. 변경 비용이 적게 드는 순서부터 많이 드는 순서대로 나열했습니다.
표면 미세 균열 보수 조치
1. 레이저 절단면 또는 블랭킹된 모서리에 진동 연마 처리를 하여 모서리 표면의 미세 슬래그층과 버를 제거합니다. or blanked edge in order to eliminate the hard micro-slag layer and burr on the edge.
2. 벤딩 외벽의 순간 변형률을 낮추기 위해 V자형 개구부가 더 넓은 금형을 선택합니다.
3. 가능한 경우, 벤딩 후 가공 기법을 사용하여 부품 성형 후 구멍과 슬롯을 가공합니다.
4. 고강도 템퍼링 재료의 경우,입고 상태에서 균열이 발생하는 경우, T4 또는 어닐링 템퍼링을 사용하여 굽힘 시험을 거친 후 인공 시효 공정을 통해 필요한 경도를 복원합니다.
여기서 고려해야 할 절충점을 살펴보십시오. 열처리는 추가적인 공정을 도입하고 이로 인해 리드 타임이 지연되지만, 균열 문제를 완전히 해결합니다. 반면 열처리는 균열 발생 가능성을 줄여줄 뿐입니다. 균열. 중요 안전 부품의 경우, 일반적으로 불량품 발생 및 재작업을 고려하면 더 경제적인 선택이 될 수 있지만, 이러한 결정은 생산 현장이 아닌 설계 단계에서 내려져야 합니다.
참고 문헌: 평판 압연 스테인리스강 제품에 대한 ASTM A480 일반 요구사항; 기하학적 치수 및 공차 ISO 2768-m; 성형 ASM 핸드북 16권
벤딩 규칙의 실제 적용 사례: LS Manufacturing의 자동차 배터리 브래킷 예시
핵심 요점
벤딩 반경을 단순히 크게 하는 것만으로는 균열 문제를 해결할 수 없습니다. 반경, 결정립 방향, 그리고 전개 길이는 서로 연관된 요소이며, 이 중 하나만 조정하고 다른 요소들을 재계산하지 않으면 제조 결함이 부품의 다른 부분으로 옮겨갈 뿐입니다.
1. 초기 문제점 및 근본 원인
신에너지 자동차 배터리 트레이용 2.5mm 6061-T6 알루미늄 보강 브래킷의 초기 설계 단계에서 두 가지 중요한 가공 결함이 발생했습니다.
- 표면 및 형상 결함: 외부 굽힘면을 따라 미세 균열이 발생했으며, 이로 인해 위치 결정 구멍의 축 방향 변위가 허용 오차를 벗어났습니다.
- 잘못된 초기 매개변수: 초기 평면 패턴은 재료의 압연 방향을 고려하지 않았고, ±0.1mm의 일반적인 공차를 적용했으며, 내부 굽힘 반경을 1.0T(2.5mm)로 지정했습니다. 이는 구조용 알루미늄 합금의 허용 기준치보다 훨씬 낮은 값입니다.
2. 엔지니어링 조정 및 공정 최적화
LS Manufacturing의 응용 엔지니어링 팀은 재료 및 툴링 매개변수를 체계적으로 재보정하여 결함을 해결했습니다.
- 실증적 K-인자 테스트: 맞춤형 다이를 사용하여 특정 재료 배치에 대해 90° 굽힘 테스트를 수행하여 정확한 K-인자 0.42를 측정했습니다.
- 굽힘 반경 보정: 스프링백 모델링과 파괴 역학을 활용하여 하중 지지 내부 굽힘 반경을 1.0T(2.5mm)에서 업계 표준인 2.5T(6.25mm)로 증가시켰습니다.
- 결정립 정렬 및 보정: 주 굽힘선이 압연 방향에 수직이 되도록 평면 패턴의 방향을 재조정하고, 업데이트된 전개 길이에 따라 굽힘 하중 보정을 재계산했습니다.
3. 생산 결과 및 정량화된 영향
이러한 조정 사항들을 종합적으로 적용한 결과, 품질, 리드 타임 및 비용 측면에서 상당한 개선을 이루었습니다.
- 치수 정밀도: 전체 배치에서 굽힘 모서리 형상을 ±0.05mm의 엄격한 공차 범위 내에서 유지했습니다.
- 결함 감소: 표면 미세 균열을 완전히 제거하고 전체 불량률을 16%에서 4%로 줄였습니다.
- 효율성 향상: 시제품 개발 속도를 14% 향상시키고 총 제조 및 개발 비용을 9% 절감했습니다.
참고: LS Manufacturing 2025–2026 측정 데이터 세트(샘플 크기 >800개 부품)에서 발췌한 자동차 브래킷 벤딩 프로젝트 #AUTO-2026-083.
자주 묻는 질문(FAQ)
아래는 먼저 정의 형식으로, 그 다음으로 답변의 원리를 제시합니다. 모든 수치 값은 보편적으로 적용 가능한 사양이 아닌 초기 범위 형식으로 표시됩니다.
자동차용 강재 및 알루미늄의 일반적인 K-계수 범위는 무엇입니까?
일반적인 냉간 압연 연강 및 알루미늄 판재의 일반적인 K-인자는 0.25에서 0.50 사이입니다. 이는 항복 강도, 가공 경화 지수 및 하부 금형 개구부 형상에 직접적으로 의존합니다. LS Manufacturing의 표준 가공 데이터베이스에서는 일반적인 표가 아닌 굽힘 시험편을 사용하여 K-인자를 계산합니다.
재료의 결정립 방향이 최소 굽힘 반경에 어떤 영향을 미칩니까?
굽힘 롤은 재료의 결정립을 서로 평행하게 만듭니다. 굽힘 축이 압연 방향과 평행한 경우 횡방향 연성이 감소하고 외벽에 균열이 발생할 가능성이 높아집니다. 따라서 LS Manufacturing은 압연 방향에 대해 레이아웃 각도를 90° 또는 45°로 설정할 것을 권장합니다.
자동차 조립에서 반경이 클수록 항상 더 나은 간극을 의미합니까?
아니요, 반경이 너무 작으면 응력 집중이 심해져 외부 섬유가 찢어지고 진동으로 인해 피로 강도가 저하됩니다. LS Manufacturing 전문가들은 조립 요구 사항에 따라 가능한 한 1.0T 이상의 매끄러운 내부 반경을 사용할 것을 권장합니다.
동일한 판금 부품을 벤딩할 때 치수 공차가 발생하는 이유는 무엇일까요?
공기 벤딩 시 두께, 항복 강도, 스프링백 각도의 미세한 변화 등이 그 원인입니다. LS Manufacturing에서는 ±0.05mm의 정밀도 제어와 하부 금형에 동적 두께 조정 메커니즘을 설치하여 치수 공차를 유지하고 있습니다.
정밀 판금 성형 역학 요약
K-인자에 의해 제어되는 중립축 변위 법칙을 이해하는 것은 K-인자 그리고 최소 벤딩 반경의 과학적 결정 자동차 판금 부품의 조립 시 간섭 및 피로 균열을 방지하는 기초가 됩니다. 재료 역학 계산에서 도출된 설계 형상은 시행착오 횟수를 최소화합니다. 또한 디지털 설계에서 매우 정밀한 물리적 설계로의 전환을 보장합니다.
다음 단계는 특정 도면에 규칙을 적용하는 것입니다. 아래 클러스터에 있는 페이지들은 재료 순위, 공차 사용, 시제품 제작과 양산의 차이점 등과 같은 측면을 비교하고 결정하는 데 동일한 접근 방식을 사용합니다.
관련 엔지니어링 가이드 및 다음 읽기 자료:
재료 비교: 알루미늄 6061-T6 vs. 5052: 판금 가공 프로젝트에 가장 적합한 재료는 무엇일까요?
공정 비교: 공기 벤딩 vs. 바닥 벤딩: 치수 정확도 및 공구 마모 비교
성형 용어 설명
아래의 간략한 정의는 이 가이드 전체에서 사용되는 용어로, 처음 접하는 독자를 위해 작성되었습니다.
|
용어 |
본 문서에서 사용된 정의 |
중요성 |
|
K 계수 |
중립축 위치와 판재 두께 T의 무차원 비율 |
주어진 벤딩에 대한 평판 블랭크 길이를 결정합니다. |
|
Y-인자 |
K × (π / 2); 굽힘 여유 및 굽힘 공제 항에 포함됨 |
재료 변위를 평면 패턴 계산과 연결 |
|
중립축 |
굽힘 시 변형률이 0인 두께 방향 층 |
이 층의 변위가 K의 물리적 기준이 됨 |
|
최소 굽힘 반경 |
외부 표면이 찢어지기 전의 최소 안전 내부 반경 |
각 재료에 대한 균열 방지 한계 설정 |
|
굽힘 여유(BA) |
굽힘을 위해 평면 패턴에 추가되는 길이 |
굽힘 공제와 함께 블랭크를 정의함 |
|
굽힘 공제 |
평면 길이를 얻기 위해 두 다리 길이의 합에서 빼는 길이 |
CMM으로 측정하여 K 값을 역산하는 방법 |
|
공기 굽힘 |
판재가 펀치 끝과 두 개의 다이 숄더에만 접촉하는 방식 |
낮은 톤수, 높은 스프링백, V자형 개구부에 의해 결정되는 반경 |
|
바닥 굽힘 |
펀치가 판재를 다이 홈에 완전히 밀착시키는 방식 |
높은 톤수, 낮은 스프링백, 펀치 노즈에 의해 결정되는 반경 |
|
굽힘 완화 |
굽힘선이 플랜지 또는 돌출부와 만나는 부분에 절단하는 노치 |
교차부에서 제어되지 않는 찢어짐을 방지 |
|
스프링백 |
펀치 후퇴 후 굽힘 각도의 탄성 회복 |
펀치 각도 및 K 값에서 보정해야 함 |
참고 문헌 및 기술 자료
- 기계 핸드북(Machinery's Handbook), 30판, 25장 – 굽힘 역학, 굽힘 전개 방정식
- ASM 핸드북(ASM Handbook) 16권: 성형 – 성형 모드 접촉 역학, 스프링백
- ASM International – 금속 성형 실패(최소 굽힘 반경, 연성)
- ISO 2768-m – 금속 부품의 선형 및 각도 치수에 대한 일반 공차
- ASTM A480 – 평판 압연 스테인리스강 및 내열강판, 시트 및 스트립에 대한 일반 요구 사항
- LS Manufacturing 스탬핑 공정 기술 위원회 - 본 기사에 대한 내부 공정 검토
- LS Manufacturing의 측정 데이터베이스, 프로젝트 번호 AUTO-2026-083, 샘플 크기 >800개 부품, 2025-2026년