Português (Brasil)



DR: O fator K de chapa metálica é uma constante adimensional usada para determinar a localização dos eixos neutros ao dobrar o metal utilizado na indústria automotiva. Usando a física de deformação de chapas metálicas, ele fornece cálculos de tolerância de dobra calibrados para manter tolerâncias de precisão de ±0,05mm.
No caso de profissionais de compras juniores e estagiários de engenharia, a criação de padrões planos em branco para peças automotivas provavelmente criará imprecisões dimensionais imprevistas, bem como formações de rasgos. Na realidade, determinar linhas de base precisas para dobra de chapa metálica permite que as folhas 3D digitais corretas correspondam ao deslocamento do metal da prensa dobradeira sem ajustes constantes nas ferramentas. Este guia fácil destaca os fundamentos da mecânica da camada neutra, juntamente com regras empíricas de flexão automotiva.
Principais conclusões
- O fator K é a proporção do movimento do eixo neutro: ele mede o deslocamento do plano de tensão neutra da chapa quando ela dobra e, para um material automotivo típico, geralmente converge de 0,25 a 0,50.
- O raio de curvatura mínimo é uma linha anti-rasgo: o raio interno resultante geralmente será limitado a 1,0T-3,0T (T=espessura da chapa) de modo que as fibras externas não excedam o seu ponto crítico de alongamento.
- A precisão é garantida com calibração, não com estimativa: ao compensar o deslocamento real do material, a tolerância dimensional da formação é consistentemente mantida com precisão de ±0,05 mm.
- O processo de dobra dita a forma: dobra a ar e flexão inferior têm características completamente diferentes em relação à interação da matriz, portanto o retorno elástico e o coeficiente de correção do fator Y mudam.
Sobre o autor deste guia
Este guia é de autoria de Glória, que trabalha como especialista em prototipagem rápida e fabricação ágil na LS Fabricação. Com mais de 15 anos de experiência em engenharia de precisão e conformabilidade de estampagem, Gloria é especialista em compreender a mecânica do fluxo de materiais plásticos para transformá-los em regras determinísticas de projeto via antecipação. Design para Manufaturabilidade (DFM). Todas as equações geométricas e restrições do processo de conformação neste artigo foram verificadas pelo Comitê Técnico do Processo de Estampagem de Fabricação da LS. Leia mais sobre o conhecimento de engenharia de Gloria em sua página no LinkedIn:Siga os insights de engenharia de Gloria no LinkedIn
O que é o fator K de chapa metálica na conformação de prensas automotivas?
O fator K de chapa metálica é a fração sem unidade da localização do eixo neutro sobre a espessura original da chapa no curso da flexão.
- Dinâmica de deformação: Conforme explicado no capítulo sobre mecânica de dobra no Machinery’s Handbook (30ª edição, Capítulo 25), a superfície externa da chapa é alongada e afinada, enquanto a superfície interna é encurtada e espessada.
- Mudança de plano neutro: Este movimento desloca o plano neutro (deformação zero) do ponto médio da espessura para a parte interna da curva.
- Valores típicos: A medição real fica entre 0,25 e 0,50.
- Aplicativo: Dominar o fator K preciso da chapa metálica é essencial para calcular o comprimento preciso da peça plana para obter tolerâncias de conformação confiáveis de ±0,05 mm.
Analogia Física e Fatores de Influência
Para ilustração, pode-se pensar no eixo neutro como o leito da ferrovia correndo no meio da espessura da chapa:
- Antes de dobrar, ele fica em 0,50T.
- Com o fechamento da dobradeira, o lado externo do arco tem que se deslocar uma distância maior que o seu lado interno, assim o leito da ferrovia se desloca para o lado interno da curva.
Conclusão importante: K não é uma propriedade inerente do material, mas sim um resultado da interação do material, das ferramentas e da geometria da dobra.
O fator Y relacionado: Compreendendo o fator k versus o fator y
Outra ideia intimamente relacionada é o fator Y, descrito pela equação:
Y = K × (π / 2) ≈ K × 1,571
- Papel: Enquanto K indica a localização do eixo neutro, Y é incorporado tanto na tolerância de dobra quanto nas fórmulas de dedução de dobra para padrões planos de chapa metálica.
- Padrão de verificação cruzada: O valor do fator Y de 0,50 para uma curvatura de ar típica de 90 graus em aço-carbono corresponde a K = 0,318, uma verificação cruzada importante se o fornecedor lhe fornecer uma tabela de dobras sem nenhuma explicação de como ela foi derivada.
Referências:Manual de Máquinas, 30ª Edição, Capítulo 25 (mecânica de flexão).
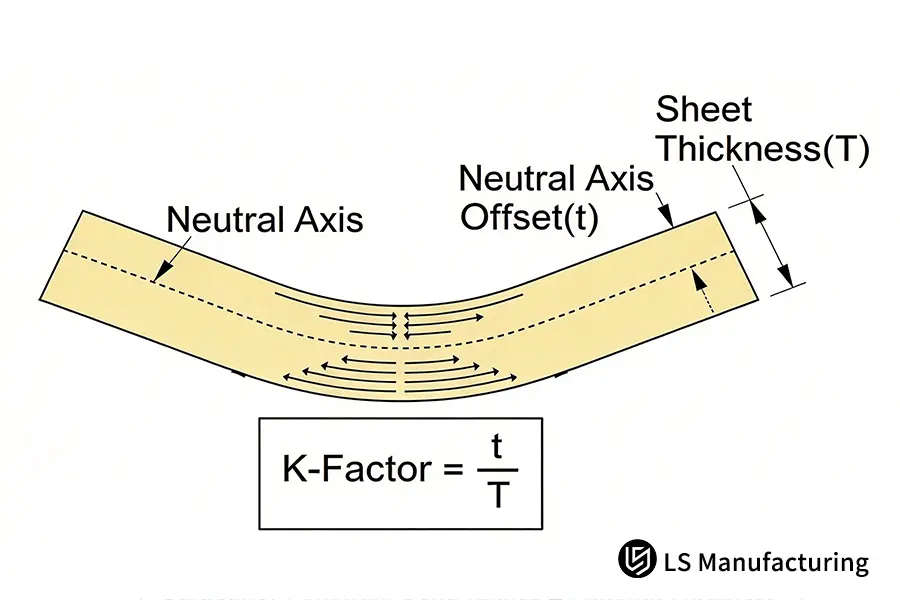
Figura 1: Mecânica da seção transversal do deslocamento do eixo neutro e fórmula para cálculo do fator K da chapa metálica (K = t / T).
Qual é o raio de curvatura mínimo para suportes estruturais?
O raio mínimo de curvatura é o menor raio interno de uma curvatura estrutural que pode ser feito antes que o alongamento da superfície externa exceda o limite crítico de ruptura do material. De acordo com o ASM Internacional padrão sobre falha na conformação de metal, qualquer raio de ponta do punção menor que o raio de curvatura mínimo faz com que o alongamento da fibra externa exceda o limite de alongamento e causa microrragias intergranulares. Em peças estampadas de aço macio laminado a frio e estruturais estampagens de alumínio, o raio de curvatura interno seguro para engenharia é geralmente 1,0T a 3,0T da espessura da chapa metálica que mantém a rugosidade da seção crítica à fadiga da peça abaixo Ra 1,6 μm.
A regra para isso é simples: quanto mais fina a chapa metálica, menor o raio, mas a relação entre o raio e a espessura permanece a mesma. Uma chapa metálica de 2,0 mm dobrada em um raio de 1,0T precisaria 2,0 mm raio interno, um 3,0 mm a chapa metálica dobrada em 1,0T precisaria de um raio de 3,0 mm. A única coisa que varia entre os materiais é o limite inferior – um metal dúctil permitiria 1,0T, enquanto um metal endurecido por precipitação exigiria 2,5T ou 3,0T.
O outro aspecto da estrutura do grão é a direção do grão, que é de longe a causa mais comum de passagem de peça em um lote bruto, mas falha em outro devido a rachaduras.
Sensibilidade de flexão de metal à direção do grão
- Linha de dobra alinhada com a direção de laminação (ângulo de grão 0°): baixa ductilidade transversal, portanto aumente o raio interno maior que 2,5T.
- Linha de dobra perpendicular à direção de laminação (ângulo de grão de 90°): a ductilidade ideal permite um pequeno raio interno de 1,0T.
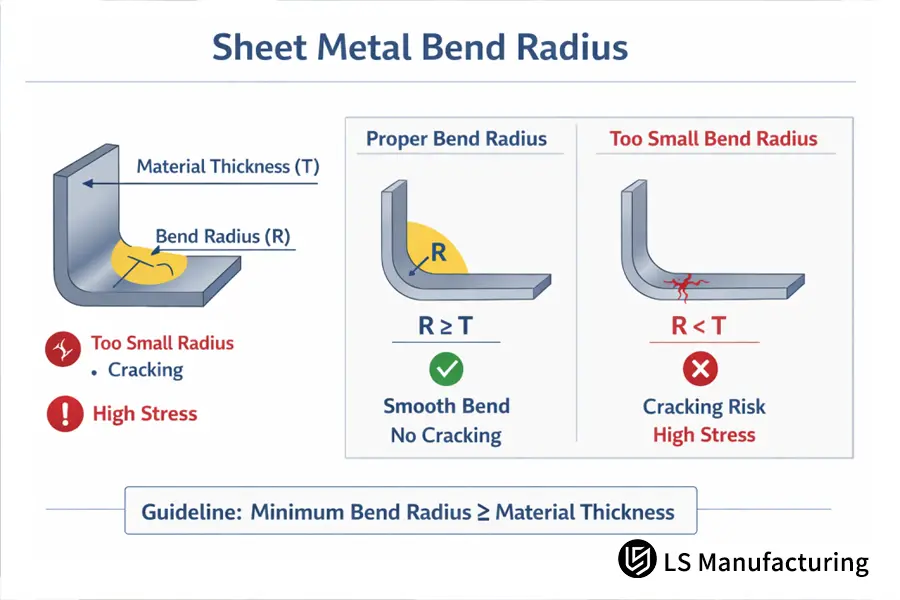
Figura 2: Regras de raio de curvatura mínimo seguro (R≥T) para eliminar concentração de tensão e fratura da fibra externa.
Resumindo, a orientação da fibra determina se sua dobra funciona com ou contra a fibra. Se a linha de dobra for paralela à orientação do grão, a dobra solicita alongamento na direção curta das fibras laminadas. Esta é a razão pela qual um pedaço de madeira irá rachar ao longo da linha da fibra, e não contra ela. O alinhamento do grão a 90° não deve, portanto, ser considerado opcional, mas necessário para curvatura de pequeno raio.
A tabela a seguir compara quatro principais chapas automotivas em toda a sua limites de conformabilidade, típico Intervalos do fator K, e adequação para flexão de ar:
|
Tipo e classe de material |
Raio de curvatura mínimo recomendado (R) |
Faixa típica do fator K |
Recurso chave de deformação plástica |
Aplicação estrutural automotiva típica |
|
Aço macio laminado a frio (SPCC / DC01) |
1,0T |
0,38–0,44 |
Excelente ductilidade, baixo retorno elástico, fluxo plástico estável |
Suportes de localização do chassi, estruturas de montagem do painel de instrumentos |
|
Alumínio (6061-T6) |
2,5T–3,0T |
0,40–0,46 |
Alta resistência ao escoamento, alongamento limitado, altamente sensível à concentração de tensão na superfície externa |
Vigas de reforço da bandeja de bateria, membros leves da viga de impacto |
|
Alumínio de estampagem profunda (5052-H32) |
1,0T–1,5T |
0,35–0,42 |
Boa ductilidade com endurecimento moderado, transição de raio natural |
Caixas separadoras do módulo de bateria, suportes da placa de resfriamento |
|
Aço de baixa liga de alta resistência (HSLA 350) |
2,0T–2,5T |
0,42–0,48 |
Recuperação elástica significativa, mudança acentuada do eixo neutro, requer cálculo do ângulo de retorno elástico |
Assentos de montagem do braço de suspensão, revestimentos de absorção de energia do pilar B |
Resumindo, o aço-carbono com alta ductilidade pode permitir o menor raio de curvatura, enquanto ligas como 6061-T6 com alta resistência devem acomodar um grande raio de segurança para evitar fraturas por microtração. Esta tabela demonstra por que um fator K é insuficiente porque diferentes materiais movem o plano neutro em várias extensões e, portanto, devem ter seu próprio padrão plano.
Referências: ASM International formando diretrizes de falha; ISO 2768-m tolerâncias gerais para metais; Banco de dados de engenharia de processos de fabricação LS.
Como os engenheiros calculam o fator K no DFM de chapa metálica?
O fator K da chapa metálica é calculado através de cálculo retroativo empírico usando cupons de teste de dobra física em vez de tabelas genéricas de software. Sob ISO 2768-m padrões, a equação de tolerância de dobra é definida como BA = π × (R + K × T) × (A/180), onde R é o raio interno, T é a espessura da chapa e A é o ângulo de dobra. Ao medir o comprimento do flange desenvolvido pós-formação em uma máquina de medição por coordenadas (CMM), os engenheiros resolvem K = ((180×BA)/(π×A)-R)/T. Para aço laminado a frio automotivo e ligas de alumínio, os valores típicos validados convergem entre 0,30 e 0,46, dependendo da geometria da ponta do punção e da largura da abertura da matriz em V.
A fórmula também explica por que o valor de K é específico da ferramenta. Para T e A fixos, um aumento no raio interno R aumenta a distância entre o eixo neutro e o plano de espessura média aproximando o valor de K de 0,50; a diminuição do raio interno aproxima o valor de K de 0,25. Matematicamente falando, K não pode ter o mesmo valor para flexão idêntica da peça em prensa dobradeira e em matrizes de estampagem. Por que? Como a geometria da ferramenta está incorporada em K.
O gráfico de chapa metálica de fator k de referência abaixo fornece valores de referência calibrados para uso prático no chão de fábrica, servindo como pontos de partida antes da validação do lote:
Valores iniciais empíricos do fator K para diferentes materiais e modos de flexão.
|
Material |
Modo de curvatura |
Iniciando K |
Fator Y (K × π/2) |
Quando recalcular |
|
SPCC/DC01 (1,0–3,0mm) |
Curvatura de ar 90° |
0,40 |
0,63 |
Nova abertura de matriz ou lote de material |
|
6061-T6 (2,0–4,0 mm) |
Curvatura de ar 90° |
0,42 |
0,66 |
Cada novo lote – grãos e temperamento variam |
|
5052-H32 (1,5–3,0 mm) |
Curvatura de ar 90° |
0,37 |
0,58 |
Depois de uma mudança de dado |
|
HSLA 350 (2,0–4,0 mm) |
Curvatura inferior 90° |
0,44 |
0,69 |
Após qualquer ajuste do ângulo de retorno elástico |
Este é apenas um ponto de referência. Um nível de dureza de material diferente, formato V ou lote de material com um limite de escoamento diferente alterará K em vários pontos percentuais, e essa alteração poderá tirar a dimensão crítica da faixa de tolerância.
Referências: ISO 2768-m, tolerâncias gerais para metais; método de cálculo de desenvolvimento de curvatura baseado no Machinery's Handbook.
Procedimento Empírico de Três Etapas de Validação de Gráfico de Dobras Desenvolvido em Excel
Etapa 1. Pegue uma amostra retangular de referência e meça a espessura T usando um micrômetro digital.
Etapa 2. Aplique uma dobra de referência de 90° e meça o perfil e a borda externa do arco de dobra usando um sistema de medição de rugosidade/contorno Mitutoyo.
Etapa 3. Determine a diferença no desenvolvimento total da dobra e insira-a na planilha do Excel do gráfico de desenvolvimento da dobra.
Como a flexão do ar difere mecanicamente da flexão inferior?
1. Restrições Mecânicas e Springback
A diferença entre a flexão a ar e a flexão inferior reside na restrição mecânica do material com a matriz inferior e no nível de endurecimento plástico da folha:
- Flexão de ar: A folha entra em contato com a ponta do punção e dois ressaltos da matriz inferior; portanto, o raio interno formado depende da largura da abertura em V e o processo envolve um retorno elástico considerável.
- Flexão inferior: O punção empurra o material para dentro da ranhura da matriz e, assim, causa o endurecimento local e reduz o retorno elástico.
- Significado: A diferença física no contato torna-se a base da borda de correção do fator K e do fator Y durante o processo de desenvolvimento 3D.
2. Diferenças geométricas quantitativas
A geometria dentro da curva fornece a diferença quantitativa:
- Dobra de ar: O raio é um sexto da largura da abertura em V, o que significa que se a largura for 12 mm, o raio será igual a 2,0 mm.
- Flexão inferior: O raio formado depende da ponta do punção, que pode variar de 0,6T a 0,8T, e o material é endurecido dentro deste raio.
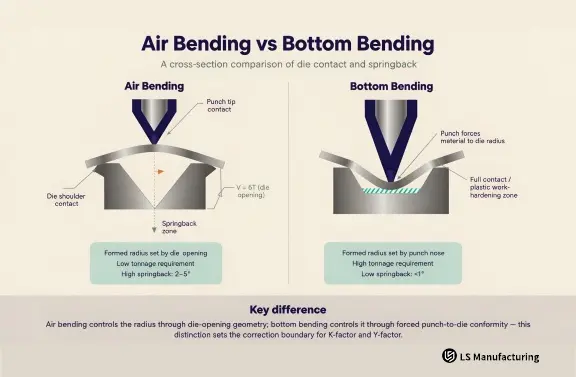
Figura 3: Interação ferramenta-folha e folga do ângulo de dobra: (a) Curso agudo de dobramento a ar; (b) Conformidade total da ranhura com flexão inferior.
3. Impacto do Fator Y e Erros Cumulativos
O fator Y serve como conexão entre as duas abordagens, dado que Y = K * (pi / 2):
- Variação de comprimento plano: Usar o mesmo ângulo de curvatura para determinar o comprimento plano usando um valor K de 0,44 para curvatura inferior e 0,40 para curvatura a ar resulta em uma ligeira diferença no comprimento plano de cerca de 0,12 mm em uma perna de 60 mm.
- Acumulação de tolerância: Num suporte que foi dobrado seis vezes, as diferenças se somam para produzir uma peça que não cabe na sua montagem.
Conclusão importante: não se deve pegar as tabelas de dobra de uma peça dobrada na parte inferior e aplicá-las a uma peça dobrada ao ar, mesmo quando o material é o mesmo.
Quando as regras de dobra de chapas metálicas automotivas evitam sucata?
Quando regras padronizadas para dobra de chapas metálicas automotivas são aplicadas durante o projeto inicial do DFM – definindo a distância entre o furo e a borda, a altura do flange e o alívio da dobra – os resíduos podem ser eliminados antes do primeiro teste da ferramenta.
1. Diretrizes para alívio de curvatura: prevenção de rasgos descontrolados
Nota do Engenheiro no alívio de dobra: No projeto de suporte e reforço automotivo, um alívio de dobra é um entalhe retangular ou de rasgo colocado na interseção de uma linha de dobra e uma borda plana adjacente. Sem um alívio adequado, a tensão de tração transversal causa ruptura descontrolada no material adjacente. Para evitar fissuras, a profundidade do relevo deve exceder o raio de curvatura interno mais a espessura do material (Profundidade ≥ R + T), enquanto a largura do relevo deve ser igual pelo menos à espessura da chapa (Largura ≥ T). A incorporação dessa geometria simples durante o projeto inicial da peça bruta elimina uma das causas mais comuns de sucata de estampagem automotiva.
2. Proximidade de recursos e regra 2T + R
Ao contrário da crença comum, a causa mais frequente de refugo não é ter um raio inadequado, mas sim colocar a geometria próxima à dobra. Como a peça foi puncionada antes de ser dobrada, o furo estará localizado dentro da zona onde o material será esticado ou comprimido dependendo da localização do punção em relação à linha tangente da dobra.
Conseqüentemente, a diretriz 2T + R é uma questão de projeto e não de controle de qualidade, uma vez que nada colocará o furo de volta na posição, uma vez que ele tenha sido perfurado muito próximo da dobra. De acordo com as diretrizes da LS Manufacturing Engineering, há deve haver pelo menos uma distância 2T + R entre a borda perfurada e a tangente da dobra.
3. Estabilidade do furo de referência em múltiplas curvas
Em um suporte complexo com múltiplas dobras, o travamento do raio interno dentro de uma tolerância convencional de ±0,05 mm reduz o deslocamento geométrico dos furos de referência de montagem no lote em mais de 70%.
Como evitar rachaduras por flexão de chapas metálicas na produção?
Dobrar rachaduras pode ser evitado através do controle da tensão de tração na parede externa e da redução da sensibilidade ao entalhe na borda. As principais causas de trincas por flexão de chapa metálica incluem a formação abaixo do raio mínimo crítico, o alinhamento das linhas de dobra paralelas à direção de laminação da bobina e a saída de micro-entalhes ao longo das bordas cortadas sem rebarbação. Aumentando o raio de curvatura interno acima de 1,5T, mantendo o layout da peça bruta em uma posição de 45° a 90° da direção de laminação e alcançando uma rugosidade superficial de Ra 1,6 µm na borda cortada garantirá que não haja crescimento de microfissuras nos limites externos do grão sob carregamento cíclico.
Isto significa, portanto, que a prevenção de fissuras é uma série de três controles individuais e não apenas uma única configuração de controle. O aumento no raio de curvatura não será capaz de corrigir a má orientação da fibra, enquanto a orientação adequada da fibra não será capaz de salvar uma aresta entalhada.
Durante a produção, todos são verificados de uma só vez; é por isso que uma rachadura, que aparece repentinamente, tende a ser um problema com apenas um deles: um novo lote de material, um punção danificado ou uma etapa de rebarbação ausente.
A lista de verificação a seguir consiste em etapas que devem ser executadas inicialmente quando surgirem rachaduras no processo de produção. Intencionalmente, as etapas vão das menos às mais caras em termos de realização de alterações.
Ação corretiva para microfissuras superficiais
1. Realize um tratamento de acabamento vibratório do corte a laser ou borda cega para eliminar a camada dura de microescória e rebarbas na borda.
2. Escolha uma matriz com abertura em V mais larga para diminuir a taxa de deformação instantânea na parede externa da curva.
3. Nos casos em que for possível, utilize a técnica de dobra e usinagem para fazer os furos e ranhuras após a conformação da peça e não antes.
4. Para materiais de têmpera de alta resistência, que apresentam trincas na condição de recebimento, utilize T4 ou têmpera recozida para flexão e depois restaurar a dureza necessária através do processo de envelhecimento artificial após a dobra.
Observe a compensação aqui: O tratamento térmico introduz um processo adicional e um atraso associado no prazo de entrega, mas elimina completamente o problema de fissuras, ao passo que apenas reduz a possibilidade de rachaduras. No caso de peças críticas de segurança, normalmente é a escolha mais econômica quando se contabiliza sucata e retrabalho, mas a decisão deve ser tomada na fase de projeto e não no chão de fábrica.
Referências: Requisitos Gerais ASTM A480 para Produtos Laminados Planos de Aço Inoxidável; Dimensionamento Geométrico e Tolerância ISO 2768-m; Manual de Formação ASM Vol. 16.
Como as regras de flexão funcionam na prática: um exemplo de suporte de bateria automotiva da LS Manufacturing
Conclusão principal
Um raio de curvatura maior por si só não corrige fissuras; raio, orientação do grão e comprimento desenvolvido são fatores interconectados na mesma equação, e ajustar um sem recalcular os outros simplesmente desloca os defeitos de fabricação para outras partes da peça.
1. Desafios iniciais e causas raízes
Durante a fase inicial de projeto de um suporte de reforço de alumínio 6061-T6 de 2,5 mm para uma bandeja de bateria de veículo de nova energia, surgiram duas falhas críticas de processamento:
- Defeitos de superfície e recursos: Microfissuras formadas ao longo da face externa de dobra, acompanhadas de deslocamento axial fora da tolerância dos furos de localização.
- Parâmetros iniciais defeituosos: O padrão plano original ignorou a direção de laminação do material, aplicou uma tolerância genérica de ±0,1 mm e especificou um raio de curvatura interno de 1,0T (2,5 mm) – um valor bem abaixo do limite permitido para ligas estruturais de alumínio.
2. Ajustes de Engenharia e Otimização de Processos
A equipe de engenharia de aplicação da LS Manufacturing resolveu os defeitos recalibrando sistematicamente os parâmetros do material e das ferramentas:
- Teste empírico do fator K: Conduziu testes de curvatura de 90° no lote de material específico usando matrizes personalizadas para medir um fator K exato de 0,42.
- Correção de raio: Modelagem de retorno elástico e mecânica de fratura aproveitadas para aumentar o raio de curvatura interno de suporte de carga de 1,0T (2,5 mm) para 2,5T (6,25 mm, padrão do setor).
- Alinhamento e compensação de grãos: Reorientei o padrão plano para que a linha de dobra primária ficasse perpendicular à direção de laminação, recalculando a compensação de dobra-descarga de acordo com o comprimento desenvolvido atualizado.
3. Resultados de produção e impacto quantificado
A implementação desses ajustes coordenados resultou em melhorias substanciais em qualidade, prazo de entrega e custo:
- Precisão Dimensional: Manteve a geometria da borda dobrada dentro de uma tolerância restrita de ±0,05 mm em todo o lote.
- Redução de defeitos: Eliminou completamente as microfissuras superficiais e reduziu a taxa geral de sucata/defeito de 16% para 4%.
- Ganhos de eficiência: Acelerou o desenvolvimento de protótipos em 14% e reduziu as despesas totais de fabricação e desenvolvimento em 9%.
Referência:Projeto de dobra de suporte automotivo #AUTO-2026-083, extraído do conjunto de dados medidos LS Manufacturing 2025–2026 (tamanho da amostra> 800 peças).
Perguntas frequentes
Abaixo estão as respostas, apresentadas primeiro em formato de definição, seguidas pelo princípio por trás da resposta. Todos os valores numéricos são apresentados em seu formato de faixa inicial, e não em especificações universalmente aplicáveis.
Qual é a faixa do fator K normal em aços e alumínio automotivos?
Os fatores K normais para aços-carbonos laminados a frio comuns e materiais de chapa de alumínio variam entre 0,25 e 0,50. Isto depende diretamente do limite de escoamento, do expoente de endurecimento e da geometria inferior da abertura da matriz. No banco de dados de processamento padrão da LS Manufacturing, ele é calculado usando amostras de dobra em vez de uma tabela genérica.
Qual efeito a direção dos grãos do material tem no raio mínimo de curvatura?
Os rolos de dobra fazem com que os grãos do material fiquem paralelos uns aos outros. No caso de o eixo de flexão ficar paralelo à direção de laminação, haverá uma redução na ductilidade transversal e a parede externa terá maior probabilidade de rachar; A LS Manufacturing sugere, portanto, que o ângulo de layout seja de 90° ou 45° em relação à direção de laminação.
Um raio maior sempre significa melhor folga na montagem automática?
Não, porque um raio muito pequeno leva a uma grande concentração de tensões, causando rompimento das fibras externas e queda na resistência à fadiga devido à vibração. Os especialistas da LS Manufacturing normalmente aconselham a utilização de um raio interno liso não inferior a 1,0T sempre que possível, de acordo com os requisitos de montagem.
Quais são as razões para a tolerância dimensional ao dobrar as mesmas peças de chapa metálica?
Eles incluem pequenas mudanças na espessura, limite de escoamento e variabilidade do ângulo de retorno elástico na flexão a ar. Na LS Manufacturing, usar o controle de precisão de ±0,05 mm e instalar um mecanismo de ajuste dinâmico de espessura na matriz inferior mantém a tolerância dimensional.
Resumo da mecânica de conformação de chapas metálicas de precisão
Conhecer as regras de deslocamento da linha neutra controladas pelo Fator K e o determinação científica do raio mínimo de curvatura torna-se a base para evitar interferência na montagem e trincas por fadiga em componentes de chapa metálica automotiva. Geometria de projeto derivada de cálculos em a mecânica dos materiais minimiza as iterações de teste e garante o design da peça, desde digital até físico altamente preciso.
A próxima etapa envolve a aplicação das regras a um desenho específico. As páginas dedicadas ao cluster abaixo usam a mesma abordagem para comparar e decidir sobre aspectos como classificação de materiais, uso de tolerância e diferenças no protótipo versus produção em volume do componente.
Guias de engenharia relacionados e próximas etapas de leitura:
Comparação de materiais: Alumínio 6061-T6 vs. 5052: Qual é o melhor para o seu projeto de fabricação de chapas metálicas?
Comparação de processos: Dobra de Ar vs. Dobra Inferior: Precisão Dimensional e Desgaste de Ferramentas Comparados
Glossário de termos de formação
As breves definições abaixo são as utilizadas ao longo deste guia, escritas para um leitor que está vendo os termos pela primeira vez.
|
Prazo |
Definição usada neste artigo |
Por que isso importa |
|
Fator K |
Relação adimensional entre a localização do eixo neutro e a espessura da chapa T |
Determina o comprimento da peça bruta plana para uma determinada dobra |
|
Fator Y |
K × (π/2); insere os termos de tolerância de dobra e de dedução de dobra |
Conecta a mudança de material à aritmética de padrão plano |
|
Eixo neutro |
A camada através da espessura onde a deformação é zero durante uma dobra |
Sua mudança é a origem física de K |
|
Raio mínimo de curvatura |
Menor raio interno seguro antes que a superfície externa rasgue |
Define o limite anti-fissuração para cada material |
|
Tolerância de curvatura (BA) |
Comprimento extra adicionado ao padrão plano para uma dobra |
Juntamente com a dedução de dobras, define a peça bruta |
|
Dedução de curvatura |
Comprimento retirado da soma de duas pernas para obter o comprimento plano |
O que é medido em um CMM para calcular K |
|
Dobra de ar |
A folha entra em contato apenas com a ponta do punção e com dois ressaltos da matriz |
Menor tonelagem, maior retorno elástico, raio definido pela abertura em V |
|
Flexão inferior |
O puncionamento força a folha a entrar em contato total com a ranhura da matriz |
Maior tonelagem, menor retorno elástico, raio definido pelo punch nose |
|
Alívio de curvatura |
Corte de entalhe onde uma linha de dobra encontra um flange ou recurso |
Evita rasgos descontrolados no cruzamento |
|
Primavera de volta |
Recuperação elástica do ângulo de curvatura após a retração do punção |
Deve ser compensado no ângulo de punção e no valor K |
Referências e fontes técnicas
- Machinery's Handbook, 30ª Edição, Capítulo 25 – mecânica de flexão, equações de desenvolvimento de flexão.
- Manual ASM Volume 16: Conformação - mecânica de contato no modo de conformação, retorno elástico.
- ASM International – falhas de conformação de metal (raio mínimo de curvatura, ductilidade).
- ISO 2768-m – tolerâncias gerais de dimensões lineares e angulares em peças metálicas.
- ASTM A480 – requisitos gerais para chapas, chapas e tiras de aço inoxidável laminadas planas e resistentes ao calor.
- Comitê Técnico do Processo de Estampagem de Fabricação LS – revisão do processo interno do artigo.
- Banco de dados medido da LS Manufacturing, número de projeto AUTO-2026-083, tamanho de amostra >800 peças, 2025-2026.