Français



TL;DR : Le facteur K de la tôle est une constante sans dimension utilisée pour déterminer l'emplacement des axes neutres lors du pliage du métal utilisé dans l'industrie automobile. Utilisant la physique de la déformation de la tôle, il fournit des calculs de tolérance de pliage calibrés pour maintenir les tolérances de précision de ±0,05mm.
Dans le cas des professionnels des achats débutants et des stagiaires en ingénierie, la création de modèles plats pour les pièces automobiles est susceptible de créer des inexactitudes dimensionnelles imprévues ainsi que des formations de déchirures. En réalité, déterminer des lignes de base précises pour pliage de tôle permet aux feuilles 3D numériques correctes de correspondre au déplacement du métal de la presse plieuse sans ajustements constants de l'outillage. Ce guide simple met en évidence les bases de la mécanique des couches neutres, ainsi que les règles empiriques de pliage automobile.
Points clés à retenir
- Le facteur K est le rapport du mouvement de l'axe neutre : il mesure le déplacement du plan de déformation neutre de la feuille lorsqu'elle se plie, et pour un matériau automobile typique, il converge généralement de 0,25 à 0,50.
- Le rayon de courbure minimum est une ligne anti-déchirure : le rayon intérieur résultant sera généralement limité à 1.0T-3.0T (T= épaisseur de la feuille) de sorte que les fibres externes ne dépassent pas leur point d'allongement critique.
- La précision est assurée par l’étalonnage et non par l’estimation : en compensant le déplacement réel du matériau, la tolérance dimensionnelle de formage est constamment maintenue avec une précision de ± 0,05 mm.
- Le processus de pliage dicte la forme : le pliage à l'air et flexion inférieure ont des caractéristiques complètement différentes en ce qui concerne l'interaction de la matrice, donc le coefficient de retour élastique et de correction du facteur Y change.
À propos de l'auteur de ce guide
Ce guide est rédigé par Gloria, qui travaille en tant qu'expert en prototypage rapide et en fabrication agile chez Fabrication LS. Avec plus de 15 ans d'expérience dans l'ingénierie de précision et la formabilité par emboutissage, Gloria se spécialise dans la compréhension de la mécanique de l'écoulement du plastique afin de la transformer en règles de conception déterministes via des méthodes précoces. Conception pour la fabricabilité (DFM). Toutes les équations géométriques et contraintes du processus de formage présentées dans cet article ont été vérifiées par le comité technique du processus d'emboutissage de LS Manufacturing. Apprenez-en davantage sur les connaissances en ingénierie de Gloria sur sa page LinkedIn :Suivez les connaissances techniques de Gloria sur LinkedIn
Qu'est-ce que le facteur K de la tôle dans le formage à la presse automobile ?
Le facteur K de la tôle est la fraction sans unité de l'emplacement de l'axe neutre sur l'épaisseur originale de la tôle au cours du pliage.
- Dynamique des déformations : Comme expliqué dans le chapitre sur la mécanique du pliage du Machinery’s Handbook (30e édition, chapitre 25), la surface extérieure de la tôle est allongée et amincie, tandis que la surface intérieure est raccourcie et épaissie.
- Changement de plan neutre : Ce mouvement déplace le plan neutre (déformation nulle) du milieu de l'épaisseur vers la partie intérieure de la courbe.
- Valeurs typiques : La mesure réelle se situe entre 0,25 et 0,50.
- Application: La maîtrise du facteur K précis de la tôle est essentielle pour calculer avec précision la longueur du flan plat afin d'obtenir des tolérances de formage fiables de ± 0,05 mm.
Analogie physique et facteurs d'influence
A titre d'illustration, on peut considérer l'axe neutre comme l'assiette de la voie ferrée s'étendant au milieu de l'épaisseur de la tôle :
- Avant de se plier, il se trouve à 0.50T.
- Avec la fermeture de la presse plieuse, le côté extérieur de l’arc doit se déplacer sur une plus grande distance que son côté intérieur, ainsi la plate-forme ferroviaire se déplace vers le côté intérieur de la courbe.
À retenir : K n'est pas une propriété inhérente au matériau, mais plutôt le résultat de l'interaction du matériau, de l'outillage et de la géométrie de pliage.
Le facteur Y associé : comprendre le facteur k par rapport au facteur y
Une autre idée étroitement liée est le facteur Y, décrit par l'équation :
Y = K × (π / 2) ≈ K × 1,571
- Rôle: Alors que K indique l'emplacement de l'axe neutre, Y est incorporé à la fois dans les formules de perte de pliage et de déduction de pliage pour les mises à plat de tôle.
- Norme de recoupement : La valeur du facteur Y de 0,50 pour un coude d'air typique de 90 degrés dans l'acier doux correspond à K = 0,318, une vérification croisée importante si le fournisseur vous donne une table de pliage sans explication sur la façon dont elle a été dérivée.
Références : Machinery's Handbook, 30e édition, chapitre 25 (mécanique du pliage).
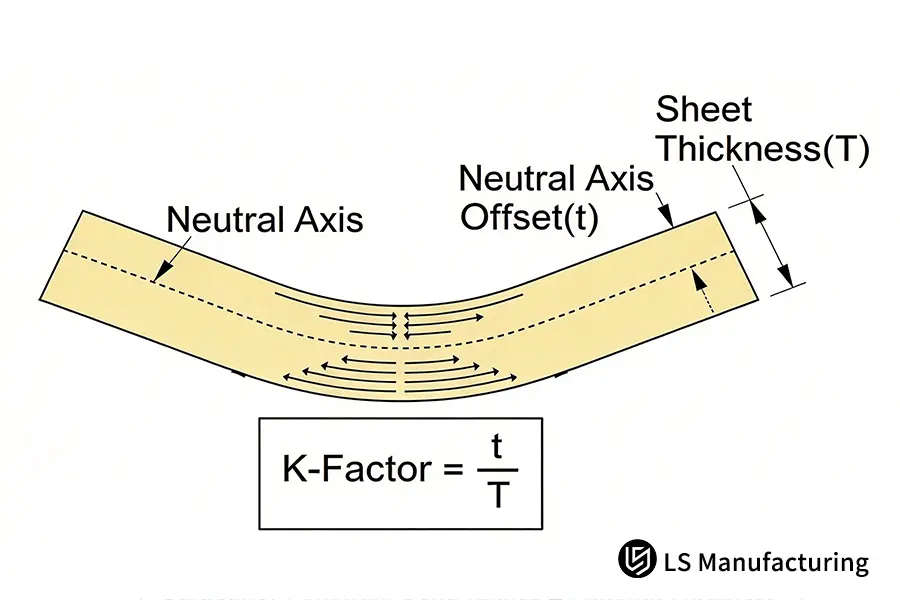
Figure 1 : Mécanique en coupe transversale du déplacement de l'axe neutre et formule de calcul du facteur K de la tôle (K = t / T).
Quel est le rayon de courbure minimum pour les supports structurels ?
Le rayon de courbure minimum est le plus petit rayon intérieur d'un pli structurel qui peut être réalisé avant que l'allongement de la surface extérieure ne dépasse la limite critique de déchirure du matériau. Selon le ASM International norme sur la défaillance lors du formage des métaux, tout rayon du nez du poinçon inférieur au rayon de courbure minimum provoque un allongement de la fibre externe dépassant la limite d'allongement et provoque des microdéchirures intergranulaires. Dans les pièces embouties et structurelles en acier doux laminé à froid estampages en aluminium, le rayon de courbure intérieur du coffre-fort technique est généralement 1,0T à 3,0T de l'épaisseur de la tôle qui maintient la rugosité de section critique en fatigue de la pièce en dessous Ra 1,6 µm.
La règle générale est simple : plus la tôle est fine, plus le rayon est petit, mais le rapport rayon/épaisseur reste le même. Une tôle de 2,0 mm pliée à un rayon de 1,0 T aurait besoin 2,0 mm rayon intérieur, un 3,0 mm la tôle pliée à 1,0 T aurait besoin d'un rayon de 3,0 mm. La seule chose qui varie selon les matériaux est la limite inférieure : un métal ductile autoriserait 1,0 T, tandis qu'un métal durci par précipitation nécessiterait 2,5T ou 3,0T.
L'autre aspect de la structure du grain est la direction du grain, qui est de loin la cause la plus courante de passage d'une pièce dans un lot vierge mais d'échec dans un autre en raison de fissures.
Sensibilité à la flexion du métal à la direction du grain
- Ligne de pliage alignée avec le sens de laminage (angle de grain 0°) : mauvaise ductilité transversale, donc augmenter le rayon intérieur supérieur à 2,5T.
- Ligne de pliage perpendiculaire au sens de laminage (angle de grain de 90°) : la ductilité optimale permet un petit rayon intérieur de 1,0 T.
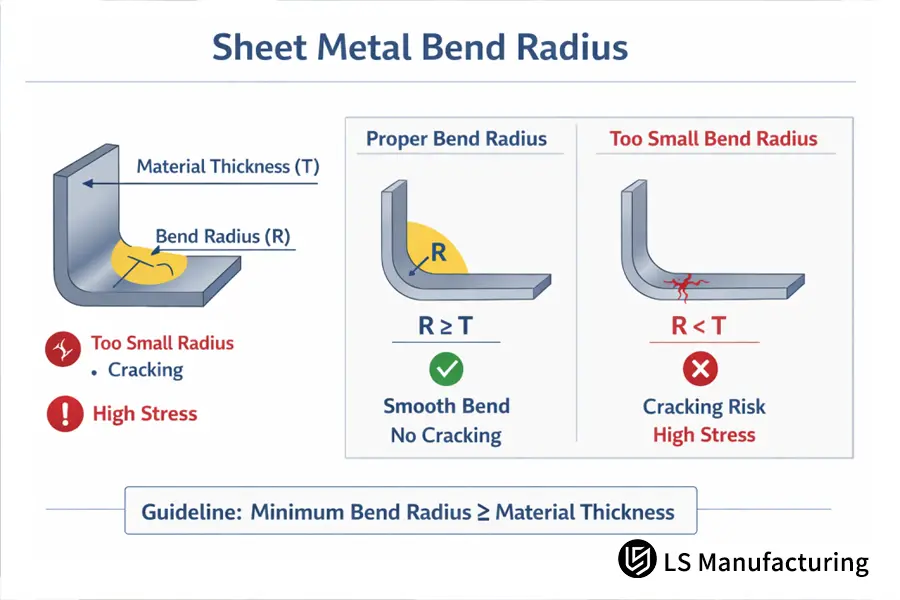
Figure 2 : Règles de rayon de courbure minimum de sécurité (R≥T) pour éliminer la concentration de contraintes et la fracture des fibres externes.
En résumé, L'orientation du grain détermine si votre courbure fonctionne avec ou contre le grain. Si la ligne de courbure est parallèle à l'orientation du grain, la courbure demande un allongement dans la direction courte des fibres enroulées. C’est la raison pour laquelle un morceau de bois se fissurera le long du grain plutôt que contre lui. L’alignement des grains à 90° ne doit donc pas être considéré comme facultatif, mais nécessaire pour le cintrage à petit rayon.
Le tableau suivant compare quatre clés tôles automobiles à travers leur limites de formabilité, typique Plages de facteur K, et aptitude au pliage à l'air :
|
Type et qualité du matériau |
Rayon de courbure minimum recommandé (R) |
Plage typique du facteur K |
Caractéristique clé de la déformation plastique |
Application structurelle automobile typique |
|
Acier doux laminé à froid (SPCC / DC01) |
1.0T |
0,38-0,44 |
Excellente ductilité, faible retour élastique, écoulement plastique stable |
Supports de positionnement du châssis, cadres de montage du tableau de bord |
|
Aluminium (6061-T6) |
2,5T-3,0T |
0,40-0,46 |
Limite d'élasticité élevée, allongement limité, très sensible à la concentration de contraintes sur la surface extérieure |
Poutres de renfort de bac à batterie, éléments de poutre de collision légers |
|
Aluminium embouti (5052-H32) |
1,0T-1,5T |
0,35-0,42 |
Bonne ductilité avec écrouissage modéré, transition de rayon naturelle |
Boîtiers séparateurs de modules de batterie, supports de plaque de refroidissement |
|
Acier faiblement allié à haute résistance (HSLA 350) |
2,0T-2,5T |
0,42 à 0,48 |
Une récupération élastique significative, un décalage marqué de l'axe neutre, nécessite le calcul de l'angle de retour élastique |
Sièges de montage sur bras de commande de suspension, doublures absorbant l'énergie du montant B |
Pour résumer, l'acier doux à haute ductilité peut permettre le plus petit rayon de courbure tandis que les alliages comme 6061-T6 à haute résistance doivent s'adapter à un grand rayon de sécurité afin d'éviter les fractures par micro-traction. Ce tableau montre pourquoi un seul facteur K est insuffisant, car différents matériaux déplacent le plan neutre de différentes manières et doivent donc avoir leur propre motif plat.
Références : ASM International lignes directrices en matière de défaillance des formations ; ISO 2768-m tolérances générales pour les métaux ; Base de données d'ingénierie des procédés de fabrication LS.
Comment les ingénieurs calculent-ils le facteur K dans le DFM de tôlerie ?
Le facteur K de la tôle est calculé par rétro-calcul empirique à l'aide de coupons d'essai de pliage physiques plutôt que de tableaux logiciels génériques. Sous ISO 2768-m normes, l'équation de la perte de pliage est définie comme BA = π × (R + K × T) × (A/180), où R est le rayon intérieur, T est l'épaisseur de la tôle et A est l'angle de pliage. En mesurant la longueur de la bride développée après formage sur une machine à mesurer tridimensionnelle (MMT), les ingénieurs résolvent K = ((180×BA)/(π×A)-R)/T. Pour les aciers laminés à froid et les alliages d'aluminium automobiles, les valeurs validées typiques convergent entre 0,30 et 0,46 en fonction de la géométrie de la pointe du poinçon et de la largeur d'ouverture de la matrice en V.
La formule explique également pourquoi la valeur de K est spécifique à l'outillage. Pour T et A fixes, une augmentation du rayon intérieur R augmente la distance entre l'axe neutre et le plan à mi-épaisseur, rapprochant la valeur de K de 0,50 ; la diminution du rayon intérieur rapproche la valeur K de 0,25. Mathématiquement parlant, K ne peut pas avoir la même valeur pour un pliage identique de la pièce en presse plieuse et en matrice d'emboutissage. Pourquoi? Parce que la géométrie de l'outil est intégrée dans K.
Le tableau de référence du facteur K ci-dessous fournit des valeurs de référence calibrées pour une utilisation pratique en atelier, servant de points de départ initiaux avant la validation des lots :
Valeurs de départ empiriques du facteur K pour différents matériaux et modes de pliage.
|
Matériel |
Mode pliage |
À partir de K |
Facteur Y (K × π/2) |
Quand recalculer |
|
SPCC/DC01 (1,0 à 3,0 mm) |
Courbe d'air 90° |
0,40 |
0,63 |
Nouvelle ouverture de filière ou lot de matière |
|
6061-T6 (2,0 à 4,0 mm) |
Courbe d'air 90° |
0,42 |
0,66 |
Chaque nouveau lot — le grain et l'état varient |
|
5052-H32 (1,5 à 3,0 mm) |
Courbe d'air 90° |
0,37 |
0,58 |
Après un changement de dé |
|
HSLA 350 (2,0 à 4,0 mm) |
Coude inférieur 90° |
0,44 |
0,69 |
Après tout réglage de l'angle de retour élastique |
Ceci est uniquement un point de référence. Un niveau de dureté du matériau différent, une forme en V ou un lot de matériau avec une limite d'élasticité différente modifieront K de plusieurs points de pourcentage, et ce changement pourrait faire sortir la dimension critique de la plage de tolérance.
Références : ISO 2768-m, tolérances générales pour les métaux ; méthode de calcul du développement du pliage basée sur le manuel des machines.
Procédure empirique en trois étapes de validation du graphique de courbure développé dans Excel
Étape 1. Prélevez un échantillon rectangulaire de référence et mesurez l'épaisseur T à l'aide d'un micromètre numérique.
Étape 2. Appliquez un coude de référence à 90° et mesurez le profil et le bord extérieur de l'arc de pliage à l'aide d'un système de mesure de rugosité/contour Mitutoyo.
Étape 3. Déterminez la différence dans le développement total du pli et saisissez-la dans la feuille de calcul Excel du graphique de développement du pli.
En quoi le pliage à l’air diffère-t-il mécaniquement du pliage par le bas ?
1. Contraintes mécaniques et retour élastique
La différence entre le cintrage à l'air et le cintrage par le bas réside dans la contrainte mécanique du matériau avec la matrice inférieure et le niveau de durcissement plastique de la tôle :
- Flexion de l'air : La feuille entre en contact avec la pointe du poinçon et les deux épaulements de la matrice inférieure ; par conséquent, le rayon intérieur formé dépend de la largeur de l’ouverture en V et le processus implique un retour élastique considérable.
- Cintrage inférieur : Le poinçon pousse le matériau dans la rainure de la matrice et provoque ainsi un durcissement local et réduit le retour élastique.
- Importance: La différence physique de contact devient la base de la limite de correction du facteur K et du facteur Y au cours du processus de développement 3D.
2. Différences géométriques quantitatives
La géométrie à l'intérieur du virage fournit la différence quantitative :
- Flexion de l'air: Le rayon est un sixième de la largeur de l'ouverture en V, ce qui signifie que si la largeur est de 12 mm, alors le rayon sera égal à 2,0 mm.
- Cintrage inférieur : Le rayon formé dépend du nez du poinçon, qui peut varier de 0,6T à 0,8T, et le matériau est durci dans ce rayon.
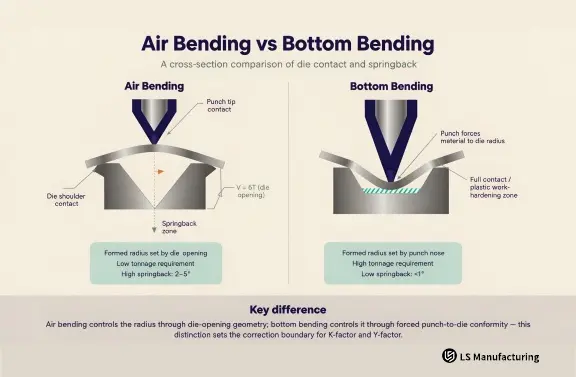
Figure 3 : Interaction outil-feuille et dégagement de l’angle de pliage : (a) Course de cintrage excessive à l’air ; (b) Conformité de la rainure complète en flexion inférieure.
3. Impact du facteur Y et des erreurs cumulées
Le facteur Y sert de lien entre les deux approches, étant donné que Y = K * (pi/2) :
- Variation de longueur à plat : L'utilisation du même angle de pliage pour déterminer la longueur à plat en utilisant une valeur K de 0,44 pour le pliage inférieur et de 0,40 pour le pliage à l'air entraîne une légère différence dans la longueur à plat d'environ 0,12 mm sur un pied de 60 mm.
- Cumul de tolérance : Dans un support plié six fois, les différences s’additionnent pour produire une pièce qui ne rentrera pas dans son assemblage.
À retenir : il ne faut pas prendre les tables de pliage d'une pièce pliée en bas et les appliquer à une pièce pliée à l'air, même lorsque le matériau est le même.
Quand les règles de pliage de la tôle automobile empêchent-elles la mise au rebut ?
Lorsque des règles de pliage de tôle automobile standardisées sont appliquées lors des premières conceptions DFM (définissant la distance trou-bord, la hauteur de la bride et le dégagement de courbure), les rebuts peuvent être éliminés avant le premier essai d'outil.
1. Directives de soulagement des courbures : Prévenir les déchirures incontrôlées
Note de l'ingénieur sur le relief de courbure : dans la conception de supports et de raidisseurs automobiles, un relief de courbure est une encoche rectangulaire ou de déchirure placée à l'intersection d'une ligne de courbure et d'un bord plat adjacent. Sans un soulagement adéquat, les contraintes de traction transversale provoquent une déchirure incontrôlée du matériau adjacent. Pour éviter les fissures, la profondeur de dépouille doit dépasser le rayon de courbure intérieur plus l'épaisseur du matériau. (Profondeur ≥ R + T), tandis que la largeur du relief doit être au moins égale à l'épaisseur de la feuille (Largeur ≥ T). L'intégration de cette géométrie simple lors de la conception initiale du flan élimine l'une des causes les plus courantes de rebuts d'emboutissage automobile.
2. Proximité des fonctionnalités et règle 2T + R
Contrairement à une idée reçue, la cause la plus fréquente de rebut n'est pas un rayon insuffisant mais la proximité de la géométrie avec le pli. Puisque la pièce a été poinçonnée avant d'être pliée, le trou sera situé dans la zone où le matériau va être étiré ou comprimé en fonction de l'emplacement du poinçon par rapport à la ligne tangente du pliage.
Par conséquent, la directive 2T + R est une question de conception et non de contrôle qualité puisque rien ne remettra en place le trou une fois qu'il aura été poinçonné trop près du coude. Selon les directives de LS Manufacturing Engineering, il Il doit y avoir au moins une distance de 2T + R entre le bord poinçonné et la tangente du pli.
3. Stabilité du trou de référence sur plusieurs coudes
Sur un support complexe comportant plusieurs courbures, le verrouillage du rayon intérieur dans une tolérance conventionnelle de ±0,05 mm réduit le décalage géométrique des trous de référence d'assemblage dans le lot de plus de 70 %.
Comment prévenir les fissures de pliage des tôles en production ?
Plier les fissures peut être évité en contrôlant la contrainte de traction dans la paroi extérieure et en réduisant la sensibilité aux entailles dans le bord. Les principales causes des fissures de pliage de la tôle comprennent la formation en dessous du rayon minimum critique, l'alignement des lignes de pliage parallèlement à la direction de laminage de la bobine et la création de micro-encoches le long des bords cisaillés sans ébavurage. Augmenter le rayon de courbure intérieur au-dessus de 1,5 T, maintenir la disposition des flans dans une position comprise entre 45° et 90° par rapport à la direction de laminage et obtenir une rugosité de surface de Ra 1,6 µm dans le bord cisaillé garantira l’absence de croissance de microfissures aux limites externes des grains sous chargement cyclique.
Cela signifie donc que la prévention des fissures est une série de trois contrôles individuels et non un seul réglage de contrôle. L'augmentation du rayon de courbure ne permettra pas de corriger une mauvaise orientation du grain, tandis qu'une orientation correcte du grain ne permettra pas de récupérer un bord entaillé.
Pendant la production, ils sont tous vérifiés en même temps ; c'est pourquoi une fissure, qui apparaît soudainement, a tendance à être un problème avec un seul d'entre eux : un nouveau lot de matière, un poinçon endommagé ou une étape d'ébavurage manquante.
La liste de contrôle suivante comprend les étapes à suivre dès l'apparition de fissures dans le processus de production. Volontairement, les étapes vont de la moins coûteuse à la plus coûteuse en termes de changement.
Action corrective pour les microfissures de surface
1. Effectuer un traitement de finition vibratoire du découpé au laser ou bord blanchi afin d'éliminer la couche dure de micro-scories et les bavures sur le bord.
2. Choisissez une matrice ayant une ouverture en V plus large afin de réduire le taux de déformation instantané sur la paroi extérieure du coude.
3. Dans les cas où cela est possible, utiliser la technique du pliage puis usinage afin de réaliser les trous et fentes après le formage de la pièce et pas avant.
4. Pour matériaux de trempe à haute résistance, qui présentent des fissures à l'état reçu, utilisez un revenu T4 ou recuit pour flexion puis restaurez la dureté requise via un processus de vieillissement artificiel après pliage.
Observez le compromis ici : le traitement thermique introduit un processus supplémentaire et un retard associé dans le délai d'exécution, mais élimine complètement le problème des fissures, alors qu'il réduit simplement le risque de fissures. des fissures. Dans le cas de pièces de sécurité critiques, ce choix s'avère généralement le plus économique lorsqu'il s'agit de prendre en compte les rebuts et les reprises, mais la décision doit être prise au stade de la conception et non en atelier.
Références : Exigences générales ASTM A480 pour les produits laminés plats en acier inoxydable ; Dimensionnement et tolérancement géométriques ISO 2768-m ; Former le manuel ASM Vol. 16.
Comment fonctionnent les règles de pliage dans la pratique : un exemple de support de batterie automobile de LS Manufacturing
À retenir
Un rayon de courbure plus grand ne suffit pas à réparer les fissures ; le rayon, l'orientation du grain et la longueur développée sont des facteurs interconnectés dans la même équation, et l'ajustement de l'un sans recalculer les autres déplace simplement les défauts de fabrication ailleurs sur la pièce.
1. Défis initiaux et causes profondes
Au cours de la phase de conception initiale d'un support de renfort en aluminium 6061-T6 de 2,5 mm pour un support de batterie de véhicule à énergie nouvelle, deux échecs de traitement critiques sont apparus :
- Défauts de surface et de caractéristiques : Des microfissures se sont formées le long de la face externe du coude, accompagnées d'un déplacement axial hors tolérance des trous de positionnement.
- Paramètres initiaux défectueux : Le modèle plat d'origine ignorait la direction de laminage du matériau, appliquait une tolérance générique de ±0,1 mm et spécifiait un rayon de courbure intérieur de 1,0 T (2,5 mm), une valeur bien inférieure au seuil autorisé pour les alliages d'aluminium structurels.
2. Ajustements techniques et optimisation des processus
L'équipe d'ingénierie d'application de LS Manufacturing a résolu les défauts en recalibrant systématiquement les paramètres des matériaux et des outils :
- Tests empiriques du facteur K : Nous avons effectué des tests de pliage à 90° sur un lot de matériaux spécifique à l'aide de matrices personnalisées pour mesurer un facteur K exact de 0,42.
- Correction du rayon : Exploitation de la modélisation du retour élastique et de la mécanique de la rupture pour augmenter le rayon de courbure intérieur porteur de 1,0 T (2,5 mm) à un rayon de courbure standard de l'industrie de 2,5 T (6,25 mm).
- Alignement des grains et compensation : Réorientation du modèle plat de manière à ce que la ligne de pliage principale soit perpendiculaire à la direction de laminage, en recalculant la compensation de pliage-déchargement en fonction de la longueur développée mise à jour.
3. Résultats de production et impact quantifié
La mise en œuvre de ces ajustements coordonnés a entraîné des améliorations substantielles en termes de qualité, de délais et de coûts :
- Précision dimensionnelle : Maintien de la géométrie des bords pliés dans une tolérance étroite de ± 0,05 mm sur l'ensemble du lot.
- Réduction des défauts : Élimination complète des microfissures de surface et réduction du taux global de rebuts/défauts de 16 % à 4 %.
- Gains d'efficacité : Développement de prototypes accéléré de 14 % et réduction des dépenses totales de fabrication et de développement de 9 %.
Référence : Projet de pliage de supports automobiles n° AUTO-2026-083, tiré de l'ensemble de données mesurées LS Manufacturing 2025-2026 (taille de l'échantillon > 800 pièces).
FAQ
Vous trouverez ci-dessous les réponses, présentées d’abord sous forme de définition, suivies du principe qui sous-tend la réponse. Toutes les valeurs numériques sont présentées dans leur format de plage de départ et ne sont pas des spécifications universellement applicables.
Quelle est la plage du facteur K normal dans les aciers automobiles et l’aluminium ?
Les facteurs K normaux pour les aciers doux laminés à froid courants et les matériaux en tôle d'aluminium se situent entre 0,25 et 0,50. Ceci dépend directement de la limite d'élasticité, de l'exposant d'écrouissage et de la géométrie inférieure de l'ouverture de la matrice. Dans la base de données de traitement standard de LS Manufacturing, il est calculé à l'aide d'éprouvettes pliées plutôt qu'à l'aide d'un tableau générique.
Quel effet la direction des grains du matériau a-t-elle sur le rayon de courbure minimum ?
Les rouleaux de pliage amènent les grains de matériau à être parallèles les uns aux autres. Dans le cas où l'axe de flexion est parallèle à la direction de laminage, il y aura une réduction de la ductilité transversale et la paroi extérieure sera plus susceptible de se fissurer ; LS Manufacturing suggère donc que l'angle d'implantation soit de 90° ou de 45° par rapport au sens de laminage.
Un rayon plus grand signifie-t-il toujours un meilleur dégagement lors de l'assemblage automobile ?
Non, car un rayon très petit entraîne une forte concentration de contraintes, provoquant une déchirure des fibres extérieures et une diminution de la résistance à la fatigue due aux vibrations. Les experts de LS Manufacturing conseillent normalement d'utiliser un rayon intérieur lisse d'au moins 1,0 T lorsque cela est possible, en fonction des exigences d'assemblage.
Quelles sont les raisons de la tolérance dimensionnelle lors du pliage des mêmes pièces en tôle ?
Ils incluent de petits changements d’épaisseur, de limite d’élasticité et de variabilité de l’angle de retour élastique dans la flexion à l’air. Chez LS Manufacturing, l'utilisation du contrôle de précision de ± 0,05 mm et l'installation d'un mécanisme de réglage dynamique de l'épaisseur sur la matrice inférieure maintiennent la tolérance dimensionnelle.
Résumé de la mécanique du formage de tôle de précision
Connaître les règles de déplacement de l'axe neutre contrôlé par le Facteur K et le détermination scientifique du rayon de courbure minimum devient la base pour éviter les interférences dans l'assemblage et les fissures de fatigue dans les composants en tôle automobile. Géométrie de conception dérivée de calculs dans la mécanique des matériaux minimise les itérations d'essai et assure la conception de la pièce du numérique au physique de haute précision.
L'étape suivante consiste à appliquer les règles à un dessin particulier. Les pages dédiées au cluster ci-dessous utilisent la même approche pour comparer et décider d'aspects tels que le classement des matériaux, l'utilisation des tolérances et les différences entre la production en prototype et en volume du composant.
Guides d’ingénierie associés et prochaines étapes de lecture :
Comparaison des matériaux : Aluminium 6061-T6 vs 5052 : quel est le meilleur pour votre projet de fabrication de tôle ?
Comparaison des processus : Cintrage à l'air et cintrage par le bas : comparaison de la précision dimensionnelle et de l'usure de l'outillage
Glossaire des termes de formation
Les courtes définitions ci-dessous sont celles utilisées tout au long de ce guide, rédigées pour un lecteur qui voit les termes pour la première fois.
|
Terme |
Définition utilisée dans cet article |
Pourquoi c'est important |
|
Facteur K |
Rapport sans dimension de l'emplacement de l'axe neutre à l'épaisseur de la tôle T |
Détermine la longueur du flan plat pour un pli donné |
|
Facteur Y |
K × (π / 2) ; saisit les termes de perte de pli et de déduction de pli |
Relie le changement de matériau à l'arithmétique à modèle plat |
|
Axe neutre |
La couche traversant l'épaisseur où la déformation est nulle lors d'un pliage |
Son décalage est l'origine physique de K |
|
Rayon de courbure minimum |
Le plus petit rayon intérieur sûr avant que la surface extérieure ne se déchire |
Définit la limite anti-fissuration pour chaque matériau |
|
Tolérance de pliage (BA) |
Longueur supplémentaire ajoutée au motif plat pour un pli |
Avec la déduction du pli, il définit le flan |
|
Déduction de pliage |
Longueur soustraite de la somme de deux pattes pour obtenir la longueur à plat |
Ce qui est mesuré sur une MMT pour rétrocalculer K |
|
Flexion de l'air |
La feuille entre en contact avec la pointe du poinçon et les deux épaulements de la matrice uniquement |
Tonnage inférieur, retour élastique plus élevé, rayon réglé par ouverture en V |
|
Cintrage inférieur |
Le poinçon force la feuille en contact complet avec la rainure de la matrice |
Tonnage plus élevé, retour élastique inférieur, rayon réglé par le nez de poinçon |
|
Soulagement des courbures |
Encoche à l'endroit où une ligne de pliage rencontre une bride ou une fonction |
Empêche les déchirures incontrôlées à l’intersection |
|
Retour élastique |
Récupération élastique de l'angle de pliage après la rétraction du poinçon |
Doit être compensé dans l'angle de poinçonnage et la valeur K |
Références et sources techniques
- Manuel des machines, 30e édition, chapitre 25 – mécanique du pliage, équations de développement du pliage.
- Manuel ASM Volume 16 : Formage – mode formage mécanique de contact, retour élastique.
- ASM International – ruptures de formage des métaux (rayon de courbure minimum, ductilité).
- ISO 2768-m – tolérances générales des dimensions linéaires et angulaires des pièces métalliques.
- ASTM A480 – exigences générales pour les tôles, tôles et bandes d'acier laminées plates, inoxydables et résistantes à la chaleur.
- Comité technique du processus d'estampage de fabrication LS – examen du processus interne de l'article.
- Base de données mesurée de LS Manufacturing, numéro de projet AUTO-2026-083, taille d'échantillon > 800 pièces, 2025-2026.