Español



TL;DR: El factor K de chapa es una constante adimensional que se utiliza para determinar la ubicación de los ejes neutros al doblar el metal utilizado en la industria automotriz. Utilizando la física de deformación de la chapa metálica, proporciona cálculos calibrados de tolerancia de curvatura para mantener tolerancias de precisión de ±0,05 milímetros.
En el caso de los profesionales de compras junior y los estudiantes de ingeniería, la creación de patrones planos en blanco para piezas de automóviles probablemente genere imprecisiones dimensionales imprevistas, así como formaciones de desgarros. En realidad, determinar líneas de base precisas para doblado de chapa permite que las láminas digitales 3D correctas correspondan al desplazamiento del metal de la plegadora sin ajustes constantes en las herramientas. Esta sencilla guía destaca los conceptos básicos de la mecánica de capa neutra, junto con reglas empíricas de flexión automotriz.
Conclusiones clave
- El factor K es la relación del movimiento del eje neutro: Mide el desplazamiento del plano de deformación neutral de la hoja cuando se dobla, y para el material típico de un automóvil, generalmente converge desde 0,25 a 0,50.
- El radio mínimo de curvatura es una línea antidesgarro: El radio interior resultante normalmente se limitará a 1.0T-3.0T (T= espesor de la chapa) para que las fibras exteriores no excedan su punto crítico de elongación.
- La precisión se garantiza con la calibración, no con la estimación: Al compensar el desplazamiento real del material, la tolerancia dimensional del conformado se mantiene consistentemente dentro de una precisión de ±0,05 mm.
- El proceso de doblado dicta la forma: doblado al aire y flexión inferior tienen características completamente diferentes con respecto a la interacción del troquel, por lo tanto, el coeficiente de recuperación elástica y de corrección del factor Y cambian.
Acerca del autor de esta guía
Esta guía está escrita por gloria, que trabaja como experto en creación rápida de prototipos y fabricación ágil en Fabricación LS. Con más de 15 años de experiencia en ingeniería de precisión y conformabilidad de estampado, Gloria se especializa en comprender la mecánica del flujo de material plástico para convertirlo en reglas de diseño deterministas a través de etapas tempranas. Diseño para la fabricabilidad (DFM). Todas las ecuaciones geométricas y las restricciones del proceso de conformado en este artículo han sido verificadas por el Comité Técnico del Proceso de Estampado de Fabricación de LS. Lea más sobre los conocimientos de ingeniería de Gloria en su página de LinkedIn:Siga las ideas de ingeniería de Gloria en LinkedIn
¿Qué es el factor K de chapa metálica en el conformado por prensa automotriz?
El factor K de chapa es la fracción sin unidades de la ubicación del eje neutro sobre el espesor original de la lámina durante el proceso de flexión.
- Dinámica de deformaciones: Como se explica en el capítulo sobre mecánica de flexión del Manual de Maquinaria (30ª edición, Capítulo 25), la superficie exterior de la chapa se alarga y adelgaza, mientras que la superficie interior se acorta y engrosa.
- Cambio de plano neutral: Este movimiento desplaza el plano neutro (deformación cero) desde el punto medio del espesor hasta la parte interior de la curva.
- Valores típicos: La medida real cae entre 0,25 y 0,50.
- Solicitud: Dominar el factor K preciso de la chapa es esencial para calcular la longitud exacta de la pieza plana y lograr tolerancias de conformado confiables de ±0,05 mm.
Analogía física y factores que influyen
A modo de ilustración, se puede pensar en el eje neutro como en la plataforma de las vías férreas que corre en el medio del espesor de la lámina:
- Antes de doblarse, se encuentra en 0,50 toneladas.
- Con la plegadora cerrándose, el lado exterior del arco tiene que moverse una distancia mayor que su lado interior, por lo que la plataforma del ferrocarril se mueve hacia el lado interior de la curva.
Conclusión clave: K no es una propiedad inherente del material sino más bien el resultado de la interacción del material, las herramientas y la geometría de flexión.
El factor Y relacionado: comprensión del factor k frente al factor y
Otra idea estrechamente relacionada es el factor Y, descrito por la ecuación:
Y = K × (π / 2) ≈ K × 1,571
- Role: Mientras que K indica la ubicación del eje neutro, Y se incorpora tanto en las fórmulas de margen de curvatura como de deducción de curvatura para patrones planos de chapa metálica.
- Estándar de verificación cruzada: El valor del factor Y de 0,50 para una curvatura de aire típica de 90 grados en acero dulce corresponde a K = 0,318, una verificación cruzada importante si el proveedor le proporciona una tabla de plegados sin explicación de cómo se obtuvo.
Referencias: Manual de maquinaria, 30.ª edición, capítulo 25 (mecánica de flexión).
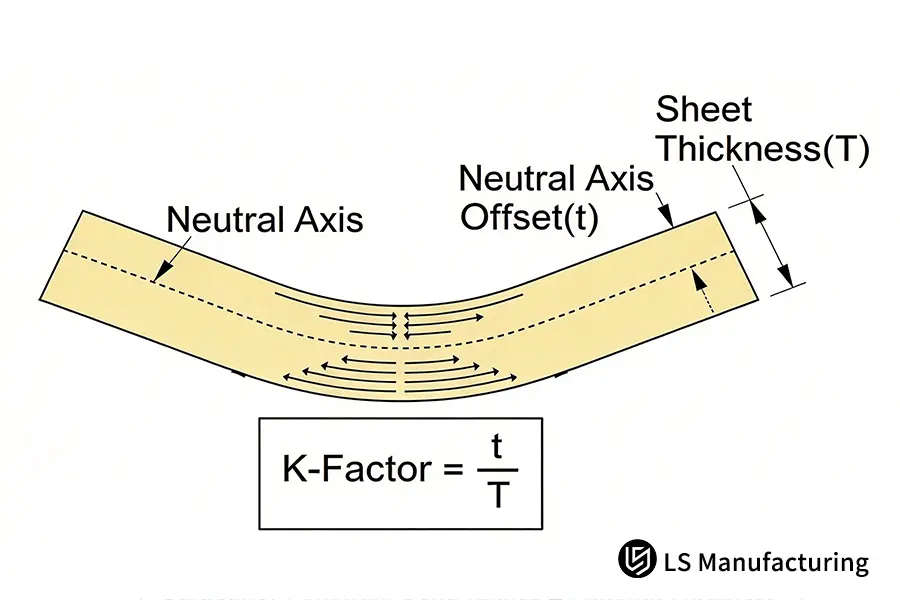
Figura 1: Mecánica de la sección transversal del desplazamiento del eje neutro y fórmula para calcular el factor K de la chapa (K = t / T).
¿Cuál es el radio de curvatura mínimo para soportes estructurales?
El radio mínimo de curvatura es el radio interior mínimo de una curvatura estructural que se puede realizar antes de que el alargamiento de la superficie exterior supere el límite crítico de desgarro del material. Según el MAPE Internacional estándar sobre fallas en el conformado de metales, cualquier radio de punta de punzón menor que el radio de curvatura mínimo provoca que el alargamiento de la fibra exterior supere el límite de alargamiento y provoca microdesgarros intergranulares. En acero dulce laminado en frío, estampado y estructural. estampados de aluminio, el radio de curvatura interior seguro de ingeniería suele ser 1,0 T a 3,0 T del espesor de la chapa que mantiene la rugosidad de la sección crítica de fatiga de la pieza debajo Ra 1,6 µm.
La regla general para esto es simple: cuanto más delgada es la chapa, menor es el radio, pero la relación entre el radio y el espesor sigue siendo la misma. Una chapa de 2,0 mm doblada con un radio de 1,0 T necesitaría 2,0 mm radio interior, un 3,0 mm La lámina de metal doblada a 1,0 T necesitaría un radio de 3,0 mm. Lo único que varía entre materiales es el límite inferior: un metal dúctil permitiría 1,0 T, mientras que un metal endurecido por precipitación requeriría 2,5T o 3,0T.
El otro aspecto de la estructura del grano es la dirección del grano, que es de lejos la causa más común de que una pieza pase en un lote en blanco pero falle en otro debido al agrietamiento.
Sensibilidad a la flexión del metal según la dirección de la veta
- Línea de plegado alineada con la dirección de rodadura (ángulo de fibra de 0°): Mala ductilidad transversal, por lo tanto, aumente el radio interior a más de 2,5 T.
- Línea de curvatura perpendicular a la dirección de rodadura (ángulo de fibra de 90°): La ductilidad óptima permite un radio interior pequeño de 1,0 T.
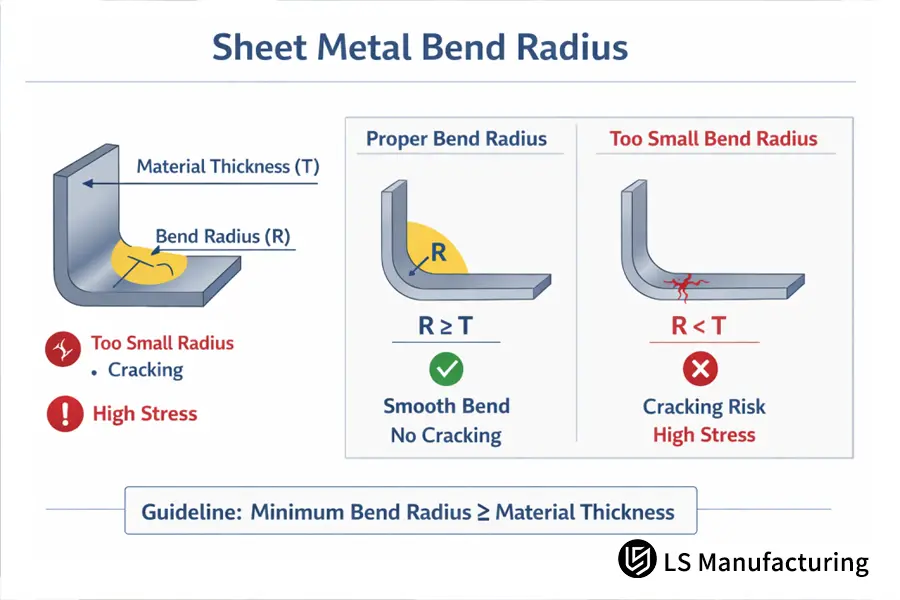
Figura 2: Reglas de radio de curvatura mínimo seguro (R≥T) para eliminar la concentración de tensiones y la fractura de la fibra exterior.
En resumen, La orientación de la fibra determina si su curvatura funciona a favor o en contra de la fibra. Si la línea de curvatura es paralela a la orientación del grano, la curvatura requiere alargamiento en la dirección corta de las fibras laminadas. Esta es la razón por la que un trozo de madera se agrieta a lo largo de la veta en lugar de contra ella. Por lo tanto, la alineación del grano a 90° no debe considerarse opcional, sino necesaria para curvaturas de radio pequeño.
La siguiente tabla compara cuatro claves chapas de automoción a través de su límites de formabilidad, típico Rangos del factor Ky idoneidad para el doblado al aire:
|
Tipo y grado de material |
Radio de curvatura mínimo recomendado (R) |
Rango típico del factor K |
Característica clave de deformación plástica |
Aplicación estructural típica de automoción |
|
Acero dulce laminado en frío (SPCC / DC01) |
1.0T |
0,38–0,44 |
Excelente ductilidad, baja recuperación elástica, flujo plástico estable |
Soportes de ubicación del chasis, marcos de montaje del panel de instrumentos |
|
Aluminio (6061-T6) |
2,5T–3,0T |
0,40–0,46 |
Alto límite elástico, alargamiento limitado, altamente sensible a la concentración de tensiones en la superficie exterior. |
Vigas de refuerzo para bandejas de baterías, vigas de choque ligeras |
|
Aluminio de embutición profunda (5052-H32) |
1,0T–1,5T |
0,35–0,42 |
Buena ductilidad con endurecimiento moderado, transición de radio natural |
Carcasas separadoras de módulos de batería, soportes de placa de refrigeración |
|
Acero de baja aleación de alta resistencia (HSLA 350) |
2,0T–2,5T |
0,42–0,48 |
Una recuperación elástica significativa, un marcado desplazamiento del eje neutro, requiere el cálculo del ángulo de recuperación elástica |
Asientos con montaje de brazo de control de suspensión, revestimientos absorbentes de energía en el pilar B |
En resumen, el acero dulce con alta ductilidad puede permitir el radio de curvatura más pequeño, mientras que aleaciones como 6061-T6 con alta resistencia deben acomodar un gran radio de seguridad para evitar fracturas por microtracción. Esta tabla demuestra por qué un factor K es insuficiente porque diferentes materiales mueven el plano neutro en distintos grados y, por lo tanto, deberían tener su propio patrón plano.
Referencias: Directrices de ASM International sobre fallos de conformado; ISO 2768-m tolerancias generales para metales; Base de datos de ingeniería de procesos de fabricación de LS.
¿Cómo calculan los ingenieros el factor K en DFM de chapa metálica?
El factor K de la chapa se calcula mediante un cálculo empírico utilizando cupones de prueba de flexión física en lugar de tablas de software genéricas. Bajo ISO 2768-m estándares, la ecuación del margen de flexión se define como BA = π × (R + K × T) × (A/180), donde R es el radio interior, T es el espesor de la lámina y A es el ángulo de plegado. Al medir la longitud de la brida desarrollada después del conformado en una máquina de medición de coordenadas (CMM), los ingenieros resuelven K = ((180×BA)/(π×A)-R)/T. Para aleaciones de aluminio y acero laminado en frío para automóviles, los valores típicos validados convergen entre 0,30 y 0,46 dependiendo de la geometría de la punta del punzón y el ancho de apertura del troquel en V.
La fórmula también proporciona una explicación de por qué el valor de K es específico de la herramienta. Para T y A fijos, un aumento en el radio interior R aumenta la distancia entre el eje neutro y el plano de espesor medio, acercando el valor de K a 0,50; la disminución del radio interior acerca el valor de K a 0,25. Matemáticamente hablando, K no puede tener el mismo valor para la misma flexión de la pieza en plegadora y en troqueles de estampación. ¿Por qué? Debido a que la geometría de la herramienta está integrada en K.
La tabla de chapa de referencia del factor k a continuación proporciona valores de referencia calibrados para uso práctico en el taller, y sirven como puntos de partida iniciales antes de la validación del lote:
Valores iniciales empíricos del factor K para diferentes materiales y modos de flexión.
|
Material |
Modo de curvatura |
K inicial |
Y-factor (K × π/2) |
Cuando recalcular |
|
SPCC/DC01 (1,0–3,0 mm) |
Curva de aire 90° |
0,40 |
0,63 |
Nueva apertura de matriz o lote de material |
|
6061-T6 (2,0–4,0 mm) |
Curva de aire 90° |
0,42 |
0,66 |
Cada lote nuevo: el grano y el temperamento varían |
|
5052-H32 (1,5–3,0 mm) |
Curva de aire 90° |
0,37 |
0,58 |
Después de un cambio de troquel |
|
HSLA 350 (2,0–4,0 mm) |
Curva inferior 90° |
0,44 |
0,69 |
Después de cualquier ajuste del ángulo de recuperación elástica |
Este es sólo un punto de referencia. Un nivel de dureza del material diferente, forma de V o lote de material con un límite elástico diferente cambiará K en varios puntos porcentuales, y este cambio podría sacar la dimensión crítica del rango de tolerancia.
Referencias: ISO 2768-m, tolerancias generales para metales; Método de cálculo del desarrollo de curvatura basado en el Manual de Maquinaria.
Procedimiento empírico de tres pasos de validación de gráfico de plegado desarrollado en Excel
Paso 1. Tome una muestra rectangular de referencia y mida el espesor T usando un micrómetro digital.
Paso 2. Aplique una curva de referencia de 90° y mida el perfil y el borde exterior del arco de curvatura usando un sistema de medición de rugosidad/contorno Mitutoyo.
Paso 3. Determine la diferencia en el desarrollo total de curvatura e introdúzcala en la hoja de cálculo de Excel del gráfico de desarrollo de curvatura.
¿En qué se diferencia mecánicamente el doblado por aire del doblado por abajo?
1. Restricciones mecánicas y recuperación elástica
La diferencia entre el doblado por aire y el doblado por fondo radica en la tensión mecánica del material con el troquel inferior y el nivel de endurecimiento plástico de la lámina:
- Doblado al aire: La lámina hace contacto con la punta del punzón y dos hombros del troquel inferior; por lo tanto, el radio interior formado depende del ancho de la abertura en V y el proceso implica una recuperación elástica considerable.
- Doblado inferior: El punzón empuja el material hacia la ranura de la matriz y provoca así un endurecimiento local y reduce la recuperación elástica.
- Significado: La diferencia física en el contacto se convierte en la base del límite de corrección del factor K y el factor Y durante el proceso de desarrollo 3D.
2. Diferencias geométricas cuantitativas
La geometría dentro del pliegue proporciona la diferencia cuantitativa:
- Doblado de aire: El radio es una sexta parte del ancho de la abertura en V, lo que significa que si el ancho es de 12 mm, entonces el radio será igual a 2,0 mm.
- Doblado inferior: El radio formado depende de la punta del punzón, que puede variar de 0,6 T a 0,8 T, y el material se endurece dentro de este radio.
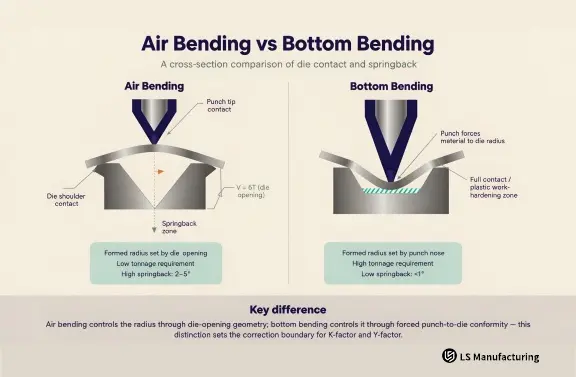
Figura 3: Interacción herramienta-hoja y espacio libre del ángulo de flexión: (a) Carrera de sobreflexión aguda de flexión con aire; (b) Conformidad de ranura completa con flexión inferior.
3. Impacto del factor Y y errores acumulativos
El factor Y sirve como conexión entre los dos enfoques, dado que Y = K * (pi / 2):
- Variación de longitud plana: Usar el mismo ángulo de flexión para determinar la longitud plana usando un valor K de 0,44 para flexión inferior y 0,40 para flexión con aire da como resultado una ligera diferencia en la longitud plana de aproximadamente 0,12 mm en una pata de 60 mm.
- Acumulación de tolerancia: En un soporte que ha sido doblado seis veces, las diferencias se suman para producir una pieza que no encaja en su ensamblaje.
Conclusión clave: No se deben tomar las tablas de plegado de una pieza doblada por la parte inferior y aplicarlas a una pieza doblada con aire, incluso cuando el material sea el mismo.
¿Cuándo previenen las reglas de doblado de chapa metálica para automóviles la chatarra?
Cuando se aplican reglas estandarizadas de doblado de chapa metálica para automóviles durante el diseño inicial de DFM (que definen la distancia entre el orificio y el borde, la altura de la brida y el alivio de la curvatura), se pueden eliminar los desechos antes de la primera prueba de la herramienta.
1. Pautas para aliviar las curvas: prevención de desgarros incontrolados
Nota del ingeniero en alivio de curvatura: en el diseño de soportes y refuerzos para automóviles, un alivio de curvatura es una muesca rectangular o de desgarro colocada en la intersección de una línea de curvatura y un borde plano adyacente. Sin un alivio adecuado, la tensión de tracción transversal provoca un desgarro incontrolado del material contiguo. Para evitar grietas, la profundidad del relieve debe exceder el radio de curvatura interior más el espesor del material. (Profundidad ≥ R + T), mientras que el ancho del relieve debe ser igual al menos al espesor de la lámina (Ancho ≥ T). La incorporación de esta geometría simple durante el diseño inicial de la pieza en bruto elimina una de las causas más comunes de desperdicio de estampado en automóviles.
2. Proximidad de funciones y la regla 2T + R
Contrariamente a lo que se suele creer, la causa más frecuente de rechazo no es tener un radio inadecuado sino poner la geometría próxima al doblez. Dado que la pieza ha sido perforada antes de doblarse, el orificio se ubicará dentro de la zona donde el material se estirará o comprimirá dependiendo de la ubicación del punzón con respecto a la línea tangente de flexión.
En consecuencia, la directriz 2T + R es una cuestión de diseño y no de control de calidad, ya que nada devolverá el agujero a su posición una vez que se haya perforado demasiado cerca de la curva. Según las directrices de ingeniería de fabricación de LS, existen Debe haber al menos una distancia de 2T + R entre el borde perforado y la tangente del doblez.
3. Estabilidad del orificio de referencia en múltiples curvaturas
En un soporte complejo con múltiples curvaturas, bloquear el radio interior dentro de una tolerancia convencional de ±0,05 mm reduce el desplazamiento geométrico de los orificios de referencia del ensamblaje en el lote en más de un 70 %.
¿Cómo prevenir grietas por flexión de chapa metálica en la producción?
Grietas dobladas Se puede prevenir mediante el control de la tensión de tracción en la pared exterior y la reducción de la sensibilidad a las muescas en el borde. Las principales causas de las grietas por flexión de la chapa incluyen la formación por debajo del radio mínimo crítico, la alineación de las líneas de flexión paralelas a la dirección de laminado de la bobina y el dejar micromuescas a lo largo de los bordes cortados sin desbarbar. Aumentar el radio de curvatura interior por encima de 1,5 T, mantener el diseño en blanco en una posición de 45 ° a 90 ° desde la dirección de rodamiento y lograr una rugosidad de la superficie de Ra 1,6 µm en el borde cortado garantizará que no crezcan microfisuras en los límites exteriores del grano bajo carga cíclica.
Por lo tanto, esto significa que la prevención de grietas es una serie de tres controles individuales y no solo una configuración de control única. El aumento del radio de curvatura no podrá corregir una mala orientación del grano, mientras que una orientación adecuada del grano no podrá salvar un borde con muescas.
Durante la producción, se controlan todos a la vez; es por eso que una grieta, que aparece repentinamente, suele ser un problema con solo uno de ellos: un nuevo lote de material, un punzón dañado o una etapa de desbarbado faltante.
La siguiente lista de verificación consta de pasos que se deben seguir inicialmente ante la aparición de grietas en el proceso de producción. Intencionalmente, los pasos van del menos al más costoso en cuanto a realizar cambios.
Acción reparadora de microfisuras superficiales
1. Realice un tratamiento de acabado vibratorio del corte por láser o borde ciego para eliminar la capa dura de microescoria y las rebabas en el borde.
2. Elija un troquel que tenga una apertura en V más amplia para reducir la tasa de deformación instantánea en la pared exterior del doblez.
3. En los casos en que sea posible, utilice la técnica de doblado y mecanizado para realizar los agujeros y ranuras después de que se haya formado la pieza y no antes.
4. Para materiales templados de alta resistencia, que muestran grietas en el estado en que se recibieron, use T4 o templado recocido para doblando y luego restaurar la dureza requerida mediante un proceso de envejecimiento artificial después de doblarse.
Observe la compensación aquí: El tratamiento térmico introduce un proceso adicional y un retraso asociado en el tiempo de entrega, pero elimina completamente el problema de las grietas, mientras que simplemente reduce la posibilidad de grietas. En el caso de piezas de seguridad críticas, normalmente resulta ser la opción más económica cuando se tienen en cuenta los desechos y el retrabajo, pero la decisión debe tomarse en la etapa de diseño, no en el taller.
Referencias: Requisitos generales ASTM A480 para productos laminados planos de acero inoxidable; Dimensionamiento geométrico y tolerancias ISO 2768-m; Manual de formación de ASM vol. 16.
Cómo funcionan las reglas de flexión en la práctica: un ejemplo de soporte de batería para automóviles de LS Manufacturing
Conclusión principal
Un radio de curvatura mayor por sí solo no soluciona las grietas; El radio, la orientación del grano y la longitud desarrollada son factores interconectados en la misma ecuación, y ajustar uno sin volver a calcular los demás simplemente desplaza los defectos de fabricación a otra parte de la pieza.
1. Desafíos iniciales y causas fundamentales
Durante la fase de diseño inicial de un soporte de refuerzo de aluminio 6061-T6 de 2,5 mm para una bandeja de batería de vehículos de nueva energía, surgieron dos fallas críticas de procesamiento:
- Defectos de superficie y características: Se formaron microfisuras a lo largo de la cara de curvatura externa, acompañadas de un desplazamiento axial fuera de tolerancia de los orificios de localización.
- Parámetros iniciales defectuosos: El patrón plano original ignoraba la dirección de rodadura del material, aplicaba una tolerancia genérica de ±0,1 mm y especificaba un radio de curvatura interior de 1,0T (2,5 mm), un valor muy por debajo del umbral permitido para aleaciones de aluminio estructurales.
2. Ajustes de ingeniería y optimización de procesos
El equipo de ingeniería de aplicaciones de LS Manufacturing resolvió los defectos recalibrando sistemáticamente los parámetros del material y las herramientas:
- Prueba empírica del factor K: Se realizaron pruebas de curvatura de 90° en el lote de material específico utilizando troqueles personalizados para medir un factor K exacto de 0,42.
- Corrección de radio: Se aprovechó el modelado de recuperación elástica y la mecánica de fractura para aumentar el radio de curvatura interior de carga de 1,0 T (2,5 mm) a un estándar de la industria de 2,5 T (6,25 mm).
- Alineación y Compensación de Granos: Reorientó el patrón plano de modo que la línea de curvatura primaria fuera perpendicular a la dirección de laminado, recalculando la compensación de curvatura y descarga de acuerdo con la longitud desarrollada actualizada.
3. Resultados de producción e impacto cuantificado
La implementación de estos ajustes coordinados produjo mejoras sustanciales en la calidad, el tiempo de entrega y el costo:
- Precisión dimensional: Mantuvo la geometría del borde de curvatura dentro de una estricta tolerancia de ±0,05 mm en todo el lote.
- Reducción de defectos: Eliminó completamente las microgrietas de la superficie y redujo la tasa general de desechos/defectos del 16% al 4%.
- Ganancias de eficiencia: Aceleré el desarrollo de prototipos en un 14 % y disminuí los gastos totales de fabricación y desarrollo en un 9 %.
Referencia: Proyecto de doblado de soportes para automóviles #AUTO-2026-083, extraído del conjunto de datos medidos de LS Manufacturing 2025-2026 (tamaño de muestra >800 piezas).
Preguntas frecuentes
A continuación se muestran las respuestas, presentadas primero en formato de definición, seguidas del principio detrás de la respuesta. Todos los valores numéricos se presentan en su formato de rango inicial, no en especificaciones de aplicación universal.
¿Cuál es el rango del factor K normal en aceros y aluminio para automóviles?
Los factores K normales para aceros dulces laminados en frío y materiales de láminas de aluminio comunes oscilan entre 0,25 y 0,50. Esto depende directamente del límite elástico, del exponente de endurecimiento por trabajo y de la geometría de apertura inferior del troquel. En la base de datos de procesamiento estándar de LS Manufacturing, se calcula utilizando muestras de curvatura en lugar de una tabla genérica.
¿Qué efecto tiene la dirección de los granos del material sobre el radio mínimo de curvatura?
Los rodillos curvadores hacen que los granos de material queden paralelos entre sí. En el caso de que el eje de flexión quede paralelo a la dirección de laminación, habrá una reducción en la ductilidad transversal y será más probable que la pared exterior se agriete; Por lo tanto, LS Manufacturing sugiere que el ángulo de disposición sea de 90° o 45° en relación con la dirección de rodamiento.
¿Un radio más grande siempre significa una mejor holgura en el ensamblaje de automóviles?
No, porque un radio muy pequeño conduce a una gran concentración de tensiones, lo que provoca desgarros de las fibras exteriores y una disminución de la resistencia a la fatiga debido a la vibración. Los expertos de LS Manufacturing normalmente recomiendan utilizar un radio interior liso no inferior a 1,0 T siempre que sea posible según los requisitos de montaje.
¿Cuáles son las razones de la tolerancia dimensional al doblar las mismas piezas de chapa?
Incluyen pequeños cambios en el espesor, el límite elástico y la variabilidad del ángulo de recuperación elástica en la flexión por aire. En LS Manufacturing, el uso del control de precisión de ±0,05 mm y la instalación de un mecanismo de ajuste de espesor dinámico en el troquel inferior mantienen la tolerancia dimensional.
Resumen de la mecánica de conformado de chapa metálica de precisión
Conocer las reglas del desplazamiento del eje neutro controlado por el factor K y el determinación científica del radio de curvatura mínimo se convierte en la base para evitar interferencias en el montaje y grietas por fatiga en componentes de chapa de automóvil. Geometría de diseño derivada de cálculos en La mecánica de materiales minimiza las iteraciones de prueba. y asegura el diseño de la pieza desde digital hasta física de alta precisión.
La siguiente etapa implica la aplicación de las reglas a un dibujo en particular. Las páginas dedicadas al grupo siguiente utilizan el mismo enfoque para comparar y decidir aspectos como la clasificación de materiales, el uso de tolerancias y las diferencias entre el prototipo y la producción en volumen del componente.
Guías de ingeniería relacionadas y próximos pasos de lectura:
Comparación de materiales: Aluminio 6061-T6 frente a 5052: ¿Cuál es mejor para su proyecto de fabricación de chapa metálica?
Comparación de procesos: Doblado por aire versus doblado por fondo: comparación de precisión dimensional y desgaste de herramientas
Glosario de términos formativos
Las breves definiciones que aparecen a continuación son las que se utilizan en esta guía, escritas para un lector que ve los términos por primera vez.
|
Término |
Definición utilizada en este artículo. |
Por qué es importante |
|
factor k |
Relación adimensional entre la ubicación del eje neutro y el espesor de la lámina T |
Determina la longitud del plano en blanco para una curva determinada. |
|
Y-factor |
K × (π/2); ingresa los términos de tolerancia de pliegue y deducción de pliegue |
Conecta el cambio de material con la aritmética de patrones planos |
|
Eje neutro |
La capa a través del espesor donde la deformación es cero durante una curvatura. |
Su desplazamiento es el origen físico de K. |
|
Radio de curvatura mínimo |
Radio interior seguro más pequeño antes de que se rompa la superficie exterior |
Establece el límite antifisuras para cada material. |
|
Margen de curvatura (BA) |
Longitud adicional agregada al patrón plano para una curva |
Junto con la deducción de curvatura, define el espacio en blanco. |
|
Deducción por curvatura |
Longitud eliminada de la suma de dos catetos para obtener la longitud plana |
¿Qué se mide en una MMC para calcular K? |
|
Doblado de aire |
La hoja hace contacto únicamente con la punta del punzón y dos hombros del troquel |
Menor tonelaje, mayor recuperación elástica, radio establecido por apertura en V |
|
Doblado inferior |
El punzón fuerza a la hoja a entrar en contacto total con la ranura del troquel. |
Mayor tonelaje, menor recuperación elástica, radio fijado por la punta del punzón |
|
Alivio de curvatura |
Corte de muesca donde una línea de plegado se encuentra con una brida o característica |
Evita desgarros incontrolados en la intersección. |
|
recuperación elástica |
Recuperación elástica del ángulo de curvatura después de la retracción del punzón. |
Debe compensarse en el ángulo del punzón y el valor K. |
Referencias y fuentes técnicas
- Manual de maquinaria, 30.ª edición, Capítulo 25: mecánica de flexión, ecuaciones de desarrollo de flexión.
- Manual de ASM Volumen 16: Conformación: mecánica de contacto en modo de conformación, retorno elástico.
- ASM International – fallas en el conformado de metales (radio mínimo de curvatura, ductilidad).
- ISO 2768-m – tolerancias generales de dimensiones lineales y angulares en piezas metálicas.
- ASTM A480: requisitos generales para placas, láminas y tiras de acero inoxidable laminado plano y resistentes al calor.
- Comité Técnico del Proceso de Estampación de Fabricación LS – revisión del proceso interno del artículo.
- Base de datos medida de LS Manufacturing, número de proyecto AUTO-2026-083, tamaño de muestra >800 piezas, 2025-2026.