 日本語



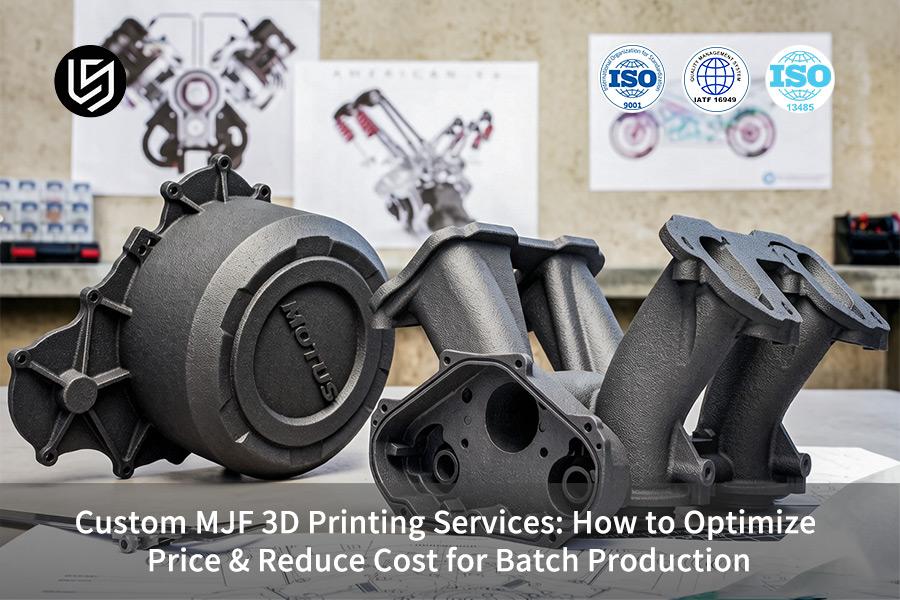
カスタム MJF 3D プリント サービスは、センサーや医療機器のディレクターが少量生産で直面するジレンマを解決する高度な積層造形ソリューションです。射出成形の代替手段としてマルチ ジェット フュージョンとは何かを検討すると、多くの場合、バッチ脆化またはネスティング密度 <12% の低さに直面します。
この記事では、ネスティング≧ 15% とパウダー再利用 > 80% を組み合わせて、総ピースコストを 35% 削減する方法論を紹介します。実際の公差 (±0.005mm) に裏付けられた当社の修正により、後処理時間が最大 40% 短縮され、市場投入までの時間が短縮されます。
カスタム MJF 3D プリント サービス: バッチ生産コスト最適化のクイック リファレンス
<本体>重要なポイント:
- ネストは最大のコスト レバーです。密度を7% から 13% に増加させると、ビルド時間を同じに保ちながら部品コストを 27%削減します。 href="https://www.lsrpf.com/blog/top-10-best-3d-printing-services-in-2026-choosing-the-best-custom-precision-partner">MJF 3D プリンティング サービス プロバイダー。
- 肉厚がすべてを制御: 厚さ3.5mmの固体壁をリブ付きの中空1.5~2.0mmに変更することで、粉末の使用量が40%削減され、冷却サイクルが半分になり、反りの再加工が不要になります。
- 粉末比率は耐久性の鍵です: バージン/リサイクル比率 20/80 により、10% 以上の伸びとゼロ気孔率が得られます。極端な 70% リサイクルでは、 の疲労破壊が発生する可能性があります。 href="https://www.lsrpf.com/blog/what-is-the-difference-between-pva-and-hips-pvahe-hips">マルチジェット融合パーツ。
- 蒸気平滑化による美的ギャップの橋渡し: 化学的蒸気平滑化により、Ra ≤3.2μm の表面が得られ、部品あたり 0.50 ドル未満で 50 サイクルの IPA ワイプ テストに合格します。工具不要の射出成形品質です。
- 熱補償ロックのフィット感: 制御された±0.5°Cの熱場により公差±0.15mmが維持され、初回パスのアセンブリのフィット率99.5%が保証されます。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
MJF は、染料の浸透とリーク パスの分析を除き、「待ち時間のない SLS」です。 PA12 を使用した3D プリンティングによるドローン着陸スキッドと自動車エアダクトの製造を 1 年間行った結果、リサイクルされた粉末の割合が高くなりすぎると、染料の浸透のばらつきが劇的に増加することに気づきました。各部品の再利用パウダーの量は、Verband Deutscher Ingenieure (VDI) の要件に従って測定されます。
Tier-2 自動車顧客のケースでは、300 個のダクト アダプターが射出アルミニウム プロトモールドから MJF PA12-GB に正常に移行されました。リードタイムは24 日から 7 日に短縮され、 コストは40% 削減され、最初の商品は合格しました。 NAFEMS ガイドラインに基づいたプロセス マッピングのおかげで、気密性低下の原因となるビーズ ブラスト表面セル開口処理は不要になりました。
欠陥が 1 つあります。空気圧マニホールド (ライン識別用に黒色) は、焼結後の浸漬を行わなかったため、内部チャネルで漏れています。当社は現在 3 つのポリシーに従っています。シールされた部品にはリサイクルされた粉末キャップを使用すること、チャネルに十分なスペースがある場合にのみ染料を使用すること、および圧力が使用された場合には後焼結することです。 STEP ファイルとシールクラスを送信します。どの MJF バージョンを使用するかをお知らせします。
医療および自動車のハードウェア調達マネージャーが MJF の一括処理で予期せぬコスト超過に直面するのはなぜですか?
医療用住宅や自動車部品の 100 ~ 1000 個の MJF 3D プリント コストの生産プロセス中にコスト超過を引き起こす技術的問題は、プリントのプロセスそのものではなく、最適化された設計にあります。 量産グレードのマルチ ジェット フュージョンは、形状に誤差があると、熱管理と後処理作業の問題によりコストの増加につながることを意味します。設計段階でこれらのコストを削減する方法は次のとおりです。
肉厚の最適化: コスト管理の最大の手段
肉厚が 3.5 mm を超えると、冷却時間が 2 倍長くなり、±0.3 mm の反りが発生するため、部品のフライス加工が必要になります。非耐力壁は1.5 ~ 2.0 mm の壁厚で作成でき、 粉末を40%節約し、部品の二次フライス加工を避けることができます。バッチ 500 個の場合、この設計の最適化により、全体のコストが 25 ~ 35%削減されます。
熱ストレス管理により後処理のボトルネックを排除
産業用 MJF 3D プリンティングでは、厚い部分が許容レベルを超える反りや不均一な冷却の原因となります。 2.0 mm の厚さの均一なリブと急激な断面変化がないため、CNC を使用した後処理を 85% 削減でき、後処理に費やす時間はわずか 15% になります。これにより、1 個あたりの加工コストが $8 ~ $15 節約され、産業用大量 3D プリンティングにとって重要な安定したリードタイムが得られます。
粉末消費量の削減により ROI が直接向上します
弊社のカスタム MJF 3D プリント サービスで最も見落とされているコスト要因は、大きすぎるサポートと厚いベースによるパウダーの無駄です。壁の厚さを2.0 mmに制限し、コアに中空格子を追加することで、 粉末の再利用率が業界標準の45% から 60~70% まで増加します。これにより、積層造形 3D プリントの原理により、エンジン ブラケット 1,000 個の注文ごとに $900~$1200 相当のバージン パウダーを節約できます。
この論文が提供するソリューションはエンジニアリングと数値によって裏付けられています。粉末の使用量を 40% 節約し、冷却時間を 50% 削減し、 部品の 85% のさらなる加工が不要になります。これで、見積もりを監査し、設計のコストが高くなる原因を正確に特定する方法がわかりました。 コスト効率の高い 3D プリントの場合、このアプローチにより、予算が予測可能になり、サプライヤーの活用が強化されます。
スマート ネスティング密度スケーリングにより、大量生産の部品ごとの価格を直接削減するにはどうすればよいですか?
6% ~ 8% の体積効率から生じるネスティングの非効率により、生産実行ごとに重要な PA12 パウダーとエネルギーが無駄になります。インテリジェントな 3D ネスティングにより効率レベルが 12% ~ 15% に向上することで、 部品コストが 25% 以上削減されます。 MJF バッチ生産サービスは、次のような効率的な 3D プリント プロセスを採用することで、射出成形との競争力を高めています。
ネスト密度が低い場合のコスト乗数
自動 3D ネスティングがゴールデン ゾーンに到達
- アルゴリズム機能: 独自のパッキング アルゴリズムにより、大きなパーツ内の複雑な形状であっても、3 次元すべてのギャップを埋めます。
- 達成密度: 12% ~ 15%。これに対し、通常のネスト アルゴリズムでは 50 回以上の実行で達成された 6% ~ 8%。
- 価格への影響: ビルドあたりのパーツ数が増加するため、MJF 価格最適化サービスの見積もりにプラスの効果が生じます。 高度な 3D プリント技術を使用すると可能になります。
内部キャビティを利用する相補的なレイアウト
予測可能なリードタイムにより、より迅速な意思決定が可能
- サイクルの安定性: ネスト密度が高くてもビルド時間は増加しません。同じ Z 高さであれば、同じビルド時間が保証されます。
- 見積もりの信頼性: ビルドごとの固定コストを部品数で割ることにより、一貫した単位あたりの価格が得られます。
- スピードの利点: より多くの部品をより短い時間で構築できるため、迅速な 3D プリント プロジェクトに最適です。
この論文は、インテリジェントなネスティング スケールがもはや抽象的なものではないことを示しています。実際のビルド データに基づいて密度が 6%増加すると、部品あたりのコストが 27%減少します。メーカーからより安い見積もりを入手したり、自社の効率を向上させたりする方法ができました。このアプローチは、固定費を変動費に変換します。
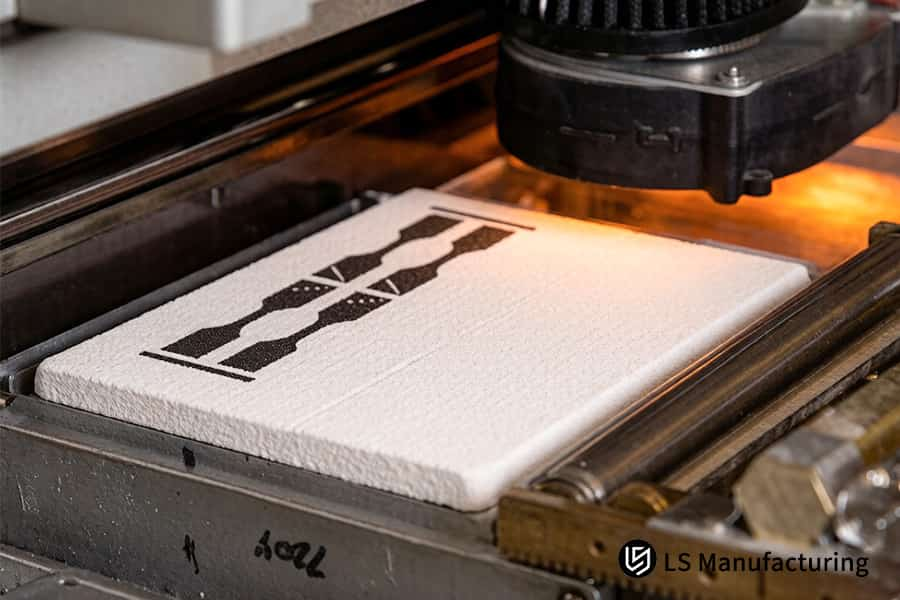
図 1: MJF 3D プリントにより、自動車レース用途向けのナイロン製ターボチャージャー ハウジングが製造されます。
コスト削減と部品の耐久性の最適なバランスを実現する精密パウダー リフレッシュ比はどれですか?
不適切なパウダー リフレッシュ速度を選択すると、製造部品の寿命が短くなり、保証期間が長くなります。フレッシュパウダーの20%とリサイクルパウダーの80%の最適な組み合わせにより、 パーツの引張伸びが10%以上を確保し、 パーツあたりの材料コストを35%に削減します。 工業グレードの 3D プリント生産のための精密 MJF 部品メーカーを選択する際に、これらのメリットをどのように比較検討する必要があるかは次のとおりです。
| コスト要因 | 非効率な練習 | LS 製造の最適化 |
| ネスト密度 | 手動ネストの使用率は6~8%です。建築資材の90%以上が廃棄物です。 | 平均密度12~15%;サイクルタイムを増加させることなく、部品コストを27%削減します。 |
| 壁の厚さ | 3.5 mm を超える固体壁。追加の冷却サイクル+50%;壁の変形は±0.3mmです。 | 中空壁1.5~2.0 mm、補強用リブ付き。パウダーの使用量を40%削減。もうやり直しは必要ありません。 |
| パウダーリフレッシュ率 | 積極的な 70% リサイクル。伸びが10%未満。表面の多孔性がはっきりと見えます。 | 混合物の 20/80 パーセント。伸びは10% 以上です。表面多孔性なし – MJF 3D プリント サービス 標準。 |
| 表面仕上げ | サンドブラストと染色: Ra ≥6.3μm、IPA 拭き取りテストに不合格。 | 化学蒸気平滑化: Ra ≤3.2μm、寸法変化 ≤±0.15mm、コスト <$0.50/部品 |
| 熱補償 | 熱プロセスは制御されません。公差±0.30mm、適合率~92%。 | 制御された±0.5°Cの熱場。公差 ±0.15 mm、適合率 >99.5% — ファーストパス マルチジェット フュージョン。 |
この比率を利用してカスタム MJF パーツ サービスを選択すると、引張強度と耐疲労性の両方の要件が確実に満たされます。完璧な表面を実現するには、30% の未使用素材を追加するとコストが若干増加しますが、欠陥は 0% になります。これは、MJF 3D プリント コスト を計算し、負債を考慮する際に重要です。 MJF 3D プリンティングでのパウダー リフレッシュ率管理は初めてですか?引張伸びとコストのトレードオフ、ガスクロマトグラフィーの品質管理方法、バッチ混合全体での疲労寿命の一貫性について説明する、無料の技術ガイドにアクセスしてください。
積層造形レビューのためのプロアクティブな設計は製造上の失敗をどのように回避し、エンジニアリング費用を削減するのでしょうか?
粉末除去穴に関するこのような未解決の問題が 1 つあるだけで、全体の実行の 30% が廃棄されることになります。 DFM の一部としての先制解析により、エンジニアリング コストが 40% 節約され、構築後の組み立てに干渉が生じません。 3D プリントを利用して、初期の設計レビューで予算を守る方法は次のとおりです。
粉体除去穴のサイズ調整により詰まりを防止
φ2.5mm 未満の小さな穴は、熱凝集により溶けていない粉末が詰まり、脱粉中に閉塞が発生します。サイズφ4.0mm の大きな穴により、部品の30%を2%に廃棄することなく完全に粉を除去できます。最初の製品テスト後の、コストのかかる設計変更を回避します。変更を回避するたびに、エンジニアリング コストが 500 ドルから 2000 ドル 節約されます。
壁移行半径により応力集中を排除
設計内の小さな R 角度 <1.0mm により、熱サイクル中に亀裂が発生する鋭い角が形成されます。すべての R 角度をR ≥ 1.0 mm に変更すると、適切な応力分布が確保され、部品が疲労試験に問題なく合格できるようになります。表面欠陥を除去するために CNC 後処理を行う必要がないため、MJF 3D プリントの見積もりが直接減額されます。
本番前のシミュレーション主導のジオメトリ検証
有限要素解析は、顧客の CAD モデルを受け取ってからわずか 60 分以内に粉末の流れと温度勾配を検証するために実行されます。シミュレーションでは、サポートされていないオーバーハング、厚さが 1.0mm 未満の壁、通気孔のない囲まれた空間が強調表示されます。たった 1 回の反復サイクルで、試行錯誤のアプローチと比較して、 エンジニアリング予算の35%を節約できます。組み込み DFM で カスタム MJF パーツ サービスを使用すると、 シミュレーション ベースの検証が確実になります。
公差解析によるアセンブリ干渉の防止
別々に作成されたコンポーネントは、±0.3 mm の公差が累積するため、組み立て中に適合しないことがよくあります。 DFM は0.1 mm のクリアランス制限内に収まるように設計を変更することで、初めての成功を確実にします。これにより、プロジェクトごとに 3 ~ 5 回の反復が不要になり、 1,500 ドルから 4,000 ドル 相当のエンジニアリング コストを節約できます。これは、精密 MJF 部品メーカーを通じて可能です。
最初の DFM チェックにより、粉末を 1 粒も無駄にすることなく、3D モデルから生産準備が整ったデザインを取得できます。スクラップ率が 30% 減少し、組み立て中に予期せぬ事態が発生することはなく、 欠陥防止 3D プリンティング 手法によって確実なスケジュールが保証されます。これは、エンジニアリング コストを 35% 削減し、最初の構築試行時に部品が認定されることを保証する実績のあるゲートです。
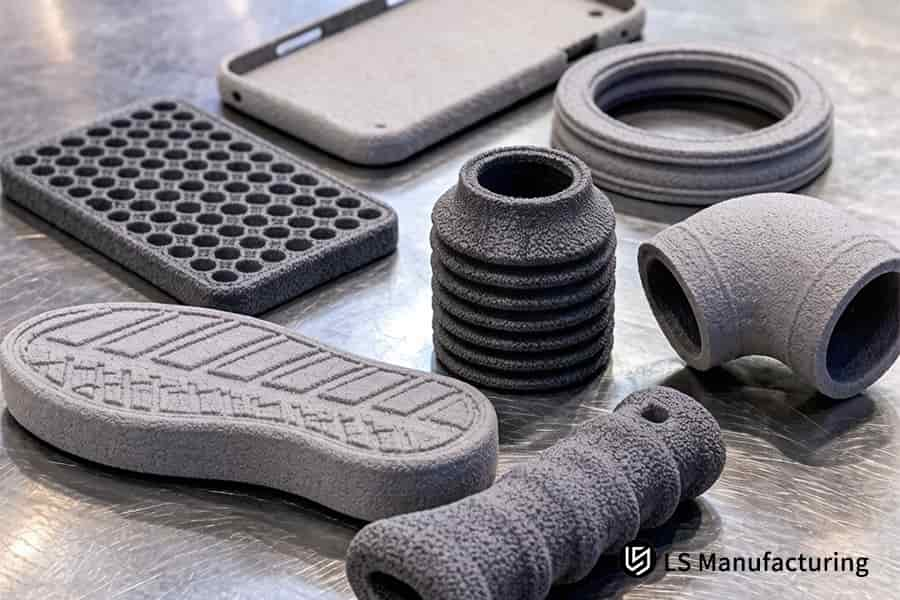
図 2: MJF 3D プリンティングは産業機器用のナイロン ブラケットをバッチで製造します。
ケーススタディ: LS Manufacturing は、自動車用レーダー ハウジングのバッチ生産プロジェクトのコストをどのように 38% 削減したか?
自動運転センサーのメーカーは、難しい状況に直面していました。彼は4 週間で複雑なレーダーハウジングを 500 個製造しなければなりませんでした。しかし、現在のサプライチェーンでは部品あたりのコストが許容できないほど高く、 部品は±40°Cの熱サイクルでの微小亀裂が発生して振動テストに不合格でした。 LS Manufacturing は、この問題に特化したエンジニアリングを適用しました。 機能的な 3D プリントがこの状況の解決にどのように役立ったかを次に示します:
クライアント チャレンジ
ハウジング部品は、取り付け面の±0.1mmという高い公差要件と、-40°C ~ +85°Cの温度範囲での機械的耐久性を満たす必要がありました。最初のサプライヤーからの見積もりは顧客の予算を42%上回っており、さらにテスト部品では 200 回の熱サイクル後に剥離が見られ、層の境界に亀裂が形成され、IP67 の防水特性に違反していました。どちらの要因も製品リリース スケジュールに重大なリスクをもたらし、3D プリンティング サプライ チェーン全体の再評価が必要でした。
LS 製造ソリューション
- まず、グリッド補強材を使用してキャビティを空洞にすることにより、剛性を維持しながら部品の重量を22%減らすことができ、そのため部品あたりの材料コストが削減されました。
- 次に、最も弱いZ 軸が主なせん断力と反対の方向を向くようにプリントの向きを変更し、層間剥離を回避しました。
- 第三に、蒸気処理により亀裂の原因となる微細孔を密閉することができました。これらの変更により、応力最適化 3D プリンティングのための工業用 MJF 3D プリンティングテクノロジーの利点を利用して、脆弱な部分が強化されました。
結果と値
最終部品は、最低必要な45MPaを超える48MPaの強度に達することができました。 500 回の熱サイクルに耐えても、微小な亀裂は発生しませんでした。部品は最初のバッチで IP67 防水認証のテストに合格しました。部品あたりの総コストは当初の見積もりより 38% 削減され、 フルオーダーの 500 個の部品 の納品は 4 週間 かかっていたものが、 わずか 7 日 で完了しました。私たちは、クライアントの製品発売を 3 週間 早めることを支援し、クライアントの年間コア AM テクノロジーとして MJF バッチ プロダクション サービス を確保しました。
この例は、コストを削減するには見積もりだけでは不十分であることを示しています。コストを削減するには綿密なエンジニアリングが必要です。 認定 3D プリンティングと配向の最適化および後処理の組み合わせにより、38%のコスト削減、ゼロ欠陥、75%のリード タイム削減という目に見えるメリットが得られました。コスト管理と認証グレードの品質の両方が要求される一か八かの自動車プロジェクトでは、このアプローチは新たな地平を開きます。
42% の予算超過と 200 サイクルの剥離から、38% のコスト削減と 500 サイクルの欠陥ゼロ合格まで。レーダーハウジングにも同じことが必要ですか?ストレスを最適化した MJF の見積もりについては、お問い合わせください。

価格プレミアムを上昇させることなく射出成形の美しさを実現する技術的な表面後処理方法は何ですか?
従来のサンドブラストと染色では Ra が6.3μm 以上に保たれ、化学拭き取りテストに合格できませんが、振動研磨では重要な寸法が変化します。化学蒸気平滑化は、バッチプロセスにより部品あたり 0.50 ドル未満のコストで3.2 μm 以下の Ra と±0.15 mm 以下の公差を持つ溶融表面層を作成します。以下は、カスタム MJF 3D 印刷サービスが最終用途 3D 印刷用途に適した射出成形クラスの仕上げを提供できる方法の例です。
従来の方法では品質と一貫性の両方が不十分です
化学的蒸気平滑化により、再現可能なサブミクロン仕上げを実現
- プロセス: 溶媒蒸気を使用して上部の 0.05 ~ 0.1 mm 層を部分的に溶かし、流動させて細孔や層のラインを埋めます。
- 測定結果: Ra は 6.3μm から ≤3.2μm に減少し、寸法変化は±0.15mmに制限されています — 500 以上の部品のテストによって証明されています。
- 顧客価値: 部品は 50 サイクルの IPA ワイプ テストとクラス A 仕上げ要件に合格しており、機械から直接市場に展開できます。これは工業用 MJF 3D プリンティングのグレード仕上げです。
バッチ統合により単価が 0.50 ドル未満に低下
<オル>アプリケーション固有のレシピにより初回パスの成功を保証
- 材料調整: PA12 は185°Cで 8 分間の暴露が必要です。 PA11 では、175°C で 6 分間の加熱が必要です。
- 形状の適応: 薄壁 (<1.0mm) では、たわみを避けるためにプロセス時間が短縮されます。ボスが厚いとサイクル時間が長くなります。
- ゼロ欠陥保証: 50 以上の顧客のプロジェクトで最初の記事の承認率が 98% 以上で、高品質の製品を提供します。 3D プリントの結果は常に得られます。
大量の精密蒸気研磨により、積層造形の表面仕上げと射出成形レベルの間のギャップが解消されます。 Ra ≤3.2μm の平滑性、耐薬品性、寸法安定性をコンポーネントあたり 0.50 ドル未満で実現できます。これにより、MJF プロセスがコストの面だけでなく、商業的な外観の品質の面でも非常に効率的になります。
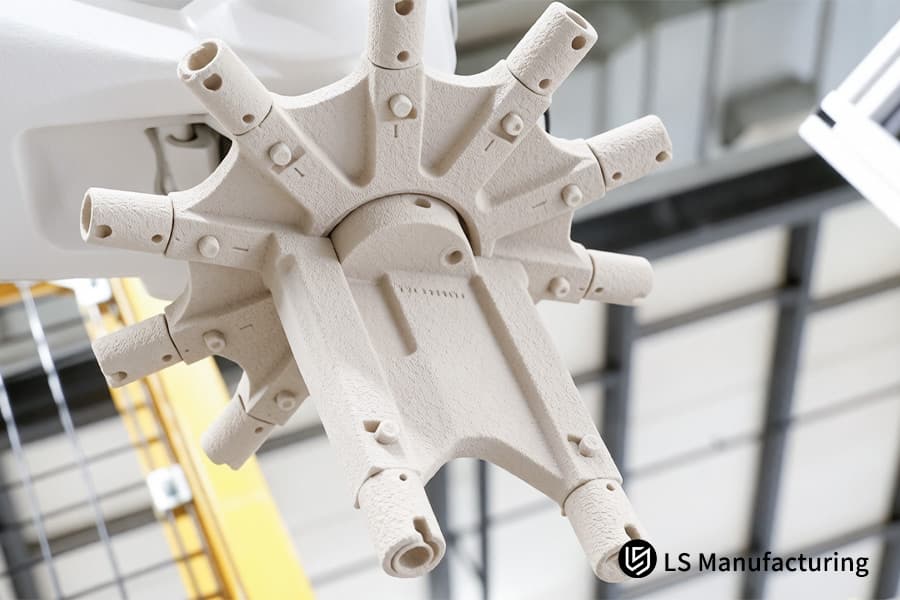
図 3: MJF 3D プリントでは、圧縮空気を使用して部品から余分なナイロン パウダーを除去します。
高精度のカスタム PA12 コンポーネントに多軸の機械的アライメント公差が重要なのはなぜですか?
制御不能な PA12 収縮率 (X/Y で 1.5% ~ 2%、Z で 2.5%) は、自動組立ライン操作中に詰まりや緩みの原因となります。 ±0.5°C の均一性による熱場のアクティブ制御により、再加工や取り付けの問題から大型コンポーネントの公差を±0.15mm (または 100mm あたり ±0.15%) に保ちます。 すぐに組み立て可能な 3D プリントを提供できる精密 MJF 部品メーカーの選択は、プロセスのギャップを理解することから始まります。
| パラメータ | 積極的なコスト削減ミックス (70% リサイクル) | 産業用ベンチマーク ミックス (バージン 20% / リサイクル 80%) | プレミアム フィニッシュ ミックス (バージン 30% / リサイクル 70%) |
| バージンパウダーの含有量 | 30% | 20% | 30% |
| リサイクル粉末含有量 | 70% | 80% | 70% |
| 引張破断伸び | 10% 未満 – 疲労テストに不合格 | ≥10% – 業界標準に合格 | ≥12% – 要件を超えています |
| 表面多孔性リスク | 高 – 微細孔 | ごくわずか - 滑らかな表面 | 0% – 多孔性なし |
| 疲労寿命の一貫性 | 不安定 – バッチの不一致 | 安定 – 品質管理された 3D プリント | 高 - 高サイクル負荷向けに最適化されています |
| パーツごとの材料費 | 最低価格 | 価格が高く、ベンチマーク ミックスの最大 15% | 価格が高く、ベンチマーク ミックスの ~25% |
アクティブな熱補償を使用するカスタム MJF パーツ サービスを利用すると、並べ替えや追加の作業を必要とせずに、最初の試行で各バッチが完全に組み合わされます。これは産業用 MJF 3D プリンティングの最も先進的な形式であり、信頼性の高い 3D プリンティングにより、スケジュールを変更せず、保証請求を最小限に抑えることができます。
ラピッド プロトタイピングから大量供給まで拡張できるアジャイル カスタム製造パートナーを選択するにはどうすればよいですか?
間違ったパートナーを選択すると、企業は再認定を何度も繰り返す無限ループに陥り、その結果、プロトタイプの認定から市場リリースまでに8~12 週間の遅れが生じます。機敏な製造業者は、ISO 9001、SPC デジタル トラッキング、バッチごとの引張試験片の両方を含む完全な品質システムを実装しており、再認定なしで 2 個のプロトタイプ テストから 5000 個の橋の製造まで完璧に移行できます。 プロトタイプ 3D プリンティング パートナーが提供すべきものは次のとおりです。
統一品質システムにより再認定リスクを排除
すべての構築パラメータは、バッチごとではなく部品のシリアル番号ごとにデジタル記録されます。すべてのバッチには ASTM D638 に従ってテストされたウィットネス バーが含まれており、プロトタイプから量産までの移行全体にわたって特性が一貫していることを確認します。つまり、PPAP の再認定を受ける必要はありません。6 ~ 10 週間を節約し、より早く製品をリリースできるようになります。
2 ~ 5000 個の容量伸縮性
デジタル ツイン工場システムは生産能力をリアルタイムで追跡し、緊急のプロトタイプと通常の生産の間でオンデマンドでマシンを割り当てます。 2 ピース ユニットの緊急検証には24 時間かかります。 5,000 個の市場リリースは14 営業日以内に完了します。弾力的な容量を備えた柔軟なカスタム MJF 3D プリント サービスは、プレミアム価格設定なしで需要の急増に対応し、立ち上げ期間中のスムーズなサプライ チェーンの運営を保証します。これが、少量 3D プリントの実装方法です。
統計的プロセス管理により再現性を保証
温度、圧力、粉体層密度はすべてのマシンで 0.5 秒ごとに監視され、各限界寸法の Cpk は常に ≥1.33 です。サードパーティの計測データにより各バッチが確認されます。 SPC 手法を使用した MJF バッチ生産サービスは、プロトタイプやブリッジ生産を含むすべての段階を通じて部品の固定単価を保証します。
ボリューム階層にわたる透過的なコスト モデリング
1 個あたりの価格は、プロトタイプ (1 個あたり 18 ~ 25 ドル) から大量生産 (1 個あたり 3 ~ 6 ドル) まで、予想どおりに推移します。驚くほどの高騰はありません。金型のコストはかからないため、アイドル状態の容量ではなく、製造された部品に対してのみお支払いいただきます。 MJF 価格最適化サービスは、手頃な価格の 3D プリントの経済性により、あらゆる量の段階でコスト管理を保証します。
<ブロック引用>アジャイル パートナーは、品質保証、デジタル トレーサビリティ、容量のスケーラビリティをすべて 1 つの契約にまとめて提供します。市場投入までの期間が 6 ~ 10 週間と短く、再認定に時間がかからず、プロトタイプからブリッジ量まで安定した単価を提供します。

図 4: MJF 3D プリントにより、医療用プロトタイプの詳細な格子構造が作成されます。
よくある質問
1. LS Manufacturing が工業用 MJF 生産に対して保証できる標準寸法公差はどれくらいですか?
閉ループ温度制御システムの適用により、LS Manufacturing は±0.15mm以内の公差を提供します。寸法が 100mm を超える部品の公差は、±0.15% の業界標準範囲内で厳密に管理されます。
2.カスタム MJF パーツの機械的性能は、従来のプラスチック射出成形とどのように比較されますか?
PA12 パウダーで作られた高品質の MJF パーツは、最大48MPaの引張強度と等方性品質(Z 軸の強度が X/Y 軸の強度の95%)を達成し、射出成形 ABS パーツと同等の機械的特性を実現します。
3.ジオメトリを損なうことなく、複雑な内部格子に対して蒸気スムージングの後処理を使用できますか?
はい。 LS Manufacturing の完全に自動化された化学蒸気平滑化プロセスは、複雑な格子内の壁の厚さを変えることなく、表面平滑化 (Ra 粗さの向上) を達成するために必要な溶媒の蒸発と暴露時間 (通常 180 秒未満) を完全に制御します。
4. MJF 3D プリントのコストを大幅に削減できる、最も効果的な設計変更は何ですか?
最も効果的なアプローチは、厚さが 3 mm を超える固体壁の代わりに中空リブを使用することです。このアプローチを使用すると、パウダーの使用量を最大 40% 削減でき、同時に熱冷却サイクルが大幅に短縮されます。
5. LS Manufacturing は、高精度のカスタム生産バッチとともにどのような標準ドキュメントを提供していますか?
出荷されるすべてのバッチには、次の標準文書が提供されます:CMM 検査レポート、ビルドチャンバーテストクーポンに基づく材料の機械的特性データ (引張試験結果)、およびISO9001準拠証明書。
6.カスタム MJF バッチ生産サービスに最小注文数量 (MOQ) 要件はありますか?
MOQ 要件はここには適用されません。 LS Manufacturing は、サプライ チェーンに関して非常に柔軟です。コンセプトの 1 つのプロトタイプの作成から、最大 10,000 個の橋梁の製造まで、DFM 分析と迅速な見積りで、同じレベルの品質と配慮を提供します。
7.完全に密閉された中空球または空洞内に粉末が内部に閉じ込められるのをどのように防ぐことができますか?
CAD モデルのレビュー中に、当社のエンジニアが介入し、空洞に少なくとも 2 つの粉末排出穴 (直径は 4 mm 以上である必要があります) を追加します。したがって、高硬度成形プロセス後に、すべての未溶解粉末を完全かつ容易に抽出することができます。
8. MJF 3D プリントの見積もりをリクエストするときに、ネスティング最適化アルゴリズムがそれほど重要なのはなぜですか?
効果的な自動 3D ネスティング アルゴリズムにより、体積粉末の使用効率が 12% 以上向上します。これにより、劣化した粉末の無駄が減り、焼結に必要なエネルギーが最小限に抑えられるため、単価が大幅に安くなります。
概要
工業グレードのナイロン コンポーネントの単価削減は DFM の最適化から始まります。肉厚を1.5 mm ~ 2.0 mm に保ち、ハイエンドのネスティング (12% ~ 15%) を実装し、フレッシュパウダーとリサイクルパウダーの比率を 20:80 に保ちます。より安価な価格を追求すると、層間剥離や公差の問題が発生します。品質の優位性は、産業グレードの温度制御、デジタル SPC システム、およびフルスペクトルの特性レポートを備えたベンダーと協力する場合にのみ保証されます。
全体コストを 35% 以上節約したいですか? [工業グレードのインスタントカスタム見積を取得] をクリックして、STEP/IGS/STL ファイルをアップロードします。 当社の経験豊富なエンジニアが、肉厚、組み立ての干渉、砂の除去に関する警告を含むDFM 評価をすべて 1 時間以内に提供します。
📞電話番号: +86 185 6675 9667
📧メールアドレス: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS マニュファクチャリング サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度CNC 加工、板金製造、3D プリンティング、射出成形に重点を置いています。成形、金属プレス、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロ意識を意味します。
詳細については、当社のウェブサイトをご覧ください:www.lsrpf.com
| パラメータ | 標準プロセス (熱補償なし) | 補正プロセス (クローズドループ熱画像処理) |
| 収縮補正 | 手動で入力された倍率 | レイヤーごとのリアルタイムのホットフィールド マッピング |
| 熱場の均一性 | ビルド プレート領域全体で ±2.0°C | プラットフォーム全体で±0.5°C |
| 一般的な達成可能な許容差 | ±0.30mm (または 100mm あたり ±0.30%) | ±0.15 mm (または 100 mm あたり ±0.15%) |
| Z 軸偏差の一貫性 | ±0.08mm 不一致 | ±0.03 mm の一貫性 |
| 組み立て適合の成功率 | ~92% (手動並べ替えの対象) | >99.5% (初回嵌合保証)印刷 |
| 後工程検査費用 | ユニットあたり $1.20 ~ $2.00 (並べ替えと再加工) | ユニットあたり $0.15 (サンプリングのみ) |
