日本語



要約: 医療グレードのステンレス鋼溶接 これは、微細な隙間の酸化や生体適合性のリスクを一切伴わない独自の溶接プロセスです。この技術は、シールドガスと局所的な熱源を使用して、隙間のない滅菌された接合部を許容誤差で提供します。 ±0.008 mm 表面粗さ (Ra)≤0.4μm。
初心者エンジニアやジュニア調達マネージャーにとって、衛生基準の解釈は 溶接 変色や許容される冶金学的性質に関して、何を考慮すべきかという課題が生じる。例えば、オーステナイト系合金の衛生的な溶接では、クロムの損失や母材の汚染を局所的に抑制することなく、無菌の流路が形成される。
このシンプルなガイドでは、軌道上の衛生基準と実用的なプロセス比較表について説明します。 GTAW そして集束レーザーエネルギー源。言い換えれば、このようなことを理解する 工学の基礎知識は構造上の適合性を保証する。
主なポイント
- 欠陥除去: 医療用途で使用されるステンレス鋼溶接において、欠陥除去は極めて重要です。局所的な熱制御とガスシールドにより、気孔、溶融不良、内壁への酸化スラグの発生を防ぎ、衛生的な流路を維持します。 表面粗さ Ra ≤ 0.4 μm。
- 酸素濃度: 純度は清浄度を示す重要な指標です。アルゴンガスを使用したバックパージ中、アルゴンシールドガスの純度は 到達率 ≥ 99.995% 管孔内の残留酸素濃度は一定に保たれなければならない。 ≤ 70 ppm 鋭敏化腐食や不動態皮膜の破壊を防ぐため。
- 許容範囲と危険区域: 許容能力は、 熱影響部(HAZ)レーザー溶接プロセスでは、熱影響部(HAZ)は 0.1~0.3 mm 達成されるが、これは TIG溶接 薄壁カテーテルアセンブリの寸法を以下の精度レベルで維持します。 ±0.008 mm 熱による歪みなし。
なぜこの初心者向けガイドを頼りにするべきなのか?
このガイドは、精密製造と医療プロトタイププロセスで15年以上の経験を持つベテランエンジニアリング専門家であるグロリアによって作成されました( グロリアのエンジニアリングに関する洞察(LinkedIn) (メカニズムを通じて)。このガイドは、LS Manufacturingのチーフメディカルプロセスチームによって、生産データベースに基づいて共同でレビューされています。
医療グレードステンレス鋼溶接とは?
医療グレードの溶接 オーステナイト系ステンレス鋼の溶融に使用される精密な溶接手順を指します。 304Lと316L無菌かつ耐腐食性の条件下で。
- 重要な概念: 超高純度の不活性ガスは環境からの隔離を実現し、熱入力が非常に少ないため、酸化や微細な沈殿物の発生を防ぎます。
- 正確なフィット感: 嵌合公差 ±0.008mm滅菌流路の場合、表面粗さはRa≦0.4μmとする。
- 一般的な用途: 生体内におけるインプラント被覆および手術用流体チューブ。
- 極端な例: グリースが大量に付着していて、0.05mmを超える隙間がある部品は、精密部品の範疇から外れます。
無菌工学の境界
- 従来の工業用溶接とは異なり、滅菌工業用溶接は、重金属イオンの溶出がないこと、および高温オートクレーブ処理に複数回曝されることに対する耐性に関して、生体適合性基準を満たす必要がある。
- 溶接継手には隙間があってはならず、微細な隙間は細菌のトラップとなり、 定置洗浄(CIP)。
冶金学的基礎
低炭素グレード 316Lステンレス鋼 熱サイクル中の鋭敏化に対する耐性を主な理由として選定されています。ASMハンドブック第6巻によれば、オーステナイト系ステンレス鋼は、425℃~850℃の鋭敏化臨界温度範囲内で、粒界に沿って炭化クロム(Cr23C6)が析出します。多層溶接中に母材および熱影響部がこの温度範囲に留まるのを防ぐため、パス間の温度は175℃以下に厳密に制御する必要があります。
溶接における清浄度基準はどのように適用されるのか?
洗浄溶接仕様とは、溶接継手上の酸化防止層コーティングの完全性と、滅菌液の接着能力を規定する、定量化された品質仕様である。
- 工学原理: バックガスとしてアルゴンを一定量供給することで、溶融池後部の残留酸素濃度を70ppm以下に制御し、シュガリングと呼ばれる多孔質で脆い酸化スケールの発生を防ぐことができる。
- 温度調節: パス間温度は175℃以下に維持する。
- 業界への価値: これは、製薬業界で使用される機器および内視鏡のチューブの導入要件を規定するものです。
- 適用範囲に関する注記: これは、厚い酸化皮膜が許容される通常の建築構造物には適用されません。
AWS D18.1およびASME BPEの主要条項
1. バックシールドガス中に存在する酸素の量は70 ppm以下でなければならず、これは最初の3つのステージに適用されます。 AWS D18.2 変色表
2. 流路の媒体接触面は、Ra ≤ 0.4μmを満たし、化学的に不動態化されている必要があります。
3. 典拠参照: ASME BPE (バイオプロセス装置)MJ(材料接合)溶接検査仕様書
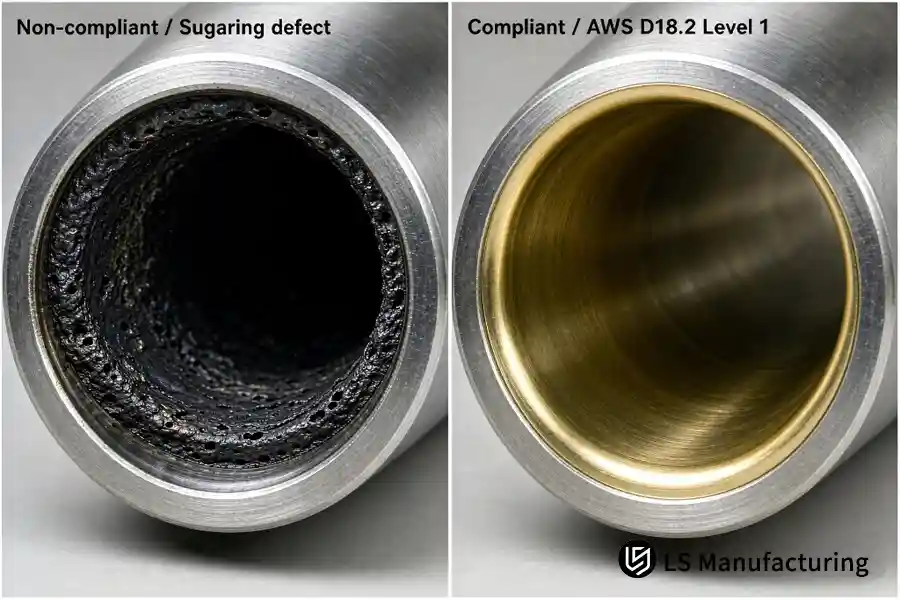
図1:内径の視覚的比較:不十分なパージによる規格不適合の糖化欠陥(左)とAWS D18.2レベル1の変色基準を満たす規格適合の滑らかな内径(右)。
医療機器製造におけるTIG溶接の仕組みとは?
感謝する TIG溶接プロセス 医療機器製造業界における溶接作業は、まず熱源から始まります。ステンレス鋼の溶接プロセスには様々な種類がありますが、TIG溶接では、消耗しないタングステン電極を用いてアークを発生させ、溶融した材料のプールを形成します。
- 電流とガス: 低パルス電流と純アルゴンの連続供給により、安定したアーク運動が得られる。
- 精密な処理能力: 加工精度は同心度±0.03mmです。
- 熱影響部: 1.0mm~2.5mmの厚さで、薄肉部品に適していますが、歪みの制御が必要です。
- 一般的な用途: 中肉厚内視鏡用外筒。
- 制限: マイクロセンサーパッケージの場合、熱拡散が広いため、壁厚は0.15mm未満とする。
プロセスパラメータと欠陥回避
軌道式TIG溶接を行う際には、以下のものが必要です。
1. ステンレス製のブラシを使用して、面取りされた縁の周囲1インチの範囲を清掃します。
2. アークを開始し、2秒以内に安定した溶融池を形成する。
3. 溶接中は、ガスの予流、溶接、および後流の順序を観察しながら、一定の速度を維持してください。
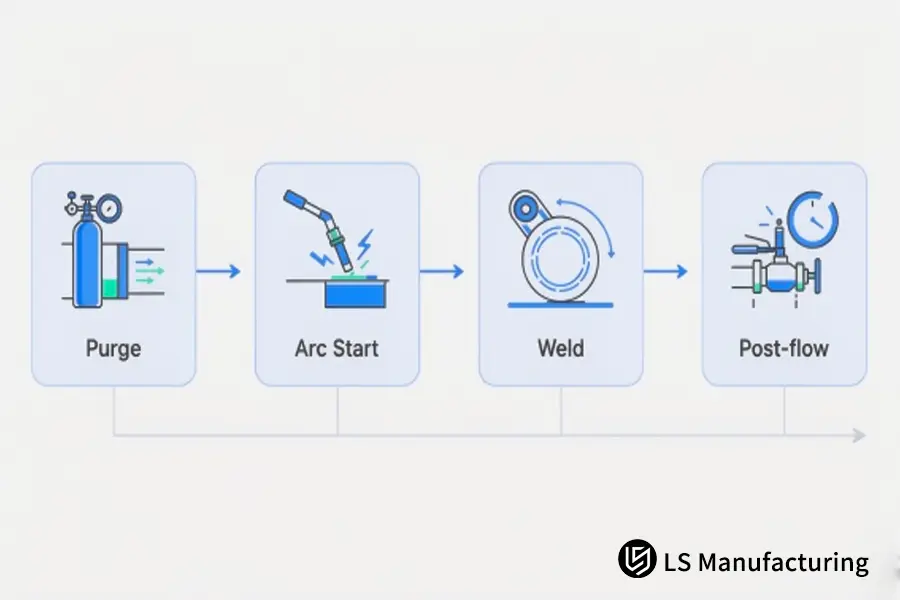
図2:軌道式サニタリー溶接の主要なプロセス制御シーケンス:不活性ガスによるバックパージ、高周波アークスタート、制御された軌道溶接、および保護ガス後流。
ステンレス鋼溶接における欠陥の発生を防ぐためには、以下の点に注意することが重要です。
- タングステン含有物: 高周波スタートを使用することで、タングステン電極が溶融池や溶加材に接触しないようにする。
- 気孔率: 乱流ガス流を避けることにより、基材と溶加材の両方の清浄度と乾燥状態を維持する。
出典:Groover著『現代製造の基礎』、アーク溶接機構の章。
マイクロ部品の溶接において、レーザー溶接がTIG溶接よりも優れている理由とは?
レーザー溶接とTIG溶接の根本的な違いは、高密度で小型化された部品の製造においてレーザー溶接が優れている点であり、それはレーザー溶接が非常に高いエネルギーを集中させ、自己溶融を起こせる能力にある。
- コヒーレントなエネルギービームは金属を溶融・蒸発させ、キーホールを形成する。その結果、0.1~0.3mmの圧縮された熱影響部(HAZ)が生じる。
- スパッタが発生しないため、同軸精度(±0.008mm)とRa≦0.4μmの溶接品質が保証されます。
- これは、マイクロペースメーカーの筐体や、細い埋め込み針アセンブリよりも明らかに優れている。
- 比較的機械加工された部品において、0.05mmを超える嵌合誤差が生じると、アンダーカットが発生することが多い。
以下の比較分析では、軌道TIG溶接と高精度TIG溶接を評価します。 ファイバーレーザー溶接 4つの主要なエンジニアリングベンチマークにわたって:
|
比較次元 |
自動/軌道式TIG溶接(GTAW) |
高精度マイクロビームレーザー溶接(ファイバーレーザー) |
|
エネルギー入力と熱影響部 |
アーク伝導および拡散;熱影響部(HAZ)は約1.0~2.5mm |
集束ビームのキーホール効果。熱影響部は厳密に0.1~0.3mm。 |
|
達成可能な許容誤差と歪み |
標準グレード±0.03mm;薄肉部ではわずかな応力反りが見られる場合があります |
精度等級±0.008mm、微細な熱歪みはほぼゼロ |
|
表面成形および飛散制御 |
ビードはわずかに凸状。裏面へのスラグ付着を防ぐため、裏面シールドが必要。 |
平坦からわずかに凹状、スパッタなし、アンダーカットなし、Ra≦0.4μm |
|
典型的な医療用途 |
医薬品配管システム、外科用鉗子、中肉厚構造用シャフト |
ペースメーカー用チタン/スチール製ハウジング、血管クリップ、超極細プローブ |
結論: 選択肢は明白だ。TIG溶接は、肉厚や充填、浸透性が求められる配管や流体構造物に適している一方、レーザー溶接は、精度が高く変形のない医療機器部品に最適な選択肢である。
ステンレス鋼の溶接欠陥のうち、衛生基準に違反するものはどれか?
医療用ステンレス鋼の溶接欠陥は、衛生境界を直接侵害し、 連続酸化クロム(Cr2O3) 不動態皮膜。局所的な熱酸化、微細孔、またはアンダーカットが発生すると、結果として生じる微細な空隙に細菌バイオフィルムや有機タンパク質が蓄積し、標準的な定置洗浄(CIP)やオートクレーブ処理に抵抗する。
- シールドガスに過剰な酸素が含まれている場合、裏面スラグ化が発生したり、不安定な電流によって微細な孔が生じたりすると、ミクロンサイズの穴によって表面が洗浄されず、粒界腐食が促進され、表面粗さが過剰になる。 Ra > 0.8 μm。
- このような欠陥は、生体内医療機器の安全性にリスクをもたらすため、以下の方法で検出する必要があります。 100% X線検査および内視鏡検査による観察。
ステンレス鋼の欠陥のうち、衛生面を最も損なう3つの要因はどれか?
逆酸化スラグ(糖化)
- 原因: 背面アルゴンパージが行われていない。
- 結果: 内壁の激しい酸化と剥離により、耐食性が失われる。
熱による着色
- 原因: 青色または麦わら色の酸化層。
- 結果: クロム欠乏。電解研磨または電気化学的不動態化によって除去する必要がある。
アンダーカットと微細な隙間
- 原因: 溶接形状が不均一。
- 結果: 体液の死滅領域の形成と、病原体によるタンパク質のコロニー形成。
参照元:AWS D18.3 – 衛生用ステンレス鋼容器の溶接検査ガイドライン。
レーザー溶接の実際の仕組み:LS Manufacturing社による医療用内視鏡の事例
低侵襲手術機器用の超極細内視鏡の操舵軸を設計するにあたり、エンジニアリンググループは肉厚0.25mmの極薄316Lステンレス鋼を選定した。組立図では、位置決め公差は±0.008mm以内とし、内面には酸化が一切あってはならないと規定されていた。
当初、この方法は±0.1mmの加工公差で手動TIG溶接を使用するものでした。しかし、過剰な熱拡散、管壁の真円度の低下、および内部酸化により、流路の粗さがRa > 0.8μmを超えてしまいました。
その後、アプリケーションエンジニアは LSマニュファクチャリング このプロセスは、0.15mmという極めて小さなスポットと、純度99.995%以上の高純度アルゴンガスを用いた同軸シールドに基づく、1064nmパルスファイバーレーザー溶接プロセスへと変換された。熱影響部(HAZ)を0.2mmに抑えつつ、エネルギー量を制限した。
- 熱応力による半径方向の反りはもはや存在しない。
- 微細な飛散や溶融不良はもう見られません。
- 溶接後のクエン酸による不動態化処理により、酸化クロムの不動態層が回復した。
完成品は、座標測定機による測定で、高精度グレードの全体同軸公差±0.008mm、内面粗さRa≦0.4μmを達成した。従来の溶接方法における煩雑な二次機械研削工程の必要性を低減することで、リードタイムが15%短縮され、不良率が18%から4%に低下し、製造コストが11%削減された。
データソースおよびベースラインに関する記述
- エンジニアリング部門における案件番号:#MED-2026-409(医療グレード超微細ステンレス鋼製内視鏡シャフトアセンブリ)
- ベースラインデータソース:LS Manufacturing社による2025年から2026年の医療用マイクロ溶接測定データベース、n>800
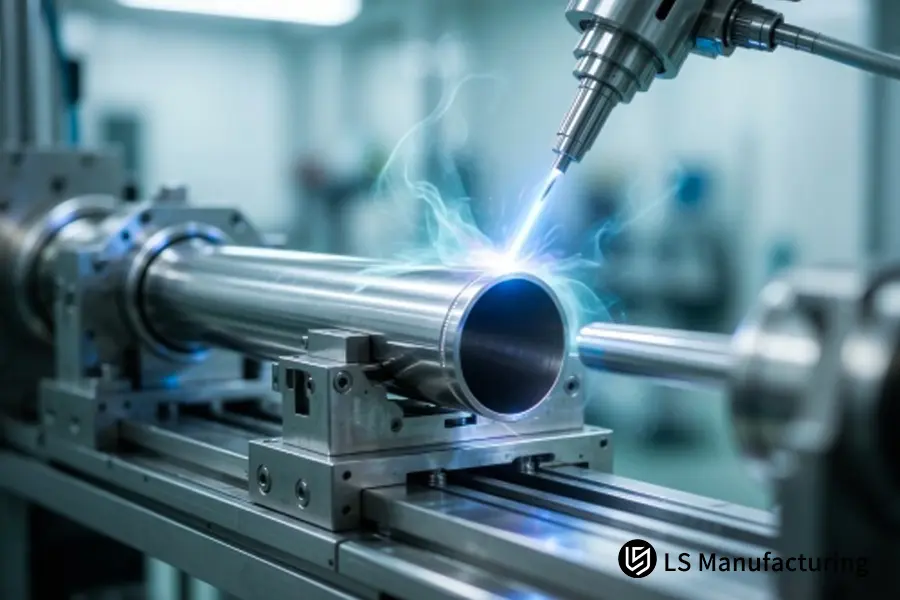
図4:剛性アライメント治具を用いて極薄ステンレス鋼医療用チューブに適用された自動精密マイクロ溶接プロセス。
よくある質問
医療用ステンレス鋼の溶接と工業用溶接の違いは何ですか?
2種類の溶接方法の主な違いは生体適合性です。溶接部には多孔質の微細な隙間や重金属イオンの溶出があってはなりません。LS Manufacturingでは、このような溶接工程において、ASME BPEの衛生的な流路仕様に準拠し、表面粗さをRa ≤ 0.4μmに維持することを徹底しています。
ステンレス鋼管のTIG溶接を行う際に、バックパージが必要なのはなぜですか?
背面アルゴンパージとは、純度99.995%以上の不活性ガスを用いてチューブ内の空気を置換し、残留酸素濃度を70ppm以下に維持する処理です。これにより、高温の鋼と大気中の酸素との激しい反応を防ぎ、多孔質で脆く粗いスラグの生成を抑制します。
レーザー溶接の場合、溶接後の洗浄は必要ですか?
レーザー溶接では、熱影響部(HAZ)を0.1~0.3mmに低減し、溶融滴の飛散をなくすことができます。ただし、溶接後の熱サイクルで生じるわずかな熱変色は、酸洗による化学的処理、または不動態化による電気化学的処理によって除去する必要があります。
304ステンレス鋼は医療用溶接に使用できますか?
はい。304Lと316Lは、医療分野で一般的に使用されるオーステナイト系ステンレス鋼のグレードです。モリブデンを含む316Lは、孔食に対する耐性が高く、生理食塩水や腐食性の高い医療用液体と接触する精密部品に使用されます。
概要、技術サポート、および参考文献
医療用ステンレス鋼溶接における清浄度および熱影響部制御の要件と技術に関する知識の習得は、若手研究開発エンジニアにとって重要な技術的基盤であり、医療用チューブの亀裂、腐食、または生体適合性への不適合を回避することを可能にする。
中肉厚管用の自動軌道TIG溶接であろうと、微細部品用の精密レーザー溶接であろうと、いずれを選択する場合でも、シールドガスの厳格な純度維持とパス間温度の制御が冶金上の鍵となる。
次の段階の読書:プレシジョン・メディカルへの入社オプション
衛生基準と熱入力閾値を理解することは、完璧な医療用チューブおよび部品製造への第一歩です。プロセス上のトレードオフ、薄肉歪みの制御、熱影響部の最小化について詳しく知りたい場合は、当社のエンジニアリングガイドをお読みください。
- プロセス比較:TIG溶接とMIG溶接:高精度カスタムプロジェクトに最適な溶接方法の選択
- 薄肉加工: 精密金属溶接サービス:薄板部品の歪みゼロを実現
- 熱制御設計: カスタム金属溶接設計:熱影響部(HAZ)を最小限に抑える方法

参考文献および規格
- ASME BPE、バイオプロセス機器、パートMJ、材料接合、衛生溶接検査仕様。
- AWS D18.1、衛生用途におけるオーステナイト系ステンレス鋼管およびパイプシステムの溶接に関する仕様。
- AWS D18.2、衛生用途におけるオーステナイト系ステンレス鋼管およびパイプシステムの溶接に関するガイド、変色チャート。
- AWS D18.3、衛生用ステンレス鋼管および配管の溶接検査実施基準。
- ASMハンドブック、第6巻、溶接、ろう付け、はんだ付け、溶接冶金原理。
- Groover, M. P.、「現代製造の基礎」、アーク溶接機構の章。
- LS Manufacturing社による医療用マイクロ溶接測定データベース、2025年~2026年、サンプルサイズ800以上。