Italiano



In breve: saldatura di acciaio inossidabile di grado medicale è un processo di saldatura unico che non presenta rischi di ossidazione delle microfessure o di biocompatibilità. La tecnica fornisce giunzioni sterilizzate senza fessure utilizzando gas schermati e fonti di calore localizzate con tolleranze di ±0,008 mm e rugosità superficiale (Ra) ≤ 0,4 μm.
Per gli ingegneri principianti e i responsabili degli acquisti junior, interpretare i criteri per i sanitari saldatura Ciò pone delle sfide in termini di valutazione dello scolorimento e della metallurgia accettabile. Ad esempio, le saldature sanitarie di leghe austenitiche creano percorsi di flusso sterili senza localizzare la perdita di cromo e la contaminazione del metallo base.
Questa semplice guida spiega i criteri di igiene insieme a una pratica tabella comparativa dei processi per orbitale GTAW e sorgenti di energia laser focalizzate. In altre parole, comprendere tali I principi fondamentali dell'ingegneria garantiranno la conformità strutturale.
Punti chiave
- Rimozione dei difetti: L'eliminazione dei difetti è fondamentale nelle saldature di acciaio inossidabile utilizzate in ambito medicale. Il controllo locale del calore e la protezione con gas garantiscono l'assenza di porosità, di fusione e di scorie di ossido sulla parete interna, mantenendo un percorso di flusso igienico. rugosità superficiale Ra ≤ 0,4 μm.
- Livello di ossigeno: La purezza costituisce l'indice importante per la pulizia. Durante il lavaggio in contropressione con gas argon, la purezza del gas di protezione argon deve portata ≥ 99,995% e il livello di ossigeno residuo all'interno del foro del tubo deve rimanere ≤ 70 ppm per evitare la corrosione da sensibilizzazione e il cedimento del film passivo.
- Tolleranza e HAZ: La capacità di tolleranza è direttamente correlata alla zona termicamente alterata (ZTA). Nel processo di saldatura laser, si forma una zona termicamente alterata (ZTA) di 0,1–0,3 mm si raggiunge un risultato molto inferiore rispetto al Saldatura TIG e mantiene la dimensione dell'assemblaggio del catetere a parete sottile a un livello di precisione di ±0,008 mm senza distorsione termica.
Perché dovresti affidarti a questa guida per principianti?
La guida è stata creata da Gloria, una professionista esperta di ingegneria con oltre 15 anni di esperienza nei processi di produzione di precisione e prototipi medici (Impara da Approfondimenti di ingegneria di Gloria su LinkedIn attraverso i meccanismi). La guida è stata revisionata congiuntamente dal team di processo medico capo di LS Manufacturing sulla base del database di produzione.
Che cos'è la saldatura dell'acciaio inossidabile di grado medicale?
Saldatura di grado medicale si riferisce a una procedura di saldatura precisa utilizzata per fondere acciai inossidabili austenitici come 304L e 316L, in condizioni sterili e resistenti alla corrosione.
- Concetto chiave: Il gas inerte ultrapuro crea un isolamento dall'ambiente esterno e il minimo apporto di calore garantisce l'assenza di ossidazione e microprecipitazioni.
- Vestibilità perfetta: Tolleranza di adattamento di ±0,008 mm, con una finitura superficiale Ra ≤ 0,4 µm per un percorso di flusso sterile.
- Applicazioni comuni: Incapsulamento dell'impianto in vivo e tubi per fluidi chirurgici.
- Caso estremo: Le parti contaminate da grasso denso e che si adattano a spazi superiori a 0,05 mm non rientrano nella categoria di precisione.
Il confine sterile dell'ingegneria
- A differenza della saldatura industriale convenzionale, la saldatura industriale sterile deve soddisfare gli standard di biocompatibilità per quanto riguarda l'assenza di rilascio di ioni di metalli pesanti e la resistenza a esposizioni ripetute ad alte temperature in autoclave.
- La giunzione di saldatura deve essere priva di fessure, poiché una fessura microscopica è una trappola batterica non adatta a pulizia in loco (CIP).
Basi metallurgiche
Grado a basso contenuto di carbonio acciaio inossidabile 316L Viene selezionato principalmente per la sua resistenza alla sensibilizzazione durante i cicli termici. Secondo l'ASM Handbook Vol. 6, gli acciai inossidabili austenitici subiscono la precipitazione di carburo di cromo (Cr23C6) lungo i bordi dei grani all'interno dell'intervallo di temperatura critica di sensibilizzazione compreso tra 425 °C e 850 °C. Per evitare che il metallo base e la zona termicamente alterata rimangano in questo intervallo di temperatura durante la saldatura multipass, la temperatura tra i passaggi deve essere rigorosamente controllata a ≤ 175 °C.
Come si applicano gli standard di pulizia per la saldatura?
La specifica di pulizia della saldatura è una specifica di qualità quantificata che determina l'integrità del rivestimento antiossidante sul giunto di saldatura e la capacità di adesione del liquido sterile.
- Principio ingegneristico: Mantenendo un flusso costante di argon di supporto, il livello di ossigeno residuo nella parte posteriore del bagno di saldatura viene controllato a un livello ≤ 70 PPM, eliminando così lo strato di ossido poroso e fragile noto come "sugaring".
- Controllo della temperatura: Temperatura tra i passaggi mantenuta a ≤ 175 °C.
- Valore per l'industria: Definisce i requisiti di ingresso per le apparecchiature utilizzate nell'industria farmaceutica e per i tubi degli endoscopi.
- Nota di ambito: Non si applica alle normali strutture edilizie, per le quali è consentito uno spesso strato di ossido.
Clausole chiave di AWS D18.1 e ASME BPE
1. La quantità di ossigeno presente nel gas di protezione posteriore deve essere ≤ 70 ppm, e questo è applicabile per le prime tre fasi del AWS D18.2 tabella di decolorazione.
2. La superficie di contatto del fluido nel percorso di flusso deve essere conforme a Ra ≤ 0,4 µm ed essere sottoposta a passivazione chimica.
3. Riferimento autorevole: ASME BPE (Apparecchiature per bioprocessi) MJ (giunzione dei materiali) Specifiche per l'ispezione delle saldature.
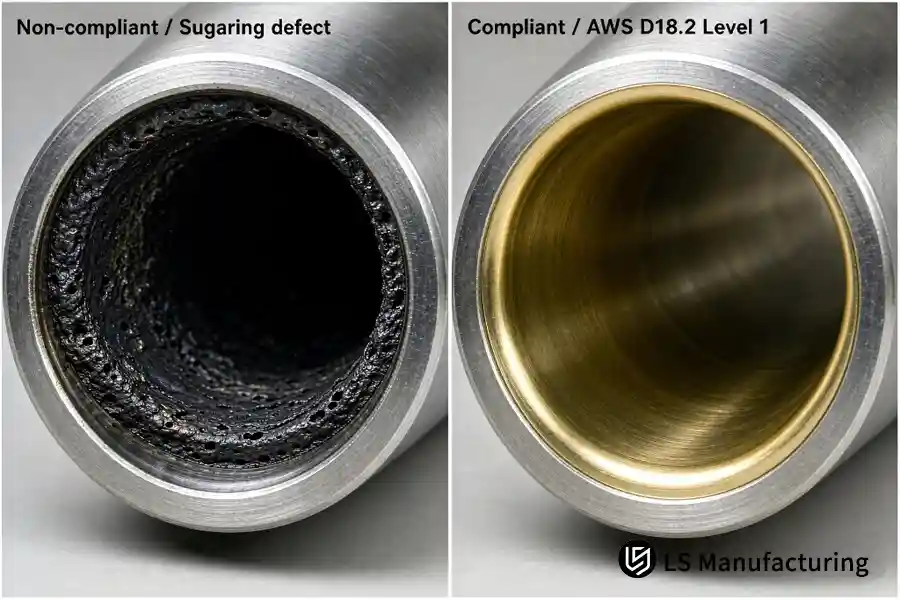
Figura 1: Confronto visivo del foro interno: difetto di decapaggio non conforme dovuto a spurgo insufficiente (a sinistra) rispetto a un foro liscio conforme che soddisfa i criteri di scolorimento di livello 1 AWS D18.2 (a destra).
Come funziona la saldatura TIG nella fabbricazione di dispositivi medici?
Per apprezzare processo di saldatura TIG Le operazioni nell'industria manifatturiera medicale iniziano con la fonte di calore. Tra tutti i diversi tipi di processi di saldatura dell'acciaio inossidabile, il processo TIG utilizza un arco generato dall'uso di un elettrodo di tungsteno non consumabile che forma un bagno di materiale fuso.
- Corrente e gas: Una corrente pulsata a bassa potenza, unitamente a una fornitura continua di argon puro, determina un movimento dell'arco costante.
- Capacità di precisione: Precisione di lavorazione di ±0,03 mm di concentricità.
- Zona interessata dal calore: Da 1,0 mm a 2,5 mm, ideale per componenti a parete sottile, ma richiede il controllo delle distorsioni.
- Uso comune: Aste esterne di endoscopi a parete media.
- Restrizione: Spessore della parete inferiore a 0,15 mm per l'incapsulamento dei microsensori a causa dell'ampia diffusione del calore.
Parametri di processo e prevenzione dei difetti
Per eseguire una saldatura TIG orbitale è necessario quanto segue:
1. Pulire la zona di 2,5 cm (1 pollice) attorno al bordo smussato utilizzando una spazzola in acciaio inossidabile.
2. Avviare l'arco e creare una pozza di fusione stabile in meno di 2 secondi.
3. Mantenere una velocità costante durante la saldatura, osservando la sequenza di pre-flusso del gas, saldatura e post-flusso.
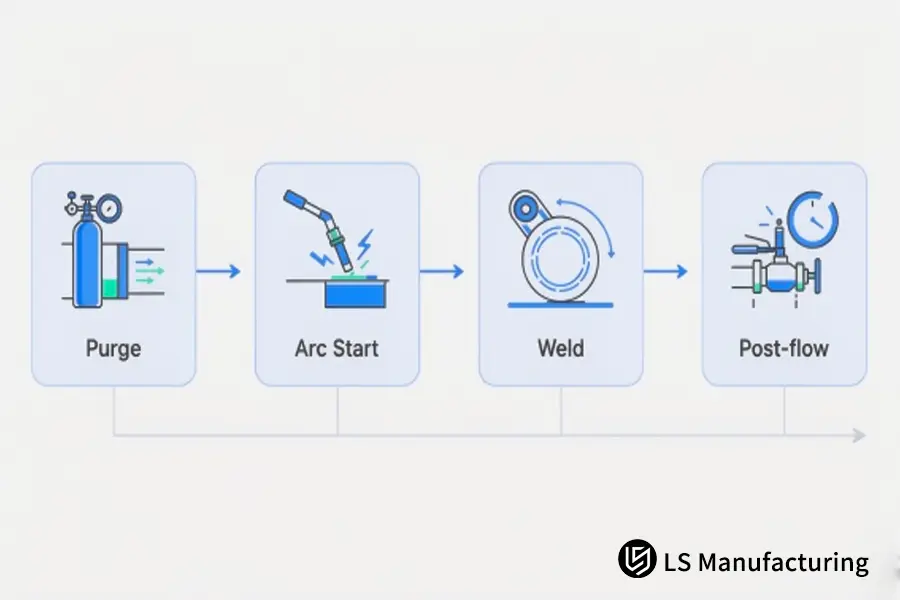
Figura 2: Sequenza chiave di controllo del processo per la saldatura orbitale sanitaria: spurgo con gas inerte, innesco dell'arco ad alta frequenza, saldatura orbitale controllata e post-flusso di gas protettivo.
Per prevenire la formazione di difetti nella saldatura dell'acciaio inossidabile, è importante tenere presente i seguenti aspetti:
- Inclusioni di tungsteno: Assicurarsi che l'elettrodo di tungsteno non tocchi il bagno di fusione o il filo di riempimento utilizzando un avviamento ad alta frequenza.
- Porosità: Mantenere puliti e asciutti sia il materiale di base che il filo di riempimento, evitando flussi di gas turbolenti.
Fonte: Groover, Fondamenti della produzione moderna, capitolo sul meccanismo di saldatura ad arco.
Perché la saldatura laser è migliore della saldatura TIG per i componenti di piccole dimensioni?
La differenza fondamentale tra la saldatura laser e la saldatura TIG, che rende la saldatura laser superiore nella fabbricazione di componenti miniaturizzati ad alta densità, risiede nella sua capacità di concentrare un'elevatissima quantità di energia e di innescare la fusione autogena.
- Il fascio di energia coerente fonde e vaporizza il metallo formando un foro a forma di serratura, con conseguente compressione della zona termicamente alterata (HAZ) di 0,1-0,3 mm.
- Grazie all'assenza di spruzzi, garantisce una precisione coassiale (±0,008 mm) e una saldatura Ra ≤ 0,4 µm.
- Ha chiaramente un vantaggio rispetto agli alloggiamenti per micropacemaker e ai sottili aghi per impianti.
- Un accoppiamento superiore a 0,05 mm su parti lavorate relativamente spesso porta a sottosquadri.
La seguente analisi comparativa valuta la saldatura TIG orbitale e la saldatura ad alta precisione saldatura laser a fibra in base a quattro parametri di riferimento ingegneristici fondamentali:
|
dimensione di confronto |
Saldatura TIG automatica/orbitale (GTAW) |
Saldatura laser ad alta precisione con microfascio (laser a fibra) |
|
Apporto energetico e HAZ |
Conduzione e diffusione dell'arco; zona termicamente alterata (HAZ) approssimativamente da 1,0 a 2,5 mm |
Effetto keyhole a fascio focalizzato; HAZ rigorosamente da 0,1 a 0,3 mm |
|
Tolleranza e distorsione raggiungibili |
Grado convenzionale ±0,03 mm; le pareti sottili possono presentare una leggera deformazione da stress |
Grado di precisione ±0,008 mm; distorsione termica microscopica pressoché nulla |
|
Formazione della superficie e controllo degli schizzi |
Bordo leggermente convesso; è necessaria una protezione posteriore per evitare la formazione di scorie sul lato posteriore. |
Da piatto a leggermente concavo, assenza di spruzzi e di sottosquadro, Ra ≤0,4 µm |
|
Applicazioni mediche tipiche |
Sistemi di tubature farmaceutiche, pinze chirurgiche, alberi strutturali a parete media |
Alloggiamenti in titanio/acciaio per pacemaker, clip vascolari, sonde ultrafini |
Conclusione: La scelta è chiara: la saldatura TIG è adatta per tubazioni e strutture fluidiche che richiedono spessore delle pareti, riempimento e penetrazione, mentre la saldatura laser è l'opzione perfetta per componenti medicali di precisione e senza deformazioni.
Quali difetti di saldatura nell'acciaio inossidabile compromettono l'igiene delle rotture?
I difetti di saldatura nell'acciaio inossidabile medicale violano direttamente i confini igienici interrompendo il ossido di cromo continuo (Cr2O3) pellicola passiva. Quando si verificano ossidazione termica localizzata, microporosità o sottosquadri, i vuoti microscopici risultanti ospitano biofilm batterici e proteine organiche che resistono ai cicli standard di pulizia in loco (CIP) e di sterilizzazione in autoclave.
- Se il gas di protezione contiene un eccesso di ossigeno e si verifica la formazione di scorie sul lato posteriore o se la corrente instabile causa microporosità, i fori di dimensioni micrometriche non consentono la pulizia della superficie e favoriscono la corrosione intergranulare e il superamento della rugosità superficiale Ra > 0,8 µm.
- Tali difetti creano rischi per la sicurezza dei dispositivi medici interventistici in vivo e dovrebbero essere rilevati utilizzando 100% Ispezione radiografica e visualizzazione endoscopica.
Quali sono i tre difetti dell'acciaio inossidabile che compromettono maggiormente l'igiene?
Scorie di ossidazione inversa (sugaring)
- Causa: assenza di spurgo con argon sul lato posteriore.
- Conseguenza: L'intensa ossidazione e delaminazione della parete interna comportano la perdita della resistenza alla corrosione.
Tinta termica
- Causa: strati di ossido di colore blu o paglierino.
- Conseguenza: Deplezione di cromo; deve essere eliminata mediante elettrolucidatura o passivazione elettrochimica.
Sottosquadro e microfessure
- Causa: forma non uniforme della saldatura.
- Conseguenza: creazione di zone morte fluide e colonizzazione proteica da parte di agenti patogeni.
Fonte di riferimento: AWS D18.3 – Linee guida per l'ispezione delle saldature di recipienti sanitari in acciaio inossidabile.
Come funziona la saldatura laser nella pratica: un esempio con un endoscopio medicale di LS Manufacturing
Nella progettazione dell'albero di sterzo ultra-sottile dell'endoscopio per un dispositivo chirurgico minimamente invasivo, il gruppo di ingegneri ha scelto un acciaio inossidabile 316L con una parete ultra-sottile di 0,25 mm. Il disegno di assemblaggio specificava che doveva esserci una tolleranza di posizionamento di ±0,008 mm e che non doveva esserci assolutamente ossidazione sulla superficie interna.
Inizialmente, il metodo prevedeva l'utilizzo della saldatura TIG manuale con tolleranze di lavorazione di ±0,1 mm. Tuttavia, a causa dell'eccessiva diffusione del calore, dell'ovalizzazione delle pareti del tubo e dell'ossidazione interna, la rugosità del percorso di flusso superava Ra > 0,8 µm.
In seguito, gli ingegneri applicativi di LS Manufacturing Il processo è stato trasformato in un processo di saldatura laser a fibra pulsata a 1064 nm basato su un punto molto piccolo di 0,15 mm e schermatura coassiale con gas argon ad alta purezza ≥ 99,995%. La quantità di energia è stata limitata mantenendo la zona termicamente alterata (HAZ) a 0,2 mm.
- Non si verifica più alcuna deformazione radiale dovuta a stress termico.
- Non si verificano più micro-schizzi né problemi di fusione.
- Il trattamento di passivazione con acido citrico post-saldatura ha ripristinato lo strato passivo di ossido di cromo.
Il prodotto finito presentava una tolleranza coassiale complessiva di precisione di ±0,008 mm, misurata con una macchina di misura a coordinate, e una rugosità superficiale interna di Ra ≤ 0,4 µm. Grazie alla riduzione della necessità del complesso processo di rettifica meccanica secondaria, tipico del metodo di saldatura tradizionale, i tempi di consegna si sono ridotti del 15%, il tasso di difettosità è sceso dal 18% al 4% e i costi di produzione sono diminuiti dell'11%.
Dichiarazione relativa alla fonte dei dati e ai parametri di riferimento
- Numero di pratica in ambito tecnico: #MED-2026-409 (assemblaggio dell'asta dell'endoscopio in acciaio inossidabile ultrafine di grado medicale)
- Fonte dei dati di riferimento: database di misurazioni di microsaldatura medicale di LS Manufacturing 2025-2026, n>800
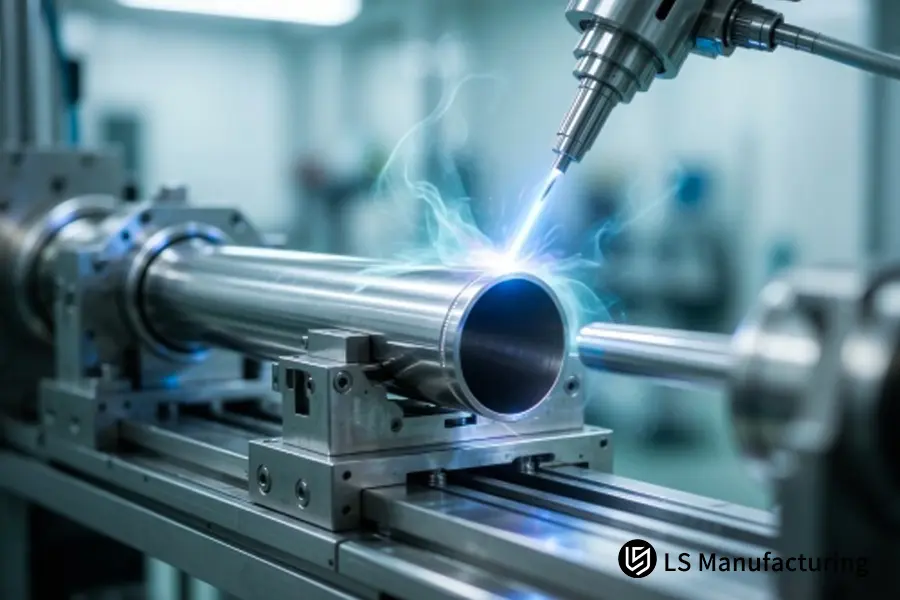
Figura 4: Processo automatizzato di microsaldatura di precisione applicato a tubi medicali in acciaio inossidabile ultrasottili con dispositivi di allineamento rigidi.
FAQ
Cosa distingue la saldatura dell'acciaio inossidabile di grado medicale dalla saldatura industriale?
La principale differenza tra i due tipi di saldatura risiede nella biocompatibilità: non devono essere presenti microfessure porose né rilascio di ioni di metalli pesanti nel giunto saldato. Durante il processo di saldatura, LS Manufacturing garantisce il rispetto delle specifiche ASME BPE relative al percorso di flusso sanitario e il mantenimento di una rugosità superficiale Ra ≤ 0,4 µm.
Perché è necessario il lavaggio posteriore durante la saldatura TIG di tubi in acciaio inossidabile?
Il lavaggio con argon dal lato posteriore prevede l'utilizzo di un gas inerte, con una purezza pari o superiore al 99,995%, per rimuovere l'aria presente all'interno della tubazione e mantenere la concentrazione di ossigeno residuo al di sotto o al di sotto di 70 ppm. Ciò impedisce una reazione violenta tra l'acciaio caldo e l'ossigeno atmosferico, che porterebbe alla formazione di scorie porose, fragili e ruvide.
È necessaria la pulizia post-saldatura nel caso della saldatura laser?
La saldatura laser riduce la zona termicamente alterata (ZTA) a 0,1-0,3 mm ed elimina gli schizzi di gocce fuse. Tuttavia, la leggera colorazione dovuta al calore deve comunque essere rimossa dopo il ciclo termico di saldatura, chimicamente tramite decapaggio o elettrochimicamente tramite passivazione.
L'acciaio inossidabile 304 può essere utilizzato nella saldatura di dispositivi medicali?
Sì. Il 304L e il 316L sono i tipi di acciaio inossidabile austenitico comunemente utilizzati in medicina. Il 316L, grazie al suo contenuto di molibdeno, è più resistente alla corrosione per vaiolatura e viene impiegato in componenti di precisione a contatto con soluzioni saline e fluidi medicali altamente aggressivi.
Riepilogo, supporto tecnico e riferimenti
L'acquisizione di conoscenze relative ai requisiti e alle tecniche di pulizia e controllo della zona termicamente alterata nella saldatura dell'acciaio inossidabile di grado medicale rappresenta la base tecnica fondamentale per i giovani ingegneri di ricerca e sviluppo, che consentirà loro di evitare cricche, corrosione o non conformità con la biocompatibilità dei tubi medicali.
Indipendentemente dal fatto che si scelga la saldatura TIG orbitale automatica per tubi di medio spessore o la saldatura laser di precisione per microcomponenti, il mantenimento di una purezza rigorosa del gas di protezione e il controllo della temperatura tra le passate sono gli elementi metallurgici fondamentali.
Lettura per la fase successiva: Opzioni di integrazione nella medicina di precisione
Comprendere i limiti sanitari e le soglie di apporto termico è il primo passo verso una fabbricazione impeccabile di tubi e componenti medicali. Per approfondire i compromessi di processo, il controllo della distorsione delle pareti sottili e la minimizzazione della zona termicamente alterata, continuate a leggere le nostre guide tecniche:
- Confronto dei processi:Servizi di saldatura TIG vs. MIG: la scelta del processo migliore per progetti personalizzati ad alta precisione
- Fabbricazione di pareti sottili: Servizio di saldatura di precisione dei metalli: raggiungere una distorsione zero nelle parti sottili
- Progettazione del controllo termico: Progettazione personalizzata per la saldatura dei metalli: come ridurre al minimo la zona termicamente alterata (ZTA)

Riferimenti e standard
- ASME BPE, Apparecchiature per la bioelaborazione, Parte MJ, Giunzione dei materiali, specifica per l'ispezione delle saldature sanitarie.
- AWS D18.1, Specifiche per la saldatura di sistemi di tubi e condotti in acciaio inossidabile austenitico per applicazioni sanitarie (igieniche).
- AWS D18.2, Guida per la saldatura di sistemi di tubi e condotti in acciaio inossidabile austenitico in applicazioni sanitarie (igieniche), tabella di decolorazione.
- AWS D18.3, Procedure di ispezione delle saldature per tubi e condotte sanitarie in acciaio inossidabile.
- Manuale ASM, Volume 6, Saldatura, brasatura e saldatura a stagno, principi di metallurgia della saldatura.
- Groover, M. P., Fondamenti della produzione moderna, capitolo sul meccanismo di saldatura ad arco.
- Database di misurazioni di microsaldatura medicale di LS Manufacturing, dal 2025 al 2026, dimensione del campione >800.