Deutsch



TL;DR: Schweißen von medizinischem Edelstahl ist ein einzigartiges Schweißverfahren, das keine Risiken der Mikrospaltoxidation oder Biokompatibilität birgt. Das Verfahren ermöglicht spaltfreie, sterilisierte Verbindungen durch Schutzgase und lokalisierte Wärmequellen mit Toleranzen von ±0,008 mm und Oberflächenrauheit (Ra) ≤ 0,4 μmDie
Für angehende Ingenieure und junge Einkaufsmanager: Interpretation der Kriterien für Hygiene Schweißen Dies wirft Herausforderungen hinsichtlich der zu berücksichtigenden Verfärbungen und der akzeptablen Metallurgie auf. Beispielsweise erzeugen hygienische Schweißnähte von austenitischen Legierungen sterile Fließwege, ohne dass es zu lokalem Chromverlust und Verunreinigungen des Grundwerkstoffs kommt.
Dieser einfache Leitfaden erläutert Hygienekriterien und enthält eine praktische Vergleichstabelle der Prozesse für die Orbitalchirurgie. GTAW und fokussierten Laserenergiequellen. Mit anderen Worten, das Verständnis solcher Quellen Die Einhaltung der ingenieurtechnischen Grundlagen wird die strukturelle Konformität gewährleisten.Die
Wichtigste Erkenntnisse
- Fehlerbehebung: Die Beseitigung von Fehlern ist der Kernpunkt von Edelstahlschweißungen für medizinische Anwendungen. Lokale Wärmekontrolle und Gasschutz gewährleisten die Abwesenheit von Porosität, mangelnder Verschmelzung und Oxidschlacke an der Innenwand und erhalten so einen hygienischen Schweißweg. Oberflächenrauheit von Ra ≤ 0,4 μmDie
- Sauerstoffgehalt: Reinheit ist ein wichtiger Indikator für Sauberkeit. Beim Spülen mit Argon muss die Reinheit des Argon-Schutzgases gewährleistet sein. erreichen ≥ 99,995% und der Rest-Sauerstoffgehalt im Inneren des Rohres muss erhalten bleiben ≤ 70 ppm um Sensibilisierungskorrosion und das Versagen der Passivschicht zu vermeiden.
- Toleranz und Gefahrenzone: Die Toleranzfähigkeit steht in direktem Zusammenhang mit der Wärmeeinflusszone (WEZ)Beim Laserschweißen entsteht eine Wärmeeinflusszone (WEZ) aus 0,1–0,3 mm wird erreicht, was deutlich niedriger ist als die WIG-Schweißen und hält die Abmessungen der Dünnwandkatheterbaugruppe mit einer Genauigkeit von ±0,008 mm ohne thermische Verzerrung.
Warum sollten Sie sich auf diesen Leitfaden für Anfänger verlassen?
Der Leitfaden wurde von Gloria erstellt, einer erfahrenen Ingenieurin mit mehr als 15 Jahren Erfahrung in der Präzisionsfertigung und der Entwicklung medizinischer Prototypen (Lernen Sie von Glorias Einblicke in die Ingenieurwissenschaften auf LinkedIn (durch die Mechanismen). Der Leitfaden wurde auf Basis der Produktionsdatenbank vom Chief Medical Process Team von LS Manufacturing gemeinsam geprüft.
Was ist das Schweißen von medizinischem Edelstahl?
Schweißen in medizinischer Qualität bezeichnet ein präzises Schweißverfahren zum Verschmelzen von austenitischen Edelstählen wie 304 l und 316 lunter sterilen und korrosionsbeständigen Bedingungen.
- Schlüsselkonzept: Hochreines Inertgas schafft eine Isolation von der Umgebung und der sehr geringe Wärmeeintrag gewährleistet, dass keine Oxidation und keine Mikroausfällungen entstehen.
- Präzise Passform: Passungstoleranz von ±0,008 mm, mit einer Oberflächenrauheit von Ra ≤ 0,4µm für einen sterilen Strömungsweg.
- Gängige Anwendungsgebiete: Implantat-Einkapselung in vivo und chirurgische Flüssigkeitsschläuche.
- Extremfall: Teile, die mit starkem Fett verunreinigt sind und Passspalte von mehr als 0,05 mm aufweisen, fallen nicht in die Kategorie der Präzisionsteile.
Die Grenze der sterilen Technik
- Im Gegensatz zum herkömmlichen industriellen Schweißen muss das sterile industrielle Schweißen Biokompatibilitätsstandards hinsichtlich der Nichtauswaschung von Schwermetallionen und der Beständigkeit gegenüber wiederholter Einwirkung von Hochtemperatur-Autoklavierung erfüllen.
- Die Schweißverbindung muss spaltfrei sein, da ein mikroskopischer Spalt eine Bakterienfalle darstellt, die nicht für die Reinigung geeignet ist. Reinigung vor Ort (CIP)Die
Metallurgische Grundlagen
Kohlenstoffarme Qualität Edelstahl 316L Die Wahl fällt primär auf die Beständigkeit gegenüber Sensibilisierung bei thermischen Zyklen. Gemäß ASM Handbook Vol. 6 kommt es bei austenitischen Edelstählen im kritischen Sensibilisierungstemperaturbereich von 425 °C bis 850 °C zur Ausscheidung von Chromcarbid (Cr₂₃C₆) entlang der Korngrenzen. Um zu verhindern, dass das Grundmaterial und die Wärmeeinflusszone während des Mehrlagenschweißens in diesem Temperaturbereich verbleiben, muss die Zwischenlagentemperatur streng auf ≤ 175 °C begrenzt werden.
Wie werden die Reinheitsstandards beim Schweißen angewendet?
Die Spezifikation für die Reinigung von Schweißnähten ist eine quantifizierte Qualitätsspezifikation, die die Integrität der Antioxidationsschichtbeschichtung auf der Schweißverbindung und die Fähigkeit zur sterilen Flüssigkeitsbindung vorschreibt.
- Ingenieurprinzip: Durch die Aufrechterhaltung eines konstanten Argonstroms wird der Rest-Sauerstoffgehalt im hinteren Bereich des Schmelzbades auf ≤ 70 ppm gehalten, wodurch die Bildung der porösen, spröden Oxidschicht, die als Sugaring bezeichnet wird, verhindert wird.
- Temperaturregelung: Die Temperatur zwischen den Durchgängen wird bei ≤ 175 °C gehalten.
- Nutzen für die Industrie: Es definiert die Einfuhrbestimmungen für Geräte, die in der pharmazeutischen Industrie verwendet werden, sowie für die Schläuche von Endoskopen.
- Anwendungsbereichshinweis: Dies gilt nicht für gewöhnliche Gebäudekonstruktionen, bei denen eine dicke Oxidschicht zulässig ist.
Wichtige Klauseln von AWS D18.1 und ASME BPE
1. Der Sauerstoffgehalt im Schutzgas darf 70 ppm nicht überschreiten; dies gilt für die ersten drei Stufen des AWS D18.2 Verfärbungstabelle.
2. Die Kontaktfläche des Mediums im Strömungsweg muss einen Ra-Wert von ≤ 0,4µm aufweisen und chemisch passiviert sein.
3. Behördenreferenz: ASME BPE (Bioprozessanlagen) MJ (Materialverbindung) Schweißnahtinspektionsspezifikation.
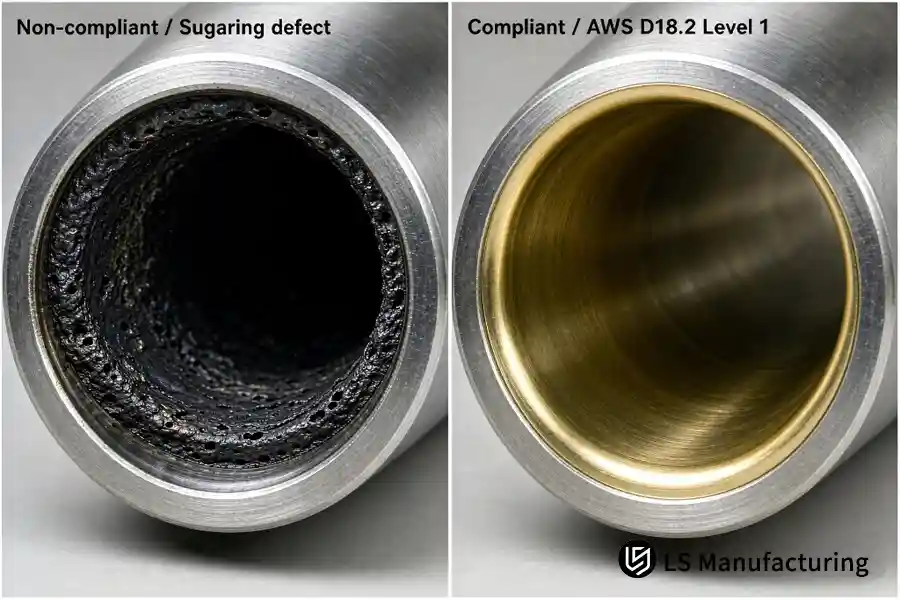
Abbildung 1: Visueller Vergleich der Innenbohrung: Nicht konformer Zuckerbildungsdefekt aufgrund unzureichender Spülung (links) versus konforme glatte Bohrung, die die Verfärbungskriterien der AWS D18.2 Stufe 1 erfüllt (rechts).
Wie funktioniert das WIG-Schweißen in der Medizintechnik?
Um zu schätzen WIG-Schweißverfahren Die Prozesse in der Medizintechnik beginnen mit der Wärmequelle. Von allen verschiedenen Edelstahl-Schweißverfahren nutzt das WIG-Verfahren einen Lichtbogen, der durch eine nicht abschmelzende Wolframelektrode erzeugt wird und ein Schmelzbad bildet.
- Strom & Gas: Niedrigpulsstrom in Verbindung mit einer kontinuierlichen Zufuhr von reinem Argon führt zu einer gleichmäßigen Lichtbogenbewegung.
- Präzisionsfähigkeit: Bearbeitungsgenauigkeit von ±0,03 mm Konzentrizität.
- Wärmeeinflusszone: 1,0 mm bis 2,5 mm, gut geeignet für dünnwandige Bauteile, erfordert jedoch Kontrolle der Verzerrungen.
- Übliche Verwendung: mittelwandige Endoskop-Außenschäfte.
- Beschränkung: Wandstärke von weniger als 0,15 mm für Mikrosensorgehäuse aufgrund breiter Wärmediffusion.
Prozessparameter und Fehlervermeidung
Für die Herstellung einer Orbital-WIG-Schweißnaht sind folgende Dinge erforderlich:
1. Reinigen Sie den 1 Zoll breiten Bereich um die abgeschrägte Kante mit einer Edelstahlbürste.
2. Zünden Sie den Lichtbogen und erzeugen Sie in weniger als 2 Sekunden ein stabiles Schmelzbad.
3. Halten Sie während des Schweißens eine gleichmäßige Geschwindigkeit ein und beobachten Sie dabei die Abfolge von Gasvorströmung, Schweißvorgang und Nachströmung.
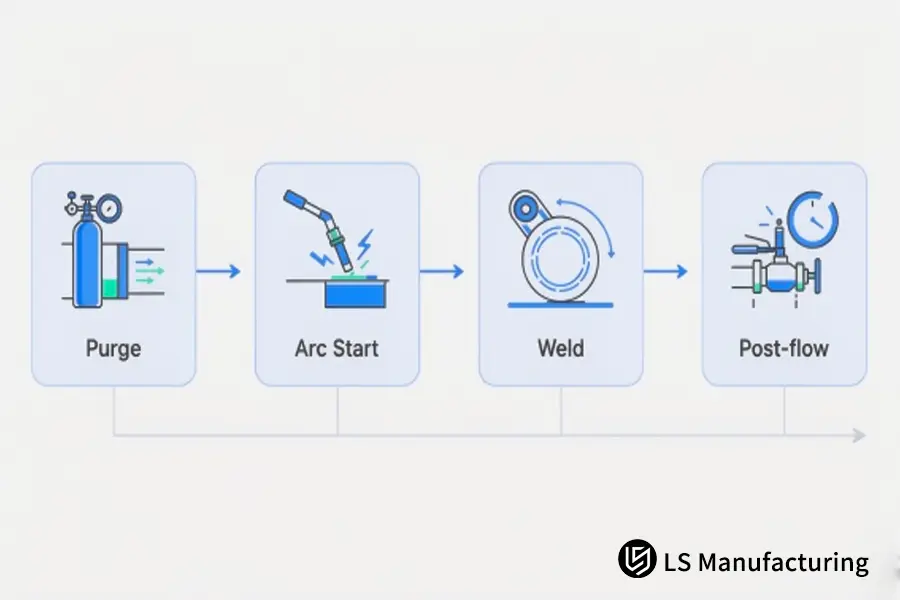
Abbildung 2: Wichtige Prozesssteuerungssequenz für das orbitale hygienische Schweißen: Inertgas-Rückspülung, Hochfrequenz-Lichtbogenzündung, kontrolliertes Orbitalschweißen und Schutzgas-Nachströmung.
Um das Auftreten von Fehlern beim Schweißen von Edelstahl zu vermeiden, ist es wichtig, folgende Punkte zu beachten:
- Tungsten inclusions: Durch Verwendung einer Hochfrequenzzündung muss sichergestellt werden, dass die Wolframelektrode weder das Schmelzbad noch den Fülldraht berührt.
- Porosität: Die Sauberkeit und Trockenheit sowohl des Grundmaterials als auch des Fülldrahts wird durch Vermeidung turbulenter Gasströmungen gewährleistet.
Quelle: Groover, Grundlagen der modernen Fertigung, Kapitel über den Lichtbogenschweißmechanismus.
Warum ist Laserschweißen bei Mikrobauteilen besser als WIG-Schweißen?
Der grundlegende Unterschied zwischen Laserschweißen und WIG-Schweißen, der das Laserschweißen bei der Herstellung hochdichter, miniaturisierter Teile überlegen macht, ist seine Fähigkeit, eine sehr hohe Energiemenge zu fokussieren und autogenes Schmelzen zu ermöglichen.
- Der kohärente Energiestrahl schmilzt und verdampft das Metall und bildet ein Schlüsselloch, wodurch eine komprimierte Wärmeeinflusszone von 0,1 – 0,3 mm entsteht.
- Da keine Spritzer entstehen, wird eine koaxiale Präzision (±0,008 mm) und eine Ra ≤ 0,4 µm Schweißnaht gewährleistet.
- Es hat eindeutig Vorteile gegenüber Mikroschrittmachergehäusen und feinen Implantatnadelbaugruppen.
- Passungsspielräume von mehr als 0,05 mm bei relativ präzise gefertigten Teilen führen oft zu Hinterschneidungen.
Die folgende vergleichende Analyse bewertet das Orbital-WIG-Schweißen und das Hochpräzisionsschweißen. Faserlaserschweißen anhand von vier zentralen technischen Benchmarks:
|
Vergleichsdimension |
Automatisches / orbitales WIG-Schweißen (GTAW) |
Hochpräzisions-Mikrostrahl-Laserschweißen (Faserlaser) |
|
Energieeintrag und Wärmeeinflusszone |
Lichtbogenleitung und -diffusion; Wärmeeinflusszone ca. 1,0 bis 2,5 mm |
Fokussierter Lichtstrahl, Schlüssellocheffekt; Wärmeeinflusszone streng 0,1 bis 0,3 mm |
|
Erreichbare Toleranz und Verzerrung |
Konventionelle Güteklasse ±0,03 mm; dünne Wände können leichte Spannungsverformungen aufweisen |
Präzisionsgrad ±0,008 mm; mikroskopische thermische Verformung nahezu null |
|
Oberflächenformung und Spritzerkontrolle |
Wulst leicht konvex; rückseitige Abschirmung erforderlich, um rückseitiges Schlacken zu verhindern |
Flach bis leicht konkav, keine Spritzer und keine Hinterschneidungen, Ra ≤ 0,4 µm |
|
Typische medizinische Anwendungen |
Pharmazeutische Rohrleitungssysteme, chirurgische Pinzetten, mittelwandige Stahlbetonschächte |
Titan-/Stahlgehäuse für Herzschrittmacher, Gefäßclips, ultrafeine Sonden |
Abschluss: Die Wahl ist klar – WIG-Schweißen eignet sich für Rohrleitungen und Fluidstrukturen, die Wandstärke, Füllung und Einbrand erfordern, während Laserschweißen die perfekte Option für präzise und verformungsfreie medizinische Teile ist.
Welche Schweißfehler bei Edelstahl gefährden die Hygiene?
Schweißfehler in medizinischem Edelstahl verletzen die Hygienevorschriften direkt, indem sie die kontinuierliches Chromoxid (Cr2O3) Passivschicht. Bei lokaler thermischer Oxidation, Mikroporosität oder Unterspülung bilden sich in den entstehenden mikroskopischen Hohlräumen bakterielle Biofilme und organische Proteine, die resistent gegen Standard-Reinigungsverfahren (CIP) und Autoklavierzyklen sind.
- Enthält das Schutzgas einen Sauerstoffüberschuss und kommt es zu rückseitiger Schlackenbildung oder verursacht ein instabiler Strom Mikroporosität, so verhindern Löcher im Mikrometerbereich die Reinigung der Oberfläche und begünstigen interkristalline Korrosion sowie eine Überschreitung der Oberflächenrauheit. Ra > 0,8 µmDie
- Solche Defekte stellen Sicherheitsrisiken für interventionelle medizinische Geräte in vivo dar und sollten mithilfe von [fehlende Information] erkannt werden. 100% Röntgenuntersuchung und endoskopische Visualisierung.
Welche drei Edelstahlfehler beeinträchtigen die Hygiene am meisten?
Rückoxidationsschlacke (Zuckerguss)
- Ursache: fehlende Argonspülung der Rückseite.
- Folge: Intensive Oxidation und Delamination der Innenwände führen zum Verlust der Korrosionsbeständigkeit.
Hitzetönung
- Ursache: blaue oder strohfarbene Oxidschichten.
- Folge: Chromverarmung; muss durch Elektropolieren oder elektrochemische Passivierung beseitigt werden.
Hinterschneidungen und Mikrospalten
- Ursache: Ungleichmäßige Schweißnahtform.
- Folge: Entstehung von sauerstoffarmen Zonen und Besiedlung von Proteinen durch Krankheitserreger.
Referenzquelle: AWS D18.3 – Richtlinien für die Schweißnahtinspektion von hygienischen Edelstahlbehältern.
Wie Laserschweißen in der Praxis funktioniert: Ein Beispiel aus der Medizintechnik von LS Manufacturing
Bei der Entwicklung der ultrafeinen Endoskop-Steuerwelle für ein minimalinvasives chirurgisches Gerät wählte das Ingenieurteam Edelstahl 316L mit einer ultradünnen Wandstärke von 0,25 mm. Die Montagezeichnung legte eine Positioniertoleranz von ±0,008 mm fest, und die Innenfläche durfte keinerlei Oxidation aufweisen.
Ursprünglich wurde das Verfahren mittels manuellem WIG-Schweißen mit Bearbeitungstoleranzen von ±0,1 mm angewendet. Aufgrund übermäßiger Wärmediffusion, Unrundheit der Rohrwände und innerer Oxidation erreichte die Rauheit des Strömungswegs jedoch Werte von Ra > 0,8 µm.
Anschließend die Anwendungsingenieure bei LS Manufacturing Das Verfahren wurde in ein gepulstes Faserlaserschweißverfahren mit 1064 nm Wellenlänge umgewandelt, das auf einem sehr kleinen Spot von 0,15 mm Durchmesser und einer koaxialen Schutzgasatmosphäre mit hochreinem Argon (≥ 99,995 %) basiert. Die Energiemenge wurde begrenzt, während die Wärmeeinflusszone (WEZ) auf 0,2 mm beschränkt wurde.
- Es gibt keine radiale Verformung durch thermische Spannungen mehr.
- Es gibt keine Mikrospritzer und keine mangelnde Verschmelzung mehr.
- Durch eine Passivierungsbehandlung mit Zitronensäure nach dem Schweißen wurde die passive Chromoxidschicht wiederhergestellt.
Das fertige Produkt wies eine präzise Gesamttoleranz der Koaxialität von ±0,008 mm auf (gemessen mit einer Koordinatenmessmaschine) und eine Oberflächenrauheit von Ra ≤ 0,4 µm. Durch den Wegfall des aufwendigen, sekundären mechanischen Schleifprozesses im Vergleich zum herkömmlichen Schweißverfahren konnte die Lieferzeit um 15 % verkürzt, die Fehlerrate von 18 % auf 4 % gesenkt und die Fertigungskosten um 11 % reduziert werden.
Datenquellen- und Basislinienaussage
- Fallnummer in der Entwicklung: #MED-2026-409 (Endoskopschaftbaugruppe aus ultrafeinem Edelstahl in medizinischer Qualität)
- Basisdatenquelle: LS Manufacturing 2025 bis 2026 Datenbank für medizinische Mikroschweißmessungen, n>800
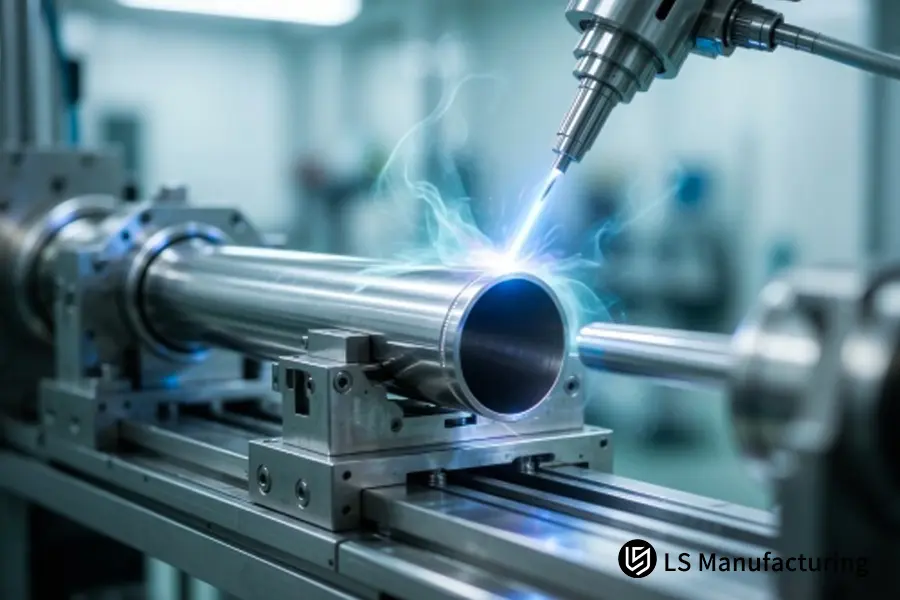
Abbildung 4: Automatisiertes Präzisionsmikroschweißverfahren angewendet auf ultradünne medizinische Edelstahlrohre mit starren Ausrichtungsvorrichtungen.
Häufig gestellte Fragen
Worin unterscheidet sich das Schweißen von medizinischem Edelstahl vom industriellen Schweißen?
Der Hauptunterschied zwischen den beiden Schweißverfahren liegt in der Biokompatibilität; an der Schweißnaht dürfen keine porösen Mikrorisse oder Freisetzungen von Schwermetallionen auftreten. LS Manufacturing stellt bei diesem Schweißprozess sicher, dass die ASME BPE-Spezifikationen für hygienische Fließwege eingehalten und eine Oberflächenrauheit von Ra ≤ 0,4 µm gewährleistet werden.
Warum ist eine Rückspülung beim WIG-Schweißen von Edelstahlrohren notwendig?
Die rückseitige Argonspülung beinhaltet die Verwendung eines Inertgases mit einer Reinheit von ≥ 99,995 %, um die Luft in den Rohrleitungen zu verdrängen und die Rest-Sauerstoffkonzentration bei ≤ 70 ppm zu halten. Dadurch wird eine heftige Reaktion zwischen dem heißen Stahl und dem Sauerstoff in der Atmosphäre verhindert, die zur Bildung von poröser, spröder und rauer Schlacke führen würde.
Ist eine Nachreinigung nach dem Laserschweißen erforderlich?
Durch Laserschweißen wird die Wärmeeinflusszone auf 0,1 bis 0,3 mm reduziert und das Spritzen von Schmelztropfen vermieden. Dennoch muss nach dem Schweißprozess eine leichte Anlauffärbung entweder chemisch durch Beizen oder elektrochemisch durch Passivierung entfernt werden.
Kann Edelstahl 304 für Schweißarbeiten im medizinischen Bereich verwendet werden?
Ja. 304L und 316L sind die gängigen Sorten austenitischer Edelstähle, die in der Medizin verwendet werden. 316L mit Molybdängehalt ist beständiger gegen Lochfraß und wird für Präzisionsteile eingesetzt, die mit Kochsalzlösungen und hochaggressiven medizinischen Flüssigkeiten in Kontakt kommen.
Zusammenfassung, Technischer Support und Referenzen
Der Erwerb von Kenntnissen über die Anforderungen und Techniken der Reinheit und der Kontrolle der Wärmeeinflusszone beim Schweißen von medizinischem Edelstahl ist die wichtigste technische Grundlage für junge F&E-Ingenieure, die es ermöglicht, Rissbildung, Korrosion oder Nichteinhaltung der Biokompatibilität von medizinischen Schläuchen zu vermeiden.
Unabhängig davon, ob automatische Orbital-WIG-Schweißverfahren für Rohre mittlerer Wandstärke oder präzise Laserschweißverfahren für Mikrobauteile gewählt werden, sind die Einhaltung strenger Reinheit des Schutzgases und die Kontrolle der Zwischenlagentemperatur die metallurgischen Schlüsselfaktoren.
Weiterführende Lektüre: Präzisionsmedizinische Verbindungsoptionen
Das Verständnis hygienischer Grenzen und Wärmeeintragsschwellenwerte ist der erste Schritt zu einer fehlerfreien Fertigung von medizinischen Schläuchen und Komponenten. Um Prozessoptimierungen, die Kontrolle von Dünnwandverformungen und die Minimierung der Wärmeeinflusszone zu untersuchen, lesen Sie unsere technischen Leitfäden weiter:
- Prozessvergleich:WIG- vs. MIG-Schweißdienstleistungen: Auswahl des besten Verfahrens für hochpräzise, kundenspezifische Projekte
- Dünnwandfertigung: Präzisionsmetallschweißen: Verzugsfreie Fertigung dünner Bauteile
- Thermische Regelungstechnik: Kundenspezifisches Metallschweißdesign: Wie man die Wärmeeinflusszone (WEZ) minimiert

Referenzen & Standards
- ASME BPE, Bioprocessing Equipment, Part MJ, Material Joining, hygieneinspektionsspezifikation für Schweißarbeiten.
- AWS D18.1, Spezifikation für das Schweißen von austenitischen Edelstahlrohrsystemen in hygienischen Anwendungen.
- AWS D18.2, Leitfaden für das Schweißen von austenitischen Edelstahlrohrsystemen in hygienischen Anwendungen, Verfärbungstabelle.
- AWS D18.3, Schweißinspektionsverfahren für hygienische Edelstahlrohre und -leitungen.
- ASM-Handbuch, Band 6, Schweißen, Hartlöten und Weichlöten, Grundlagen der Schweißmetallurgie.
- Groover, M. P., Grundlagen der modernen Fertigung, Kapitel über den Lichtbogenschweißmechanismus.
- LS Manufacturing medizinische Mikroschweißdatenbank, 2025 bis 2026, Stichprobengröße >800.