Français



TL;DR : Soudure d'acier inoxydable de qualité médicale Il s'agit d'un procédé de soudage unique qui ne présente aucun risque d'oxydation des microfissures ni de problèmes de biocompatibilité. Cette technique permet d'obtenir des joints stérilisés sans fissures grâce à l'utilisation de gaz protecteurs et de sources de chaleur localisées, avec des tolérances de ±0,008 mm et la rugosité de surface (Ra) ≤ 0,4 μm.
Pour les ingénieurs débutants et les jeunes responsables des achats, l'interprétation des critères sanitaires est essentielle. soudage Cela pose des problèmes quant aux éléments à prendre en compte en matière de décoloration et de métallurgie acceptable. Par exemple, les soudures sanitaires d'alliages austénitiques créent des voies d'écoulement stériles sans localiser la perte de chrome ni la contamination du métal de base.
Ce guide simple explique les critères d'hygiène ainsi qu'un tableau comparatif pratique des procédés pour le nettoyage orbital. GTAW et des sources d'énergie laser focalisées. En d'autres termes, comprendre de telles Les principes fondamentaux de l'ingénierie garantiront la conformité structurelle.
Points clés à retenir
- Suppression des défauts : L'élimination des défauts est essentielle pour les soudures d'acier inoxydable utilisées dans le domaine médical. Le contrôle thermique local et la protection gazeuse garantissent l'absence de porosité, de défaut de fusion et de scories d'oxyde sur la paroi interne, assurant ainsi un écoulement hygiénique. rugosité de surface Ra ≤ 0,4 μm.
- Niveau d'oxygène : La pureté constitue un indicateur important de propreté. Lors du rinçage à l'argon, la pureté du gaz de protection doit être garantie. atteindre ≥ 99,995 % et le niveau d'oxygène résiduel à l'intérieur du tube doit rester ≤ 70 ppm pour éviter la corrosion de sensibilisation et la défaillance du film passif.
- Tolérance et ZAT : La capacité de tolérance est directement liée à la zone affectée par la chaleur (ZAC)Dans le procédé de soudage laser, une zone affectée thermiquement (ZAT) de 0,1–0,3 mm on obtient un résultat bien inférieur à celui obtenu Soudage TIG et maintient les dimensions de l'assemblage du cathéter à paroi mince avec un niveau de précision de ±0,008 mm sans distorsion thermique.
Pourquoi devriez-vous vous fier à ce guide pour débutants ?
Ce guide a été créé par Gloria, une ingénieure chevronnée forte de plus de 15 ans d'expérience dans la fabrication de précision et les procédés de prototypage médical (Learn from Les réflexions de Gloria en ingénierie sur LinkedIn (par le biais des mécanismes). Le guide a été co-révisé par l'équipe en chef des processus médicaux de LS Manufacturing sur la base de la base de données de production.
Qu'est-ce que le soudage de l'acier inoxydable de qualité médicale ?
Soudure de qualité médicale désigne une procédure de soudage précise utilisée pour fusionner les aciers inoxydables austénitiques comme 304L et 316L, dans des conditions stériles et résistantes à la corrosion.
- Concept clé : Un gaz inerte ultra pur crée une isolation de l'environnement et un apport de chaleur très faible garantit l'absence d'oxydation et de microprécipitation.
- Ajustement précis : Tolérance d'ajustement de ±0,008 mm, avec une finition de surface de Ra ≤ 0,4 µm pour un circuit d'écoulement stérile.
- Applications courantes : Enrobage de l'implant in vivo et tubulure pour fluides chirurgicaux.
- Cas extrême : Les pièces fortement contaminées par de la graisse et présentant des jeux supérieurs à 0,05 mm ne font pas partie de la catégorie des pièces de précision.
La limite de l'ingénierie stérile
- Contrairement au soudage industriel conventionnel, le soudage industriel stérile doit répondre aux normes de biocompatibilité en ce qui concerne la non-lixiviation d'ions de métaux lourds et la résistance à une exposition répétée à l'autoclavage à haute température.
- Le joint soudé doit être exempt de fissures, car une fissure microscopique constitue un piège bactérien auquel il est impossible de remédier. nettoyage en place (NEP).
Base métallurgique
qualité à faible émission de carbone acier inoxydable 316L Ce matériau est choisi principalement pour sa résistance à la sensibilisation lors des cycles thermiques. Conformément au manuel ASM, volume 6, les aciers inoxydables austénitiques subissent une précipitation de carbure de chrome (Cr23C6) aux joints de grains dans la plage de températures critiques de sensibilisation, comprise entre 425 °C et 850 °C. Afin d'éviter que le métal de base et la zone affectée thermiquement ne restent dans cette plage de températures lors du soudage multipasse, la température entre passes doit être strictement contrôlée et maintenue à ≤ 175 °C.
Comment s'appliquent les normes de propreté en matière de soudage ?
La spécification de nettoyage du soudage est une spécification de qualité quantifiée qui détermine l'intégrité du revêtement de la couche antioxydante sur le joint soudé et la capacité de liaison du liquide stérile.
- Principe d'ingénierie : En maintenant un flux constant d'argon de support, le niveau d'oxygène résiduel sur la partie arrière du bain de soudure est contrôlé à un niveau ≤ 70 PPM, d'où l'élimination de la couche d'oxyde poreuse et fragile appelée sucre.
- Contrôle de la température : la température entre les passages est maintenue à ≤ 175 °C.
- Valeur ajoutée pour l'industrie : Il définit les exigences d'entrée des équipements utilisés dans l'industrie pharmaceutique et la tubulure des endoscopes.
- Note de portée : Cela ne s'applique pas aux structures de bâtiments ordinaires, pour lesquelles une épaisse couche d'oxyde est autorisée.
Clauses clés des normes AWS D18.1 et ASME BPE
1. La quantité d'oxygène présente dans le gaz de protection arrière doit être ≤ 70 ppm, et ceci est applicable aux trois premières étapes de la AWS D18.2 Tableau de décoloration.
2. La surface de contact du milieu de la voie d'écoulement doit être conforme à Ra ≤ 0,4 µm et être chimiquement passivée.
3. Référence d'autorité : ASME BPE (Équipement de bioprocédés) MJ (Assemblage de matériaux) Spécification d'inspection des soudures.
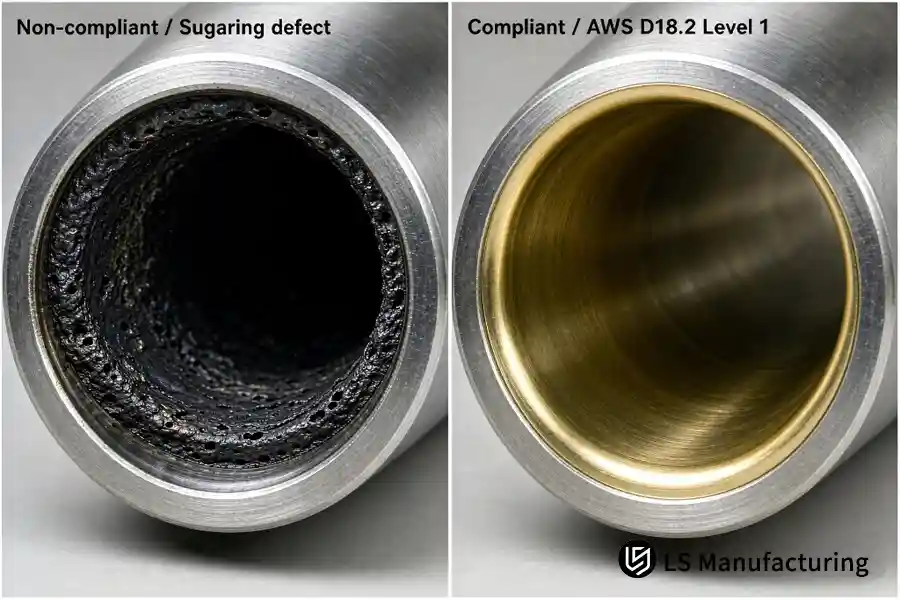
Figure 1 : Comparaison visuelle de l'alésage intérieur : défaut de sucre non conforme dû à une purge insuffisante (à gauche) par rapport à un alésage lisse conforme répondant aux critères de décoloration de niveau 1 AWS D18.2 (à droite).
Comment fonctionne le soudage TIG dans la fabrication de dispositifs médicaux ?
Pour apprécier procédé de soudage TIG Dans l'industrie de la fabrication de dispositifs médicaux, les opérations commencent par la source de chaleur. Parmi les différents procédés de soudage de l'acier inoxydable, le procédé TIG utilise un arc électrique généré par une électrode de tungstène non consommable, créant ainsi un bain de fusion.
- Courant et gaz : Un courant pulsé de faible intensité associé à une alimentation continue en argon pur permet un mouvement d'arc constant.
- Capacité de précision : Précision d'usinage de ±0,03 mm de concentricité.
- Zone touchée par la chaleur : 1,0 mm à 2,5 mm, convient aux composants à parois minces mais nécessite un contrôle des distorsions.
- Usage courant : gaines externes d'endoscopes à paroi moyenne.
- Restriction: Épaisseur de paroi inférieure à 0,15 mm pour le conditionnement des micro-capteurs en raison d'une large diffusion de la chaleur.
Paramètres de processus et prévention des défauts
Les éléments suivants sont nécessaires pour réaliser une soudure TIG orbitale :
1. Nettoyez la zone de 2,5 cm autour du bord biseauté à l'aide d'une brosse en acier inoxydable.
2. Démarrez l'arc et créez un bain de fusion stable en moins de 2 secondes.
3. Maintenir une vitesse constante pendant le soudage tout en observant la séquence de pré-flux de gaz, de soudage et de post-flux.
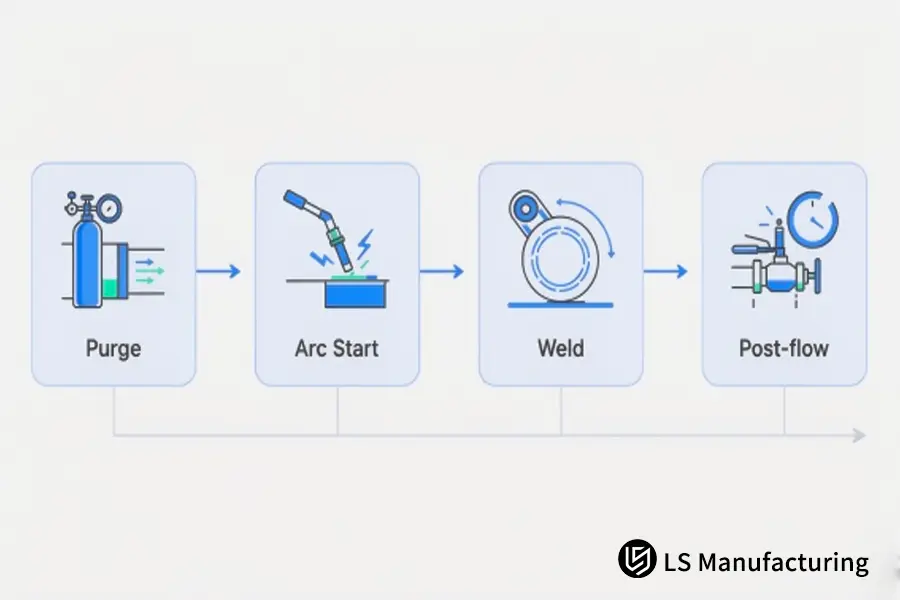
Figure 2 : Séquence clé de contrôle du processus de soudage orbital sanitaire : purge arrière au gaz inerte, amorçage de l'arc à haute fréquence, soudage orbital contrôlé et post-flux de gaz protecteur.
Pour éviter l'apparition de défauts lors du soudage de l'acier inoxydable, il est important de prendre en compte les points suivants :
- Inclusions de tungstène : En utilisant un démarrage à haute fréquence, assurez-vous que l'électrode de tungstène ne touche pas le bain de fusion ni le fil d'apport.
- Porosité : maintenir la propreté et la sécheresse du matériau de base et du fil de remplissage en évitant les flux de gaz turbulents.
Source : Groover, Principes fondamentaux de la fabrication moderne, chapitre sur le mécanisme de soudage à l'arc.
Pourquoi le soudage laser est-il meilleur que le soudage TIG pour les micro-pièces ?
La différence fondamentale entre le soudage laser et le soudage TIG qui confère au soudage laser des performances supérieures dans la fabrication de pièces miniaturisées de haute densité réside dans sa capacité à concentrer une très grande quantité d'énergie et à provoquer une fusion autogène.
- Le faisceau d'énergie cohérent fait fondre et vaporise le métal en formant un trou de serrure, ce qui donne une ZAT comprimée de 0,1 à 0,3 mm.
- Grâce à l'absence de projections, il assure une précision coaxiale (±0,008 mm) et une soudure Ra ≤ 0,4 µm.
- Il présente clairement un avantage sur les boîtiers de micro-stimulateurs cardiaques et les ensembles d'aiguilles pour implants de précision.
- Un ajustement supérieur à 0,05 mm sur des pièces usinées relativement usinées conduit souvent à des contre-dépouilles.
L'analyse comparative suivante évalue le soudage TIG orbital et le soudage de haute précision Soudage laser à fibre selon quatre critères d'ingénierie fondamentaux :
|
Dimension de comparaison |
Soudage TIG automatique/orbital (GTAW) |
Soudage laser à microfaisceau de haute précision (laser à fibre) |
|
Apport énergétique et danger |
Conduction et diffusion de l'arc ; ZAT d'environ 1,0 à 2,5 mm |
Effet de trou de serrure à faisceau focalisé ; ZAT strictement de 0,1 à 0,3 mm |
|
Tolérance et distorsion réalisables |
Qualité conventionnelle ±0,03 mm ; les parois minces peuvent présenter une légère déformation sous contrainte. |
Précision de ±0,008 mm ; distorsion thermique microscopique quasi nulle |
|
Contrôle de la formation de surface et des projections |
Le cordon est légèrement convexe ; un blindage arrière est nécessaire pour éviter l'encrassement de la face arrière. |
Surface plane à légèrement concave, sans projections ni contre-dépouille, Ra ≤ 0,4 µm |
|
Applications médicales typiques |
Systèmes de tuyauterie pharmaceutique, pinces chirurgicales, arbres de transmission à paroi moyenne |
Boîtiers de stimulateur cardiaque en titane/acier, clips vasculaires, sondes ultrafines |
Conclusion: Le choix est clair : le soudage TIG convient aux canalisations et aux structures fluidiques nécessitant une épaisseur de paroi, un remplissage et une pénétration importants, tandis que le soudage laser est l'option idéale pour les pièces médicales de précision et sans déformation.
Quels sont les défauts de soudure dans l'acier inoxydable ? Hygiène des brèches ?
Les défauts de soudure dans l'acier inoxydable médical enfreignent directement les règles d'hygiène en perturbant le processus de soudage. oxyde de chrome continu (Cr2O3) Film passif. Lorsqu'une oxydation thermique localisée, une microporosité ou une sous-coupe se produisent, les vides microscopiques qui en résultent abritent des biofilms bactériens et des protéines organiques qui résistent aux cycles standard de nettoyage en place (NEP) et d'autoclavage.
- Si le gaz de protection contient un excès d'oxygène et qu'un encrassement se produit sur la face arrière ou qu'un courant instable provoque une microporosité, les trous de taille micrométrique ne permettent pas de nettoyer la surface et favorisent la corrosion intergranulaire et le dépassement de la rugosité de surface. Ra > 0,8 µm.
- De tels défauts créent des risques pour la sécurité des dispositifs médicaux interventionnels in vivo et doivent être détectés à l'aide de 100% Inspection radiographique et visualisation endoscopique.
Quels sont les trois défauts de l'acier inoxydable qui compromettent le plus l'hygiène ?
scories de rétro-oxydation (sucrage)
- Cause: absence de purge à l'argon par l'arrière.
- Conséquence: Oxydation et délamination intensives de la paroi interne, perte de résistance à la corrosion.
Teinte thermique
- Cause: Couches d'oxyde de couleur bleue ou paille.
- Conséquence: Appauvrissement en chrome ; doit être éliminé par électropolissage ou passivation électrochimique.
Contre-dépouilles et micro-crevasses
- Cause: Forme de soudure non uniforme.
- Conséquence: création de zones mortes fluides et colonisation protéique par des agents pathogènes.
Source de référence : AWS D18.3 – Directives d’inspection des soudures pour les récipients sanitaires en acier inoxydable.
Comment fonctionne le soudage laser en pratique : l’exemple d’un endoscope médical de LS Manufacturing
Pour la conception de l'axe de direction ultrafin d'un endoscope destiné à un dispositif chirurgical mini-invasif, l'équipe d'ingénierie a sélectionné un acier inoxydable 316L à paroi ultra-mince de 0,25 mm. Le plan d'assemblage précisait une tolérance de positionnement de ±0,008 mm et l'absence totale d'oxydation sur la surface interne.
Initialement, la méthode consistait à utiliser le soudage TIG manuel avec des tolérances d'usinage de ±0,1 mm. Cependant, en raison d'une diffusion thermique excessive, du défaut de circularité des parois du tube et de l'oxydation interne, la rugosité du trajet d'écoulement dépassait Ra > 0,8 µm.
Par la suite, les ingénieurs d'application chez LS Manufacturing Le procédé a été transformé en un procédé de soudage laser à fibre pulsé de 1064 nm, basé sur un point focal très fin de 0,15 mm et un blindage coaxial à l'argon de haute pureté (≥ 99,995 %). La quantité d'énergie a été limitée tout en maintenant la zone affectée thermiquement (ZAT) à 0,2 mm.
- Il n'y a plus de déformation radiale due aux contraintes thermiques.
- Il n'y a plus de micro-éclaboussures ni de défauts de fusion.
- Le traitement de passivation à l'acide citrique après soudage a permis de récupérer la couche passive d'oxyde de chrome.
Le produit fini présentait une tolérance coaxiale globale de précision de ±0,008 mm, mesurée par une machine à mesurer tridimensionnelle, et une rugosité de surface interne Ra ≤ 0,4 µm. Grâce à la réduction du besoin d'une opération de rectification mécanique secondaire complexe, inhérente à la méthode de soudage traditionnelle, le délai de livraison a été réduit de 15 %, le taux de défauts est passé de 18 % à 4 % et le coût de fabrication a diminué de 11 %.
Déclaration relative à la source des données et à la ligne de base
- Numéro de dossier en ingénierie : #MED-2026-409 (ensemble de tige d'endoscope en acier inoxydable ultrafin de qualité médicale)
- Source des données de référence : base de données de mesures de micro-soudage médical LS Manufacturing 2025-2026, n>800
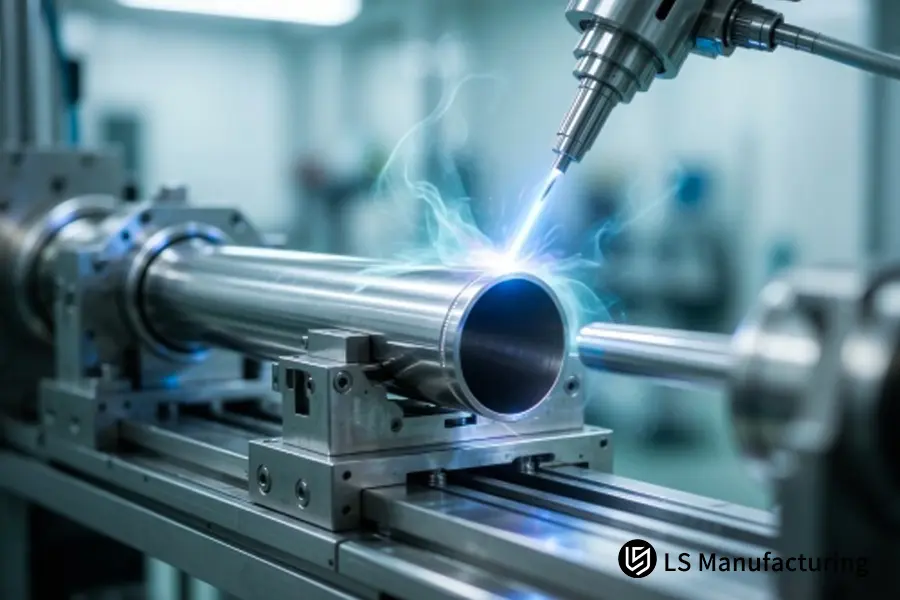
Figure 4 : Processus de micro-soudage de précision automatisé appliqué à des tubes médicaux ultra-minces en acier inoxydable avec des dispositifs d'alignement rigides.
FAQ
Qu’est-ce qui différencie le soudage de l’acier inoxydable de qualité médicale du soudage industriel ?
La principale différence entre les deux types de soudage réside dans la biocompatibilité : la soudure ne doit présenter ni microfissures poreuses ni libération d’ions de métaux lourds. Lors de ce procédé, LS Manufacturing garantit le respect des spécifications sanitaires ASME BPE relatives aux circuits d’écoulement et le maintien d’une rugosité de surface Ra ≤ 0,4 µm.
Pourquoi le purgeage à l'arrière est-il nécessaire lors du soudage TIG de tubes en acier inoxydable ?
Le purgeage à l'argon par l'arrière consiste à utiliser un gaz inerte, d'une pureté ≥ 99,995 %, pour chasser l'air présent dans la tuyauterie et maintenir la concentration d'oxygène résiduel à ≤ 70 ppm. Ceci empêche une réaction violente entre l'acier chaud et l'oxygène de l'atmosphère, qui conduirait à la formation d'un laitier poreux, cassant et rugueux.
Le nettoyage après soudage est-il nécessaire dans le cas du soudage laser ?
Le soudage laser réduit la zone affectée thermiquement (ZAT) à 0,1 à 0,3 mm et élimine les projections de métal en fusion. Cependant, une légère coloration due à la chaleur doit être éliminée après le cycle thermique de soudage, soit chimiquement par décapage, soit électrochimiquement par passivation.
L'acier inoxydable 304 peut-il être utilisé en soudage à usage médical ?
Oui. Les aciers inoxydables austénitiques 304L et 316L sont couramment utilisés en médecine. L'acier 316L, enrichi en molybdène, est plus résistant à la corrosion par piqûres et est employé pour la fabrication de pièces de précision en contact avec des solutions salines et des fluides médicaux très agressifs.
Résumé, assistance technique et références
L'acquisition des connaissances relatives aux exigences et aux techniques de propreté et de contrôle de la zone affectée thermiquement dans le soudage de l'acier inoxydable de qualité médicale constitue la base technique essentielle pour les jeunes ingénieurs R&D, ce qui leur permettra d'éviter les fissures, la corrosion ou la non-conformité aux exigences de biocompatibilité des tubes médicaux.
Que l'on choisisse des soudures TIG orbitales automatiques pour des tubes d'épaisseur moyenne ou des soudures laser de précision pour des microcomposants, le maintien d'une pureté stricte du gaz de protection et le contrôle de la température entre les passes sont les clés métallurgiques.
Lectures complémentaires : Options de jonction médicale de précision
Comprendre les limites sanitaires et les seuils d'apport de chaleur est la première étape vers une fabrication irréprochable de tubes et de composants médicaux. Pour explorer les compromis liés au procédé, le contrôle de la distorsion des parois minces et la minimisation de la zone affectée thermiquement, consultez nos guides techniques :
- Comparaison des processus :Services de soudage TIG vs MIG : Choisir le meilleur procédé pour les projets sur mesure de haute précision
- Fabrication de parois minces : Service de soudage de précision des métaux : Obtention d’une déformation nulle dans les pièces minces
- Conception du contrôle thermique : Conception de soudage métallique sur mesure : comment minimiser la zone affectée thermiquement (ZAT)

Références et normes
- ASME BPE, Équipement de bioprocédés, Partie MJ, Assemblage de matériaux, spécification d'inspection de soudage sanitaire.
- AWS D18.1, Spécification pour le soudage des systèmes de tubes et de tuyaux en acier inoxydable austénitique dans les applications sanitaires (hygiéniques).
- AWS D18.2, Guide pour le soudage des systèmes de tubes et de tuyaux en acier inoxydable austénitique dans les applications sanitaires (hygiéniques), tableau de décoloration.
- AWS D18.3, Pratiques d'inspection des soudures pour les tubes et tuyauteries sanitaires en acier inoxydable.
- Manuel ASM, Volume 6, Soudage, brasage et soudage tendre, principes de métallurgie du soudage.
- Groover, M. P., Principes fondamentaux de la fabrication moderne, chapitre sur le mécanisme de soudage à l'arc.
- Base de données de mesures de micro-soudage médical de LS Manufacturing, 2025 à 2026, taille de l'échantillon >800.