中文 (简体)



TL;DR: 医用级不锈钢焊接 是一种独特的焊接工艺,不会造成微缝氧化或生物相容性风险。该技术利用保护气体和局部热源,可实现无缝隙的无菌接头,公差为 ±0.008 毫米 表面粗糙度 (Ra) ≤ 0.4 μm。
对于新手工程师和初级采购经理来说,解读卫生标准 焊接 这给变色和可接受的冶金性能等方面的考量带来了挑战。例如,奥氏体合金的卫生焊接可形成无菌流道,而不会造成局部铬损失和母材污染。
本简明指南解释了卫生标准,并附有轨道交通的实用流程对比图表。 GTAW 以及聚焦激光能量源。换句话说,了解此类能量源至关重要。 工程基础知识将保证结构符合性。
要点总结
- 缺陷消除: 缺陷消除是医用不锈钢焊接的关键所在。局部热控制和气体保护可确保焊缝内壁无气孔、无未熔合和无氧化渣,从而维持卫生的流道。 表面粗糙度 Ra ≤ 0.4 μm。
- 氧气含量: 纯度是衡量清洁度的重要指标。在使用氩气进行反向吹扫时,氩气保护气体的纯度必须满足要求。 达到 ≥ 99.995% 管腔内的残余氧气水平必须保持不变 ≤ 70 ppm 避免敏化腐蚀和钝化膜失效。
- 耐受性和热危害: 容错能力与以下因素直接相关: 热影响区(HAZ)在激光焊接过程中,存在一个热影响区(HAZ)。 0.1–0.3 毫米 实际实现的数值远低于…… 氩弧焊 并将薄壁导管组件尺寸保持在精度水平 ±0.008 毫米 无热变形。
为什么要参考这本新手指南?
本指南由格洛丽亚编写,她是一位经验丰富的工程专业人士,在精密制造和医疗原型制作流程方面拥有超过 15 年的经验(向她学习)。 Gloria 在 LinkedIn 上的工程见解 通过这些机制)。该指南已由 LS Manufacturing 首席医疗流程团队根据生产数据库共同审核。
什么是医用级不锈钢焊接?
医用级焊接 指的是用于熔合奥氏体不锈钢等材料的精确焊接工艺。 304L 和 316L在无菌和耐腐蚀条件下。
- 关键概念: 超纯惰性气体与环境隔离,极少的热输入确保不会发生氧化和微沉淀。
- 精准贴合: 配合公差 ±0.008毫米表面光洁度 Ra ≤ 0.4um,适用于无菌流路。
- 常见应用: 体内植入物包埋和手术液体导管。
- 极端情况: 沾染大量油脂且配合间隙超过 0.05 毫米的零件不属于精密零件的范畴。
无菌工程边界
- 与传统的工业焊接不同,无菌工业焊接应符合生物相容性标准,即不渗出重金属离子,并能抵抗多次高温高压灭菌。
- 焊接接头必须无缝隙,因为微小的缝隙是细菌滋生的温床,不利于细菌生长。 原位清洗(CIP)。
冶金基础
低碳级 316L不锈钢 选择奥氏体不锈钢主要看重其在热循环过程中的抗敏化性能。根据美国材料学会(ASM)手册第6卷,奥氏体不锈钢在425℃至850℃的临界敏化温度范围内,沿晶界会发生碳化铬(Cr23C6)析出。为防止母材和热影响区在多道焊接过程中长时间处于该温度范围内,层间温度必须严格控制在≤175℃。
焊接清洁标准如何应用?
焊接清洗规范是一项量化的质量规范,它规定了焊接接头上抗氧化层涂层的完整性和无菌液体的粘合能力。
- 工程原理: 通过保持恒定的氩气回流,焊池后部的残余氧含量被控制在≤70 PPM的水平,从而消除了称为“糖化”的多孔脆性氧化皮。
- 温度控制: 层间温度保持在≤175摄氏度。
- 对行业的价值: 它规定了制药行业所用设备和内窥镜管材的准入要求。
- 范围说明: 它不适用于普通建筑结构,允许有较厚的氧化皮。
AWS D18.1 和 ASME BPE 的关键条款
1. 保护气体中的氧气含量应≤70ppm,这适用于前三个阶段。 AWS D18.2 变色表。
2. 流路介质接触面应满足 Ra ≤ 0.4um 的要求,并进行化学钝化。
3. 权威参考资料: ASME BPE (生物加工设备)MJ(材料连接)焊接检验规范。
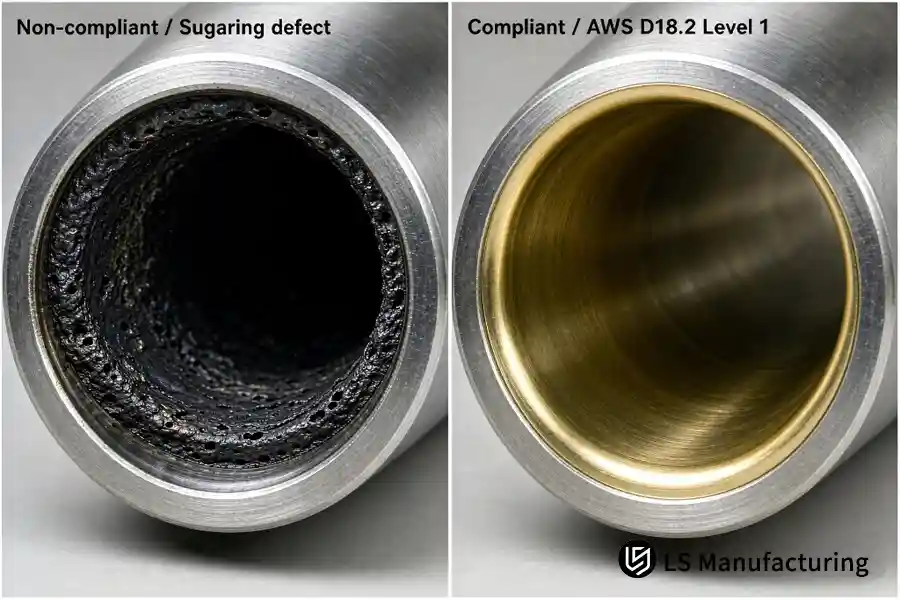
图 1:内孔视觉比较:由于冲洗不足导致的不合格糖化缺陷(左)与符合 AWS D18.2 1 级变色标准的合格光滑内孔(右)。
TIG焊接在医疗器械制造中是如何工作的?
欣赏 TIG焊接工艺 医疗器械制造行业的生产操作始于热源。在所有不同的不锈钢焊接工艺中,TIG焊接工艺采用非消耗性钨电极产生的电弧,形成熔融金属池。
- 电流和气体: 低脉冲电流加上纯氩气的持续供应,可产生稳定的电弧运动。
- 精度能力: 加工精度为±0.03mm同心度。
- 热影响区: 1.0mm 至 2.5mm,适用于薄壁元件,但需要控制变形。
- 常用用法: 中壁内窥镜外轴。
- 限制: 由于热扩散范围广,微型传感器封装的壁厚小于 0.15 毫米。
工艺参数与缺陷避免
以下是进行轨道式氩弧焊时必不可少的条件:
1. 使用不锈钢刷清洁斜边周围 1 英寸的区域。
2. 启动电弧,并在不到 2 秒的时间内形成稳定的熔池。
3. 在焊接过程中保持稳定的速度,同时观察气体预流、焊接和后流的顺序。
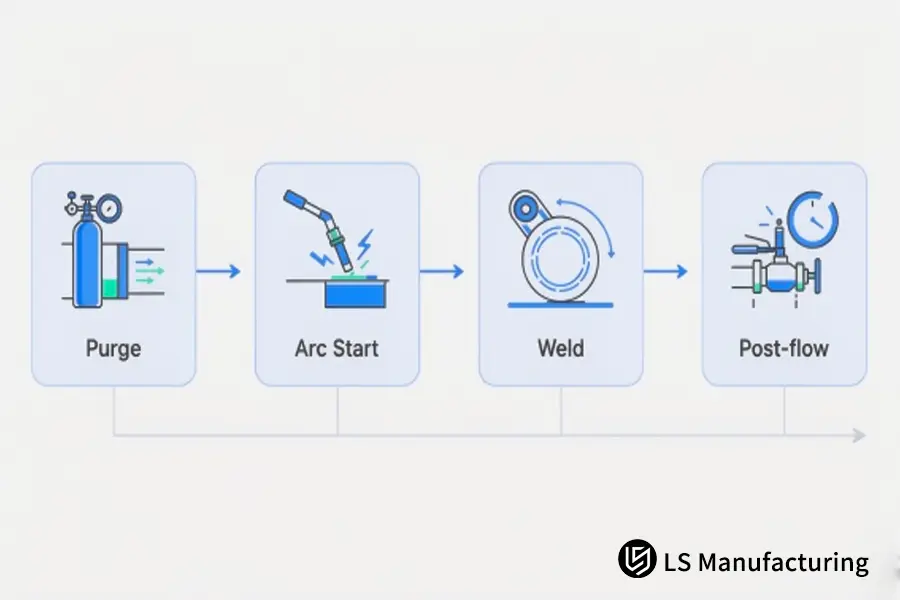
图 2:轨道卫生焊接的关键工艺控制顺序:惰性气体背面吹扫、高频引弧、可控轨道焊接和保护气体后吹。
为防止不锈钢焊接出现缺陷,应注意以下事项:
- 钨夹杂物: 使用高频引弧,确保钨电极不接触熔池或焊丝。
- 孔隙率: 通过避免湍流气体流动,保持基材和填充丝的清洁干燥。
资料来源:Groover,《现代制造基础》,电弧焊接机理章节。
为什么激光焊接比氩弧焊更适合微型零件的焊接?
激光焊接与TIG焊接的根本区别在于,激光焊接能够集中非常高的能量并实现自熔化,这使得激光焊接在制造高密度微型零件方面表现优异。
- 相干能量束熔化并汽化金属,形成匙孔,从而产生 0.1 – 0.3 毫米的压缩热影响区。
- 由于没有飞溅,因此可确保同轴精度(±0.008mm)和Ra≤0.4um焊缝。
- 它明显优于微型起搏器外壳和精细植入针组件。
- 对于相对精密加工的零件,装配间隙大于 0.05 毫米通常会导致倒扣。
以下对比分析评估了轨道式氩弧焊和高精度氩弧焊。 光纤激光焊接 在四个核心工程基准测试中:
|
比较维度 |
自动/轨道式氩弧焊(GTAW) |
高精度微束激光焊接(光纤激光) |
|
能量输入和热影响区 |
电弧传导和扩散;热影响区厚度约为 1.0 至 2.5 毫米 |
聚焦光束小孔效应;热影响区严格控制在 0.1 至 0.3 毫米之间 |
|
可实现的公差和变形 |
常规等级±0.03mm;薄壁可能出现轻微应力翘曲 |
精度等级±0.008mm;微观热变形几乎为零 |
|
表面成形和飞溅控制 |
焊缝略微凸起;需要背面防护以防止背面结渣 |
表面平整至略微凹陷,无飞溅,无底切,Ra≤0.4μm |
|
典型医疗应用 |
制药管道系统、手术镊子、中壁结构轴 |
起搏器钛/钢外壳、血管夹、超细探针 |
结论: 选择很明确——TIG 焊接适用于需要壁厚、填充和熔深的管道和流体结构,而激光焊接是精密且无变形的医疗零件的完美选择。
哪些不锈钢焊接缺陷会违反卫生标准?
医用不锈钢的焊接缺陷会直接破坏卫生界限,从而导致…… 连续氧化铬(Cr2O3) 钝化膜。当发生局部热氧化、微孔或底切时,由此产生的微小空隙会滋生细菌生物膜和有机蛋白,这些物质能够抵抗标准的原位清洗 (CIP) 和高压灭菌循环。
- 如果保护气体中氧气过量,导致背面结渣,或者不稳定的电流造成微孔,微米级的孔隙不利于表面清洁,会促进晶间腐蚀,并导致表面粗糙度过大。 Ra > 0.8 微米。
- 此类缺陷会给介入式体内医疗器械带来安全风险,应使用以下方法进行检测: 100% 放射线检查和内窥镜观察。
哪三种不锈钢缺陷最危害卫生?
反氧化渣(糖化)
- 原因: 没有背面氩气吹扫。
- 结果: 内壁严重氧化和分层,导致耐腐蚀性丧失。
热着色
- 原因: 蓝色或稻草色的氧化层。
- 结果: 铬元素流失;必须通过电抛光或电化学钝化来消除。
底切和微缝
- 原因: 焊缝形状不规则。
- 结果: 形成液体死区和病原体蛋白质定植。
参考资料:AWS D18.3 – 卫生级不锈钢容器焊接检验指南。
激光焊接的实际工作原理:LS Manufacturing 的医用内窥镜案例
在设计用于微创手术设备的超细内窥镜转向轴时,工程团队选用了壁厚仅为0.25毫米的316L不锈钢。装配图纸规定,定位公差应为±0.008毫米,且内表面绝对不能有氧化。
最初,该方法采用手工氩弧焊,加工公差为±0.1mm。然而,由于热扩散过大、管壁不圆以及内部氧化,导致流道粗糙度Ra > 0.8um。
之后,应用工程师们…… LS制造 将该工艺改造为基于1064nm脉冲光纤激光焊接工艺,光斑尺寸仅为0.15mm,并采用纯度≥99.995%的高纯氩气进行同轴保护。在控制能量的同时,将热影响区厚度控制在0.2mm以内。
- 不再存在热应力径向翘曲。
- 不再出现微飞溅和未融合现象。
- 焊后柠檬酸钝化处理恢复了氧化铬钝化层。
成品经坐标测量机测量,整体同轴公差达到精密级±0.008mm,内表面粗糙度Ra≤0.4μm。由于减少了传统焊接方法中繁琐的二次机械打磨工序,生产周期缩短了15%,缺陷率从18%降至4%,制造成本降低了11%。
数据来源和基线声明
- 工程案例编号:#MED-2026-409(医用级超细不锈钢内窥镜轴组件)
- 基准数据来源:LS Manufacturing 2025年至2026年医疗微焊接测量数据库,样本量>800
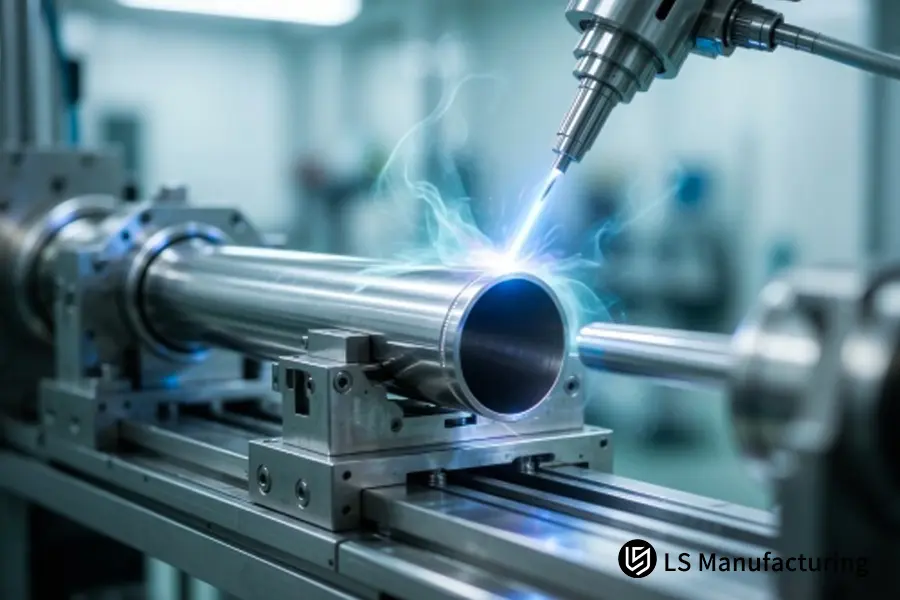
图 4:采用刚性对准夹具对超薄不锈钢医用管进行自动化精密微焊接工艺。
常见问题解答
医用级不锈钢焊接与工业焊接有何区别?
两种焊接方式的主要区别在于生物相容性;焊缝处不应存在任何多孔微缝隙或重金属离子释放。在焊接过程中,LS Manufacturing 确保符合 ASME BPE 卫生级流道规范,并将表面粗糙度 Ra ≤ 0.4μm。
为什么在对不锈钢管进行氩弧焊时需要进行背面吹扫?
背面氩气吹扫是指使用纯度≥99.995%的惰性气体来置换管道内的空气,并将残余氧浓度保持在≤70 PPM。这将防止高温钢水与大气中的氧气发生剧烈反应,从而避免形成多孔、易碎且粗糙的炉渣。
激光焊接后是否需要进行焊后清洗?
激光焊接可将热影响区厚度减小至 0.1 至 0.3 毫米,并消除熔滴飞溅。然而,焊接热循环后仍需清除轻微的热着色,可通过酸洗(化学方法)或钝化(电化学方法)进行处理。
304不锈钢可以用于医用级焊接吗?
是的。304L 和 316L 是医疗领域常用的奥氏体不锈钢牌号。含钼的 316L 不锈钢更耐点蚀,常用于与盐溶液和高腐蚀性医用液体接触的精密零件。
摘要、技术支持和参考文献
掌握医用级不锈钢焊接中清洁度和热影响区控制的要求和技术知识,是年轻研发工程师的关键技术基础,这将有助于避免医用导管出现开裂、腐蚀或不符合生物相容性要求的情况。
无论是选择用于中壁厚管材的自动轨道氩弧焊,还是用于微型部件的精密激光焊接,保持保护气体的严格纯度和控制层间温度都是冶金的关键。
下一阶段阅读:精准医疗加入选项
了解卫生标准和热输入阈值是实现完美医用管材和组件制造的第一步。要了解工艺权衡、薄壁变形控制和热影响区最小化等问题,请继续阅读我们的工程指南:
- 工艺对比:TIG焊与MIG焊服务:为高精度定制项目选择最佳工艺
- 薄壁制造: 精密金属焊接服务:实现薄壁零件零变形
- 热控制设计: 定制金属焊接设计:如何最大限度地减少热影响区 (HAZ)

参考资料与标准
- ASME BPE,生物加工设备,MJ 部分,材料连接,卫生焊接检验规范。
- AWS D18.1,卫生(卫生)应用中奥氏体不锈钢管和管道系统焊接规范。
- AWS D18.2,卫生(卫生)应用中奥氏体不锈钢管和管道系统的焊接指南,变色图表。
- AWS D18.3,卫生级不锈钢管材焊接检验规范。
- ASM手册,第6卷,焊接、钎焊和锡焊,焊接冶金原理。
- Groover, M. P.,《现代制造基础》,电弧焊接机理章节。
- LS Manufacturing 医疗微焊接测量数据库,2025 年至 2026 年,样本量 >800。