Português (Brasil)



Resumindo: Soldagem de aço inoxidável de grau médico É um processo de soldagem exclusivo que não apresenta riscos de oxidação em microfissuras ou biocompatibilidade. A técnica proporciona juntas esterilizadas sem frestas, utilizando gases de proteção e fontes de calor localizadas com tolerâncias de ±0,008 mm e rugosidade da superfície (Ra) ≤ 0,4 μm.
Para engenheiros iniciantes e gerentes de compras júnior, interpretar os critérios sanitários é fundamental. soldagem Isso levanta desafios sobre o que considerar em termos de descoloração e metalurgia aceitável. Por exemplo, soldas sanitárias de ligas austeníticas criam caminhos de fluxo estéreis sem perda localizada de cromo e contaminação do metal base.
Este guia simples explica os critérios de higiene, juntamente com um quadro comparativo prático do processo de limpeza orbital. GTAW e fontes de energia laser focalizadas. Em outras palavras, compreender tais Os princípios básicos da engenharia garantirão a conformidade estrutural..
Principais conclusões
- Remoção de defeitos: A remoção de defeitos é crucial para soldas de aço inoxidável utilizadas em aplicações médicas. O controle localizado de calor e a proteção gasosa garantem a ausência de porosidade, falta de fusão e escória de óxido na parede interna, mantendo um fluxo sanitário adequado. rugosidade superficial de Ra ≤ 0,4 μm.
- Nível de oxigênio: A pureza constitui um importante índice de limpeza. Durante a purga reversa com gás argônio, a pureza do gás de proteção de argônio deve ser rigorosamente controlada. atingir ≥ 99,995% e o nível de oxigênio residual dentro do tubo deve permanecer ≤ 70 ppm Para evitar a corrosão por sensibilização e a falha da película passiva.
- Tolerância e HAZ: A capacidade de tolerância está diretamente relacionada com a zona afetada pelo calor (ZAC)No processo de soldagem a laser, uma zona termicamente afetada (ZTA) de 0,1–0,3 mm é alcançado o que é muito inferior ao Soldagem TIG e mantém a dimensão do conjunto do cateter de parede fina com um nível de precisão de ±0,008 mm Sem distorção térmica.
Por que você deveria confiar neste guia para iniciantes?
Este guia foi criado por Gloria, uma profissional de engenharia experiente com mais de 15 anos de experiência em processos de fabricação de precisão e protótipos médicos (Aprenda com ela). As percepções de engenharia de Gloria no LinkedIn por meio dos mecanismos). O guia foi revisado em conjunto pela Equipe de Processos Médicos da LS Manufacturing com base no banco de dados de produção.
O que é soldagem de aço inoxidável de grau médico?
Soldagem de grau médico Refere-se a um procedimento de soldagem preciso usado na fusão de aços inoxidáveis austeníticos, como 304L e 316L, em condições estéreis e resistentes à corrosão.
- Conceito-chave: O gás inerte ultrapuro cria um isolamento do ambiente externo e a mínima entrada de calor garante a ausência de oxidação e microprecipitação.
- Ajuste preciso: Tolerância de ajuste de ±0,008 mm, com um acabamento superficial de Ra ≤ 0,4um para um caminho de fluxo estéril.
- Aplicações comuns: Encapsulamento de implantes in vivo e tubulação para fluido cirúrgico.
- Caso extremo: Peças contaminadas com graxa em excesso e com folgas de encaixe superiores a 0,05 mm não são consideradas de precisão.
O Limite da Engenharia Estéril
- Ao contrário da soldagem industrial convencional, a soldagem industrial estéril deve atender aos padrões de biocompatibilidade no que diz respeito à não liberação de íons de metais pesados e à resistência à exposição repetida à autoclavagem em alta temperatura.
- A junta de solda deve ser isenta de frestas, pois uma fresta microscópica é uma armadilha bacteriana que não permite a proliferação de bactérias. limpeza no local (CIP).
Base Metalúrgica
Grau de baixo carbono aço inoxidável 316L O aço inoxidável austenítico é selecionado principalmente por sua resistência à sensibilização durante ciclos térmicos. De acordo com o Manual ASM Vol. 6, os aços inoxidáveis austeníticos sofrem precipitação de carboneto de cromo (Cr23C6) ao longo dos contornos de grão dentro da faixa de temperatura crítica de sensibilização de 425 °C a 850 °C. Para evitar que o metal base e a zona afetada pelo calor permaneçam nessa faixa de temperatura durante a soldagem multipasse, a temperatura entre passes deve ser rigorosamente controlada em ≤ 175 °C.
Como se aplicam as normas de limpeza para soldagem?
A especificação de limpeza para soldagem é uma especificação de qualidade quantificada que determina a integridade da camada antioxidante aplicada na junta soldada e a capacidade de adesão do líquido estéril.
- Princípio de engenharia: Ao manter um fluxo constante de argônio de suporte, o nível de oxigênio residual na parte traseira da poça de fusão é controlado em um nível ≤ 70 PPM, eliminando assim a camada de óxido porosa e quebradiça conhecida como "açucaramento".
- Controle de temperatura: A temperatura entre passagens foi mantida em ≤ 175 °C.
- Valor para a indústria: Define os requisitos de entrada para equipamentos utilizados na indústria farmacêutica e para a tubulação de endoscópios.
- Nota sobre o escopo: Não se aplica a estruturas de edifícios comuns, que possuem uma espessa camada de óxido permitida.
Cláusulas-chave da AWS D18.1 e da ASME BPE
1. A quantidade de oxigênio presente no gás de proteção de suporte deve ser ≤ 70 ppm, e isso se aplica aos três primeiros estágios do AWS D18.2 tabela de descoloração.
2. A superfície de contato do meio de fluxo deve atender a Ra ≤ 0,4um e ser passivada quimicamente.
3. Referência da autoridade: ASME BPE (Equipamentos de Bioprocessamento) Especificação de Inspeção de Solda MJ (União de Materiais).
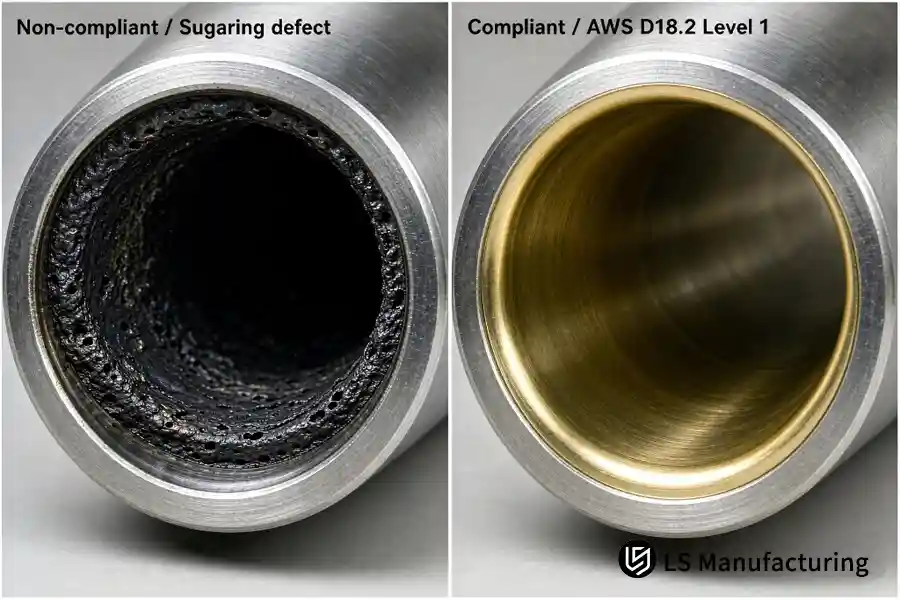
Figura 1: Comparação visual do furo interno: defeito de "açucaramento" não conforme devido à purga insuficiente (esquerda) versus furo liso conforme que atende aos critérios de descoloração de nível 1 da AWS D18.2 (direita).
Como funciona a soldagem TIG na fabricação de dispositivos médicos?
Para apreciar processo de soldagem TIG As operações na indústria de fabricação de dispositivos médicos começam com a fonte de calor. Dentre os diferentes processos de soldagem de aço inoxidável, o processo TIG utiliza um arco elétrico gerado por um eletrodo de tungstênio não consumível, que forma uma poça de material fundido.
- Corrente e gás: Uma corrente de pulso baixa, juntamente com um fornecimento contínuo de argônio puro, resulta em um movimento de arco consistente.
- Capacidade de precisão: Precisão de usinagem com concentricidade de ±0,03 mm.
- Zona afetada pelo calor: De 1,0 mm a 2,5 mm, bom para componentes de paredes finas, mas requer controle de distorções.
- Uso comum: Eixos externos de endoscópios de parede média.
- Restrição: Espessura da parede inferior a 0,15 mm para encapsulamento de microssensores devido à ampla difusão de calor.
Parâmetros do processo e prevenção de defeitos
Os seguintes itens são necessários ao criar uma solda TIG orbital:
1. Limpe a área de 2,5 cm (1 polegada) ao redor da borda chanfrada usando uma escova de aço inoxidável.
2. Inicie o arco e crie uma poça de metal fundido estável em menos de 2 segundos.
3. Mantenha uma velocidade constante durante a soldagem, observando a sequência de pré-fluxo de gás, soldagem e pós-fluxo.
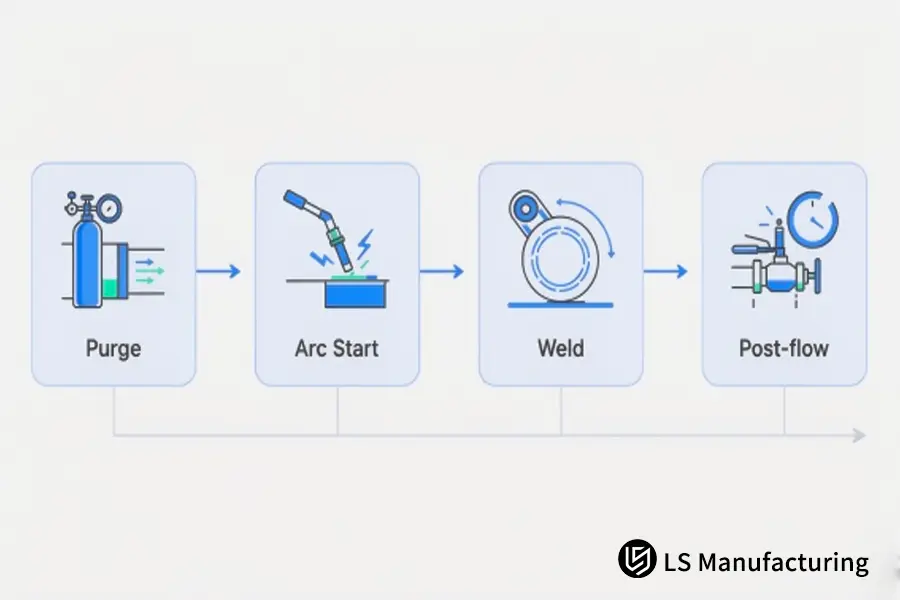
Figura 2: Sequência chave de controle do processo de soldagem orbital sanitária: purga traseira com gás inerte, ignição do arco em alta frequência, soldagem orbital controlada e pós-fluxo de gás protetor.
Para evitar a ocorrência de defeitos na soldagem de aço inoxidável, é importante observar os seguintes pontos:
- Inclusões de tungstênio: Certifique-se de que o eletrodo de tungstênio não entre em contato com a poça de fusão ou com o fio de enchimento, utilizando uma partida de alta frequência.
- Porosidade: Mantenha a limpeza e a secura tanto do material base quanto do fio de enchimento, evitando o fluxo turbulento de gás.
Fonte: Groover, Fundamentos da Manufatura Moderna, capítulo sobre mecanismo de soldagem a arco.
Por que a soldagem a laser é melhor que a TIG para peças microscópicas?
A diferença fundamental entre a soldagem a laser e a soldagem TIG que faz com que a soldagem a laser tenha um desempenho superior na fabricação de peças miniaturizadas de alta densidade é sua capacidade de concentrar uma quantidade muito alta de energia e realizar a fusão autógena.
- O feixe de energia coerente derrete e vaporiza o metal, formando um orifício, o que resulta em uma ZTA (Zona Termicamente Afetada) comprimida de 0,1 a 0,3 mm.
- Graças à ausência de respingos, garante precisão coaxial (±0,008 mm) e solda com rugosidade Ra ≤ 0,4 µm.
- É evidente que apresenta uma vantagem sobre os invólucros de micromarcapassos e os conjuntos de agulhas de implante de precisão.
- Um ajuste com folga superior a 0,05 mm em peças usinadas com pouca variação geralmente resulta em rebaixos.
A seguinte análise comparativa avalia a soldagem TIG orbital e a soldagem de alta precisão. soldagem a laser de fibra em quatro indicadores-chave de engenharia:
|
Dimensão de comparação |
Soldagem TIG automática/orbital (GTAW) |
Soldagem a laser de microfeixe de alta precisão (laser de fibra) |
|
Entrada de energia e ZAR |
Condução e difusão do arco; ZTA (Zona Termicamente Afetada) de aproximadamente 1,0 a 2,5 mm |
Efeito de orifício de feixe focalizado; ZAT estritamente de 0,1 a 0,3 mm |
|
Tolerância e distorção alcançáveis |
Grau convencional ±0,03 mm; paredes finas podem apresentar ligeira deformação por tensão. |
Grau de precisão ±0,008 mm; distorção térmica microscópica praticamente zero. |
|
Formação de superfície e controle de respingos |
Cordão ligeiramente convexo; proteção traseira necessária para evitar a formação de escória na parte de trás. |
Superfície plana a ligeiramente côncava, sem respingos e sem reentrâncias, Ra ≤ 0,4 µm |
|
Aplicações médicas típicas |
Sistemas de tubulação farmacêutica, fórceps cirúrgicos, eixos estruturais de parede média |
Invólucros de titânio/aço para marcapassos, clipes vasculares, sondas ultrafinas. |
Conclusão: A escolha é clara: a soldagem TIG é adequada para tubulações e estruturas fluidas que exigem espessura de parede, preenchimento e penetração, enquanto a soldagem a laser é a opção perfeita para peças médicas de precisão e sem deformação.
Quais defeitos de soldagem em aço inoxidável comprometem a higiene?
Defeitos de soldagem em aço inoxidável para uso médico violam diretamente os limites higiênicos, interrompendo o processo de fabricação. óxido de cromo contínuo (Cr2O3) película passiva. Quando ocorre oxidação térmica localizada, microporosidade ou corrosão lateral, os vazios microscópicos resultantes abrigam biofilmes bacterianos e proteínas orgânicas que resistem aos ciclos padrão de limpeza no local (CIP) e autoclavagem.
- Se o gás de proteção contiver excesso de oxigênio e ocorrer formação de escória na parte traseira, ou se a corrente instável causar microporosidade, os orifícios de tamanho micrométrico não permitirão a limpeza da superfície e promoverão corrosão intergranular e aumento excessivo da rugosidade superficial. Ra > 0,8 µm.
- Tais defeitos criam riscos de segurança para dispositivos médicos intervencionistas in vivo e devem ser detectados usando 100% Inspeção radiográfica e visualização endoscópica.
Quais são os três defeitos do aço inoxidável que mais comprometem a higiene?
Escória de retro-oxidação (desaçucaramento)
- Causa: ausência de purga com argônio na parte traseira.
- Conseqüência: A oxidação e a delaminação intensas da parede interna levam à perda da resistência à corrosão.
matiz de calor
- Causa: Camadas de óxido de cor azul ou palha.
- Conseqüência: A depleção de cromo deve ser eliminada por eletropolimento ou passivação eletroquímica.
Recortes e micro-fendas
- Causa: formato de solda não uniforme.
- Conseqüência: Criação de zonas mortas fluidas e colonização de proteínas por patógenos.
Fonte de referência: AWS D18.3 – diretrizes de inspeção de soldagem para vasos sanitários de aço inoxidável.
Como funciona a soldagem a laser na prática: um exemplo de endoscópio médico da LS Manufacturing.
Ao projetar o eixo de direção ultrafino do endoscópio para um dispositivo cirúrgico minimamente invasivo, a equipe de engenharia selecionou aço inoxidável 316L com uma parede ultrafina de 0,25 mm. O desenho de montagem especificava que deveria haver uma tolerância de posicionamento de ±0,008 mm e que não deveria haver absolutamente nenhuma oxidação na superfície interna.
Inicialmente, o método envolvia o uso de soldagem TIG manual com tolerâncias de usinagem de ±0,1 mm. No entanto, devido à excessiva difusão de calor, à falta de circularidade das paredes do tubo e à oxidação interna, a rugosidade do caminho do fluxo excedia Ra > 0,8 µm.
Posteriormente, os engenheiros de aplicação da LS Manufacturing O processo foi transformado em soldagem a laser de fibra pulsada de 1064 nm, baseada em um ponto extremamente pequeno de 0,15 mm e blindagem coaxial com gás argônio de alta pureza (≥ 99,995%). A quantidade de energia foi limitada, mantendo a ZTA (Zona Termicamente Afetada) em 0,2 mm.
- Não há mais deformação radial por tensão térmica.
- Não há mais microrespingos nem falta de fusão.
- O tratamento de passivação com ácido cítrico após a soldagem recuperou a camada passiva de óxido de cromo.
O produto final apresentou uma tolerância coaxial geral de alta precisão de ±0,008 mm, medida por uma máquina de medição por coordenadas, e uma rugosidade superficial interna de Ra ≤ 0,4 µm. Graças à redução da necessidade do complexo processo secundário de retificação mecânica presente no método de soldagem tradicional, o prazo de entrega foi reduzido em 15%, a taxa de defeitos caiu de 18% para 4% e o custo de fabricação diminuiu em 11%.
Fonte de dados e declaração de linha de base
- Número do caso na engenharia: #MED-2026-409 (conjunto de haste de endoscópio em aço inoxidável ultrafino de grau médico)
- Fonte de dados de referência: Banco de dados de medição de microsoldagem médica da LS Manufacturing de 2025 a 2026, n>800
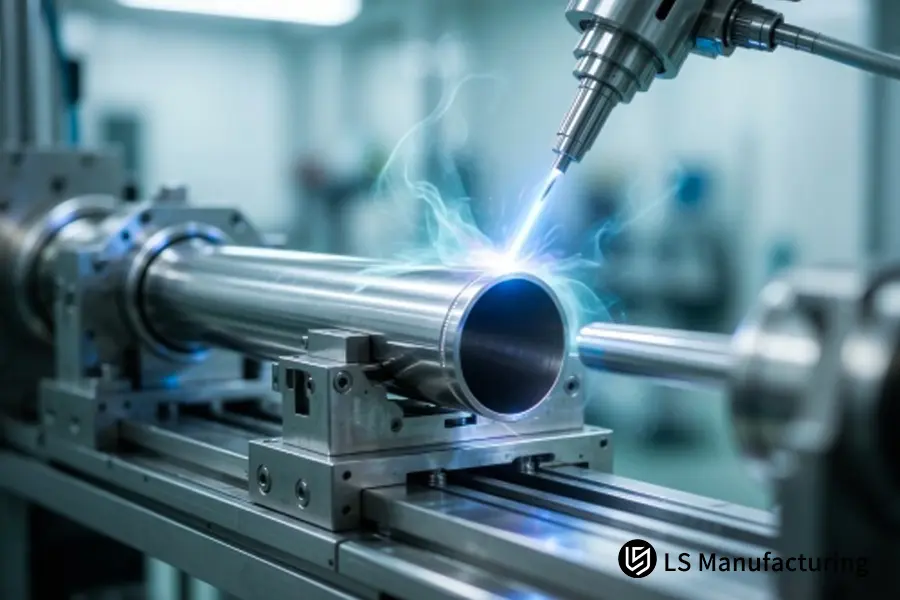
Figura 4: Processo automatizado de microsoldagem de precisão aplicado a tubos médicos ultrafinos de aço inoxidável com dispositivos de alinhamento rígidos.
Perguntas frequentes
Qual a diferença entre a soldagem de aço inoxidável de grau médico e a soldagem industrial?
O principal fator que diferencia os dois tipos de soldagem é a biocompatibilidade; não deve haver microfissuras porosas nem liberação de íons de metais pesados na junta de solda. Durante o processo de soldagem, a LS Manufacturing garante a conformidade com as especificações sanitárias ASME BPE para caminhos de fluxo e mantém a rugosidade superficial em Ra ≤ 0,4 µm.
Por que é necessário realizar a purga reversa ao soldar tubos de aço inoxidável com TIG?
A purga com argônio pela parte traseira envolve o uso de um gás inerte, com pureza ≥99,995%, para deslocar o ar dentro da tubulação e manter a concentração residual de oxigênio em ≤70 PPM. Isso evita uma reação violenta entre o aço quente e o oxigênio da atmosfera, que levaria à formação de escória porosa, quebradiça e áspera.
A limpeza pós-soldagem é necessária no caso da soldagem a laser?
A soldagem a laser reduz a ZTA (Zona Termicamente Afetada) para 0,1 a 0,3 mm e elimina respingos de material fundido. No entanto, uma leve coloração residual resultante do calor ainda precisa ser removida após o ciclo térmico de soldagem, seja por decapagem química ou por passivação eletroquímica.
O aço inoxidável 304 pode ser usado em soldagem de grau médico?
Sim. Os aços inoxidáveis austeníticos 304L e 316L são os tipos mais comuns utilizados na área médica. O 316L, com teor de molibdênio, é mais resistente à corrosão por pites e é usado em peças de precisão que entram em contato com soluções salinas e fluidos médicos altamente agressivos.
Resumo, suporte técnico e referências
A aquisição de conhecimento sobre os requisitos e técnicas de limpeza e controle da zona afetada pelo calor na soldagem de aço inoxidável de grau médico é a base técnica fundamental para jovens engenheiros de P&D, permitindo evitar fissuras, corrosão ou não conformidade com a biocompatibilidade de tubos médicos.
Independentemente de se optar por soldagens TIG orbitais automáticas para tubos de espessura de parede média ou soldagens a laser de precisão para microcomponentes, a manutenção da pureza rigorosa do gás de proteção e o controle da temperatura entre passes são os pontos-chave metalúrgicos.
Leitura complementar: Opções de adesão à Medicina de Precisão
Compreender os limites sanitários e os limiares de entrada de calor é o primeiro passo para a fabricação impecável de tubos e componentes médicos. Para explorar as compensações do processo, o controle da distorção de paredes finas e a minimização da zona afetada pelo calor, continue lendo nossos guias de engenharia:
- Comparação de processos:Serviços de soldagem TIG vs. MIG: Selecionando o melhor processo para projetos personalizados de alta precisão
- Fabricação de paredes finas: Serviço de Soldagem de Metais de Precisão: Obtendo Zero Distorção em Peças Finas
- Projeto de controle térmico: Projeto personalizado de soldagem de metais: como minimizar a zona afetada pelo calor (ZAC)

Referências e normas
- ASME BPE, Equipamentos de Bioprocessamento, Parte MJ, União de Materiais, especificação de inspeção de soldagem sanitária.
- AWS D18.1, Especificação para soldagem de sistemas de tubos e canos de aço inoxidável austenítico em aplicações sanitárias (higiênicas).
- AWS D18.2, Guia para soldagem de sistemas de tubos e canos de aço inoxidável austenítico em aplicações sanitárias (higiênicas), tabela de descoloração.
- AWS D18.3, Práticas de Inspeção de Soldagem para Tubos e Encanamentos Sanitários de Aço Inoxidável.
- Manual da ASM, Volume 6, Soldagem, Brasagem e Soldagem com Estanho, princípios da metalurgia da soldagem.
- Groover, M. P., Fundamentos da Manufatura Moderna, capítulo sobre mecanismo de soldagem a arco.
- Banco de dados de medições de microsoldagem médica da LS Manufacturing, 2025 a 2026, tamanho da amostra >800.