العربية



TL;DR: لحام الفولاذ المقاوم للصدأ الطبي هي عملية لحام فريدة من نوعها لا تشكل أي مخاطر لأكسدة الشقوق الدقيقة أو التوافق الحيوي. توفر هذه التقنية وصلات معقمة خالية من الشقوق باستخدام غازات محمية ومصادر حرارة موضعية بتفاوتات تصل إلى ±0.008 مم وخشونة السطح (Ra) ≤ 0.4 ميكرومتر.
بالنسبة للمهندسين المبتدئين ومديري المشتريات المبتدئين، تفسير معايير الأدوات الصحية اللحام يطرح ذلك تحديات فيما يتعلق بتغير اللون والخصائص المعدنية المقبولة. فعلى سبيل المثال، تُنشئ اللحامات الصحية لسبائك الأوستنيت مسارات تدفق معقمة دون تحديد موضع فقدان الكروم أو تلوث المعدن الأصلي.
يشرح هذا الدليل البسيط معايير النظافة بالإضافة إلى مخطط مقارنة عملي للعمليات الخاصة بالتصوير المداري GTAW ومصادر طاقة الليزر المركزة. بعبارة أخرى، فهم مثل هذه المصادر تضمن أساسيات الهندسة الامتثال الهيكلي.
أهم النقاط
- إزالة العيوب: تُشكّل إزالة العيوب جوهر لحامات الفولاذ المقاوم للصدأ المستخدمة في التطبيقات الطبية. ويضمن التحكم الموضعي في الحرارة والحماية بالغاز عدم وجود مسامية، وعدم انصهار، وتراكم خبث الأكسيد على الجدار الداخلي، مما يحافظ على مسار تدفق صحي. خشونة السطح Ra ≤ 0.4 ميكرومتر.
- مستوى الأكسجين: تُعدّ درجة النقاء مؤشراً هاماً للنظافة. أثناء عملية التطهير العكسي باستخدام غاز الأرجون، يجب أن تكون درجة نقاء غاز الأرجون المستخدم في الحماية عالية. الوصول ≥ 99.995% ويجب أن يبقى مستوى الأكسجين المتبقي داخل تجويف الأنبوب ≤ 70 جزء في المليون لتجنب التآكل الناتج عن التحسس وفشل الطبقة السلبية.
- التسامح والمخاطر الصحية: ترتبط قدرة التحمل ارتباطًا مباشرًا بـ المنطقة المتأثرة بالحرارة (HAZ)في عملية اللحام بالليزر، توجد منطقة متأثرة بالحرارة (HAZ) 0.1–0.3 مم يتم تحقيق ذلك وهو أقل بكثير من لحام TIG ويحافظ على أبعاد مجموعة القسطرة ذات الجدار الرقيق بمستوى دقة يبلغ ±0.008 مم بدون تشوه حراري.
لماذا يجب عليك الاعتماد على دليل المبتدئين هذا؟
أعدّت هذا الدليل غلوريا، وهي مهندسة محترفة مخضرمة تتمتع بخبرة تزيد عن 15 عامًا في مجال التصنيع الدقيق وعمليات النماذج الطبية الأولية (تعلم من رؤى غلوريا الهندسية على لينكدإن (عبر الآليات). تمت مراجعة الدليل بشكل مشترك من قبل فريق العمليات الطبية الرئيسي لشركة LS Manufacturing بناءً على قاعدة بيانات الإنتاج.
ما هي عملية لحام الفولاذ المقاوم للصدأ المستخدم في المجال الطبي؟
لحام طبي يشير إلى إجراء لحام دقيق يُستخدم في دمج الفولاذ المقاوم للصدأ الأوستنيتي مثل 304L و 316L، في ظل ظروف معقمة ومقاومة للتآكل.
- المفهوم الأساسي: يُوفر الغاز الخامل فائق النقاء عزلاً عن البيئة، كما أن مدخلات الحرارة القليلة للغاية تضمن عدم حدوث أكسدة أو ترسبات دقيقة.
- ملاءمة دقيقة: تفاوتات التركيب لـ ±0.008 مم، مع تشطيب سطحي Ra ≤ 0.4 ميكرومتر لمسار تدفق معقم.
- التطبيقات الشائعة: تغليف الزرعة داخل الجسم الحي وأنابيب السوائل الجراحية.
- الحالة القصوى: الأجزاء الملوثة بالشحوم الثقيلة وفجوات التركيب التي تتجاوز 0.05 مم تخرج عن الفئة الدقيقة.
حدود الهندسة المعقمة
- بخلاف اللحام الصناعي التقليدي، يجب أن يفي اللحام الصناعي المعقم بمعايير التوافق الحيوي فيما يتعلق بعدم تسرب أيونات المعادن الثقيلة ومقاومة التعرض المتكرر للتعقيم بدرجة حرارة عالية.
- يجب أن تكون وصلة اللحام خالية من الشقوق، لأن الشق المجهري هو مصيدة للبكتيريا لا يمكن معالجتها التنظيف في المكان (CIP).
الأساس المعدني
درجة منخفضة الكربون الفولاذ المقاوم للصدأ 316L يُختار هذا النوع من الفولاذ بشكل أساسي لمقاومته للتآكل الحراري أثناء دورات التسخين والتبريد. ووفقًا لدليل ASM، المجلد 6، فإن الفولاذ المقاوم للصدأ الأوستنيتي يتعرض لترسيب كربيد الكروم (Cr23C6) على طول حدود الحبيبات ضمن نطاق درجة حرارة التآكل الحرجة من 425 درجة مئوية إلى 850 درجة مئوية. ولمنع المعدن الأساسي والمنطقة المتأثرة بالحرارة من البقاء ضمن هذا النطاق الحراري أثناء اللحام متعدد الطبقات، يجب التحكم بدقة في درجة الحرارة بين الطبقات بحيث لا تتجاوز 175 درجة مئوية.
كيف تُطبّق معايير النظافة في اللحام؟
مواصفات تنظيف اللحام هي مواصفات جودة كمية تحدد سلامة طبقة الطلاء المضادة للأكسدة على وصلة اللحام وقدرة الربط السائل المعقم.
- مبدأ هندسي: من خلال الحفاظ على تدفق ثابت من غاز الأرجون الداعم، يتم التحكم في مستوى الأكسجين المتبقي في الجزء الخلفي من حوض اللحام عند مستوى ≤ 70 جزءًا في المليون، وبالتالي يتم التخلص من طبقة الأكسيد الهشة المسامية التي تسمى التكلس.
- التحكم في درجة الحرارة: تم الحفاظ على درجة الحرارة بين الممرات عند ≤ 175 درجة مئوية.
- القيمة المضافة للصناعة: يحدد هذا المعيار متطلبات دخول المعدات المستخدمة في صناعة الأدوية وأنابيب المناظير الداخلية.
- ملاحظة حول النطاق: لا ينطبق ذلك على هياكل المباني العادية، والتي يُسمح بوجود طبقة سميكة من الأكسيد فيها.
البنود الرئيسية لمعيار AWS D18.1 ومعيار ASME BPE
1. يجب ألا تتجاوز كمية الأكسجين الموجودة في غاز الحماية الداعم 70 جزءًا في المليون، وينطبق هذا على المراحل الثلاث الأولى من AWS D18.2 جدول تغير اللون.
2. يجب أن يتوافق سطح تلامس وسائط مسار التدفق مع Ra ≤ 0.4 ميكرومتر وأن يكون معالجًا كيميائيًا.
3. مرجع السلطة: ASME BPE (معدات المعالجة الحيوية) MJ (ربط المواد) مواصفات فحص اللحام.
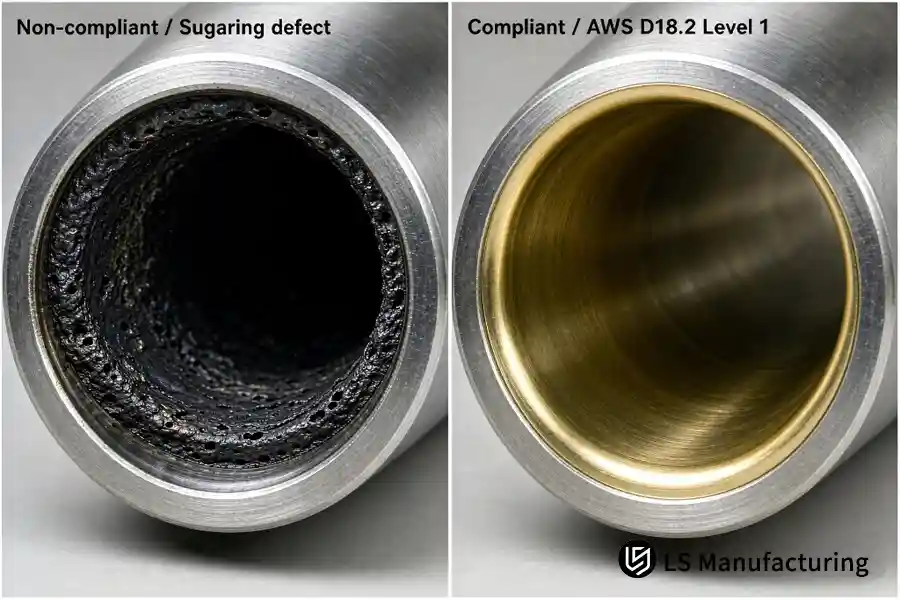
الشكل 1: مقارنة بصرية للتجويف الداخلي: عيب السكر غير المتوافق بسبب عدم كفاية التنظيف (يسار) مقابل تجويف أملس متوافق يفي بمعايير تغير اللون AWS D18.2 المستوى 1 (يمين).
كيف تعمل تقنية اللحام بتقنية TIG في تصنيع الأجهزة الطبية؟
لتقدير عملية اللحام بتقنية TIG تبدأ العمليات في صناعة تصنيع الأجهزة الطبية بمصدر الحرارة. ومن بين جميع أنواع عمليات لحام الفولاذ المقاوم للصدأ، تستخدم عملية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) قوسًا كهربائيًا ناتجًا عن استخدام قطب كهربائي من التنجستن غير قابل للاستهلاك، والذي يشكل بركة من المادة المنصهرة.
- التيار والغاز: يؤدي التيار النبضي المنخفض إلى جانب الإمداد المستمر بالأرجون النقي إلى حركة قوس ثابتة.
- القدرة على الدقة: دقة التصنيع ±0.03 مم من حيث التمركز.
- المنطقة المتأثرة بالحرارة: من 1.0 مم إلى 2.5 مم، وهو مناسب للمكونات ذات الجدران الرقيقة ولكنه يحتاج إلى التحكم في التشوهات.
- الاستخدام الشائع: المحاور الخارجية للمنظار الداخلي متوسط الجدار.
- تقييد: سمك الجدار أقل من 0.15 مم لتغليف المستشعرات الدقيقة بسبب انتشار الحرارة الواسع.
معايير العملية وتجنب العيوب
ما يلي ضروري عند إنشاء لحام TIG مداري:
1. نظف المنطقة التي يبلغ طولها بوصة واحدة حول الحافة المشطوفة باستخدام فرشاة من الفولاذ المقاوم للصدأ.
2. ابدأ القوس الكهربائي وقم بإنشاء بركة منصهرة مستقرة في أقل من ثانيتين.
3. حافظ على سرعة ثابتة أثناء اللحام مع مراقبة تسلسل تدفق الغاز قبل اللحام، واللحام، وبعد اللحام.
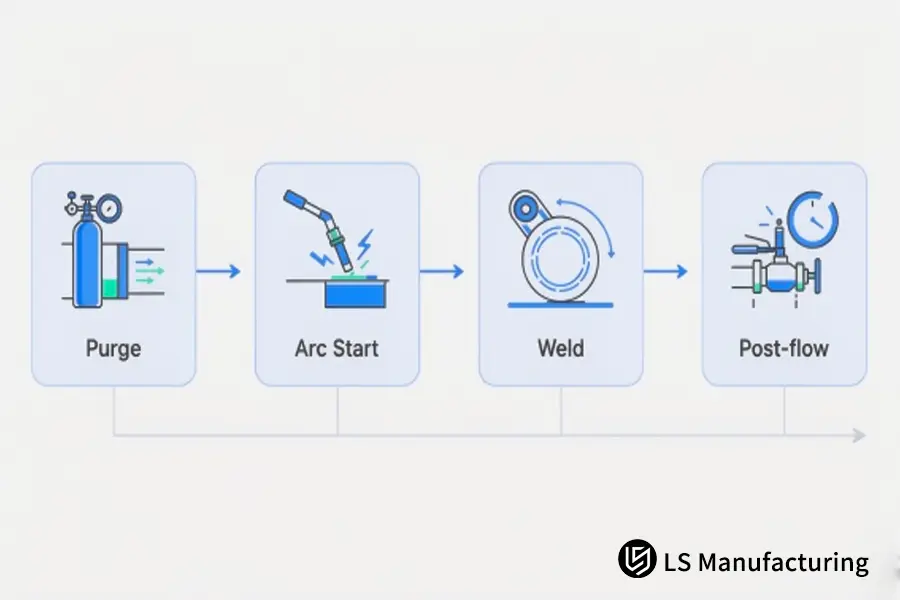
الشكل 2: تسلسل التحكم الرئيسي في عملية اللحام الصحي المداري: التطهير العكسي بالغاز الخامل، وبدء القوس عالي التردد، واللحام المداري المتحكم فيه، وتدفق الغاز الواقي اللاحق.
لمنع حدوث عيوب في لحام الفولاذ المقاوم للصدأ، من المهم ملاحظة المسائل التالية:
- شوائب التنجستن: تأكد من عدم ملامسة قطب التنجستن لحوض اللحام المنصهر أو سلك الحشو باستخدام بدء التشغيل عالي التردد.
- المسامية: الحفاظ على نظافة وجفاف كل من المادة الأساسية وسلك الحشو عن طريق تجنب تدفق الغاز المضطرب.
المصدر: جروفر، أساسيات التصنيع الحديث، فصل آلية اللحام بالقوس الكهربائي.
لماذا يعتبر اللحام بالليزر أفضل من اللحام بتقنية TIG للأجزاء الصغيرة؟
إن الفرق الأساسي بين اللحام بالليزر واللحام بتقنية TIG الذي يجعل اللحام بالليزر متفوقًا في تصنيع الأجزاء المصغرة عالية الكثافة هو قدرته على تركيز كمية كبيرة جدًا من الطاقة والانصهار الذاتي.
- يقوم شعاع الطاقة المتماسك بصهر وتبخير المعدن مكونًا ثقبًا رئيسيًا، مما ينتج عنه منطقة متأثرة بالحرارة مضغوطة بسمك 0.1 - 0.3 مم.
- وبفضل عدم وجود تناثر، فإنه يضمن دقة محورية (±0.008 مم) و Ra ≤ 0.4 ميكرومتر في اللحام.
- من الواضح أن لها ميزة على غلاف منظم ضربات القلب الصغير، ومجموعات إبر الزرع الدقيقة.
- يؤدي التفاوت في التركيب الذي يزيد عن 0.05 مم على أجزاء الآلات نسبياً إلى حدوث تجاويف سفلية.
يُقيّم التحليل المقارن التالي لحام TIG المداري واللحام عالي الدقة لحام الألياف الليزرية عبر أربعة معايير هندسية أساسية:
|
بُعد المقارنة |
اللحام التلقائي / المداري بتقنية TIG (GTAW) |
لحام الليزر عالي الدقة باستخدام شعاع دقيق (ليزر الألياف) |
|
مدخلات الطاقة والمناطق الخطرة |
التوصيل القوسي والانتشار؛ منطقة التأثير الحراري تقريبًا من 1.0 إلى 2.5 مم |
تأثير ثقب المفتاح للشعاع المركز؛ منطقة التأثير الحراري بدقة من 0.1 إلى 0.3 مم |
|
التسامح والتشويه الممكن تحقيقه |
درجة تقليدية ±0.03 مم؛ قد تظهر الجدران الرقيقة انحناءً طفيفًا بسبب الإجهاد |
دقة قياس ±0.008 مم؛ تشوه حراري مجهري يكاد يكون معدومًا |
|
تشكيل الأسطح والتحكم في تناثر المواد |
خرزة محدبة قليلاً؛ يلزم وجود غطاء خلفي لمنع تراكم الخبث على الجانب الخلفي |
مسطح إلى مقعر قليلاً، بدون تناثر وبدون تآكل سفلي، Ra ≤ 0.4 ميكرومتر |
|
التطبيقات الطبية النموذجية |
أنظمة أنابيب الأدوية، ملاقط جراحية، أعمدة هيكلية متوسطة الجدار |
أغلفة أجهزة تنظيم ضربات القلب المصنوعة من التيتانيوم/الفولاذ، ومشابك الأوعية الدموية، ومجسات فائقة الدقة |
خاتمة: الخيار واضح – لحام TIG مناسب لأعمال الأنابيب والهياكل السائلة التي تتطلب سمك الجدار والحشو والاختراق، في حين أن لحام الليزر هو الخيار الأمثل للأجزاء الطبية الدقيقة التي لا تعاني من التشوه.
ما هي عيوب اللحام التي تؤثر على النظافة في الفولاذ المقاوم للصدأ؟
تُشكل عيوب اللحام في الفولاذ المقاوم للصدأ الطبي انتهاكًا مباشرًا للحدود الصحية من خلال تعطيل أكسيد الكروم المستمر (Cr2O3) الغشاء السلبي. عندما يحدث الأكسدة الحرارية الموضعية أو المسامية الدقيقة أو التآكل، فإن الفراغات المجهرية الناتجة تؤوي الأغشية الحيوية البكتيرية والبروتينات العضوية التي تقاوم دورات التنظيف القياسية في المكان (CIP) والتعقيم بالبخار.
- إذا احتوى غاز الحماية على نسبة زائدة من الأكسجين وحدث تراكم للخَبَث على الجانب الخلفي، أو إذا تسبب التيار غير المستقر في حدوث مسامية دقيقة، فإن الثقوب ذات الحجم الميكروني لا تسمح بتنظيف السطح وتعزز التآكل بين الحبيبات وتزيد من خشونة السطح. Ra > 0.8 ميكرومتر.
- تُشكل هذه العيوب مخاطر على سلامة الأجهزة الطبية التدخلية داخل الجسم الحي، ويجب الكشف عنها باستخدام 100% الفحص بالأشعة السينية والتصوير بالمنظار.
ما هي العيوب الثلاثة في الفولاذ المقاوم للصدأ التي تُؤثر سلباً على النظافة بشكل كبير؟
خبث الأكسدة العكسية (السكر)
- سبب: عدم وجود عملية تنقية بغاز الأرجون من الجهة الخلفية.
- عاقبة: يؤدي الأكسدة والتقشر المكثف للجدار الداخلي إلى فقدان مقاومة التآكل.
تلوين حراري
- سبب: طبقات أكسيد زرقاء أو بلون القش.
- عاقبة: استنزاف الكروم؛ يجب التخلص منه عن طريق التلميع الكهربائي أو التخميل الكهروكيميائي.
التجاويف والشقوق الدقيقة
- سبب: شكل لحام غير منتظم.
- عاقبة: تكوين مناطق ميتة سائلة واستعمار البروتينات بواسطة مسببات الأمراض.
المصدر المرجعي: AWS D18.3 – إرشادات فحص اللحام للأوعية الصحية المصنوعة من الفولاذ المقاوم للصدأ.
كيف يعمل اللحام بالليزر عمليًا: مثال على منظار طبي من شركة LS Manufacturing
عند تصميم عمود توجيه المنظار فائق الدقة لجهاز جراحي طفيف التوغل، اختار الفريق الهندسي فولاذًا مقاومًا للصدأ من نوع 316L بجدار رقيق للغاية يبلغ سمكه 0.25 مم. وحددت رسومات التجميع أن يكون هامش الخطأ في تحديد الموضع ±0.008 مم، وأن يكون السطح الداخلي خاليًا تمامًا من الأكسدة.
في البداية، اعتمدت الطريقة على اللحام اليدوي بتقنية TIG مع دقة تصنيع تبلغ ±0.1 مم. إلا أنه نتيجةً لانتشار الحرارة المفرط، وعدم استدارة جدران الأنبوب، والأكسدة الداخلية، تجاوزت خشونة مسار التدفق قيمة Ra > 0.8 ميكرومتر.
بعد ذلك، قام مهندسو التطبيقات في شركة LS للتصنيع تم تحويل العملية إلى عملية لحام ليزر الألياف النبضي بطول موجي 1064 نانومتر، تعتمد على بقعة صغيرة جدًا بحجم 0.15 مم وحماية محورية باستخدام غاز الأرجون عالي النقاء بنسبة ≥ 99.995%. تم التحكم بكمية الطاقة مع الحفاظ على منطقة التأثير الحراري عند 0.2 مم.
- لم يعد هناك انحناء شعاعي ناتج عن الإجهاد الحراري.
- لا مزيد من التناثر الدقيق وعدم الاندماج.
- أدت معالجة التخميل بحمض الستريك بعد اللحام إلى استعادة الطبقة الخاملة من أكسيد الكروم.
بلغ التفاوت المحوري الكلي للمنتج النهائي ±0.008 مم، وفقًا لقياسات جهاز قياس الإحداثيات، كما بلغت خشونة السطح الداخلي Ra ≤ 0.4 ميكرومتر. وبفضل تقليل الحاجة إلى عملية الطحن الميكانيكي الثانوي المعقدة في طريقة اللحام التقليدية، انخفض وقت التسليم بنسبة 15%، وانخفض معدل العيوب من 18% إلى 4%، وانخفضت تكلفة التصنيع بنسبة 11%.
مصدر البيانات وبيان خط الأساس
- رقم الحالة في الهندسة: #MED-2026-409 (مجموعة عمود منظار داخلي من الفولاذ المقاوم للصدأ فائق الدقة من الدرجة الطبية)
- مصدر البيانات الأساسية: قاعدة بيانات قياس اللحام الدقيق الطبي من شركة LS Manufacturing للفترة من 2025 إلى 2026، عدد العينات > 800
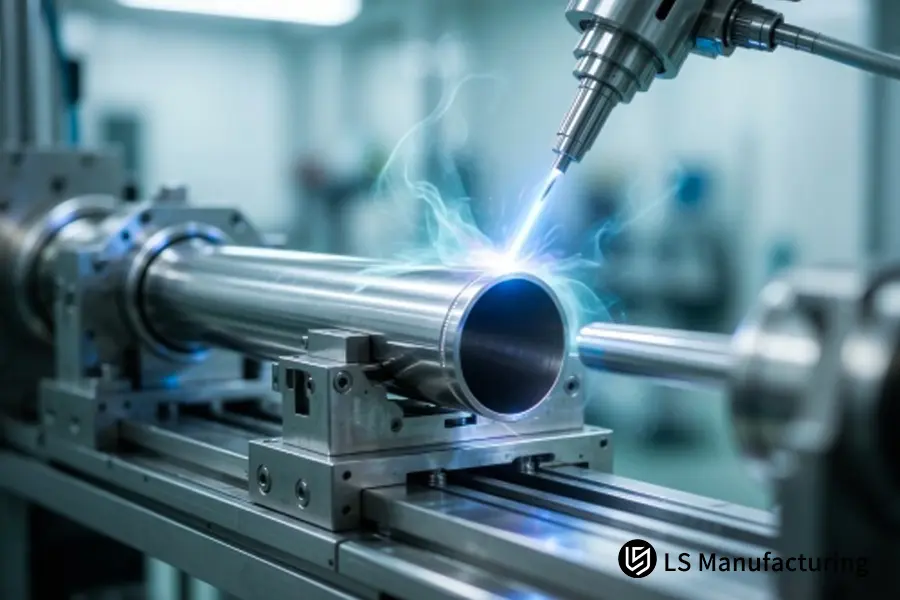
الشكل 4: عملية اللحام الدقيق الآلي المطبقة على الأنابيب الطبية المصنوعة من الفولاذ المقاوم للصدأ فائقة الرقة مع تجهيزات محاذاة صلبة.
الأسئلة الشائعة
ما الذي يميز لحام الفولاذ المقاوم للصدأ المستخدم في المجال الطبي عن اللحام الصناعي؟
الفرق الرئيسي بين نوعي اللحام هو التوافق الحيوي؛ إذ يجب ألا توجد أي شقوق دقيقة مسامية أو انبعاث لأيونات المعادن الثقيلة عند وصلة اللحام. خلال عملية اللحام هذه، تضمن شركة LS Manufacturing الالتزام بمواصفات مسار التدفق الصحي الصادرة عن ASME BPE، والحفاظ على خشونة سطحية لا تتجاوز 0.4 ميكرومتر (Ra ≤ 0.4 ميكرومتر).
لماذا يُعدّ التنظيف العكسي ضروريًا عند إجراء لحام TIG لأنابيب الفولاذ المقاوم للصدأ؟
تتضمن عملية التطهير بالأرجون من الجهة الخلفية استخدام غاز خامل بنسبة نقاء ≥99.995% لإزاحة الهواء داخل الأنابيب والحفاظ على تركيز الأكسجين المتبقي عند ≤70 جزءًا في المليون. يمنع هذا التفاعل العنيف بين الفولاذ الساخن والأكسجين في الجو، والذي يؤدي إلى تكوين خبث مسامي هش وخشن.
هل التنظيف بعد اللحام ضروري في حالة اللحام بالليزر؟
تُقلل عملية اللحام بالليزر من سماكة المنطقة المتأثرة بالحرارة إلى ما بين 0.1 و 0.3 مم، وتمنع تناثر المعدن المنصهر. مع ذلك، لا يزال من الضروري إزالة اللون الناتج عن الحرارة بعد دورة اللحام الحرارية، إما كيميائياً عن طريق التخليل أو كهروكيميائياً عن طريق التخميل.
هل يمكن استخدام الفولاذ المقاوم للصدأ 304 في اللحام الطبي؟
نعم. يُعدّ كلٌّ من 304L و316L من الأنواع الشائعة للفولاذ المقاوم للصدأ الأوستنيتي المستخدم في المجال الطبي. يتميز 316L، الذي يحتوي على الموليبدينوم، بمقاومة أعلى للتنقر، ويُستخدم في الأجزاء الدقيقة التي تتلامس مع المحاليل الملحية والسوائل الطبية شديدة التآكل.
ملخص، الدعم الفني والمراجع
إن اكتساب المعرفة المتعلقة بمتطلبات وتقنيات النظافة والتحكم في المنطقة المتأثرة بالحرارة في لحام الفولاذ المقاوم للصدأ الطبي هو الأساس التقني الرئيسي لمهندسي البحث والتطوير الشباب، مما يسمح بتجنب التشقق أو التآكل أو عدم الامتثال للتوافق الحيوي للأنابيب الطبية.
بغض النظر عما إذا تم اختيار اللحام المداري التلقائي بتقنية TIG للأنابيب ذات السماكة المتوسطة أو اللحام بالليزر الدقيق للمكونات الدقيقة، فإن الحفاظ على نقاء غاز الحماية والتحكم في درجة الحرارة بين الطبقات هما المفتاحان المعدنيان.
قراءة المرحلة التالية: خيارات الربط الطبي الدقيق
يُعدّ فهم الحدود الصحية وعتبات إدخال الحرارة الخطوة الأولى نحو تصنيع أنابيب ومكونات طبية خالية من العيوب. لاستكشاف المفاضلات في العمليات، والتحكم في تشوه الجدران الرقيقة، وتقليل المنطقة المتأثرة بالحرارة، تابع قراءة أدلتنا الهندسية.
- مقارنة العمليات:خدمات اللحام بتقنية TIG مقابل MIG: اختيار العملية الأنسب للمشاريع المخصصة عالية الدقة
- تصنيع الجدران الرقيقة: خدمة لحام المعادن الدقيقة: تحقيق انعدام التشوه في الأجزاء الرقيقة
- تصميم التحكم الحراري: تصميم اللحام المعدني المخصص: كيفية تقليل المنطقة المتأثرة بالحرارة (HAZ)

المراجع والمعايير
- مواصفات فحص اللحام الصحي ASME BPE، معدات المعالجة الحيوية، الجزء MJ، وصل المواد.
- AWS D18.1، مواصفات لحام أنظمة الأنابيب والأنابيب المصنوعة من الفولاذ المقاوم للصدأ الأوستنيتي في التطبيقات الصحية (الصحية).
- AWS D18.2، دليل لحام أنابيب الفولاذ المقاوم للصدأ الأوستنيتي في التطبيقات الصحية (الصحية)، مخطط تغير اللون.
- AWS D18.3، ممارسات فحص اللحام لأنابيب وأنابيب الفولاذ المقاوم للصدأ الصحية.
- دليل ASM، المجلد 6، اللحام، واللحام بالنحاس واللحام بالقصدير، مبادئ علم المعادن في اللحام.
- جروفر، م. ب.، أساسيات التصنيع الحديث، فصل آلية اللحام بالقوس الكهربائي.
- قاعدة بيانات قياسات اللحام الدقيق الطبي لشركة LS Manufacturing، من 2025 إلى 2026، حجم العينة >800.